
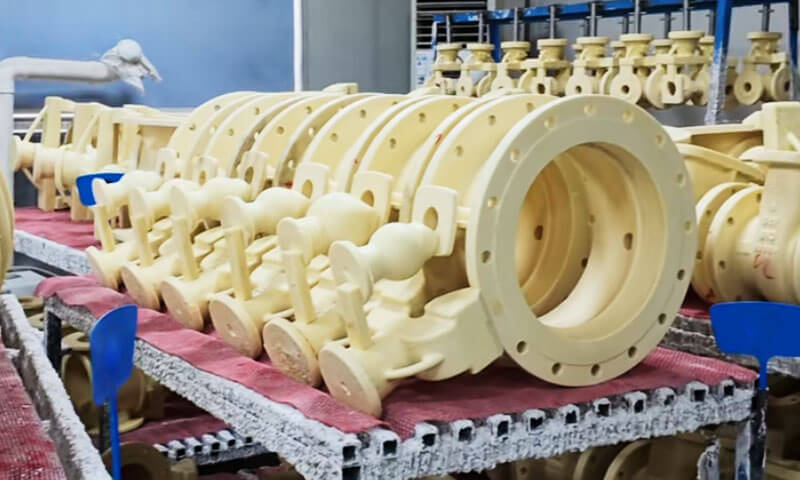
在 投资铸造 店铺, 蜡不仅仅是一种消耗品. 是尺寸精度的基础, 表面饰面, 和产量.
我在炎热的车间里见过低温蜡模倒塌, 我已经看到中温蜡模生产出数千个精密零件,几乎没有一个废品.
区别不在于营销. 这是化学, 过程控制, 并知道使用哪种工具来完成哪项工作.
“低温蜡”、“中温蜡”是旧作坊名称.
严格来说, 他们指的是 图案材料 按热稳定性和熔点分类.
今天, 该系列包括蜡基, 松香基, 塑料基, 水溶性, 和填充图案材料, 加上新型增材制造蜡.
但低温蜡和中温蜡之间的旧有区别仍然是铸造车间最实际的区别之一.
本文从工艺工程师的角度解释了这种区别, 保留关键数据, 并为您提供了在它们之间进行选择的清晰框架.
1. 我们如何对图案材料进行分类?
在投资铸造中, 图案材料通常使用两种方法进行分类: 热稳定性和熔点, 或基材成分.
按热稳定性和熔点分类将图案材料分为低, 中等的-, 和高温类别.
低温材料的熔点一般在70℃以下, 中温物料在70~100℃范围内, 高温材料的熔点在100°C以上.
这是铸造工程师讨论低温和中温蜡时最常用的分类.
按基材成分分类包括蜡基, 松香基, 塑料基, 水溶性, 和填充图案材料.
现代熔模铸造还使用专为增材制造设计的快速原型材料.
尽管技术参考可能会对这些类别进行不同的分组, 基本原则是根据材料的主要成分和加工特性来区分材料.
对于这篇文章, 我们重点关注第一个分类: 低温、中温蜡, 与上下文中提到的高温蜡.
| 分类 | 典型熔点 | 热稳定性 (参考) | 典型 Shell 系统兼容性 | 典型成型方法 | 可重复使用 |
| 低温 图案 材料 | 70℃以下 | 相对较低 (约30℃) | 硅酸钠 | 糊状成型, 手工或简单的成型方法 | 通常很高 |
| 中温 图案 材料 | 70–100°C | 更好的 (约35℃) | 硅溶胶 | 使用注蜡机进行液态注射 | 通常很好 |
| 高温 图案 材料 | 100℃以上 | 通常很高 | 硅溶胶或专用壳系统 | 专门的成型和去除工艺 | 一般有限; 配方依赖性 |
笔记: 热稳定性温度值是传统参考值, 非通用操作限制.
实际性能取决于材料配方和工艺条件. 还必须针对特定材料和生产系统验证外壳兼容性和可重复使用性.
在传统的熔模铸造中, 一个常见的经验法则是,低温模型材料通常与硅酸钠壳系统一起使用, 而中温材料通常搭配硅溶胶外壳.
这是一个有用的起点, 但最终选择应考虑图案几何形状, 尺寸要求, 外壳属性, 和脱蜡条件.
3. 熔模铸造中的低温蜡
成分和基本性能
低温模型材料熔点一般在70℃以下.
一些熔模铸造操作中使用的传统示例包括: 50% 石蜡和 50% 硬脂酸.
该配方说明了传统低温材料的特性, 尽管实际的工业配方因制造商和应用而异.
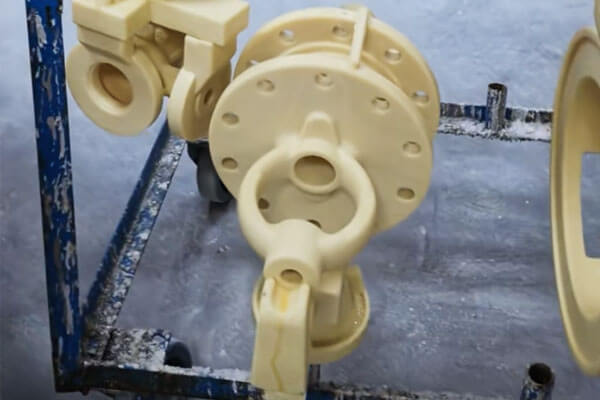
主要特点包括:
- 强度相对较低,抗变形能力有限.
- 热稳定性较低, 传统描述中将大约 30°C 视为代表性温度水平.
- 收缩率相对较高,对室温变化的尺寸敏感性更大.
- 传统加工条件下图案表面光洁度相对粗糙.
- 制备简单,材料成本相对较低.
- 收集时具有良好的回收和再利用潜力, 过滤, 质量控制程序得到妥善管理.
引用的 30°C 值应理解为热稳定性的传统参考, 不作为通用最高使用温度.
根据配方的不同,实际变形可以在不同的温度下开始, 图案几何, 加载中, 和曝光时间.
模型制作流程
传统的低温材料通常以糊状或半固体状态制备,并使用相对简单的设备或手动方法成型.
取决于配方和生产系统, 图案可以被压入模具中, 通过专门的工具形成, 或使用其他低温成型技术生产.
与中温喷射系统相比, 传统的低温工艺可能需要不太复杂的设备.
这可以减少初始投资,并使其适用于具有相对简单的图案几何形状和对成本敏感的生产要求的铸造厂.
然而, 这些材料的较低强度和热稳定性造成了限制.
薄部分, 长期不受支持的功能, 复杂的细节在模型处理和组装过程中更容易变形.
如果图案的储存温度不一致或长时间暴露在温暖的环境中,也可能会发生尺寸变化.
对于铸造工程师, 这意味着图案设计, 储存条件, 和处理程序必须弥补材料的局限性.
与壳系统和脱蜡的兼容性
低温模型材料传统上与水玻璃一起使用, 或硅酸钠, 粘合壳系统.
水玻璃壳系统因其相对较低的成本和简单的生产要求而颇具吸引力. 当模型配方和制壳工艺适当匹配时,低温模型可以与这些系统兼容.
脱蜡可以使用热水或其他合适的方法进行, 取决于模型材料和外壳系统. 确切的程序必须考虑到壳的强度, 图案体积, 热膨胀, 以及图案去除过程中破裂的风险.
失败的地方
缺点是热稳定性. 大约在 30°C 热稳定性, 低温蜡模在温暖的检查室中可能会软化或变形, 运输过程中, 或在无空调的车间内. 收缩率大, 所以尺寸一致性很差. 表面粗糙度较粗, 这限制了最终的铸造光洁度. 薄鳍和锋利的边缘很难握住.
从经验来看: 如果你的车间温度没有控制好, 夏天低温蜡会惩罚你. 你会看到图案扭曲, 尺寸漂移, 和更高的废品率. 这不是蜡的错. 这是进程环境.
4. 熔模铸造中的中温蜡
成分和基本性能
中温模型材料的熔点一般在70℃至100℃之间. 常见类型包括松香蜡基材料和填充图案材料.
与传统低温配方相比, 中温材料通常具有更高的强度, 更好的热稳定性, 较低的收缩率, 并提高尺寸一致性.

他们的典型特征包括:
- 更高的机械强度和更好的抗图案变形能力.
- 提高热稳定性, 在传统描述中,大约 35°C 被引用为代表性参考水平.
- 更低的收缩率和更好的尺寸稳定性.
- 在适当的条件下加工时,图案表面光洁度更精细.
- 良好地复制复杂的模具特征.
- 与液态注塑和自动化模型生产兼容.
与低温材料的 30°C 数字一样, 引用的 35°C 值是传统参考值,而不是通用材料等级. 实际使用温度范围取决于配方, 软化行为, 装载条件, 以及所需的尺寸精度.
注塑成型和模型精度
中温材料通常使用注蜡机加工. 将材料加热至适当的加工条件, 注入精密模具中, 并在去除图案之前充分冷却.
该工艺支持可重复生产,当铸件需要复杂的几何形状时特别有价值, 壁厚一致, 精细的表面细节, 或精确的尺寸控制.
从生产工程师的角度来看, 中温材料的主要优点之一是它们能够再现模具几何形状,同时在图案处理和组装过程中保持足够的强度.
然而, 良好的图案精度不能仅归因于材料. 注射压力, 物料温度, 死温度, 冷却时间, 门控设计, 和图案去除技术都会影响最终结果. 工艺设置不当仍会导致收缩率变化, 经线, 表面缺陷, 或尺寸不一致.
与硅溶胶壳系统的兼容性
中温模型材料经常与硅溶胶粘合陶瓷壳系统一起使用. 当铸件需要良好的表面光洁度时,硅溶胶型壳被广泛应用, 维度的准确性, 和可靠的外壳性能.
模型材料和外壳系统必须在整个生产周期中兼容. 在构建外壳期间, 在施加陶瓷浆料和外壳干燥时,图案必须保持其形状. 脱蜡时, 去除图案时必须不会对陶瓷壳造成过大的应力或破裂.
取决于材料配方和铸造设备, 脱蜡可以用热水, 蒸汽, 或基于微波的系统. 并非每种中温配方都适合每种去除方法, 因此该过程必须遵循材料供应商的建议和铸造厂经过验证的操作参数.
成本方面
中温蜡比低温蜡贵. 图案材料本身成本较高, 蜡注射器需要资本投资, 并且过程控制要求更高. 但由于产量较高,总成本通常会更好, 降低废品率, 下游问题更少.
我见过一些项目从低温蜡转向中温蜡,并将与图案相关的废品减少了一半以上. 打蜡成本上涨; 总成本下降了.
4. 高温蜡: 背景简要说明
高温蜡的熔点高于 100°C. 主要家族是松香塑料, 塑料, 和盐基图案材料. 它们提供高强度, 良好的热稳定性, 和低收缩率, 但生产工艺复杂, 该材料通常不可重复使用, 脱蜡需要闪烧, 水, 或有机溶剂. 成本高.
水溶性图案材料和3D打印图案材料在实践中也属于这一宽泛的高温类别. 一篇经典的教科书笔记很重要: 高温模型材料热膨胀大, 脱蜡时外壳会因强度不足而破裂. 这是一个真正的风险, 不是理论上的.
适用于大多数大型不锈钢铸件, 中温蜡是实用的质量基准. 高温蜡适用于特殊情况.
5. 低温与. 中温蜡: 关键差异
这两类之间的根本区别不仅仅是它们熔化的温度.
这是它们的机械和热性能影响模型生产和随后的熔模铸造工艺的方式.
并排比较
| 比较标准 | 低温模型材料 | 中温图案材料 |
| 典型熔点范围 | 70℃以下 | 70–100°C |
| 代表性传统配方 | 50% 石蜡 + 50% 硬脂酸 | 松香蜡基或填充配方 |
| 力量 | 相对较低 | 通常更高 |
| 热稳定性 | 降低; 传统描述中引用的温度约为 30°C | 更好的; 传统描述中引用的温度约为 35°C |
| 收缩 | 相对较高 | 相对较低 |
| 维稳定性 | 对环境温度更敏感 | 一般比较稳定 |
| 表面饰面 | 传统工艺相对粗糙 | 通过控制注射可实现更精细的表面处理 |
| 样板制作 | 可以使用简单的成型或压制方法 | 通常采用控制注射成型 |
设备要求 |
通常相对简单 | 通常需要注射设备和更严格的过程控制 |
| 材料回收 | 通常经济实用 | 可能的, 但取决于配方和回收控制 |
| 相对成本 | 通常较低 | 通常更高 |
| 通用shell系统 | 水玻璃粘合外壳 | 硅溶胶结合壳 |
| 典型应用重点 | 成本敏感且铸件相对简单 | 具有复杂特征或更严格公差的精密铸件 |
这些是一般趋势, 没有绝对的规则. 现代配方可能有很大不同, 和材料选择应基于测量的特性, 供应商数据, 和生产试验,而不仅仅是类别名称.
强度和抗变形能力
图案强度影响蜡组件能否承受搬运, 门控, 炮弹建筑, 并在生产阶段之间转移,而不会丢失其预期的几何形状.
低温材料强度相对较低, 这么薄的墙, 长预测, 和不支持的细节需要小心处理.
中温材料通常具有更好的抗变形能力, 使它们更适合复杂的图案和可重复的生产.
尽管如此, 更强的模式并不一定是更好的模式.
过度僵硬, 不合适的收缩行为, 或者脱模不良可能会导致其他制造问题. 完整的材料配方必须与图案设计相匹配.
热稳定性和尺寸一致性
熔模铸造模型在储存期间可能会经历温度变化, 集会, 炮弹建筑, 和处理.
如果图案材料对温度敏感, 尺寸变化会影响成品铸件.
低温材料通常对环境条件表现出更大的敏感性.
中温材料往往提供更好的尺寸稳定性, 尽管它们的实际性能仍然取决于配方, 储存条件, 和过程控制.
适用于尺寸公差严格的部件, 尺寸稳定性应通过图案测量和工艺能力研究来评估,而不是仅根据熔点分类来推断.
表面光洁度和细节复制
花纹的表面质量是影响瓷壳表面质量的因素之一,, 最终, 铸造.
通过受控注射加工的中温材料可以再现精细的模具细节并实现相对光滑的图案表面.
这对于具有复杂轮廓的不锈钢熔模铸件尤其有价值, 功能表面, 和有限的加工余量.
低温材料仍然可以为许多应用产生令人满意的图案, 但传统的成型方法和不太稳定的图案几何形状可能会限制精细细节可实现的一致性.
同样重要的是要认识到最终铸造表面取决于整个工艺链, 包括模具状况, 浆料制备, 耐火材料粒度, 壳干燥, 射击, 浇注, 和铸后清洁.
6. 蜡的选择如何影响熔模铸造质量
选择模型材料是一项上游决策,会对整个生产过程产生影响.
不合适的配方会增加缺陷, 降低产量, 并进行额外的机加工或精加工工作.
模型收缩率和铸造尺寸
模型收缩影响从模具转移到模型并最终转移到铸件的尺寸.
低温材料通常表现出较高的收缩率和对温度变化的更大敏感性, 因此必须仔细控制它们的尺寸行为.
中温材料通常提供较低的收缩率和更好的尺寸稳定性.
然而, 铸造厂仍必须考虑模具尺寸, 图案收缩, 外壳行为, 合金凝固收缩, 以及随后的热处理或机械加工.
实用推荐: 用于精密零件, 使用测量的生产数据建立尺寸补偿. 在未验证完整流程的情况下,请勿依赖通用收缩余量.
图案变形和外壳开裂
在处理或外壳制造过程中变形的图案可能会产生尺寸误差和不一致的外壳厚度.
脱蜡时, 模型材料的热膨胀和去除特性也会影响施加在陶瓷壳上的应力.
这种关系不仅仅是高熔点材料总是导致更大或更低的壳应力.
格局拓展, 软化, 引流, 壳强度, 升温速率, 和脱蜡方法都发挥作用.
降低风险, 铸造厂应该:
- 控制模型储存温度和处理程序.
- 避免对薄或不受支持的阵列特征进行不必要的加载.
- 优化壳干燥并确保脱蜡前有足够的壳强度.
- 验证脱蜡温度, 压力, 和所选材料的加热速率.
- 浇注前检查壳体是否有裂纹和其他缺陷.
表面缺陷和加工余量
图案表面粗糙度和缺陷可以转移到型壳和铸件上.
中温材料可能有助于实现更精细的图案表面, 但他们无法补偿损坏的模具, 浆料制备不良, 或壳干燥不充分.
适用于要求高表面质量的熔模铸件, 铸造厂应管理图案质量, 陶瓷壳制备, 和浇注条件作为一个集成系统.
加工余量应根据功能要求和工艺能力确定, 而不是用作控制上游缺陷的替代品.
7. 实用的车间笔记
控制车间温度.
30°C 低温蜡热稳定性对夏季炎热敏感.
35°C 的中温蜡效果更好,但也不能幸免. 空调或受控存储并不是奢侈品; 这是流程的一部分.
请勿混合蜡系统.
低温蜡和中温蜡有不同的回收和脱蜡要求. 交叉污染导致皂化, 包含, 和外壳缺陷. 将它们分开.
认真对待再生蜡.
中温蜡回收需要适当的沉降, 过滤, 和酸处理. 处理不当的再生蜡是图案缺陷的隐藏来源.
将蜡与外壳匹配, 不仅仅是绘画.
硅酸钠壳中的中温蜡模不匹配. 硅溶胶壳中的低温蜡模也是不匹配的. 蜡-粘合剂对是一个系统.
通过试用验证.
在进行生产运行之前, 制作样品模型, 测量它, 储存它, 剥壳, 并倒它. 数据胜过观点.
8. 结论
低温模型材料和中温模型材料的熔点范围不同, 力量, 热稳定性, 收缩, 表面饰面, 及加工要求.
低温材料, 通常低于 70°C, 提供低成本, 制作相对简单, 和良好的恢复潜力.
中温材料, 一般在70°C到100°C之间, 提供更高的强度, 更好的尺寸稳定性, 较低的收缩率, 在合适的注射条件下进行更精细的图案复制.
老工程师的规则仍然有效: 将蜡与外壳匹配, 铸造要求, 以及车间环境.
这样做, 蜡会发挥作用. 忽略它, 任何流程调整都无法挽救运行.
常见问题解答
低温蜡和中温蜡的主要区别是什么?
低温蜡在70℃以下熔化,热稳定性差 (约30℃).
中温蜡熔化温度为70-100°C,具有更好的热稳定性 (约35℃), 更高的强度, 和更精细的表面再现.
为什么中温蜡比较贵?
图案材料成本较高, 蜡注射器需要资本投资, 并且过程控制要求更高. 然而, 更高的产量和更低的废品通常可以抵消成本.
中温蜡可以回收吗?
是的, 但恢复需要适当的解决, 过滤, 和治疗. 处理不当的再生蜡会导致缺陷.
哪种蜡可以提供更好的表面光洁度?
中温蜡, 尤其是液体注射, 提供更精细的表面光洁度和更好的图案细节再现.

