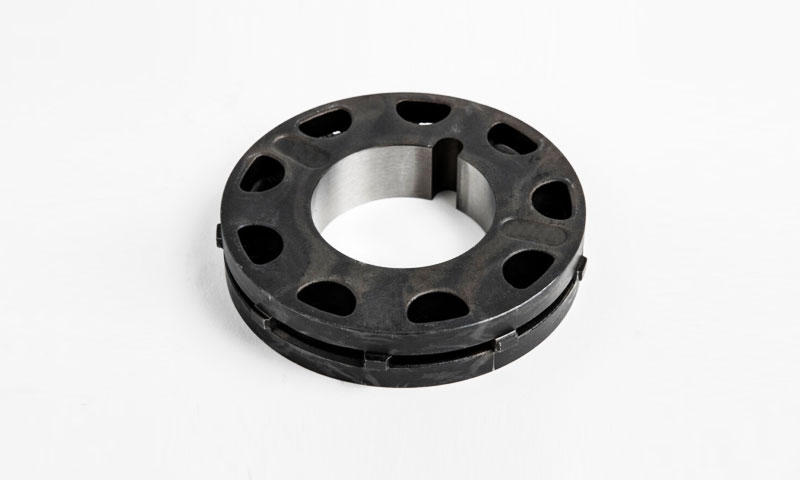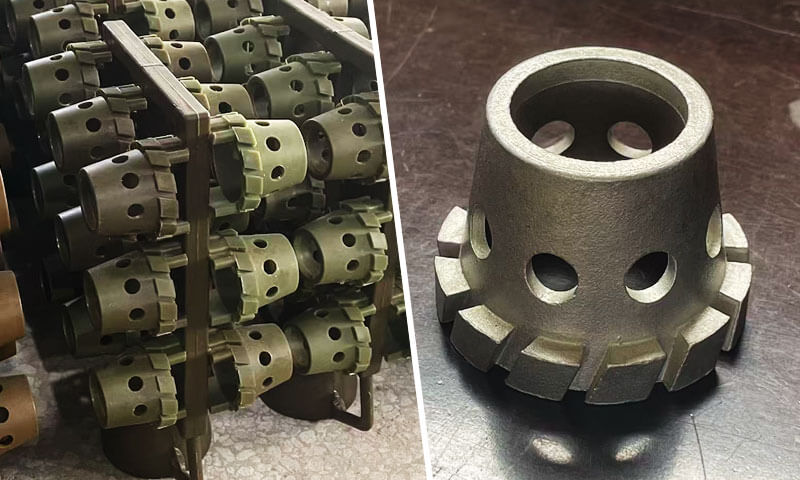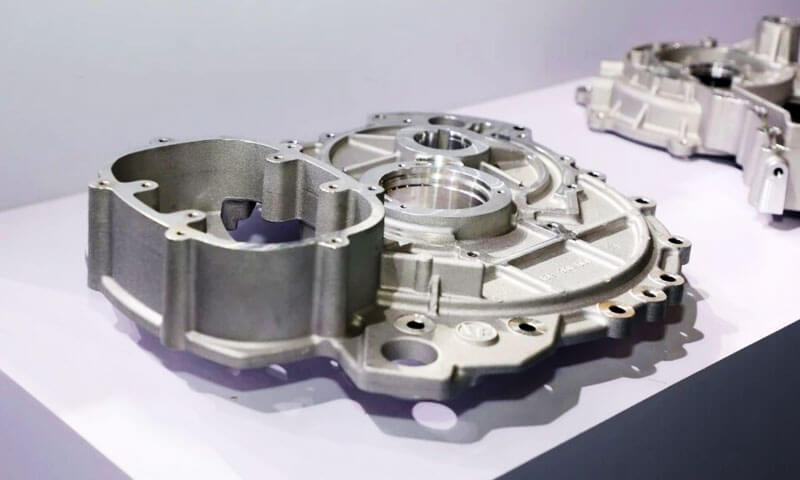
超过后 20 从事表面处理多年——运行 阳极氧化 线, 排除故障部件, 并与坚持“这只是铝”的设计工程师争论, 它应该像 6061 一样进行阳极氧化”——我可以告诉你我最常听到的问题是这个: “你可以对压铸铝进行阳极氧化吗??透明
简短的回答是肯定的. 诚实的答案是: 不适用于您的标准阳极氧化工艺, 并且必须了解为什么压铸件的行为与锻造挤压件如此不同.
我见过太多商店尝试通过常规阳极氧化生产线运行 ADC12 压铸件, 出来时有斑点, 灰色的, 不平坦的部分被污迹覆盖, 并声明“压铸铝不能进行阳极氧化处理”。
那是错误的. 它可以进行阳极氧化——但需要专门的预处理工艺, 对表面质量的现实期望, 并清楚了解流程限制在哪里.
本指南是从阳极氧化线车间编写的.
它准确地解释了为什么 压铸铝 耐标准阳极氧化, 硅与它有什么关系, 需要进行哪些治疗前改变, 脱硅后仍然存在哪些问题, 当阳极氧化不是正确的选择时,应考虑哪些替代精加工工艺.
1. 直接的答案: 是的——但不是标准流程
我先给你一个结论, 在我们深入研究化学之前:
- 压铸铝可阳极氧化.
- 标准阳极氧化工艺在 ADC12 上产生的结果非常差.
- 专用脱硅 (除污迹) 预处理步骤是强制性的.
- 即使完美脱硅, 孔隙率和颜色吸收问题仍然存在.
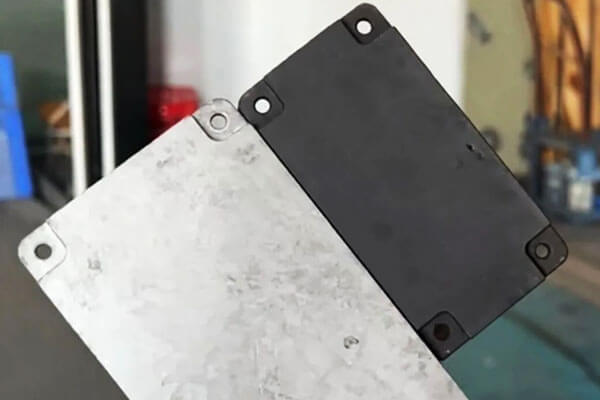
在我们自己的店里, 我们进行了受控测试: 两个 ADC12 压铸件, 无需特殊预处理, 运行我们的标准阳极氧化线. 有一个是明确的 (自然的) 阳极氧化, 一个是黑色的.
结果是可以预见的: 不均匀, 斑点颜色, 斑点斑块, 表面有一层灰色的污迹,擦到手指上.
这不是我们产品线的缺陷. 这是当您以阳极氧化方式对高硅压铸合金进行阳极氧化时的预期结果 6061 挤压.
2. 为什么压铸铝很难阳极氧化?
困难主要来自三个因素: 高硅含量, 铸件气孔率, 以及传统预处理的局限性.
高硅含量会干扰阳极氧化
许多压铸合金含有大量硅以提高流动性, 减少凝固收缩, 并支持薄壁的生产, 复杂的组件.
ADC12 是具有代表性的Al-Si-Cu压铸合金.
然而, 在化学预处理和阳极氧化过程中,硅的表现与铝不同.
在传统的碱性蚀刻工艺中, 铝很容易溶解, 而富硅相可能保留在表面.
取决于合金成分和工艺条件, 这些残留物会形成灰色或深色污迹层.
如果后续的除污过程不充分, 残留的富硅材料和其他合金元素残留物会干扰均匀氧化膜的形成和外观.
这解释了 ADC12 试验中观察到的缺陷:
- 外观斑驳: 铸件的不同区域对预处理和阳极氧化的反应不同.
- 颜色不均匀: 表面微观结构和氧化层的变化会导致光吸收和染料吸收不一致.
- 灰黑粉病: 清洁或除污不充分后仍残留表面沉积物.
- 黑色着色不佳: 氧化层和表面状况可能不支持均匀的染料吸收.
关键是问题不仅仅是合金块中硅的存在. 它是合金微观结构之间的相互作用, 表面准备, 和阳极膜的形成.
铸造孔隙会产生额外的缺陷
压铸铝可能含有气孔, 收缩腔, 和其他地下不连续性.
它们的分布取决于模具设计, 金属温度, 注射参数, 排气, 和凝固条件.
这些缺陷在阳极氧化过程中变得特别麻烦,因为预处理和着色阶段将铸件暴露在化学水溶液中.
孔隙率可以有助于:
- 局部变色和黑斑.
- 染料吸收不均匀.
- 酸保留和随后的染色.
- 表面针孔和外观不一致.
- 当涂层不连续或底层铸件有缺陷时,腐蚀保护会降低.
并非所有孔隙都在铸态表面上可见. 有些缺陷只有在机械加工后才会显现出来, 蚀刻, 或阳极氧化.
从生产角度来看, 这意味着表面精加工无法弥补铸件质量的根本问题.
如果组件需要均匀的黑色阳极氧化表面处理, 孔隙率控制必须在铸造开发期间开始,而不是在零件到达终点线之后开始.
3. 为什么除污不能解决所有阳极氧化问题
去除富硅表面残留物是一项重要的改进, 但仍然存在三大挑战.
| 缺点 | 主要原因 | 潜在的控制措施 |
| 灰黑粉或粉状残留物 | 富硅残留物和其他合金元素沉积物去除不充分 | 优化合金特定的除污和冲洗 |
| 颜色不均匀或有斑点 | 合金显微组织的变化, 氧化物形成, 表面状况, 或染料吸收 | 提高预处理一致性并验证着色过程 |
| 白点或局部染色失败 | 孔隙率, 化学保留, 局部表面缺陷, 或不一致的氧化物形成 | 提高铸件质量, 引流, 漂洗, 和过程控制 |
| 针孔和表面凹坑 | 气孔率, 缩孔缺陷, 包含, 或过度蚀刻 | 改善铸造参数并控制预处理强度 |
| 膜厚不一致 | 几何形状的变化, 电接触, 电流分布, 或局部合金反应 | 优化夹具, 电接触, 和阳极氧化参数 |
孔隙率和酸保留
具有开孔的铸件可能会滞留预处理或着色溶液. 如果这些化学物质没有被充分去除, 它们可以继续局部反应并导致染色, 白点, 或其他缺陷.
解决办法并不是简单地延长除污时间. 过多的化学品暴露会进一步侵蚀表面,而不会消除下面的孔隙率.
外观要求严格的场合, 铸造密度, 表面完整性, 排水设计, 和冲洗效果必须一起评估.
颜色均匀性
黑色阳极氧化通常比自然或浅色表面处理要求更高,因为即使表面状况的微小变化也会在视觉上变得明显.
最终外观取决于合金, 铸造显微组织, 预处理, 氧化膜特性, 染料化学, 和密封工艺.
如果铸造条件或表面历史不同,由相同标称合金制成的两个部件可能不会产生相同的结果.
为此原因, 资格试验应使用具有生产代表性的铸件,而不是仅使用抛光的实验室试片.
表面外观与功能性能
阳极氧化部件看起来可以接受,但无法满足其所需的膜厚度或耐腐蚀性标准.
反过来, 视觉上不完美的涂层仍可能满足某些功能要求, 取决于规格.
因此,验收标准应区分:
- 化妆品要求, 包括颜色, 光泽, 和可见缺陷.
- 功能需求, 包括膜厚, 耐腐蚀性, 戴阻力, 和密封性能.
这些要求应在生产开始前达成一致.
4. ADC12 阳极氧化现实检查
让我直接告诉你什么是可以期待的,什么是不能期待的.
| 方面 | 锻炼铝 (6061/6063) | 压铸 ADC12 (标准流程) | 压铸 ADC12 (随着脱硅) |
| 漆膜均匀度 | 出色的 | 差——有斑点, 不连续的 | 好——但不等于锻造 |
| 表面外观 | 透明金属色, 光滑的 | 灰色污迹, 有斑点的 | 改进, 但近距离可见微孔 |
| 颜色一致性 | 优秀——批次间均一 | 非常差——上染不均匀 | 中等 - 深色仍然显示出变化 |
| 黑穗病 / 灰色残留物 | 没有任何 | 重——擦在手上 | 最小 — 通过 HF 除污去除 |
| 腐蚀保护 | 好的 | 可变——薄膜是不连续的 | 好的, 但毛孔仍然是弱点 |
| 典型产量 (好零件) | 95%+ | 30–50% | 70–85% |
这在实践中意味着什么
如果对 ADC12 进行阳极氧化而不进行脱硅, 预计大约有一半的零件是外观废品.
通过适当的脱硅步骤, 产量显着提高——但你永远无法与干净的产品相媲美, 锻造的完美表面 6063 挤压.
任何承诺在压铸件上进行“挤压质量”阳极氧化的人要么是在撒谎,要么是使用低硅特种合金.
5. 替代和竞争的精加工工艺
因为高硅压铸铝很难一致地阳极氧化, 当传统阳极氧化无法满足所需外观时,应考虑替代表面处理, 耐腐蚀性, 或生产成本.
| 表面 精加工 过程 | 外貌 | 腐蚀 反抗 | 穿 反抗 | 相对的 成本 | 典型的 申请 |
| 传统的 阳极氧化 | 在合适的合金上获得均匀的装饰效果; 高硅压铸件常常不一致 | 当阳极膜正确形成和密封时效果良好 | 好的, 取决于薄膜厚度和类型 | 中等的 | 需要阳极膜的锻铝部件和兼容压铸件 |
| 阳极氧化 和 脱落 | 改善均匀性, 尽管与硅有关的变色可能仍然存在 | 如果预处理和阳极膜控制得当,效果会更好 | 好的, 取决于涂层规格 | 中高 | 需要阳极氧化且外观要求适中的功能性压铸零件 |
| 微弧 氧化 (毛) | 陶瓷般的表面; 颜色和纹理取决于合金和工艺 | 好到好, 取决于涂层结构和密封 | 非常适合合适的耐磨涂层 | 高的 | 要求高表面硬度的部件, 戴阻力, 和电气绝缘 |
化学转化膜 |
薄的, 通常为哑光或浅色饰面 | 中度到良好, 取决于转换系统 | 有限的 | 低的 | 需要基本防腐蚀或涂漆预处理的部件 |
| 静电 粉末 涂层 | 颜色均匀,具有多种光泽度和纹理 | 通过适当的预处理和涂层厚度,从良好到优秀 | 好的, 取决于粉末配方和固化 | 低-中 | 住房, 括号, 汽车组件, 和需要持久装饰保护的工业外壳 |
| 烤漆 (烘烤液体涂料) | 光滑的装饰表面,颜色和光泽受控 | 当涂层正确涂覆并固化时效果良好 | 中度到良好, 取决于油漆化学成分和漆膜厚度 | 中等的 | 压铸住房, 消费产品, 汽车零件, 以及需要精致表面外观的组件 |
如何选择正确的工艺
- 选择阳极氧化和脱硅 当组件需要阳极氧化层且其功能性能比完美均匀的装饰面漆更重要时.
- 选择微弧氧化 (毛) 当耐磨性和表面硬度是优先考虑的时候.
其对高硅合金的适用性和所需的腐蚀性能应通过测试来验证. - 选择粉末涂料 当一致的颜色和表面覆盖比保持阳极氧化铝的金属外观更重要时.
它可以隐藏微小的表面变化, 但它不能可靠地消除严重孔隙或排气的影响. - 选择化学转化膜或湿涂漆 当不需要装饰性阳极膜且主要要求是防腐蚀时, 油漆附着力, 或灵活的颜色选择.
最佳工艺取决于组件的使用环境, 外观要求, 和性能规格.
适用于需要均匀黑色表面处理的 ADC12 零件, 粉末涂层可能比传统的阳极氧化更实用.
6. 选择合适的压铸合金进行阳极氧化
并非所有压铸铝合金都能产生相同的阳极氧化结果. 硅含量, 杂质含量, 微观结构, 和铸造质量都会影响氧化膜的形成和表面外观.
下表提供了常用铝合金的初步比较.
成分范围仅供参考,应根据适用的材料标准和供应商证书进行验证.
| 合金 | 典型硅含量 | 阳极氧化难度 | 主要考虑因素 |
| ADC12 (A383) | 9.6–12.0% | 高的 | 广泛用于压铸; 高硅含量会导致阳极氧化不均匀和表面污迹 |
| YL102 (铝硅12) | 10.5–13.5% | 高的 | 阳极氧化结果取决于杂质水平, 合金规格, 和铸造质量 |
铝硅镁 (A360) |
大约 9.0–10.0% | 中度至高 | 在合适的成分和工艺条件下可以提供改进的阳极氧化潜力 |
| A413 / 铝硅12(b) | 大约 11.0–13.0% | 高的 | 高硅含量支持铸造流动性,但使均匀的装饰性阳极氧化变得复杂 |
| 锻 6063 (参考) | 大约 0.2–0.6% | 低的 | 均匀装饰阳极氧化的通用基准 |
笔记: 合金名称和成分限制因标准和市场而异.
YL102, A360, 和其他名义上相似的合金在未检查其化学成分和机械要求的情况下不应被视为可互换.
实用建议
如果阳极氧化是强制性设计要求并且锻铝不是一种选择, 在投入生产之前评估 AlSi9Mg 或适当指定的低杂质压铸合金.
这些材料在适当的条件下可以提供更好的表面一致性, 但它们不一定能达到与阳极氧化相同的外观 6063.
对于任何候选合金, 确认硅、铁含量, 铸造质量, 所需的机械性能, 以及与建议的预处理工艺的兼容性.
应在具有生产代表性的零件上进行试验阳极氧化处理,以验证颜色均匀性, film quality, 和腐蚀性能.
最终, 合金选择和表面处理开发必须一起考虑.
选择潜在更容易阳极氧化的合金可以改善结果, 但没有任何合金名称能够单独保证完美的阳极氧化表面.
7. 结论
压铸铝可以阳极氧化吗? 是的, 但高硅合金如ADC12需要特殊考虑.
未经合金特定预处理的常规阳极氧化会产生斑驳的颜色, 漆膜均匀性差, 和灰黑粉病.
合适的除污工艺(有时在受控工业条件下使用含氢氟酸溶液)可以通过去除富含硅的残留物来显着改善表面.
然而, 除污并不能消除铸件孔隙, 保证染料吸收均匀, 或纠正因凝固和表面处理不一致引起的缺陷.
这些问题需要合金选择的协调控制, 铸造质量, 预处理, 阳极氧化, 和着色.
实际规则很简单: 压铸铝并非不可能进行阳极氧化处理, 但不应像传统的锻造铝合金那样对其进行阳极氧化处理.
当需要统一的装饰饰面时, 在投入批量生产之前,使用具有生产代表性的零件来验证整个流程,并将阳极氧化与粉末涂层或微弧氧化等替代方案进行比较.
常见问题解答
为什么压铸阳极氧化后会出现灰色和斑点?
高硅含量 (9–12%(ADC12)) 蚀刻后在表面留下元素硅.
这种硅黑粉会破坏氧化膜并产生灰色, 外观不均匀. 脱硅去除该层.
压铸铝阳极氧化的最佳替代品是什么?
粉末涂料是最受欢迎的替代品——它覆盖了孔隙率, 提供出色的色彩一致性, 并提供良好的腐蚀保护.
为了耐磨, 微弧氧化 (毛) 适用于高硅压铸件.
脱硅会使我的压铸件看起来像 6063 阳极氧化?
不. 脱硅修复污点和不连续性, 但压铸孔隙仍然会导致可见的缺陷和染料斑点.
结果对功能部件有好处, 但不等同于锻铝阳极氧化.
阳极氧化压铸件需要真空浸渍吗?
适用于酸渗出会导致染色的化妆品或密封应用, 是的.
阳极氧化前真空浸渍密封地下孔隙, 防止残留的酸在完成后浸出.