Над моїм 28 багаторічна експлуатація ліній для кування алюмінію та прецизійної обробки деталей мотоциклів та автомобілів, Я чув те саме запитання більше разів, ніж можу порахувати:
«Ви вже запресували алюміній у матрицю. Це правильна форма. Чому після цього потрібно обробляти його з ЧПУ?»
Це справедливе запитання від тих, хто не стояв біля 400-тонного ковальського преса і не бачив, що виходить з іншого боку.
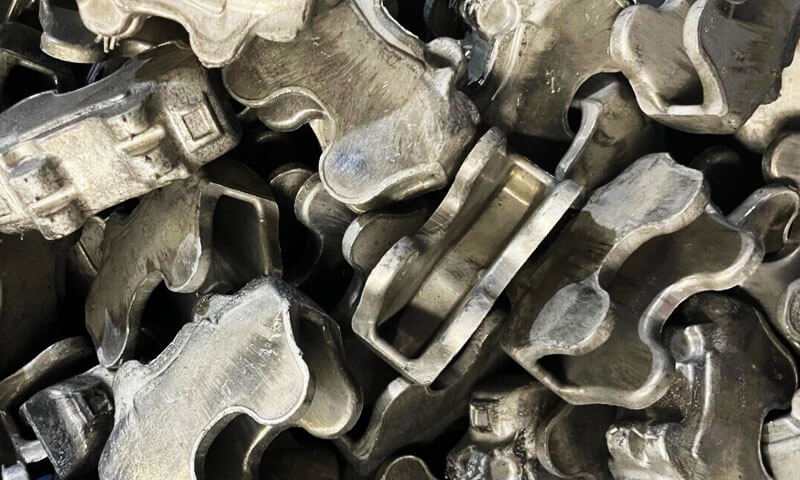
Більшість людей припускають, що кування дає готову до складання деталь. У реальності, те, що виходить із матриці, є заготовкою кування — конструкційною основою, не готовий продукт.
Кування створює міцність матеріалу та грубу форму; точна обробка з ЧПК перетворює цю міцну заготовку на деталь, яка справді підходить, ущільнювачі, і надійно працює протягом тисяч годин роботи.
У цій статті точно пояснюється, чому вторинна обробка з ЧПК не підлягає обговоренню для високоефективних кованих алюмінієвих компонентів, які операції він виконує, як кування та механічна обробка працюють разом як додаткові процеси, і що шукати в постачальника, щоб уникнути дорогих перерв у виробництві.
Це не теорія підручника — це те, що ми навчилися під час випробувань, брухт, та аналіз польових відмов.
1. Кування дає вам заготовку, Не завершена частина
Почнемо з чого кування алюмінію насправді робить добре. Коли ви нагріваєте алюмінієву заготовку та стискаєте її в порожнину матриці під тиском сотень тонн, ви виконуєте чотири важливі речі:
- Ви формуєте загальну майже сітчасту форму деталі
- Ви вдосконалюєте та вирівнюєте внутрішню зернисту структуру вздовж шляхів навантаження
- Ви створюєте безперервні лінії потоку металу, які відповідають геометрії деталей, різке підвищення міцності на втому
- Ви створюєте базову структурну цілісність, яка робить ковані деталі на 30–50% міцнішими за еквіваленти, виготовлені з твердого матеріалу.
Це величезна вартість. Але ось що не може зробити кування, незалежно від того, наскільки хороша ваша смерть: він не може створити остаточні точні розміри, гладкі сполучаються поверхні, або тонкі внутрішні особливості.
Внутрішні обмеження кованої геометрії
Кожна матриця для кування має компроміс між формоздатністю та точністю:
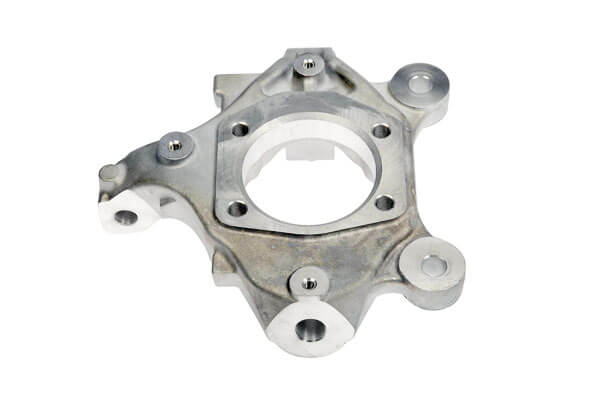
- Кути тяги: Вам потрібно 1–3° тяги на кожну сторону, щоб витягти деталь із матриці.
Це означає, що кожна вертикальна поверхня звужена, не квадратний. Ви не можете зібрати конічну монтажну поверхню. - Кована толерантність: Навіть найкраще закрите кування має точність розмірів лише ±0,2–0,5 мм. Для монтажних отворів, посадки підшипників, і ущільнювальні поверхні, необхідно ±0,02–±0,05 мм.
- Стан поверхні: Ковані поверхні мають окалину, незначне лобове опір, і спалах розлучної лінії.
Вони недостатньо плоскі, досить гладка, або достатньо послідовний для ущільнення або точного сполучення. - Тонкі риси: Маленькі отвори, нитки, ущільнювальні канавки, а тонкі ребра неможливо надійно викувати.
Метал не затікає в крихітні деталі матриці постійно, і викинути їх без пошкоджень майже неможливо.
Одного разу інженер-новик спробував замовити кований гальмівний супорт мотоцикла з нульовою тягою та кованими отворами для різьблення. Він думав, що ми беремо завищену плату за обробку.
Після трьох невдалих випробувань і 12 списані зразки деталей, він нарешті прийняв те, що вже знали старожили: кування будує структуру; механічна обробка забезпечує точність.
Для таких деталей, як гальмівні супорти, верхні потрійні затискачі, підніжжя, і ланки амортизатора — функції, завдяки яким деталь справді збирається та функціонує, є саме тими функціями, які не можуть бути створені куванням.
2. Що саме робить прецизійна обробка з ЧПУ на ковані заготовки?
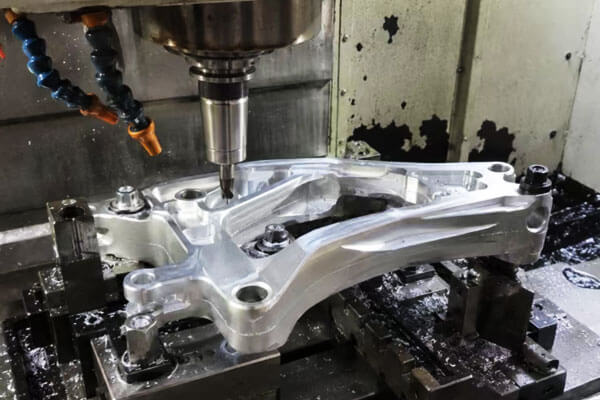
Обробка ЧПУ це не просто «прибирання країв». Він виконує п’ять важливих категорій робіт, які перетворюють заготовку кування на функціональний компонент.
Монтаж & Розташування отворів
Майже кожна кована деталь конструкції з’єднується з чимось іншим — рамою, шок, гальмівний вузол.
Точність розташування отвору визначає, чи кріпиться деталь болтами прямо, чи рівномірні проміжки ліворуч і праворуч, і чи бачить збірка нерівномірне навантаження після установки.
Зрушити шаблон отвору на 0.15 мм на верхньому затиску мотоцикла, а вилки зв'язують. Перемістіть його 0.3 мм, і деталь взагалі не збирається.
Кування не може надійно утримувати допуск положення отвору більше, ніж приблизно ±0,4 мм. ЧПУ свердління та розточування тримає ±0,05 мм або краще, навіть у шаблонах із кількома отворами.
Різьбові отвори
Різьбові отвори потребують точного діаметру, глибина, положення крана, і якість форми різьби.
Для деталей, які розбирають і знову збирають для обслуговування, низька якість ниток означає очищені нитки, ослаблені кріплення, і польові збої.
Кування не може виробляти придатні для використання нитки. Ви можете викувати пілотну яму, але кінцева різьба завжди обробляється.
Ми також точно контролюємо глибину різьблення та геометрію зенкерування за допомогою ЧПК — те, чого ви не зможете постійно виконувати ручним мітчиком.
Парування & Розташування облич
Викувані поверхні ніколи не бувають достатньо плоскими, щоб використовувати їх як монтажні сполучні поверхні. Кована поверхня може мати відхилення на 0,2–0,5 мм, плюс конус кута тяги.
З’єднайте дві такі грані разом, і ви отримаєте нерівне затискання, шляхи витоку прокладки, і деталі, які зміщуються під навантаженням.
Торцеве фрезерування з ЧПУ забезпечує контрольовану площинність — як правило 0.02 мм на 100 мм для поверхонь конструкції, і ще щільніше для ущільнення поверхонь.
Для корпусів гальмівних супортів, ця площина – це те, що утримує гальмівну рідину від витоку. Це не косметика — це функціональність.
Сидіння підшипників & Утримуючі канавки
Будь-яка частина, яка обертається, повороти, або утримує пломбу, потребує точних отворів, сидіння підшипників, і канавки стопорного кільця.
Ці характеристики вимагають допусків на діаметр до сотих часток міліметра та різкості, узгоджена геометрія канавки.
Кування не може виготовити отвір підшипника з допуском H7. Він не може створити фіксуючу канавку з квадратними краями та гострими кутами. Це суто операції з ЧПК — токарна обробка, нудний, і внутрішні канавки.
Контури, Особливості освітлення & Зламайте краї
Високоефективні ковані деталі часто мають полегшені кишені, фаски, і витончені зовнішні контури під час обробки.
Ми видаляємо зайвий матеріал там, де немає навантаження, щоб зменшити вагу — критично важливо для деталей мотоциклів і автомобілів, де кожен грам має значення.
Також ламаємо гострі краї, видалити лінію проділу спалахом, і змішані переходи.
Це не тільки для зовнішнього вигляду: гострі краї є стійками напруги. Чисто оброблена фаска може збільшити довговічність навантаженої частини на 20–30%..
Наприкінці дня, Обробка з ЧПУ не просто робить деталь придатною. Він контролює вагу, баланс, пломбування, носити життя, і показники втоми.
3. Кування та обробка з ЧПУ: Доповнюють, Не конкурує
Іноді я чую, як люди формулюють це як «підробка проти. механічна обробка». Це неправильний погляд на це.
Вони вирішують зовсім інші проблеми, і найкращі компоненти використовують обидва для того, що кожен робить найкраще.
| Обробка | Основна функція | Первинна сила | Ключове обмеження |
| Кування алюмінію | Будує структурну основу; вирівнює потік зерна; підвищує стійкість до втоми | Чудова цілісність матеріалу; висока міцність на вагу | Обмежена точність розмірів; не може створювати тонкі риси |
| Точна обробка ЧПУ | Забезпечує остаточну точність розмірів; створює функціональні властивості; контролює якість поверхні | Надзвичайно точний; гнучка геометрія елементів | Знімає матеріал; не покращує міцність основного матеріалу |
Чому б не просто машину з міцного прутка?
Якщо вам потрібна точність, чому б просто не відфрезерувати цілу частину з суцільного блоку алюмінію? Мене теж це запитували.
Це правда, ви можете виготовити майже будь-яку форму на верстаті з ЧПК із цільного бруска. Але є три великі мінуси:
- Великі матеріальні відходи: Для типового гальмівного супорта мотоцикла, Ви б видалили 65–75% початкової смужки як фішки.
Ковані заготовки знімають лише 10–20%. Для великосерійного виробництва, це величезна різниця у вартості. - Зрізати потік зерна: Обробка з суцільних надрізів прямо поперек природного напрямку зерна. Ковані деталі мають зернистість, яка повторює форму деталі, дає на 30–50% кращу втомну міцність.
Я бачив, як випробувані на втому супорти, виготовлені з суцільного матеріалу, тріскаються менш ніж за половину кількості циклів, ніж ковані та оброблені еквіваленти.. - Довший час циклу: Обробка складної деталі з суцільного матеріалу займає в 2–3 рази довше, ніж обробка майже чистої кувальної заготовки.
Чому б не просто підробити й пропустити механічну обробку?
З іншого боку, ви не можете пропустити механічну обробку та зібрати ковані деталі.
Допуск занадто вільний, поверхні занадто грубі, і немає функціональних особливостей. Деталь не підійде, не запечатає, і зазнає невдачі передчасно.
Оптимальна послідовність виробництва
Для високоефективних алюмінієвих деталей конструкції — гальмівні супорти, верхні потрійні затискачі, підніжжя, ударні посилання, і тому подібне — це стандартний перевірений процес:
Дизайн продукту → Розробка матриці → Гаряче кування алюмінію → Термічна обробка → Точна обробка з ЧПУ → Перевірка розмірів → Оздоблення поверхні → Остаточна перевірка & Доставка
Ця комбінація використовує міцність і ефективність матеріалу кування, а також точність і деталізацію обробки з ЧПУ.
Це дає вам найкраще з обох світів, і саме так виготовляються майже всі високоефективні алюмінієві конструктивні деталі.
4. Чому команди постачальників повинні дивитися не тільки на Forge Press
Коли ви купуєте ковані алюмінієві компоненти, найбільша помилка, яку ви можете зробити, це лише запитати, чи є у постачальника прес для кування.
Уміння підробити заготовку – це лише половина рівняння. Чи можете ви досягти стабільного рівня, якісне виробництво повністю залежить від вторинної обробки та можливостей інтеграції процесу постачальника.
Є чотири критичні здібності для оцінки:
Правильне планування допуску на обробку
Припуск на механічну обробку є актом балансування. Залиште забагато, і ви витрачаєте матеріал і додаєте час циклу ЧПУ.
Залиште занадто мало, і ви не можете очистити кузню, кут тяги, і викривлення — ви в кінцевому підсумку отримуєте оголену ковальську шкіру на спарюваному обличчі.
Хороші постачальники вбудовують допуск на обробку в конструкцію матриці з першого дня. Вони не просто додають форму 0.5 мм всюди. Вони приділяють більше уваги областям із сильним спотворенням і менше – стабільним функціям.
Тут заробляють гроші досвідчені інженери. Я бачив погано розроблені матриці 1 мм додаткового запасу з одного боку і негативного запасу з іншого — непридатні.
Послідовна стратегія фіксуру
Складні ковані деталі майже завжди потребують кількох налаштувань для обробки всіх сторін.
Кожного разу, коли ви розтискаєте та закріплюєте деталь, ви створюєте помилку вирівнювання. Погане кріплення спричиняє помилку розташування в оброблених поковках.
Кваліфікований постачальник розробить спеціальне кріплення, яке виявляє фальшиві опорні елементи, підтримує послідовне узгодження між операціями, і тримає варіацію від частини до частини.
Для візерунків із кількома отворами та коаксіальних елементів, точність кріплення безпосередньо визначає ефективність складання.
Внутрішня можливість перевірки розмірів
Ковану та оброблену деталь на око не оціниш. Критичні конструктивні частини — особливо гальмо, рульове керування, і компоненти підвіски — вимагають перевірки розмірів.
Шукайте постачальників із власною координатно-вимірювальною машиною (CMM) здатність, спеціальні вимірювальні прилади, та калібровані інструменти перевірки.
Хороші постачальники перевіряють критичні розміри на кожній першій одиниці, і перевірити розміри вибірки для кожної партії. Якщо постачальник каже: «Ми просто дивимося на це,” піти геть.
Координація поверхневого процесу
Анодування, підривання бісеру, і полірування дещо змінюють розміри деталей — від кількох мікрон до кількох десятих, в залежності від процесу.
Якщо ви обробляєте остаточний розмір друку, а потім анодуєте, ви можете закінчитися надмірним розміром або поза толерантністю.
Досвідчені постачальники передбачають товщину поверхні під час обробки. Вони залишають контрольований запас для покриття, тож остаточні розміри приземляються прямо на ціль після обробки поверхні.
Це звучить мало, але я бачив, як цілі партії відхиляли, оскільки обробка не враховувала анодування.
Для користувальницьких і малотиражних програм, робота з єдиним джерелом, яке виконує інструменти, кування, обробка, огляд, а обробка поверхні усуває майже всі зазори між інтерфейсами. Менше передачі = менше помилок.
5. Чому Source Precision Aluminium Forgings від DEZE Technology?
В Ця технологія, фахівець з точного кування та обробки алюмінію зі штаб-квартирою в Сючан, Хенан, Китай, ми побудували всю нашу діяльність навколо цієї інтегрованої наскрізної моделі виробництва.
Наша система управління якістю сертифікована за ISO 9001:2015, з повною можливістю відстеження на кожному етапі — від внутрішньої розробки штампу та попереднього формування заготовок до гарячого кування алюмінію, Термічна обробка Т6,
5-осьова точна обробка з ЧПУ, Перевірка розмірів ШМ, і обробка поверхні — все під одним дахом.
Ми вбудовуємо припуски на обробку безпосередньо в початкову конструкцію матриці для оптимізації видалення матеріалу, розробити спеціальне кріплення для окремих деталей для підтримки точності позиціонування, і підтвердити критичні розміри для партії.
Для пошукових команд, ця можливість єдиного джерела усуває помилки передачі між постачальниками, скорочує час розгону програми, і забезпечує послідовність, готові ковані алюмінієві компоненти для мотоциклів, автомобільний, і промислові структурні застосування.
6. Висновок
Кування алюмінію та точна обробка з ЧПУ не є конкуруючими процесами. Це дві ланки одного виробничого ланцюга, кожен робить те, що вміє найкраще, щоб створити міцну та точну частину.
Кування створює структурну основу: вирівняний потік зерна, підвищена втомна міцність, і майже чистою формою, що мінімізує відходи матеріалу.
Обробка з ЧПУ забезпечує функціональну точність: точне розташування отворів, плоскі сполучаються грані, належні нитки, посадки підшипників, і контрольована якість поверхні, що робить деталь фактично зібраною, печатка, і останній.
Для високопродуктивних навантажених деталей — гальмівні супорти, компоненти рульового управління, ланки підвіски, і всі інші деталі, які забезпечують безпеку водіїв і роботу обладнання — ви не можете мати одне без іншого.
Найкращі у світі ковані деталі марні, якщо вони не підходять. Найточніше оброблені деталі є слабшими, якщо їх вирізати з цільного прутка.
Справжня майстерність — і справжня цінність хорошого постачальника — об’єднує весь процес: конструкція штампа, яка враховує обробний матеріал, кування, яке виробляє однорідні заготовки,
кріплення, що утримує вирівнювання, механічна обробка з порушенням допусків, та перевірка, яка виявляє проблеми перед відправкою.
Зробіть цей ланцюг правильно, і ви отримуєте міцні частини, точні, і послідовна партія за партією.
Поширені запитання
Чи всі ковані алюмінієві сплави потребують обробки з ЧПУ??
Ні, не всі. Прості неспарені структурні дужки, сирі прокладки, і деталі з низьким допуском іноді можуть використовуватися як відковані лише з видаленням задирок.
Але будь-яка частина з монтажними отворами, різьбові функції, ущільнювальні поверхні, посадки підшипників, або вузькі допуски на розміри вимагатимуть вторинної обробки з ЧПУ.
Для деталей мотоциклів і автомобілів, це добре позаду 90% виробництва поковок.
Є 6061 алюміній підходить для обробки з ЧПУ після кування?
6061 чудово підходить для кованих, а потім механічно оброблених компонентів. Має хороший баланс міцності, пластичність, і оброблюваність, і він дуже передбачувано реагує на термообробку T6.
Ми широко використовуємо його для підніжжя, верхні потрійні затискачі, дужки, і посилання. Це машини чисті, добре тримає толерантність, і рівномірно анодується.
Для більш високих вимог до міцності, 7075 машини теж добре, але він більш чутливий до надрізів і вимагає більш ретельного планування траєкторії інструменту.
Чи не зруйнує обробка з ЧПУ міцність кованої деталі??
Ні, якщо це зроблено правильно. Правильна обробка з ЧПК лише видаляє заздалегідь запланований припуск на обробку за межами шляху функціонального навантаження.
Головне – спроектувати деталь, ковка зернопотік, і оброблюваний матеріал разом — тож ви ніколи не проріжете критично несучі лінії зерна або не знімете навантажену поверхню.
Погана обробка абсолютно може зіпсувати поковку. Якщо ви робите глибоку канавку прямо вздовж зони високого навантаження, ви створюєте стрес і вбиваєте втому.
Ось чому DFM (дизайн для технологічності) Перевірка між інженерами кузні та інженерами-механиками дуже важлива.
Ковані деталі можна відправляти відразу після обробки з ЧПУ?
Майже ніколи. Після механічної обробки, вам все одно потрібна перевірка розмірів, дешевий, очищення, поверхнева обробка (анодований, вибух, тощо), та остаточна перевірка.
Лише після проходження всіх перевірок ви пакуєте та відправляєте. Пропуск кінцевої перевірки – це те, як браковані деталі потрапляють до клієнтів.