
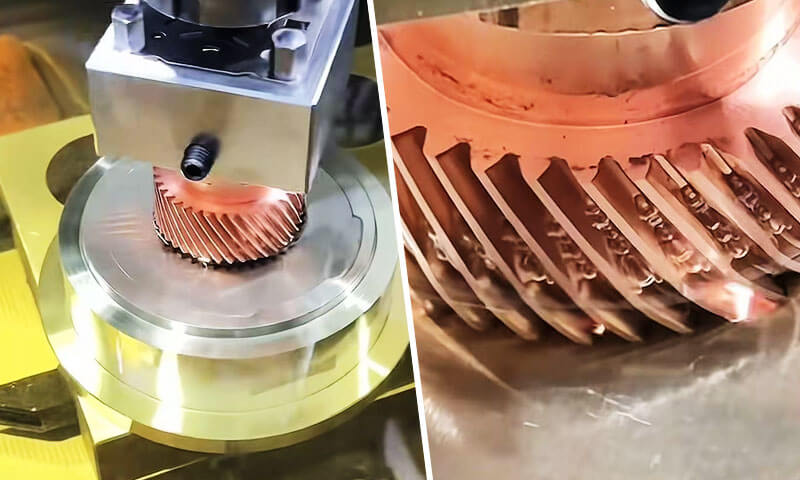
Електроерозійна обробка грузила, також називається ram EDM, Електроерозійна електророзія з утопленням або порожниною, є одним із найбільш точних і незамінних нетрадиційних виробничих процесів у сучасному точному машинобудуванні.
На відміну від звичайного фрезерування та токарної обробки, які видаляють матеріал за допомогою механічної сили різання, грузило EDM розмиває електропровідні заготовки через контрольований, повторювані електричні іскри, без фізичного контакту між інструментом і деталлю.
Ця принципова відмінність дозволяє виробляти складні тривимірні порожнини, гострі внутрішні кути, глибокі вузькі прорізи та елементи надтвердого матеріалу, які було б неможливо або надзвичайно дорого виготовити за допомогою ріжучих інструментів.
Протягом десятиліть, грузило EDM було основою виробництва інструментів і матриць, і це продовжує сприяти інноваціям в аерокосмічній галузі, Медичні пристрої, автомобільної та напівпровідникової промисловості.
Його унікальна здатність обробляти загартовані сталі, цементовані карбіди, і спеціальні суперсплави з мікронною точністю, з нульовим зусиллям різання та краями без задирок, робить його незамінним для високоцінних точних компонентів.
1. Що таке Sinker EDM?
Грузило EDM(Електрична обробка розряду) це безконтактний термоелектричний процес видалення матеріалу, у якому попередньо сформований електрод (інструмент) і провідна заготовка занурені в діелектричну рідину та розділені крихітним, точно контрольований іскровий проміжок.
Поперек зазору генерується серія дискретних електричних розрядів, кожен з них створює локалізований мікроплазмовий канал з температурою 8000–12000°C, який плавить і випаровує невеликі об’єми матеріалу заготовки та електрода..
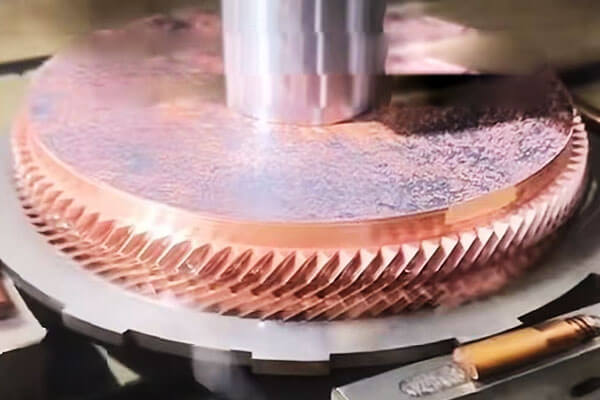
Більше мільйонів циклів розряду, електрод поступово занурюється в заготовку, відтворення його зворотної форми з високою точністю.

Назва «грузило» походить від цього занурення: електрод буквально занурюється в деталь, утворюючи порожнину.
На відміну від інших варіантів EDM, грузило EDM визначається своєю здатністю створювати повністю тривимірні внутрішні та зовнішні форми, а не просто прорізати профілі.
Це оригінальна форма технології EDM і залишається найбільш універсальним варіантом для складних порожнинних робіт.
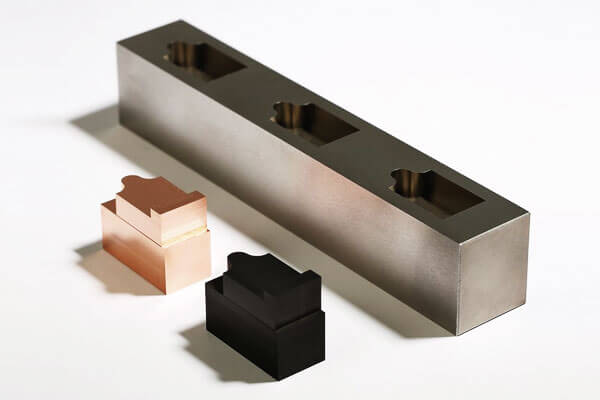
Ключовою відмінною рисою є те, що геометрія готової частини є прямою негативною копією електрода.
Це означає кожну деталь електрода — ребра, проріз, текстури та радіуси кутів — переноситься на заготовку, масштабується за розміром іскрового проміжку.
Історичний контекст
Процес EDM був вперше розроблений у 1940-х роках двома радянськими вченими, Б.Р. Лазаренко та Н.І. Lazarenko, який відкрив, що електричні розряди можна використовувати для руйнування металу.
Технологія була вдосконалена протягом 1950-х і 1960-х років, і до 1970-х років, Sinker EDM став усталеним виробничим процесом для виготовлення інструментів і штампів.
Сьогодні, це наріжний камінь точного виробництва, особливо в аерокосмічній галузі, автомобільний, медичний, і формотворча промисловість.
2. Як працює Sinker EDM?
Тьмпузи EDM, також відомий як EDM або електроерозійна обробка, видаляє матеріал за допомогою контрольованої послідовності електричних розрядів, а не шляхом прямого механічного різання.
У процесі використовується фасонний електрод, провідна заготовка, і діелектрична рідина.
Багаторазово генеруючи мікроскопічні іскри через точно контрольований зазор, Sinker EDM поступово відтворює геометрію електрода в деталі.
На відміну від звичайної обробки, є відсутність прямого контакту між електродом і деталлю під час звичайної електророзрядної обробки.
Видалення матеріалу регулюється переважно енергією електричного імпульсу, частота розряду, умови розриву, діелектрична циркуляція, і рух електрода.
Діелектричний пробій
Процес починається з того, що електрод розташовується дуже близько до провідної деталі, в той час як обидва занурені в діелектричну рідину, зазвичай масло EDM.
Між електродом і деталлю прикладається контрольована напруга. У нормальних умовах, діелектрик діє як електричний ізолятор.
Коли електрод наближається до деталі, міжелектродний зазор досягає відповідного рівня, електричне поле стає достатньо сильним, щоб локально іонізувати діелектрик.
Потім рідина піддається пробій діелектрика, створення тимчасового провідного плазмового каналу між двома поверхнями.
Тому що розряд відбувається в локальних точках, де електричні умови є найбільш сприятливими, процес обробки може сконцентрувати енергію на надзвичайно малих ділянках.
Електричний розряд і локалізоване виділення енергії
Як тільки відбувається поломка, через плазмовий канал проходить короткочасний імпульс струму. Електрична енергія перетворюється в інтенсивну локальну теплову енергію.
Температура в зоні розряду може досягати кількох тисяч градусів Цельсія.
Ця екстремальна, але дуже локалізована енергія викликає швидке нагрівання як заготовки, так і, меншою мірою, електрод.
Розряд не видаляє матеріал через безперервне різання. Натомість, кожна окрема іскра створює мікроскопічну подію обробки. Комбінований ефект мільйонів цих подій поступово створює бажану порожнину.
Розплавлення і випаровування заготовки
Концентрована теплова енергія швидко плавить і частково випаровує дуже невеликий об’єм матеріалу на поверхні заготовки. Після кожного ефективного розряду утворюється мікроскопічний кратер.
Розміри цих кратерів сильно залежать від параметрів обробки, таких як:
- Піковий струм розряду
- Тривалість пульсу
- Тривалість відключення імпульсу
- Напруга розряду
- Зазор між електродом і заготовкою
- Діелектричні умови
Вища енергія розряду зазвичай збільшує швидкість знімання матеріалу (MRR), але він також може створювати більші кратери, більш шорстка поверхня, більш товстий перероблений шар, і більше термічного впливу області.
Імпульси фінішної обробки з меншою енергією створюють кратери набагато меншого розміру, тому їх використовують, коли точність розмірів і якість поверхні важливіші за швидкість видалення.
Деіонізація та діелектрична промивка
Після кожного розряду імпульс, струм переривається. Плазмовий канал руйнується, і діелектрик швидко повертається до свого ізоляційного стану.
В той же час, діелектрична циркуляція видаляє розплавлені частинки, повторно затверділе сміття, та інші забруднення з зазору обробки.
Ефективна промивка є важливою, оскільки накопичене сміття може створити нестабільні вторинні розряди, короткі замикання, дуги, або нерівномірне видалення матеріалу.
Таким чином, діелектрик виконує кілька функцій одночасно: електроізоляція, охолодження, видалення сміття, і відновлення стабільних умов розриву.
Контроль зазору сервоприводу
Критичною особливістю Sinker EDM є замкнута сервосистема який постійно контролює електричні умови в зазорі обробки та відповідно регулює положення електрода.
Якщо зазор стає занадто малим, можуть виникнути нестабільні розряди або короткі замикання, тому електрод трохи втягується.
Якщо розрив стає занадто великим, виділення стають рідкісними або припиняються, спонукання електрода до просування.
Цей безперервний зворотний зв'язок підтримує відповідний робочий зазор під час обробки.
Оскільки електрод поступово наближається до кінцевої геометрії порожнини, зберігаючи контрольовані умови розряду, складні порожнини можуть бути створені з високою повторюваністю.
Прогресуюче утворення порожнини
Електрод зазвичай не створює повну порожнину за один розряд. Натомість, тисячі або мільйони окремих розрядів поступово руйнують заготовку.
Оскільки процес триває, електрод просувається в деталь, зберігаючи запрограмовану траєкторію. Утворена порожнина все більше відповідає негативна геометрія електрода.
Для точних форм і штампів, Механічну обробку зазвичай поділяють на чорнову, напівобробка, і завершальні етапи.
Чорнова обробка використовує відносно високоенергетичні імпульси для ефективного видалення матеріалу, при фінішній обробці використовуються розряди з меншою енергією для досягнення більш жорсткого контролю розмірів і покращення якості поверхні.
3. Поетапна обробка грузила EDM
Sinker EDM — це не просто операція з утворення іскри.
Виготовлення точної порожнини електроерозійного випромінювання вимагає узгодженого контролю геометрії електрода, позиціонування заготовки, діелектрична циркуляція, параметри розряду, знос електродів, промивання, та перевірка.
Крок 1: Проектування та виготовлення електродів
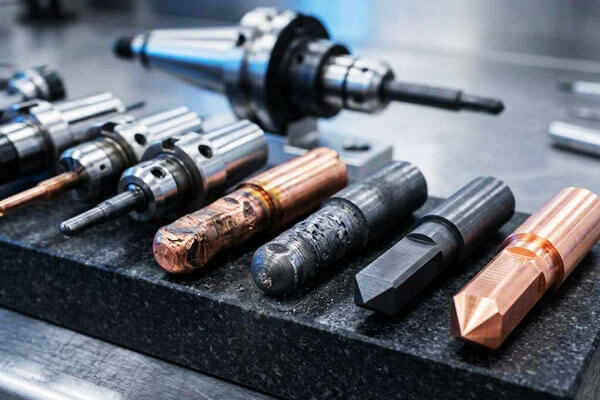
Процес починається з розробки електрода, який представляє позитивна геометрія порожнини, що підлягає обробці.
Графіт і мідь є двома найбільш широко використовуваними електродними матеріалами, вибирається відповідно до таких факторів, як складність порожнини, необхідна обробка поверхні, розмірна точність, швидкість обробки, і очікуваний знос електродів.
Конструкція електрода повинна враховувати запрограмоване іскровий проміжок, знос електродів, вимоги до промивання, і розмірна компенсація, необхідна системі керування EDM.
Для складних форм і штампів, для чорнової обробки можна виготовляти декілька електродів, напівобробка, і обробка, а не спроба отримати кінцеву порожнину одним електродом.
Якість електрода безпосередньо впливає на якість кінцевої порожнини.
Помилки в розмірах електродів, гострі краї, стан поверхні, або вирівнювання можна перенести на заготовку під час EDM.
Крок 2: Налаштування заготовки та точне вирівнювання
Заготівля надійно закріплена на столі електроерозійної машини та розміщена в діелектричному резервуарі.
Точне центрування встановлює координатний зв'язок між деталлю та електродом, що є важливим при обробці порожнин, які повинні точно відповідати іншим характеристикам.
Сучасні машини Sinker EDM зазвичай використовують сенсорні щупи, автоматичне визначення країв, системи відліку, або цикли вимірювання електрода встановити нульові точки деталі та перевірити положення електрода.
Для багатоелектродної обробки, узгоджене прив'язування координат особливо важливе через чорнову обробку, закінчення, і детальні електроди повинні повернутися в правильні місця без внесення кумулятивних помилок позиціонування.
Крок 3: Підготовка та промивка діелектрика
Зона обробки заповнена або занурена діелектричною рідиною. EDM масло широко використовується для звичайних Sinker EDM, оскільки забезпечує стабільну електричну ізоляцію та ефективне охолодження.
Діелектрик безперервно циркулює через системи фільтрації та промивання для видалення сміття від обробки.
Діелектрична чистота та температурна стабільність важливі, оскільки забруднена або термічно нестабільна рідина може вплинути на поведінку розряду та консистенцію розмірів.
Промивання також критично. Під час механічної обробки, розплавлені та повторно затверділі частинки накопичуються в порожнині.
Якщо ці частинки не видаляються ефективно, вони можуть викликати нестабільні розряди, вторинна дуга, зниження ефективності видалення матеріалу, і локалізовані дефекти поверхні.
Крок 4: Програмування параметрів EDM
Перед початком обробки, інженер-технолог встановлює електричні та сервопараметри відповідно до матеріал заготовки, матеріал електродів, стадія механічної обробки, геометрія порожнини, і необхідна обробка поверхні.
До важливих параметрів відноситься піковий струм, напруга розряду, час увімкнення пульсу, час вимкнення імпульсу, посилання сервоприводу, полярність, умови промивання, а також стратегії обертання або руху електродів, де це можливо.
Єдиного універсального набору параметрів EDM не існує. Чорнова обробка потребує значно більше енергії розряду, ніж чистова обробка, у той час як для глибоких вузьких порожнин можуть знадобитися інші умови промивання та пульсу, ніж для відкритих порожнин.
Крок 5: Чорнова обробка
Грубий EDM видаляє більшу частину матеріалу та встановлює основну геометрію порожнини. Для досягнення високої швидкості знімання матеріалу використовується відносно висока енергія розряду.
Під час цього етапу, більші електричні імпульси створюють більші окремі кратери і, отже, більш швидку ерозію.
Контрольована кількість припуску на обробку навмисно залишається для наступних операцій.
Метою чорнової обробки є не максимальна якість поверхні, але ефективне та стабільне видалення сипучого матеріалу, зберігаючи достатній контроль розмірів для фінішної обробки.
Для глибоких карієсів, умови промивання стають особливо важливими під час чорнової обробки, оскільки більша кількість еродованого матеріалу може швидко забруднити щілину обробки.
Крок 6: Напівобробка та перехід електродів
Для вимогливих карієсів, стадія напівчистової обробки може бути введена між чорновою та остаточною обробкою.
Окремий електрод або геометрія електрода, що поступово вдосконалюється, можна використовувати для видалення залишків припуску на обробку, одночасно зменшуючи відхилення розмірів і покращуючи консистенцію поверхні.
Цей проміжний етап забезпечує контрольований перехід між агресивною чорновою обробкою та делікатною фінішною обробкою.
Це особливо корисно для форм і матриць, що містять глибокі ребра, вузькі прорізи, гострі кути, тонкі текстури, або складні тривимірні поверхні.
Крок 7: Закінчення
Фінішна обробка використовує значно меншу енергію розряду для отримання кінцевих розмірів порожнини та необхідної якості поверхні.
Коротша тривалість імпульсу та менші пікові струми створюють менші ерозійні кратери, зменшення шорсткості поверхні та мінімізація товщини поверхневого шару термічного впливу.
Стратегія обробки повинна бути збалансованою шорсткість поверхні, розмірна точність, час обробки, і цілісність поверхні.
Надзвичайно тонка фінішна обробка може вимагати кількох проходів, оскільки видалення матеріалу стає поступово повільнішим із зменшенням енергії розряду.
Для критичних застосувань інструментів, кінцева поверхня згодом може бути піддана поліровці, текстурування, покриття, або інша обробка поверхні залежно від необхідної функції.
Крок 8: Компенсація зносу електродів
Знос електродів є властивою характеристикою Sinker EDM. Хоча заготовка зазвичай руйнується швидше, ніж електрод, електрод поступово змінює форму під час обробки.
Знос особливо значний навколо гострі краї, кути, дрібні особливості, і зони, що піддаються дії концентрованого розряду.
Сучасні засоби керування EDM компенсують знос електродів, регулюючи рух електродів і параметри обробки.
Для високоточних порожнин, Зношення електрода також необхідно враховувати під час проектування електрода та перевірки розмірів.
Крок 9: Остаточна перевірка
Після електроерозійної обробки, порожнину очищають і перевіряють на відповідність інженерним вимогам.
Перевірку розмірів можна виконати за допомогою a CMM, Спеціальна система зондування EDM, оптичне вимірювальне обладнання, або точні вимірювальні прилади, залежно від геометрії компонента та вимог допуску.
Шорсткість поверхні можна оцінити за допомогою профілометра, тоді як критичні розміри порожнини та геометричні співвідношення перевіряються за моделлю або кресленням CAD.
Якщо перевірка виявить локалізовані відхилення, додаткові фінішні проходи EDM часто можна виконати без заміни всього виробничого процесу.
4. Електроди для грузика EDM
Електрод є одним із найважливіших елементів електроерозійної обробки грузила, оскільки його геометрія безпосередньо передається на заготовку через контрольовану електричну ерозію..
На відміну від звичайного ріжучого інструменту, електрод EDM повинен одночасно забезпечувати електропровідність, стабільність розмірів, Опір зносу, і точне геометричне відтворення.
Електродні матеріали
| Матеріал | Ключові властивості | Переваги | Обмеження | Типові програми |
| Графіт | Висока електропровідність; низький знос; Хороша обробка; висока температура плавлення. | Відмінно підходить для чорнової обробки; низький знос електродів; Хороша обробка поверхні; економічно ефективний. | Крихкий; може утворювати дрібний пил; вимагає спеціальних ріжучих інструментів. | Порожнини цвілі; штамп; чорнова і чистова обробка. |
| Мідь | Відмінна електропровідність; Хороша теплопровідність; легко обробляється. | Добре підходить для обробки; чиста поверхня; легко гальванічно. | Високий знос, ніж графіт; менша швидкість знімання матеріалу. | Закінчення; дрібні порожнини; делікатні особливості. |
| Мідь-вольфрам | Висока температура плавлення; Відмінна зносостійкість; Хороша теплопровідність. | Відмінна зносостійкість; підходить для тонкої обробки; стабільні розміри. | Дорого; важко обробляти. | Точна обробка; маленькі електроди; застосування з високим зносом. |
Срібло-вольфрам |
Відмінна провідність; висока температура плавлення; хороша зносостійкість. | Дуже низький знос; відмінна обробка. | Дуже дорого. | Високоточна обробка; програми високої вартості. |
| Вольфрам | Дуже висока температура плавлення; Відмінна зносостійкість. | Дуже низький знос; хороша обробка. | Надзвичайно дорогий; важко обробляти. | Спеціалізовані високоточні програми. |
5. Точність, Оздоблення поверхні та можливість механічної обробки
Однією з головних сильних сторін Тьмпузи EDM це його здатність поєднувати високий контроль розмірів з механічною обробкою геометрій, які важко або неможливо ефективно виробляти за допомогою звичайних ріжучих інструментів.
Розмірна точність
З сучасним обладнанням CNC Sinker EDM і добре контрольованим процесом, допуски на розміри в від кількох мікрон до кількох десятків мікронів досяжні для відповідних геометрій.
Кінцевий результат значною мірою залежить від компенсації зносу електродів, тепловий контроль, діелектрична стабільність, та методологія перевірки.
| Параметр | Типова здатність | Інженерні міркування |
| Допуск на розміри | ±0,005–0,02 мм | Більш жорсткі допуски можуть бути досягнуті за оптимізованих умов обробки |
| Допуск високої точності | Приблизно ±0,002–0,005 мм | Як правило, потрібні контрольовані температурні умови, прецизійні електроди, і виділені фінішні проходи |
| Точність позиціонування | Приблизно ±0,003–0,01 мм | Залежить від конфігурації машини, калібрування осі, і налаштування заготовки |
| Повторюваність | Приблизно ±0,002–0,005 мм | Сильно залежить від стану машини та стабільності процесу |
| Точність від електрода до резонатора | Зазвичай від кількох мікрометрів до десятків мікрометрів | Залежить від перевірки електродів, компенсація зносу, і контроль іскрового проміжку |
Поверхнева обробка
Sinker EDM створює характерну поверхню, що складається з мікроскопічних розрядних кратерів.
Шорсткість поверхні в основному контролюється енергією розряду: імпульси вищої енергії створюють глибші та більші кратери, тоді як фінішні імпульси з нижчою енергією створюють більш тонку текстуру поверхні.
Нижче наведено типові досяжні діапазони шорсткості поверхні.
| Шорсткість поверхні Ra | прибл. Шорсткість (µin) | Типовий стан обробки | Типове використання |
| 0.2–0,4 мкм | 8–16 мкхв | Дуже низькоенергетична обробка | Прецизійні форми, поверхні інструментів оптичної якості, які потребують подальшого полірування |
| 0.4–0,8 мкм | 16–32 мкм | Тонка обробка | Порожнини цвілі, прецизійні плашки, функціональні поверхні |
| 0.8–1,6 мкм | 32–63 мкхв | Загальна обробка | Загальні точні інструменти та інженерні компоненти |
| 1.6–3,2 мкм | 63–125 мкхв | Середньоенергетична обробка | Попередні порожнини та поверхні, де допустима помірна шорсткість |
| >3.2 мкм | >125 µin | Високоенергетична чорнова обробка | Видалення сипучих матеріалів перед фінішною обробкою |
Остаточна якість поверхні не визначається лише струмом. Тривалість імпульсу, інтервал пульсу, полярність, діелектрична промивка, матеріал електродів, матеріал заготовки, і кількість фінішних проходів
Можливість обробки
Sinker EDM є особливо цінним, коли компонент містить глибокі порожнини, вузькі ребра, складні кишені, малі внутрішні радіуси, різкі геометричні переходи, або складні об'ємні контури.
| Означати | Типова здатність | Інженерні міркування |
| Мінімальний розмір функції | Приблизно 0,05–0,10 мм | Сильно залежить від міцності електрода, промивання, співвідношення сторін, і енергію розряду |
| Малий внутрішній радіус | Приблизно 0,05–0,15 мм | Обмежується геометрією електрода та зносом електрода |
| Глибокі вузькі риси | Співвідношення сторін приблизно 10:1–20:1 можливі | Зі збільшенням глибини промивання стає все важчим |
| Глибина порожнини | Приблизно до 100–200 мм і більше | В основному обмежується конструкцією електрода, промивання, машинний хід, і геометрія порожнини |
Складні 3D порожнини |
Відмінний | Складна геометрія електродів може відтворювати надзвичайно складні форми порожнин |
| Механічна обробка загартованої сталі | Відмінний | Особливо корисний після термічної обробки |
| Чіткі внутрішні особливості | Відмінний | Більш практичний, ніж звичайні обертові інструменти для багатьох внутрішніх геометрій |
| Сліпі порожнини | Відмінний | Основне застосування електроерозійної обробки штампу |
| Тонкі ребра і вузькі прорізи | Відмінний | Потрібна ретельна конструкція електродів і контрольована енергія розряду |
6. Які матеріали можна обробити за допомогою електроерозійної обробки?
Основна перевага грузило EDM (Електрична обробка розряду) це його здатність обробляти електропровідні матеріали незалежно від їх твердості чи механічної міцності.
| Матеріальна сім'я | Типові матеріали | Придатність | Типові додатки Sinker EDM |
| Інструментальні сталі | H13, D2, S7, P20, 4140, 4340 | Відмінний | Прес-форми для лиття під тиском, штампи для штампування, удари руками, утворюючи порожнини, загартований інструмент |
| Нержавіючі сталі | 304, 316, 17-4РН, 440C | Відмінний | Медичні компоненти, прецизійний інструмент, Аерокосмічні частини, харчове обладнання |
| Суперсплави | Юнель 625, Юнель 718, Хастеллой, Васпалой | Відмінний | Аерокосмічні компоненти, інструменти, пов'язані з турбіною, обладнання для хімічної обробки |
| Титанові сплави | Ti-6Al-4V та інші електропровідні титанові сплави | Відмінний | Аерокосмічні частини, медичні компоненти, прецизійні порожнини та інструменти |
Цементовані карбіди |
WC-Co та інші електропровідні марки карбіду | Відмінний | Руточні інструменти, зносостійкі компоненти, удари руками, штамп, прецизійний інструмент |
| Мідні сплави | Мідь, латунь, бронза, берилію мідь | Відмінний | Електричні компоненти, прецизійні порожнини, контакти, компоненти теплопередачі |
| Алюмінієві сплави | 6061, 7075 та інші провідні класи | Добрий | Прототипи, форми, малосерійні прецизійні компоненти, складні порожнини |
| Інші провідні матеріали | Деякі електропровідні спеціальні сплави та композити | Залежно від програми | Спеціальне оснащення та складні для обробки компоненти |
7. Грузило EDM проти. Дротяна ерозія проти. Обробка ЧПУ
Тьмпузи EDM, дротова електроерозія, і обробка з ЧПУ – це точні технології виробництва, але вони видаляють матеріал принципово різними способами.
| Критерій | Тьмпузи EDM | Дріт EDM | Обробка ЧПУ |
| Зняття матеріалу | Електророзрядна ерозія | Електророзрядна ерозія | Механічне різання |
| Інструментарія | Фасонний електрод | Безперервний дротяний електрод | Руточні інструменти |
| Матеріальні вимоги | Електропровідний | Електропровідний | Зазвичай оброблювані матеріали |
| Найкраще | Порожнини, глухі отвори, складні 3D функції | Профілі, проріз, контури, наскрізні прорізи | Загальні призматичні та ротаційні частини |
| Тверді матеріали | Відмінний | Відмінний | Залежний від інструменту |
| Сліпі порожнини | Відмінний | Зазвичай не підходить | Добрий, залежить від геометрії |
| Складна внутрішня геометрія | Відмінний | Обмежений дротовим доступом | Від середнього до відмінного |
Гострі внутрішні кути |
Дуже добре, електродозалежні | Відмінний | Обмежується діаметром інструменту |
| 3D обробка порожнини | Відмінний | Обмежений | Добре підходить для багатоосьової обробки |
| Швидкість знімання матеріалу | Помірний | Помірний | Загалом висока |
| Оздоблення поверхні | Відмінно справляється з фінішними передачами | Відмінно справляється з фінішними передачами | Відмінний, в залежності від оснащення |
| Фізична сила різання | По суті жодного | По суті жодного | Значний |
| Знос електрода/інструменту | Відбувається знос електродів | Провід постійно споживається | Знос ріжучого інструменту |
| Типові застосування | Форми, штамп, удари руками, порожнини | Прецизійні профілі, проріз, удари руками | Вали, корпус, пластини, Структурні компоненти |
8. Переваги та обмеження Sinker EDM
Ключові переваги
- Обробка незалежно від твердості: Ріже загартовану сталь, карбіду та суперсплавів так само легко, як м'якої сталі; механічну обробку можна виконувати після термічної обробки, щоб уникнути викривлення.
- Можливість комплексної 3D порожнини: Виробляє внутрішні геометрії, гострі кути та глибокі ребра, яких неможливо досягти за допомогою обертових різців.
- Нульові сили різання: Відсутність механічного контакту означає відсутність прогину, ніяких балачок, відсутність задирок і залишкової напруги різання, навіть для ультратонких стін і делікатних деталей.
- Надзвичайно висока точність: Досягає мікронних допусків із відмінною повторюваністю для великого виробництва.
- Чудова обробка поверхні: Здатність створювати поверхні дзеркальної якості, що виключає ручне полірування для багатьох форм.
- Високо автоматизований: Підтримує виробництво без нагляду протягом ночі з автоматичними змінними електродами та моніторингом у процесі.
Внутрішні обмеження
- Тільки електропровідні матеріали: Не можна обробляти непровідну кераміку, скло або більшість пластмас.
- Менша швидкість знімання матеріалу: Видалення сипучого матеріалу відбувається повільніше, ніж фрезерування; найбільш економічний для фінішної обробки та складних функцій, ніж для чорнової обробки.
- Вартість електродів і термін виконання: Спеціальні електроди збільшують вартість дизайну та виготовлення, особливо для багатоелектродної точної роботи.
- Поверхневий перероблений шар: Високоенергетична чорнова обробка створює тонкий повторно затверділий шар і зону термічного впливу; фінішні проходи зменшують, але не усувають повністю.
- Вищі капіталовкладення: Прецизійні верстати EDM мають вищу вартість придбання та експлуатацію, ніж стандартні фрезерні центри.
- Управління рідинами та відходами: Діелектрична рідина вимагає фільтрації та належного поводження з відпрацьованим осадом.
9. Застосування Sinker EDM
Електроерозійна різьба широко використовується там, де звичайні методи різання стикаються з обмеженнями щодо твердості матеріалу, геометрія порожнини, доступність функції, або внутрішньої деталі.
Виробництво прес-форм і штампів
Виготовлення форм є одним із найважливіших застосувань Sinker EDM.
Прес-форми для лиття під тиском, прес-форми, прес-форми для лиття під тиском, та інші системи інструментів часто містять глибокі порожнини, вузькі ребра, фактурні поверхні, і складні внутрішні геометрії.
EDM є особливо цінним після термічної обробки, оскільки загартована сталь для форм може оброблятися без сил різання, пов’язаних із фрезеруванням..
Точний інструмент
удари руками, формувальні штампи, екструзійні матриці, інструменти для штампування, і прецизійні вставки часто вимагають жорстких допусків на розміри та чітких внутрішніх деталей.
Sinker EDM дозволяє виготовляти складні порожнини, які вимагають кількох спеціалізованих ріжучих інструментів або можуть бути недоступні за допомогою звичайної обробки..
Аерокосмічні компоненти
Аерокосмічне виробництво часто передбачає високу міцність, жароміцних сплавів і складної внутрішньої геометрії.
Sinker EDM можна використовувати для спеціалізованого інструменту, компоненти, пов'язані з турбіною, прецизійні світильники, і важкооброблюваних струмопровідних матеріалів.
Медичне виробництво
Точні медичні інструменти та окремі металеві компоненти можуть вимагати надзвичайно тонких функцій, складні порожнини, і жорсткі допуски.
Грузило EDM особливо підходить для виготовлення форм, інструменти для формування, і спеціалізовані прецизійні компоненти.
Автомобільна та енергетична промисловість
Процес використовується для інструментів трансмісії, компоненти паливної системи, прецизійні плашки, частини, пов'язані з турбіною, та високопродуктивне промислове обладнання.
Електроніка та мікроточні компоненти
Технології Micro-EDM і precision Sinker EDM можуть створювати невеликі прорізи, порожнини, з'єднувачі, та інші тонкі провідні елементи, де звичайні інструменти можуть бути занадто великими або механічно крихкими.
10. Висновок
Sinker EDM – це набагато більше, ніж просто альтернатива фрезеруванню твердих матеріалів.
Це принципово інший принцип виробництва, який перетворює електричну енергію в точну геометрію, створення форм і комбінацій матеріалів, яких неможливо досягти жодним механічним процесом різання.
Його унікальне поєднання незалежності від твердості, нульові сили різання, наявність складних порожнин і дзеркальна якість поверхні роблять його незамінним у виробництві інструментів і штампів, аерокосмічний, медичне обладнання та точне машинобудування.
Процес дійсно несе в собі компроміси: нижча швидкість знімання матеріалу, міркування про знос електродів і вимога до електропровідних заготовок означають, що це не оптимальне рішення для кожного завдання обробки.
При правильному застосуванні — для твердих матеріалів, складні внутрішні порожнини та високоточні застосування — грузило EDM забезпечує продуктивність, яку не може зрівняти жоден інший виробничий процес.
Як генераторна технологія, системи управління та автоматизації продовжують розвиватися, sinker EDM розширюватиметься на мікровиробництві, застосування в медицині та напівпровідниках,
і інтегровані робочі процеси гібридного виробництва, зміцнюючи свою позицію як одного з основоположних процесів сучасного точного виробництва.
Поширені запитання
Яка різниця між електроерозійною електророзійною трубкою та дротяною електророзійною машиною?
Sinker EDM використовує профільований електрод для обробки глухих порожнин і складних внутрішніх геометрій.
Wire EDM використовує безперервно рухомий дріт для прорізання електропровідного матеріалу та в основному використовується для профілів, удари руками, штамп, і наскрізні особливості.
Чому графіт і мідь зазвичай використовують як електроерозійні електроди?
Обидва матеріали мають хорошу електропровідність і оброблюваність.
Графіт широко використовується для складних електродів і високотемпературної електроерозійної обробки, тоді як мідь може забезпечити відмінне відтворення деталей і якість поверхні за відповідних умов обробки.
Чи не пошкоджує EDM поверхню заготовки?
EDM створює термічно пошкоджену поверхню та може утворювати шар переробки. З належним чином контрольованими параметрами обробки, уражений шар можна мінімізувати.
Критичні компоненти можуть потребувати додаткової обробки поверхні або перевірки.
Наскільки точний грузик EDM?
Високоточні виробничі верстати EDM зазвичай мають допуски на розміри від ±0,002 до ±0,005 мм для більшості функцій, з надточними машинами, здатними до ±0,001 мм у контрольованих умовах.
Точність залежить від стабільності машини, контроль температури та правильне керування зносом електродів.
Can Sinker EDM машина загартована сталь?
Так. Грузило EDM може обробляти будь-який струмопровідний матеріал, незалежно від твердості. Це одна з його головних переваг перед традиційною механічною обробкою.
Чи є Sinker EDM дорогим?
Інструмент (виготовлення електродів) коштує дорого, і машинний час є дорогим через повільне видалення матеріалу.
Однак, для складних геометрій і твердих матеріалів, Електророзвантажувальна машина часто є найбільш рентабельним варіантом.

