Я переглянув дуже багато пакетів матеріалів для хлороносного обладнання, і я помітив закономірність.
При появі проблеми з корозією, перша відповідь майже завжди полягає в зміні оцінки в колонці матеріалу креслення: 316L стає 904L, потім 904L стає 254 МИ Є, потім 254 SMO стає 654 МИ Є. Кожен крок виглядає як додаткова страховка. Кожен крок додає витрати.
Але в полі, Я бачив обладнання, виготовлене з 654 SMO виходить з ладу за кілька місяців, оскільки щілина прокладки не була усунена, зварювальний матеріал вибирався за звичкою, або міжпрохідна температура ніколи не була записана в WPS.
Цей посібник організований навколо шестиетапного перегляду, який я використовую в реальних проектах: середовище та температура → механізм корозії → геометрія щілини → основний метал → зварювальні матеріали → виробництво та стандарти.
Мета полягає в тому, щоб зробити висновок про вибір простежуваним на кресленні, специфікація закупівлі, і документи на зварювання — не тільки в колонці матеріалів.
1. Що таке супераустенітні нержавіючі сталі?
Супераустенітний Нержавіючі сталі високолеговані нержавіючі сталі, розроблені для забезпечення кращої стійкості до корозії, ніж звичайні аустенітні марки, особливо в хлоридних і хімічно агресивних середовищах.
Їх аустенітну мікроструктуру в основному стабілізують нікель і азот. Високий вміст хрому та молібдену підвищує стійкість до локальної корозії, в той час як азот додатково підвищує стійкість до точкової корекції та сприяє механічній міцності.
Залежно від сорту, мідь також може покращити продуктивність у певних відновлюючих кислотних середовищах.
Термін «супераустенітний», як правило, відноситься до марок зі значно вищим вмістом сплаву, ніж у звичайних нержавіючих сталях серії 300.
Багато містять приблизно 6% або більше молібдену, хоча 904L зазвичай групують із високолегованою аустенітною нержавіючою сталлю, незважаючи на менший вміст молібдену.
Короткий огляд трьох класів
Порівняння 904L, 254 МИ Є, і 654 МИ Є
| Стандартний клас | позначення США | У / W.Nr. | Типовий вміст Mo | Основні застосування корозії |
| 904Л | N08904 | 1.4539 | прибл. 4.5% Mo, з додаванням Cu | Сірчана кислота і розбавлена фосфорна кислота |
| 254 МИ Є | S31254 | 1.4547 | прибл. 6.0% Mo, з додаванням N | Середовища з високим вмістом хлоридів, морська вода, ДДГ скрубери |
| 654 МИ Є | S32654 | 1.4652 | прибл. 7.3% Mo, з високим вмістом N | Екстремальні хлоридні середовища, відбілювачі, глибокі офшорні програми |
2. Хімічний склад і металургійна характеристика
Корозійна стійкість супераустенітних нержавіючих сталей визначається хімічним складом їх сплаву, мікроструктура, і металургійний стан.
Розуміння цих факторів допомагає інженерам вибирати матеріали не лише на основі їхніх торгових назв.
904L нержавіюча сталь (США N08904 / У 1.4539)
904L — це високолегована аустенітна нержавіюча сталь, що містить підвищений вміст нікелю, хром, і молібден, разом з добавкою міді.
Він був розроблений спеціально для застосувань із сірчаною кислотою та іншими агресивними хімічними середовищами.
Його типова конструкція сплаву включає приблизно:
- 19–23% хрому.
- 23–28% нікелю.
- 4–5% молібдену.
- 1– 2% міді.
- Низький вміст вуглецю, загалом обмежується 0.02% максимум у загальних специфікаціях.
Поєднання нікелю, молібден, а мідь надає 904L хорошу стійкість до загальної корозії в обраних відновних кислотних середовищах.
Його низький вміст вуглецю також допомагає знизити ризик сенсибілізації та міжкристалітної корозії після зварювання, за умови дотримання відповідних процедур виготовлення.
Основні характеристики матеріалу:
- Хороша стійкість до сірчаної кислоти за відповідних умов концентрації та температури.
- Покращена стійкість до питтингу, спричиненого хлоридом, порівняно зі звичайним 316L.
- Хороша стійкість до багатьох середовищ фосфорної кислоти.
- Хороша зварюваність за допомогою відповідних присадних металів і процедур.
- Вищі витрати на матеріал і виготовлення, ніж у стандартних аустенітних нержавіючих сталей.
Важливим обмеженням є те, що 904L не є універсальним сплавом, стійким до морської води.
Хоча його вміст молібдену вище, ніж у 316L, його стійкість до локальної корозії, як правило, недостатня для вимогливих умов морської води та багатої хлоридами щілини.
Зокрема, морська вода, що містить окислювачі або відкладення, може створити умови, за яких 904L стає чутливим до точкової та щілинної корозії.
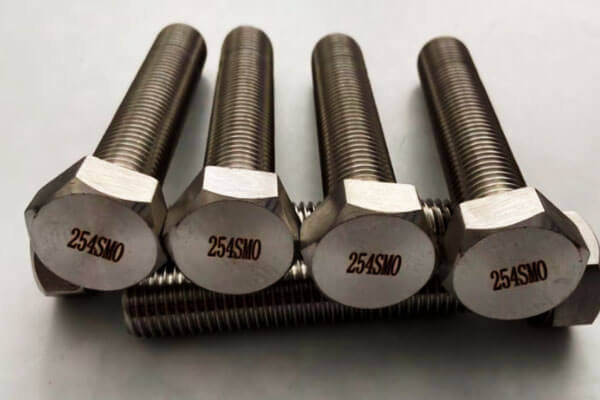
254 SMO нержавіюча сталь (США S31254 / У 1.4547)
254 SMO — супераустенітна нержавіюча сталь з високим вмістом молібдену, розроблена для високоагресивних хлоридних середовищ..
Його дизайн сплаву поєднує приблизно 20% хром, 18% нікель, 6% молібден, і додавання азоту.
Типові діапазони складу включають:
- 19.5–20,5% хрому.
- 17.5–18,5% нікелю.
- 6.0–6,5% молібдену.
- Приблизно 0,18–0,22% азоту.
- Невелика добавка міді.
Високий вміст молібдену та азоту значно підвищує стійкість до точкової та щілинної корозії.
У порівнянні з 904L і 316L, 254 SMO краще підходить для систем морської води, хлоридовмісні технологічні рідини, і десульфурація димових газів (ФГД) обладнання.
Основні характеристики матеріалу:
- Висока стійкість до точкової корозії, викликаної хлоридами.
- Покращена стійкість до щілинної корозії порівняно зі звичайними аустенітними нержавіючими сталями.
- Гарна стійкість до морської води в належним чином контрольованих умовах.
- Хороша стійкість до багатьох окисних і відновних промислових середовищ.
- Висока міцність порівняно зі звичайними аустенітними марками.
- Більша чутливість до умов виготовлення, ніж звичайна нержавіюча сталь.
254 SMO часто вибирають для трубопроводів морської води, Теплообмінники, обладнання для опріснення, системи хімічної обробки, і скрубери FGD.
Все -таки, його продуктивність сильно залежить від геометрії компонента.
A 254 Пластина SMO може протистояти точковій коррозії у відкритому морському середовищі, але зазнавати щілинної корозії під прокладкою, депозит, або погано спроектоване фланцеве з'єднання.
654 SMO нержавіюча сталь (США S32654 / У 1.4652)
654 SMO - це надзвичайно високолегована аустенітна нержавіюча сталь, розроблена для надзвичайно агресивних корозійних середовищ..
Містить вищий вміст хрому, молібден, і рівні азоту, ніж 254 МИ Є, надаючи йому виняткову стійкість до локальної корозії.
Його типовий склад сплаву включає приблизно:
- 24% хром.
- 22% нікель.
- 7.3% молібден.
- 0.45% азот.
- Приблизно 3% марганець.
- Добавка міді.
Особливо важливий високий вміст азоту. Він зміцнює аустенітну матрицю та значно сприяє стійкості до локальної корозії.
Комбінована система хром-молібден-азот дає 654 SMO типове значення PREN принаймні 56.
Основні характеристики матеріалу:
- Надзвичайно висока стійкість до точкової корозії.
- Чудова стійкість до щілинної корозії порівняно з більшістю традиційних нержавіючих сталей.
- Чудовий потенціал для важких застосувань хлориду та морської води.
- Висока міцність в результаті легування азотом.
- Більш вимоглива гаряча робота, холодноформувальні, і вимоги до зварювання.
- Вища вартість матеріалів і більш спеціалізовані вимоги до виготовлення.
654 SMO розглядається для застосувань, що включають високоагресивне хлоридне середовище, включаючи відбілюючі заводи, вимогливе обладнання для морської води, і глибоководні морські системи.
Однак, навіть цей сорт не захищений від корозії. У важких умовах щілин, високі температури, сильні окислювальні умови, або невідповідні методи виготовлення, локальна корозія все ще може виникнути.
Тому його вибір має підтверджуватися відповідними випробуваннями на корозію та інженерною оцінкою.
3. Корозійна стійкість: Зрозумійте механізм відмови перед вибором класу
Поширеною помилкою при виборі нержавіючої сталі є розгляд стійкості до корозії як однієї властивості. На практиці, різні механізми корозії вимагають різних методів оцінки.
Матеріал, який добре протистоїть рівномірній корозії в сірчаній кислоті, все одно може швидко вийти з ладу через точкову або щілинну корозію в морській воді.
Рівномірна корозія: Чому 904L може бути кращим, ніж 254 SMO в деяких кислотах
904L був розроблений в основному для агресивних хімічних середовищ, зокрема обслуговування сірчаної кислоти.
Це нікель, молібден, і добавки міді забезпечують гарну стійкість до рівномірної корозії при вибраних концентраціях і температурах сірчаної кислоти.
Він також може добре працювати в певних середовищах розведеної фосфорної кислоти. Це робить його корисним матеріалом для обладнання для хімічної обробки, системи зберігання кислоти, і пов'язані промислові застосування.
Однак, присутність галоїдних іонів може істотно змінити корозійну поведінку.
Соляна кислота, гідрофторна кислота, забруднена хлоридами сірчана кислота, і деякі середовища мокрого процесу з фосфорною кислотою можуть бути занадто агресивними для 904L.
В таких умовах, 254 SMO або 654 SMO може стати більш підходящими кандидатами, залежно від фактичного кислотного складу, температура, і окислювальний потенціал.
Точкова корозія: Розуміння ролі PREN
Точкова корозія виникає, коли пасивна плівка локально руйнується, і оголений метал не може повторно пасивуватися в умовах навколишнього середовища. Іони хлориду особливо ефективні для ініціювання цього процесу.
Зазвичай використовуваним параметром скринінгу є еквівалентне число опору пітінгу (Деревина):
PRE = %Cr + 3.3 × % міс + 16 × %N
Ця формула оцінює внесок хрому, молібден, і азот для локальної стійкості до корозії. Використання репрезентативних композицій, приблизними значеннями PREN є:
| Сорт | Типова довідка PREN | Загальне тлумачення |
| 904Л | Приблизно 36 | Висока стійкість до локальної корозії порівняно зі звичайним 316L |
| 254 МИ Є | Приблизно 43 | Дуже висока стійкість до питінгу, спричиненого хлоридами |
| 654 МИ Є | ≥56 | Надзвичайно висока стійкість до точкової корекції серед аустенітних нержавіючих сталей |
Наведені вище значення корисні для попереднього порівняння, але їх не слід розглядати як гарантовані рейтинги продуктивності.
Точний результат залежить від хімічного складу фактичного тепла та правила розрахунку PREN. Деякі специфікації та технічні посилання також використовують модифіковані формули.
Що важливіше, PREN прямо не передбачає температуру, при якій певний компонент почне руйнуватися під час експлуатації.
Використовуйте PREN для перевірки кандидатських матеріалів, не сертифікувати корозійні властивості.
CPT: Більш пряма оцінка опору точці
Більш практичним методом порівняння стійкості до точкової корекції є вимірювання критичної температури пітінгу (CPT).
CPT визначає температуру, при якій відбувається стабільний пітінг у визначеному середовищі та процедурі випробування.
Одним із найпоширеніших методів є ASTM G150, який використовує електрохімічний тест у контрольованому розчині хлориду.
Дані випробувань, наведені в наданому технічному матеріалі, були отримані в 1 М розчин NaCl, що містить приблизно 35,000 мг/л хлориду, за допомогою Avesta Cell.
Ці умови важливі. Значення CPT, отримане в 1 M NaCl за допомогою ASTM G150 не можна безпосередньо перевести на іншу концентрацію хлориду, pH, окислювальний потенціал, або метод випробування.
Щілинна корозія: чому 654 SMO потребує більше, ніж високий CPT
Щілинну корозію часто важче контролювати, ніж точкову корозію на відкритій поверхні.
Розвивається в замкнутих просторах, де обмін рідини обмежений, наприклад, під прокладками, депозити, шайби, грані фланців, і плити перекриття.
Всередині щілини, виснаження кисню та зміни в місцевій хімії можуть дестабілізувати пасивну плівку. Іони хлориду можуть стати концентрованими, і місцевий рН може знизитися.
Як тільки процес корозії встановлюється, щілинне середовище може залишатися агресивним, навіть якщо навколишня відкрита поверхня виглядає незмінною.
Це особливо актуально для теплообмінників морської води, пластинчасті теплообмінники, болтові з'єднання, і складні зварні вузли.
Для дуже високолегованих марок, таких як 654 МИ Є, звичайні випробування на точкову обробку можуть бути недостатніми для визначення продуктивності в суворих умовах щілин.
Тому в наданих технічних матеріалах рекомендовано оцінювати температуру критичної щілинної корозії (CCCT) за допомогою спеціальної процедури для щілин.
Використовується один посилальний набір даних 6% Розчин FeCl₃ в умовах випробування MTI-2 для оцінки критичної температури щілинної корозії.
CPT і CCCT вимірюють різну корозійну поведінку. Їх не слід об’єднувати в один рейтинг або порівнювати без урахування їхніх різних тестових рішень, конфігурації зразків, і процедури.
Для обладнання з ущільненими з'єднаннями, депозити, вузькі проміжки, або складної внутрішньої геометрії, Випробування на щілинну корозію може бути більш релевантним для фактичного експлуатаційного ризику, ніж лише високе значення PREN.
Стрес -корозія розтріскувань: Вибір сплаву має включати стрес і навколишнє середовище
Корозійне розтріскування під напругою вимагає одночасної присутності сприйнятливого матеріалу, відповідне корозійне середовище, і напруга розтягування.
Напруга може виникнути через робочі навантаження, залишкові зварювальні напруги, холодне формування, або умови складання.
SCC, викликаний хлоридом, є важливим моментом для аустенітних нержавіючих сталей, особливо при підвищених температурах.
Високий вміст нікелю та сплавів може покращити стійкість у певних середовищах, але жоден супераустенітний клас не можна вважати стійким до будь-якої форми SCC.
При оцінці 904L, 254 МИ Є, або 654 МИ Є, інженери повинні перевірити:
- Концентрація та хімічний склад хлоридів.
- Температура металу, включаючи місцеві гарячі точки.
- Рівні розтягу та залишкової напруги.
- Геометрія шва та зони термічного впливу.
- Регіони холодної праці та історія формування.
- Можливість випаровування, концентрація, або депозити.
Там, де задіяна служба нафти і газу, додаткові механізми розтріскування, такі як сульфідне розтріскування під напругою, повинні бути оцінені відповідно до застосовних вимог до матеріалів.
Проходження сертифікаційної кваліфікації не встановлює загальну стійкість до точкової або щілинної корозії.
4. Застосування морської води: Температура, Хлорування, і питання щілинної геометрії
Робота з морською водою є одним із найвимогливіших застосувань для аустенітних нержавіючих сталей. Однак, вибір матеріалу, заснований лише на терміні морська вода, недостатній.
Корозійна поведінка морської води залежить від її хімічної обробки, біологічна активність, робоча температура, і геометрія змочених компонентів.
Природна морська вода проти. Морська хлорована вода: Різні умови корозії
Одним із факторів, яким часто не звертають уваги при виборі матеріалу для морської води, є те, чи є вода природною чи хлорованою.
Природна морська вода сприяє утворенню біоплівок на поверхнях з нержавіючої сталі.
Ці біологічні плівки можуть змінювати місцеві електрохімічні умови та підвищувати корозійний потенціал матеріалу, підвищення ймовірності локалізованої корозії.
Тяжкість залежить від морських умов, включаючи температуру води, біологічна активність, і географічне положення.
Технічний довідник визначає особливо агресивні умови в регіонах з холодною водою при приблизно 25–30°C, тоді як відповідна температура в тропічних регіонах трохи вище 30°C.
Ці значення слід розуміти як контрольні спостереження, пов'язані з регіональною біологічною активністю, а не універсальні температурні пороги.
Фактичний ризик корозії залежить від конкретного морського середовища та умов експлуатації.
Хлорування створює додатковий фактор корозії. Хлор або гіпохлорит зазвичай додають до систем морської води для контролю біологічного росту, але ці окислювачі також збільшують електрохімічний потенціал води.
За таких умов, пасивна плівка на нержавіючій сталі може стати більш вразливою до локального пошкодження.
У міру підвищення температури хлорованої морської води, ризик точкової та щілинної корозії загалом зростає.
Отже, критерії вибору матеріалу, встановлені для природної морської води, не повинні автоматично застосовуватися до хлорованої морської води.
Щілинна геометрія: Чому конструкція компонентів змінює стійкість до корозії
Навіть якщо хімічний склад і температура морської води залишаються незмінними, геометрія компонентів може суттєво вплинути на ефективність корозії.
Структура додає ще один рівень труднощів. Вигнутий контакт між прокладками та пластинами в пластинчастому теплообміннику створює більш глибокі та ефективніші щілини, ніж фланцеве з’єднання, і, як правило, є більш серйозним.
Ось чому 254 SMO має окрему межову лінію для пластинчастих теплообмінників.
Фланцеві з’єднання не слід автоматично розглядати як більш м’який випадок. Після зміни попереднього натягу болта, фактична геометрія щілини може наблизитися до жорсткості пластинчастого теплообмінника.
Контрольні температурні межі для 254 SMO і 654 МИ Є
У довіднику наведено кілька корисних довідкових значень для вибору супераустенітної нержавіючої сталі в хлорованій морській воді..
Однак, ці цифри мають значення лише тоді, коли зберігаються їхні початкові умови експлуатації.
| Застосування морської води | Рекомендований матеріал або рішення | Еталонна умова | Інженерні міркування |
| Безщілинна зварна конструкція | 254 МИ Є | Вміст хлору ≤1 ppm; приблизно 45°C | Еталонна умова для зварної конструкції без щілин |
| Фланцеве з'єднання | 654 Наплавка SMO або Avesta P16 | Вище 30°C | На межі ущільнення може знадобитися більш висока стійкість до щілинної корозії |
| Пластинчастий теплообмінник | 654 МИ Є | Принаймні 60°C у зазначених безперервних випробуваннях | Специфічний результат тесту, не універсальна розрахункова температура |
| Загальне обслуговування морської води | 904Л | Не рекомендується | Недостатній опір для умов морської води, охоплених інструкціями посібника |
Чому 904L не рекомендується для морської води
Довідник займає чітку позицію щодо 904L: 904L не слід використовувати в морській воді.
Ця рекомендація не означає, що 904L не має стійкості до корозії.
Це високолегована аустенітна нержавіюча сталь, що містить приблизно 4.5% молібден і мідь, і забезпечує гарну стійкість до рівномірної корозії в окремих середовищах сірчаної кислоти та розбавленої фосфорної кислоти.
Його обмеженням є відносно низька стійкість до точкової та щілинної корозії, які зустрічаються в морській воді., особливо при концентрації хлориду, температура, а обмежена геометрія створює більш агресивне середовище.
Для обладнання для морської води, 254 SMO і 654 SMO, як правило, є більш відповідними кандидатами:
- 254 SMO підходить для багатьох застосувань з високим вмістом хлоридів, де його стійкість до точкової та щілинної корозії відповідає вимогам конструкції.
- 654 SMO забезпечує вищий рівень стійкості до локальної корозії та є кандидатом для більш суворих умов хлорованої морської води та вимогливих геометрій щілин.
Остаточний вибір все одно має підтверджуватися даними про корозію для конкретного застосування.
Жоден сорт не слід розглядати як стійкий до корозії морської води за будь-якої комбінації температур, хлорування, і дизайн компонентів.
5. Зварювання супераустенітних нержавіючих сталей: Метал зварного шва має відповідати стійкості до корозії
Вибір правильного основного металу — це лише половина завдання з розробки матеріалів.
У зварному обладнанні, зварювальний метал і зона термічного впливу також повинні підтримувати відповідну корозійну стійкість.
Це особливо важливо для аустенітних нержавіючих сталей з високим вмістом молібдену. Під час зварювання, матеріал плавиться і знову твердне.
Легуючі елементи не обов'язково рівномірно розподіляються під час затвердіння, і отриманий метал зварного шва може містити локальні варіації складу.
Сегрегація молібдену особливо важлива. Регіони, збіднені на молібден, можуть мати нижчий опір локальній корозії та можуть стати переважними місцями для ямкової або щілинної атаки.
Отже, корозійно-стійкий основний метал не гарантує корозійно-стійкого зварного вузла.
Зварювання 904L: Відповідний присадний метал
904L має порівняно меншу тенденцію до сильної сегрегації сплаву, ніж 254 SMO і 654 МИ Є. Зазвичай використовуються відповідні або композиційно сумісні присадні метали.
У наданій технічній довідці наведено типовий склад наплавленого металу шва приблизно:
- 4.5% молібден.
- 1.5% мідь.
Додавання міді допомагає підтримувати заплановану корозійну поведінку у відповідних кислотних середовищах. Вибір наповнювача має відповідати специфікації основного металу, застосовна класифікація зварювання, і фактичне середовище процесу.
Зварювання 254 МИ Є: Використовуйте надлегований наповнювач
Для 254 МИ Є, технічний матеріал, що поставляється, рекомендує присадковий метал Avesta P12, із типовим вмістом молібдену в наплавленому металі зварного шва приблизно 9%.
Це значно вище, ніж вміст молібдену в основному металі, який навколо 6%.
Причина полягає в тому, щоб компенсувати сегрегацію сплаву під час затвердіння зварного шва.
Використання присадочного металу з вищим вмістом молібдену допомагає зменшити ризик того, що локальні області зварного металу матимуть недостатню стійкість до точкової та щілинної корозії.
Вибір присадочного металу слід перевіряти на відповідність конкретному виду продукту та класифікації. Наприклад, посилання на надані продукти ідентифікують:
- Провід Р12: зазвичай асоціюється з AWS A5.14 ERNiCrMo-3.
- P12-R покритий електрод: зазвичай асоціюється з AWS A5.11 ENiCrMo-12.
Ці класифікації слід звірити з технічними даними поточного виробника витратних матеріалів перед розміщенням у специфікації закупівлі.
Сама по собі назва продукту не є повною специфікацією витратних матеріалів для зварювання.
Зварювання 654 МИ Є: Потрібна більш висока компенсація сплаву
654 SMO має ще більший вміст сплаву та більш суворі вимоги до металу зварного шва.
Наданий матеріал рекомендує Avesta P16, із типовим вмістом молібдену в наплавленому металі зварного шва приблизно 15%. Відповідний дротяний продукт ідентифікується як витратний матеріал типу ERNiCrMo-13.
Цей вищий рівень молібдену призначений для компенсації сегрегації та підтримки локальної стійкості до корозії в області зварювання..
Присадний метал підходить для 254 SMO не слід автоматично передавати 654 МИ Є. Конструкція сплаву основного металу та необхідний хімічний склад металу шва різні.
Очищення та відновлення поверхні після зварювання
Зміна кольору зварного шва, оксидна накип, вбудовані частинки вуглецевої сталі, та інші забруднення поверхні можуть поставити під загрозу стійкість нержавіючої сталі до корозії.
Навіть якщо основний метал і присадний метал правильно підібрані, недостатньо очищений зварний шов може стати першим місцем локалізованої корозії.
Тому виробничі процедури повинні передбачати відповідне очищення після зварювання, марита, і методи відновлення поверхні.
Ці операції повинні бути сумісні зі сплавом, геометрія компонентів, і застосовні вимоги щодо навколишнього середовища та безпеки.
Відпал розчину може допомогти зменшити вплив сегрегації наплавленого металу в деяких простих компонентах, зокрема деякі трубні фітинги. Однак, не варто розглядати його як універсальний засіб для складного обладнання.
Великі судини, виготовлені вузли, і компоненти зі складною геометрією можуть бути непридатними для повної обробки розчину.
Технічні умови на зварювання повинні визначати класифікацію присадного металу, форма продукту, вимоги до наплавленого металу, підведення тепла, міжпрохідна температура, і стан поверхні після зварювання.
Простого вказівки «використовуйте відповідний присадний метал» недостатньо для високолегованих матеріалів.
6. Виготовлення та термічна обробка: Зберігайте корозійну стійкість сплаву
Супераустенітні нержавіючі сталі можуть втратити частину своєї корозійної стійкості під час формування, термічна обробка, або механічна обробка створює несприятливі мікроструктури або умови поверхні.
Гаряча обробка та осадження інтерметалічної фази
Технічний матеріал, що надається, визначає потенційний ризик випадання інтерметалічної фази 254 SMO і 654 SMO в приблизному діапазоні температур 600–1000°C.
Залежно від хімічного складу сплаву та часу витримки, можуть утворюватися небажані фази, які локально знижують доступність хрому або молібдену в навколишній матриці.
Це може погіршити стійкість до корозії та, в деяких випадках, механічні властивості.
Для відновлення необхідного металургійного стану після гарячої обробки, матеріал, що поставляється, рекомендує обробку розчином при температурі щонайменше 1150°C, з наступним швидким загартуванням.
Важлива швидкість охолодження. Повільне охолодження через температурний діапазон, чутливий до опадів, може призвести до повторного утворення небажаних фаз, зниження переваг лікування розчином.
Фактична процедура термічної обробки повинна бути встановлена відповідно до застосовної специфікації матеріалу, товщина виробу, геометрія компонентів, і кваліфікований виробничий процес.
Значення 1150°C є довідковим із технічного матеріалу, що додається, не є заміною специфікації термічної обробки для конкретного сорту.
Холодне формування та зміцнення
254 SMO і 654 SMO містить відносно високий рівень азоту, що сприяє їх міцності та стійкості до локальної корозії. Однак, азот також сприяє значному зміцненню при холодній деформації.
У порівнянні зі звичайними аустенітними нержавіючими сталями, ці оцінки можуть вимагати:
- Вищі формотворчі сили.
- Більш міцний інструмент.
- Більші радіуси вигину, залежно від товщини та геометрії формування.
- Більш ретельний контроль відкидання.
- Проміжний відпал під час складних або важких операцій формування.
Це особливо важливо для посудин під тиском, компоненти теплообмінника, сформовані ділянки труб, і складні виготовлені конструкції.
Холодне формування також може викликати залишкові напруги та локальні пошкодження поверхні.
Для служби критичного хлориду, специфікація виготовлення повинна стосуватися кінцевого стану матеріалу та будь-яких необхідних навантажень або обробки поверхні.
Механічна обробка та якість поверхні
Високолеговані аустенітні нержавіючі сталі, як правило, більш вимогливі до обробки, ніж звичайні вуглецеві сталі.
Їхня схильність до загартування, міцність, і міцність може збільшити сили різання та прискорити знос інструменту.
Належна практика обробки включає:
- Використання різкого, відповідні ріжучі інструменти.
- Підтримання стабільних умов різання.
- Уникайте непотрібного тертя інструменту та затримки.
- Застосування відповідної охолоджуючої рідини, де це необхідно.
- Запобігання забрудненню вбудованої вуглецевої сталі.
- Видалення задирок і пошкоджених поверхневих шарів з ущільнювальних і зволожених поверхонь.
Для корозійно-критичних компонентів, обробка поверхні – це не просто вимога зовнішнього вигляду.
Шорсткі поверхні, глибокі сліди обробки, і вбудовані забруднення можуть утримувати відкладення та створювати місцеві середовища, які сприяють щілинній корозії.
Тому допуски на обробку та вимоги до кінцевої поверхні повинні бути визначені в кресленні компонента або виробничій специфікації.
7. Типове промислове застосування 904L, 254 МИ Є, і 654 МИ Є
Хоча ці три сорти належать до однієї широкої групи матеріалів, їхні різні конструкції сплавів роблять їх придатними для різних промислових середовищ.
904L Додатки: Хімічна обробка та робота з кислотою
904L особливо корисний у системах хімічної обробки, де стійкість до вибраних відновлюючих кислот важливіша, ніж надзвичайна стійкість до хлориду.
Типові програми включають:
- Резервуари для зберігання сірчаної кислоти та транспортне обладнання.
- Посудини для хімічної обробки.
- Обладнання для розведення фосфорної кислоти.
- Теплообмінники у відповідних хімічних середовищах.
- Трубопроводи та арматура для циркуляції кислоти.
- Фармацевтичне та спеціальне хімічне обладнання.
254 Програми SMO: Обладнання для морської води та високого вмісту хлоридів
254 SMO зазвичай розглядається для обладнання, що піддається впливу морської води, концентровані хлориди, та інші середовища, де звичайна нержавіюча сталь чутлива до точкової та щілинної корозії.
Типові програми включають:
- Системи охолодження морською водою.
- Опріснювальне обладнання.
- Пластинчасті і кожухотрубні теплообмінники.
- Десульфурація димових газів (ФГД) скрубери.
- Морські трубопроводи та обладнання для транспортування рідин.
- Системи хімічної обробки, що містять хлориди.
- Обладнання для очищення морської води.
654 Програми SMO: Екстремальні хлориди та агресивні технологічні середовища
654 SMO призначений для особливо агресивних умов експлуатації, коли звичайна аустенітна нержавіюча сталь і багато високолегованих марок не можуть забезпечити достатню стійкість.
Потенційні програми включають:
- Устаткування для відбілювання целюлози та паперу.
- Агресивні теплообмінники морської води.
- Глибоке морське нафтогазове обладнання.
- Висококонцентровані хлоридні технологічні системи.
- Обладнання для хімічної обробки з серйозним ризиком щілинної корозії.
- Спеціалізовані компоненти для очищення та опріснення води.
8. Висновок
Кінцевою точкою вибору матеріалу є не вищий клас у колонці матеріалу.
Це створює середовище, структура, основний метал, зварний шов, і виробничий стан відповідає тому самому рейтингу корозії.
- 904Л (США N08904 / У 1.4539): Високолегована аустенітна нержавіюча сталь з хорошою стійкістю до певних середовищ сірчаної кислоти та розбавленої фосфорної кислоти. Це не морська вода загального призначення.
- 254 МИ Є (США S31254 / У 1.4547): Супераустенітна нержавіюча сталь з приблизно 6% добавки молібдену та азоту, забезпечує високу стійкість до точкової та щілинної корозії, викликаної хлоридами. Він широко розглядається для застосування в морській воді та FGD.
- 654 МИ Є (США S32654 / У 1.4652): Виключно високолегована аустенітна нержавіюча сталь з приблизно 7.3% молібдену і високий вміст азоту.
Він призначений для екстремальних хлоридних середовищ і вимогливих застосувань, де низьколеговані матеріали можуть бути невідповідними.
Це дисципліна, яку я б вимагав від будь-якого пакету відбору. Не краща оцінка — повна.
Поширені запитання
Яка різниця між супераустенітною та стандартною аустенітною нержавіючої сталлю?
Супераустенітні нержавіючі сталі містять більшу кількість легуючих елементів, таких як хром, нікель, молібден, і азоту, ніж звичайні сорти, такі як 304 і 316 л.
Ці добавки покращують стійкість до точкової корки, Корозія щілини, і деякі агресивні хімічні середовища.
Однак, вони також збільшують витрати на матеріали та можуть ускладнити зварювання та виготовлення.
Є 254 SMO краще ніж 904L?
Для вимогливого середовища з хлоридом і морською водою, 254 SMO зазвичай забезпечує кращу стійкість до точкової та щілинної корозії, ніж 904L, завдяки вищому вмісту молібдену та азоту..
Однак, 904L може бути кращим економічним і технічним вибором у відповідних середовищах сірчаної кислоти та розбавленої фосфорної кислоти.
Правильний вибір залежить від механізму корозії та умов процесу, а не від простого загального рейтингу.
Є 654 SMO краще ніж 254 МИ Є?
654 SMO зазвичай забезпечує вищу стійкість до локальної корозії, оскільки містить більше хрому, молібден, і азоту. Його типове значення PREN становить принаймні 56, порівняно з приблизно 42–43 фор 254 МИ Є.
Тому він є кандидатом для більш агресивних хлоридних середовищ. Однак, його висока вартість і більш вимогливі вимоги до виготовлення означають, що його слід використовувати там, де умови експлуатації виправдовують оновлення.
може 254 SMO можна використовувати в морській воді?
Так. 254 SMO широко розглядається для систем морської води через високий вміст молібдену та азоту.
Однак, придатність залежить від температури морської води, хлорування, умови течії, і геометрія щілин.
З’єднання з прокладками та застійні ділянки можуть потребувати матеріалу з вищим опором, наприклад 654 SMO або корозійно-стійке покриття відповідним чином.