
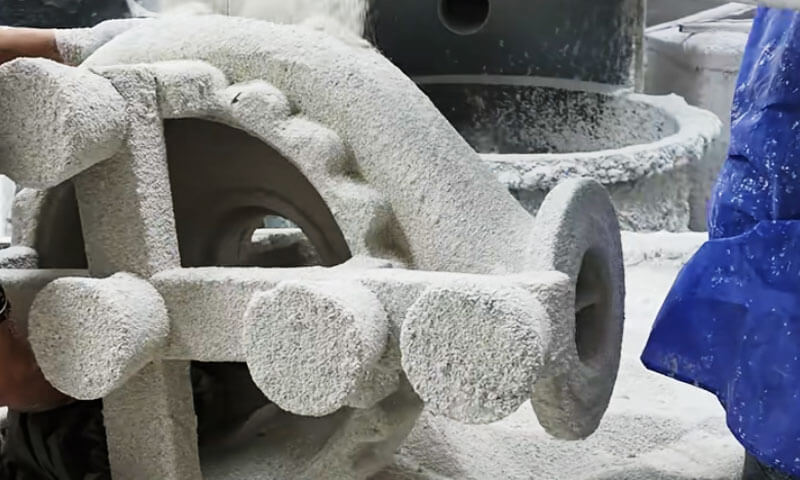
Більшу частину свого трудового життя я провів у цехах точного лиття корпусів.
Я бачив, як оболонка, яка виглядала ідеально в сушильній кімнаті, руйнувалася в автоклаві; Я бачив, як дешева оболонка з силікату натрію економила гроші на котируванні та втрачала її двічі на брухт.
І я бачив добре контрольовану лінію кремнеземного золю, яка виробляла великі виливки з нержавіючої сталі, до яких клієнтам ледь доводилося торкатися після дробеструйної обробки..
Для великих виливків з нержавіючої сталі, оболонка не є периферійним витратним матеріалом. Це основа точності розмірів, якість поверхні, і врожайність.
У китайській індустрії точного лиття, широко використовуються чотири шляхи виготовлення раковин:
- A. Силікатна натрієва оболонка
- Б. Композитна оболонка
- C. Оболонка кремнеземного золю з низькотемпературним воском
- Д. Оболонка кремнеземного золю з воском середньої температури
Перші три маршрути зазвичай використовують низькотемпературні воскові моделі. З точки зору якості кастингу, силікат натрію найслабший; композит і кремнеземний золь–низькотемпературний віск знаходяться посередині; золь кремнезему – середньотемпературний віск дає найкращий результат.
З точки зору вартості оболонки, силікат натрію найдешевший, тоді як кремнеземний золь–середньотемпературний віск є найдорожчим.
У цій статті ці чотири маршрути порівнюються з точки зору інженера-ливарника, а не каталогу.
1. Чому виготовлення корпусу має значення для великих виливків з нержавіючої сталі
Керамічна оболонка служить як негативною формою, так і структурним контейнером для розплавленого металу.
Його продуктивність безпосередньо впливає на якість поверхні, розмірна точність, внутрішня обґрунтованість, і виробничий вихід готової виливки.
Для великих деталей з нержавіючої сталі, Особливої уваги заслуговують п'ять характеристик оболонки.

Високотемпературна міцність і опір повзучості
Нержавіюча сталь зазвичай заливається при відносно високій температурі, в залежності від марки сплаву, геометрія лиття, та ливарної практики.
Керамічна оболонка повинна зберігати достатню механічну міцність під час попереднього нагрівання, виливання, і затвердіння.
Оболонка з недостатньою високотемпературною міцністю може деформуватися під вагою розплавленого металу.
Це може спричинити відхилення розмірів, нерівномірна товщина стінок, локальне випинання, або спотворення критичних оброблених поверхонь.
Не менш важлива стійкість до повзучості. Керамічні оболонки відчувають тривале навантаження при підвищених температурах, і їх поведінка деформації може впливати на точність розмірів, навіть якщо не відбувається негайного руйнування.
Це одна з причин, чому оболонки, зв’язані з силікатом натрію, зазвичай працюють краще, ніж оболонки, зв’язані силікатом натрію, у вимогливих додатках великого лиття.
Проникність і газовідведення
Під час заливки, повітря та інші гази всередині порожнини форми повинні виходити, коли розплавлений метал заповнює корпус.
вологість, залишковий віск, і продукти розкладання зв'язуючого також можуть сприяти появі дефектів, пов'язаних з газом.
Якщо проникність оболонки недостатня, гази можуть потрапити в пастку та спричинити пористість, дуття, або неповне наповнення.
Тонкостінні секції, вузькі проходи, і складна геометрія робочого колеса особливо чутлива до цих умов.
Проникність залежить від кількох факторів:
- Гранулометричний склад і форма зерна вогнетриву.
- Товщина лицьового покриття і кількість шарів оболонки.
- Вміст зв'язуючого і співвідношення порошок-рідина.
- Умови сушіння та випалу.
- Наявність залишків воску, волога, або інші забруднення.
Якісна оболонка повинна забезпечувати відповідний баланс між міцністю і газопроникністю.
Збільшення вмісту сполучної речовини або створення надмірно щільного лицьового покриття може покращити певні аспекти цілісності оболонки, одночасно обмежуючи евакуацію газу.
Оздоблення поверхні та точність розмірів
Лицьове покриття безпосередньо контактує з розплавленою нержавіючою сталлю і значною мірою визначає стан литої поверхні.
Його вогнетривкі якості, розподіл частинок, поведінка змочування, і стійкість до реакцій метал-форма впливають на шорсткість поверхні та утворення дефектів.
Для високої точності лиття по моделлю, шорсткість поверхні Ra 0,8–4,3 мкм і класи допуску розмірів CT3–CT5 вказані в оригінальному технічному порівнянні для вимогливих застосувань.
Ці цифри слід розуміти як контрольні показники, що залежать від процесу, а не як універсальні гарантії, особливо для великих виливків.
Середні та великі виливки з нержавіючої сталі з менш вимогливими вимогами до поверхні можуть не виправдати додаткових витрат на середньотемпературну систему оболонки з воску та кремнезему..
У таких випадках, низькотемпературний віск або процеси з композитної оболонки можуть запропонувати кращу загальну економічність.
Стійкість до термічного удару та цілісність корпусу
Великі виливки створюють значні теплові навантаження на оболонку. Нерівномірний нагрів, залишкова вологість, недостатнє висихання, швидка депарафінізація, і невідповідні умови випалу можуть спричинити термічні напруги.
Розтріскування оболонки може призвести до проникнення металу, плавники, габаритні дефекти, або повна відмова від кастингу.
Для важких компонентів, ремонт або заміна несправної оболонки також вимагає значної праці, енергія, і час виготовлення.
Тому надійний процес виготовлення шкаралупи вимагає контрольованого сушіння, рівномірний вогонь, відповідні вогнетривкі матеріали, і товщина оболонки, що відповідає масі та геометрії виливка.
Вартість виробництва та термін виконання
Процес виготовлення раковин впливає не тільки на пряму вартість керамічних матеріалів.
Це також визначає трудові вимоги, інвестиції в обладнання, Споживання енергії, використання площі приміщення, і час, необхідний для випуску вузла шаблону для заливки.
Для великого робочого колеса або корпусу клапана вагою в десятки кілограмів, процес, який економить невелику кількість вогнетривкого матеріалу, але потребує кількох додаткових днів сушіння, може бути неекономічним.
Навпаки, система оболонки преміум-класу може бути виправданою, якщо її вища точність розмірів і нижчий відсоток відбракування істотно знижують витрати на подальшу обробку та якість.
Таким чином, найбільш економічним є той процес, який забезпечує необхідну якість лиття при найменшій загальній вартості виробництва., не обов’язково той, який має найнижчу вартість матеріалу оболонки.
2. Огляд чотирьох процесів виготовлення оболонки
Чотири процеси відрізняються головним чином хімічним складом сполучного, облицювальні вогнетривкі матеріали, конструкція резервної оболонки, вимоги до воскових візерунків, і контроль виробництва.
| Обробка | Система підшивки | Типова воскова система | Основні переваги | Основні обмеження |
| Силікатна натрієва оболонка | Силікат натрію | Низькотемпературний віск | Низька вартість, короткий цикл, висока паропроникність, відносно легке видалення оболонки | Низька високотемпературна міцність, менш стабільна якість, більша варіація розмірів |
| Композитна оболонка | Золь кремнезему в пальто для обличчя; силікат натрію в резервних покриттях | Низькотемпературний віск | Краща якість поверхні, ніж звичайні силікатні оболонки натрію; відносно короткий виробничий цикл | Продуктивність резервної оболонки залишається обмеженою силікатом натрію |
Силіказолева оболонка з низькотемпературним воском |
Золь кремнезему по всій системі оболонки | Низькотемпературний віск | Хороша міцність оболонки, стабільність розмірів, якість поверхні, і адаптивність до великих відливок | Вища вартість і довший цикл сушіння |
| Силіказолева оболонка з воском середньої температури | Золь кремнезему по всій системі оболонки | Віск середньої температури | Висока точність розмірів, Хороша обробка поверхні, низький потенціал дефектів у контрольованих умовах | Висока вартість воску та обладнання; більші інвестиційні та експлуатаційні вимоги |
3. Силікатна натрієва оболонка: Дешевий, Перевірено, Але якість обмежена
Виготовлення оболонки з силікату натрію має історію виробництва майже 60 років в Китаї. Це ще близько 70% китайських фабрик точного лиття.
Це не тому, що він виробляє найкращі виливки. Це тому, що це дешево, швидко, і прощаючи.
Протягом десятиліть, удосконалення резервних вогнетривких матеріалів і нові затверджувачі більш ніж подвоїли міцність оболонки.
Технологічність лиття, розмірна точність, і врожайність покращилася. Раковини з силікатного натрію все ще займають велику частку ринку та замінили деякі закордонні піщані виливки в партійних експортних замовленнях.
Переваги реальні: низька вартість, короткий цикл виробництва, хороша поведінка при нокауті, і високою проникністю. Жоден інший процес оболонки не збігається з силікатам натрію за цими пунктами.
Але якість лиття — шорсткість поверхні, кількість дефектів, розмірна точність, похід, і частота відмов — гірша, ніж інші три маршрути.

Основні проблеми
Фундаментальна слабкість — це сполучна речовина. Силікат натрію містить високий рівень Na₂O.
Його високотемпературна міцність і опір повзучості набагато нижчі, ніж у кремнеземних зольних оболонок — лише приблизно 1/30 до 1/60 золю кремнезему.
Через це, багато ливарних заводів використовують недорогі, низькосортний кварцовий пісок і борошно з поганою гранулометрією для опорних шарів.
Затверджувачі все ще в основному обмежені амоній хлорид. За тих умов, високоякісне точне лиття просто неможливо.
Друга проблема – контроль процесу. Виробництво оболонок значно варіюється від партії до партії. У багатьох цехах відсутній суворий контроль параметрів процесу.
Затверджувач є корозійним, обладнання для видалення пилу часто зношене, і кілька майстерень мають температуру-, вологість-, і середовищах з контрольованим пилом.
Підготовка покриття, загартовування, сушіння, і депарафінізація рідко контролюються відповідно до промислових робочих стандартів — в’язкість, питома вага, концентрація затверджувача, і pH не перевіряються за графіком.
Температура в приміщенні для сушіння, вологість, і швидкість повітря часто неконтрольована. Як результат, висока- або низька температура та волога пора року можуть призвести до утворення партій брухту.
Іншими словами, багато фабрик залишаються на рівні ручної майстерні, покладаючись на досвід, а не на науковий контроль якості.
Це головна причина того, що виливки з силікату натрію мають нестабільну якість, високий відсоток відмов, і високий рівень відмов протягом десятиліть.
Напрямок вдосконалення
Спочатку, замініть звичайне борошно з кварцового піску низького сорту на мікропорошок кремнезему високої чистоти, наприклад жильний кварц.
Використовуйте a бімодальний розподіл частинок за розмірами округлого кварцового порошку для приготування маскової кашки.
Це покращує термохімічну стабільність оболонки обличчя та забезпечує високе співвідношення порошку до рідини.
В одному прикладі виробництва, з силікатом натрію модуль 3.4 і щільність 1.28 g/cm³, досягнуто співвідношення порошок/рідина 2.7.
Після мокрого кульового помелу, однобаковий відстійник, магнітна сепарація, і очищення деіонізованої води, округлий, бімодальний, порошок високої чистоти працює краще, ніж штучно змішаний порошок.
друге, покращити контроль якості на місці та дотримуватися національних стандартів. Відокремте покриття, ліпнина, і зони загартування з шкаралупної сушильної кімнати.
Контролюйте температуру і вологість у першому; покращити видалення пилу та захист від корозії в останньому. Це стабілізує якість оболонки та покращує робоче середовище.
По-третє, замініть перший і другий шари кальцит-натрієво-силікатної оболонки на a кальцит–кремнеземний золь обличчя та перехідний шар, повністю видаляючи силікат натрію та затверджувач хлорид амонію з лицьового та перехідного шарів.
Розрахунки вартості показали, що вартість лиття зросла лише на 0.46 юань/кг, в той час як цикл виготовлення оболонки залишався порівнянним із циклом виготовлення оболонки з силікату натрію.
4. Оболонка кремнезему з низькотемпературним воском: Прагматичний середній шлях
Золь кремнезему – низькотемпературний віск добре підходить для китайського ринку.
Він особливо адаптований для кастингів 1 кг, і особливо навколо 5 кг і вище — середньо-важкі виливки — де він пропонує більшу гнучкість і перевагу, ніж середньотемпературний віск.
Для більшості середніх і великих відливок, шорсткість поверхні, розмірна точність, і вимоги до толерантності не надто високі.
Немає необхідності використовувати високоплавкий середньотемпературний віск. Середньотемпературний віск вимагає ін’єкції воску під високим тиском — вище 6–7 МПа— або введення рідкого воску.
Це означає великі інвестиції в обладнання. товстий, важкі середньотемпературні воскові візерунки схильні до усадки, деформація, і вища вартість.
Низькотемпературний віск легко формувати, вимагає простого обладнання, і різниця шорсткості воскового малюнка не велика.
У порівнянні з композитними оболонками, цей маршрут забезпечує більш стабільну якість, особливо точність розмірів. Не містить силікат натрію, тому оболонка має хороші високотемпературні властивості.
Після спікання при о 1,500° C, оболонка має високу проникність і сильну стійкість до повзучості.
Його можна використовувати для тонкостінних деталей і складних середніх і великих деталей, а також для важких деталей до 60–100 кг— корпуси насосів, спонука, корпуси водоотражателя, Тіла насосів, Тіла клапана, та подібні компоненти.
Для товстостінних середніх, великих або важких деталей, заливка прямо перед піччю може досягти високого виходу.
Проблеми
Спочатку, оскільки використовується низькотемпературний віск, більшість оболонок депарафінізують у воді.
Омилений залишок неминуче потрапляє в оболонку, особливо коли оболонки з композиту та силікату натрію депарафінізуються в тому самому резервуарі для води, спричиняючи поверхневі вкраплення та дещо вищий рівень відмов. Це головна слабкість.
друге, довгий цикл виготовлення оболонки є найбільшим недоліком. Для важких деталей з глибокими отворами або канавками, кожен шар може знадобитися 24– 47 годин сушіння.
A 60 кг двоканального робочого колеса часто вимагає 10– 15 днів виготовлення раковин. Будь-яка невисушена сліпа зона може спричинити повторне розчинення золю кремнезему під час депарафінізації водою та призвести до тріщин оболонки.
По-третє, вартість приблизно 5 разів що натрієва силікатна оболонка—о 6,000 юанів за тонну виливків для виготовлення раковини—і 18% вище ніж композитна оболонка. Тому вартість лиття відносно висока.
Напрямок вдосконалення
Щоб уникнути омилених включень із неповністю обробленого низькотемпературного воску та спільного використання одного резервуара для гарячої води з композитними або силікатно-натрієвими оболонками, використовувати депарафінізація парою в 0.3–0,5 МПа і 130–140°C замість водної депарафінізації.
Це дозволяє уникнути омилення включень і розтріскування оболонки.
Якщо використовується депарафінізація гарячою водою, додати 1–3 об. % промислової соляної кислоти до води, і після депарафінізації промийте раковини гарячою водою, що містить кислоту, щоб зменшити омилені залишки.
Не використовуйте один резервуар із силікатом натрію або композитними оболонками. Змініть воду або депарафінізацію окремо, щоб зменшити потрапляння омиленої речовини в шкаралупу.
Для обробки регенерованим воском, використовувати 3–5 об.% сірчаної кислоти в окропі, з достатнім часом кип'ятіння і відстоювання.
Взимку, температура жорсткої води низька, силікат натрію та композитні оболонки містять більше Na₂O, а омилення воском серйозніше.
Додайте більше сірчаної кислоти до регенерованого воску. Після обробки воском, також важливо негайне додавання поліефіру.
Щоб скоротити цикл виготовлення оболонки, використовувати швидковисихаючий золь кремнезему. Цей процес дозріває. Час висихання кожного шару можна скоротити приблизно на половина.
Для великих деталей, кожного шару, крім останнього, потрібно лише приблизно 3 годинник. Час виготовлення мушлі може зменшитися з 62 годин до 24 годинник.
Для деталей середньої важкості, скорочення приблизно 60% порівняно зі звичайним золем кремнезему.
Лише ринкова ціна 20– на 30% вище, і ця премія може бути відшкодована за рахунок зменшення площі, споживання тепла, і вища врожайність. Швидковисихаючий кремнеземний золь є неминучим напрямком реформування оболонки кремнеземного золю.
Щоб знизити вартість, найефективнішим шляхом є заміна циркону на плавлений кварц або синтетичний кварц для лицьового покриття вогнетрив. Циркону припадає близько 65% від загальної вартості оболонки з золю кремнезему.
Заміна циркону на кальцит або кварц знижує вартість раковини 6,000 юань/т лиття до 2,210 юань/т, a 55.8% скорочення. Для деталей середньої важкості, плавлений кварцовий пісок/борошно поступово замінює цирконовий пісок/борошно.
5. Оболонка з кремнезему з воском середньої температури: Еталон якості
Золь кремнезему – середньотемпературний віск – це міжнародно поширений спосіб точного лиття. Це забезпечує найкращу якість лиття та найменший відсоток відмов.
Він особливо підходить для деталей середнього та дуже великого розміру, які потребують високої шорсткості поверхні—Ra 0,8–4,3—і висока точність розмірів—CT3–CT5.
Через обмеження щодо обладнання та вартості, однак, рідко використовується для деталей середньої важкості в 5–100 кг діапазон.

Проблеми
Спочатку, вартість. Вартість раковини становить близько 8 разів силікату натрію, і про 20% вище ніж низькотемпературний воскокремнеземний золь.
Основними причинами є висока вартість шкаралупи та воску, набагато вище енергоспоживання обладнання, і вищі інвестиції в обладнання.
друге, виробничий цикл подібний до низькотемпературного воско-кремнеземного золю і набагато довший, ніж силікат натрію або композитні оболонки.
По-третє, для 5–60 кг середньої важкості відливки, середньотемпературний рідкий віск при 63–75°C і високий тиск впорскування о 7.1–8,0 МПа потрібен.
Тонкостінні воскові моделі схильні до усадки. Точність розмірів не особливо висока.
Оскільки деталі середньої важкості не вимагають такої ж точності розмірів і шорсткості, як великі деталі, кремнеземний золь–середньотемпературний віск для них вибирають рідко.
Напрямок вдосконалення
Контролювати витрати, зберігаючи якість, після вирішення проблеми поганої змочуваності кальциту середньотемпературним воском, Заміна циркону синтетичним кварцом або плавленим кварцом є безсумнівним напрямком.
Плавлений кварц має лише коефіцієнт лінійного розширення 5 × 10⁻⁷/°C, і його ціна тільки 1/6 що з циркону. За кордоном, плавлений кварц поступово розширює застосування.
Швидковисихаючий золь кремнезему для скорочення циклу оболонки є поширеним напрямком у промисловості.
Розробка вітчизняного середньотемпературного воску або вдосконалення парафіно-поліефірного низькотемпературного воску є актуальним завданням..
Головне — вирішити проблему обробки регенерованого воску, щоб властивості воску залишалися стабільними під час виробництва.
6. Композитна оболонка: Компроміс, Не остаточна відповідь
Щоб подолати слабкі сторони силікатних оболонок натрію, багато заводів тепер використовують циркон і муліт-кремнеземний золь для першого і другого шарів, при цьому зберігаючи початковий процес із застосуванням силікату натрію для резервних шарів.
Це компроміс, який поєднує хорошу технологічність золю кремнезему з низькою вартістю та коротким циклом силікату натрію.
У порівнянні з оболонками з силікатного натрію, композитні оболонки значно покращують технологічність лиття: менша шорсткість, менше дефектів поверхні, і менший відсоток відмов.
Їх можна використовувати для нержавіючої сталі, жароміцна сталь, та інші високолеговані сталі. Цикл виробництва набагато коротший, ніж низькотемпературний воско-кремнезоль, і подібний до силікату натрію.
Ключові проблеми
Спочатку, тому що опорні шари зберігають силікатний натрій сполучний, загальна високотемпературна міцність і опір повзучості оболонки нижчі, ніж у оболонки з кремнеземного золю.
Температура спікання оболонки обмежена нижче 960° C. вище 800° C, деформація оболонки збільшується на 30%.
Оболонку кремнеземного золю можна спекати до приблизно 1,500° C і не деформується до цієї температури.
Отже, точність розмірів композитно-оболонкових виливків, включаючи допуски, поступається кремнеземним зольним оболонкам.
При заливці великих відливок навколо 10 кг, додаткові шари кремнеземного золю — як правило, принаймні 2 більше шарів— необхідні для отримання високотемпературної міцності та запобігання деформації.
друге, перші два шари є основним фактором, що впливає на проникність оболонки. Перехід із силікату натрію на золь кремнезему різко знижує загальну проникність оболонки.
Коли температура спікання низька і час витримки недостатній, газова пористість, неправильно, і часто трапляються холодні закриття.
Тому композитні оболонки важко використовувати для тонкостінних деталей d ≤ 3 мм, великі частини, і дуже великі частини нижче приблизно 60 кг.
Оскільки міцність при високій температурі нижча, ніж золь кремнезему, може виникнути лом. Іншими словами, проникність композитної оболонки нижча, ніж оболонки з силікату натрію та золю кремнезему.
По-третє, Якість композитної оболонки більш стабільна, ніж силікат натрію, але менш стабільна, ніж золь кремнезему. Резервні шари все ще містять силікат натрію.
Контролювати витрати, багато фабрик все ще використовують недорогі, нестійкі вогнетриви, такі як глина і зернистий пісок. Контроль процесу подібний до силікату натрію, тому стабільність якості погана.
Для важких частин навколо 10 кг і великі частини внизу 1 кг, відсоток відмов і відмов вище, ніж у оболонок із кремнеземного золю.
Четверте, тому що композитні оболонки використовують дорогий циркон для лицьового покриття, вартість оболонки є 6.3 разів силікату натрію.
Якщо для опорних шарів використовується мулітовий пісок/борошно, вартість оболонки майже така ж, як і золь кремнезему — лише приблизно 1 юань/кг лиття різниця. Перевага низької вартості незначна.
П'яте, композитні оболонки не можуть використовувати віск середньої температури. Віск середньої температури не можна депарафінізувати в гарячій воді.
В автоклаві при 171° C і 0.6 MPA, середньотемпературна дамарова смола сильно реагує з силікатом натрію та залишковим затверджувачем у опорних шарах, утворюючи білу липку омилену речовину, яку неможливо переробити без обробки.
Оболонки кремнеземного золя можуть використовувати як низькі- і середньотемпературний віск без цієї проблеми.
Підсумовуючи, композитна оболонка є вдосконаленням у порівнянні з силікатом натрію. Це краще в лиття оброблюваності, похід, і частота відмов, але він все ще принципово відрізняється від оболонки кремнеземного золю.
Окрім коротшого циклу виробництва та дещо меншої вартості оболонки, його якість лиття та надійність поступаються золю кремнезему.
Напрямок вдосконалення
Спочатку, замінити цирконовий пісок на кальцит для лицьового покриття вогнетривів. Технологічність лиття не залежить повністю від вогнетриву лицьового покриття; він тісно пов’язаний із сполучною речовиною, а також із восковим малюнком — шорсткість воскового малюнка та омилений залишок.
Композитні оболонки можуть використовувати лише низькотемпературний віск і в основному використовуються для точних відливок із середньою шорсткістю—Ra 6,3–11,5—і менша точність розмірів—CT4–CT6.
Досвід виробництва показує, що заміна циркон-кремнезему на кальцит-кремнезем для лицьового покриття цілком доцільна..
Це зменшує вартість оболонки 4,150–4830 юанів/т лиття до 1,360 юань/т, тільки 460 юань більше, ніж силікат натрію.
друге, покращити контроль якості та середовище для виготовлення оболонок, особливо резервні шари.
По-третє, резервні шари повинні використовувати стабільні, здатні до високих температур, відносно дешеві вогнетриви з вологістю, сумісною з лицьовим покриттям.
Рекомендовано два звичайні резервні матеріали. Один – вогнетривке глинокварцове порошкове покриття 60%/40%, оштукатурений гранульованим піском із подрібнених відходів корундової цегли та відповідних відходів вогнетривкої цегли.
Він широко доступний, дешевий, і забезпечує вищу міцність при високій температурі та опір повзучості, ніж муліт або боксит, тільки в 1/2–1/3 ціна бокситів.
Підходить до покриттів з циркону або синтетичного кварцу. Другий – вогнетривка глина – гранульоване порошкове покриття в об’ємному співвідношенні 3:7, оштукатурений зернистим піском.
Цей варіант підходить тільки для оболонок з цирконового композиту. Деякі заводи використовують мулітовий пісок/борошно або боксит для композитних опорних шарів.
Властивості покриття стабільні, оболонка тонка і легко спікається, але вартість занадто висока, а високотемпературні властивості поступаються двом наведеним вище варіантам. Боксит погано вибивається.
Матеріали з подрібнених відходів порцеляни, глазурована плитка, або плитка для підлоги дешеві, але їх не обпалюють при високій температурі, мають складний склад, мають сильну схильність до розтріскування при високій температурі, мають меншу вогнетривкість, і їх важко вибити після заливки—особливо важкі частини. Вони не рекомендуються.
7. Майбутні тенденції розвитку виготовлення корпусів для великих виливків з нержавіючої сталі
Розвиток технології виготовлення оболонок все більше зосереджується на покращенні якості литва при зниженні собівартості виробництва, час циклу, і вплив на навколишнє середовище.
Більш широке використання кремнеземно-золевих зв'язуючих
Системи Silica-sol пропонують міцну технічну основу для високоякісного лиття за моделлю завдяки своїм сприятливим властивостям оболонки та потенціалу для стабільного виробництва.
Їх ширше застосування залежить від зменшення недоліків, пов'язаних із витратами на матеріали та часом висихання.
Швидкосихаючий золь кремнезему, оптимізована конструкція оболонки, і більш економічні вогнетривкі системи можуть допомогти усунути цю прогалину.
Оптимізація вогнетривкості
Заміна дорогого циркону кваліфікованим синтетичним кремнеземом або плавленим кремнеземом може зменшити витрати на матеріали, але заміни повинні зберігати хімічну сумісність і якість поверхні.
Подальший розвиток процесу повинен зосередитися на всій системі лицьового покриття, включаючи хімію зв'язуючого, порошкове завантаження, гранулометричний склад, поведінка змочування, і стійкість до висихання.
Оптимізація цих змінних разом ефективніша, ніж зменшення вартості вогнетривів окремо.
Швидше та стабільніше висихання
Швидкосихаючі сполучні, покращене управління потоком повітря, контрольована вологість, і кращий моніторинг навколишнього середовища в майстерні може скоротити час циклу виготовлення оболонки.
Мета полягає не просто в тому, щоб якомога швидше висушити кожен шар. Це досягнення достатньої міцності та стабільності розмірів з мінімальним часом очікування та прийнятними варіаціями процесу.
Управління процесом на основі даних
Сучасні ливарні цехи можуть покращити консистенцію шляхом реєстрації властивостей суспензії, умови сушіння, кількість шарів оболонки, параметри депарафінізації, профілі випалу, та результати перевірки лиття.
Аналіз цих записів допомагає визначити умови процесу, пов’язані з тріщинами оболонки, розмірні відхилення, і поверхневих дефектів.
З часом, це забезпечує більш надійні операційні вікна та зменшує залежність від досвіду окремих операторів.
Загальна вартість виробництва
Довгострокова тенденція полягає в тому, щоб оцінювати процеси виготовлення оболонки за вартістю виробництва прийнятих виливків, а не лише за матеріалами оболонки.
Процес, який зменшує відмову, припуски на механічну обробку, і затримки доставки можуть запропонувати кращий комерційний результат, навіть якщо початкова вартість матеріалу вища.
Це особливо важливо для великих виливків з нержавіючої сталі, де кожен відхилений компонент може представляти значну втрату.
8. Висновок
Чотири основні процеси виготовлення оболонки, які використовуються в литті за моделлю — оболонки з силікатного натрію, композитні оболонки, кремнеземно-золеві оболонки з низькотемпературним воском, і силікатно-золеві оболонки з середньотемпературним воском — кожен має різні переваги з точки зору якості лиття, вартість, і виробничий цикл.
Для великих виливків з нержавіючої сталі, найефективнішими вдосконаленнями є посилення контролю процесу, оптимізувати вогнетриви лицьового покриття, прийняти перевірені швидковисихаючі системи кремнезему, покращити відновлення воску, і вибрати конструкцію оболонки відповідно до геометрії лиття та обсягу виробництва.
Зрештою, найкращий процес виготовлення оболонки не обов’язково є найдешевшим або найдосконалішим.
Це процес, який постійно виробляє виливки, що відповідають необхідним стандартам якості за найнижчої загальної вартості виробництва.
Для ливарних виробництв, які прагнуть кращої якості та стабільнішого виробництва, поєднання відповідної технології кремнезему і золю, кваліфіковані вогнетривкі матеріали, контрольована сушка, і кероване даними управління процесами пропонує практичний шлях до більш прибуткового інвестування.
Поширені запитання
Який процес виготовлення оболонки забезпечує найкращу якість для великих виливків з нержавіючої сталі?
Кремнеземна зольна оболонка з воском середньої температури забезпечує найкращу якість лиття, розмірна точність, і найнижчий рівень відмов.
Золь кремнезему з низькотемпературним воском є практичною альтернативою для деталей середньої важкості.
Для чого все-таки використовують силікат натрію, якщо його якість нижча?
Силікат натрію дешевий, має короткий цикл виробництва, хороша поведінка при нокауті, і високою проникністю. Він залишається економічно привабливим для менш вимогливих відливок.
Чому для композитних оболонок не можна використовувати віск середньої температури?
В автоклаві депарафінізація при 171°C і 0.6 MPA, середньотемпературна дамарова смола реагує з силікатом натрію та залишковим затверджувачем у опорних шарах, утворюючи липку омилену речовину, яку неможливо переробити без обробки.
Який майбутній напрямок для великих ливарних корпусів з нержавіючої сталі?
Оболонки із силікатного золю — особливо з недорогими вогнетривами для лицьового покриття та швидковисихаючими зв’язуючими — поступово замінять силікат натрію та композитні оболонки у міру зростання вимог до якості.

