1. Вступ
Мідь та її сплави займають провідну роль у сучасній промисловості завдяки своїм відмінна електропровідність, Корозійна стійкість, і термічна продуктивність.
Історично, цивілізації, починаючи з 5000 е. освоєно лиття міді в простих кам'яних формах, закладаючи основу для сучасних складних технік.
У цій статті, ми досліджуємо весь спектр методів лиття на основі міді, вивчити їх металургійні принципи, і направляти інженерів у виборі оптимального процесу для різноманітних застосувань.
2. Основні принципи металевого лиття
Кожен метод лиття складається з чотирьох основних етапів:
- Створення цвілі – Техніки формують порожнину в піску, метал, керамічний, або гіпс, що відображає геометрію деталі.
- Заливання – У печах плавлять мідь (температура плавлення 1 083 ° C) або сплавів до 1 600 ° C, потім розлийте рідину по формах.
- Затвердіння – Контрольоване охолодження – керуючись теплопровідністю (~ 400 Вт/м·К для міді) і матеріал прес-форми — сприяє розвитку мікроструктури.
- Струсити – Одного разу твердий, виливки виходять із форми та проходять очищення та подальшу обробку.
Мідь вимагає високої теплопровідності вищий попередній нагрів форми (200–400 °C) і точний контроль надливання для підтримки текучості (в'язкість ~ 6 мПа·с при 1 200 ° C).
Додатково, мідь Теплове розширення (16.5 мкм/м·K) вимагає точних зміщень шаблону для досягнення остаточних розмірів.
3. Основні методи лиття мідних сплавів
Мідь і його сплави -латуні, бронзи, мідно-нікелеві, та інші — відливаються різними методами, які відповідають різним обсягам виробництва, механічні вимоги, і допуски на розміри.
Кожна техніка має певні переваги та обмеження на основі характеристик сплаву та бажаних результатів компонентів.
У цьому розділі розглядаються найвідоміші методи лиття мідних сплавів у сучасному виробництві, а також технічну інформацію, щоб керувати вибором процесу.
Пісочний кастинг
Огляд процесу & Обладнання
Пісочний кастинг залишається одним із найстаріших і найпоширеніших способів лиття мідних сплавів. Він передбачає набивання піску навколо візерунка багаторазового використання всередині форми.
Пісок скріплений глиною (зелений пісок) або загартовані хімічними речовинами (піски на основі смол або активовані CO₂). Після зняття малюнка, розплавлений метал заливається в порожнину.

Переваги
- Низька вартість інструментів, підходить для низьких- до середніх тиражів
- Гнучкі розміри деталей— від кількох унцій до кількох тонн
- Широка сумісність сплавів
Обмеження
- Груба обробка поверхні (Ra 6,3-25 мкм)
- Вільні допуски (зазвичай ±1,5–3 мм)
- Для більшості точних застосувань потрібна обробка після лиття
Інвестиції (Загублений) Кастинг
Precision Shell Building
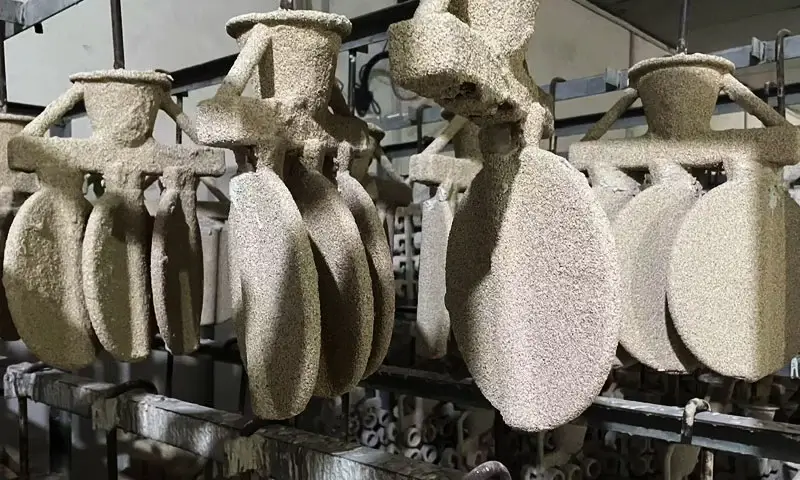
Інвестиційне кастинг використовує воскову модель, покриту керамічною суспензією, для створення тонкого, високоточна оболонкова форма. Після вигорання, розплавлений метал заливають у розігріту керамічну форму.

Вигоди
- Відмінний розмірна точність (±0,1–0,3 мм)
- Ідеальний для заплутаний, тонкостінні геометрії
- Вищий поверхнева обробка (Ra 1,6–3,2 мкм)
Виклики
- Вищі витрати на інструменти (через необхідність ін'єкції гине)
- Довший час циклу, особливо для конструкції оболонки та вигорання
- Зазвичай економічно лише для від середньої до високої гучності виробництва
Формоване лиття в оболонку
Деталі процесу
Формування раковини використовує нагрітий металевий візерунок, покритий піском на смолі. При впливі тепла, смола схоплюється, утворюючи тонку оболонку, яка діє як форма.
Цей процес дає більш точні та чистіші виливки, ніж традиційне лиття з піску.
Переваги
- Покращена якість поверхні і визначення
- Більш жорсткі допуски ніж форми із зеленого піску
- Зменшений припуск на обробку за рахунок лиття майже чистої форми
Обмеження
- Вищі витрати на матеріали (спеціальні смоли та кремнеземні піски)
- Дорогий інструмент для візерунка (потрібні металеві візерунки)
Відцентрове кастинг
Горизонтальний vs. Вертикальні установки
При відцентровому литті, розплавлений метал заливають у форму, що обертається, горизонтально або вертикально.
Відцентрова сила розподіляє метал по стінці форми, мінімізація пористості та забезпечення чудової цілісності матеріалу.

Ключові переваги
- Висока щільність і знижена пористість— ідеально підходить для компонентів, що утримують тиск
- Спрямоване затвердіння покращує механічні властивості
- Підходить для втулки, кільця, трубки, і порожнисті частини
- Вертикальне лиття часто використовується для дрібних деталей; горизонтальний для великих циліндрів
Обмеження
- Обмежується ротаційно-симетричні частини
- Налаштування інструменту є складніше і дорожче ніж статичне лиття
Холодний кастинг
Контроль затвердіння
Для кокільного лиття використовуються металеві форми (часто залізо або сталь) для швидкого вилучення тепла з розплавленого металу. Це швидке затвердіння покращує структуру зерна та покращує механічні властивості.
Сильні сторони
- Виробляє важче, більш щільні виливки (до 50% збільшення твердості проти. пісочний кастинг)
- Відмінно підходить для фосфориста бронза і бронза
- Економічно вигідний для багаторазове лиття прутків, стрижнів, і дрібні деталі
Обмеження
- Менш підходить для Складні геометрії
- Обмежений діапазон розмірів через обмеження форми
Кастинг (Гаряча та холодна камера)
Процес впорскування під тиском
Лиття під тиском включає введення розплавлених мідних сплавів у високоміцну сталеву форму під високим тиском.
Через високу температуру плавлення мідних сплавів зазвичай використовуються машини з холодильними камерами.

Переваги
- Швидкі темпи виробництва— ідеально підходить для масового виробництва
- Чудова обробка поверхні та точність (Ra 1-2 мкм, допуски ±0,05 мм)
- Зменшує або виключає механічну обробку
обмеження
- Не всі мідні сплави підходять (Напр., латуні з високим вмістом цинку можуть роз'їсти матриці)
- Штамповка є дорогий (інвестиції $50,000 або більше)
- Найкраще від середнього до великого обсягу
Безперервне лиття
Огляд процесу
Розплавлений метал заливають у форму з водяним охолодженням, яка безперервно формує та витягує твердий метал через систему відводу.
Загальні виходи включають стрижні, брус, і заготовки для подальшої механічної обробки або прокатки.
Переваги
- Висока продуктивність з мінімальним втручанням людини
- Відмінні механічні властивості за рахунок контрольованого затвердіння
- Гладкі поверхні та прямолінійність придатні для обробки з автоматичною подачею
- Низький рівень браку і кращий урожай (над 90% використання матеріалу)
Типові сплави
- Олов'яні бронзи, свинцеві бронзи, фосфористі бронзи, і мідно-нікелевий
Лиття гіпсових форм
Спеціалізоване використання
У цьому процесі використовуються гіпсові або керамічні форми, сформовані навколо візерунка, щоб зафіксувати дрібні деталі та жорсткі допуски.
Форма видаляється після відливання шляхом руйнування або розчинення гіпсу.
Переваги
- Відмінно підходить для складні форми і гладкі поверхні
- Добре для прототипи і низький об'єм виробництва
Недоліки
- Низька паропроникність— обмеження розміру відливки
- Довший час підготовки і обмежений термін служби цвілі
Зведена порівняльна таблиця
| Метод лиття | Поверхнева обробка (Рак) | Розмірна толерантність | Типові обсяги | Ключові сили |
|---|---|---|---|---|
| Пісочний кастинг | 6.3–25 мкм | ±1,5–3 мм | Від низького до високого | Низька вартість, гнучкість сплаву |
| Інвестиційне кастинг | 1.6–3,2 мкм | ±0,1–0,3 мм | Від середнього до високого | Висока точність, Складні частини |
| Формоване лиття в оболонку | 1.6–3,2 мкм | ±0,25–0,5 мм | Середній | Тісні допуски, готовий до автоматизації |
| Відцентрове кастинг | 3.2–6,3 мкм | ±0,25–1,0 мм | Середній | Висока щільність, мінімальні дефекти |
| Холодний кастинг | 3.2–6,3 мкм | ± 0,5–1,0 мм | Середній | Покращені механічні властивості |
| Кастинг | 1–2 мкм | ± 0,05–0,2 мм | Високий | Швидкі цикли, мінімальна механічна обробка |
| Безперервне лиття | 3.2–6,3 мкм | ±0,2–0,5 мм/м | Дуже високий | Економічне виробництво заготовок |
| Лиття гіпсових форм | 1.6–3,2 мкм | ±0,1–0,3 мм | Від низького до середнього | Детальний, складні форми |
4. Звичайні мідні сплави, що використовуються в лиття
Ливарні цехи відливають широкий спектр сплавів на основі міді, кожен розроблений для збалансованої механічної міцності, Корозійна стійкість, теплові та електричні характеристики, і кастості.

| Сплав | Позначення | Склад (WT%) | Ключові властивості | Переважні методи лиття | Типові програми |
|---|---|---|---|---|---|
| Латунь вільної обробки | C36000 / CZ121 | 61 Cu–35Zn–3Pb | Розтяг: 345 МПа Подовження: 20 % Провідність: 29 %IACS |
Пісок, Інвестиції, Загинути, Лиття оболонки | Фітинги, виготовлені з ЧПУ, шестерні, електричні клеми |
| Латунь з низьким вмістом свинцю | C46400 / CZ122 | 60 Cu–39Zn–1Pb | Розтяг: 330 МПа Подовження: 15 % Сумісний з NSF‑61 |
Пісок, Інвестиції, Загинути | Клапани для питної води, сантехнічні світильники |
| Бронза підшипника | C93200 | 90 З–10Сн | Розтяг: 310 МПа Твердість: HB90 Відмінна зносостійкість |
Пісок, Охолодити, Відцентровий | Втулки, упорні шайби, підшипники великого навантаження |
| Алюмінієва бронза | C95400 | 88 Cu–9Al–2Fe–1Ni | Розтяг: 450 МПа Твердість: HB120 Сильна стійкість до корозії морської води |
Загинути, Відцентровий, Лиття оболонки | Морське обладнання, робочі колеса насоса, компоненти клапана |
| Бронза фосфору | C51000 | 94.8 Cu–5Sn–0,2P | Розтяг: 270 МПа Подовження: 10 % Хороша стомлюваність & пружинні властивості |
Інвестиції, Пісок, Загинути | Пружини, електричні контакти, діафрагми |
Мідно-нікелевий (90–10) |
C70600 | 90 Cu–10Ni | Розтяг: 250 МПа Подовження: 40 % Виняткова стійкість до біообростання |
Пісок, Відцентровий, Безперервний | Теплообмінники морської води, морські трубопроводи |
| Мідно-нікелевий (70–30) | C71500 | 70 Cu–30Ni | Розтяг: 300 МПа Висока стійкість до хлориду та ерозії |
Пісок, Безперервний, Відцентровий | Конденсаторні труби, офшорне обладнання |
| Берилієва мідь | C17200 | 98 Cu–2Be | Розтяг: до 1400 МПа (у віці) Провідність: 22 %IACS |
Інвестиції, Охолодити, Загинути | Пружини високої надійності, інструменти, що не утворюють іскри, з'єднувачі |
| Кремнієва бронза | C65500 | 95 Cu–5Si | Розтяг: 310 МПа Стійкий до корозії в морських/хімічних умовах |
Пісок, Інвестиції, Лиття оболонки | Декоративна фурнітура, корабельна арматура |
5. Висновок
Ливарні виробництва міді та мідних сплавів пропонують багатий інструментарій методів лиття — кожен балансує вартість, точність, механічні показники, і обсяг виробництва.
Розуміючи нюанси процесу — від матеріалів прес-форм і термоконтролю до поведінки сплаву — інженери можуть оптимізувати конструкцію деталей, мінімізувати брак, і забезпечити надійну роботу.
Як технології люблять адитивне виготовлення форм і симуляція в реальному часі зрілий, мідне лиття продовжуватиме розвиватися, зберігаючи свою важливу роль у високопродуктивному виробництві.
В Це, Ми раді обговорити ваш проект на початку процесу проектування, щоб гарантувати, що будь-який сплав буде обраний або застосовано після кістерів, Результат відповідатиме вашим механічним та характеристикам продуктивності.
Для обговорення ваших вимог, електронна пошта [email protected].
Поширені запитання
Чи можна лити під тиском усі мідні сплави?
Ні. Тільки специфічні сплави подобаються алюмінієві бронзи, високоміцні латуні, і силіконові латуні підходять для кастинг через високий тиск і швидке охолодження.
Сплави як бронза фосфору або зброя краще підходять для лиття в пісок або кокіль.
Яка різниця між відцентровим і кокільним литтям?
- Відцентрове лиття використовує силу обертання, щоб проштовхнути розплавлений метал у форму, виробляючи щільний, бездефектні компоненти (ідеально підходить для труб, втулки, і рукава).
- Охолодження використовує статичні металеві форми для швидкого затвердіння поверхні, поліпшення механічних властивостей і зменшення розміру зерна—особливо ефективний для олов'яні бронзи.
Чому безперервне лиття є кращим для прутків із мідного сплаву великого об’єму?
Безперервне лиття забезпечує стабільну якість, відмінні механічні властивості, і низькі показники браку.
Це оптимально для бронза фосфору, зброя, і свинцева бронза заготовки, особливо при інтеграції з процесами прокатки або екструзії.
Яка дообробка потрібна після лиття мідних сплавів?
Залежно від способу лиття і сплаву, постобробка може включати:
- Теплова обробка для зняття стресу або старіння (особливо для берилієвої міді)
- Обробка критичних поверхонь або жорстких допусків
- Оздоблення поверхні, наприклад полірування або покриття для захисту від корозії або естетики