У машинобудуванні, незліченні компоненти можуть виглядати по-різному за формою та функціями, але багато з них можна віднести до обмеженої кількості типових структурних форм.
Серед найбільш представницьких є вали, рукава, корпус, шестерні, поршні, і шатуни.
Проблема обробки цих деталей полягає не просто у виборі різального інструменту чи верстата.
Надійний план процесу повинен координувати порожній вибір, дизайн дати, послідовність обробки, розподіл надбавки, термічна обробка, дизайн світильників, параметри різання, розмірний огляд, і обсяг виробництва.
Ця стаття містить систематичний огляд методів обробки, типові технологічні маршрути, основні технічні вимоги, і загальні виробничі проблеми, пов’язані з цими шістьма типовими механічними частинами.
1. Обробка деталей валів: Еталон обробки роторних компонентів
Деталі вала є одними з найбільш репрезентативних компонентів у машинобудуванні.
Їх основна функція полягає в підтримці обертових елементів, передавати крутний момент, потужність передачі, і підтримувати взаємне положення підшипників, шестерні, шківи, муфти, та інші компоненти трансмісії.
Якість валу визначається комбінацією точності розмірів, точність форми, позиційна точність, і цілісність поверхні.
Для відносно простих невеликих валів, круглий пруток часто є економічним, оскільки початкова геометрія вже наближена до кінцевої циліндричної форми.
Для високоміцних або сильно навантажених валів, кування може забезпечити краще використання матеріалу та кращі механічні властивості. Для великих або дуже складних валів можуть знадобитися спеціальні процеси лиття або кування.

Типовий процес обробки валу
Загальний маршрут обробки валу можна виразити як:
Підготовка заготівлі → торцеве та центральне свердління → чорнове точіння → термічна обробка → напівчистова → обробка вторинних деталей → чистове точіння → шліфування або суперфініш → остаточна перевірка
Точна послідовність змінюється відповідно до геометрії валу та матеріалу, але стабільність даних і послідовність процесу залишаються центральними міркуваннями.
Для багатьох точних валів, Центральні отвори створюються на ранній стадії, а потім використовуються як опорні точки для подальшої обробки.
Обробка між центрами дозволяє створювати різні зовнішні циліндричні поверхні відносно спільної осі, що особливо корисно, коли співвісність критична.
Чому послідовність процесів важлива
Основним принципом обробки валу є видалення значної частини матеріалу, в той час як заготовка має достатню структурну жорсткість.
Наприклад, Чорнове точіння великих діаметрів зазвичай виконується перед великою механічною обробкою менших діаметрів.
Якщо забагато матеріалу видаляється з худорлявої ділянки на ранній стадії, локальна жорсткість зменшується, і стрижень стає більш чутливим до:
Прогин → вібрація → похибка розміру → геометричне відхилення
Термічна обробка також повинна бути інтегрована в процес. Коли необхідна загартування або відпуск, слід залишити достатній припуск на чистову обробку, щоб усунути деформацію під час термічної обробки під час наступних операцій.
Чорнове токарне та напівчистове оброблення
Токарна обробка є основним процесом обробки більшості звичайних геометрій валів.
Грубе точіння в основному стосується ефективного видалення матеріалу та встановлення основного ступінчастого профілю.
Параметри різання, як правило, вибираються для максимізації продуктивності при збереженні стабільних умов різання та уникненні надмірного відхилення.
Напівфабрикат наближає основні функціональні поверхні до кінцевих розмірів і готує їх до високоточної обробки.
Для струнких валок, вибір опори особливо важливий. Опора задньої бабки, стійкий відпочинок, дотримуватись відпочинку, відповідні методи затискання, і оптимізовані параметри різання можуть значно зменшити прогин заготовки.
Метою є не просто швидке видалення матеріалу, але створити стабільну проміжну геометрію, яка може надійно підтримувати наступні точні операції.
Точна обробка поверхонь валів
Коли вали вимагають високої розмірної та геометричної точності, шліфування часто стає кінцевою точною операцією.
Циліндричне шліфування широко використовується для опорних цапф, прецизійні вали, гідравлічні компоненти, та інші поверхні, що вимагають жорстких допусків і контрольованої обробки поверхні.
Безцентрове шліфування є високопродуктивним для циліндричних деталей, що виготовляються у великих кількостях, особливо, коли немає необхідності в індивідуальному затриманні між центрами.
Для вимогливих додатків, можуть включати додаткові методи обробки:
- Суперфінішна обробка
- Хонінгування
- Полірування
- Роликове полірування
- Плескіт
Ці процеси можуть покращити текстуру поверхні та, в залежності від методу, змінювати приповерхневі властивості, такі як залишкове напруження та твердість.
Шліфування — це не просто шорсткість поверхні
Поширена помилкова думка полягає в тому, що шліфування використовується лише для отримання більш гладкої поверхні. У прецизійному виготовленні валів, його роль значно ширша.
Шліфування можна виправити:
- Варіація діаметра
- Конусність
- Помилки округлості
- Помилки циліндричності
- Локальні дефекти поверхні
Однак, надмірна температура шліфування може пошкодити поверхневий шар загартованої сталі.
Отже, подача теплоносія, вибір колеса, одягання, годувати, і параметри шліфування необхідно ретельно контролювати, щоб запобігти термічному пошкодженню або небажаним залишковим напругам.
Обробка шпонкових канавок, Сплайни, і потоки
Вали часто містять другорядні функціональні елементи, які повинні залишатися точно пов’язаними з головною віссю обертання.
Шпонкові пази можуть виготовлятися фрезеруванням, протягування, формування, або спеціальні методи обробки. Їх ширина, глибина, положення, і кутова орієнтація впливають на передачу крутного моменту та збірку.
Шліці є складнішими, оскільки кілька зубців повинні бути точно розподілені по колу валу.
Залежно від конструкції шліца та обсягу виробництва, процеси, такі як протяжка, формування, фрезерування, фрезер, або можна використовувати подрібнення.
Різьбу можна обробляти токарним способом, різьбофрезерування, натискання для внутрішніх функцій, або шліфування для високоточних застосувань.
Важливим принципом планування процесу є те, що ці вторинні функції повинні бути розроблені з контрольованих функціональних даних.
Інакше, вал може мати точні індивідуальні характеристики, але неправильні кутові чи позиційні співвідношення між ними.
Спеціальні частини валу: Колінчасті вали та ходові гвинти
Деякі компоненти валу вимагають спеціальних стратегій процесу, оскільки їхня геометрія виходить за межі звичайного точіння.
Колінчасті вали
Колінчасті вали містять кілька зсувних шийок, включаючи головні шийки та шатунні валики.
Тому їх обробка вимагає точного контролю діаметра цапфи, кидок кривошипа, кутове положення, філе, нафтові проходи, і динамічний баланс.
Типові процеси можуть включати спеціалізоване токарне оброблення, шліфування, свердління, обробка філе, полірування, і балансування.
Тому що колінчасті вали відчувають серйозні циклічні навантаження, цілісність поверхні в галтелях і переходах цапф особливо важлива.
Ходові гвинти
Ходові гвинти вимагають суворого контролю профілю різьби, крок, свинцева точність, прямолінійність, і поверхнева обробка.
У точних застосуваннях, після термічної обробки може знадобитися шліфування різьби або інші високоточні процеси.
Для таких компонентів, мета процесу виходить за рамки точності розмірів точність руху по всій робочій довжині.
2. Рукав & Обробка деталей втулок: Точність отвору як основна технічна проблема
В якості опори широко використовуються гільзи і втулки, направляючий, позиціонування, пломбування, і зносостійкі компоненти механічного обладнання.
Типові приклади включають втулки підшипників, напрямні втулки, розпірні втулки, втулки валів, гідравлічні втулки, гільз циліндрів, і носити рукава.
Хоча їх основна геометрія часто є відносно простою — циліндричний внутрішній отвір у поєднанні з зовнішньою циліндричною поверхнею — вимоги до механічної обробки можуть бути значно вищими, ніж їх зовнішній вигляд..
Основним завданням обробки муфти та втулки є не просто виготовлення точного отвору чи зовнішнього діаметра.
Критичною вимогою є збереження геометричного співвідношення між отворами, зовнішній діаметр, торці, і функціональна вісь.
У багатьох додатках, навіть невелика помилка концентричності або перпендикулярності може спричинити нерівномірне навантаження, надмірний знос, витік, вібрація, або передчасний вихід з ладу.

Типовий процес обробки деталей втулки
Загальний маршрут обробки можна описати так::
Підготовка заготівлі → облицювання → чорнове точіння → свердління або грубе розточування → термічна обробка, якщо потрібно → напівчистова → точне розточування або розгортання → внутрішнє шліфування/хонінгування → остаточна перевірка
Точна послідовність залежить від конструкції гільзи та необхідної точності.
Для відносно простих і малоточних втулок, свердління з наступним розгортанням може забезпечити достатню точність отвору.
Коли потрібні жорсткіші допуски та кращий геометричний контроль, нудний, внутрішнє шліфування, відточування, або може бути введено притирку.
Практичний прогрес є:
Свердління → Розточування → Розгортання → Шліфування/Хонінгування
Кожен процес служить для іншої мети, а не просто повторює ту саму операцію з підвищенням точності.
Обробка отворів: Від чорнової до точної чистової обробки
Свердління
Свердління зазвичай використовується для створення початкового отвору в суцільних заготовках. Він пропонує високу продуктивність, але зазвичай не забезпечує геометричну точність, необхідну для прецизійного функціонального отвору.
Положення отвору, прямолінійність, і відхилення свердла може вплинути на всі наступні операції, тому початковий отвір слід розглядати як a початкова геометрія, а не кінцевий отвір.
Нудно
Розточування видаляє матеріал із наявного отвору та забезпечує набагато кращий контроль над діаметром, прямолінійність, округлість, і позиційна точність.
Для точних гільз, розточування часто є ключовою проміжною операцією, оскільки воно виправляє помилки, допущені під час свердління, і встановлює надійну геометрію для подальшої обробки.
Розсвердлювання
Розгортання використовується в основному для підвищення точності розміру отвору та якості поверхні після того, як було виготовлено відповідний попередньо оброблений отвір..
Це ефективно для відносно стабільного виробництва, коли необхідний допуск знаходиться в межах можливостей процесу.
Однак, розсвердлювання не замінює виправлення принципово неточного або зміщеного отвору. Якість результату ще залежить від попереднього розточування або свердління.
Внутрішнє шліфування
Внутрішнє шліфування застосовують, коли потрібна висока розмірна і геометрична точність, особливо для загартованих або точних компонентів.
Це може покращитися:
- Діаметр отвору
- Круглість
- Циліндик
- Шорсткість поверхні
Необхідно ретельно контролювати припуски на шліфування, особливо для гільз малого діаметра або тонкостінних.
Хонінгування
Хонінгування — це процес обробки, який особливо добре підходить для циліндричних отворів.
Він може покращити як геометричну точність, так і текстуру поверхні та широко використовується для гільз циліндрів, гідравлічні компоненти, прецизійні втулки, і опорні поверхні.
Однією з головних переваг хонінгування є здатність генерувати керований візерунок із заштрихованою поверхнею, який може підтримувати утримання мастила у відповідних застосуваннях.
Тонкостінні рукава: Деформація є головною проблемою
Тонкостінні гільзи є одними з складніших для точної обробки деталей, оскільки їхня жорсткість обмежена.
Під час механічної обробки, сила різання може тимчасово деформувати заготовку.
Після пристосування відпускається, пружна деформація може частково відновитися, викликаючи зміну виміряного отвору або зовнішнього діаметра.
Це створює спільну ситуацію:
Оброблено під навантаженням затиску → розмір виглядає правильним → звільняється від закріплення → змінюється геометрія
Проблема стає більш серйозною, коли рукав дуже тонкий, довго, або зроблені з відносно м’якого матеріалу.
Три основні методи контролю деформації
1. Зменшити силу різання
Відповідні параметри різання, гострі інструменти, відповідна геометрія інструменту, і контрольована глибина різання може зменшити радіальні сили різання.
2. Оптимізуйте затиск
Робоча система кріплення повинна надійно утримувати компонент без застосування надмірної сили.
М'які щелепи, розширювальні оправки, внутрішні опори, а спеціально розроблені кріплення можуть допомогти більш рівномірно розподілити затискні навантаження.
3. Контроль тепла
Тепло різання може спричинити розширення як інструмента, так і заготовки. Якщо температура не стабільна, вимірювання розмірів, зроблені відразу після обробки, можуть не відображати фактичну геометрію при кімнатній температурі.
Для точних компонентів, Тому подача охолоджуючої рідини та термостабілізація можуть бути такими ж важливими, як і номінальні параметри різання.
Концентричність отвору до зовнішнього діаметра часто важливіша за індивідуальний розмір
Однією з найважливіших характеристик гільзи є співвідношення між її отвором і зовнішнім діаметром.
Розглянемо втулку, встановлену в корпус і несучу обертовий вал.
Навіть якщо діаметр отвору та зовнішній діаметр знаходяться в межах допуску, надмірний ексцентриситет між ними може призвести до нерівномірної товщини стінок і зміщення осі.
Це може призвести до:
- Нерівномірний тиск підшипника
- Прискорений знос
- Підвищене тертя
- Перекос валу
- Локальне опалення
- Знижена ефективність ущільнення
З цієї причини, процес повинен підтримувати стабільне співвідношення між внутрішньою та зовнішньою опорними поверхнями.
Де потрібна висока концентричність, обробка обох поверхонь із загальної бази даних або використання контрольованої стратегії єдиного налаштування може зменшити накопичені помилки визначення місцезнаходження.
Обробка гільзи з глибоким отвором
Довгі гільзи та втулки з глибоким отвором створюють додаткові проблеми, пов’язані з відхиленням інструменту, відкачування стружки, подача теплоносія, і свердло прямолінійне.
Оскільки отвір стає глибшим по відношенню до свого діаметра, система обробки стає все більш чутливою до:
- Звис інструменту
- Сила різання
- Вібрація
- Накопичення тепла
- Евакуація стружки
- Несумісність заготовки та інструменту
Тому можуть знадобитися спеціальні методи глибокого свердління та розточування.
При точних розточувальних роботах, плаваючі або саморегулюючі розточувальні пристрої можуть допомогти системі різання точніше слідувати існуючому отвору, залежно від машини та застосування.
Ефективна подача теплоносія також важлива. Погана евакуація стружки може призвести до повторного різання стружки, викликаючи подряпини в отворі, нестабільність розмірів, і прискорений знос інструменту.
3. житло & Механічна обробка деталей коробки: Комбінована обробка систем отворів і опорних площин
Корпус і деталі коробки є основними структурними компонентами механічного обладнання.
Типовими прикладами є корпуси верстатів, корпуси коробок передач, підшипники, Тіла насосів, випадки передачі, блоки двигуна, і шпиндельні ящики.
На відміну від валів і гільз, в яких переважають обертові поверхні, частини корпусу зазвичай містять комбінацію великих базових площин, пересічні бурові системи, монтажні поверхні, різьбові отвори, Внутрішні порожнини, і зовнішні конструктивні особливості.
Тому складність їх обробки не пов’язана з однією особливістю, але від збереження просторових відносин між численними функціональними поверхнями та системами отворів.
Розмірна і геометрична точність цих характеристик безпосередньо впливає на якість збірки, центрування валів, продуктивність підшипника, вібрація, пломбування, і стабільність роботи всієї машини.

Основні вимоги до обробки
До найважливіших вимог відноситься діаметр отвору, точність розташування отвору, співвісність, площинність, перпендикулярність, паралелізм, і поверхнева обробка.
Для корпусів підшипників і коробок передач, співвідношення між декількома отворами є особливо критичним, тому що будь-яке зміщення може вплинути на центрування вала, навантаження на підшипник, зубчасте зачеплення, вібрація, і службове життя.
| Вимога | Основне призначення |
| Точність отвору | Забезпечує правильну посадку підшипників і валу |
| Точність розташування отвору | Зберігає правильну геометрію збірки |
| Співвісність | Утримує кілька отворів підшипників на одній лінії |
| Площинність | Забезпечує стабільне кріплення та збірку |
| Перпендикулярність / паралелізм | Зберігає правильні геометричні співвідношення |
| Оздоблення поверхні | Підтримує кріплення, пломбування, і продуктивність контакту |
Вибір даних і планування процесу
Вибір дату є основою обробки корпусу. Перед обробкою критичних елементів слід встановити стабільну та повторювану еталонну систему.
В одиничному або дрібносерійному виробництві, Грубі відливки можна вирівняти вручну відповідно до проектних посилань.
У масовому виробництві, системи визначення місцезнаходження на основі приладів, такі як принцип «одна площина — два контакти». забезпечують швидше та повторюване позиціонування.
Послідовність обробки зазвичай дотримується принципу «спочатку дані»., площини перед отворами, чорнова обробка перед обробкою».
Спочатку встановлюються основні опорні поверхні, потім системи критичних отворів.
Збереження важливих операцій в одній системі координат допомагає зменшити кумулятивні помилки позиціонування.
Обробка опорних площин і систем отворів
Базові площини зазвичай обробляються фрезер, стругання, або шліфування, залежно від розміру компонента та вимог до точності.
Після встановлення первинних опорних поверхонь, системи отворів можуть бути виготовлені шляхом свердління, розсвердлювання, нудний, або спеціалізована механічна обробка.
Для звичайних монтажних отворів, свердління може бути достатнім. Точні отвори підшипників часто вимагають розточування або обробки. Де кілька отворів повинні мати спільну вісь, лінія нудна може забезпечити відмінне коаксіальне керування.
Координатна обробка і Обробка ЧПУ центри особливо підходять, коли потрібно точно контролювати розташування кількох отворів і важлива гнучкість виробництва.
Типовий маршрут обробки
Представницький процес є:
Підготовка заготівлі → обробка базової площини → обробка основної площини → груба обробка отворів → напівчистова → точне розточування/фрезерування → нарізка різьби та вторинні елементи → остаточна обробка та контроль
Розділення чорнової та чистової обробки допомагає зменшити вплив сил різання, залишковий стрес, і теплове спотворення на остаточну точність.
Для великих литих корпусів, також може знадобитися зняття напруги або стабілізація перед точною обробкою, оскільки видалення великої кількості матеріалу може звільнити залишкові напруги та спричинити переміщення розмірів.
Чому точність системи отворів має значення
У корпусі, індивідуальні розміри є лише частиною вимог до якості.
Отвір підшипника може відповідати допуску на діаметр, але все одно спричиняти функціональні проблеми, якщо його вісь неправильно розташовано відносно іншого отвору або монтажної поверхні.
Отже, основною метою обробки корпусів є:
Встановлювати точні та стійкі геометричні співвідношення між опорними площинами, точні отвори, монтажні отвори, та інші функціональні особливості.
Для гнучкого виробництва, Обробні центри з ЧПК пропонують ефективне поєднання точності та адаптивності.
Для великосерійного виробництва, виділені світильники, бурові системи, автоматизоване обладнання, а перевірка в процесі може забезпечити вищу повторюваність і продуктивність.
Основний принцип залишається незмінним: спочатку контролюйте систему даних, потім побудуйте весь отвір і геометрію поверхні навколо нього.
4. Обробка циліндричних зубчастих коліс: Обробка профілю зуба як ядро процесу
Циліндричні шестерні є основними компонентами трансмісії, які використовуються для передачі крутного моменту, змінити швидкість обертання, і підтримувати певне співвідношення руху між валами.
Типові приклади включають прямозубі шестерні, косозубі шестерні, внутрішні шестерні, та інші форми циліндричних зубчастих коліс.
Їхня механічна обробка є значно більш вимогливою, ніж звичайне точіння, оскільки система зубів повинна підтримувати точне співвідношення в профілі, провід, крок, інтервал, радіальне биття, і центрування з отвором шестерні або віссю вала.
Якість передачі безпосередньо впливає на шум трансмісії, вібрація, розподіл навантаження, ефективність, і службове життя.
Отже, виготовлення зубчастих коліс слід розглядати як комплексний процес підготовки заготовки зубчастих коліс, контроль дати, покоління зубів, термічна обробка, закінчення, та остаточна перевірка, а не просто операція прорізання зубів.

Основні вимоги до обробки циліндричних зубчастих коліс
Точність передач зазвичай оцінюється з кількох функціональних точок зору.
Точність руху визначає, чи передає шестерня заплановану кутову залежність, при цьому точність бігу впливає на плавність і вібрацію.
Точність «зуб до зуба» та «поверхня зуба» впливають на те, наскільки рівномірно розподіляється навантаження між зубами, що з’єднуються..
| Вимога | Інженерне значення |
| Точність профілю зуба | Забезпечує розроблену евольвентну або змінену геометрію зуба |
| Точність свинцю | Контролює розташування зубів по ширині обличчя |
| Точність висоти | Зберігає правильну відстань між зубами та передавальне відношення |
| Радіальне биття | Впливає на послідовність обертання та зачеплення зубчастих передач |
| Точність отвору | Забезпечує правильне розташування на валу |
| Концентричність отвору до зуба | Підтримує правильне співвідношення між віссю шестерні та системою зубів |
| Шорсткість поверхні зуба | Впливає на тертя, шум, носити, і втома |
| Твердість і глибина корпусу | Визначити зносостійкість і здатність нести навантаження після термообробки |
Типовий процес обробки циліндричних зубчастих коліс
Представницький маршрут виробництва зубчастих коліс:
Виготовлення заготовки → термічна обробка заготовки, якщо потрібно → токарна обробка заготовки зубчастого колеса → обробка отвору та торця → нарізка зубчастого колеса → термічна обробка → відновлення бази → чистова обробка зубчастого колеса → перевірка
Точна послідовність залежить від матеріалу, розмір шестерні, ступінь точності, метод термічної обробки, і обсяг виробництва.
Особливо важливим принципом є збереження достатнього припуску на обробку для операцій, які виконуються після термічної обробки.
Такі процеси, як цементація, гасіння, і відпустка може спричинити розмірні та геометричні зміни.
Якщо кінцева вимога до точності жорстка, ці зміни слід передбачити на попередніх етапах обробки.
Вибір дати є критичним
Зубна система, отвор, і торці повинні підтримувати точне просторове співвідношення. Отже, Вибір нульової точки є одним із найважливіших рішень у плануванні процесу передач.
Для валу-інтегральних передач, вісь обертання зазвичай встановлюється через центральні отвори або інші контрольовані опорні вали. Для зубчасті колеса бортового типу, отвір і торець часто використовуються як орієнтири функціонального розташування.
Принцип простий:
Базова точка обробки повинна бути точно узгоджена з функціональною опорною точкою обертання шестерні.
Поганий вибір базової точки може призвести до отримання зубчастої передачі, в якій індивідуально точний профіль зуба, але вся система зубів ексцентрична відносно отвору.
Це може призвести до нерівномірної сітки, підвищений шум, локалізоване навантаження на зуб, і передчасний знос.
Основні методи обробки зубів
Різні процеси зуборізання вибираються відповідно до геометрії зубчастого колеса, точність, обсяг виробництва, і чи є передача внутрішнім чи зовнішнім.
Зубофрезерування
Фрезерування є одним із найпоширеніших методів обробки зовнішніх циліндричних зубчастих коліс. Конфорка, що обертається, безперервно взаємодіє з заготовкою шестерні, створюючи щілини для зубів.
Основні його переваги - висока продуктивність, безперервне різання, і придатність як для прямозубих, так і для косозубих передач. Тому він особливо привабливий для середніх- і великосерійне виробництво.
Зубчасте формування
У формуванні зубчастих коліс використовується зворотно-поступальний різець, який зачіпає заготовку у формі зубчастого колеса..
Його здатність працювати близько до плечей і в межах внутрішньої геометрії робить його цінним для внутрішніх передач і певних структур передач, які важко нагріти.
Спорядження для гоління
Зубчаста стружка зазвичай використовується перед остаточним загартуванням для підвищення точності зубів і стану поверхні.
Він може усунути невеликі відхилення, утворені під час попередніх операцій різання, і особливо пов’язаний із виробництвом великого обсягу автомобільних передач..
Шліфування зубчастих коліс
Для загартованих високоточних передач, шліфування часто є завершальною операцією обробки зубів. Це може значно покращити профіль зубів, провід, біття, і поверхнева обробка.
Шліфування зубчастих коліс особливо важливе для застосувань із низьким рівнем шуму передачі, висока вантажопідйомність, і потрібна точна передача руху.
Термічна обробка та остаточна обробка після термічної обробки
Термічна обробка часто є одним із найвпливовіших етапів у виробництві зубчастого колеса, оскільки шестерня повинна одночасно досягти твердості поверхні, Опір зносу, Сила втоми, і розмірна стабільність.
Залежно від матеріалу шестерні та застосування, лікування може включати:
- Карбюризація
- Карбонітрування
- Азотування
- Індукційне загартування
- Через загартовування
Для загартованих передач, поєднання твердої зносостійкої поверхні та міцнішого сердечника забезпечує баланс між стійкістю до контактної втоми та загальною міцністю конструкції.
Однак, термічна обробка також може викликати спотворення, залишковий стрес, і зміна розмірів. Ось чому високоточні зубчасті колеса часто потребують остаточного шліфування або хонінгування після термічної обробки.
5. Механічна обробка поршнів: Точне формування для високотемпературних робочих середовищ
Поршні є критично важливими поршневими компонентами двигунів внутрішнього згоряння, компресори, та інші системи живлення.
Вони працюють при високій температурі, високий тиск, знакозмінні механічні навантаження, і безперервний ковзний контакт, тому їх вимоги до обробки тісно пов'язані з тепловим розширенням, мастило, пломбування, і показники втоми.
Поршні двигуна зазвичай виготовляють з алюмінієвих сплавів через їх низьку щільність і сприятливу теплопровідність, хоча спеціалізовані програми можуть використовувати інші матеріали.
На відміну від звичайного циліндричного компонента, поршень рідко обробляється як простий прямий циліндр.
Його спідниця, корона, кільцеві канавки, шпилькові отвори, і всі внутрішні порожнини мають різні функціональні вимоги.
Головне завдання полягає в тому, щоб достатньо точно відтворити спроектовану геометрію, щоб поршень досяг необхідного робочого зазору та розподілу навантаження за фактичної робочої температури, а не просто задовольняти розміри кімнатної температури.

Основні вимоги до обробки поршнів
| Вимога | Інженерне значення |
| Діаметр і профіль спідниці | Контролює робочий зазор між поршнем і циліндром |
| Округлість спідниці | Сприяє рівномірному контакту і зменшує локалізоване навантаження |
| Точність свердління | Забезпечує правильну посадку поршневого пальця і передачу навантаження |
| Положення штифта | Зберігає геометричне співвідношення між поршнем і шатуном |
| Розміри кільця-паза | Контролює посадку та ущільнення поршневих кілець |
| Положення та паралельність канавки | Запобігає нерівномірному навантаженню кільця та проблемам ущільнення |
| Геометрія крони | Впливає на горіння, теплове навантаження, і матеріального розподілу |
| Шорсткість поверхні | Впливає на тертя, мастило, і носити |
Спідниця поршня особливо важлива, оскільки на її робочу геометрію впливають теплове розширення та механічна деформація.
Профіль, який виглядає дещо нециліндричним за кімнатної температури, може бути навмисним, дозволяючи поршню наблизитися до бажаної робочої форми після нагрівання.
Типовий процес обробки поршня
Представницький шлях обробки:
Лиття або кування → чорнове точіння → внутрішня обробка → обробка під штифт → обробка кільцевої канавки → профільування спідниці → обробка → перевірка
Точна послідовність залежить від конструкції поршня, матеріал, обсяг виробництва, і зв'язок між характеристиками поршня.
Груба обробка в основному використовується для встановлення базової геометрії та видалення надлишкового матеріалу, в той час як чистові операції відповідають за відтворення функціонального профілю та жорстких геометричних допусків.
Для великосерійного виробництва, Спеціальне обладнання з ЧПК і автоматизоване вимірювання часто використовуються для підтримки постійних розмірів від частини до частини.
Обробка профілю спідниці поршня
Однією з технічно складних операцій є обробка профілю спідниці.
Спідниця може включати ретельно контрольований:
- Бочкові профілі
- Профілі Cam
- Конусність
- Місцевий рельєф
- Геометрія сторони тяги
Ці особливості компенсують різне теплове розширення та механічне навантаження, яке відчувають різні області поршня під час роботи.
Отже, Механічна обробка поршня — це не просто отримання номінального діаметра. Процес повинен відтворювати a функціональний тривимірний профіль.
Сучасні системи ЧПК можуть використовувати профілювання з керуванням координатами та компенсацію інструменту для досягнення необхідної геометрії, в той час як прецизійні вимірювальні системи перевіряють фактичний профіль на проектну модель.
Точна обробка отвору штифта
Отвір поршневого пальця є ще однією важливою особливістю, оскільки він передає навантаження між поршнем і шатуном.
Його якість залежить від:
Діаметр + округлість + циліндричність + положення + вирівнювання
Неправильне положення отвору пальця може вплинути на рух поршня та створити додаткове навантаження на систему шатуна та колінчастого вала.
Залежно від конструкції поршня, отвір може бути оброблений за допомогою точного розточування з подальшим хонінгуванням або іншою операцією чистової обробки.
Обробка кільцевих канавок
Кільцеві канавки повинні підтримувати точну ширину, глибина, положення, і паралельність, щоб поршневі кільця могли рухатися і належним чином ущільнюватися.
Погана геометрія канавки може призвести до:
- Неадекватне ущільнення
- Надмірна витрата масла
- Прилипання кільця
- Підвищений продув
- Прискорений знос
Таким чином, процес обробки канавок вимагає суворого контролю геометрії інструменту та компенсації розмірів, особливо при обробці алюмінієвих сплавів у великих обсягах виробництва.
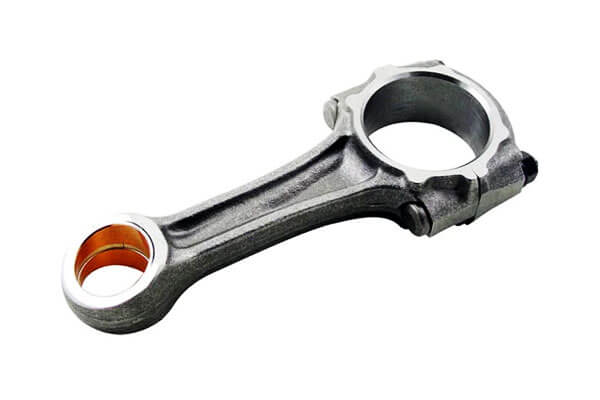
6. Обробка шатунів: Контроль деформації для компонентів низької жорсткості
Шатуни з'єднують поршень з колінчастим валом і передають змінні сили, що виникають під час зворотно-поступального руху.
Вони повинні витримувати великі циклічні навантаження, вплив, згинання, і втома, залишаючись достатньо легким, щоб мінімізувати зворотно-поступальну масу.
Більшість звичайних шатунів виготовляють із кована сталь, хоча алюміній та інші спеціальні сплави використовуються в певних цілях.
З точки зору обробки, шатуни є складними, оскільки їх подовжена структура та різний поперечний переріз надають їм відносно низьку локальну жорсткість.
Як результат, сила затиску, сила різання, і залишкова напруга можуть викликати деформацію, що ускладнює підтримку точної геометрії отвору та міжцентрової відстані.
Типовий процес обробки шатуна
Загальний маршрут процесу може бути:
Кування → термічна обробка → базова обробка → груба зовнішня обробка → обробка отворів → відокремлення ковпачків → напівчистова → точне розточування/хонінгування → остаточна перевірка
Послідовність змінюється залежно від конструкції шатуна та від того, чи використовується звичайна обробка чи технологія розриву.
Груба обробка створює стабільні опорні поверхні та видаляє більшу частину припуску на обробку.
Точне розточування та хонінгування потім використовуються для досягнення остаточних розмірів отвору та геометричної точності.
Обробка отворів і чистова обробка
Отвори великого та малого кінців зазвичай обробляються через послідовність чорнового розточування, напівобробка, і точність обробки.
Нудно встановлює точний розмір і геометричну форму, в той час відточування може додатково покращити округлість, циліндричність, і характеристики поверхні, де це необхідно.
Для великої збірки, особливо важливе співвідношення між стрижнем і кришкою.
Після того, як ковпачок відокремлюється і збирається знову, готовий отвір має зберігати запроектовану геометрію та центрування.
Розривно-розрізні шатуни
Розщеплення руйнування широко використовується для відповідних конструкцій шатунів великого обсягу.
Замість того, щоб створювати звичайну механічно оброблену поверхню сполучення між штоком і кришкою, контрольований перелом починається вздовж попередньо визначеної області.
Отримані нерегулярні поверхні зламу забезпечують дуже індивідуальний інтерфейс сполучення, допомагаючи ковпачку та стрижню повернутися у вихідне взаємне положення під час складання.
Цей підхід може запропонувати:
- Точне розташування кришки до штока
- Зменшення відносного руху
- Усунення деяких звичайних операцій механічної обробки
- Ефективне великосерійне виробництво
- Послідовне розташування вузла за належного контролю
Однак, Розщеплення руйнування вимагає ретельного контролю властивостей матеріалу, геометрія виїмки, поведінка перелому, і параметри процесу. Він підходить не для кожного матеріалу або конструкції шатуна.
Основний принцип обробки шатунів
Фундаментальна проблема полягає в тому, щоб підтримувати точне просторове співвідношення між великим і малим отворами, одночасно запобігаючи деформації відносно тонкого компонента.
Це робить обробку шатунів класичним прикладом прецизійного виробництва з низькою жорсткістю. Сама по собі точність машини не може гарантувати кінцевий результат.
Процес повинен одночасно контролювати вибір бази даних, завантаження кріплення, сила різання, видалення матеріалу, термічна обробка, обробка отворів, та перевірка.
У великосерійному автомобільному виробництві, найефективніший процес, отже, поєднує жорстке та повторюване кріплення з контрольованими параметрами обробки, автоматизоване вимірювання, і, де це доречно, технологія перелому.
7. Порівняння шести типових деталей для обробки
Хоч вали, рукава, корпус, шестерні, поршні, і шатуни мають дуже різні геометрії, їх логіку планування процесу можна систематично порівнювати.
| Тип частини | Виклик первинної обробки | Критичні особливості | Загальні процеси | Основна контрольна точка |
| Вал | Точність обертання та концентричність | Журнали, плечі, нитки, шпонкові канавки | Обертання, шліфування, шліцева обробка | Співвісність і биття |
| Рукав | Точність і деформація отвору | свердловина, OF, торець | Свердління, нудний, розсвердлювання, відточування | Співвідношення між отвором і зовнішнім отвором |
| житло | Точність дату та системи отворів | Монтаж граней, свердловини, дірки | Фрезер, нудний, свердління, шліфування | Положення і геометрична точність |
| спорядження | Геометрія зуба та деформація термічної обробки | Профіль зуба, провід, крок, отвор | Фрезерування, формування, гоління, відточування, шліфування | Точність передач і биття |
| Поршень | Функціональний профіль і теплова геометрія | Спідниця, отвір штифта, кільцеві канавки | Обертання, нудний, обробка пазів | Профіль і позиційна точність |
| Шатун | Низька жорсткість і деформація | Маленькі/великі отвори | Фрезер, нудний, відточування, розщеплення перелому | Вирівнювання отворів і міжцентрова відстань |
У таблиці показана важлива закономірність: метод обробки повинен відповідати функціональній геометрії деталі.
Немає універсально кращого процесу обробки.
Точіння ідеально підходить для поверхонь обертання, розточування має важливе значення для точних внутрішніх діаметрів, фрезерування домінує на складних призматичних поверхнях, шліфування забезпечує високу точність після термообробки, і процеси формування або руйнування можуть зменшити вимоги до механічної обробки для відповідних компонентів великого обсягу.
8. Висновок
Шість типових типів деталей—вали, рукава, корпус, шестерні, поршні, і шатуни—надати корисний переріз практики механічної обробки.
Незважаючи на відмінності, ті самі фундаментальні принципи з'являються знову і знову:
Правильний вибір бази → логічна послідовність процесу → відповідні методи обробки → ефективний контроль деформації → надійний контроль
Це справжня основа проектування процесу обробки.
Мета полягає не просто в тому, щоб видалити матеріал якомога швидше.
Успішний процес обробки повинен перетворити заготовку на компонент, який відповідає її розмірам, геометричний, функціональний, металургійний, поверхні, і економічні вимоги послідовно.
Для інженерів, планувальники процесів, і виробники, розуміння цих шести типових категорій деталей дає більше, ніж список методів обробки.
Він пропонує практичну основу для аналізу незнайомих компонентів і вибору маршруту процесу на основі структури деталей, функціональні вимоги, матеріальна поведінка, точність, і обсяг виробництва.
Поширені запитання
Яка частина є найскладнішою для обробки серед цих шести типів?
Це залежить від класу точності, але, як правило, шестерні та поршні представляють найвищу складність процесу.
Зубчасті колеса потребують спеціальної обробки профілю зуба та жорстких геометричних допусків, в той час як поршні вимагають точного контролю складних вигнутих профілів і множинних передач бази даних.
Цей процес забезпечує найвищу якість зубів шестерень?
Шліфування зубів забезпечує найвищу точність профілю зубів і є стандартним процесом для прецизійних загартованих шестерень.
Він може виправляти викривлення від термічної обробки та досягати найвищих ступенів точності AGMA або DIN.
Чому вибір бази даних є таким критичним при обробці корпусу?
Корпуси мають кілька взаємопов’язаних систем отворів і сполучених поверхонь. Усі позиційні допуски складаються з основної бази даних.
Поганий вибір базової точки створює кумулятивну помилку вирівнювання, яка безпосередньо погіршує посадку збірки та продуктивність машини.
Яка користь від розщеплення шатунів?
Перелом розщеплення створює ідеально підібрані, інтерфейс між стрижнем і кришкою, що фіксує форму.
Це підвищує точність складання, виключає механічну обробку поверхні, що сполучається, зменшує кількість деталей, і підвищує структурну цілісність великого кінця.
Яка стандартна обробка для отворів втулок підшипників?
Більшість прецизійних отворів підшипників завершують хонінгуванням, що створює чудову округлість, контрольована текстура поверхні, і постійний розмір.
Для дуже високоточних застосувань, може бути визначено шліфування отворів або суперфінішування.