Преко мог 28 године покренуле линије за ковање алуминијума и прецизне машинске линије за мотоцикле и аутомобилске структурне делове, Чуо сам исто питање више пута него што могу да избројим:
„Већ сте утиснули алуминијум у калуп. То је прави облик. Зашто је потребно да га обрађујете на ЦНЦ машини?"
То је поштено питање од некога ко није стао поред пресе за ковање од 400 тона и видео шта излази на другој страни.
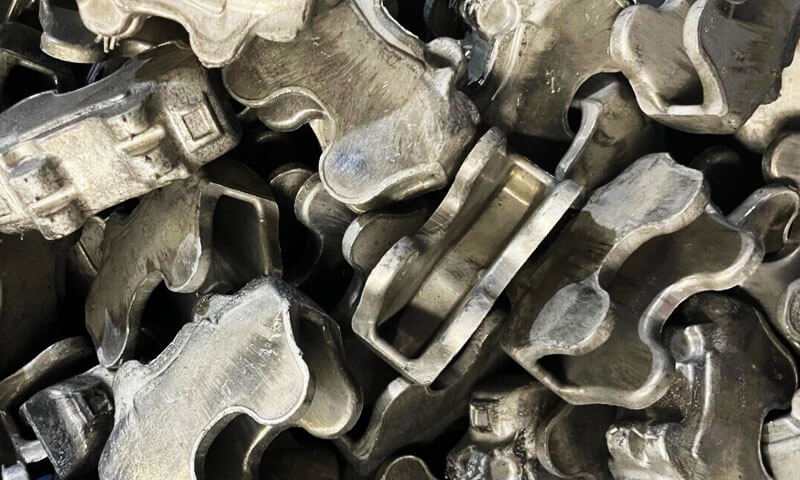
Већина људи претпоставља да ковање даје део спреман за склапање. У стварности, оно што излази из матрице је кована зарада - структурална основа, није готов производ.
Ковање гради чврстоћу материјала и грубу форму; прецизна ЦНЦ обрада претвара тај чврсти бланко у део који стварно одговара, печат, и поуздано ради на хиљаде радних сати.
Овај чланак објашњава зашто се о секундарној ЦНЦ машинској обради не може преговарати за коване алуминијумске компоненте високих перформанси, које операције обавља, како ковање и машинска обрада раде заједно као комплементарни процеси, и шта треба тражити код добављача да би се избегли скупи производни недостаци.
Ово није теорија уџбеника - то је оно што смо научили кроз суђење, отпад, и анализа кварова на терену.
1. Ковање вам даје празнину, Није готов део
Почнимо од чега ковање алуминијума заправо ради добро. Када загрејете алуминијумску гредицу и сабијете је у шупљину калупа под стотинама тона притиска, постижете четири критичне ствари:
- Ви формирате укупан облик дела који је близу мреже
- Ви прерађујете и поравнавате унутрашњу структуру зрна дуж путања оптерећења
- Правите непрекидне металне линије тока које прате геометрију дела, драматично побољшава снагу замора
- Ви градите основни структурални интегритет који чини коване делове 30–50% јачим од еквивалената обрађених од чврстог материјала
То је огромна вредност. Али ево шта ковање не може да уради, без обзира колико је добра твоја коцка: не може произвести коначне прецизне димензије, глатке површине за спајање, или фине унутрашње карактеристике.
Инхерентна ограничења коване геометрије
Свака матрица за ковање мора да има компромис између могућности обликовања и прецизности:
- Углови нацрта: Потребно вам је 1–3° промаје по страни да бисте избацили део из калупа.
То значи да је свака вертикална површина сужена, не квадратни. Не можете саставити конусну монтажну површину. - Као искована толеранција: Чак и најбоље ковање са затвореним калупима има тачност димензија само ±0,2–0,5 мм. За монтажне рупе, налегања лежајева, и заптивне површине, потребно је ±0,02–±0,05 мм.
- Стање површине: Као коване површине имају оксидну скалу, минор дие драг, а линија растанка бљеска.
Нису довољно равни, довољно глатко, или довољно конзистентан за заптивање или прецизно парење. - Фине карактеристике: Мале рупе, нити, заптивне жлебове, а танка ребра се не могу поуздано исковати.
Метал неће тећи у ситне елементе матрице доследно, а избацити их без оштећења је скоро немогуће.
Једном сам натерао новог инжењера производа да наручи ковану кочиону чељуст мотоцикла са нултим промајем и кованим рупама за навој. Мислио је да прескупљујемо машинску обраду.
После три неуспела суђења и 12 отписани делови узорка, коначно је прихватио оно што су стари људи већ знали: ковање гради структуру; обрада даје прецизност.
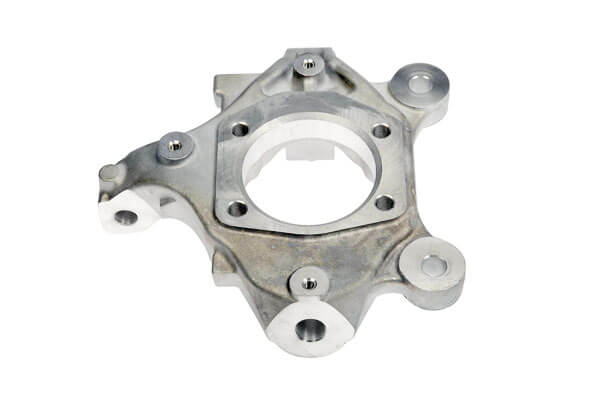
За делове као што су кочионе чељусти, горње троструке стезаљке, клинови за ноге, и везе амортизера — карактеристике које чине да се део заиста склапа и функционише су управо оне карактеристике које ковање не може да произведе.
2. Шта тачно ради прецизна ЦНЦ обрада на кованом бланку?
ЦНЦ обрада није само „чишћење ивица“. Обавља пет критичних категорија рада који претварају ковану затвор у функционалну компоненту.
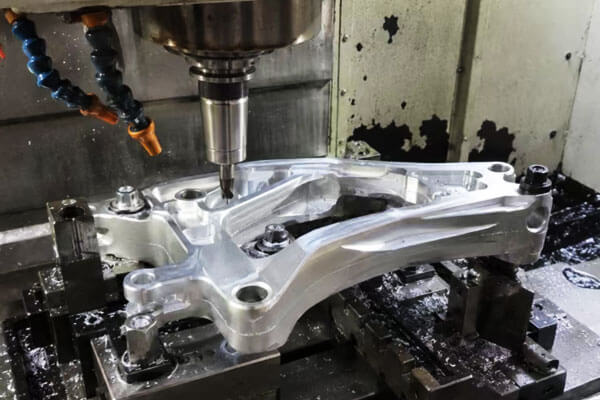
Монтажа & Лоцатинг Холес
Скоро сваки ковани структурни део се повезује са нечим другим - оквиром, шок, склоп кочнице.
Тачност положаја рупе одређује да ли се део зашрафљује право, да ли су празнине чак и лево и десно, и да ли склоп види неравномерно оптерећење након уградње.
Померите шаблон рупе 0.15 мм на горњој стезаљци мотоцикла, а виљушке везују. Померите га 0.3 мм, а део се уопште неће саставити.
Ковање не може поуздано да држи толеранцију положаја рупе чвршће од отприлике ±0,4 мм. ЦНЦ бушење и бушење држи ±0,05 мм или боље, чак и преко шаблона са више рупа.
Тхреадед Холес
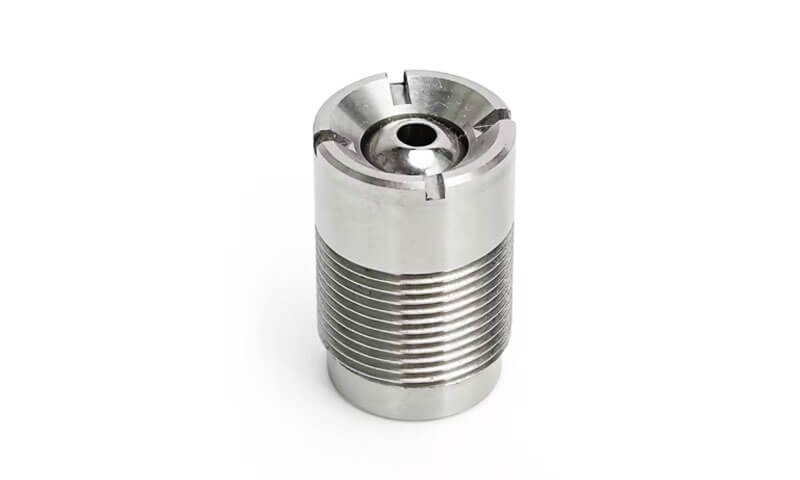
Рупе са навојем захтевају тачан пречник, дубина, положај славине, и квалитет облика навоја.
За делове који се растављају и поново склапају за сервис, лош квалитет конца значи огољене нити, лабави причвршћивачи, и кварови на терену.
Ковање не може да произведе употребљиве нити. Можете исковати пилот рупу, али завршни навој је увек машински обрађен.
Такође контролишемо дубину навоја и геометрију упуштања прецизно на ЦНЦ-у — нешто што не можете да радите доследно ручном славином.
Парење & Лоцирање лица
Као коване површине никада нису довољно равне да би се користиле као спојне површине склопа. Кована површина може имати 0,2–0,5 мм варијације преко лица, плус конус угла промаја.
Спојите два таква лица заједно, и добијате неравномерно стезање, путеви цурења заптивки, и делови који се померају под оптерећењем.
ЦНЦ чеоно глодање производи контролисану равност — обично 0.02 мм пер 100 мм за структурна лица, а још чвршће за заптивање површина.
За тела кочионих чељусти, та равност је оно што спречава цурење кочионе течности. Није козметички - функционалан је.
Беаринг Сеатс & Ретаининг Гроовес
Било који део који се окреће, пивотс, или држи заптивку, потребне су прецизне бушотине, лежишта лежишта, и жљебове за ускочне прстенове.
Ове карактеристике захтевају толеранције пречника до стотих делова милиметра и оштре, конзистентна геометрија жлеба.
Ковањем се не може произвести отвор лежаја до толеранције Х7. Не може да произведе причврсни жлеб са квадратним ивицама са оштрим угловима. Ово су стриктно ЦНЦ операције — стругање, досадан, и унутрашње жлебове.
Контуре, Лигхтенинг Феатурес & Бреак Едгес
Ковани делови високих перформанси често добијају џепове за осветљење, косине, и пречишћене спољашње контуре током обраде.
Уклањамо вишак материјала тамо где нема терета да бисмо уштедели на тежини – критично за мотоцикле и делове аутомобила где је сваки грам битан.
Такође разбијамо оштре ивице, уклонити бљесак линије раздвајања, и мешање прелаза.
Ово није само због изгледа: оштре ивице су подизачи напрезања. Чиста машински обрађена ивица може побољшати век трајања замора за 20–30% на оптерећеном делу.
На крају дана, ЦНЦ обрада не само да чини да део одговара. Контролише тежину, баланс, заптивање, носи живот, и перформансе замора.
3. Ковање и ЦНЦ обрада: Комплементарно, Нот Цомпетитинг
Понекад чујем да људи ово представљају као „ковање против. машинска обрада.” То је погрешан начин да се то посматра.
Они решавају потпуно различите проблеме, а најбоље компоненте користе обе за оно што свака ради најбоље.
| Процес | Цоре Фунцтион | Примарна снага | Кључно ограничење |
| Ковање алуминијума | Гради структурну основу; поравна проток зрна; побољшава снагу замора | Врхунски интегритет материјала; висока чврстоћа према тежини | Ограничена тачност димензија; не може произвести фине карактеристике |
| Прецизна ЦНЦ обрада | Пружа коначну тачност димензија; производи функционалне карактеристике; контролише квалитет површине | Изузетно прецизно; флексибилна геометрија карактеристика | Уклања материјал; не побољшава чврстоћу основног материјала |
Зашто не само машина из чврстих шипки?
Ако вам је потребна прецизност, зашто једноставно не изрезати цео део из чврстог блока алуминијума? И мене су људи то питали.
Истина је да можете направити скоро било који облик на ЦНЦ млину од чврсте шипке. Али постоје три велике мане:
- Огроман материјални отпад: За типичну кочиону чељуст мотоцикла, уклонили бисте 65–75% почетне траке као чипс.
Ковани бланкови уклањају само 10–20%. За производњу високог обима, то је огромна разлика у трошковима. - Смањите проток зрна: Машинска обрада од чврстих резова у правцу природног зрна. Ковани делови имају ток зрна који прати облик дела, дајући 30–50% бољу чврстоћу на замор.
Видео сам да су чељусти које су тестиране на замор машински обрађене од чврстог материјала пуцале на мање од половине броја циклуса од кованих и машински обрађених еквивалената. - Дуже време циклуса: Обрада сложеног дела од чврстог материјала траје 2-3 пута дуже од обраде готовог дела за ковање.
Зашто не само ковати и прескочити машинску обраду?
На другој страни, не можете прескочити машинску обраду и саставити коване делове.
Толеранција је превише лабава, површине су превише грубе, а нема функционалних обележја. Део неће стати, неће запечатити, и прерано ће пропасти.
Оптимални производни редослед
За алуминијумске конструкцијске делове високих перформанси — кочионе чељусти, горње троструке стезаљке, клинови за ноге, шок везе, и слично — стандардни доказани ток процеса је:
Дизајн производа → Развој калупа → Вруће ковање алуминијума → Топлотна обрада → Прецизна ЦНЦ обрада → Димензионална инспекција → Завршна обрада → Завршна инспекција & Достава
Ова комбинација користи снагу и ефикасност материјала при ковању и прецизност и детаље ЦНЦ обраде.
То вам даје најбоље од оба света, и тако се праве скоро сви алуминијумски структурни делови високих перформанси.
4. Зашто тимови за набавку морају да гледају даље од Форге Пресс-а
Када набављате компоненте од кованог алуминијума, највећа грешка коју можете направити је само питање да ли добављач има пресу за ковање.
Способност фалсификовања бланка је само половина једначине. Да ли можете да се повећате до стабилног, квалитетна обимна производња у потпуности зависи од добављачеве секундарне обраде и могућности интеграције процеса.
Постоје четири критичне способности за процену:
Правилно планирање накнаде за машинску обраду
Додатак за машинску обраду је равнотежа. Оставите превише, а ви губите материјал и додајете време ЦНЦ циклуса.
Оставите премало, и не можете очистити скалу ковачнице, угао промаја, и изобличење — завршите са откривеном кованом кожом на лицу за парење.
Добри добављачи уграђују додатак за машинску обраду у дизајн калупа од првог дана. Они не додају само униформу 0.5 мм свуда. Они више узимају у обзир области са високим степеном изобличења, а мање стабилне карактеристике.
Овде искусни инжињери зарађују свој новац. Видео сам лоше дизајниране матрице са 1 мм додатног залиха на једној страни и негативног залиха на другој — неупотребљиво.
Доследна стратегија фиксирања
Сложени ковани делови скоро увек захтевају вишеструка подешавања за обраду свих страна.
Сваки пут када откопчате и поново причврстите део, уносите грешку у поравнању. Лоше причвршћивање узрокује позициону грешку код машински обрађених отковака.
Способан добављач ће развити наменску опрему која лоцира коване референтне карактеристике, одржава доследну усклађеност у свим операцијама, и чврсто држи варијације од дела до дела.
За шаре са више рупа и коаксијалне карактеристике, тачност учвршћења директно одређује принос монтаже.
Могућност интерне верификације димензија
О кованом и обрађеном делу не можете судити на око. Критични делови конструкције — посебно кочнице, управљање, и компоненте вешања — захтевају проверену инспекцију димензија.
Потражите добављаче са интерном машином за мерење координата (Цмм) способност, наменска мерила отвора, и калибрисани алати за инспекцију.
Добри добављачи проверавају критичне димензије на сваком првом комаду, и проверава димензије узорка у свакој серији. Ако добављач каже „ми га само бацимо на око,” удаљи се.
Координација површинских процеса
Анодизиран, пескарење зрна, и полирањем све мало мењају димензије делова — од неколико микрона до неколико десетина, зависно од процеса.
Ако обрађујете машину до коначне величине штампе, а затим анодизирате, можете завршити превеликим или ван толеранције.
Искусни добављачи предвиђају дебљину завршне обраде током обраде. Остављају контролисане залихе за премазивање, тако да коначне димензије падају тачно на циљ након површинске обраде.
Ово звучи мало, али видео сам да су читаве серије одбијене јер обрада није узела у обзир накупљање анодизирања.
За прилагођене програме и програме мале количине, рад са једним извором који ради алате, ковање, обрада, инспекција, а завршна обрада површине елиминише скоро све празнине у интерфејсу. Мање примопредаја = мање грешака.
5. Зашто извор прецизних алуминијумских отковака из ДЕЗЕ Тецхнологи?
У Ова технологија, специјалиста за прецизно ковање и машинску обраду алуминијума са седиштем у Ксуцхангу, Хенан, Кина, изградили смо целокупно пословање око овог интегрисаног модела производње од краја до краја.
Наш систем управљања квалитетом је сертификован према ИСО 9001:2015, са потпуном следљивошћу у свакој фази — од ин-хоусе ин-хоусе ин-хоусе ин-хоусе ин-хоусе матрице и предформирања гредица до топлог ковања алуминијума, Т6 топлотна обрада,
5-прецизна ЦНЦ обрада, ЦММ провера димензија, и површинска обрада — све се контролише под једним кровом.
Ми уграђујемо додатке за машинску обраду директно у почетни дизајн калупа да бисмо оптимизовали уклањање материјала, развити наменско учвршћење за одређене делове да би се одржала тачност положаја, и потврдити критичне димензије по серији.
За тимове за набавку, ова могућност из једног извора елиминише грешке при руковању међу добављачима, скраћује време за покретање програма, и испоручује доследно, коване алуминијумске компоненте за мотоцикле спремне за производњу, аутомотиве, и индустријске конструктивне примене.
6. Закључак
Ковање алуминијума и прецизна ЦНЦ обрада нису конкурентски процеси. Они су две карике у истом производном ланцу, свако ради оно што најбоље ради да направи део који је истовремено јак и прецизан.
Ковање даје структурну основу: усклађен проток зрна, побољшана снага замора, и облик скоро мреже који минимизира материјални отпад.
ЦНЦ обрада пружа функционалну прецизност: тачне позиције рупа, равна лица која се паре, правилне нити, налегања лежајева, и контролисан квалитет површине који чине да се део заиста склопи, печат, и последње.
За оптерећене делове високих перформанси — кочионе чељусти, компоненте управљања, везе за вешање, и сви остали делови који чувају возаче и опрему да раде — не можете имати једно без другог.
Најбољи ковани делови на свету су бескорисни ако се не уклапају. Најпрецизније обрађени делови су слабији ако су исечени од чврсте шипке.
Права вештина — и права вредност доброг добављача — је повезивање целог процеса: дизајн калупа који узима у обзир залихе за машинску обраду, ковање које производи конзистентне затворе,
причвршћивање које држи поравнање, машинска обрада која погађа толеранције, и инспекција која открива проблеме пре слања.
Исправи ланац, и добијате делове који су јаки, прецизан, и конзистентна серија за серијом.
Често постављана питања
Да ли је свим отковцима од легуре алуминијума потребна ЦНЦ обрада?
Не, не све. Једноставни структурни носачи који се не спајају, сирови одстојници, а делови са ниском толеранцијом се понекад могу користити као ковани само са скидањем ивица.
Али било који део са монтажним рупама, карактеристике са навојем, заптивне површине, налегања лежајева, или уске толеранције димензија ће захтевати секундарну ЦНЦ обраду.
За конструкцијске делове мотоцикала и аутомобила, то је добро завршено 90% производних отковака.
Ис 6061 алуминијум добар за ЦНЦ обраду након ковања?
6061 одличан је за коване, а затим обрађене компоненте. Има добар баланс снаге, дуктилност, и обрада, и веома предвидљиво реагује на топлотну обраду Т6.
Често га користимо за клинове за ноге, горње троструке стезаљке, заграде, и везе. Машине чисте, добро држи толеранцију, и равномерно анодизира.
За веће захтеве за чврстоћом, 7075 машине такође, али је осетљивији на зарезе и захтева пажљивије планирање путање алата.
Да ли ће ЦНЦ обрада уништити снагу кованог дела?
Не ако је урађено исправно. Правилна ЦНЦ обрада уклања само унапред планирани додатак за машинску обраду изван путање функционалног оптерећења.
Кључно је дизајнирати део, ковање зрна тока, и машинска обрада заједно — тако да никада не сечете кроз критичне носиве зрнасте линије или машином уклањате напрегнуту кожу.
Лоша обрада апсолутно може уништити ковање. Ако обрадите дубоки жлеб тачно преко зоне високог напрезања, стварате подизач стреса и убијате живот умора.
Зато ДФМ (дизајн за производност) преглед између инжењера ковања и машинских инжењера је толико важан.
Могу се испоручити ковани делови одмах након ЦНЦ обраде?
Скоро никад. После машинске обраде, и даље вам је потребна верификација димензија, уклањање ивица, чишћење, површинска обрада (анодизовано, бласт, итд.), и завршни преглед.
Тек након што прођу све провере, пакујете и шаљете. Прескакање завршне инспекције је начин на који неисправни делови пролазе до купаца.