
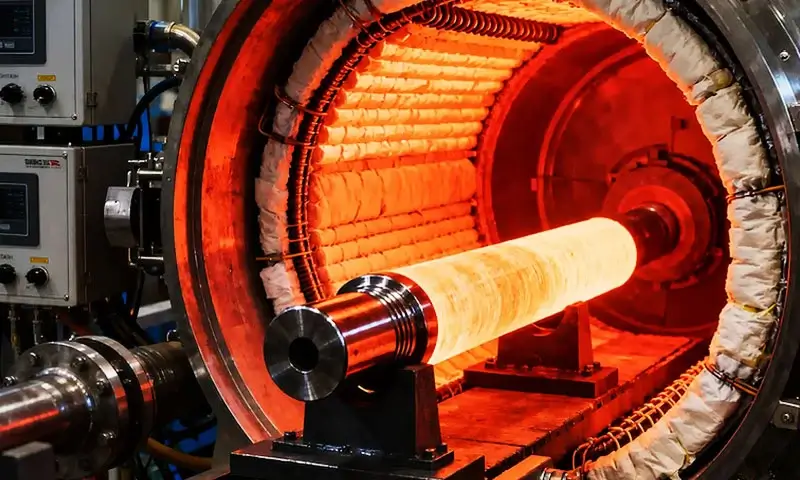
Каљење је један од најосновнијих, али широко погрешно схваћених процеса термичке обраде у производњи метала.
Скоро свака каљена челична компонента пролази кроз каљење као обавезну секундарну операцију после гашења, ипак многи инжењери и производни тимови то третирају као тривијално, стандардизовани корак, а не прецизно контролисан процес који дефинише коначну чврстоћу, жилавост, унутрашње стресно стање, и век трајања.
У пракси, гашење брава у тврдом, ломљив, мартензитна структура оптерећена стресом која је функционално неупотребљива за већину инжењерских апликација.
Каљење — пажљиво контролисано загревање испод критичне температуре трансформације — кроји ту угашену микроструктуру да испоручи тачан баланс тврдоће, жилавост, Димензионална стабилност, и отпорност на замор потребан за сервис.
Каљење се стога обично користи у производњи алатних челика, матрице челика, опружни челици, компоненте лежаја, зупчаници, шахтови, Аутомобилски делови, калупи, и компоненти структуралних машина.
1. Шта је каљење?
У металургији, каљење је процес термичке обраде у коме се претходно очврсла легура гвожђа поново загрева на температуру испод доње критичне температуре (А₁), одржава се на одређени период, а затим охлађен у контролисаним условима.
За обичан-Царбон Цлеел, еутектоидна температура повезана са А₁ линијом је приближно 727° Ц (1341° Ф), иако стварне критичне температуре варирају у зависности од хемијског састава.
Каљење се првенствено примењује након гашења да би се модификовала каљена мартензитна структура.
Главни циљеви су смањење ломљивости и заосталих напрезања уз задржавање одговарајућег нивоа тврдоће и чврстоће.
Избором температуре каљења и времена држања, произвођачи могу подесити равнотежу између тврдоће, жилавост, дуктилност, отпорност на хабање, и димензионална стабилност.

Главни ефекти каљења укључују:
| Циљ | Ефекат каљења |
| Смањите ломљивост | Побољшава жилавост и отпорност на лом |
| Ослободите напона гашења | Смањује заостало напрезање и ризик од одложеног пуцања |
| Подесите тврдоћу | Смањује прекомерну тврдоћу након гашења на потребан ниво |
| Побољшајте дуктилност | Омогућава већу пластичну деформацију пре квара |
| Стабилизирајте микроструктуру | Смањује промене димензија током накнадног сервиса |
| Контролишите перформансе услуге | Успоставља потребну комбинацију снаге, жилавост, и отпорност на хабање |
Температура каљења се бира према класи челика и жељеним коначним својствима.
А нискотемпературни темперамент може се користити када се мора задржати висока тврдоћа, док виша температура каљења генерално производи већу жилавост и дуктилност уз одговарајуће смањење тврдоће.
Каљење не треба мешати са жарењем. Жарење је обично намењено омекшавању челика и унапређењу релативно стабилног, дуктилна микроструктура, често укључује загревање изнад критичне температуре трансформације праћено спором хлађењем.
Ублажавање, насупрот томе, примењује се на каљени челик и изводи се испод критичног опсега трансформације да би се модификовало, а не потпуно елиминисало стање очвршћавања.
У практичној производњи челика, каљење се стога најбоље разуме као контролисано прилагођавање микроструктуре створене гашењем.
Циљ није једноставно учинити каљени челик мекшим, али да се претерано крта структура која је угашена претвори у ону која обезбеђује кориснију инжењерску комбинацију својстава.
2. Зашто је каљење неопходно: Наука иза угашеног челика
Да разумем каљење, прво треба разумети шта ради гашење.
Када се челик загреје у аустенитном фазном пољу—обично изнад 800–900°Ц у зависности од састава—његова кристална структура постаје кубична са лицем. (ФЦЦ).
Аустенит може да раствори значајне количине угљеника. Ако се челик тада брзо охлади, обично у води, уље, или полимер, атоми угљеника немају времена да се дифундују.
Кристална структура покушава да се трансформише у кубику усредсређену на тело (БЦЦ) ферит, али заробљени угљеник искривљује решетку у тетрагоналну тело усредсређену (БЦТ) структура позната као мартензита.
Мартензит карактерише:
- Веома висока тврдоћа.
- Висока снага попуштања.
- Ниска дуктилност и жилавост.
- Висока заостала напрезања.
- Склоност ка одложеном пуцању.
- Присуство задржаног аустенита у многим легурама.
У овом угашеном стању, челик је често превише крт за практичну употребу. Алат за сечење може да се окрхне. Осовина може да пукне током монтаже. Зуб зупчаника се може сломити под ударним оптерећењем.
Каљење смањује ове ризике омогућавањем контролисане дифузије и микроструктурног преуређивања.
Стога је неопходност каљења и научна и практична.
Научно, омогућава челику да се приближи равнотежи ослобађањем напрезања решетке и таложењем карбида. Практично, омогућава челику да преживи услове рада у стварном свету.
3. Који су главни температурни распони каљења?
Температура каљења је једна од најважнијих варијабли у топлотној обради челика јер директно контролише степен микроструктурне промене након гашења.
Како температура каљења расте, дифузија угљеника, таложење карбида, опоравак, а трансформација задржаног аустенита генерално постају израженија.
Не постоји јединствен температурни опсег који се примењује на сваки челик.
Каљење на ниским температурама
Каљење на ниским температурама се обично користи када компонента мора да задржи висок ниво тврдоће и отпорности на хабање уз смањење ломљивости повезане са свежим мартензитом.
Типичне температуре су приближно 150–250°Ц (300–480°Ф), иако одговарајући опсег зависи од челика.
У овој фази, угљеник почиње да се редистрибуира из презасићеног мартензита, могу се развити фине карбидне фазе, а заостала напона од гашења се смањују.
Смањење тврдоће је обично ограничено у поређењу са каљењем на вишој температури.
Овај третман је уобичајен за апликације као што су:
- Алат за резање
- Умире
- Компоненте отпорне на хабање
- Одређене компоненте лежајева
- Делови од алатног челика високе тврдоће
Компромис је у томе што жилавост остаје релативно ограничена у поређењу са средњом- или условима високе температуре.
Каљење на средњим температурама
Каљење на средњим температурама, approximately 250–450°Ц (480–840°Ф), производи већу модификацију угашене микроструктуре.
Преципитација карбида постаје развијенија, мартензит постаје мање презасићен, а унутрашњи напони настављају да се смањују.
Овај регион може бити користан када компонента захтева уравнотеженију комбинацију снага, тврдоћа, жилавост, и отпорност на хабање.
Тачан одговор значајно варира у зависности од челика. Неки челици такође испољавају феномене кртости од температуре у одређеним температурним распонима, што значи да и температура каљења и накнадна пракса хлађења могу захтевати пажњу.
Високотемпературно каљење
Високотемпературно каљење се генерално изводи при приближно 450-700 ° Ц (840–1290°Ф), под условом да температура остане одговарајућа за одређени челик и испод релевантног критичног опсега трансформације.
На овим температурама, микроструктура пролази кроз много екстензивнији опоравак и еволуцију карбида.
Заостали напони су значајно смањени, а материјал генерално развија знатно већу жилавост и дуктилност него у стању каљења или ниске температуре.
Високотемпературно каљење је широко повезано са каљеним и каљеним конструкцијским челицима, легура челика, шахтови, зупчаници, компоненте које садрже притисак, и тешко оптерећених машинских делова.
Посебно важна разлика је да каљење на високим температурама не значи нужно и слабу чврстоћу.
Правилно легирани и термички обрађени челици могу задржати значајан принос и затезну чврстоћу док добијају много бољу отпорност на лом.
Секундарно очвршћавање током каљења
Одређени високолегирани алатни челици се понашају другачије. Уместо да се тврдоћа стално смањује како температура каљења расте, могу показати а секундарно-отврдњавајући врх, често унутар вишег опсега каљења.
Ово се дешава када се легирају елементи као што је хром, молибден, тунгстен, или талог ванадијума као фини, стабилни легирани карбиди.
Ове честице ометају кретање дислокације и могу повећати или сачувати тврдоћу.
Секундарно очвршћавање је посебно важно за брзорезне и одабране алатне челике намењене за рад на високим температурама.
4. Шта је процес каљења?
Процес каљења је контролисани термички циклус који се изводи након очвршћавања или другог третмана који је дао довољно очврсну микроструктуру.
Иако се чини да је поступак једноставан, постизање доследних резултата захтева контролу над температуром, време, уједначеност пећи, утоваривање, хлађење, и стање каљеног челика.
Типична секвенца индустријског каљења може се представити као:
Кашење → Пребацивање на каљење → Грејање → Натапање → Контролисано хлађење → Инспекција

Корак 1: Гасите челик
Каљење обично почиње са правилно угашеном компонентом.
Челик се прво аустенитизује, а затим брзо хлади брзином која је довољна за производњу предвиђене очврсне структуре.
Медијум за гашење може укључивати:
- Уље
- Водити воду
- Раствор полимера
- Гас под притиском
- Растопљена со
Тачан медијум зависи од легуре и геометрије компоненти.
Циљ је постићи потребну отврдљивост и микроструктуру уз минимизирање пуцања и изобличења.
Корак 2: Пренесите компоненту у пећ за каљење
После гашења, компоненту треба темперирати према наведеном производном поступку.
За многе оцене, брзо каљење је пожељно јер свеже угашено стање садржи висока заостала напрезања.
Процедура преноса такође мора да избегне непотребан топлотни удар или неконтролисано хлађење које би могло утицати на коначан услов топлотне обраде.
За критичне компоненте, евиденција пећи треба да документује стварни температурни циклус, а не да се ослања само на задату тачку пећи.
Корак 3: Загрејати до одређене температуре каљења
Компонента се загрева до изабране температуре каљења, који може да варира од отприлике 150°Ц до 700°Ц зависно од челика.
Грејање треба да буде довољно контролисано како би се спречили прекомерни температурни градијенти, посебно у великим или сложеним компонентама.
Пећ треба да обезбеди одговарајуће:
- Уједначеност температуре
- Контрола атмосфере где је потребно
- Циркулација оптерећења
- Калибрација инструмента
- Снимање температуре
За прецизну топлотну обраду, тхе стварна температура радног предмета је важнија од програмиране температуре пећи.
Корак 4: Потопити на температуру
Када компонента достигне потребну температуру, одржава се на одређени период.
Током ове фазе намакања, микроструктура пролази кроз реакције каљења које одговарају челику:
- Прерасподела угљеника
- Преципитација карбида
- Разлагање мартензита
- Опуштање од стреса
- Опоравак матрице
- Трансформација задржаног аустенита
- Преципитација легуре-карбида у челицима секундарног очвршћавања
Потребно време намакања зависи од величине компоненте, геометрија, легура, тип пећи, и применљива спецификација.
Корак 5: Контролисано хлађење
Након потребног времена држања, компонента се хлади према спецификацији процеса.
Многи челици се могу охладити на ваздуху након каљења, док одређени системи легуре или критичне компоненте могу захтевати специфичну праксу хлађења.
Услови хлађења могу утицати на стабилност димензија и, у неким челицима, подложност ка темпер ембриттлемент. Стога, „хлађење“ не треба третирати као безначајан завршни корак.
Корак 6: Поновите каљење када је потребно
Неки челици захтевају двоструко или троструко каљење а не један циклус.
Поновљено каљење се може користити за:
- Даље стабилизујте задржани аустенит
- Каљење новоформираног мартензита након трансформације задржаног аустенита
- Побољшајте стабилност димензија
- Развити стабилнију карбидну структуру
- Остварите конзистентна својства у целој компоненти
Ова пракса је посебно уобичајена за високолегиране алатне челике.
5. Зашто је неким челицима потребно двоструко или троструко каљење?
Један циклус каљења је довољан за многе каљене челика, али високолегирани челици алата а одређени челици са високим садржајем угљеника често захтевају два или чак три циклуса каљења.
Главни разлог је тај што први третман каљења може променити стабилност задржаног аустенита и произвести свеж мартензит током накнадног хлађења.
Друго или треће темперирање затим темперира овај новоформирани мартензит и побољшава стабилност коначне микроструктуре.
Задржани аустенит је главни разлог
После гашења, неки челици задржавају део оригиналног аустенита јер се мартензитна трансформација не завршава до краја.
Ово је посебно релевантно за челике који садрже релативно високе нивое угљеника и легирајућих елемената.
Током првог циклуса каљења, стабилност задржаног аустенита може да се промени. На хлађењу после каљења, део овог задржаног аустенита се може трансформисати у свеже, некаљени мартензит.
Ово ствара нови проблем: иако је првобитни мартензит каљен, новонастали мартензит није.
Други циклус каљења се стога користи за каљење овог свежег мартензита.
Зашто је свеж мартензит забринут?
Свежи мартензит има исте основне недостатке као и оригинална каљена структура:
- Висока тврдоћа
- Висок резидуални напон
- Ниска дуктилност
- Релативно слаба жилавост
- Повећана подложност пуцању
Остављање ове структуре нетретираном може довести до локалних варијација у тврдоћи и жилавости. У прецизним алатним челицима, такође може допринети нестабилности димензија.
Двоструко каљење стога помаже да се осигура да су и оригинални мартензит и мартензит формирани након првог циклуса каљења правилно каљени.
Када се користи троструко каљење?
Троструко каљење се користи када је потребан још већи степен микроструктурне стабилизације.
Посебно је чест код неких брзорезних челика, алатни челици за вруће рад, и високолегирани челик, у зависности од спецификације топлотне обраде произвођача.
Трећи циклус се може изабрати да:
- Даље стабилизујте задржани аустенит
- Каљење било ког новоформираног мартензита
- Побољшајте равнотежу између тврдоће и жилавости
- Побољшајте стабилност димензија
- Успоставити потребно стање секундарног очвршћавања
Троструко каљење не би требало да се примењује аутоматски. Оправдано је само када то захтевају класа челика и потребна својства.
Типични челици који захтевају поновљено каљење
Поновљено каљење је посебно релевантно за челике као нпр:
- Х13 алатни челик за врући рад
- Челици велике брзине
- Високолегирани алатни челици за хладну обраду
- Одабрани челици за врућу обраду и калупљење
- Одређени алатни челици за преципитацију или секундарно отврдњавање
Стварни број циклуса каљења увек треба да прати специфичну врсту челика и квалификовану процедуру термичке обраде. Више циклуса не значи аутоматски боље перформансе.
6. Шта је секундарно очвршћавање током каљења?
Секундарно очвршћавање је појава у којој одређени високолегирани челици развијају повећану тврдоћу током каљења на релативно високим температурама, иако обично каљење угљеничних челика углавном узрокује смањење тврдоће.
Ово понашање је карактеристично за челике који садрже значајне количине легирајућих елемената који формирају карбиде, нарочито молибден, тунгстен, ванадијум, и хром.
Зашто долази до секундарног очвршћавања?
Током конвенционалног каљења, тврдоћа каљеног мартензита нормално опада како угљеник напушта презасићену матрицу и карбиди постају стабилнији.
У високо легираним алатним челицима, међутим, на вишим температурама каљења може се десити другачији процес. Легирајући елементи се дифундују и формирају се веома фино легура карбида.
Ови преципитати могу бити изузетно ефикасни у одупирању померању дислокације.
Настало јачање може надокнадити, а понекад и премашити, тврдоћа изгубљена током ранијих фаза каљења.
Општи редослед је:
Каљење → почетно каљење/омекшавање → таложење легуре-карбида → секундарно очвршћавање
Укључени легирајући елементи
Најважнији елементи укључују:
| Легирајући елемент | Улога у секундарном очвршћавању |
| Мо | Промовише фино таложење легуре-карбида и побољшава отпорност на температуру |
| Ви | Формира стабилне карбиде богате волфрамом у одговарајућим алатним челицима |
| У | Производи веома тврде ванадијум карбиде са јаким ефектом јачања |
| ЦР | Доприноси формирању легуре-карбида и побољшава очвршћавање и отпорност на температуру |
| Цо | Може да појача секундарно очвршћавање индиректно утичући на понашање таложења матрице и карбида |
Тачан тип карбида зависи од састава челика и историје термичке обраде.
Зашто је секундарно очвршћавање важно?
Секундарно очвршћавање омогућава одређеним алатним челицима да постигну високу тврдоћу након каљења на температурама знатно вишим од оних које се користе за конвенционално каљење на ниским температурама.
Ово је вредно јер се каљење на високим температурама такође може побољшати:
- Отпор на темперамент
- Стабилност димензија
- Стабилност структуре
- Врућа тврдоћа
- Отпорност на омекшавање током рада
За алате који раде на повишеној температури, задржавање тврдоће током рада може бити важније од постизања максималне могуће тврдоће на собној температури.
Секундарно каљење и алатни челик Х13
Х13 је репрезентативни алатни челик за вруће рад у коме таложење легуре карбида доприноси његовом одговору током каљења на високим температурама.
Његова топлотна обрада је дизајнирана да успостави одговарајућу равнотежу тврдоће, жилавост, отпорност на топлотни замор, и отпорност на омекшавање.
Тачан одговор на секундарно очвршћавање зависи од хемије челика, температура аустенизације, метода гашења, температура каљења, и време задржавања.
Стога је нетачно третирати секундарно очвршћавање као једноставно „очвршћавање поновним загревањем“.
Феномен је резултат контролисаног таложења карбида богатих легурама унутар претходно очврсле микроструктуре.
7. Како каљење утиче на механичка својства?
Каљење мења механичка својства челика модификујући високо презасићену и напрегнуту мартензитну структуру произведену гашењем.
Величина и правац ових промена зависе од врсте челика и услова каљења, па однос треба схватити као општи тренд, а не као фиксно правило.
Укупан ефекат каљења
| Имовина | Општи ефекат повећања озбиљности каљења* |
| Тврдоћа | ↓ Генерално се смањује |
| Снага приноса | ↓ Генерално се смањује |
| Затезна чврстоћа | ↓ Генерално се смањује |
| Дуктилност | ↑ Генерално се повећава |
| Жилавост | ↑ Генерално се повећава |
| Преостали стрес | ↓ Смањује се |
| Димензионална стабилност | ↑ Генерално се побољшава |
| Отпорност на хабање | Разреда- и зависно од услова |
| Отпорност на умор | Често се побољшава кроз бољу чврстоћу и ослобађање од стреса |
| Отпорност на омекшавање при високим температурама | Може се значајно побољшати код погодних легираних алатних челика |
*Општи трендови за конвенционалне каљене челике; високолегирани челици могу показати другачије понашање, посебно тамо где долази до секундарног очвршћавања.
Практични циљ каљења је стога да се изабере прави баланс својстава, а не да се максимизира било која појединачна механичка својства.
Алат за сечење може захтевати максималну практичну тврдоћу и отпорност на хабање, док зупчаник или осовина могу захтевати знатно већу жилавост и отпорност на замор.
Контролисањем температуре и времена каљења за одређени челик, произвођачи могу да прилагоде коначну микроструктуру стварним захтевима услуге.
8. Шта је каљење вс жарење вс нормализација вс ослобађање од стреса?
Ублажавање, враголовање, нормализација, и ослобађање од стреса су сви процеси термичке обраде, али јесу који није заменљив.
Њихови температурни распони, полазне микроструктуре, методе хлађења, металуршки механизми, а предвиђени резултати су различити.
| Поређење | Ублажавање | Враголовање | Нормализација | Ублажавање стреса |
| Примари Пурпосе | Смањите ломљивост и заостало напрезање након очвршћавања уз задржавање корисне тврдоће | Омекшати челик, побољшати дуктилност, ослободити стреса, и модификују микроструктуру | Рафинирати структуру зрна и произвести релативно уједначену микроструктуру | Смањите заостало напрезање уз минималну промену постојеће микроструктуре |
| Типични почетни услов | Каљени или каљени челик | Ас-цаст, радио, хладно обрађене, или претходно термички обрађеног челика | Ас-цаст, фалсификован, ваљан, или обрађеног челика | Заварени, лишити, обрађен, формиран, или термички обрађену компоненту |
| Температурни опсег | Испод А₁; обично ~150–700°Ц у зависности од степена | Обично на или изнад критичних температура трансформације, у зависности од врсте жарења | Генерално изнад критичног опсега трансформације | Обично испод критичног опсега трансформације |
| Метод хлађења | Обично ваздушно хлађење или одређено контролисано хлађење | Обично споро хлађење пећи | Обично ваздушно хлађење | Контролисано хлађење, често пећи или ваздушно хлађење |
Главни микроструктурни ефекат |
Разлаже или модификује угашени мартензит; подстиче таложење и опоравак карбида | Производи мекше, стабилнија микроструктура | Промовише рекристализацију/пречишћавање и релативно уједначену феритно-перлитну структуру у применљивим челицима | Ублажава унутрашњи стрес уз ограничену фазну трансформацију |
| Тврдоћа | Генерално се смањује од стања гашења | Генерално се значајно смањује | Обично нижи од каљеног и каљеног челика | Обично се само незнатно мења |
| Жилавост & Дуктилност | Генерално се повећава | Знатно се повећава | Генерално се побољшава у поређењу са грубим или веома оптерећеним почетним условима | Обично побољшава поузданост у вези са стресом без већих промена својстава |
| Типичне апликације | Зупчаници, шахтови, алате, умире, опруга, каљени делови машина | Машинска залиха, ковања, одлив, хладно обрађени делови | Ковање, Структурне компоненте, барови, и третман пре-очвршћавања | Заварене конструкције, велики одливци, машински обрађени делови, произведене компоненте |
9. Каљење различитих врста челика
Различити типови челика различито реагују на каљење. Разумевање ових разлика је од суштинског значаја за одабир правог распореда каљења.
Обични угљенични челици:
Једноставан за каљење. Нискоугљенични челици (<0.3% Ц) ретко се гасе и темперирају јер не очвршћавају значајно.
Средњи угљенични челици (0.3–0,6% Ц) се обично гаше и темперирају за осовине, зупчаници, и осовине. Високоугљенични челици (>0.6% Ц) користе се за алате, опруга, и ножеви.
легирани челици:
Садржи елементе као што је хром, никл, молибден, и ванадијум.
Имају бољу очвршћавање и добро реагују на каљење. Секундарно очвршћавање је уобичајено у легурама са јаким ствараоцима карбида.
Челици алата:
Укључите очвршћавање у води, стврдњавање уља, стврдњавање на ваздуху, велике брзине, и челика за топлотну обраду.
Распоред каљења се веома разликује. Брзорезни челици су троструко каљени на 540–560°Ц. Челици за врућу обраду као што је Х13 су двоструко каљени на 500–550°Ц.
Нехрђајући челичан:
Мартенситски нерђајући челик (Нпр., 410, 420, 440Ц) може се очврснути и темперирати. Аустенитни нехрђајући челик (Нпр., 304, 316) не могу се очврснути каљењем и не каљене.
Феритни нерђајући челици углавном нису каљени. Нерђајући челици који се стврдњавају на падавинама се старе, није каљен.
Марагинг Стеелс:
Ово су нискоугљеничне, легуре са високим садржајем никла које су ојачане старењем, не мартензитним каљењем.
Међутим, могу се подвргнути третману раствора и процесу старења који је концептуално сличан каљењу.
10. Каљење Х13 алатног челика: Практични пример
Х13 алатни челик је хром-молибден-ванадијум алатни челик за врући рад који се широко користи за калупе за ливење под притиском, ковање умире, алат за екструзију, и други алати изложени сталном загревању и хлађењу.
Његова комбинација вреле снаге, жилавост, отпорност на темперамент, и отпорност на термички замор чини га репрезентативним примером зашто се каљење мора пажљиво контролисати код легираних алатних челика.
После аустенитизације и гашења, Х13 развија тврду мартензитну структуру са заосталим напонима и нешто задржаног аустенита.
Следећи третман каљења је стога дизајниран не само да смањи ломљивост, али и да развије потребну секундарну реакцију очвршћавања и микроструктурну стабилност.
Типичан Х13 распоред каљења
Х13 је уобичајено двоструко темперамент, са трећим темпераментом који се понекад наводи за велике или посебно критичне компоненте.
Тачни параметри треба да прате применљиву спецификацију материјала и квалификовану процедуру топлотне обраде.
| Темперинг Степ | Температура | Холдинг Тиме | Хлађење | Примари Пурпосе |
| Први темперамент | 500–550°Ц | ~2 х | Ваздушно хлађење | Смањите напоне гашења и покрените реакције каљења/секундарног очвршћавања |
| Други темперамент | 500–550°Ц | ~2 х | Ваздушно хлађење | Калите новоформирани мартензит и додатно стабилизујете микроструктуру |
| Опционо трећи темперамент | 500–550°Ц | ~2 х | Ваздушно хлађење | Даље побољшати структурну и димензиону стабилност, посебно у великим деловима |
Стварни услови аустенитизације и гашења су такође важни.
Х13 се обично аустенитизира на приближно 1,020–1,050°Ц, праћено контролисаним хлађењем као што је гашење ваздухом или гасом, у зависности од величине секције, опрема, и потребна својства.
Типична резултујућа тврдоћа
Правилно термички обрађена Х13 компонента обично достиже коначну тврдоћу у региону од приближно 48–52 ХРЦ, иако стварна тврдоћа зависи од услова аустенитизације, брзина гашења, температура каљења, време задржавања, и хемију материјала.
У оквиру наведеног опсега каљења, општи тренд је:
- Око 500°Ц: већа тврдоћа, са мање омекшавања везаних за каљење.
- Око 550°Ц: нешто ниже тврдоће, генерално са већом жилавошћу и ослобађањем од стреса.
Однос није стриктно линеаран, а Х13 може да изложи секундарно очвршћавање због таложења финих легура карбида током каљења на високим температурама.
Зашто је Х13 двоструко темпериран?
Главни разлог двоструког каљења је понашање задржани аустенит после гашења.
Након првог циклуса каљења, део задржаног аустенита може се током хлађења трансформисати у свеж мартензит.
Овај новоформирани мартензит још није прошао каљење и стога може садржати релативно висок резидуални напон и кртост.
Други циклус каљења третира овај свеж мартензит и помаже у стварању уједначеније коначне микроструктуре:
Гашење → Прва каљење → Задржана трансформација аустенита → Свежи мартензит → Друга темперација
Двоструко каљење такође помаже да се доврше жељене реакције таложења и побољшају конзистентност тврдоће и стабилност димензија.
За велике или високо критичне Х13 компоненте, а трећа ћуд може се користити када то захтева спецификација термичке обраде, посебно тамо где је додатна стабилизација корисна.
Инжењерски значај
Циљ каљења Х13 није једноставно максимизирање тврдоће.
Коначни услов мора уравнотежити тврдоћу, врућа снага, жилавост, отпорност на топлотни замор, и димензионална стабилност.
Из овог разлога, Х13 матрица каљена на приближно 500–550°Ц је пројектована да задржи довољну тврдоћу за отпорност на хабање док развија жилавост и отпорност на температуру потребне за поновљене термичке циклусе и механичко оптерећење у раду.
11. Индустријска примена каљеног челика
Каљени челик се широко користи у индустријској производњи јер обезбеђује контролну равнотежу између чврстоће, тврдоћа, жилавост, дуктилност, отпорност на умор, и димензионална стабилност.
Зупчаници и компоненте преноса
Зупчаници се обично подвргавају каљењу након чега следи каљење да би се добила висока чврстоћа и адекватна жилавост.
Третман каљењем смањује ломљивост и заостала напрезања повезана са очврслим стањем док одржава довољну тврдоћу за контакт са зубима и отпорност на хабање.
Типичне компоненте укључују:
- Зупчаници преноса
- Пинионс
- Дриве геарс
- Ланчаници
- Осовине и осовине зупчаника
За јако оптерећене зупчанике, крајњи услов термичке обраде обично је дизајниран око чврстоће на замор, контактни стрес, и отпорност на лом зуба, а не само на тврдоћу.
Шахтови, Осовине, анд Пинс
Каљени и каљени легирани челици се широко користе за осовине, осовине, игле, и сличних машинских елемената подвргнутих комбинованом савијању, торзија, утицај, и циклично оптерећење.
У поређењу са угашеном структуром, правилно каљена мартензитна структура пружа знатно бољу жилавост и отпорност на ширење пукотина, чинећи га погоднијим за динамички оптерећене компоненте.
Опруга
Опружни челици захтевају високу еластичну чврстоћу и отпорност на замор.
Каљење након очвршћавања се користи за подешавање тврдоће и ублажавање унутрашњих напрезања уз одржавање чврстоће потребне за поновљено еластично оптерећење.
Пријаве укључују:
- Завојне опруге
- Лиснате опруге
- Торзионе опруге
- Компоненте суспензије
- Опруге вентила
Стање каљења мора се пажљиво контролисати јер и прекомерна мекоћа и прекомерна ломљивост могу смањити век опруге.
Матрице и алати
Челици за алате се обично каљују да би се постигла контролисана комбинација тврдоће, отпорност на хабање, жилавост, и отпорност на омекшавање.
Челици алата за врући рад, као што је Х13, се темперирају на релативно високим температурама да би се добила термичка стабилност и отпорност на поновно загревање и хлађење.
Челици за алате за хладан рад и брзи алатни челици користе различите распореде каљења у зависности од система легуре и захтеваних перформанси резања или обликовања.
Аутомобилске компоненте
Каљени челик се у великој мери користи у производњи аутомобила за компоненте које морају да издрже поновљена механичка оптерећења и ударе.
Примери укључују:
- Осовине осовине
- Компоненте управљања
- Погонска вратила
- Повезивање компоненти
- Делови вешања
- Компоненте преноса
Третман гашењем и темперирањем омогућава овим компонентама да постигну високу чврстоћу без жртвовања чврстине потребне за услове рада у стварном свету.
Грађевинска и тешка опрема
Компоненте тешких машина често доживљавају велика оптерећења, шок, абразија, и циклични стрес. Због тога се каљени легирани челици широко користе за:
- Игле и чауре
- Хидрауличне компоненте
- Делови за багер и утоваривач
- Компоненте крана
- Компоненте пољопривредних машина
- Делови рударске опреме
У овим апликацијама, Захтевани услови каљења се обично бирају према доминантној комбинацији отпорности на удар, снага замора, и отпорност на хабање.
Опрема за притисак и енергију
Одређене компоненте које носе притисак и енергетски систем користе каљене и отпуштене челике јер третман може да обезбеди високу чврстоћу заједно са побољшаном жилавошћу.
Пријаве могу укључивати:
- Компоненте притиска високе чврстоће
- Механички делови који се односе на турбине
- Индустријски причвршћивачи
- Компоненте за пренос снаге
- Компоненте конструкције за тешке услове рада
За сигурносно критичне компоненте, процес термичке обраде је обично подржан испитивањем тврдоће, механичко испитивање, преглед димензија, и металуршке верификације.
12. Каљење изван челика: Стакло, Чоколада, и други материјали
Реч „каљење“ се такође користи у другим областима, али су механизми другачији.
каљење стакла
Каљење стакла укључује загревање стакла на око 600-700°Ц, а затим брзо хлађење површина ваздушним млазом.
Површина се скупља брже од унутрашњости, стварање тлачних напона на површини и затезних напона у језгру.
Ово чини каљено стакло много јачим и узрокује да се разбије на мале, тупим фрагментима него оштрим крхотинама. Користи се у прозорима аутомобила, туш врата, и архитектонско застакљивање.
Цхоцолате Темперинг
Темперирање чоколаде је контролисани процес загревања и хлађења који подстиче какао путер да кристализује у стабилном облику, познат као Форма В (бета кристали).
Правилно темперирана чоколада има сјајни финиш, оштар снимак, и глатко топљење. Нетемперирана чоколада може да цвета, осетити зрнасто, или сувише лако омекшати.
Други материјали
Неке легуре обојених гвожђа, као што су одређене легуре алуминијума и бакра, подвргнути очвршћавању или третманима старења који се понекад слободно називају каљење.
Међутим, термин је најпрецизнији када се примењује на црну металургију.
13. Закључак
Каљење је основни процес термичке обраде за трансформацију угашеног, високо под стресом, а релативно крхки челик у стабилнији инжењерски материјал.
Његова важност није само у смањењу тврдоће, већ у контроли микроструктурне еволуције мартензита и успостављању потребне равнотеже између тврдоће, снага, жилавост, дуктилност, и димензионална стабилност.
Температура каљења је најутицајнија варијабла процеса, али се мора узети у обзир заједно са временом задржавања, челични састав, претходни услови аустенитизације и гашења, величина компоненте, и потребна коначна својства.
Стога је исправан третман каљења специфичан за челик, а не универзалан.
Угљенични челици, легирани конструкциони челици, високоугљеничних челика, челици алата, брзорезни челици, челици за топлотну обраду, и мартензитни нерђајући челици могу да испоље различите реакције каљења.
У индустријској производњи, успешно каљење треба проценити на основу коначног учинка компоненте - не само по температури.
Правилно контролисан процес каљења претвара екстремну тврдоћу каљеног стања у поуздану комбинацију механичких својстава погодних за зупчанике, шахтови, опруга, умире, Аутомобилски делови, тешка опрема, и друге захтевне апликације.
Често постављана питања
Шта је каљење у челику?
Каљење је процес термичке обраде у коме се каљени челик поново загрева на температуру испод критичног опсега трансформације, одржан одређено време, а затим охлађен.
Првенствено се користи за смањење ломљивости и заосталог напрезања уз постизање потребне равнотеже тврдоће, снага, и жилавост.
Да ли каљење смањује тврдоћу?
За већину конвенционалних каљених челика, повећање температуре каљења генерално смањује тврдоћу и чврстоћу док се побољшава жилавост и дуктилност.
Високолегирани алатни челици могу се понашати другачије због секундарног очвршћавања.
Која је разлика између каљења и жарења?
Каљење се обично изводи на каљеном челику испод критичног опсега трансформације ради модификације мартензита.
Жарење је генерално намењено омекшавању челика и успостављању дуктилније, стабилна микроструктура, често користећи споро контролисано хлађење.
Како се испитује каљени челик?
Типична инспекција може укључивати испитивање тврдоће, преглед димензија, металографски преглед, и механичко испитивање, са додатним испитивањем површине или испитивањем без разарања где то захтева примена или спецификација.

