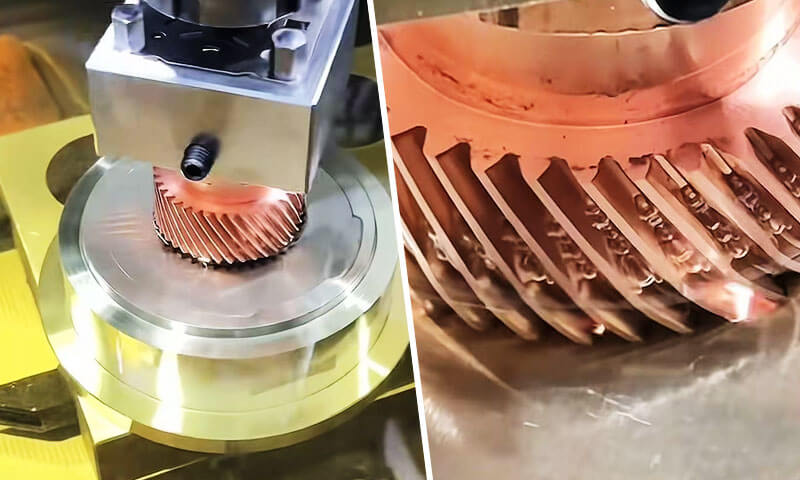
Электроэрозионная обработка грузила, также называемый RAM EDM, электроэрозионный электроэрозионный станок или полостной электроэрозионный станок, — один из самых точных и незаменимых нетрадиционных технологических процессов в современном точном машиностроении..
В отличие от обычного фрезерования и токарной обработки, при которых материал удаляется за счет механической силы резания., Грузило EDM разрушает электропроводящие заготовки посредством контролируемого, повторяющиеся электрические искры, без физического контакта между инструментом и деталью.
Это фундаментальное отличие позволяет создавать сложные трехмерные полости., острые внутренние углы, глубокие узкие пазы и детали из сверхтвердого материала, которые невозможно или непомерно дорого изготовить с помощью режущих инструментов..
На протяжении десятилетий, Электроэрозионная обработка станков стала основой производства инструментов и штампов., и продолжает способствовать инновациям в аэрокосмической отрасли., медицинское оборудование, автомобильная и полупроводниковая промышленность.
Его уникальная способность обрабатывать закаленные стали., цементированные карбиды, и специальные суперсплавы с микронной точностью., с нулевой силой резания и кромками без заусенцев, делает его незаменимым для изготовления дорогостоящих прецизионных компонентов.
1. Что такое Sinker EDM?
Грузило электроэрозионная обработка(Электроэрозионная обработка) представляет собой бесконтактный термоэлектрический процесс удаления материала, при котором электрод предварительной формы (инструмент) и проводящая заготовка погружены в диэлектрическую жидкость и разделены крошечной перегородкой., точно контролируемый искровой промежуток.
В зазоре генерируется серия дискретных электрических разрядов., каждый из которых создает локализованный микроплазменный канал с температурой 8 000–12 000 ° C, который плавит и испаряет незначительные объемы как материала заготовки, так и материала электрода..
Более миллионов циклов разрядки, электрод постепенно погружается в заготовку, воспроизводя его обратную форму с высокой точностью.

Название «грузило» происходит от этого ныряющего действия.: электрод буквально погружается в деталь, образуя полость.
В отличие от других вариантов EDM, Электроэрозионная обработка грузила определяется его способностью создавать полностью трехмерные внутренние и внешние формы., а не только резать профили.
Это оригинальная форма электроэрозионной обработки, которая остается наиболее универсальным вариантом для сложных полостей..
Ключевой отличительной особенностью является то, что геометрия готовой детали является прямой негативной копией электрода..
Это значит, что каждая деталь электрода — ребра, слоты, текстуры и радиусы углов — переносится на заготовку, масштабируется по размеру искрового промежутка.
Исторический контекст
Процесс электроэрозионной обработки был впервые разработан в 1940-х годах двумя советскими учёными., Б.Р.. Лазаренко и Н.И.. Лазаренко, который обнаружил, что электрические разряды можно использовать для эрозии металла..
Технология была усовершенствована в 1950-х и 1960-х годах., и к 1970-м годам, Sinker EDM стал устоявшимся производственным процессом для изготовления инструментов и штампов..
Сегодня, это краеугольный камень точного производства, особенно в аэрокосмической сфере, автомобильный, медицинский, и производство пресс-форм.
2. Как работает Sinker EDM?
Грузило электроэрозионное, также известный как электроэрозионная или электроэрозионная обработка, удаляет материал посредством контролируемой последовательности электрических разрядов, а не путем прямой механической резки..
В этом процессе используется фасонный электрод., проводящая заготовка, и диэлектрическая жидкость.
Путем многократной генерации микроскопических искр через точно контролируемый зазор., Sinker EDM постепенно воспроизводит геометрию электрода в заготовке..
В отличие от традиционной механической обработки, есть отсутствие прямого контакта между электродом и заготовкой при обычной электроэрозионной обработке.
Удаление материала определяется в первую очередь энергией электрического импульса., частота разряда, условия разрыва, диэлектрическая циркуляция, и движение электрода.
Диэлектрический пробой
Процесс начинается с того, что электрод располагается очень близко к проводящей заготовке, при этом оба они погружены в диэлектрическую жидкость., обычно масло EDM.
Между электродом и заготовкой подается контролируемое напряжение.. В нормальных условиях, диэлектрик действует как электрический изолятор.
По мере приближения электрода к заготовке и достижения межэлектродного зазора подходящего уровня, электрическое поле становится достаточно сильным, чтобы локально ионизировать диэлектрик..
Затем жидкость подвергается пробой диэлектрика, создание временного проводящего плазменного канала между двумя поверхностями.
Поскольку разряд происходит в локализованных точках, где электрические условия наиболее благоприятны., процесс обработки может концентрировать энергию на очень маленьких участках.
Электрический разряд и локализованное выделение энергии
Как только произойдет поломка, через плазменный канал проходит кратковременный импульс тока. Электрическая энергия преобразуется в интенсивную локализованную тепловую энергию..
Температура внутри зоны разряда может достигать нескольких тысяч градусов Цельсия..
Эта экстремальная, но сильно локализованная энергия приводит к быстрому нагреву как заготовки, так и, в меньшей степени, электрод.
Разгрузка не удаляет материал за счет непрерывного режущего действия.. Вместо, каждая отдельная искра создает микроскопическое событие обработки. Совокупный эффект миллионов этих событий постепенно создает желаемую полость..
Плавление и испарение заготовки
Концентрированная тепловая энергия быстро плавит и частично испаряет очень небольшой объем материала на поверхности заготовки.. После каждого эффективного разряда образуется микроскопический кратер..
Размеры этих кратеров сильно зависят от параметров обработки, таких как:
- Пиковый ток разряда
- Продолжительность импульса
- Продолжительность импульса
- Напряжение разряда
- Зазор электрод-заготовка
- Диэлектрические условия
Более высокая энергия разряда обычно увеличивает скорость съема материала (MRR), но он также может создавать кратеры большего размера, более шероховатая поверхность, более толстый релитный слой, и большая зона термического воздействия.
Импульсы чистовой обработки с более низкой энергией образуют кратеры гораздо меньшего размера и поэтому используются, когда точность размеров и качество поверхности более важны, чем скорость удаления..
Деионизация и промывка диэлектрика
После каждого разрядного импульса, ток прерывается. Плазменный канал разрушается, и диэлектрик быстро возвращается в изолирующее состояние..
В то же время, диэлектрическая циркуляция удаляет расплавленные частицы, повторно затвердевший мусор, и другие загрязнения из зазора обработки.
Эффективная промывка имеет важное значение, поскольку накопленный мусор может создавать нестабильные вторичные сбросы., короткие замыкания, искрение, или неравномерное удаление материала.
Таким образом, диэлектрик выполняет несколько функций одновременно.: электрическая изоляция, охлаждение, удаление мусора, и восстановление стабильных условий разрыва.
Сервопривод управления зазором
Важнейшей особенностью Sinker EDM является сервосистема с замкнутым контуром который постоянно контролирует электрические условия в зазоре обработки и соответствующим образом регулирует положение электрода.
Если зазор становится слишком мал, могут возникнуть нестабильные разряды или короткие замыкания, поэтому электрод слегка втягивается.
Если разрыв становится слишком большим, выделения становятся редкими или прекращаются, побуждая электрод продвигаться вперед.
Эта непрерывная обратная связь поддерживает соответствующий рабочий зазор во время обработки..
Поскольку электрод постепенно приближается к окончательной геометрии полости, сохраняя при этом контролируемые условия разряда., сложные полости могут быть созданы с высокой повторяемостью.
Прогрессирующее образование кариеса
Электрод обычно не создает всю полость за один разряд.. Вместо, тысячи или миллионы отдельных разрядов постепенно разрушают заготовку..
Поскольку процесс продолжается, электрод продвигается в заготовку, сохраняя запрограммированную траекторию. Полученная полость все больше соответствует негативная геометрия электрода.
Для прецизионных форм и штампов, Механическая обработка обычно делится на черновую, получистовая обработка, и завершающие этапы.
При черновой обработке используются импульсы относительно высокой энергии для эффективного удаления материала., при чистовой обработке используются разряды с меньшей энергией для достижения более точного контроля размеров и улучшения качества поверхности..
3. Процесс электроэрозионной обработки Sinker, шаг за шагом
Sinker EDM – это не просто операция по образованию искры..
Изготовление точной полости электроэрозионной обработки требует скоординированного контроля геометрии электрода., позиционирование заготовки, диэлектрическая циркуляция, параметры разряда, износ электродов, промывка, и проверка.
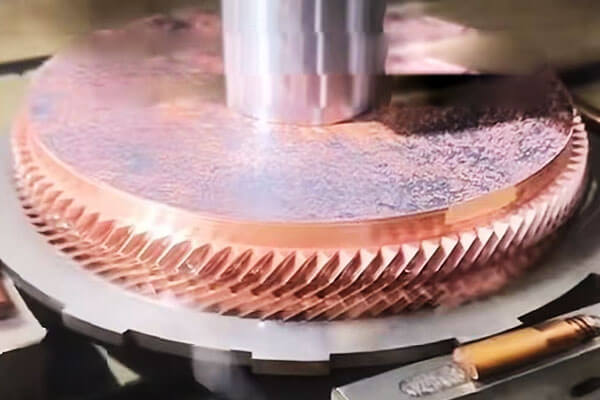
Шаг 1: Проектирование и изготовление электродов
Процесс начинается с разработки электрода, который представляет собой положительная геометрия обрабатываемой полости.
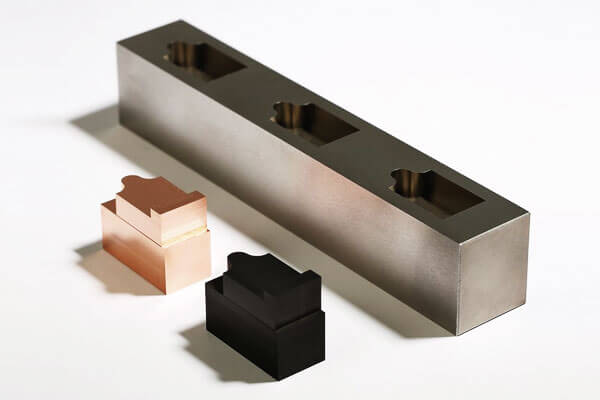
Графит и медь — два наиболее широко используемых электродных материала., выбирается в соответствии с такими факторами, как сложность полости, необходимая обработка поверхности, Точность размеров, скорость обработки, и ожидаемый износ электродов.
Конструкция электродов должна учитывать запрограммированные искровой промежуток, износ электродов, требования к промывке, и размерная компенсация, требуемая системой управления EDM.
Для сложных форм и штампов, для черновой обработки можно изготовить несколько электродов, получистовая обработка, и финишная обработка, а не попытка получить окончательную полость с помощью одного электрода.
Качество электрода напрямую влияет на качество конечной полости..
Ошибки в размерах электродов, острые края, Поверхностное состояние, или выравнивание можно перенести на заготовку во время электроэрозионной обработки.
Шаг 2: Настройка заготовки и точное выравнивание
Заготовка надежно крепится на столе электроэрозионного станка и размещается внутри диэлектрической емкости..
Точное выравнивание устанавливает координатную взаимосвязь между заготовкой и электродом., что важно при обработке полостей, которые должны точно соответствовать другим характеристикам.
Современные электроэрозионные станки Sinker обычно используют сенсорные зонды, автоматическое обнаружение края, системы отсчета, или циклы измерения электродов для установки нулевых точек заготовки и проверки положения электрода.
Для многоэлектродной обработки, последовательная привязка координат особенно важна, поскольку черновая обработка, отделка, и детальные электроды должны вернуться в правильные места без возникновения кумулятивных ошибок позиционирования..
Шаг 3: Диэлектрическая подготовка и промывка
Зона обработки заполнена или погружена в диэлектрическую жидкость.. ЭДМ масло широко используется для обычной электроэрозионной обработки Sinker, поскольку обеспечивает стабильную электрическую изоляцию и эффективное охлаждение..
Диэлектрик непрерывно циркулирует через системы фильтрации и промывки для удаления остатков механической обработки..
Диэлектрическая чистота и температурная стабильность важны, поскольку загрязненная или термически нестабильная жидкость может повлиять на поведение при разряде и постоянство размеров..
Промывка не менее важна. Во время обработки, расплавленные и вновь затвердевшие частицы скапливаются в полости.
Если эти частицы не удаляются эффективно, они могут вызвать нестабильные разряды, вторичное искрение, снижение эффективности удаления материала, и локализованные поверхностные дефекты.
Шаг 4: Программирование параметров EDM
До начала обработки, инженер-технолог устанавливает электрические и сервопараметры в соответствии с материал заготовки, материал электрода, этап обработки, геометрия полости, и требуемая обработка поверхности.
Важные параметры включают пиковый ток., напряжение разряда, время включения импульса, время отключения импульса, ссылка на сервопривод, полярность, условия промывки, и стратегии орбиты или движения электродов, где это применимо..
Единого универсального набора параметров EDM не существует.. Черновая обработка требует значительно больше энергии разряда, чем чистовая обработка., в то время как глубокие узкие полости могут требовать иных условий промывания и пульсации, чем открытые полости..
Шаг 5: Черновая обработка
Черновая электроэрозионная обработка удаляет большую часть материала и устанавливает базовую геометрию полости.. Относительно высокая энергия разряда используется для достижения высокой скорости съема материала..
На этом этапе, более крупные электрические импульсы создают более крупные отдельные кратеры и, следовательно, более быструю эрозию..
Контролируемый объем припуска на обработку намеренно оставлен для последующих операций..
Целью черновой обработки является не максимальное качество поверхности, но эффективное и стабильное удаление сыпучего материала при сохранении достаточного контроля размеров для чистовой обработки.
Для глубоких полостей, Условия промывки становятся особенно важными во время черновой обработки, поскольку большее количество эродированного материала может быстро загрязнить зазор обработки..
Шаг 6: Получистовая обработка и переход электродов
Для сложных полостей, между черновой и чистовой отделкой может быть введен получистовый этап.
Отдельный электрод или электрод с постепенно улучшающейся геометрией можно использовать для удаления оставшегося припуска на обработку, одновременно уменьшая отклонения размеров и улучшая однородность поверхности..
Этот промежуточный этап обеспечивает контролируемый переход от агрессивной черновой обработки к деликатной чистовой обработке..
Это особенно полезно для форм и штампов, содержащих глубокие ребра, узкие щели, острые углы, тонкие текстуры, или сложные трехмерные поверхности.
Шаг 7: Отделка
При чистовой обработке используется значительно меньшая энергия разряда для получения окончательных размеров полости и требуемого качества поверхности..
Более короткая длительность импульса и меньшие пиковые токи создают меньшие кратеры от эрозии., уменьшение шероховатости поверхности и минимизация толщины термически подверженного поверхностного слоя.
Стратегия завершения должна сбалансировать шероховатость поверхности, Точность размеров, время обработки, и целостность поверхности.
Чрезвычайно тонкая чистовая обработка может потребовать нескольких проходов, поскольку удаление материала становится все медленнее по мере уменьшения энергии разряда..
Для критически важных инструментов, окончательная поверхность может впоследствии подвергаться полировке, текстурирование, покрытие, или другая обработка поверхности в зависимости от требуемой функции.
Шаг 8: Компенсация износа электродов
Износ электродов является неотъемлемой характеристикой электроэрозионного станка Sinker EDM.. Хотя заготовка обычно подвергается эрозии быстрее, чем электрод., электрод постепенно меняет форму в процессе обработки.
Износ особенно значителен вокруг острые края, углы, небольшие особенности, и территории, подверженные воздействию концентрированных выбросов.
Современные системы электроэрозионной обработки компенсируют износ электрода, регулируя движение электрода и параметры обработки..
Для высокоточных полостей, Износ электрода также необходимо учитывать при проектировании электрода и проверке размеров..
Шаг 9: Заключительная проверка
После электроэрозионной обработки, полость очищается и проверяется на соответствие техническим требованиям.
Проверка размеров может быть выполнена с использованием ШМ, Специальная измерительная система для электроэрозионной обработки, оптическое измерительное оборудование, или прецизионные датчики, в зависимости от геометрии детали и требований к допускам.
Шероховатость поверхности можно оценить с помощью профилометра., в то время как критические размеры полости и геометрические соотношения проверяются по модели или чертежу САПР..
Если проверка выявляет локальные отклонения, дополнительные проходы электроэрозионной обработки часто можно выполнить без замены всего производственного процесса..
4. Электроды для электроэрозионной обработки
Электрод является одним из наиболее важных элементов электроэрозионной обработки, поскольку его геометрия напрямую передается заготовке посредством контролируемой электрической эрозии..
В отличие от обычного режущего инструмента, Электроэрозионный электрод должен одновременно обеспечивать электропроводность, стабильность размеров, износостойкость, и точное геометрическое воспроизведение.
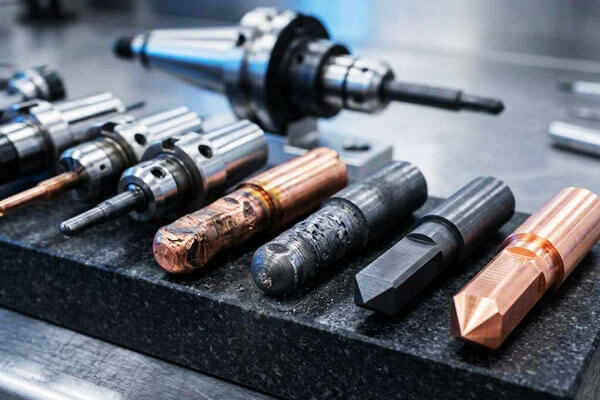
Электродные материалы
| Материал | Ключевые свойства | Преимущества | Ограничения | Типичные применения |
| Графит | Высокая электропроводность; низкий износ; хорошая обрабатываемость; высокая точка плавления. | Отлично подходит для черновой обработки; низкий износ электродов; хорошее качество поверхности; экономически эффективный. | Хрупкий; может образовывать мелкую пыль; требует специализированных режущих инструментов. | Полости пресс-форм; умирает; черновая и чистовая обработка. |
| Медь | Отличная электропроводность; хорошая теплопроводность; легко обрабатывать. | Хорошо подходит для отделки; тонкая поверхность; легко гальванизировать. | Более высокий износ, чем у графита; более низкая скорость съема материала. | Отделка; небольшие полости; тонкие черты. |
| Медь-вольфрам | Высокая температура плавления; отличная износостойкость; хорошая теплопроводность. | Отличная износостойкость; хорош для чистовой отделки; стабильные размеры. | Дорогой; Трудно в машине. | Прецизионная отделка; маленькие электроды; приложения с высокой степенью износа. |
Серебро-Вольфрам |
Отличная проводимость; высокая точка плавления; хорошая износостойкость. | Очень низкий износ; отличная отделка. | Очень дорого. | Высокоточная отделка; дорогостоящие приложения. |
| вольфрам | Очень высокая температура плавления; отличная износостойкость. | Очень низкий износ; хорошая отделка. | Чрезвычайно дорого; Трудно в машине. | Специализированные высокоточные приложения. |
5. Точность, Качество поверхности и возможности механической обработки
Одна из главных сильных сторон Грузило электроэрозионное это его способность сочетать контроль размеров с обработкой геометрий, которые трудно или невозможно эффективно изготовить с использованием обычных режущих инструментов..
Точность размеров
Благодаря современному электроэрозионному оборудованию с ЧПУ Sinker и хорошо контролируемому процессу., допуски на размеры в диапазон от нескольких микрон до нескольких десятков микрон достижимы для подходящей геометрии.
Конечный результат во многом зависит от компенсации износа электродов., тепловой контроль, диэлектрическая стабильность, и методология проверки.
| Параметр | Типичная возможность | Инженерные соображения |
| Размерный допуск | ±0,005–0,02 мм | Более жесткие допуски могут быть достигнуты при оптимизированных условиях чистовой обработки. |
| Высокоточный допуск | Примерно ±0,002–0,005 мм. | Обычно требует контролируемых температурных условий., прецизионные электроды, и специальные завершающие проходы |
| Точность позиционирования | Примерно ±0,003–0,01 мм. | Зависит от конфигурации машины, калибровка оси, и установка заготовки |
| Повторяемость | Примерно ±0,002–0,005 мм. | Сильное влияние оказывает состояние машины и стабильность процесса. |
| Точность электрод-полость | Обычно от нескольких микрометров до десятков микрометров. | Зависит от проверки электрода, компенсация износа, и контроль искрового промежутка |
Поверхностная обработка
Sinker EDM создает характерную поверхность, состоящую из микроскопических разрядных кратеров..
Шероховатость поверхности в первую очередь контролируется энергией разряда.: импульсы более высокой энергии создают более глубокие и крупные кратеры, в то время как чистовые импульсы с более низкой энергией создают более тонкую текстуру поверхности.
Типичные достижимые диапазоны шероховатости поверхности показаны ниже..
| Шероховатость поверхности Ra | Примерно. Шероховатость (микродюйм) | Типичные условия обработки | Типичное использование |
| 0.2–0,4 мкм | 8–16 мкм | Очень энергосберегающая отделка | Прецизионные формы, поверхности инструментов оптического качества, требующие дальнейшей полировки |
| 0.4–0,8 мкм | 16–32 мкм | Чистовая отделка | Полости пресс-форм, Точность умирает, функциональные поверхности |
| 0.8–1,6 мкм | 32–63 мкм | Генеральная отделка | Прецизионные инструменты и инженерные компоненты общего назначения |
| 1.6–3,2 мкм | 63–125 мкм | Среднеэнергетическая обработка | Предварительные полости и поверхности, где допустима умеренная шероховатость. |
| >3.2 мкм | >125 микродюйм | Высокоэнергетическая черновая обработка | Удаление сыпучего материала перед отделкой |
Окончательное качество поверхности определяется не только силой тока.. Длительность импульса, интервал пульса, полярность, промывка диэлектрика, материал электрода, материал заготовки, и количество финишных проходов
Возможности обработки
Sinker EDM особенно ценен, когда деталь содержит глубокие полости, узкие ребра, сложные карманы, малые внутренние радиусы, резкие геометрические переходы, или сложные трехмерные контуры.
| Особенность | Типичная возможность | Инженерные соображения |
| Минимальный размер объекта | Примерно 0,05–0,10 мм. | Сильно зависит от прочности электрода., промывка, соотношение сторон, и разрядить энергию |
| Малый внутренний радиус | Примерно 0,05–0,15 мм. | Ограничено геометрией электрода и его износом. |
| Глубокие узкие черты | Соотношение сторон примерно 10:1–20:1 возможно | Промывка становится все труднее по мере увеличения глубины. |
| Глубина полости | Примерно до 100–200 мм и более. | В первую очередь ограничено конструкцией электродов., промывка, машинный ход, и геометрия полости |
Сложные 3D полости |
Отличный | Сложная геометрия электродов позволяет воспроизводить полости очень сложной формы. |
| Обработка закаленной стали | Отличный | Особенно выгоден после термической обработки |
| Острые внутренние особенности | Отличный | Более практично, чем обычные вращающиеся инструменты, для многих внутренних геометрических форм. |
| Слепые полости | Отличный | Основное применение электроэрозионной обработки |
| Тонкие ребра и узкие прорези | Отличный | Требуется тщательная конструкция электродов и контролируемая энергия разряда. |
6. Какие материалы можно обрабатывать электроэрозионным станком Sinker EDM?
Основное преимущество грузило электроэрозионное (Электроэрозионная обработка) это его способность обрабатывать электропроводящие материалы независимо от их твердости или механической прочности..
| Материальная семья | Типичные материалы | Пригодность | Типичные области применения электроэрозионной обработки электроэрозионного станка |
| Инструментальные стали | Н13, Д2, S7, P20, 4140, 4340 | Отличный | Пресс-формы, штамповка умирает, удары руками, формирование полостей, закаленная оснастка |
| Нержавеющая сталь | 304, 316, 17-4PH, 440С | Отличный | Медицинские компоненты, точный инструмент, аэрокосмические части, пищевое оборудование |
| Суперсплавы | Инконель 625, Инконель 718, Хастеллой, Васпалой | Отличный | Аэрокосмические компоненты, оснастка для турбин, химико-технологическое оборудование |
| Титановые сплавы | Ти-6Ал-4В и другие проводящие титановые сплавы. | Отличный | Аэрокосмические детали, медицинские компоненты, прецизионные полости и оснастка |
Цементированные карбиды |
WC-Co и другие проводящие твердые сплавы | Отличный | Режущие инструменты, износостойкие компоненты, удары руками, умирает, точный инструмент |
| Медные сплавы | Медь, латунь, бронза, бериллий медь | Отличный | Электрические компоненты, прецизионные полости, контакты, компоненты теплопередачи |
| Алюминиевые сплавы | 6061, 7075 и другие проводящие сорта | Хороший | Прототипы, формы, малообъемные прецизионные компоненты, сложные полости |
| Другие проводящие материалы | Некоторые проводящие специальные сплавы и композиты. | Зависит от приложения | Специализированный инструмент и труднообрабатываемые компоненты. |
7. Синкер EDM против. Проволока EDM против. обработка с ЧПУ
Грузило электроэрозионное, проволока электроэрозионная, и обработка с ЧПУ — все это технологии точного производства., но они удаляют материал принципиально разными способами.
| Критерий | Грузило электроэрозионное | Электроэрозионная обработка проволоки | обработка с ЧПУ |
| Удаление материала | Электроэрозионная эрозия | Электроэрозионная эрозия | Механическая резка |
| Оснастка | Фасонный электрод | Непрерывный проволочный электрод | Режущие инструменты |
| Требование к материалу | Электропроводящий | Электропроводящий | Обычно обрабатываемые материалы |
| Лучшее для | Кариес, глухие дыры, сложные 3D-функции | Профили, слоты, контуры, сквозные прорези | Общие призматические и вращающиеся части |
| Твердые материалы | Отличный | Отличный | Зависит от инструмента |
| Слепые полости | Отличный | Обычно не подходит | Хороший, зависящий от геометрии |
| Сложная внутренняя геометрия | Отличный | Ограничено проводным доступом | От среднего до отличного |
Острые внутренние углы |
Очень хороший, электродозависимый | Отличный | Ограничено диаметром инструмента |
| 3Обработка полости D | Отличный | Ограниченный | Хорошо подходит для многоосной обработки. |
| Скорость съема материала | Умеренный | Умеренный | Обычно высокий |
| Чистота поверхности | Отлично справляется с завершающими пасами | Отлично справляется с завершающими пасами | Отличный, в зависимости от инструментов |
| Физическая сила резания | По сути нет | По сути нет | Значительный |
| Износ электрода/инструмента | Происходит износ электродов | Проволока постоянно расходуется | Износ режущего инструмента |
| Типичные приложения | Формы, умирает, удары руками, полости | Прецизионные профили, слоты, удары руками | Валы, корпуса, тарелки, структурные компоненты |
8. Преимущества и ограничения Sinker EDM
Ключевые преимущества
- Независимая от твердости обработка: Режет закаленную сталь, карбиды и суперсплавы так же легко, как и мягкую сталь.; механическая обработка может выполняться после термообработки, чтобы избежать деформации.
- Комплексная возможность создания трехмерных полостей: Создает внутреннюю геометрию, острые углы и глубокие ребра, которых невозможно достичь с помощью вращающихся фрез.
- Нулевые силы резания: Отсутствие механического контакта означает отсутствие отклонения., никакой болтовни, отсутствие заусенцев и остаточных напряжений при резании, даже для ультратонких стен и деликатных деталей.
- Чрезвычайно высокая точность: Обеспечивает микронные допуски с превосходной повторяемостью для крупносерийного производства..
- Превосходная поверхность: Возможность получения поверхностей зеркального качества, что исключает ручную полировку при многих применениях в пресс-формах..
- Высокая автоматизация: Поддерживает автоматическое производство в ночное время благодаря автоматической смене электродов и мониторингу в процессе процесса..
Неотъемлемые ограничения
- Только проводящие материалы: Невозможно обрабатывать непроводящую керамику., стекло или большинство пластмасс.
- Более низкая скорость съема материала: Удаление сыпучего материала происходит медленнее, чем фрезерование.; наиболее экономичный для чистовой обработки и сложных деталей, а не для черновой обработки.
- Стоимость электродов и сроки изготовления: Изготовленные на заказ электроды увеличивают стоимость проектирования и изготовления., специально для многоэлектродной прецизионной работы.
- Слой восстановления поверхности: Высокоэнергетическая черновая обработка создает тонкий повторно затвердевший слой и зону термического влияния.; чистовые проходы уменьшают, но не устраняют полностью.
- Более высокие капитальные вложения: Прецизионные электроэрозионные станки имеют более высокие затраты на приобретение и эксплуатацию, чем стандартные фрезерные центры..
- Управление жидкостями и отходами: Диэлектрическая жидкость требует фильтрации и правильного обращения с отходами..
9. Применение электроэрозионного станка Sinker EDM
Sinker EDM широко используется везде, где традиционные методы резки сталкиваются с ограничениями по твердости материала., геометрия полости, доступность функции, или внутренняя деталь.
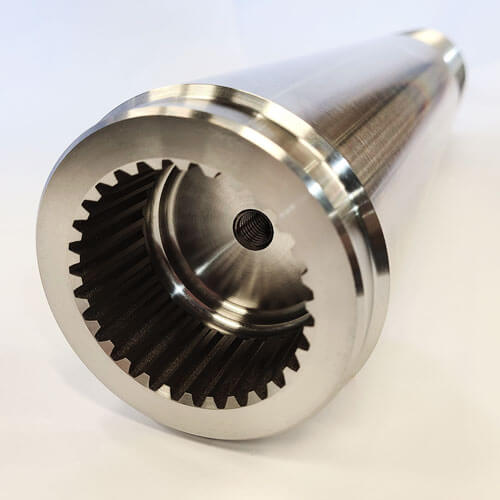
Производство пресс-форм и штампов
Изготовление пресс-форм — одно из наиболее важных применений Sinker EDM..
Пресс-формы, пресс-формы, формы для литья под давлением, и другие системы инструментов часто содержат глубокие полости, узкие ребра, текстурированные поверхности, и сложная внутренняя геометрия.
Электроэрозионная обработка особенно ценна после термообработки, поскольку закаленные стали можно обрабатывать без усилий резания, связанных с фрезерованием..
Прецизионные инструменты
Удары, формовочные штампы, Экструзия умирает, Инструменты штамповки, и прецизионные пластины часто требуют жестких допусков на размеры и острых внутренних элементов..
Sinker EDM позволяет изготавливать сложные полости, для которых потребуется несколько специализированных режущих инструментов или которые могут быть недоступны при традиционной обработке..
Аэрокосмические компоненты
Аэрокосмическое производство часто предполагает использование высокопрочных, жаропрочные сплавы и сложная внутренняя геометрия.
Sinker EDM можно использовать для изготовления специализированной оснастки., компоненты турбины, прецизионные приспособления, и труднообрабатываемые проводящие материалы.
Медицинское производство
Прецизионные медицинские инструменты и отдельные металлические компоненты могут требовать чрезвычайно тонких деталей., сложные полости, и жесткие допуски.
Sinker EDM особенно подходит для изготовления форм., формовочные инструменты, и специализированные прецизионные компоненты.
Автомобильная и энергетическая промышленность
Этот процесс используется для трансмиссионных инструментов., компоненты топливной системы, Точность умирает, детали турбины, и высокопроизводительное промышленное оборудование.
Электроника и микропрецизионные компоненты
Методы микроэрозионной обработки и прецизионной электроэрозионной обработки Sinker позволяют создавать небольшие пазы., полости, разъемы, и другие тонкие проводящие свойства, когда обычные инструменты могут быть слишком большими или механически хрупкими..
10. Заключение
Sinker EDM – это гораздо больше, чем просто альтернатива фрезерованию твердых материалов..
Это принципиально другой принцип производства, который преобразует электрическую энергию в точную геометрию., возможность форм и комбинаций материалов, которых невозможно достичь при помощи механического процесса резки.
Его уникальное сочетание независимости от твердости, нулевая сила резания, широкие возможности обработки полостей и зеркальное качество поверхности делают его незаменимым при производстве инструментов и штампов., аэрокосмический, медицинское оборудование и точное машиностроение.
Этот процесс действительно несет в себе присущие компромиссы: более низкая скорость съема материала, соображения износа электродов и требования к проводящим заготовкам означают, что это не оптимальное решение для каждой задачи обработки..
При правильном применении — для закаленных материалов., сложные внутренние полости и высокоточные применения — электроэрозионная обработка станка обеспечивает производительность, с которой не может сравниться ни один другой производственный процесс.
Как генераторная технология, системы управления и автоматизации продолжают развиваться, Электроэрозионная обработка станков будет расширяться и в дальнейшем в микропроизводстве, медицинские и полупроводниковые приложения,
и интегрированные рабочие процессы гибридного производства, укрепление своей позиции как одного из основополагающих процессов современного точного производства..
Часто задаваемые вопросы
В чем разница между Sinker EDM и Wire EDM?
Sinker EDM использует фасонный электрод для обработки глухих полостей и сложной внутренней геометрии..
Wire EDM использует непрерывно движущуюся проволоку для резки электропроводящего материала и в основном используется для профилей., удары руками, умирает, и сквозные функции.
Почему графит и медь обычно используются в качестве электродов для электроэрозионной обработки?
Оба материала обладают хорошей электропроводностью и обрабатываемостью..
Графит широко используется для изготовления сложных электродов и высокотемпературной электроэрозионной обработки., в то время как медь может обеспечить превосходное воспроизведение деталей и качество поверхности в подходящих условиях обработки..
Повреждает ли электроэрозионная обработка поверхность заготовки??
Электроэрозионная обработка создает термически воздействующую поверхность и может образовывать повторно отлитый слой.. С правильно контролируемыми параметрами отделки, пораженный слой можно свести к минимуму.
Критически важные компоненты могут потребовать дополнительной обработки поверхности или проверки..
Насколько точен грузик EDM?
Высокоточные производственные электроэрозионные станки обычно имеют допуски на размеры от ±0,002 до ±0,005 мм для большинства деталей., на сверхточных станках с точностью ±0,001 мм в контролируемых условиях..
Точность зависит от устойчивости машины, контроль температуры и надлежащий контроль износа электродов.
Can Sinker EDM, закаленная сталь?
Да. Sinker EDM позволяет обрабатывать любой проводящий материал., независимо от твердости. Это одно из его основных преимуществ перед традиционной механической обработкой..
Дорого ли Sinker EDM??
Инструментарий (производство электродов) дорого, и машинное время является дорогостоящим из-за медленного удаления материала.
Однако, для сложной геометрии и твердых материалов, Sinker EDM часто является наиболее экономичным вариантом..