Я пересмотрел очень много пакетов подбора материалов для хлоридсодержащего оборудования., и я заметил закономерность.
Когда появляется проблема коррозии, первая реакция почти всегда — изменить марку в столбце материала на чертеже.: 316L становится 904L, тогда 904L становится 254 Мы, затем 254 СМО становится 654 Мы. Каждый шаг выглядит как дополнительная страховка. Каждый шаг увеличивает стоимость.
Но в поле, Я видел оборудование, изготовленное из 654 СМО вышел из строя за считанные месяцы, потому что щель под прокладку так и не была устранена., сварочный материал выбран по привычке, или межпроходная температура никогда не записывалась в WPS.
Это руководство построено на шестиэтапном обзоре, который я использую в реальных проектах.: среда и температура → механизм коррозии → геометрия щели → основной металл → сварочные материалы → производство и стандарты.
Цель состоит в том, чтобы сделать вывод выбора прослеживаемым на чертеже., спецификация покупки, и документацию по сварке — не только в столбце «Материал»..
1. Что такое супераустенитные нержавеющие стали??
Супераустенитный нержавеющая сталь — это высоколегированные нержавеющие стали, разработанные для обеспечения лучшей коррозионной стойкости, чем обычные аустенитные марки., особенно в богатых хлоридами и химически агрессивных средах.
Их аустенитная микроструктура в основном стабилизируется никелем и азотом.. Высокое содержание хрома и молибдена повышает устойчивость к локальной коррозии., в то время как азот дополнительно повышает устойчивость к точечной коррозии и способствует механической прочности.
В зависимости от класса, медь также может улучшить производительность в некоторых восстановительно-кислотных средах..
Термин «супераустенитный» обычно относится к маркам со значительно более высоким содержанием легирующих элементов, чем обычные нержавеющие стали серии 300..
Многие содержат примерно 6% или больше молибдена, хотя 904L обычно относят к высоколегированным аустенитным нержавеющим сталям, несмотря на более низкое содержание молибдена..
Три класса с первого взгляда
Сравнение 904Л, 254 Мы, и 654 Мы
| Стандартный класс | Обозначение США | В / W.Nr. | Типичное содержание Mo | Основные области применения в области коррозии |
| 904л | N08904 | 1.4539 | Примерно. 4.5% Мо, с добавкой Cu | Серная кислота и разбавленная фосфорная кислота |
| 254 Мы | S31254 | 1.4547 | Примерно. 6.0% Мо, с добавлением N | Среды с высоким содержанием хлоридов, морская вода, Скрубберы ДДГ |
| 654 Мы | S32654 | 1.4652 | Примерно. 7.3% Мо, с высоким содержанием N | Экстремальные хлоридные среды, отбеливающие растения, глубоководные морские применения |
2. Химический состав и металлургические характеристики
Коррозионная стойкость супераустенитных нержавеющих сталей определяется химическим составом их сплавов., Микроструктура, и металлургическое состояние.
Понимание этих факторов помогает инженерам выбирать материалы, основываясь не только на их торговых названиях..
904L из нержавеющей стали (США N08904 / В 1.4539)
904L — высоколегированная аустенитная нержавеющая сталь с повышенным содержанием никеля., хром, и молибден, вместе с добавкой меди.
Он был разработан специально для применений, связанных с серной кислотой и другими агрессивными химическими средами..
Его типичная конструкция из сплава включает примерно:
- 19–23% хрома.
- 23–28% никель.
- 4–5% молибден.
- 1–2% медь.
- Низкое содержание углерода, обычно ограничивается 0.02% максимум в общих характеристиках.
Комбинация никеля, молибден, а медь придает 904L хорошую устойчивость к общей коррозии в некоторых средах с восстанавливающей кислотой..
Низкое содержание углерода также помогает снизить риск сенсибилизации и межкристаллитной коррозии после сварки., при условии соблюдения соответствующих процедур изготовления.
Ключевые характеристики материала:
- Хорошая устойчивость к серной кислоте при подходящей концентрации и температурных условиях..
- Повышенная устойчивость к точечной коррозии, вызванной хлоридами, по сравнению с обычным 316L..
- Хорошая устойчивость ко многим средам фосфорной кислоты..
- Хорошая свариваемость при использовании подходящих присадочных металлов и процедур..
- Более высокие затраты на материалы и изготовление по сравнению со стандартными аустенитными нержавеющими сталями..
Одним из важных ограничений является то, что 904L не является универсальным сплавом, устойчивым к морской воде..
Хотя содержание молибдена в нем выше, чем у 316L., его устойчивость к локальной коррозии, как правило, недостаточна для суровых условий морской воды и расщелин, богатых хлоридами..
В частности, Морская вода, содержащая окисляющие вещества или отложения, может создать условия, в которых 904L становится подверженной точечной и щелевой коррозии..
254 СМО Нержавеющая сталь (США S31254 / В 1.4547)
254 SMO — это супераустенитная нержавеющая сталь с высоким содержанием молибдена, разработанная для высокоагрессивных хлоридных сред..
Его конструкция из сплава сочетает в себе примерно 20% хром, 18% никель, 6% молибден, и добавка азота.
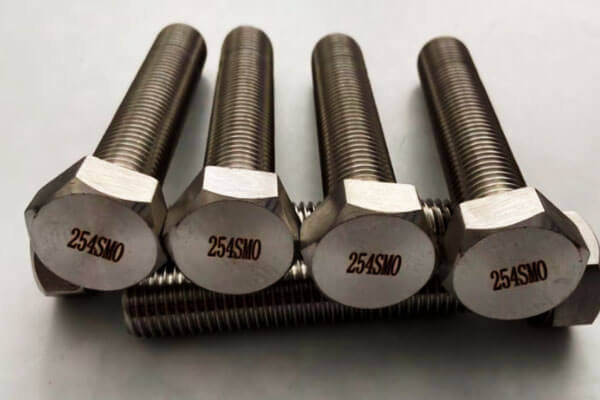
Типичные диапазоны составов включают:
- 19.5–20,5% хром.
- 17.5–18,5% никель.
- 6.0–6,5% молибден.
- Примерно 0,18–0,22% азота..
- Небольшая добавка меди.
Высокое содержание молибдена и азота существенно повышает устойчивость к точечной и щелевой коррозии..
По сравнению с 904L и 316L, 254 SMO лучше подходит для систем с морской водой., хлоридсодержащие технологические жидкости, и десульфурация дымовых газов (ФГД) оборудование.
Ключевые характеристики материала:
- Высокая стойкость к питтинговой коррозии, вызванной хлоридами..
- Повышенная стойкость к щелевой коррозии по сравнению с обычными аустенитными нержавеющими сталями..
- Хорошая устойчивость к морской воде в правильно контролируемых условиях..
- Хорошая стойкость ко многим окислительным и восстановительным промышленным средам..
- Высокая прочность по сравнению с обычными аустенитными марками..
- Большая чувствительность к условиям изготовления, чем у обычных нержавеющих сталей..
254 SMO часто выбирают для трубопроводов морской воды., теплообменники, опреснительное оборудование, системы химической обработки, и скрубберы ДДГ.
Тем не менее, его производительность сильно зависит от геометрии компонента.
А 254 Пластина SMO может противостоять точечной коррозии в открытой морской воде, но подвергается щелевой коррозии под прокладкой., депозит, или плохо спроектированное фланцевое соединение.
654 СМО Нержавеющая сталь (США S32654 / В 1.4652)
654 SMO — это исключительно высоколегированная аустенитная нержавеющая сталь, разработанная для чрезвычайно агрессивных коррозионных сред..
Содержит повышенное содержание хрома, молибден, и азота, чем 254 Мы, придавая ему исключительную устойчивость к локальной коррозии.
Его типичный состав сплава включает примерно:
- 24% хром.
- 22% никель.
- 7.3% молибден.
- 0.45% азот.
- Примерно 3% марганец.
- Добавление меди.
Высокое содержание азота особенно важно.. Он укрепляет аустенитную матрицу и вносит значительный вклад в стойкость к локальной коррозии..
Комбинированная система хром-молибден-азот дает 654 SMO – типичное значение PREN не менее 56.
Ключевые характеристики материала:
- Чрезвычайно высокая стойкость к точечной коррозии..
- Превосходная стойкость к щелевой коррозии по сравнению с большинством обычных нержавеющих сталей..
- Отличный потенциал для применения в тяжелых условиях эксплуатации с хлоридами и морской водой..
- Высокая прочность в результате легирования азотом..
- Более требовательная горячая обработка, холодная штамповка, и требования к сварке.
- Более высокая стоимость материалов и более специализированные требования к изготовлению..
654 SMO рассматривается для применений, связанных с высокоагрессивными хлоридными средами., включая отбеливающие установки, требовательное оборудование для морской воды, и глубоководные морские системы.
Однако, даже эта марка не застрахована от коррозии. В тяжелых щелевых условиях, высокие температуры, сильные окислительные условия, или ненадлежащая практика изготовления, локальная коррозия все еще может возникнуть.
Поэтому его выбор должен быть подкреплен соответствующими испытаниями на коррозию и инженерной оценкой..
3. Коррозионная стойкость: Поймите механизм отказа, прежде чем выбирать класс
Распространенной ошибкой при выборе нержавеющей стали является рассмотрение коррозионной стойкости как одного свойства.. На практике, разные механизмы коррозии требуют разных методов оценки.
Материал, который хорошо противостоит равномерной коррозии в серной кислоте, все же может быстро выйти из строя из-за точечной или щелевой коррозии в морской воде..
Равномерная коррозия: Почему 904L может быть лучше, чем 254 SMO в некоторых кислотах
904L был разработан в первую очередь для агрессивных химических сред., особенно серная кислота.
Это никель, молибден, и добавки меди обеспечивают хорошую стойкость к равномерной коррозии при выбранных концентрациях серной кислоты и температурах..
Он также может хорошо работать в определенных средах с разбавленной фосфорной кислотой.. Это делает его полезным материалом для химического технологического оборудования., системы хранения кислоты, и связанные с ними промышленные применения.
Однако, присутствие галогенид-ионов может существенно изменить коррозионное поведение.
Соляная кислота, Гидрофлуорическая кислота, серная кислота, загрязненная хлоридами, и некоторые среды с фосфорной кислотой, применяемой при влажном производстве, могут быть слишком агрессивными для 904L..
В таких условиях, 254 СМО или 654 SMO может стать более подходящим кандидатом, в зависимости от фактического кислотного состава, температура, и окислительный потенциал.
Питтинговая коррозия: Понимание роли PREN
Питтинговая коррозия возникает, когда пассивная пленка локально разрушается и оголенный металл не может повторно пассивироваться в преобладающих условиях окружающей среды.. Ионы хлорида особенно эффективны в инициировании этого процесса..
Обычно используемым параметром скрининга является эквивалентное число питтинговой устойчивости. (Древесина):
ПРЕД = %Cr + 3.3 × %Мо + 16 × %N
Эта формула оценивает вклад хрома, молибден, и азот для устойчивости к локальной коррозии. Использование репрезентативных композиций, приблизительные значения PREN::
| Оценка | Типичный эталон PREN | Общая интерпретация |
| 904л | Примерно 36 | Высокая стойкость к локальной коррозии по сравнению с обычной сталью 316L. |
| 254 Мы | Примерно 43 | Очень высокая устойчивость к точечной коррозии, вызванной хлоридами. |
| 654 Мы | ≥56 | Чрезвычайно высокая питтинговая стойкость среди аустенитных нержавеющих сталей. |
Приведенные выше значения полезны для предварительного сравнения., но их не следует рассматривать как гарантированные показатели производительности..
Точный результат зависит от химического состава фактического тепла и правила расчета PREN.. В некоторых спецификациях и технических ссылках также используются модифицированные формулы..
Что еще более важно, PREN не позволяет напрямую предсказать температуру, при которой конкретный компонент начнет разрушаться при эксплуатации..
Используйте PREN для проверки материалов кандидатов, не сертифицировать коррозионные характеристики.
CPT: Более прямая оценка устойчивости к точечной коррозии
Более практичным методом сравнения сопротивления питтинговой коррозии является измерение критической температуры питтинговой коррозии. (CPT).
CPT определяет температуру, при которой происходит стабильное точечное выкрашивание в определенных условиях и процедуре испытаний..
Одним из часто упоминаемых методов является ASTM G150., который использует электрохимический тест в контролируемом растворе хлорида..
Данные испытаний, приведенные в прилагаемом техническом материале, были получены в 1 М раствор NaCl, содержащий приблизительно 35,000 мг/л хлорида, с помощью ячейки Avesta.
Эти условия важны. Значение CPT, полученное в 1 M NaCl с использованием ASTM G150 не может быть напрямую перенесен на другую концентрацию хлорида., pH, окислительный потенциал, или метод испытания.
Щелевая коррозия: Почему 654 SMO нужно нечто большее, чем просто высокий CPT
Щелевую коррозию часто труднее контролировать, чем точечную коррозию на открытой поверхности..
Развивается в замкнутых пространствах, где ограничен обмен жидкости., например, под прокладками, депозиты, шайбы, Фланец лица, и перекрывающиеся пластины.
Внутри расщелины, истощение кислорода и изменения местного химического состава могут дестабилизировать пассивную пленку.. Ионы хлорида могут стать концентрированными, и местный pH может снизиться.
Как только процесс коррозии установится, среда щели может оставаться агрессивной, даже если окружающая открытая поверхность кажется незатронутой.
Это особенно актуально для теплообменников морской воды., пластинчатые теплообменники, болтовые соединения, и сложные сварные узлы.
Для очень высоколегированных марок, таких как 654 Мы, обычных испытаний на точечную коррозию может оказаться недостаточно для определения характеристик в тяжелых щелевых условиях..
Поэтому в прилагаемом техническом материале рекомендуется оценивать критическую температуру щелевой коррозии. (CCCT) с использованием процедуры для конкретной щели.
В одном ссылочном наборе данных используется 6% Раствор FeCl₃ в условиях испытаний МТИ-2 для оценки критической температуры щелевой коррозии..
CPT и CCCT измеряют различное поведение коррозии.. Их не следует объединять в один рейтинг или сравнивать без учета их различных тестовых решений., конфигурации образцов, и процедуры.
Для оборудования с герметичными соединениями, депозиты, узкие промежутки, или сложная внутренняя геометрия, Испытание на щелевую коррозию может быть более значимым для фактического риска эксплуатации, чем само по себе высокое значение PREN..
Коррозионное растрескивание под напряжением: Выбор сплава должен учитывать нагрузку и окружающую среду.
Коррозионное растрескивание под напряжением требует одновременного присутствия восприимчивого материала., подходящая агрессивная среда, и растягивающее напряжение.
Стресс может возникнуть от эксплуатационных нагрузок, остаточные сварочные напряжения, Холодный формирование, или условия сборки.
Хлорид-индуцированный SCC является важным фактором для аустенитных нержавеющих сталей., особенно при повышенных температурах.
Добавки с высоким содержанием никеля и сплавов могут улучшить стойкость в определенных средах., но ни одна супераустенитная марка не может считаться невосприимчивой к любой форме SCC..
При оценке 904L, 254 Мы, или 654 Мы, инженеры должны изучить:
- Концентрация хлоридов и химический состав.
- Температура металла, включая местные горячие точки.
- Уровни растягивающего и остаточного напряжения.
- Геометрия сварного шва и зоны термического влияния.
- Холоднообработанные регионы и формирование истории.
- Возможность испарения, концентрация, или депозиты.
Где задействован сервис высокосернистой нефти и газа, дополнительные механизмы растрескивания, такие как сульфидное растрескивание под напряжением, должны быть оценены в соответствии с применимыми требованиями к материалам..
Прохождение квалификации по эксплуатации в кислых условиях не подтверждает общую устойчивость к точечной или щелевой коррозии..
4. Применение морской воды: Температура, Хлорирование, и геометрия щелей имеет значение
Работа в морской воде является одной из самых требовательных областей применения аустенитных нержавеющих сталей.. Однако, выбора материала только на основе термина «морская вода» недостаточно..
Коррозионное поведение морской воды зависит от ее химической обработки., биологическая активность, рабочая температура, и геометрия смачиваемых компонентов.
Природная морская вода против. Хлорированная морская вода: Различные условия коррозии
Одним из часто упускаемых из виду факторов при выборе материала для морской воды является то, является ли вода натуральной или хлорированной..
Природная морская вода способствует образованию биопленок на поверхностях из нержавеющей стали..
Эти биологические пленки могут изменять местные электрохимические условия и повышать потенциал коррозии материала., увеличение вероятности локальной коррозии.
Тяжесть варьируется в зависимости от морских условий., включая температуру воды, биологическая активность, и географическое положение.
В техническом справочнике указаны особо агрессивные условия в холодноводных регионах при температуре примерно 25–30°C., тогда как соответствующая температура в тропических регионах немного выше 30°C..
Эти значения следует понимать как эталонные наблюдения, связанные с региональной биологической активностью., а не универсальные температурные пороги.
Фактический риск коррозии зависит от конкретной морской среды и условий эксплуатации..
Хлорирование вносит дополнительный фактор коррозии.. Хлор или гипохлорит обычно добавляют в системы морской воды для контроля биологического роста., но эти окислители также увеличивают электрохимический потенциал воды..
В таких условиях, пассивная пленка на нержавеющей стали может стать более уязвимой к локальному разрушению.
По мере повышения температуры хлорированной морской воды, риск точечной и щелевой коррозии обычно возрастает.
Следовательно, критерии выбора материала, установленные для природной морской воды, не должны автоматически применяться к хлорированной морской воде..
Щелевая геометрия: Почему конструкция компонентов меняет коррозионную стойкость
Даже если химический состав и температура морской воды остаются неизменными, геометрия компонента может существенно повлиять на коррозионную стойкость.
Структура добавляет еще один уровень сложности.. Изогнутый контакт между прокладками и пластинами в пластинчатом теплообменнике создает более глубокие и эффективные щели, чем фланцевое соединение., и, как правило, более серьезный.
Вот почему 254 В SMO имеется отдельная граница для пластинчатых теплообменников..
Фланцевые соединения не следует автоматически рассматривать как более мягкий случай.. После изменения преднатяга болта, фактическая геометрия щелей может приближаться к жесткости пластинчатого теплообменника.
Эталонные пределы температуры для 254 СМО и 654 Мы
В справочнике приведены несколько полезных справочных значений для выбора супераустенитных нержавеющих сталей для эксплуатации в хлорированной морской воде..
Однако, эти цифры имеют смысл только тогда, когда сохраняются их первоначальные условия эксплуатации..
| Применение морской воды | Рекомендуемый материал или решение | Эталонное состояние | Инженерное рассмотрение |
| Бесщелевая сварная конструкция | 254 Мы | Содержание хлора ≤1 ppm; примерно 45°С | Исходное условие для сварной конструкции без щелей |
| Фланцевое соединение | 654 Наплавка СМО или Авеста Р16 | Выше 30°С | На границе уплотнения может потребоваться более высокая стойкость к щелевой коррозии. |
| Пластинчатый теплообменник | 654 Мы | Не менее 60°C при указанных непрерывных испытаниях. | Результат конкретного теста, не универсальная расчетная температура |
| Общее обслуживание морской воды | 904л | Не рекомендуется | Недостаточная устойчивость к условиям морской воды, указанным в руководстве. |
Почему 904L не рекомендуется для эксплуатации в морской воде
Руководство занимает четкую позицию в отношении 904L.: 904L не следует использовать в морской воде..
Эта рекомендация не означает, что 904L не обладает коррозионной стойкостью..
Это высоколегированная аустенитная нержавеющая сталь, содержащая около 4.5% молибден и медь, и обеспечивает хорошую устойчивость к равномерной коррозии в средах с серной кислотой и разбавленной фосфорной кислотой..
Его ограничением является относительно низкая устойчивость к точечной и щелевой коррозии, возникающей в морской воде., особенно когда концентрация хлоридов, температура, ограниченная геометрия создает более агрессивную среду.
Для оборудования морской воды, 254 СМО и 654 SMO, как правило, являются более подходящими кандидатами:
- 254 SMO подходит для многих применений с высоким содержанием хлоридов, где его устойчивость к точечной и щелевой коррозии соответствует проектным требованиям..
- 654 SMO обеспечивает более высокий уровень устойчивости к локальной коррозии и подходит для более суровых условий хлорированной морской воды и требовательной геометрии щелей..
Окончательный выбор по-прежнему должен подтверждаться данными о коррозии для конкретного применения..
Ни одна из марок не должна рассматриваться как невосприимчивая к коррозии в морской воде при любом сочетании температур., хлорирование, и дизайн компонентов.
5. Сварка супераустенитных нержавеющих сталей: Металл сварного шва должен соответствовать коррозионной стойкости.
Выбор правильного основного металла — это только половина задачи материаловедения..
В сварном оборудовании, металл сварного шва и зона термического влияния также должны сохранять достаточную коррозионную стойкость..
Это особенно важно для аустенитных нержавеющих сталей с высоким содержанием молибдена.. Во время сварки, материал плавится и вновь затвердевает.
Легирующие элементы не обязательно распределяются равномерно во время затвердевания., и полученный металл сварного шва может содержать локальные изменения в составе..
Сегрегация молибдена особенно важна.. Области, обедненные молибденом, могут иметь меньшую устойчивость к локальной коррозии и могут стать предпочтительными местами для точечной или щелевой коррозии..
Следовательно, коррозионностойкий основной металл не гарантирует коррозионностойкую сварку.
Сварка 904Л: Соответствующий присадочный металл
904L имеет сравнительно меньшую склонность к сильной сегрегации сплава, чем 254 СМО и 654 Мы. Обычно используются соответствующие или совместимые по составу присадочные металлы..
В прилагаемой технической документации указан типичный состав наплавленного металла сварного шва примерно:
- 4.5% молибден.
- 1.5% медь.
Добавление меди помогает поддерживать заданное коррозионное поведение в подходящих кислых средах.. Выбор наполнителя по-прежнему должен соответствовать спецификации основного металла., применимая классификация сварки, и фактическая технологическая среда.
Сварка 254 Мы: Используйте сверхлегированный наполнитель
Для 254 Мы, в прилагаемом техническом материале рекомендуется присадочный материал Avesta P12., с типичным содержанием молибдена в наплавленном металле шва примерно 9%.
Это значительно превышает содержание молибдена в основном металле., что вокруг 6%.
Причина – компенсация сегрегации сплава во время затвердевания сварного шва..
Использование присадочного металла с более высоким содержанием молибдена помогает снизить риск того, что локальные участки металла сварного шва будут иметь недостаточную устойчивость к точечной и щелевой коррозии..
Выбор присадочного металла должен быть проверен в соответствии с формой и классификацией конкретного продукта.. Например, прилагаемые ссылки на продукты идентифицируют:
- провод Р12: обычно ассоциируется с AWS A5.14 ERNiCrMo-3.
- Покрытый электрод П12-Р: обычно ассоциируется с AWS A5.11 ENiCrMo-12.
Эти классификации следует сверить с текущими техническими данными производителя расходных материалов, прежде чем включать их в спецификацию покупки..
Само по себе название продукта не является полной характеристикой сварочных материалов..
Сварка 654 Мы: Требуется более высокая компенсация сплава
654 SMO имеет еще более высокое содержание сплавов и более жесткие требования к металлу сварного шва..
В прилагаемом материале рекомендуется Avesta P16., с типичным содержанием молибдена в наплавленном металле шва примерно 15%. Соответствующее проволочное изделие идентифицируется как расходный материал типа ERNiCrMo-13..
Этот более высокий уровень молибдена предназначен для компенсации сегрегации и поддержания устойчивости к локальной коррозии в зоне сварного шва..
Присадочный металл, подходящий для 254 SMO не следует автоматически переносить в 654 Мы. Конструкция сплава основного металла и требуемый химический состав металла сварного шва различны..
Послесварочная очистка и восстановление поверхности
Изменение цвета сварного шва, оксидная окалина, внедренные частицы углеродистой стали, и другие поверхностные загрязнения могут поставить под угрозу коррозионную стойкость нержавеющей стали..
Даже если основной металл и присадочный металл выбраны правильно, недостаточно очищенный сварной шов может стать первым местом, где может возникнуть локальная коррозия..
Поэтому в производственных процедурах должна быть предусмотрена соответствующая очистка после сварки., маринование, и методы восстановления поверхности.
Эти операции должны быть совместимы со сплавом., геометрия компонента, и применимые требования по охране окружающей среды и безопасности..
Отжиг на раствор может помочь уменьшить эффект расслоения металла сварного шва в некоторых простых компонентах., особенно некоторые фитинги для труб. Однако, его не следует рассматривать как универсальное средство для сложного оборудования.
Большие суда, готовые сборки, и компоненты со сложной геометрией могут оказаться непригодными для полной обработки раствором..
В спецификациях на сварку должна быть указана классификация присадочного металла., форма продукта, Требования к наплавленному металлу, тепловой вход, межпроходная температура, и состояние поверхности после сварки.
Для высоколегированных материалов просто сказать «использовать соответствующий присадочный металл» недостаточно..
6. Изготовление и термообработка: Сохраните коррозионную стойкость сплава
Супераустенитные нержавеющие стали могут потерять часть своих преимуществ в коррозионной стойкости при формовке., термическая обработка, или механическая обработка создает неблагоприятные микроструктуры или состояние поверхности..
Горячая обработка и осаждение интерметаллической фазы
В поставляемом техническом материале указан потенциальный риск выделения интерметаллических фаз в 254 СМО и 654 СМО в примерном диапазоне температур 600–1000°C..
В зависимости от химического состава сплава и времени выдержки, могут образовываться нежелательные фазы и локально снижаться доступность хрома или молибдена в окружающей матрице..
Это может ухудшить коррозионную стойкость и, в некоторых случаях, механические свойства.
Для восстановления необходимого металлургического состояния после горячей обработки., в поставляемом материале рекомендуется обработка раствором при температуре не ниже 1150°C., с последующим быстрым тушением.
Скорость охлаждения важна. Медленное охлаждение в температурном диапазоне, чувствительном к осадкам, может привести к повторному образованию нежелательных фаз., снижение преимуществ обработки раствором.
Фактическая процедура термообработки должна быть установлена в соответствии с применимыми спецификациями на материал., толщина продукта, геометрия компонента, и квалифицированный производственный процесс.
Значение 1150°C взято из прилагаемого технического материала., не заменяет спецификацию термообработки для конкретной марки.
Холодная штамповка и упрочнение
254 СМО и 654 SMO содержат относительно высокий уровень азота., которые способствуют их прочности и устойчивости к локальной коррозии.. Однако, азот также способствует значительному наклепу при холодной деформации..
По сравнению с обычными аустенитными нержавеющими сталями, эти оценки могут потребовать:
- Более высокие силы формовки.
- Более надежный инструмент.
- Больший радиус изгиба, в зависимости от толщины и геометрии формовки.
- Более тщательный контроль пружинения.
- Промежуточный отжиг во время сложных или жестких операций формовки.
Это особенно важно для сосудов под давлением., компоненты теплообменника, формованные секции труб, и сложные готовые конструкции.
Холодная штамповка также может вызывать остаточные напряжения и локальные повреждения поверхности..
Для критически важных операций с хлоридами, спецификация изготовления должна учитывать окончательное состояние материала и любые необходимые напряжения или обработку поверхности..
Обработка и качество поверхности
Высоколегированные аустенитные нержавеющие стали, как правило, более требовательны к механической обработке, чем обычные углеродистые стали..
Их склонность к усилению работы, сила, и прочность могут увеличить силы резания и ускорить износ инструмента..
Хорошая практика механической обработки включает в себя:
- Использование острого, подходящие режущие инструменты.
- Поддержание стабильных условий резания.
- Предотвращение ненужного трения инструмента и застоя.
- Применение достаточного количества охлаждающей жидкости, где это необходимо..
- Предотвращение загрязнения встроенной углеродистой стали.
- Удаление заусенцев и поврежденных поверхностных слоев с уплотняемых и смачиваемых поверхностей..
Для компонентов, критичных к коррозии, Качество поверхности – это не просто требование внешнего вида.
Грубые поверхности, глубокие следы механической обработки, и встроенные загрязнения могут удерживать отложения и создавать локальную среду, способствующую щелевой коррозии..
Поэтому припуски на обработку и окончательные требования к поверхности должны быть определены в чертеже компонента или производственной спецификации..
7. Типичное промышленное применение 904L, 254 Мы, и 654 Мы
Хотя эти три марки принадлежат к одному и тому же широкому семейству материалов., различные конструкции сплавов делают их пригодными для различных промышленных условий.
904L Приложения: Химическая обработка и обращение с кислотами
904L особенно полезен в системах химической обработки, где устойчивость к некоторым восстанавливающим кислотам важнее, чем чрезвычайная устойчивость к хлоридам..
Типичные области применения включают в себя:
- Резервуары для хранения серной кислоты и перегрузочное оборудование.
- Сосуды химической переработки.
- Оборудование для разбавления фосфорной кислоты.
- Теплообменники в подходящей химической среде.
- Трубопроводы и арматура циркуляции кислоты.
- Фармацевтическое и специальное химическое оборудование.
254 СМО-приложения: Оборудование для морской воды и высокого содержания хлоридов
254 SMO обычно рассматривается для оборудования, подвергающегося воздействию морской воды., концентрированные хлориды, и других средах, где обычные нержавеющие стали подвержены точечной и щелевой коррозии..
Типичные области применения включают в себя:
- Системы охлаждения морской водой.
- Опреснительное оборудование.
- Пластинчатые и кожухотрубные теплообменники.
- Десульфурация дымовых газов (ФГД) скрубберы.
- Морские трубопроводы и оборудование для обработки жидкостей.
- Системы химической обработки, содержащие хлориды.
- Оборудование для очистки морской воды.
654 СМО-приложения: Экстремальные хлориды и агрессивные технологические среды
654 SMO предназначен для особо агрессивных условий эксплуатации, где обычные аустенитные нержавеющие стали и многие высоколегированные марки не могут обеспечить достаточную стойкость..
Потенциальные приложения включают в себя:
- Оборудование для отбеливания целлюлозы и бумаги.
- Агрессивные теплообменники для морской воды.
- Глубоководное нефтегазовое оборудование.
- Технологические системы с высокой концентрацией хлоридов.
- Химическое технологическое оборудование с серьезным риском щелевой коррозии.
- Специализированные компоненты для очистки и опреснения воды.
8. Заключение
Конечная точка выбора материала не является более высоким сортом в столбце материала..
Это делает среду, структура, основной металл, сварной шов, и условия производства соответствуют одному и тому же классу коррозии..
- 904л (США N08904 / В 1.4539): Высоколегированная аустенитная нержавеющая сталь с хорошей устойчивостью к средам с серной кислотой и разбавленной фосфорной кислотой.. Это не универсальный сорт морской воды..
- 254 Мы (США S31254 / В 1.4547): Супераустенитная нержавеющая сталь с примерно 6% добавки молибдена и азота, обеспечивает высокую стойкость к точечной и щелевой коррозии, вызванной хлоридами. Он широко рассматривается для применения в морской воде и ДДГ..
- 654 Мы (США S32654 / В 1.4652): Исключительно высоколегированная аустенитная нержавеющая сталь с примерно 7.3% молибден и высокое содержание азота.
Он предназначен для экстремальных хлоридных сред и требовательных применений, где низколегированные материалы могут оказаться неподходящими..
Это дисциплина, которую я бы требовал от любого пакета отбора.. Не лучшая оценка — полная.
Часто задаваемые вопросы
В чем разница между супераустенитной и стандартной аустенитной нержавеющей сталью??
Супераустенитные нержавеющие стали содержат более высокие уровни легирующих элементов, таких как хром., никель, молибден, и азота, чем обычные сорта, такие как 304 и 316Л.
Эти добавки улучшают устойчивость к точечной коррозии., щелевая коррозия, и некоторые агрессивные химические среды.
Однако, они также увеличивают затраты на материалы и могут сделать сварку и изготовление более трудоемкими..
Является 254 СМО лучше, чем 904L?
Для требовательных сред с хлоридами и морской водой, 254 SMO обычно обеспечивает лучшую устойчивость к точечной и щелевой коррозии, чем 904L, из-за более высокого содержания молибдена и азота..
Однако, 904L может быть лучшим экономическим и техническим выбором в подходящих средах с серной кислотой и разбавленной фосфорной кислотой..
Правильный выбор зависит от механизма коррозии и условий процесса, а не от простого общего рейтинга..
Является 654 SMO лучше, чем 254 Мы?
654 SMO обычно обеспечивает более высокую стойкость к локальной коррозии, поскольку содержит больше хрома., молибден, и азот. Его типичное значение PREN составляет не менее 56, по сравнению с примерно 42–43 для 254 Мы.
Поэтому он является кандидатом для более агрессивных хлоридных сред.. Однако, его более высокая стоимость и более жесткие требования к изготовлению означают, что его следует использовать там, где условия эксплуатации оправдывают модернизацию..
Может 254 SMO можно использовать в морской воде?
Да. 254 SMO широко применяется в системах морской воды из-за высокого содержания молибдена и азота..
Однако, пригодность зависит от температуры морской воды, хлорирование, условия потока, и геометрия щели.
Для прокладок соединений и застойных зон может потребоваться использование материала с более высоким сопротивлением, например 654 SMO или специально разработанная антикоррозийная накладка..