Гуманоидные роботы переходят из исследовательских лабораторий в промышленные, коммерческий, и, в конечном итоге, бытовые применения, спрос на легкие, высокопроизводительные конструкционные компоненты открывают новые возможности для индустрии литья под давлением.
Сплавы магния и алюминия являются двумя важными вариантами материалов для этих применений.. Оба обеспечивают хорошую литейность., относительно низкая плотность, и потенциал для производства сложных, интегрированные компоненты.
Однако, они не работают одинаково, и ни один материал не подходит для каждой роботизированной подсистемы.
Распространенной ошибкой при выборе материала является предположение, что все литые компоненты робота-гуманоида имеют одинаковые приоритеты.: малый вес, высокая жесткость, достаточная прочность, и низкая стоимость изготовления.
На практике, Требования значительно различаются в зависимости от расположения и функции компонента..
Тонкостенный корпус предплечья имеет иные конструктивные приоритеты, чем корпус несущего тазобедренного сустава или конструктивный элемент рядом с основанием робота..
В этом руководстве рассматриваются различия между магниевыми и алюминиевыми сплавами для робототехнические отливки, объясняет, как требования различаются в зависимости от подсистемы робота-гуманоида, и обсуждает, как инженеры по литью под давлением могут разработать экономически эффективные производственные решения для этих новых приложений..
1. Принцип сегментации: Разные части, Различные требования
Первым шагом в любом проекте по литью роботов является сегментирование робота по функциям.. В таблице ниже обобщена общая закономерность, которую я наблюдал в разных проектах..
| Зона роботов | Основное требование | Типичная толщина стенки | Предпочтение процесса |
| Предплечье, запястье, концевой эффектор | Минимальная масса, высокая жесткость | Тонкая стена, 1.5–2,5 мм | HPDC, тонкостенный способный |
| Верхняя рука, плечо | Жесткость, умеренная масса | 2–3 мм с ребрами | HPDC, полутвердый |
| Торс, бедро | Жесткость, передача нагрузки | 3–5 мм | HPDC, полутвердый |
| База, нижняя часть тела | Стабильность, низкий центр тяжести | Толстые секции, 5–10 мм | Полутвердый, гравитация |
| Совместные корпуса | Носить, рассеивание тепла | 3–6 мм | HPDC со вставками |
| Видимые внешние панели | Эстетика, заканчивать | 1.5–3 мм | HPDC, полированный/анодированный |
2. Магний против алюминиевых сплавов: Фундаментальные различия в материалах
Магний и алюминий привлекательны для легкого литья под давлением., но их физико-механические характеристики обуславливают разные возможности проектирования.
Магниевые сплавы имеют меньшую плотность., что делает их особенно привлекательными для движущихся компонентов, где уменьшение массы также снижает инерцию вращения..
Они также обеспечивают хорошие характеристики гашения вибрации и могут быть отлиты в относительно сложные тонкостенные конструкции..
Алюминиевые сплавы обычно обеспечивают более высокий модуль упругости., лучшая структурная жесткость при той же геометрии, и хорошая теплопроводность.
Они также предлагают широкий ассортимент проверенных литейных сплавов., обработка поверхности, и решения для обработки.
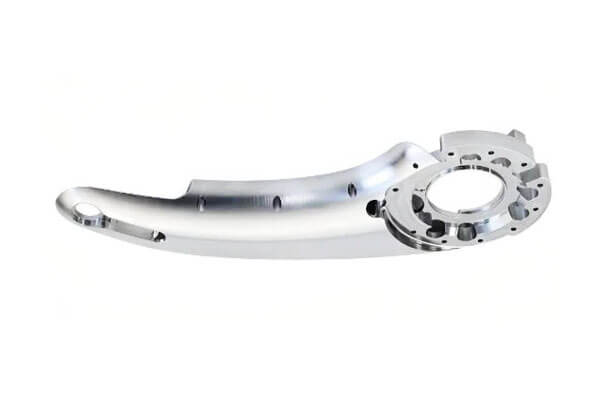
Сравнение ключевых свойств
В следующей таблице представлены типичные инженерные диапазоны.. Фактические значения зависят от марки сплава., процесс кастинга, толщина компонента, термическая обработка, и условия испытаний.
Они не должны заменять сертификат материала или проектные данные на уровне компонентов..
| Свойство | Магниевые сплавы | Алюминиевые сплавы | Актуальность для робототехники |
| Плотность | Примерно 1,74–1,85 г/см³. | Примерно 2,65–2,80 г/см³. | Магний может уменьшить массу компонента примерно 30% по сравнению с алюминием при равном объеме. |
| Модуль упругости | Примерно 45 ГПа | Примерно 69–72 ГПа. | Алюминий обеспечивает большую жесткость при той же геометрии.. |
| Удельная жесткость (Э/р) | Примерно 24–26 ГПа/(г/см³) | Примерно 25–27 ГПа/(г/см³) | Преимущество алюминия в жесткости меньше, если нормализовать его по плотности.. |
| Теплопроводность | Примерно 50–100 Вт/(м·К), зависящий от сплава | Примерно 90–220 Вт/(м·К), зависящий от сплава | Алюминий, как правило, больше подходит для теплораспределительных конструкций.. |
| Гашение вибрации | Обычно выше | Обычно ниже | Магний может помочь снизить передачу вибрации в движущихся узлах.. |
| Коррозионное поведение | Требует тщательной защиты сплава и поверхности. | Как правило, более надежные варианты защиты от коррозии | Необходимо учитывать обработку поверхности и воздействие окружающей среды.. |
Литейность |
Отлично подходит для тонкостенных, легкие компоненты с подходящим управлением процессом | Отлично подходит для сложных, интегрированные компоненты; зависящий от сплава | Оба могут поддерживать сложную геометрию, отлитую под давлением.. |
| Обрабатываемость | Вообще хорошо, но контроль щепы и пожарной безопасности необходим | Вообще хорошо, с большим производственным опытом | Оба поддерживают прецизионную обработку посадочных мест подшипников и интерфейсов.. |
| Поверхностная отделка | Требует предварительной обработки и защиты в зависимости от процесса. | Широкий выбор проверенных вариантов отделки | Важно для открытых корпусов роботов и внешних панелей.. |
Важное различие: Более низкая плотность магния не делает магниевую отливку автоматически легче при ее окончательном конструкционном применении..
Потому что магний имеет более низкий модуль упругости., инженерам могут понадобиться более толстые стены, более глубокие ребра, или дополнительное усиление для достижения необходимой жесткости.
Таким образом, окончательное преимущество в весе должно быть оценено после структурной оптимизации., не только от плотности.
3. Легкий дизайн: Почему магний привлекателен для движущихся компонентов роботов
У человекоподобных роботов, снижение веса движущихся компонентов особенно важно, поскольку их масса напрямую влияет на нагрузку привода и энергопотребление..
Когда робот протягивает руку, чем дальше компонент от плечевого сустава, тем больше его вклад во вращательную инерцию.
Как результат, вес предплечья создает гораздо большую нагрузку, чем можно было бы предположить по его массе.
Плечевые и локтевые приводы должны выдерживать не только собственный вес руки, но и дополнительные силы, возникающие при ускорении., замедление, и обработка полезной нагрузки.
Таким образом, уменьшение массы конструкции рычага может снизить требования к приводу., повысить эффективность движений, или увеличить доступную грузоподъемность робота.
Именно здесь становятся привлекательными магниевые сплавы и тонкостенное литье под давлением.. Низкая плотность магния помогает уменьшить массу компонентов., при литье под высоким давлением (HPDC) возможность изготовления сложных корпусов с тонкими стенками, интегрированные ребра, и особенности крепления.
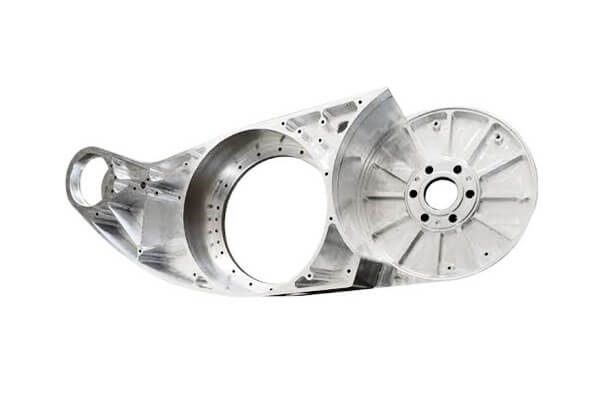
Практические соображения по поводу тонкостенных HPDC
Тонкостенная конструкция должна сочетать снижение веса с возможностью отливки и структурными характеристиками.:
- Ограничения по заполнению:Толщина стенки ниже 1.5 мм может быть сложно надежно заполнить, особенно когда расплавленный металл должен пройти большое расстояние через полость матрицы..
- Структурная жесткость:Уменьшение толщины стенки также снижает жесткость.. Ребра жесткости и оптимизация топологии необходимы для контроля деформации..
- Быстрое охлаждение:Тонкие срезы быстро остывают, увеличение риска холодного закрытия, неполное заполнение, и плохое качество поверхности, если параметры процесса не контролируются должным образом..
- Выброс и обращение:Тонкостенные отливки более подвержены деформации во время выталкивания и последующей обработки., требующие тщательно продуманной компоновки эжекторов и опорных приспособлений.
Для многих отливок роботизированной руки, толщина стенки примерно 1,5–2,5 мм может служить исходным ориентиром при проектировании, подвержен сплаву, геометрия, длина потока, и возможность литья под давлением.
Правильно спроектированный рисунок ребер не менее важен..
Плоская тонкая стенка может быть легкой, но не иметь достаточной жесткости.; тонкая стенка, армированная ребрами, может обеспечить гораздо лучший баланс между массой и жесткостью конструкции..
4. База другая: Стабильность важнее легкости
В отличие от движущихся компонентов, таких как роботизированные руки, отливки возле основания робота ставят стабильность выше снижения веса.
Соответствующая масса в нижней части конструкции помогает снизить центр тяжести., снизить риск опрокидывания, и улучшить стабильность во время ходьбы, поворот, и другие динамичные движения.
Чрезмерный вес в этих областях может поставить под угрозу баланс робота и его виброустойчивость..
Следовательно, базовые компоненты могут использовать более толстые стенки и локально усиленные секции там, где этого требуют структурные нагрузки..
Полутвердое реолитье является подходящим вариантом для таких компонентов., особенно когда в одной отливке присутствуют толстые бобышки, монтажные площадки, и тонкие соединительные перепонки.
Ключевые преимущества полутвердого реолитья для отливок роботизированных баз включают в себя:
- Нижняя пористость:Его шаровидный, недендритная микроструктура и контролируемая текучесть металла могут помочь снизить пористость по сравнению с обычным HPDC.
- Лучшая адаптируемость по толщине:Он обеспечивает переходы между толстыми и тонкими секциями., поддержка локализованного армирования без излишнего утяжеления всего компонента.
- Улучшенные механические характеристики:Правильно контролируемая обработка может обеспечить благоприятные механические свойства., включая удлинение и сопротивление усталости.
- Уменьшение захвата оксидов:Менее турбулентное поведение при заполнении помогает ограничить унос оксидной пленки и улучшить целостность отливки..
Такое сочетание характеристик процесса ценно для базовых конструкций роботов., там, где проектировщикам часто необходимы толстые несущие элементы наряду с более тонкими секциями для контроля общей массы и поддержания устойчивости конструкции..
5. Тепловыделение — структурная функция
Роботы-гуманоиды содержат множество приводов., батареи, и блоки обработки искусственного интеллекта, все они выделяют тепло во время работы.
Высоконагруженные соединения, особенно вокруг коленей и бедер, может испытывать значительные термические нагрузки.
Некоторые конструкции роботов включают тепловые трубки рядом с коленными суставами для обеспечения целевого охлаждения приводов, работающих при высоких нагрузках..
Как результат, отливка служит больше, чем просто структурной цели. Корпуса шарниров и опорные компоненты также могут функционировать как часть системы управления температурным режимом робота..
Таким образом, теплопроводность становится важным критерием выбора материала наряду с прочностью., жесткость, и удлинение.
Это требование также создает новые возможности для разработки литейных сплавов..
Будущие сплавы для робототехники должны сбалансировать механические характеристики., теплопроводность, и литейные качества, а не фокусироваться исключительно на прочности и пластичности..
Сравнение теплопроводности алюминиевых и магниевых сплавов
| Сплав | Теплопроводность (Вт/м·К) | Ключевые характеристики |
| А380 (Аль-Си-Ку) | ~96 | Обычный сплав для литья под давлением |
| А360 (Аль-Си-Мг) | ~113 | Лучшая коррозионная стойкость |
| A413 (Аль-Си) | ~121 | Высокая теплопроводность, относительно меньшая прочность |
| AM60 (мг) | ~62 | Более низкая проводимость, чем у алюминиевых сплавов |
| AZ91 (мг) | ~51 | Более низкая проводимость, чем у алюминиевых сплавов |
Сравнение показывает, что эти алюминиевые сплавы обычно обладают более высокой теплопроводностью, чем перечисленные магниевые сплавы..
Это делает алюминий особенно подходящим для изготовления корпусов шарниров и корпусов приводов, которым необходимо отводить тепло от двигателей и силовой электроники..
Магний остается привлекательным там, где основной целью является снижение движущейся массы., но его более низкая теплопроводность может потребовать дополнительных мер по охлаждению в теплоинтенсивных помещениях..
Для компонентов с высокими требованиями к рассеиванию тепла, алюминий, как правило, является более практичным выбором; магний больше подходит, когда снижение веса является приоритетом, а тепловая конструкция может учесть его ограничения..
6. Жесткость важнее, чем предельная прочность
Одним из важных различий между отливками роботов-гуманоидов и обычными автомобильными отливками является упор на структурную жесткость, а не просто на максимизацию прочности материала..
Практики отрасли предполагают, что, для некоторых компонентов робототехники, как только предел прочности достигнет минимального значения, соответствующего конкретному применению, примерно 200 МПа, дальнейшее увеличение прочности может принести меньшую пользу, чем улучшение жесткости..
Фактические требования к прочности зависят от условий нагрузки компонента., геометрия, и коэффициент безопасности.
Жесткость во многом определяется конструктивной конструкцией.. Усиливающие ребра, оптимизированные пути загрузки, генеративный дизайн, оптимизация топологии может улучшить устойчивость к деформации, не полагаясь исключительно на более прочные сплавы..
Высокопрочный материал в плохо спроектированной конструкции все равно может чрезмерно прогибаться., в то время как сплав средней прочности с оптимизированной геометрией может обеспечить достаточную жесткость и стабильность размеров..
В этом отношении литье под давлением обеспечивает значительную гибкость конструкции.. Сложные ребристые сети, переменная толщина стенок, и встроенные монтажные бобышки могут быть объединены в один компонент, уменьшение необходимости использования нескольких деталей и операций вторичной сборки.
Ключевой задачей является обеспечение того, чтобы оптимизированная геометрия оставалась технологичной и экономически жизнеспособной при требуемом объеме производства..
Ключевые соображения по проектированию
- Дизайн для кастинга с самого начала:Избегайте простого преобразования обработанного компонента в отливку.. Толщина стены, углы уклона, филе, и линии разъема следует учитывать на начальном этапе проектирования..
- Используйте ребра и косынки.:Усиление критических областей для повышения жесткости при минимизации дополнительного материала..
- Применить оптимизацию топологии:Удерживайте материал вдоль эффективных путей нагрузки и удаляйте его из областей, которые мало влияют на характеристики конструкции..
- Изучите генеративный дизайн:Разрабатывайте альтернативные геометрии, которые используют возможности литья под давлением для создания сложных интегрированных элементов..
- Подтвердить с помощью FEA:Оценка деформации, распределение стресса, и характеристики несущей способности посредством анализа методом конечных элементов перед завершением проектирования и оснастки..
Для проектов робототехники, опытный поставщик литья под давлением должен внести свой вклад в выбор материала, ориентированный на литье дизайн, и оценка технологичности, а не просто предоставление расценок на основе веса детали..
7. Ударопрочность и пластичность: Проектирование с учетом неожиданных падений
Для двуногих роботов-гуманоидов, одной лишь жесткости конструкции недостаточно. В отличие от стационарного оборудования, эти роботы должны сохранять равновесие при ходьбе, поворот, и работа с объектами, это означает, что случайные падения и столкновения являются неизбежными конструктивными соображениями..
Робот массой 80–100 кг может создавать значительные ударные нагрузки при ударе о землю., размещение литых компонентов в условиях нагрузки, далеко выходящей за рамки нормальной эксплуатации.
Это делает удлинение и ударную вязкость важнейшими свойствами материала.. Хрупкая отливка может выдерживать обычные эксплуатационные нагрузки, но при внезапном ударе трескается или ломается..
Удлинение всего лишь 0,5% обычно недостаточно для компонентов, подвергающихся значительному риску столкновения.. Материал должен обеспечивать достаточную пластичность, чтобы поглощать энергию удара и противостоять катастрофическому разрушению..
Обычные сплавы для литья под давлением не отвечают автоматически этим требованиям..
AlSi9Cu3 широко используется для изготовления литых под давлением алюминиевых компонентов из-за его хорошей литейности и прочности., но его относительно ограниченное удлинение и прочность могут ограничить его использование в конструкциях роботов, критичных к ударам..
Соображения по поводу сплавов для ударопрочности
| Сплав | Типичное удлинение | Ударная вязкость | Пригодность для конструкций роботов |
| ALSI9CU3 | 1–3% | Умеренный | Ограничено для критически важных компонентов |
| A356-T6 | 5–10% | Хороший | Подходит там, где требуются свойства термообработки. |
| А360 | 3–5% | Хороший | Обеспечивает лучшую пластичность, чем обычный AlSi9Cu3. |
| AM60 (мг) | 6–12% | Хороший | Хорошее удлинение, но меньшая жесткость |
| AZ91 (мг) | 3–5% | Умеренный | Меньшее удлинение, чем AM60 |
Примечание: Удлинение и ударные характеристики зависят от состава сплава., процесс кастинга, пористость, термическая обработка, геометрия образца, и условия испытаний.
Приведенные выше значения являются ориентировочными для сравнения., негарантированные свойства компонента.
Для критически важных приложений, обычно предпочтительны сплавы с более высоким удлинением и вязкостью..
Термическая обработка, например, T6 для подходящих алюминиевых сплавов, может улучшить механические характеристики.
Однако, это также увеличивает производственные затраты и может вызвать деформацию тонкостенных отливок., сделать контроль размеров важным фактором.
В конечном счете, отливки роботов-гуманоидов требуют тщательно сбалансированного сочетания сил, жесткость, пластичность, ударопрочность, и литейность.
Выбор материала должен отражать фактическую подверженность компонента ударным нагрузкам, а не полагаться исключительно на традиционные характеристики литья под давлением..
8. Магниевые сплавы для робототехники: Преимущества и ограничения
Магниевые сплавы особенно привлекательны, когда основной задачей является снижение массы движущихся конструкций..
Их плотность существенно ниже, чем у алюминия., и их относительно высокая виброгасящая способность может быть полезна в робототехнических механизмах..
Тем не менее, магний не является автоматической заменой алюминия. Его более низкий модуль упругости, коррозионное поведение, Требования к обработке поверхности, и вопросы безопасности обработки должны быть учтены.
Ключевые преимущества магниевых сплавов
Более низкая плотность: Магний может уменьшить массу компонента примерно 30% по сравнению с алюминиевой отливкой того же объема.
Это может быть полезно для предплечий, запястья, Захваты, и другие движущиеся конструкции.
Хорошее гашение вибраций: Сплавы магния обычно обеспечивают лучшее гашение вибрации, чем алюминиевые сплавы..
Это может помочь снизить передачу вибрации в некоторых движущихся узлах., хотя конечный результат тоже зависит от геометрии, суставы, и демпфирование на уровне системы.
Возможности тонкостенного литья: Подходящие магниевые сплавы для литья под давлением позволяют производить сложные, тонкостенные детали с интегрированными ребрами, боссы, и особенности крепления.
Хорошая обрабатываемость: Магниевые сплавы можно эффективно обрабатывать. Однако, параметры обработки, коллекция фишек, выбор охлаждающей жидкости, и процедуры противопожарной защиты требуют особых мер контроля, поскольку мелкая магниевая стружка и пыль могут воспламениться..
Ограничения, которые должны учитывать инженеры
Более низкая жесткость: Модуль упругости магния ниже, чем у алюминия.. Для магниевого компонента могут потребоваться более толстые стенки или дополнительное усиление для достижения того же предела прогиба..
Защита от коррозии: Сплавы магния могут быть подвержены гальванической коррозии при электрическом соединении с разнородными металлами в присутствии электролита..
Крепежи, интерфейсы подшипников, покрытия, и проект дренажа должны рассматриваться вместе.
Поверхностная отделка: Магний требует тщательно контролируемой предварительной и окончательной обработки.. Не каждая система покрытия, используемая для алюминия, может быть перенесена непосредственно на магний без аттестации процесса..
Безопасность обработки: Обработка магния требует подходящего удаления стружки, ведение домашнего хозяйства, противопожарные меры, и процедуры оборудования.
Мелкая стружка и пыль представляют большую опасность пожара, чем обычный сыпучий металл..
Квалификация материалов и процессов: Выбор сплава должен учитывать требуемый процесс литья., толщина компонента, механические свойства, воздействие коррозии, и применимые требования безопасности.
Когда стоит задуматься о магнии
| Компонент или приложение | Потенциальная польза магния | Основная проблема дизайна |
| Корпуса для предплечья и запястья | Уменьшенная движущаяся масса и инерция | Жесткость и ударопрочность |
| Легкие крышки привода | Меньший вес и гашение вибрации | Местная прочность крепления |
| Роботизированные захваты | Уменьшенная масса рабочего органа | Многократная нагрузка и износ интерфейсов |
| Передвижные совместные корпуса | Меньшая вращательная инерция | Жесткость и усталость посадочного места подшипника |
| Легкие электронные корпуса | Снижение массы и потенциал электромагнитного экранирования | Управление температурным режимом и защита от коррозии |
9. Алюминиевые сплавы для робототехники: Сила, Жесткость, и универсальность производства
Алюминиевые сплавы остаются очень практичными для роботизированного литья, поскольку сочетают в себе умеренную плотность с относительно высокой жесткостью., хорошая теплопроводность, и зрелая производственная экосистема.
Они подходят для широкого спектра структурных и функциональных компонентов., включая корпуса приводов, суставные структуры, Корпуса двигателей, базовые компоненты, и электронные корпуса.
Ключевые преимущества алюминиевых сплавов
Более высокий модуль упругости: Алюминиевые сплавы имеют модуль упругости примерно 69–72 ГПа., по сравнению с примерно 45 ГПа для обычных магниевых сплавов.
Это делает алюминий привлекательным там, где контроль деформации имеет решающее значение..
Хорошая теплопроводность: Многие алюминиевые литейные сплавы обеспечивают эффективную теплопередачу., что ценно для мотора, батарея, и корпуса для электроники.
Отработанная технология литья под давлением: Литье алюминия под высоким давлением широко используется для изготовления сложных компонентов и обеспечивает широкий спектр объемов производства., конфигурации инструментов, и второстепенные операции.
Гибкая обработка поверхности: Алюминиевые отливки можно покрасить порошковой краской., рисование, конверсионное покрытие, анодирование там, где это позволяют сплав и качество литья, и другие отделочные процессы.
Продуманные возможности обработки и соединения: Алюминиевые компоненты могут быть обработаны на станке с ЧПУ для достижения точных посадок подшипников., резьбовые отверстия, герметизирующие поверхности, и интерфейсы сборки.
Ограничения алюминиевых сплавов
Алюминий тяжелее магния, что может увеличить инерцию движущихся компонентов робота. Это особенно важно для длинных рычагов и рабочих органов..
Некоторые алюминиевые сплавы, отлитые под высоким давлением, также имеют ограниченное удлинение., особенно при пористости, оксидные пленки, или другие дефекты литья присутствуют.
Их пригодность для конструкций, нагруженных ударными нагрузками, должна быть проверена посредством испытаний материалов и проверки компонентов..
Теплопроводность также зависит от сплава.. Алюминиевый сплав, выбранный по прочности и литейным качествам, может не обеспечивать максимально возможную теплопроводность..
Распространенные варианты алюминиевых сплавов
Ниже приведены примеры алюминиевых сплавов, используемых при литье под давлением.. Их пригодность для робототехники зависит от механических свойств компонента., термический, и производственные требования.
| Сплав | Общие характеристики | Потенциальные применения робототехники |
| ALSI9CU3 | Хорошая литья, сила, и стабильность размеров; широко используется при литье под давлением | Приводные корпусы, корпуса двигателя, структурные ограждения |
| А380 | Хорошая текучесть, потенциал герметичности под давлением, и универсальные характеристики литья под давлением | Сложные корпуса, электронные корпуса, механические конструкции |
| АЦП12 | Хорошая литейность и стабильность производства при литье под давлением в больших объемах. | Компактные корпуса, обложки, и интегрированные компоненты |
| АлСи10Мг | Хороший потенциал соотношения силы к весу; свойства сильно зависят от способа литья и термической обработки. | Конструктивные элементы, для которых важны механические характеристики |
| АлСи12 | Высокое содержание кремния и хорошая литейность., особенно для сложной геометрии | Тонкостенные корпуса и сложные литые компоненты |
10. Выбор правильного процесса литья: Литье под высоким давлением и полутвердое литье
Выбор материала и выбор процесса литья должны разрабатываться вместе..
Из подходящего сплава все равно может получиться неподходящий компонент, если в процессе невозможно обеспечить требуемую толщину стенки., механические свойства, Точность размеров, или внутреннее качество.
Кастинг с высоким давлением
Кастинг с высоким давлением (HPDC) хорошо подходит для сложных, тонкостенные корпуса роботов и компоненты, требующие высокой эффективности производства.
К его основным преимуществам относятся:
- Высокая производительность и повторяемость.
- Сложная геометрия и комплексные конструктивные особенности.
- Хорошее качество поверхности по сравнению со многими традиционными процессами литья..
- Возможность работы с тонкими стенками благодаря подходящему сплаву и конструкции матрицы.
- Сокращение механической обработки и сборки за счет функциональной интеграции.
Однако, высокие скорости впрыска могут привести к захвату газа и дефектам, связанным с турбулентностью. Эти дефекты могут ограничивать механические характеристики и возможности термообработки некоторых компонентов..
Для робототехнических отливок, инженеры должны обратить особое внимание на контроль вакуума, конструкция ворот и направляющих, вентиляция, местное затвердевание, и расположение критических обрабатываемых поверхностей.
Полутвердое литье под давлением: Вариант для компонентов с разной толщиной стенок
Процессы полутвердого литья, включая реокастинг, используйте металлическую суспензию, содержащую контролируемую твердую фракцию, а не полностью жидкий металл.
Материал течет в матрицу под давлением, сохраняя при этом полутвердую микроструктуру..
Этот процесс может быть привлекательным для компонентов роботов как с тонкими, так и с толстыми секциями., особенно там, где требуется улучшение характеристик наполнения и снижение турбулентности.
Потенциальные преимущества включают в себя:
- Более контролируемый поток металла.
- Снижение турбулентности и захвата газа при подходящих условиях..
- Улучшенный потенциал для производства компонентов с различной толщиной стенок..
- Возможности для достижения лучшего внутреннего качества и механической согласованности..
- Совместимость со сложной геометрией, требующей как тонких стенок, так и локально усиленных секций..
Для корпуса руки робота, например, основная оболочка может быть сконструирована с относительно тонкими стенками для уменьшения массы, в то время как точки крепления привода и опоры подшипников требуют более толстых секций.
Полутвердое литье может стать полезным технологическим маршрутом для этой комбинации..
Однако, полутвердое литье не подходит автоматически для каждого компонента.
Приготовление суспензии, твердая фракция, контроль температуры, начинка, и повторяемость процесса требуют тщательного контроля. Его экономическое преимущество также необходимо оценивать с точки зрения оснастки., оборудование, Время цикла, и объем производства.
11. Поверхностная отделка и внешний вид
В отличие от многих автомобильных отливок, которые остаются скрытыми внутри конструкции автомобиля, значительное количество отливок роботов-гуманоидов видны снаружи.
Таким образом, качество их поверхности влияет не только на защиту от коррозии, но также на общий внешний вид и воспринимаемое качество готового робота..
Поставщики литья под давлением должны уделять особое внимание качеству литья., подготовка поверхности, и консистенция отделки.
Видимые дефекты, такие как следы текучести, холодно закрывается, поверхностная пористость, а неровные текстуры могут сделать компонент неприемлемым, даже если он соответствует механическим требованиям..
В зависимости от дизайна, выстрел в взрыв, анодирование, порошковое покрытие, или полировка может потребоваться для достижения требуемого внешнего вида.
Однако, Требования к коррозии для многих домашних роботов отличаются от требований к автомобильным компонентам, подвергающимся воздействию дорожной соли., влага, и изменение внешних условий.
Роботы работают на заводах, склады, и дома могут уделять больше внимания внешнему виду, чистота поверхности, и износостойкость, чем при экстремальных условиях эксплуатации в солевом тумане.
Фактические требования к защите должны по-прежнему отражать рабочую среду робота..
Варианты отделки поверхности для роботизированного литья
- Литая поверхность: Требует стабильного качества, без недопустимых следов течения, холодно закрывается, или видимая пористость в зонах, важных для внешнего вида.
- Выстрел в взрыв: Создает более однородную матовую текстуру и удаляет поверхностные загрязнения и рыхлые остатки..
- Анодирование: Обеспечивает алюминиевым отливкам прочный оксидный слой и, в зависимости от сплава и процесса, ряд цветовых вариантов. Магний требует специальных процессов обработки поверхности..
- Порошковая покраска: Предлагает широкий выбор цветов, равномерное покрытие, и хорошая прочность поверхности.
- Полировка: Улучшает гладкость и визуальное качество открытых компонентов, к внешнему виду которых предъявляются повышенные требования..
Конструкция подключения также заслуживает внимания.. В отличие от многих автомобильных конструкций, в которых используется обширное клеевое соединение., сборки роботов-гуманоидов обычно опираются на болты, приводы, и механические интерфейсы.
Литейные элементы, такие как фланцы, боссы, поэтому сопрягаемые поверхности должны обеспечивать достаточные опорные площади., зацепление резьбы, и точность размеров для обеспечения надежной сборки.
В конечном счете, обработка поверхности и проектирование соединений должны учитываться на этапе проектирования отливки., а не рассматриваться как второстепенные операции после производства.
12. Почему лучшее решение для литья робототехники начинается с подсистемы
Развитие человекоподобных роботов открывает новые возможности для производителей литья под давлением., но это также меняет подход поставщиков к разработке компонентов..
Традиционные проекты литья часто начинаются с рисунка., спецификация сплава, и целевая цена. Проекты робототехники требуют более широкого инженерного обсуждения.
Поставщик отливки должен понимать, где установлен компонент., какие нагрузки он несет, как оно движется, как он соединяется с другими компонентами, и должен ли он передавать тепло или выдерживать случайные удары.
Например, корпус цевья может отдавать предпочтение малой массе и уменьшенной инерции вращения. Корпус коленного сустава может нуждаться в большей жесткости., сопротивление усталости, и устойчивость к ударам.
Корпус двигателя может потребовать эффективной теплопередачи., в то время как структурный компонент нижней части тела может выиграть больше от жесткости и контролируемого распределения массы..
Поэтому компетентный производитель литья под давлением должен предоставить больше, чем стандартный сплав и производственное предложение..
Производственное решение должно учитывать:
- Выбор материала на основе реальных условий эксплуатации компонента..
- Оптимизация конструкции для обеспечения жесткости, сила, и вес.
- Совместимость сплавов и процессов литья.
- Дизайн штампа, наполнение, затвердевание, и предотвращение дефектов.
- Обработка прецизионных интерфейсов на станке с ЧПУ.
- Обработка поверхности и защита от коррозии.
- Размерный, механический, и внутренний контроль качества.
В ЭТОТ, к разработке литых компонентов по индивидуальному заказу можно подходить как к комплексному процессу, включающему возможность литья., материальная оценка, Дизайн инструмента, обработка с ЧПУ, и отделка.
Цель — помочь клиентам превратить сложные конструкции роботизированных компонентов в технологичные детали с постоянным качеством..
13. Заключение
Отливки роботов-гуманоидов — это не единый рынок с едиными требованиями.. Они представляют собой совокупность подсистем с разными, иногда противоположными, потребностями..
Рука должна быть максимально легкой.; база может выиграть от дополнительной массы; совместный корпус должен рассеивать тепло; видимая панель должна выглядеть хорошо; падающему роботу нужна выносливость, не только сила.
И алюминий, и магний имеют место в этом ландшафте., но это не универсальное решение. Алюминий обеспечивает лучшую жесткость, теплопроводность, и качество поверхности.
Магний обеспечивает меньшую плотность и лучшее демпфирование., но за счет жесткости, тепловые характеристики, и сложность обработки.
Пространство для проектирования роботизированного литья широко открыто.. Роботам нужно облегчение, высокая жесткость, Высокая прочность, рассеивание тепла, Точность размеров, и качество внешнего вида — но не каждой детали нужно все это сразу.
Возможность состоит в том, чтобы разработать решения для литья, адаптированные к каждой функции.. Это гораздо более интересная задача, чем конкуренция по цене за килограмм..
Часто задаваемые вопросы
Лучше ли магний, чем алюминий, для отливок роботов-гуманоидов??
Не в каждом приложении. Магний имеет меньшую плотность и, как правило, лучшее гашение вибрации., что делает его привлекательным для перемещения компонентов.
Алюминий обеспечивает более высокую жесткость при той же геометрии и, как правило, лучшую теплопроводность..
Выбор зависит от нагрузки компонента., пределы деформации, тепловые требования, и производственные ограничения.
Почему жесткость важна для отливок роботов-гуманоидов?
Жесткость контролирует степень деформации компонента под нагрузкой.. Чрезмерная деформация может повлиять на соосность подшипников., включение передач, позиционирование привода, и точность движения.
Для прецизионных роботизированных конструкций, контроль прогиба может быть так же важен, как и достижение достаточной прочности на растяжение..
Почему алюминий обычно используется для корпусов двигателей роботов?
Алюминий сочетает в себе относительно низкую плотность с более высокой жесткостью, чем магний, и в целом хорошей теплопроводностью..
Эти свойства делают его подходящим для корпусов двигателей и приводов, которые должны выдерживать механические нагрузки и одновременно способствовать отводу тепла от внутренних компонентов..
Подходит ли AlSi9Cu3 для отливок роботов-гуманоидов??
AlSi9Cu3 — широко используемый алюминиевый сплав для литья под высоким давлением с хорошей литейностью и полезными механическими свойствами..
Однако, его пригодность зависит от требуемой жесткости компонента, удлинение, влияние на производительность, внутреннее качество, и условия эксплуатации.
Его не следует рассматривать как универсальное решение для каждой роботизированной конструкции..