
Листовой металл – один из самых универсальных материалов в современном производстве.. От автомобильных кузовных панелей и фюзеляжей самолетов до электронных корпусов и облицовки зданий., компоненты из листового металла повсюду.
Однако, одного листового металла редко бывает достаточно — его необходимо соединить для создания узлов., структуры, и готовая продукция.
Метод, используемый для соединения компонентов листового металла, имеет решающее значение для прочности., долговечность, появление, и стоимость конечного продукта.
Выбор правильного соединения листового металла – непростая задача.. Выбор зависит от ряда факторов: тип и толщина материала, необходимая сила, эстетические требования, объем производства, и условия обслуживания.
Неправильно выбранное соединение может привести к преждевременному выходу из строя., дорогостоящая переделка, или даже угрозы безопасности.
В этой статье представлено подробное руководство по распространённым типам соединений листового металла., их классификация, и практическая основа отбора.
1. Что такое соединение листового металла?
А соединение листового металла представляет собой соединение между двумя или более компонентами из листового металла, предназначенное для сохранения их взаимного положения и передачи механических или функциональных нагрузок..
Листы можно соединять по поверхностям., края, углы, или сформированные особенности.
Соединение может быть постоянным, съемный, или с механической блокировкой, в зависимости от способа изготовления.
В инженерном плане, соединение следует рассматривать как область передачи нагрузки, а не просто как точку соединения.. Силы, действующие на один лист, должны передаваться через соединение на соседний лист..
Геометрия этого пути нагрузки сильно влияет на концентрацию напряжений., деформация, усталостная жизнь, и поведение при неудачах.
Например, два плоских листа можно соединить встык встык., перекрывается с нахлесточным соединением, или расположены перпендикулярно друг другу, образуя Т-образное соединение..
Эти различные геометрии затем можно соединить с помощью сварки., заклепки, винты, клинч, клеи, или образовавшиеся швы.
2. Как классифицируются соединения листового металла?
Соединения листового металла можно классифицировать с нескольких инженерных точек зрения.. Самый практичный подход — рассмотреть способ сборки соединения., как он производится, и как он передает нагрузки.
По типу подключения
В зависимости от того, можно ли разделить собранные компоненты, Соединения листового металла обычно делятся на постоянный, временный, и полупостоянные суставы.
| Категория | Описание | Типичные примеры |
| Постоянные суставы | Разработан так, чтобы оставаться собранным на протяжении всего срока службы и, как правило, требует повреждения или разрушительных операций для снятия.. | Сварные соединения, паяные соединения, паяные соединения, конструкционные клеевые соединения, клепаные соединения |
| Временные суставы | Разработан для многократной сборки и разборки без повреждения компонентов из листового металла.. | Болтовые соединения, резьбовые соединения, съемные механические крепления |
| Полупостоянные соединения | Можно разделить, но для удаления обычно требуются инструменты, деформация, или замена части сустава. | Заклиненные соединения, некоторые самопрокалывающиеся застежки, зафиксировать швы |
Классификация не является абсолютной.. Например, заклепочное соединение обычно считается постоянным при производстве., но заклепку технически можно удалить сверлением или разрезанием.
Поэтому, практическое различие основано на предполагаемое обслуживание и метод разборки, не только о том, возможно ли физическое удаление.
По методу изготовления
Вторая, более ориентированная на производство классификация основана на процессе создания соединения..
| Категория | Описание | Типичные примеры |
| Сварные соединения | Листы соединяются преимущественно за счет локального нагрева., с давлением и присадочным металлом или без него, в зависимости от процесса сварки. | МИГ сварные швы, TIG сварные швы, контактная точечная сварка, лазерная сварка, шовные сварные швы |
| Механические соединения | Соединение производится посредством крепежа., механическая блокировка, или локализованная пластическая деформация листа. | заклепанный, прикрепленный болтами, облажался, зажатые суставы |
Клеевые соединения |
Поверхности соединяются с использованием подходящей клеевой системы, а не обычного механического крепления или процесса сварки.. | Эпоксидная смола, акрил, полиуретановые клеевые соединения |
| Цельные сформированные соединения | Сам лист согнут, сложенный, пробитый, или сформирован для создания связи, минимизация или исключение отдельных соединительных компонентов. | Подшивочные швы, зафиксировать швы, подтянуть суставы, сформированные блокировки |
По совместной геометрии и передаче нагрузки
Соединения листового металла также можно классифицировать в зависимости от физического расположения листов и результирующего пути нагрузки..
Это особенно важно для проектирования конструкций, поскольку геометрия определяет, как силы передаются через соединение..
| Категория | Описание | Типичные примеры |
| Нахлесточные суставы | Один лист перекрывает другой, создание перекрывающейся области соединения. | Соединение внахлестку точечной сваркой, клепаное соединение внахлестку, клейкое соединение внахлестку |
| Стыковые соединения | Два листа соприкасаются примерно от края до края., вообще в одной плоскости. | Стыковая сварка, стыковое соединение, сваренное лазером |
| Краевые соединения | Соседние края листа соединяются по границам., часто путем складывания, сварка, или формирование. | Подол сустава, загнутый край, краевой сварной шов |
Т-образные соединения |
Один лист встречается с другим примерно перпендикулярно ему, изготовление Т-образной конфигурации. | Угловое сварное Т-образное соединение, Т-образное соединение с механическим креплением |
| Угловые соединения | Два листа встречаются под углом, обычно около 90°, для формирования внешнего или внутреннего угла. | Сварное угловое соединение, сформированный угловой стык |
3. Сварные соединения листового металла
Сварка является одним из наиболее широко используемых методов создания неразъемных соединений листового металла.. Он использует тепло, давление, или комбинация того и другого для установления металлургической связи между компонентами.
Наиболее подходящий процесс сварки зависит от листового материала., толщина, геометрия сустава, необходимое качество сварки, объем производства, тепловой вход, и размерный допуск.
МИГ-сварка (Металл Инертный Газ)
МИГ-сварка, формально классифицируется как Газовая дуговая сварка металлов (ГМАВ), использует плавящийся проволочный электрод с непрерывной подачей для создания электрической дуги и плавления основного материала..
Защитный газ защищает расплавленную сварочную ванну от атмосферных загрязнений..
В зависимости от приложения, защитные газы могут включать смеси на основе аргона., углекислый газ, или другие газовые смеси; поэтому, описание всех защитных газов MIG как чисто инертных технически неточно..

| Аспект | Подробности |
| Процесс | Проволочный электрод с непрерывной подачей плавится под действием электрической дуги, образуя сварочную ванну.. Защитный газ защищает расплавленный металл от атмосферных загрязнений.. |
| Лучшее для | Мягкая сталь, нержавеющая сталь, И алюминиевый лист и пластина. |
| Преимущества | Высокая скорость сварки; непрерывная подача проволоки; высокая скорость осаждения; относительно легко автоматизировать; подходит для широкого спектра конфигураций соединений. |
| Ограничения | Может вызывать разбрызгивание и тепловую деформацию.; обычно требуется защитный газ; управление процессом становится более требовательным при обработке очень тонкого листа. |
Типичные приложения |
Автомобильные компоненты, Оборудование, вложения, общее производство, скобки, конструктивные узлы из листового металла. |
| Типы соединений | Стыковые соединения, коленные суставы, угловые соединения, Т-образные соединения, и угловые соединения. |
| Толщина материала | Обычно используется для листов толщиной примерно 0,8–6 мм., хотя практический диапазон зависит от материала, оборудование, совместный проект, и параметры сварки. |
| Скорость сварки | Примерно 20–60 см/мин для многих видов обработки листового металла., сильно зависит от толщины материала и настроек процесса. |
| Расходы | Умеренный. |
Сварка MIG особенно привлекательна, когда производительность и гибкость более важны, чем достижение минимально возможного тепловложения.
Он широко используется как в ручном, так и в роботизированном производстве, поскольку непрерывно подаваемая проволока обеспечивает относительно высокую производительность..
TIG-сварка (Вольфрамовый инертный газ)
TIG-сварка, или Газовая вольфрамовая дуговая сварка (GTAW), для создания дуги используется неплавящийся вольфрамовый электрод.. Присадочный металл, когда это необходимо, добавляется отдельно.
Инертный защитный газ, обычно аргон или подходящая смесь на основе аргона, защищает зону сварного шва от атмосферных загрязнений.
TIG ценится за свою Точный тепло управление, отличный внешний вид сварного шва, и возможность производить качественные сварные швы на тонких материалах..
| Аспект | Подробности |
| Процесс | Между неплавящимся вольфрамовым электродом и заготовкой возникает электрическая дуга.. Присадочный металл может быть добавлен отдельно, а защитный газ защищает зону сварки.. |
| Лучшее для | Нержавеющая сталь, алюминий, никелевые сплавы, медные сплавы, и тонкий лист, требующий точного контроля тепла. |
| Преимущества | Отличное качество сварки; Точный контроль теплового входа; низкий уровень разбрызгивания; чистый внешний вид сварного шва; подходит для критических и видимых соединений. |
| Ограничения | Медленнее, чем сварка MIG; более низкая скорость осаждения; требует большей квалификации оператора; как правило, менее производительны для крупносерийного производства. |
Типичные приложения |
Корпуса из нержавеющей стали, пищевое оборудование, прецизионное изготовление, аэрокосмические компоненты, декоративные сборки, и тонкостенные трубы. |
| Типы соединений | Задница, колени, угол, филе, и Т-образные соединения. |
| Толщина материала | Особенно эффективен для тонких листов., обычно примерно 0,5–6 мм в зависимости от материала и конфигурации соединения.. |
| Скорость сварки | Примерно 5–30 см/мин для многих видов обработки листового металла вручную.. |
| Расходы | От умеренного до высокого. |
TIG часто выбирается, когда внешний вид сварного шва, контроль размеров, и металлургическое качество имеют решающее значение.
Более низкая скорость производства делает его менее привлекательным для крупносерийных применений, где контактная сварка или автоматическая лазерная сварка могут обеспечить значительно более высокую производительность..
Контактная точечная сварка
Точечная сварка сопротивлением соединяет перекрывающиеся листы путем пропускания контролируемого электрического тока через область контакта с приложением давления электродами..
Электрическое сопротивление генерирует локализованное тепло., производство Weld Nugget между листами без необходимости присадочного металла.
Это особенно важно при крупносерийном производстве, поскольку процесс можно быстро автоматизировать..
| Аспект | Подробности |
| Процесс | Два или более перекрывающихся листа зажимаются между электродами.. Электрический ток проходит через интерфейс, генерирование локализованного тепла сопротивления, которое под давлением образует сварочный самородок. |
| Лучшее для | Низкоуглеродистая сталь, нержавеющая сталь, оцинкованная сталь, и некоторые сборки алюминиевых листов. |
| Преимущества | Очень быстро; очень подходит для автоматизации; без присадочного металла; относительно низкое общее тепловложение; повторяемый производственный процесс. |
| Ограничения | Требуется подходящий доступ к электродам.; в первую очередь предназначен для перекрытия листов; геометрия шва и укладка материала должны тщательно контролироваться. |
Типичные приложения |
Кузовные конструкции автомобилей, техника, электрические шкафы, металлическая мебель, и крупнообъемные сборки листов. |
| Типы соединений | В первую очередь соединения внахлестку и внахлест.. |
| Толщина материала | Обычно используется для относительно тонких листов., с возможностями в зависимости от материала и оборудования. |
| Скорость сварки | Каждый сварной шов обычно может быть выполнен за доли секунды., сделать процесс высокопроизводительным. |
| Расходы | Низкая цена на соединение при больших объемах производства, но затраты на оборудование и инструменты могут быть значительными. |
Лазерная сварка
Лазерная сварка использует концентрированный лазерный луч для создания сильно локализованного плавления в месте соединения..
Его исключительно сфокусированный источник энергии обеспечивает высокие скорости сварки и относительно небольшую зону термического влияния по сравнению со многими традиционными процессами дуговой сварки..
| Аспект | Подробности |
| Процесс | Сфокусированный лазерный луч доставляет концентрированную энергию к суставу., локальное плавление материала и образование металлургической связи по мере затвердевания расплавленной области. |
| Лучшее для | Нержавеющая сталь, углеродистая сталь, алюминий, и другие совместимые листовые металлы, требующие точной, высокоскоростная сварка. |
| Преимущества | Высокая скорость сварки; узкие сварные швы; относительно низкие искажения; отличная повторяемость; хорошо подходит для автоматизации и роботизированного производства. |
| Ограничения | Высокая стоимость оборудования; требует точной подгонки соединений и контроля процесса; светоотражающие материалы и сложная геометрия могут потребовать специализированных систем.. |
Типичные приложения |
Компоненты автомобильного кузова, батарея, электроника, прецизионные корпуса, теплообменники, и прецизионное производство в больших объемах. |
| Типы соединений | Задница, колени, край, и выбранные конфигурации скруглений. |
| Толщина материала | Особенно эффективен для тонких и средних листов., с практическим диапазоном, определяемым мощностью лазера и материалом. |
| Скорость сварки | Может варьироваться от сотен до тысяч мм/мин в зависимости от материала., толщина, мощность лазера, и совместный дизайн. |
| Расходы | Высокие первоначальные инвестиции; потенциально экономичный для крупносерийного производства. |
Шовная сварка
Шовная сварка позволяет получить серию перекрывающихся контактных сварных швов., обычно используют вращающиеся колесные электроды, для создания непрерывного или герметичного соединения.
Это особенно полезно, когда сборка листового металла требует не только механического соединения, но и герметизация от жидкостей или газов.
| Аспект | Подробности |
| Процесс | Перекрывающиеся листы проходят между вращающимися электродами, в то время как электрический ток и давление создают непрерывную серию перекрывающихся сварочных самородков.. |
| Лучшее для | Тонкий лист стали и нержавеющей стали, требующий сплошных или герметичных соединений.. |
| Преимущества | Постоянное присоединение; хорошая герметизирующая способность; высокая производительность; без присадочного металла; подходит для автоматизированного производства. |
| Ограничения | В первую очередь подходит для перекрывающихся конфигураций листов.; доступ к инструментам и электродам может ограничить геометрию соединения.. |
Типичные приложения |
Топливные баки, контейнеры, каналы, барабаны, радиаторы, и герметичные сборки из листового металла. |
| Типы соединений | В первую очередь соединения внахлестку и внахлест.. |
| Толщина материала | Обычно подходит для тонких листов, с точным диапазоном в зависимости от материала и оборудования. |
| Скорость сварки | Обычно от нескольких сотен мм/мин и выше., в зависимости от материала, толщина, и требуемое качество сварки. |
| Расходы | От умеренного до высокого, с хорошей производительностью при серийном производстве. |
4. Клепаные соединения листового металла
В заклепочном соединении листового металла используется механическое крепление, называемое заклепкой, для соединения двух или более листов..
Во время установки, тот заклепка помещается через совмещенные отверстия и механически деформируется или расширяется, образуя головку, сжимающую листы вместе..
В отличие от сварки, клепка не требует плавления основного металла. Это делает его особенно полезным, когда важна минимизация термической деформации или при соединении материалов, которые трудно сваривать..

Распространенные типы заклепок
| Тип заклепки | Характеристики | Типичные применения |
| Твердая заклепка | Сильный и надежный; требуется доступ для формирования противоположной головки. | Аэрокосмическая промышленность, Структурные сборки |
| Глухая заклепка | Установлен с одной стороны; полезно, когда доступ сзади ограничен. | Корпуса, обслуживание, общее производство |
| Самопроникающая заклепка | Прокалывает и механически соединяет листы без предварительного сверления отверстий в подходящих материалах.. | Автомобильные легкие конструкции |
| Трубчатая заклепка | Полый или частично полый хвостовик; требует меньшего усилия формовки, чем цельные заклепки. | Бытовая техника, электроника, световые сборки |
| Полутрубчатая заклепка | Частично полый конец упрощает установку. | Потребительские товары, механические сборки |
Характеристики клепаного соединения
| Аспект | Подробности |
| Процесс | Листы выравнивают и механически скрепляют путем установки и деформирования заклепки., или с помощью специального самопробивного или заклепочного механизма.. |
| Лучшее для | Алюминий, сталь, нержавеющая сталь, и сборки листов из смешанных материалов, где предпочтительно механическое соединение.. |
| Преимущества | Нет тепла; низкий уровень искажений; подходит для разнородных материалов; хорошая повторяемость; некоторые типы требуют доступа только с одной стороны. |
| Ограничения | Требуются отверстия или специальные возможности для прокалывания многих типов заклепок.; увеличивает вес крепежа; создает локальные концентрации напряжений; удаление постоянных заклепок может быть затруднено. |
Типичные приложения |
Аэрокосмические конструкции, автомобильные сборки, климатическое оборудование, вложения, трейлеры, металлическая мебель, и ремонтные работы. |
| Типы соединений | В основном соединения внахлестку и стыковые соединения с использованием накладок.. |
| Толщина материала | Зависит от типа заклепки, диаметр, материал, и совместная конфигурация; подходит для сборки тонких и средних листов. |
| Скорость производства | Высокий при использовании автоматизированных клепальных систем.. |
| Расходы | От низкой до умеренной на сустав, хотя инструменты и автоматизированное оборудование могут увеличить первоначальные инвестиции. |
5. Винтовые и болтовые соединения листового металла
Резьбовые и болтовые соединения бывают съемные механические соединения в которых используются резьбовые крепления для скрепления двух или более компонентов из листового металла..
В отличие от сварных или клеевых соединений, их обычно можно разобрать для проверки, обслуживание, замена, или ремонт.
Винты особенно распространены в сборках из тонких листов, поскольку самонарезающие конструкции и конструкции с нарезанием резьбы могут создавать резьбу непосредственно в листе или в заранее сформированном отверстии., тогда как болты и гайки больше подходят, когда требуются более высокие зажимные усилия или повторная разборка..
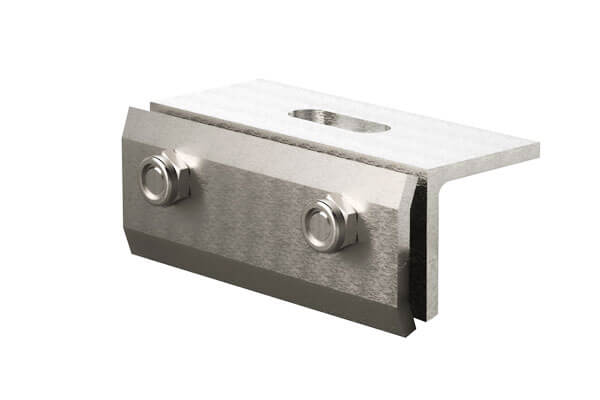
Характеристики резьбовых и болтовых соединений
| Аспект | Подробности |
| Процесс | Выровненные листы соединяются с помощью саморезов., болты, орехи, шайбы, резьбовые вставки, или другие механические крепления. Крепеж создает зажимную силу, которая удерживает компоненты вместе.. |
| Типы | Болты + орехи, саморезы, машинные винты, заклепки гайки, приварные гайки. |
| Лучшее для | Сталь, нержавеющая сталь, алюминий, оцинкованный лист, и сборки, требующие съемных соединений. |
| Преимущества | Съемный; легко проверить и отремонтировать; нет тепловложения; подходит для многих комбинаций материалов; простой инструмент; хорошо подходит для низких- и среднесерийное производство. |
| Ограничения | Отверстия для крепежа уменьшают чистое сечение листа; вибрация может привести к ослаблению; тонкий лист может иметь ограниченное сопротивление зацеплению резьбы или выдергиванию; крепежные детали увеличивают вес и локальную концентрацию напряжений.. |
Типичные приложения |
Электрические корпуса, Машинная охрана, климатическое оборудование, шкафы, автомобильные компоненты, техника, и оборудование, требующее регулярного обслуживания. |
| Типы соединений | Колени, приклад с накладкой, фланец, угол, и брекет-соединения. |
| Толщина материала | Особенно распространено для сборок из тонкого и среднего листового металла.; практическая толщина зависит от типа крепежа и конструкции соединения. |
| Скорость производства | Высокая для автоматизированных систем завинчивания и крепления; средний для ручной сборки. |
| Расходы | От низкого до умеренного, в зависимости от типа крепежа и уровня автоматизации. |
6. Заклиненные и механические соединения листового металла
Клинч – это процесс холодного механического соединения в котором перекрывающиеся листы локально формируются с помощью пуансона и штампа для создания постоянного механического соединения..
В отличие от обычной клепки, отдельный крепеж не требуется, и в отличие от сварки, этот процесс практически не вводит теплоту плавления в соединение..
Клинчирование особенно привлекательно для сборок тонких листов, поскольку оно может быть быстрым., чистый, повторяемый, и высокая совместимость с автоматизированным производством.
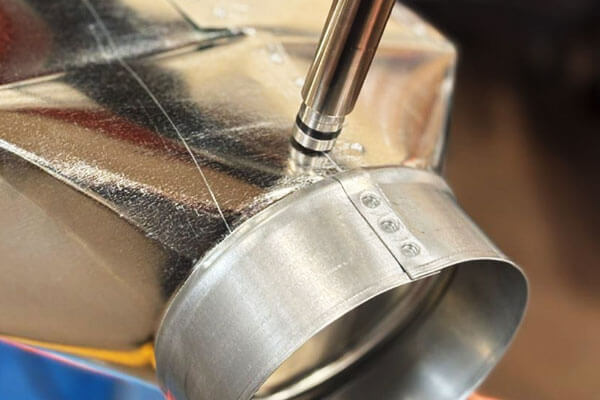
Характеристики клинч-сустава
| Аспект | Подробности |
| Процесс | Пуансон и матрица пластически деформируют перекрывающиеся листы, создавая механическую блокировку.. Материал течет в заданную зону подреза или соединения, не расплавляя листы.. |
| Лучшее для | Пластичные стали, нержавеющая сталь, алюминий, лист с покрытием, и избранные сборки из смешанных материалов. |
| Преимущества | Нет присадочного металла или отдельного крепежа.; очень низкие тепловые искажения; быстрое время цикла; подходит для автоматизации; может соединять материалы с покрытием; относительно чистый процесс. |
| Ограничения | Требует достаточной пластичности листа.; Прочность соединения во многом зависит от материала и инструмента.; видимые вмятины остаются; подходит не для любой геометрии или комбинации материалов. |
Типичные приложения |
Компоненты автомобильного кузова, Системы отопления, вентиляции и кондиционирования воздуха, техника, электрические шкафы, мебель, и крупносерийные изделия из листового металла. |
| Типы соединений | Преимущественно перекрывающиеся соединения внахлест, включая выбранные конфигурации фланцев и углов. |
| Толщина материала | Особенно подходит для тонких листов., с практической толщиной, определяемой укладкой материала и оснасткой. |
| Скорость производства | Очень высоко; отдельные соединения обычно могут быть быстро изготовлены в автоматизированных системах.. |
| Расходы | Низкая стоимость соединения при высоких объемах производства после установки оснастки. |
7. Клеевые соединения листового металла
Клеевое соединение соединяет детали из листового металла посредством полимерного клеевого слоя, а не посредством обычного механического крепления или сварки плавлением..
Структурные клеи могут непрерывно передавать нагрузку на относительно большую площадь склеивания., что делает их особенно полезными, когда инженеры хотят уменьшить локализованные концентрации напряжений..
Клеевое соединение широко используется в автомобильной промышленности., транспорт, электроника, техника, и легкие конструкции, особенно там, где низкие искажения, гладкие внешние поверхности, гашение вибрации, или соединение разнородных материалов важно.
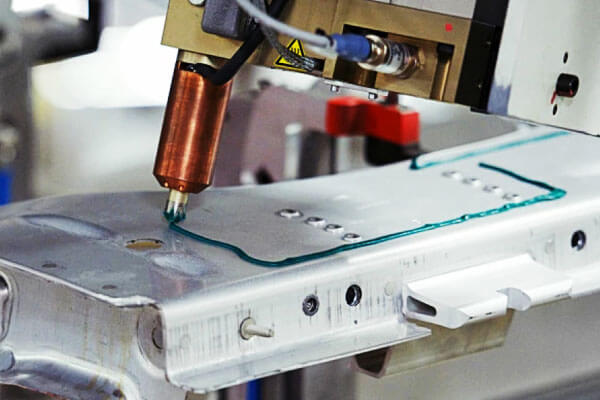
Характеристики клеевого соединения
| Аспект | Подробности |
| Процесс | Клей наносится между подготовленными поверхностями и отверждается в течение определенного времени., температура, давление, или условия окружающей среды для формирования сустава. |
| Типы | Эпоксидная смола, акрил, полиуретан, цианакрилат. |
| Лучшее для | Сталь, нержавеющая сталь, алюминий, металлы с покрытием, и совместимые разнородные материалы. |
| Преимущества | Распределяет нагрузку на большую площадь.; нет плавления; низкий уровень искажений; отличный внешний вид поверхности; можно загерметизировать стык; полезно для разнородных материалов; обеспечивает некоторое гашение вибрации. |
| Ограничения | Требует правильной подготовки поверхности; время отверждения может повлиять на производительность; производительность может зависеть от температуры, влага, химикаты, и старение; проверка может быть более сложной, чем при видимых механических креплениях. |
Типичные приложения |
Кузовные панели автомобилей, батарея, Системы отопления, вентиляции и кондиционирования воздуха, электроника, техника, металлокомпозитные конструкции, и легкие транспортные компоненты. |
| Типы соединений | Нахлесточные суставы, шарфовые соединения, фланцевые соединения, и выбранные конфигурации стыка или угла. |
| Толщина материала | Подходит для листов различной толщины., при условии, что клей и геометрия соединения выбраны правильно.. |
| Скорость производства | От умеренного до высокого в зависимости от химического состава клея и метода отверждения.. |
| Расходы | Умеренный; может стать очень экономичным, если исключить крепежные детали или операции вторичной герметизации.. |
8. Цельные формованные соединения листового металла
Цельноформованные соединения листового металла создаются путем резки., изгиб, складывание, или механическое соединение самого листа, устраняя необходимость в отдельных крепежных элементах или сварке плавлением.
Они особенно эффективны при крупносерийном производстве листового металла, поскольку соединение можно встроить непосредственно в развертку и выполнить штамповкой., пробивание, лазерная резка, прессовое торможение, или профилирование.
Эти соединения обычно используются в воздуховодах., электрические шкафы, Автомобильные панели, техника, кровля, облицовка, и легкие сборные конструкции.
Подол суставов / Сложенные швы
Подгибочный шов производится загибание края одного листа обратно на себя или вокруг края другого листа, создание усиленного и закрытого края.
Помимо обеспечения механического соединения, подшивка может устранить острые открытые края, увеличить местную жесткость, и улучшить внешний вид готового компонента.
| Аспект | Подробности |
| Процесс | Край одного листа загибается сам по себе или вокруг края другого листа, образуя механически удерживаемый край.. |
| Типы | Открытый подол, закрытый подол, плоский подол, одинарный подол, двойной подол, каплевидный подол. |
| Лучшее для | Сталь, алюминий, нержавеющая сталь, и другие пластичные листовые материалы, особо тонкий лист. |
| Преимущества | Нет отдельных креплений.; чистый внешний вид; устраняет острые края; улучшает местную жесткость; совместим с автоматизированным формованием и сборкой. |
Ограничения |
В первую очередь подходит для легких или умеренных нагрузок; требует подходящей гибкости и точной формовки; закрытые щели могут потребовать принятия мер по борьбе с коррозией. |
| Типичные приложения | Автомобильные двери и капоты, панели приборов, электрические шкафы, воздуховоды, кровля, и крышки из листового металла. |
| Типы соединений | В первую очередь краевые и нахлесточные соединения. |
| Толщина материала | Обычно используется для листов толщиной примерно 0,3–2,0 мм., в зависимости от материала, оснастка, и геометрия подола. |
Зафиксировать швы
Замковые швы — это непрерывные формованные соединения, в которых края двух и более листов защипываются. сложенный и механически заблокированный.
Поскольку соединение проходит вдоль стыка, а не происходит в изолированных точках., Замковые швы особенно полезны для длинных сборок из листового металла и в тех случаях, когда важна герметичность..
| Аспект | Подробности |
| Процесс | Края двух листов специально сформированы и загнуты так, что они механически сцепляются вдоль стыка.. |
| Типы | Питтсбургский шов замка, шов с защелкой, стоячий пласт, рифленый шов, и другие конфигурации фальцевого шва. |
| Лучшее для | Оцинкованная сталь, углеродистая сталь, алюминий, и лист нержавеющей стали. |
| Преимущества | Нет отдельных креплений.; постоянное соединение; высокая эффективность производства; чистый внешний вид; может обеспечить эффективную герметизацию от воздуха и атмосферных воздействий при правильном формировании и герметизации. |
| Ограничения | Прочность обычно ниже, чем у правильно спроектированного структурного сварного шва.; требует точной формовки и специального инструмента.; складчатые щели могут потребовать внимания к коррозии и дренажу. |
| Типичные приложения | воздуховоды для систем отопления, вентиляции и кондиционирования воздуха, кровля, архитектурная облицовка, дымоходы, танки, контейнеры, и системы вентиляции. |
| Типы соединений | В первую очередь краевые и нахлесточные соединения. |
| Толщина материала | Обычно используется для листов толщиной примерно 0,3–2,0 мм., в зависимости от конструкции шва и формовочного оборудования. |
Подвернутые суставы
Подвернутое соединение – это механически сформированное соединение, в котором язычок, фланец, или удлиненная часть листа вставляется в прорезь или приемную деталь, а затем сгибается или заправляется на место.
Соединение создается посредством геометрического соединения, а не сварки или отдельных креплений..
Подвернутые соединения особенно полезны для изделий, разработанных вокруг изготовление методом вырезания и складывания, где выступы и прорези могут быть встроены непосредственно в развертку листового металла..
| Аспект | Подробности |
| Процесс | Отформованную лапку или фланец на одном листе вставляют в прорезь или отверстие на другом листе и сгибают., заправленный, или зафиксировано на месте. |
| Лучшее для | Мягкая сталь, нержавеющая сталь, алюминий, и другие формованные листовые материалы. |
| Преимущества | Нет отдельных креплений.; чистый внешний вид; быстрая сборка; возможность самостоятельного определения местоположения; подходит для автоматизированного или инструментального производства. |
| Ограничения | Прочность соединения сильно зависит от геометрии выступа и паза.; требует точной резки и формовки; как правило, более подходит для легких и умеренных структурных нагрузок. |
| Типичные приложения | Электрические корпуса, Компоненты системы отопления, вентиляции и кондиционирования воздуха, шкафы, мебель, коробки, и легкие сборные конструкции. |
| Типы соединений | Обычно используется на коленях, угол, и конфигурации Т-типа. |
| Толщина материала | Обычно примерно 0,3–1,5 мм., в зависимости от пластичности материала и конструкции соединения. |
Соединения листового металла «ласточкин хвост»
Соединение листового металла «ласточкин хвост» использует дополнительные конические выступы и прорези создать механическую блокировку.
Во время сборки, конусообразный язычок скользит или защелкивается в соответствующем пазу, ограничение движения в направлении основного отделения.
В отличие от традиционных способов крепления, Соединение «ласточкин хвост» можно создать непосредственно во время резки и формовки., что делает его особенно привлекательным для проектирования для производства и сборок листового металла без креплений..
| Аспект | Подробности |
| Процесс | Дополнительные выступы и прорези в форме ласточкиного хвоста вырезаются или формируются в листе и собираются для получения конической механической блокировки.. |
| Лучшее для | Сталь, алюминий, нержавеющая сталь, и другие подходящие листовые материалы, используемые в легких сборных узлах.. |
| Преимущества | Нет отдельных креплений.; самоопределяющийся; чистый внешний вид; быстрая сборка; может улучшить повторяемость; хорошо подходит для резки на станках с ЧПУ и автоматизированного производства. |
| Ограничения | Требуются точные размеры и допуски элементов.; Грузоподъемность сильно зависит от геометрии пластины и толщины листа.; может потребоваться вторичная блокировка для высоконагруженных или чувствительных к вибрации применений.. |
| Типичные приложения | Электрические корпуса, Корпуса машин, скобки, мебель, декоративные изделия из металла, прототипы, и модульные конструкции из листового металла. |
| Типы соединений | Колени, Т, угол, и конфигурации фланцев. |
| Толщина материала | Обычно используется для листов толщиной примерно 0,3–1,5 мм., в зависимости от геометрии и производственных возможностей. |
9. Заключение
Соединения листового металла — это не просто механические соединения между двумя частями металла..
Это тщательно спроектированные интерфейсы, которые определяют, как, деформация, нагревать, вибрация, коррозия, и размерные допуски передаются через сборку.
Наиболее распространенная геометрия соединений включает стыковые соединения., коленные суставы, угловые соединения, краевые соединения, и Т-образные соединения.
Эти геометрии могут быть связаны посредством широкого спектра процессов., включая сварку MIG, TIG-сварка, контактная точечная сварка, лазерная сварка, сварка швов, заклепки, винты и болты, клинч, клеевое соединение, подшивка, зафиксировать швы, подтянуть суставы, и блокировки «ласточкин хвост».
Ключевой инженерный урок заключается в том, что не существует универсально прочного или лучшего соединения листового металла..
Удачное соединение – это соединение, удовлетворяющее полному набору требований для его применения.:
Адекватная прочность + сопротивление усталости + производство + коррозионная стойкость + стабильность размеров + исправность + экономическая эффективность
В профессиональном проектировании листового металла, Поэтому выбор соединения должен начинаться с пути нагрузки и условий эксплуатации., не просто с самым простым производственным процессом.
Часто задаваемые вопросы
Какой тип соединения листового металла самый прочный?
Сварные соединения с полным проплавлением (МНЕ, ТИГ, или лазер) обеспечить максимальную прочность на единицу длины, с прочностью, приближающейся к прочности самого основного листового металла.
Для дискретных креплений, цельные заклепки имеют самую высокую прочность на сдвиг, в то время как сборки болтов и гаек имеют самую высокую прочность зажима на растяжение.
Какой тип соединения лучше всего подходит для тонкого листового металла?
Распространенный выбор включает контактную точечную сварку., лазерная сварка, клинч, заклепки, саморезы крепежные, клеевое соединение, и образовались суставы.
Оптимальный вариант зависит от материала, толщина, объем производства, требуемая прочность, и доступность.
Какой шов лучше всего подходит для соединения разнородных металлов??
Клейкая связь, запирание, и клепка подходят для соединения разнородных металлов.. Избегайте сварки, поскольку она может вызвать гальваническую коррозию..
Какой тип соединения листового металла самый прочный?
Не существует универсально прочного сустава. Прочность соединения зависит от материала, толщина, геометрия, состояние загрузки, процесс присоединения, и качество изготовления.
Правильно спроектированная сварная, прикованный, или соединение с механической блокировкой может быть высокоэффективным для различных применений..
Чем отличается соединение внахлестку от стыкового соединения?
А коленный сустав использует перекрывающиеся листы, в то время как стыковое соединение соединяет листы примерно по краям.
Нахлесточные соединения обычно легче собирать., в то время как стыковые соединения могут обеспечить более чистую и компактную геометрию.

