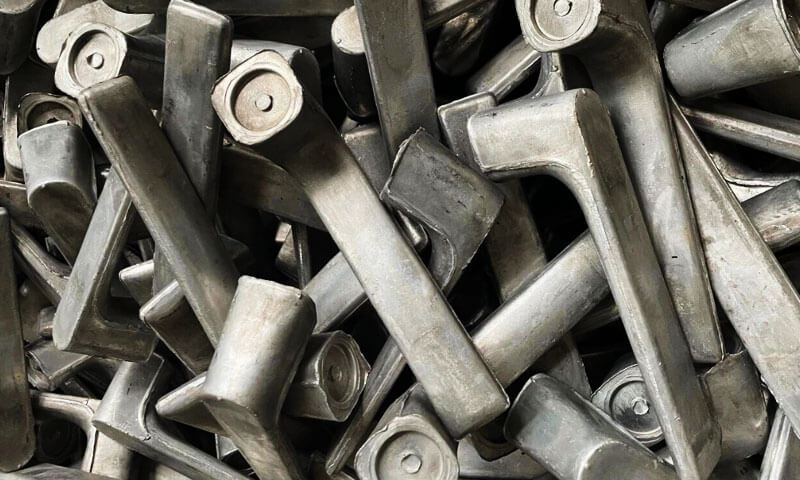
я был в алюминиевая поковка бизнес более двадцати пяти лет. Я видел все — от зарождения ручной ковки до современных прессов с компьютерным управлением..
И я могу сказать тебе это: Горячая ковка алюминия — один из самых жестоких процессов металлообработки на планете.. Это не сталь. Сталь дает вам некоторую свободу действий. Алюминий? Он наказывает за каждую ошибку.
Но именно поэтому это так приятно. Когда ты все поймешь правильно, вы производите детали с исключительным соотношением прочности и веса, отличная усталостная устойчивость, и почти чистые формы, которые экономят время обработки и материал.
Вот почему алюминиевые поковки повсюду — в автомобилях., самолеты, мотоциклы, уличное снаряжение, и промышленное оборудование.
В этой статье, Я хочу приоткрыть занавес и честно поговорить о проблемах.. Не маркетинговый бред. Настоящие трудности, из-за которых инженеры не могут спать по ночам.
И я расскажу, как комплексный производственный подход, подобный тому, который мы используем в DEZE Tech, может превратить эти проблемы в конкурентные преимущества..
1. Узкое температурное окно: Хождение по канату
Если есть один фактор, определяющий успех горячей ковки алюминия, это Точный контроль температуры.
Алюминиевые сплавы очень чувствительны к термическим условиям., и в отличие от многих процессов ковки стали, они работают в относительно узком температурном диапазоне.
Для наиболее распространенных кованых алюминиевых сплавов., оптимальная температура ковки обычно находится между 350°С и 500 °С, в зависимости от состава сплава, геометрия компонента, и требования к деформации.
На первый взгляд, диапазон обработки 150°C может показаться достаточным. Однако, в реальных производственных условиях, поддержание постоянной температуры на протяжении всего цикла ковки гораздо сложнее.
Температуру заготовки необходимо точно контролировать во время нагрева., передача, и деформация, поскольку даже небольшие изменения могут существенно повлиять на поток материала., давление ковки, и конечное качество детали.

Когда температура слишком низкая
Если температура заготовки падает ниже надлежащего диапазона ковки, алюминий становится менее пластичным и его устойчивость к деформации значительно возрастает.
Последствия включают в себя:
- Более высокие требования к силе штамповки
- Плохой поток материала внутри полости матрицы.
- Неполное заполнение сложных функций
- Повышенный риск холодного закрытия, круги, и внутренние трещины
В тяжелых случаях, материал не может должным образом заполнить матрицу, что приводит к дефектам размеров и неприемлемым механическим характеристикам.. Кованый компонент должен быть забракован..
Когда температура слишком высокая
Чрезмерное нагревание создает не менее серьезную проблему.. При перегреве алюминиевых сплавов, локализованное плавление может происходить на границах зерен, вызывая явление, известное как начинающееся таяние или повреждение от перегрева.
Этот тип дефекта сильно ослабляет внутреннюю структуру и может проявляться как:
- Образование пузырей на поверхности
- Повреждение границ зерен
- Пониженная пластичность
- Потеря усталостной прочности
Как только произойдет перегрев, последующая термообработка не может восстановить первоначальную структуру материала. Поковка навсегда повреждена.
Я помню партию, которую мы потеряли много лет назад из-за 20Превышение °C в печи.
Термопара печи сместилась, и никто не поймал его, пока мы не увидели волдыри на поверхности. Это было $50,000 урок. С того времени, Я был одержим контролем температуры.
Такой опыт распространен при ковке алюминия — разница между качественной ковкой и неудачной партией может сводиться лишь к небольшому отклонению температуры..
Вот почему опытные производители кузнечных изделий рассматривают управление температурным режимом как основную технологию, а не простой производственный параметр..
Как мы контролируем проблему температуры
Для достижения стабильного качества ковки алюминия, контроль температуры должен охватывать весь процесс — от нагрева заготовки до окончательной ковки.
Точный и равномерный нагрев заготовок
Равномерный нагрев является первым требованием для стабильной работы ковки..
В современных операциях по ковке алюминия обычно используются управляемые многозонные системы нагрева с калиброванными датчиками температуры, обеспечивающие равномерный нагрев заготовок по всему поперечному сечению..
Ключевые элементы управления включают в себя:
- Точная калибровка температуры печи
- Регулярная проверка термопары
- Предотвращение локального перегрева
- Последовательные циклы нагрева между партиями
Заготовка с неравномерным распределением температуры не будет деформироваться равномерно., даже если средняя температура кажется правильной.
Быстрая передача материалов
Отсчет процесса ковки начинается сразу после выхода заготовки из печи.. Во время передачи, алюминий быстро теряет тепло, особенно с поверхности.
Чрезмерное время передачи может привести к:
- Неравномерное распределение температуры
- Уменьшение потока материала
- Повышенное давление штамповки
- Дефекты поверхности
Поэтому, эффективные системы обработки и оптимизированные производственные схемы необходимы для минимизации потерь температуры перед ковкой..
Предварительно нагретые матрицы
Температура штампа также играет важную роль при ковке алюминия.. Холодные штампы быстро отводят тепло от поверхности заготовки, снижение текучести металла и увеличение риска появления дефектов.
Предварительный нагрев умирает, обычно примерно 200–300 ° C., помогает:
- Уменьшите термический шок
- Улучшить наполнение материалом
- Поддержание более стабильных условий деформации
- Продлить срок службы штампа
Мониторинг температуры в реальном времени
Контроль температуры не может зависеть только от настроек печи.. Фактическая температура заготовки, умри температура, и условия транспортировки должны контролироваться на протяжении всего производства.
Использование расширенных операций ковки:
- Системы измерения температуры
- Регистрация данных процесса
- Оборудование для мониторинга в реальном времени
чтобы гарантировать, что каждый цикл ковки остается в пределах требуемого технологического окна.
2. Прилипание и износ матрицы: Скрытый драйвер затрат
Одной из наиболее распространенных проблем при горячей штамповке алюминия является материал, прилипающий между алюминиевой заготовкой и поверхностью штампа.
При повышенных температурах ковки, алюминий имеет сильную тенденцию прилипать к поверхностям инструментов., создание трения, повреждение поверхности, и ускоренная деградация матрицы.
Эта проблема напрямую влияет как на качество продукции, так и на себестоимость производства..
Первый вопрос ухудшение качества поверхности. Когда алюминий прилипает к полости матрицы, в кованой детали могут возникнуть дефекты, такие как потертости., раздражающий, грубые места, и непоследовательный внешний вид поверхности.
Эти дефекты не только влияют на внешний вид детали, но также могут влиять на последующие процессы обработки и конечную точность размеров..
Второй вопрос преждевременный выход из строя штампа. Непрерывное прилипание и трение постепенно повреждают поверхность штампа., приводит к повышенному износу, более частое техническое обслуживание, и более короткий срок службы инструмента.
В производстве алюминиевой поковки, замена и ремонт штампа являются важными факторами затрат.
Штамповка, рассчитанная на десятки тысяч циклов штамповки, может иметь гораздо более короткий срок службы, если не контролировать прихватывание должным образом..
С точки зрения производства, Износ штампа часто является скрытой затратой, поскольку он влияет не только на затраты на оснастку..
Частое техническое обслуживание штампов нарушает график производства, увеличивает время простоя, и снижает общую эффективность производства.
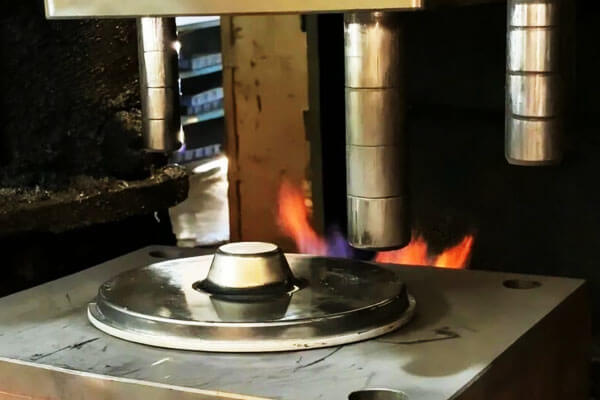
Как мы контролируем прилипание и износ штампа
Эффективное управление сроком службы штампа начинается с правильного выбор материала штампа и термообработка.
Высококачественные инструментальные стали для горячей обработки., например H13, обычно используются, поскольку они обеспечивают хороший баланс высокотемпературной прочности., сопротивление термической усталости, и износостойкость.
Правильная термическая обработка не менее важна для обеспечения стабильной работы штампа во время повторяющихся циклов ковки..
Поверхностная обработка также играет важную роль.. Такие методы лечения, как азотирование, PVD -покрытия (например ТиАлН), и другие технологии износостойких поверхностей может уменьшить адгезию алюминия, улучшить твердость поверхности, и продлить срок службы штампа.
Смазка – еще один критический фактор. Цель смазки – не просто уменьшить трение.; это также помогает контролировать поток материала и защищать поверхность матрицы..
На практике, эффективность смазки во многом зависит от правильного применения. Даже высокоэффективные смазочные материалы не могут работать хорошо, если покрытие неравномерно или условия технологического процесса непостоянны..
Окончательно, конструкция штампа напрямую влияет на поведение прилипания. Правильные углы уклона, плавные переходные зоны, подходящие радиусы скруглений, и эффективная вентиляция уменьшают трение во время потока материала и помогают предотвратить локальное прилипание..
Ключевой вывод:
Износ штампа — это не просто проблема инструмента, это основной фактор, влияющий на себестоимость производства., стабильность качества, и эффективность доставки.
Правильный контроль выбора материала, обработка поверхности, смазка, и конструкция штампа имеет важное значение для обеспечения надежного и экономичного производства алюминиевой штамповки..
3. Контроль зернистой структуры: Внутренняя история
Ковка алюминия — это не только процесс изменения формы, это процесс управления внутренняя микроструктура материала.
Настоящее преимущество в производительности кованых алюминиевых компонентов заключается в том, что происходит под поверхностью..
При горячей ковке, сочетание температуры и пластической деформации может вызвать динамическая рекристаллизация, где образуются новые мелкие зерна, заменяющие первоначальную грубую структуру заготовки..
Правильно контролируемый процесс ковки создает изысканную и однородную зернистую структуру., улучшение механической прочности, сопротивление усталости, и общая надежность.
Однако, достижение идеальной зернистой структуры требует точного контроля параметров ковки.. Если условия процесса не управляются должным образом, могут возникнуть некоторые микроструктурные проблемы.
Крупное зерно снижают механические характеристики, поскольку более крупный размер зерен обычно снижает прочность и сопротивление усталости..
Неравномерное распределение зерна может создавать противоречивые свойства внутри одного и того же компонента, в результате чего некоторые области становятся более уязвимыми при повторяющихся нагрузках.
Недостаточная рекристаллизация может оставить нестабильную внутреннюю структуру с остаточными напряжениями и чрезмерным наклепом, увеличение риска растрескивания во время эксплуатации.
Одним из наиболее сложных аспектов контроля зернистой структуры является то, что эти проблемы часто незаметны..
Кованая деталь может выглядеть вполне приемлемо снаружи, но при этом иметь внутренние недостатки, которые проявляются только после длительной эксплуатации..
Я видел, как кованые детали с отличным внешним видом поверхности выходили из строя раньше, чем ожидалось, потому что внутренний поток зерен и микроструктура не контролировались должным образом..
В ковке алюминия, внешний вид не всегда отражает качество — настоящее качество заложено внутри материала.
Как мы контролируем структуру зерна
Первый шаг моделирование и анализ процессов. Усовершенствованные инструменты моделирования ковки могут прогнозировать поток материала., распределение температуры, деформационное поведение, и потенциальные микроструктурные изменения до начала производства.
Это помогает оптимизировать процесс ковки и сократить количество проб и ошибок при разработке оснастки..
Второй фактор контролируемая деформация. Коэффициент уменьшения поковки, скорость деформации, и температура должна быть тщательно сбалансирована для достижения желаемого поведения рекристаллизации..
Слишком малая деформация может не эффективно улучшить структуру., в то время как чрезмерная или неконтролируемая деформация может привести к неравномерному распределению зерна..
Окончательно, опыт остается важным. Программное обеспечение для моделирования предоставляет ценные данные, но для интерпретации результатов и принятия правильных технологических решений необходимы практические знания в области ковки..
Понимание того, как алюминиевые сплавы реагируют на ковку, основано на многолетнем опыте работы с различными материалами., геометрия, и условия производства.
Ключевой вывод:
Зернистая структура – скрытый показатель качества ковки алюминия.. Нельзя судить по внешности, но он напрямую определяет, будет ли компонент обеспечивать надежную работу в течение тысяч или миллионов рабочих циклов..
Правильный контроль микроструктуры – это то, что отличает базовую кованую деталь от высокопроизводительной алюминиевой поковки..
4. Деформация при термообработке: Непредсказуемый демон
После ковки, большинство алюминиевых компонентов требуют термической обработки для достижения требуемых механических свойств..
Такие процессы, как Раствор термообработка, закалка, и искусственное старение необходимы для улучшения силовых и усталостных показателей, но они также создают одну из самых сложных проблем при ковке алюминия.: размерное искажение.
Основная причина – неравномерное охлаждение на этапе закалки.. Сложные кованые детали часто имеют разную толщину стенок., различное поперечное сечение, и неправильная геометрия.
Тонкие участки охлаждаются быстрее, чем более толстые., создавая неравномерное тепловое сжатие и значительные внутренние напряжения.
Эти остаточные напряжения могут привести к деформация, скручивание, Размерные изменения, и потеря точности обработки, особенно в прецизионных компонентах со строгими требованиями к допускам.
Я видел, как идеально выкованные детали выходили из закалочной ванны и выглядели как крендельки.. И просто выгнуть их обратно нельзя — вы создадите новые напряжения и скомпрометируете материал..
Как мы контролируем искажения при термообработке
В ЭТОЙ Технике, мы рассматриваем ковку и термообработку как взаимосвязанный процесс, а не как самостоятельные операции.
Потенциальные искажения, вызванные термообработкой, должны быть оценены на ранней стадии проектирования., включая геометрию детали, припуск на ковку, и умереть компенсация.
Моделирование процесса и анализ конечных элементов используются для прогнозирования поведения деформации перед производством..
Понимая распределение напряжений и закономерности охлаждения, мы можем оптимизировать конструкцию матрицы и припуски на обработку, чтобы компенсировать ожидаемые изменения размеров.
Параметры закалки также тщательно контролируются.. Такие факторы, как закалочная среда, скорость охлаждения, ориентация детали, и метод крепления напрямую влияют на итоговое искажение.
Для сложных алюминиевых поковок, контролируемые системы закалки и специальные приспособления помогают уменьшить деформацию, сохраняя при этом необходимые металлургические свойства..
Конечная цель – достичь поковка почти чистой формы, где искажения контролируются до обработки, а не корректируются после нее.
Это уменьшает отходы материала, минимизирует припуск на обработку на станке с ЧПУ, улучшает однородность размеров, и повышает общую эффективность производства.
Ключевой вывод:
Термическая обработка – это не просто завершающий этап после ковки.. Это важная часть проектирования процесса ковки..
Без должного контроля и прогнозирования, даже высококачественная кованая деталь может не соответствовать окончательным требованиям к размерам и характеристикам..
5. Болевые точки отрасли: За пределами кузницы
Технические проблемы – это только половина дела. Другая половина — это деловая и операционная сторона..
Высокие комплексные затраты
Горячая штамповка алюминия требует значительных инвестиций в оснастку., ковочное оборудование, подготовка материала, термическая обработка, и контроль качества.
Сама по себе разработка штампа может потребовать значительных первоначальных затрат., особенно для сложных компонентов со строгими требованиями к размерам и производительности. Многие небольшие магазины изо всех сил пытаются оставаться конкурентоспособными.
Универсальное решение: Путем интеграции разработки штампов, ковка, термическая обработка, и обработка на станках с ЧПУ под одной крышей, мы устраняем посредников, уменьшить ошибки связи, и оптимизировать всю технологическую цепочку. Это снижает затраты и повышает качество.
Стабильность и последовательность процессов
Массовое производство не прощает ошибок. Вы могли бы сделать одну идеальную часть, но можешь ли ты сделать 100,000 идентичные части? Стабильность является отличительной чертой ковочной операции мирового класса..
Универсальное решение: Стандартизированные рабочие инструкции, Статистический управление процессом (НПЦ), и надежная система управления качеством (ИСО 9001) убедитесь, что каждая деталь соответствует одинаковым спецификациям, партия за партией.
От чертежа до готовой детали: Интеграционный разрыв
Многие клиенты жалуются на отсутствие связи между кузнечным цехом и цехом механической обработки..
В кузнечном цехе осталось слишком много запасов; Механический цех жалуется на несогласованность исходных точек. В результате материал будет потрачен впустую., дольше сроки, и более высокие затраты.
Универсальное решение: Когда ковка и обработка на станке с ЧПУ находятся под одной крышей, мы проектируем поковку с учетом процесса механической обработки.
Оптимизируем припуски на обработку, установить последовательные схемы данных, и даже предстаночные особенности при ковке. В результате получается готовая деталь, готовая к использованию., с минимальными отходами.
6. Как комплексный подход превращает проблемы в преимущества
В ЭТА ТЕХНОЛОГИЯ, мы понимаем, что проблемы горячей ковки алюминия не могут быть решены с помощью одной только технологии ковки..
Стабильное производство требует интеграции разработки оснастки., контроль процесса ковки, термическая обработка, обработка с ЧПУ, и управление качеством в одну полную производственную систему.
Вместо того, чтобы работать как традиционная кузница, DEZE Tech предоставляет производственное решение с полным спектром услуг, которое помогает клиентам снизить технологические риски., повысить эффективность производства, и добиться стабильного качества деталей от разработки прототипа до массового производства.
| Испытание | Решение ЭТОЙ технологии | Преимущества для клиентов |
| Узкое температурное окно | Многозонные системы отопления, контролируемая передача материала, и мониторинг температуры в режиме реального времени | Стабильный поток материала, уменьшение дефектов ковки, и стабильное качество деталей |
| Прилипание и износ матрицы | Оптимизированные материалы матрицы, обработка поверхности, и контролируемые процессы смазки | Увеличенный срок службы матрицы, улучшенное качество поверхности, и снижение затрат на оснастку |
| Контроль зернистой структуры | Моделирование процессов, оптимизированные параметры деформации, и опытный ковочный инженер | Улучшенные механические свойства и улучшенные усталостные характеристики. |
| Деформация при термообработке | Комплексная конструкция ковки и термообработки, имитационный анализ, и контролируемое закаливание | Уменьшенная деформация, улучшенная точность размеров, и меньший припуск на обработку |
Высокая комплексная стоимость |
Собственная разработка инструмента, ковка, термическая обработка, и возможности обработки на станках с ЧПУ | Снижение сложности цепочки поставок, более короткие сроки выполнения, и оптимизирована общая стоимость |
| Стабильность процесса | Стандартизированные производственные процедуры, СПК-контроль, и системы качества, включая ISO 9001 | Надежная стабильность от партии к партии и стабильные долгосрочные поставки |
| Разъединение кузнечно-механической обработки | Полная интеграция процессов: от просмотра чертежей до готовых прецизионных компонентов. | Улучшенная координация проектирования, уменьшенные материалы отходы, и более быстрая доставка |
Комплексный производственный подход позволяет слаженно работать на всех этапах производства..
От первоначального проектирования поковки и разработки штампа до окончательной обработки и контроля., DEZE Tech фокусируется на устранении пробелов в процессе и поставке алюминиевых кованых компонентов с надежной производительностью., стабильное качество, и конкурентоспособная эффективность производства.
7. Заключение
Горячая ковка алюминия сложна.. Это постоянная борьба с температурой, трение, Микроструктура, и искажение. Но именно это делает его таким ценным.
Когда вы справитесь с этими задачами, вы производите детали, которые легче, сильнее, и более надежный, чем что-либо еще на рынке.
Главное — перестать думать о ковке как об изолированном процессе.. Это часть цепочки — от проектирования штампа до термообработки и механической обработки.. Самые успешные производители — это те, кто контролирует всю цепочку.
Если вы покупаете алюминиевые поковки, не смотрите только на цену за штуку.
Посмотрите на общую стоимость владения; обратите внимание на техническую глубину поставщика; посмотрите, смогут ли они решить сложные проблемы, а не только легкие.
Это то, что мы делаем в DEZE Tech. Мы не уклоняемся от сложных моментов. Мы обнимаем их. Потому что именно в этом и заключается настоящая ценность.
Часто задаваемые вопросы
Можно ли использовать алюминиевые поковки в автомобилестроении??
Абсолютно. Алюминиевые поковки широко используются в автомобильной подвеске., рулевое управление, двигатель, и конструкционных компонентов благодаря их высокому соотношению прочности и веса..
Какие сплавы обычно подвергают горячей ковке?
Общие сплавы включают 6061, 6082, 7075, 2024, и 2618. Выбор зависит от силы, коррозионная стойкость, и температурные требования.
Как обеспечить согласованность от партии к партии??
Через стандартизированные процедуры, НПЦ, строгий контроль качества, и сертифицированная система менеджмента качества (ИСО 9001).
Что такое поковка околосеточной формы??
Ковка почти готовой формы позволяет производить детали, размеры которых очень близки к окончательным., минимизация отходов механической обработки и материалов. Требуется точный контроль деформации при ковке и термообработке..