Для промышленных воздуходувок, центробежные вентиляторы, климатическое оборудование, системы вентиляции, оборудование для обработки воздуха, и специализированное оборудование для перемещения жидкостей,
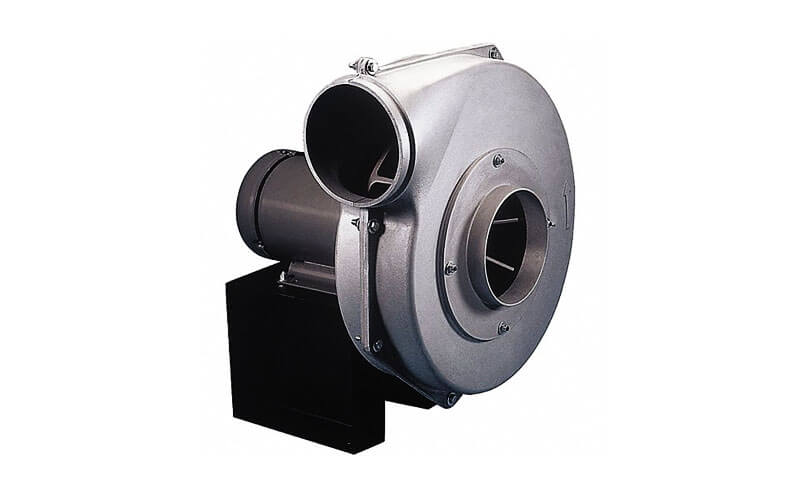
корпус часто включает в себя сложные элементы, такие как улитка, впускной переход, выпускное отверстие, монтажные бобышки, седла подшипников, инспекционные порты, ребра, и встроенные интерфейсы подключения.
Экономичное производство этих элементов при сохранении постоянства размеров может оказаться сложной задачей при использовании традиционных методов изготовления..
Корпуса вентиляторов из литого алюминия обеспечить эффективное решение, когда производителям требуется сочетание легкой конструкции, коррозионная стойкость, тепловые характеристики, структурная жесткость, и сложная геометрия, близкая к чистой форме.
Алюминиевое литье позволяет формировать корпус в соответствии с его функциональными требованиями, а не собирать из множества отдельно изготовленных пластин..
1. Что такое литой алюминиевый корпус вентилятора?
А корпус вентилятора из литого алюминия представляет собой кожух нагнетателя, изготовленный путем заливки расплавленного алюминиевого сплава в подготовленную форму и его затвердевания до необходимой геометрии корпуса..
После кастинга, компонент обычно подвергается таким процессам, как очистка, термическая обработка, обработка с ЧПУ, испытание на утечку, Проверка размерных, и обработка поверхности перед тем, как стать готовым корпусом воздуходувки.
Основная функция корпуса — окружать и направлять рабочее колесо, обеспечивая при этом контролируемый проход для движущейся среды..

В центробежном нагнетателе, например, воздух поступает около центра крыльчатки, ускоряется радиально наружу вращающимися лопастями, а затем попадает в улитку корпуса или выпускной канал.
Геометрия корпуса оказывает прямое влияние на развитие давления., распределение потока, турбулентность, и энергоэффективность.
Таким образом, корпус действует как конструктивный элемент и аэродинамический канал потока.
Типичная конструкция корпуса вентилятора из литого алюминия
| Особенность | Типичная проектная функция |
| Спиральная камера | Собирает и направляет воздух от рабочего колеса к выпускному отверстию. |
| Входное отверстие | Контролирует поступление воздуха и сводит к минимуму нарушение потока |
| Разгрузочное отверстие | Подключает воздуходувку к воздуховодам или оборудованию, расположенному ниже по потоку. |
| Монтажный фланец | Обеспечивает жесткий интерфейс для установки |
| Монтажные бобышки | Размещение болтов, винты, подшипники, датчики, или аксессуары |
| Усиливающие ребра | Повышение жесткости при одновременном контроле расхода материала |
| Механически обработанные интерфейсы | Обеспечить точную сборку и уплотняющие поверхности. |
| Особенности слива или проверки | Облегчение обслуживания, уборка, или управление жидкостью |
2. Почему алюминий идеален для корпусов вентиляторов
Легкая конструкция
Алюминий имеет плотность 2.7 г/см³, примерно треть от стали (7.85 г/см³).
Такое снижение веса существенно в тех случаях, когда корпус воздуходувки является частью мобильной или подвесной системы..
Литой алюминиевый корпус может быть 60-70% легче, чем эквивалентный стальной корпус.
Это означает более простое обращение, снижение затрат на установку, снижение транспортных расходов, и снижение требований к структурной поддержке.
Свобода дизайна и сложная геометрия
Алюминий – один из самых литейных металлов.. Сложные внутренние каналы потока, изогнутые формы прокрутки, тонкие стены, и встроенные элементы крепления могут быть отлиты напрямую, устранение необходимости изготовления, сварка, и сборка.
Такая свобода проектирования позволяет инженерам оптимизировать аэродинамические характеристики корпуса при одновременном сокращении количества компонентов и операций сборки..
Коррозионная стойкость
Алюминий естественным образом образует стабильную, самовосстанавливающийся оксид алюминия (Al₂o₃) пленка, защищающая от атмосферной коррозии, влага, и много химикатов.
В отличие от стали, алюминий не ржавеет и не требует покраски или цинкования для защиты от коррозии в большинстве сред..
Для особо агрессивных сред, коррозионную стойкость можно дополнительно повысить за счет анодирования или порошкового покрытия..
Высокая теплопроводность
Алюминий имеет теплопроводность около 200-210 ж/(м·К), значительно выше, чем у стали (45-60 ж/(м·К)).
Это свойство имеет решающее значение для корпусов вентиляторов, поскольку оно обеспечивает эффективный отвод тепла от двигателя вентилятора и потока сжатого воздуха..
За счет снижения рабочих температур, алюминиевые корпуса могут продлить срок службы подшипников, печати, и другие компоненты.
Переработка и устойчивость
Алюминий 100% пригодность для переработки без потери свойств. Энергия, необходимая для переработки алюминия, составляет всего около 5% из них необходимо для производства первичного алюминия. Это делает алюминий экологически безопасным выбором для корпусов воздуходувок..
3. Типы корпусов вентиляторов из литого алюминия
Корпуса вентиляторов из литого алюминия можно классифицировать по нескольким признакам., включая конфигурацию вентилятора, геометрия корпуса, литейная структура, и требования к применению.
Корпуса центробежных вентиляторов
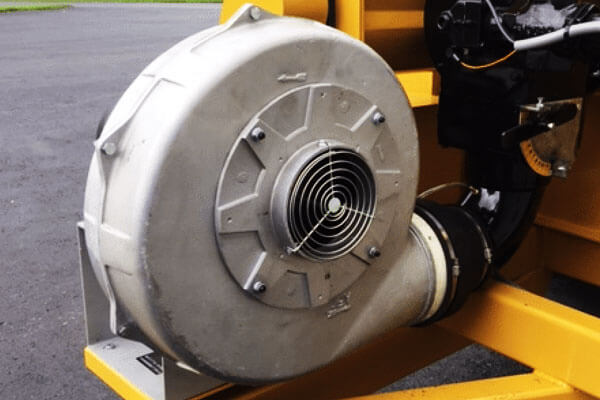
Корпуса центробежных вентиляторов являются одними из наиболее распространенных применений литого алюминия..
Их характерная геометрия обычно включает круглую или спиралевидную проточную камеру, окружающую рабочее колесо..
Когда крыльчатка вращается, воздух поступает аксиально и выбрасывается радиально. Корпус собирает этот поток и преобразует часть скорости в статическое давление, направляя воздух к выпускному отверстию..
Хорошо спроектированный корпус центрифуги должен сохранять соответствующий зазор вокруг рабочего колеса и обеспечивать плавный внутренний путь потока..
Локальные разрывы, резкие изменения поперечного сечения, или чрезмерные неровности поверхности могут увеличить турбулентность и потери давления..
Корпуса спиральных воздуходувок
В спиральном корпусе используется расширяющийся спиральный канал вокруг рабочего колеса.. Площадь поперечного сечения обычно постепенно увеличивается вокруг улитки, чтобы вместить увеличивающееся количество собранного воздуха..
Эта геометрия особенно хорошо подходит для литья, поскольку изогнутую трехмерную форму можно изготовить как единый компонент, а не из нескольких гнутых и сваренных секций..
Спиралевидная геометрия очень специфична для конкретного применения.. Требуемый профиль зависит от диаметра рабочего колеса., конфигурация лезвия, скорость вращения, скорость потока, степень давления, и рабочая точка.
Корпуса вентиляторов с изогнутыми назад и вперед изгибами
Для разных конфигураций рабочего колеса может потребоваться разная геометрия корпуса..
Крыльчатки с загнутыми назад лопатками обычно связаны с эффективной работой и относительно стабильными характеристиками давления., пока рабочие колеса с загнутыми вперед лопатками может обеспечить высокий поток воздуха в компактных упаковках.
Корпус должен быть спроектирован так, чтобы дополнять выбранное рабочее колесо, а не рассматриваться как независимый компонент..
Компактные встроенные кожухи вентилятора
Для компактного оборудования, корпус воздуходувки может объединять несколько функций в одной отливке.
Монтажные ножки, интерфейсы двигателя, положения кабеля или датчика, ребра жесткости, и соединения воздуховодов могут быть встроены непосредственно в отливку..
Такой подход может снизить сложность сборки и создать более компактный продукт в целом..
Изготовленные на заказ корпуса промышленных воздуходувок
Для промышленного применения часто требуются корпуса, разработанные с учетом конкретных условий эксплуатации, а не стандартизированных размеров..
Нестандартный корпус может включать необычные схемы крепления., специализированные направления разряда, большие смотровые отверстия, усиленные секции, или интерфейсы для датчиков и контрольного оборудования.
4. Алюминиевые сплавы для литья корпусов воздуходувок
Для литых корпусов воздуходувок, Литейные сплавы Al-Si особенно привлекательны, поскольку кремний улучшает текучесть и производительность отливки, помогая производителям воспроизводить изогнутые каналы., ребра, боссы, и относительно тонкие участки стенок.
| Алюминиевый сплав | Преимущества корпусов воздуходувок | Типичные соображения |
| А356 / А356.0 | Хорошая литья, механическая прочность, коррозионная стойкость, и обрабатываемость; подходит для конструкционных корпусов воздуходувок | Термическая обработка может применяться, когда требуется более высокая прочность и стабильность размеров. |
| А357 / А357.0 | Более высокие прочностные и усталостные характеристики, чем у многих литейных сплавов общего назначения.; подходит для сильно нагруженных корпусов | Требует более строгого контроля процесса литья и термообработки и, как правило, имеет более высокую стоимость материала. |
| 319 / 319.0 | Хорошая литья, обрабатываемость, сила, и стабильность размеров; подходит для сложных промышленных корпусов | Содержание меди обеспечивает полезную прочность, но может снизить коррозионную стойкость по сравнению с некоторыми сплавами Al-Si-Mg. |
380 / 380.0 |
Отличная текучесть, хорошая обрабатываемость, хорошая стабильность размеров, и экономичное производство; широко используется для сложных отливок | Хорошо подходит для крупносерийного производства, но его механические и коррозионные характеристики могут быть ниже, чем у специализированных термообрабатываемых сплавов. |
| АЦП12 | Превосходная способность к литью под давлением, текучесть, Точность размеров, Качество поверхности, и обрабатываемость; отлично подходит для тонкостенных и сложных корпусов вентиляторов | В основном используется для литья под давлением.; возможности термообработки и механические характеристики более ограничены, чем у A356/A357. |
| АлСи10Мг | Хороший баланс литейных качеств, сила, коррозионная стойкость, обрабатываемость, и размерные характеристики | Подходит там, где механические характеристики и структурная целостность важнее минимальной стоимости отливки. |
5. Процессы литья алюминиевых корпусов воздуходувок
Процесс литья оказывает большое влияние на точность размеров., Качество поверхности, структурная целостность, геометрическая свобода, Стоимость инструмента, и экономика производства литого алюминиевого корпуса вентилятора.
Литье в песок
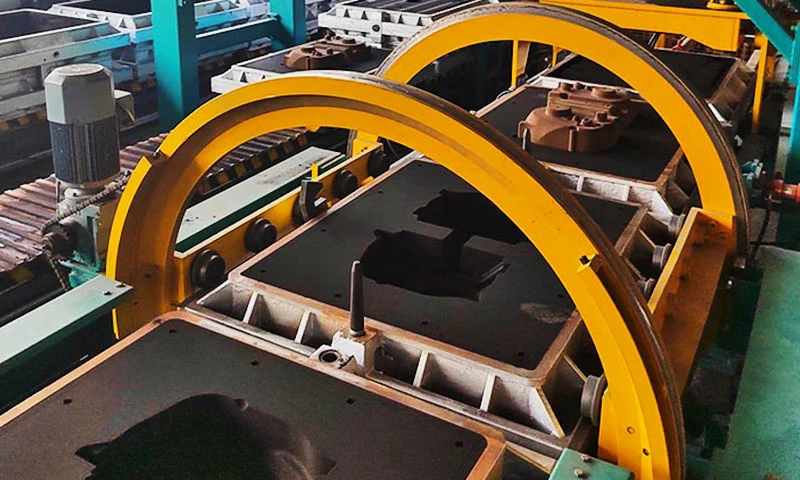
Литье в песок является одним из наиболее универсальных методов изготовления алюминиевых корпусов вентиляторов., особенно когда дом относительно большой, геометрически сложный, или производятся в малых и средних количествах.
Песчаная форма изготавливается по образцу, отображающему внешнюю геометрию корпуса..
При необходимости можно вводить стержни для создания внутренних полостей., воздушные проходы, монтажные углубления, и другие элементы, которые не могут быть сформированы непосредственно в полости формы..
Затем расплавленный алюминий заливают в форму., позволено затвердеть, и удаляется после остывания.
Основным преимуществом литья в песчаные формы является Гибкость дизайна. Затраты на оснастку относительно низкие, модификация шаблона сравнительно проста, Этот процесс подходит для широкого спектра алюминиевых сплавов и размеров корпусов..
Это делает его особенно подходящим для изготовления корпусов промышленных воздуходувок по индивидуальному заказу., прототипы, запасные части, и продукты с относительно низким годовым спросом.
Основной компромисс заключается в том, что отливка обычно требует большей постобработки, чем компоненты, изготовленные в постоянной форме или отлитые под давлением..
Зернистая поверхность формы также обеспечивает сравнительно грубую поверхность отливки., в то время как на изменение размеров влияет точность рисунка, Подготовка плесени, усадка, и поведение при затвердевании.
Типичные области применения включают в себя:
- Большие корпуса промышленных воздуходувок
- Корпуса малого объема и по индивидуальному заказу
- Компоненты прототипа и разработки
- Корпуса со сложными внутренними проходами
- Тяжелое оборудование, требующее гибкой конструкции литья.
Постоянное литье в форму
Постоянное литье в форму, также известное как гравитационное литье под давлением, использует многоразовую металлическую форму, обычно изготавливается из стали или чугуна.
Расплавленный алюминий поступает в полость преимущественно под действием силы тяжести., и форма открывается после затвердевания, чтобы удалить отливку.

По сравнению с литьем в песчаные формы, жесткая металлическая форма обеспечивает лучший контроль внешней геометрии и, как правило, обеспечивает более гладкая поверхность и более постоянные размеры.
Инструменты многоразового использования также позволяют сократить время цикла и улучшить повторяемость при производстве средних объемов..
Литье в постоянную форму особенно эффективно, когда корпус нагнетателя имеет относительно стабильную конструкцию и его геометрия может быть извлечена из металлической формы без чрезмерных подрезов или сложных требований к стержню..
Его основным ограничением являются более высокие первоначальные инвестиции в оснастку и ограниченная гибкость при внесении серьезных изменений в конструкцию..
Следовательно, как правило, более привлекательно, когда объем производства достаточен для распределения затрат на оснастку между большим количеством деталей..
Типичные области применения включают в себя:
- Корпуса воздуходувок среднего объема
- Повторное OEM производство
- Корпуса, требующие улучшенного качества поверхности
- Умеренно сложные алюминиевые корпуса
- Компоненты, требующие большей однородности размеров, чем литье в песчаные формы.
Литье под давлением
Кастинг с высоким давлением (HPDC) нагнетает расплавленный алюминий в прецизионную стальную матрицу с высокой скоростью и давлением.
Быстрое наполнение и затвердевание позволяют производить сложные, тонкостенные детали с высокой повторяемостью и отличным качеством поверхности.
Для компактных корпусов воздуходувок, литье под давлением может сочетать в себе несколько функций, в том числе монтажные бобышки, ребра, фланцы, винтовые бобышки, и особенности подключения— в один компонент.
Это сокращает количество вторичных операций и позволяет значительно повысить эффективность производства при больших объемах..
Литье под давлением особенно хорошо подходит для таких сплавов, как ADC12 и другие алюминиевые сплавы для литья под давлением. которые обеспечивают хорошую текучесть и производительность при заполнении формы..
Однако, этот процесс требует значительных инвестиций в оснастку. Пористость газа также может стать проблемой, поскольку во время высокоскоростного наполнения может захватываться воздух..
Это особенно важно, когда корпус требует герметичности или требует интенсивной механической обработки..
Проектирование процесса, вакуумная помощь, системы перелива, оптимизация стробирования, поэтому могут потребоваться соответствующие припуски на механическую обработку..
Типичные области применения включают в себя:
- Корпуса воздуходувок большого объема
- Компактные и легкие корпуса
- Тонкостенные конструкции
- Оборудование для систем отопления, вентиляции и кондиционирования воздуха и охлаждения электроники
- Автомобильные и промышленные пневматические компоненты
Литье под низким давлением
Литье под низким давлением (ЛПДК) заполняет металлическую форму, применяя контролируемое давление к расплавленному алюминию, а не полагаясь исключительно на силу тяжести.
Относительно щадящая и контролируемая схема заполнения может улучшить стабильность потока металла и снизить турбулентность по сравнению с традиционным заполнением под высоким давлением..
Этот процесс особенно привлекателен, когда жилье требует сочетания сложная геометрия, структурная целостность, постоянство размеров, и уменьшенная пористость.
Литье под низким давлением также может быть выгодным для компонентов, требующих герметичности под давлением, поскольку контролируемые условия наполнения и затвердевания могут помочь уменьшить определенные внутренние дефекты при правильной разработке процесса..
По сравнению с HPDC, однако, LPDC обычно имеет более низкую производительность и требует специального оборудования и инструментов..
Поэтому он занимает промежуточное положение между обычным гравитационным литьем и литьем под высоким давлением с точки зрения экономики производства и производительности литья..
Типичные области применения включают в себя:
- Высоконадежные корпуса вентиляторов
- Чувствительные к давлению компоненты системы кондиционирования
- Автомобильные и транспортные компоненты
- Сложные конструктивные корпуса
- Середина- к большому объему производства
Инвестиционное литье
Литье по выплавляемым моделям, или литье по выплавляемым моделям, использует расходные восковые модели и керамические оболочки для воспроизведения очень сложной геометрии..
После удаления воска, расплавленный алюминий вводится в керамическую форму.
Главным преимуществом является способность воспроизводить сложная геометрия, мелкие детали, тонкие секции, и сложные переходы с относительно небольшим ограничением линии разъема.
Это может быть полезно для специализированных корпусов воздуходувок, где для традиционной конструкции пресс-формы потребуются многочисленные сердечники или отдельные компоненты..
Литье по выплавляемым моделям также может уменьшить количество материала, который необходимо удалить во время последующей обработки, поскольку отливка может более точно приближаться к конечной геометрии..
Его недостатки в первую очередь экономические.. Производство моделей, подготовка керамической оболочки, выгорание, операции литья более трудоемки и, как правило, дороже, чем обычное литье в песок или кокиль..
Поэтому это наиболее целесообразно, когда геометрическая сложность или требования к размерам оправдывают дополнительные затраты..
Типичные области применения включают в себя:
- Корпуса вентиляторов малой и средней точности
- Очень сложная геометрия потока
- Специализированное промышленное оборудование
- Прототипы и мелкосерийные компоненты
- Корпуса, требующие изготовления почти готовой формы
6. От литья до готового корпуса воздуходувки
Изготовление высококачественного корпуса вентилятора из литого алюминия – это не просто заливка расплавленного алюминия в форму..
Последний компонент является результатом контролируемой производственной цепочки, объединяющей инженерное проектирование., выбор процесса литья, оснастка, плавление и заливка, термическая обработка, механическая обработка, отделка, и проверка.
Дизайн и инженерия
Производственный процесс начинается с проверки 3D-модели корпуса вентилятора, выполненной в формате CAD., Технические рисунки, Условия эксплуатации, и функциональные требования.
Инженеры оценивают внутренний проход корпуса, толщина стены, монтажная конструкция, фланцевые интерфейсы, ребра жесткости, боссы, и другие важные функции.
Затем конструкция оптимизируется для Дизайн для производства (ДФМ).
Соответствующие углы уклона, однородные секции стен, филе, припуски на механическую обработку, а переходы между толстыми и тонкими областями помогают уменьшить дефекты отливки и упростить последующую обработку..
Для сложных домов, моделирование литья можно использовать для оценки заполнения расплавленным металлом., затвердевание, усадка, тепловые градиенты, и потенциальная пористость до изготовления оснастки.
Программное обеспечение для моделирования, такое как ProCAST или эквивалентные системы, может помочь инженерам оптимизировать систему литников и кормушек и заранее определить регионы высокого риска..
Производство оснастки и моделей
После утверждения проекта литья, оснастка изготавливается по выбранному процессу литья.
Для литье в песок, изготавливаются шаблоны и стержневые ящики для определения внешней и внутренней геометрии.
Сердечники могут потребоваться для закрытых каналов потока или полостей, которые не могут быть сформированы непосредственно в форме..
Для постоянная форма и литье под давлением, производятся прецизионные металлические штампы, как правило, из подходящих инструментальных сталей.
Матрица имеет геометрию полости, разделяющие поверхности, стробирующая система, особенности эжектора, и другие элементы, необходимые для повторяемого производства.
Для литье по выплавляемым моделям, Инструмент для инъекций воска предназначен для создания одноразовых восковых моделей необходимой геометрии..
Точность оснастки важна, поскольку размерные ошибки, возникающие на этом этапе, могут быть перенесены непосредственно на каждую последующую отливку..
Подготовка пресс-форм и производство отливок
Фактический процесс литья варьируется в зависимости от выбранной технологии., но цель остается той же: полностью заполните форму, сводя к минимуму турбулентность, газовая ловушка, образование оксидов, усадка, и другие дефекты литья.
В песчаном кастинге, форма собирается с необходимыми стержнями и литниковой системой перед введением расплавленного алюминия.. При постоянном литье в форму, многоразовую форму очищают и предварительно нагревают перед заливкой.
Для литья под высоким давлением, металл быстро впрыскивается в матрицу под контролируемым давлением, в то время как при литье под низким давлением используется контролируемое давление газа для введения алюминия в форму..
Во время производства, важные параметры, такие как температура металла, температура формы, поведение заполнения, давление, Время цикла, условия охлаждения должны оставаться в пределах установленного технологического окна..
Последовательный контроль процесса необходим для поддержания качества отливки от одной производственной партии к другой..
Очистка и очистка отливок
После затвердевания, Корпус нагнетателя вынимается из формы и подвергается зачистка и очистка.
Ворота, бегуны, Шканеры, и лишний металл удаляется с помощью пиления, резка, шлифование, или другие подходящие методы. При необходимости материал облоя и линии разъема также удаляется..
Затем поверхность отливки можно очистить дробеструйной очисткой., кувыркаясь, или другие методы механической очистки..
Внутренние проходы требуют особого внимания, поскольку остаточный песок, основной материал, окись, или незакрепленные частицы могут помешать работе вентилятора или загрязнить поток рабочего воздуха..
На этом этапе, отливка визуально проверяется на наличие очевидных дефектов, таких как трещины., Мизанс, холодно закрывается, чрезмерная пористость, включения, и неровности поверхности.
Термическая обработка
Термическая обработка зависит от выбранного алюминиевого сплава и требуемых механических свойств..
Для термообрабатываемых сплавов, таких как А356 и А357, контролируемый цикл термообработки может существенно улучшить прочность, твердость, усталостная производительность, и стабильность размеров.
Типичное лечение типа Т6 состоит из лечения раствором., быстрое охлаждение, и искусственное старение. Во время обработки раствором, легирующие элементы переводятся в твердый раствор.
Закалка сохраняет желаемую пересыщенную структуру., в то время как искусственное старение способствует контролируемому осаждению, что увеличивает механическую прочность.
обработка с ЧПУ
После кастинга и, где необходимо, термическая обработка, критические поверхности обрабатываются до их окончательных размеров.
Фрезерование с ЧПУ обычно используется для получения точных монтажные поверхности, поверхности фланцев, и опорные плоскости. Сверление создает точные монтажные и крепежные отверстия., при нажатии создаются резьбовые интерфейсы.
Растачивание можно использовать для отверстий, связанных с подшипниками, и других цилиндрических элементов, требующих контролируемого диаметра и соосности.. Развертывание может применяться там, где требуются более жесткие допуски отверстий..
Стратегия обработки должна основываться на установленной исходной конструкции корпуса..
Это гарантирует, что важные элементы сохраняют правильное позиционное соотношение, а не просто достигают индивидуальных допусков на размеры..
Для сложных корпусов воздуходувок, многоосевая обработка с ЧПУ позволяет сократить количество переналадок и повысить точность позиционирования взаимосвязанных элементов..
Обработка поверхности и окончательная отделка
После обработки, корпус может подвергаться защитной или декоративной обработке поверхности в зависимости от условий эксплуатации..
Общие варианты включают в себя порошковое покрытие, рисование, анодирование, и химическое конверсионное покрытие.
Перед нанесением покрытия, поверхность должна быть должным образом очищена и подготовлена, чтобы обеспечить достаточную адгезию и равномерное покрытие..
Там, где используются уплотнительные или прецизионные монтажные поверхности., может потребоваться маскирование, чтобы предотвратить изменение критических размеров накоплением покрытия..
Окончательная проверка и выпуск
На заключительном этапе проверяется соответствие готового корпуса воздуходувки технической спецификации..
Проверка может включать в себя:
- Измерение размеров с использованием КИМ или прецизионных датчиков
- Проверка диаметра отверстия и положения
- Проверка плоскостности и перпендикулярности
- Измерение шероховатости поверхности
- Визуальный осмотр
- Проверка материалов и термообработки
- Проверка дефектов литья при необходимости
- Проверка толщины покрытия и адгезии
Для критических компонентов, Для оценки внутренней целостности отливки могут использоваться рентгеновские лучи или другие методы неразрушающего контроля..
Готовый корпус отпускается только после его качественной отливки., механическое состояние, Точность размеров, обработка поверхности, и функциональные интерфейсы проверены.
7. Обработка с ЧПУ и прецизионные функции
обработка с ЧПУ имеет важное значение для достижения жестких допусков и точных характеристик, необходимых для работы корпуса воздуходувки..
Критические механические детали
Подшипниковые отверстия требуют точных диаметров и округлости для обеспечения правильной посадки и выравнивания подшипника.. Колесо вентилятора должно работать правильно, чтобы избежать вибрации и шума.. Обычно, отверстия подшипников обрабатываются с допусками ±0,01-0,02 мм..
Монтажные поверхности например, монтажные поверхности двигателя, монтажные поверхности для ног, Поверхности и поверхности фланцев требуют плоскостности и параллельности для обеспечения правильной сборки и выравнивания.. Типичные требования к плоскостности: 0.05-0.1 мм.
Отверстия для дюбель-штифтов используются для точного определения местоположения во время сборки. Эти отверстия обычно рассверливаются с допуском ±0,01–0,02 мм..
Резьбовые отверстия необходимы для крепежа. Нарезание резьбы обеспечивает точную форму и положение резьбы..
Уплотнительные поверхности такие как канавки под уплотнительные кольца и поверхности прокладок, требуют гладкой поверхности. (Ra ≤1,6 мкм) для обеспечения герметичности уплотнений.
Последовательность обработки
Типичная последовательность обработки корпуса вентилятора начинается с черновой обработки для удаления большей части материала..
За этим следует чистовая обработка важных деталей для достижения требуемых допусков и качества поверхности.. Окончательно, для завершения корпуса выполняются операции нарезания резьбы и нарезания резьбы..
8. Обработка поверхности и защита от коррозии
Обработка поверхности Параметры
В исполнении поверхности остаются отлитыми из литейного цеха. Это самый дешевый вариант, подходящий для скрытого применения., промышленные условия, и неагрессивные применения.
Выстрел в взрыв очищает поверхность и подготавливает ее к последующей отделке. Дробеструйная обработка стальными или керамическими материалами удаляет остатки песка и оксидную окалину., улучшает чистоту поверхности, и создает равномерный матовый оттенок.
Анодирование создает жесткий, коррозионностойкий оксидный слой. Анодирование серной кислотой (Тип II) производит 5-25 Покрытие мкм с твердостью 250-400 ВН, обеспечивает хорошую коррозионную стойкость и эстетичный вид..
Жесткое анодирование (Тип III) производит 25-75 Покрытие мкм с твердостью 600-800 ВН, обеспечивает превосходную устойчивость к коррозии, износостойкость, и твердость.
Порошковая покраска обеспечивает толстый, прочный, и декоративное органическое покрытие.
Нанесение электростатическим распылением сопровождается отверждением в печи., производство 60-120 Покрытие мкм с превосходной коррозионной стойкостью. Порошковое покрытие подходит для наружного применения., коррозийный, и промывочные приложения.
Рисование обеспечивает относительно низкую стоимость покрытия. Нанесение распылением сопровождается сушкой или отверждением., производство 20-50 мкм покрытие. Картина подходит для интерьера., недорогие приложения.
Электрофоретическое покрытие обеспечивает тонкий, равномерное органическое покрытие. Погружение в ванну с краской при постоянном токе вызывает 10-25 Покрытие мкм с превосходной коррозионной стойкостью и высоким глянцем..
9. Применение изготовленных на заказ корпусов вентиляторов из литого алюминия
Корпуса вентиляторов из литого алюминия широко используются в оборудовании, требующем легкой конструкции., сложная геометрия воздушного потока, структурная жесткость, и коррозионная стойкость.
Системы отопления, вентиляции и кондиционирования воздуха
Типичные области применения включают центробежные вентиляторы., вентиляционные установки, коммерческое вентиляционное оборудование, промышленные выхлопные системы, и специализированные воздуходвижущие системы.
Промышленные воздуходувки и технологическое оборудование
В системах пылеулавливания используются специальные корпуса воздуходувок., сушильное оборудование, пневмотранспортные системы, упаковочное оборудование, и другое промышленное технологическое оборудование, требующее непрерывного потока воздуха.
Автомобильные и электротранспортные системы
Типичные области применения включают воздуходувки HVAC., системы охлаждения аккумуляторов, блоки охлаждения электродвигателей, охлаждение силовой электроники, и вспомогательное оборудование для управления воздухом.
Энергетическое и энергетическое оборудование
Корпуса вентиляторов из литого алюминия используются в системах охлаждения генераторов., оборудование для хранения энергии, системы топливных элементов, электрические шкафы, и другие приложения для управления температурным режимом.
Электроника и терморегулирование
Типичные области применения включают охлаждение силовой электроники., оборудование связи, промышленные системы управления, Корпуса оборудования, и компактные узлы терморегулирования.
Медицинское и лабораторное оборудование
Область применения включает вентиляционное оборудование., лабораторные воздушные системы, фильтрационные установки, вакуумное оборудование, и другие специализированные устройства, требующие компактного и надежного управления воздушным потоком.
Сельскохозяйственная и строительная техника
Корпуса вентиляторов из литого алюминия можно использовать в воздушных системах двигателя., вентиляция кабины, охлаждение оборудования, системы пылеподавления, и вспомогательное оборудование воздушного потока, работающее в сложных условиях окружающей среды.
Морское и специализированное оборудование
Типичные области применения включают морскую вентиляцию., охлаждение оборудования, бортовые системы обработки воздуха, и специально разработанное воздуходувное оборудование, предназначенное для агрессивных сред или сред с ограниченным пространством..
10. Литой алюминий против. Изготовленные стальные корпуса воздуходувок
| Критерий | Литой алюминий | Изготовленная сталь |
| Масса | Свет (2.7 г/см³) | Тяжелый (7.85 г/см³) |
| Коррозионная стойкость | Отличный (самозащита) | Бедный (требует покраски/покрытия) |
| Гибкость дизайна | Очень высоко (сложные формы) | Умеренный (ограничения изготовления) |
| Требования к сборке | Минимальный (неотъемлемые особенности) | Высокий (сварка, крепление) |
| Чистота поверхности | Хороший (Ассоциация; можно улучшить) | Умеренный (требует отделки) |
| Аэродинамические характеристики | Отличный (гладкие внутренние поверхности) | Хороший (сварные швы и швы) |
| Расходы (низкий объем) | Высокий (оснастка) | Низкий (изготовление) |
| Расходы (средний объем) | Умеренный | Высокий (труд) |
| Расходы (высокий объем) | Низкий (кастинг) | Очень высоко (труд) |
| Время выполнения (оснастка) | 6-12 недели | 1-2 недели |
| Свариваемость | Хороший (с осторожностью) | Отличный |
| Возможность вторичной переработки | 100% | 100% |
| Типичные приложения | Высокая производительность, требовательный, средне-высокий объём | Низкий объем, Простые формы, чувствительный к стоимости |
11. Изготовленный на заказ литой алюминиевый корпус вентилятора от литейного завода DEZE
Дезе литейный завод предоставляет индивидуальные решения по производству алюминиевых корпусов воздуходувок, разработанных с учетом конкретных требований применения..
Вместо того, чтобы ограничивать производство стандартизированными геометриями, производственный подход может сочетать в себе выбор процесса литья, Оптимизация ДФМ, прецизионная обработка, обработка поверхности, и контроль качества для производства компонентов, ориентированных на конкретное применение..
| Категория возможностей | Подробности |
| Материалы | A356-T6, А380, АЦП12, A413, 319; специальные сплавы доступны по запросу |
| Процессы литья | Литье в песок, постоянное литье в форму, литье под давлением, литье под низким давлением, литье по выплавляемым моделям |
| Вес детали | 0.1 кг до 100 кг |
| Максимальные размеры | До 1,000 мм диаметр; доступны нестандартные размеры |
| Размерные допуски | CT5–CT7 по ISO 8062 (±0,1–0,3 мм типично) |
| Гарантия качества | ИСО 9001:2015 проверенный; 100% Проверка размерных; ШМ; профилометр поверхности; тестирование давления; неразрушающий контроль (рентген, краситель пенетрант) |
| Время выполнения | Оснастка: 6–12 недель; Первые статьи: 8–14 недель; Повторные заказы: 2–4 недели |
| Минимальное количество заказа | Нет фиксированного минимального заказа; доступны прототипы и мелкосерийное производство |
12. Заключение
А корпус вентилятора из литого алюминия это больше, чем просто защитный кожух вокруг вентилятора или крыльчатки..
Это функциональный инженерный компонент, влияющий на воздушный поток., структурная стабильность, масса, рассеивание тепла, поведение вибрации, уплотнение, и общая надежность оборудования.
Алюминиевое литье особенно ценно, поскольку оно сочетает в себе относительно низкую плотность с хорошей коррозионной стойкостью., теплопроводность, и способность создавать сложную трехмерную геометрию.
Путем выбора подходящего сплава и метода литья, производители могут создавать корпуса, начиная от легких компонентов систем отопления, вентиляции и кондиционирования воздуха и заканчивая сложными по конструкции промышленными сборками..
Для пользовательских приложений, наиболее эффективный подход — оценить все требования — от воздушного потока и рабочих нагрузок до процесса литья., обработка допусков, обработка поверхности, осмотр, и объем производства.
Это гарантирует, что готовый корпус будет не только отлитым., но также подходит для предполагаемой среды эксплуатации.
Часто задаваемые вопросы
Что такое литой алюминиевый корпус вентилятора?
Корпус нагнетателя из литого алюминия — это корпус, изготовленный путем заливки или впрыскивания расплавленного алюминиевого сплава в форму для формирования оболочки вокруг нагнетателя или крыльчатки..
Отливка может включать в себя каналы для воздушного потока., монтажные бобышки, ребра, фланцы, и другие функциональные возможности в одном компоненте.
Как защитить алюминиевые корпуса вентиляторов от коррозии?
В зависимости от среды обслуживания, защита может включать порошковую покраску, жидкая живопись, конверсионное покрытие, анодирование, где это возможно, или другие инженерные обработки поверхности.
Правильная очистка и предварительная обработка необходимы для долгосрочной адгезии покрытия и устойчивости к коррозии..
Можно ли отливать сложные внутренние каналы воздушного потока напрямую??
Да. Литье может создавать сложную внутреннюю и внешнюю геометрию, которую было бы трудно изготовить из листового металла..
В зависимости от конструкции и процесса литья, керны или специальные инструменты могут использоваться для формирования закрытых проходов и сложных полостей..
Являются ли литые алюминиевые корпуса вентиляторов устойчивыми к коррозии??
Алюминий естественным образом образует защитный оксидный слой, который обеспечивает полезную устойчивость к атмосферной коррозии..
Для более требовательных сред, дополнительную защиту можно обеспечить порошковой покраской., анодирование, рисование, или химические конверсионные покрытия.