Менің үстінде 28 мотоциклдер мен автомобильдердің құрылымдық бөлшектеріне арналған алюминий соғу және дәл өңдеу желілері жылдар бойы жұмыс істейді, Мен дәл сол сұрақты санаудан көп рет естідім:
«Сіз алюминийді қалыпқа басып қойғансыз. Бұл дұрыс пішін. Неліктен оны кейін CNC машинасы қажет?«
Бұл 400 тонналық соғу престің қасында тұрып, екінші жағынан не шығатынын көрмеген адамның әділ сұрағы.
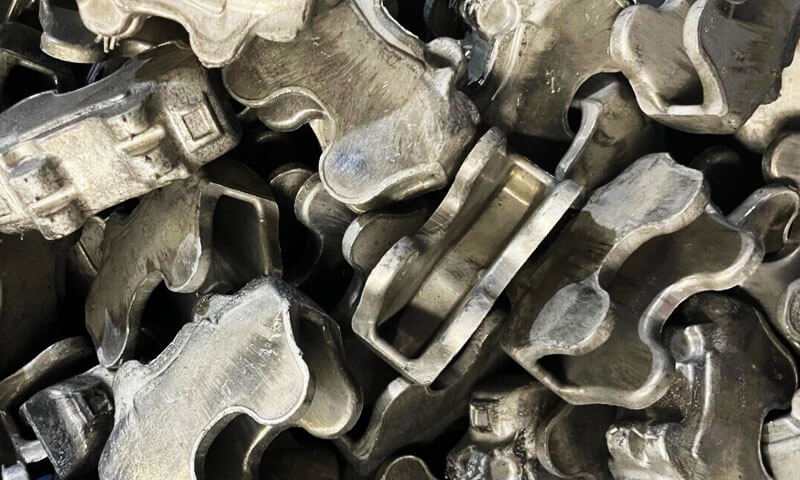
Көптеген адамдар соғу құрастыруға дайын бөлікті жеткізеді деп есептейді. Шындығында, матрицадан соғылған дайындама — құрылымдық іргетас шығады, дайын өнім емес.
Соғу материалдың беріктігін және өрескел пішінін қалыптастырады; дәл CNC өңдеу бұл күшті дайындаманы шын мәнінде сәйкес келетін бөлікке айналдырады, тығыздағыштар, және мыңдаған қызмет сағаттары үшін сенімді жұмыс істейді.
Бұл мақалада жоғары өнімді алюминийден жасалған соғылған компоненттер үшін қайталама CNC өңдеудің неге келісуге болмайтындығы нақты сипатталған., қандай операцияларды орындайды, соғу және өңдеу бір-бірін толықтыратын процестер ретінде қалай бірге жұмыс істейді, және шығынды өндірістік бос орындарды болдырмау үшін жеткізушіде не іздеу керек.
Бұл оқулық теориясы емес - бұл біз сынақ арқылы үйренгеніміз, сынықтар, және далалық ақауларды талдау.
1. Соғу сізге бос орын береді, Аяқталған бөлік емес
Неден бастайық алюминий соғу шын мәнінде жақсы жасайды. Алюминий дайындамасын қыздырып, оны жүздеген тонна қысыммен қалып қуысына сығу кезінде, Сіз төрт маңызды нәрсені орындайсыз:
- Сіз бөліктің жалпы желіге жақын пішінін құрасыз
- Ішкі астық құрылымын жүктеме жолдары бойымен нақтылайсыз және туралайсыз
- Бөлшек геометриясын ұстанатын үздіксіз металл ағынының сызықтарын жасайсыз, шаршау күшін күрт жақсартады
- Сіз соғылған бөлшектерді қаттыдан өңделген эквиваленттерге қарағанда 30–50% күшті ететін негізгі құрылымдық тұтастықты жасайсыз.
Бұл орасан зор құндылық. Бірақ мұнда соғу жасай алмайтын нәрсе, сіздің өлгеніңіз қаншалықты жақсы болса да: ол соңғы дәлдік өлшемдерін шығара алмайды, тегіс жұптасатын беттер, немесе жақсы ішкі мүмкіндіктер.
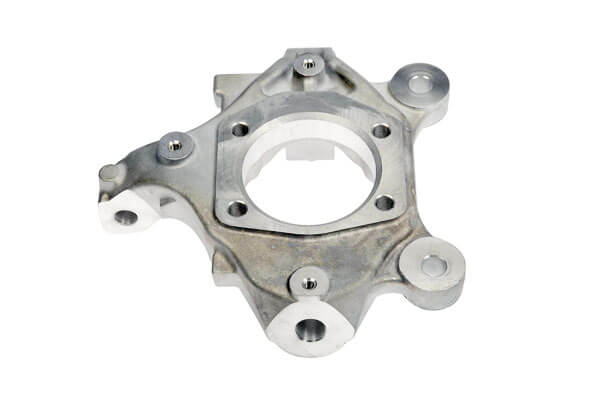
Жалған геометрияға тән шектеулер
Әрбір соғу қалыптары қалыптау мен дәлдік арасында ымыраға келу керек:
- Жобаның бұрыштары: Бөлшекті қалыптан шығару үшін әр жағынан 1–3° тартылу қажет.
Бұл әрбір тік беттің тарылтылғанын білдіреді, шаршы емес. Конусты бекіту бетін жинай алмайсыз. - Жасанды төзімділік: Тіпті ең жақсы жабық пішінді соғу тек ±0,2–0,5 мм өлшемдік дәлдікке ие.. Тесіктерді орнату үшін, подшипник сәйкес келеді, және тығыздағыш беттер, сізге ±0,02–±0,05 мм қажет.
- Беттің жағдайы: Соғылған беттерде оксид шкаласы болады, шамалы кедергі, және қоштасу сызығы жыпылықтайды.
Олар жеткілікті тегіс емес, жеткілікті тегіс, немесе тығыздау немесе дәлдікпен біріктіру үшін жеткілікті үйлесімді. - Жақсы ерекшеліктер: Кішкентай тесіктер, Жіптер, ойықтарды тығыздау, ал жіңішке қабырғаларды сенімді түрде соғу мүмкін емес.
Металл үнемі ұсақ пішіннің ерекшеліктеріне ағып кетпейді, және оларды зақымдамай шығару мүмкін емес дерлік.
Менде бір кездері жаңа өнім инженері нөлдік сызбасы және жалған ойықтары бар жалған мотоцикл тежегіш калибріне тапсырыс беруге тырысты.. Ол біз өңдеуге артық ақша төлеп жатырмыз деп ойлады.
Үш сәтсіз өлу сынақтарынан кейін және 12 сынған үлгі бөліктері, ол ақыры ескі таймерлердің білетінін қабылдады: соғу құрылымды құрайды; өңдеу дәлдікті қамтамасыз етеді.
Тежегіш калибрлері сияқты бөлшектер үшін, жоғарғы үштік қысқыштар, аяқ ілмектері, және амортизаторлар сілтемелері — бөлшекті шын мәнінде құрастыратын және жұмыс істейтін мүмкіндіктер соғу жасай алмайтын мүмкіндіктер болып табылады.
2. Дәл CNC өңдеу жалған дайындамада не істейді?
CNC өңдеу бұл жай ғана «шеттерін тазалау» емес. Ол соғу дайындамасын функционалдық құрамдас бөлікке айналдыратын жұмыстың бес маңызды санатын орындайды.
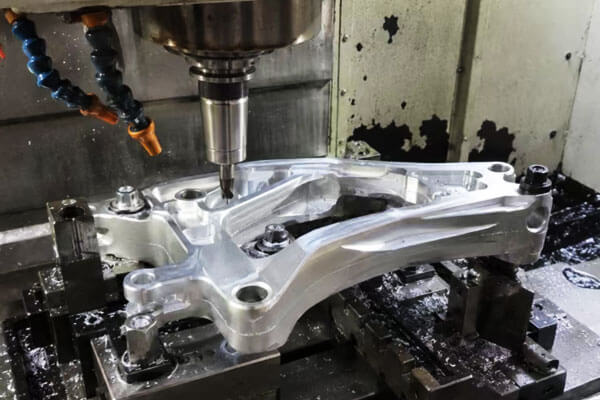
Орнату & Тесіктерді анықтау
Әрбір дерлік соғылған құрылымдық бөлік басқа нәрсеге - жақтауға қосылады, шок, тежегіш жинағы.
Саңылау орнының дәлдігі бөліктің түзу болып бекітілуін анықтайды, бос орындар тіпті оң және солға бола ма, және орнатудан кейін жинақ біркелкі емес жүктемені көреді ме.
Тесік үлгісін жылжытыңыз 0.15 мотоциклдің үстіңгі қысқышында мм, және шанышқылар байланыстырады. Оны жылжытыңыз 0.3 мм, және бөлік мүлде жиналмайды.
Соғу саңылау орнының төзімділігін шамамен ±0,4 мм сенімді ұстай алмайды. CNC бұрғылау және бұрғылау ±0,05 мм немесе жақсырақ ұстайды, тіпті көп тесікті үлгілерде.
Бұрандалы тесіктер
Бұрандалы тесіктер дәл диаметрді қажет етеді, тереңдік, түрту орны, және жіп пішінінің сапасы.
Қызмет көрсету үшін бөлшектелетін және қайта құрастырылатын бөлшектер үшін, нашар жіп сапасы арылған жіптерді білдіреді, бос бекіткіштер, және өріс ақаулары.
Соғу пайдалы жіптерді шығара алмайды. Сіз пилоттық тесік жасай аласыз, бірақ соңғы жіп әрқашан өңделеді.
Сондай-ақ, біз CNC-де жіптің тереңдігін және кескіш геометрияны дәл бақылаймыз - бұл сіз қолмен түрту арқылы дәйекті түрде жасай алмайсыз..
Жұптасу & Беттерді анықтау
Соғылған беттер ешқашан жинақтаушы беттер ретінде пайдалануға жеткілікті тегіс емес. Жалған беттің бетінде 0,2–0,5 мм ауытқуы болуы мүмкін, плюс тартылыс бұрышының конусы.
Екі бетті бірге болт, және сіз біркелкі емес қысқыш аласыз, тығыздағыштың ағу жолдары, және жүктеме астында жылжыйтын бөлшектер.
CNC бетті фрезерлеу бақыланатын тегістікті береді — әдетте 0.02 мм 100 құрылымдық беттер үшін мм, және беттерді тығыздау үшін одан да тығыз.
Тежегіш калибрінің корпустары үшін, бұл тегістік тежегіш сұйықтығының ағып кетуінен сақтайды. Бұл косметикалық емес - бұл функционалды.
Подшипниктерге арналған орындықтар & Сақтау ойықтары
Айналатын кез келген бөлік, бұрылыстар, немесе тығыздағышты ұстайтын дәлдік саңылауларды қажет етеді, тірек орындықтар, және сақина ойықтарын бекітіңіз.
Бұл мүмкіндіктер миллиметрдің жүзден бір бөлігіне дейінгі диаметрлі рұқсаттарды қажет етеді және өткір, дәйекті ойық геометриясы.
Соғу H7 төзімділігіне мойынтірек саңылауын шығара алмайды. Ол өткір бұрыштары бар төртбұрышты тірек ойығын шығара алмайды. Бұл қатаң түрде CNC операциялары — токарлық өңдеу, іш пыстыратын, және ішкі ойықтар.
Контурлар, Жарықтандыру мүмкіндіктері & Жиектерді бұзу
Жоғары өнімді соғылған бөлшектер жиі жарықтандырғыш қалталарды алады, түймелер, және өңдеу кезінде тазартылған сыртқы контурлар.
Біз салмақты үнемдеу үшін жүктеме жоқ жерде артық материалды алып тастаймыз - әрбір грамм маңызды болатын мотоцикл мен автомобиль бөлшектері үшін өте маңызды.
Біз сондай-ақ өткір жиектерді сындырамыз, ажырату сызығының жарқылын алып тастаңыз, және араласу.
Бұл сыртқы көрініс үшін ғана емес: өткір жиектер кернеу көтергіш болып табылады. Таза өңделген фаска жүктелген бөлікте шаршау мерзімін 20–30%-ға жақсартады.
Күннің соңында, CNC өңдеу бөлшекті жай ғана сай етіп қоймайды. Ол салмақты бақылайды, баланс, герметизация, өмірді киіңіз, және шаршау өнімділігі.
3. Соғу және CNC өңдеу: Қосымша, Бәсекелес емес
Кейде мен адамдар мұны «соғуға қарсы. өңдеу». Бұл оған қараудың дұрыс емес тәсілі.
Олар мүлдем басқа мәселелерді шешеді, және ең жақсы құрамдас бөліктер екеуін де әрқайсысы ең жақсы жасайтын нәрсе үшін пайдаланады.
| Өңдеу | Негізгі функция | Негізгі күш | Негізгі шектеу |
| Алюминийді соғу | Құрылымдық негіз салады; астық ағынын теңестіреді; шаршау күшін жақсартады | Жоғары материалдың тұтастығы; салмаққа төзімділігі жоғары | Шектеулі өлшемдік дәлдік; тамаша мүмкіндіктерді жасай алмайды |
| Дәлдік CNC өңдеу | Соңғы өлшемдік дәлдікті қамтамасыз етеді; функционалдық мүмкіндіктерді жасайды; бетінің сапасын бақылайды | Өте дәл; икемді геометрия | Материалды жояды; негізгі материалдың беріктігін жақсартпайды |
Неге тек қатты штанга қорынан машина емес??
Егер сізге дәлдік қажет болса, Неліктен алюминийдің қатты блогынан бүкіл бөлікті жонуға болмайды? Менде де соны сұраған адамдар болды.
CNC диірменінде қатты жолақтан кез келген дерлік пішінді жасауға болатыны рас. Бірақ үш үлкен кемшілігі бар:
- Жаппай материалдық қалдықтар: Кәдімгі мотоцикл тежегіш суппорты үшін, сіз чиптер ретінде бастапқы жолақтың 65–75% жоясыз.
Жалған дайындамалар тек 10–20% алады. Көлемді өндіру үшін, бұл үлкен шығын айырмашылығы. - Астық ағынын кесіңіз: Табиғи дән бағыты бойынша тұтас кесулерден өңдеу. Соғылған бөлшектерде бөлік пішініне сәйкес келетін дән ағыны болады, 30-50% жақсы шаршау күшін береді.
Мен қатты күйде өңделген штангенциркульдердің шаршауға сыналған соғылған және өңделген эквиваленттер циклінің жартысынан аз уақытында жарылғанын көрдім.. - Ұзағырақ цикл уақыты: Күрделі бөлікті қатты бөлшектерден өңдеу желіге жақын соғу дайындамасын өңдеуге қарағанда 2–3 есе ұзағырақ уақыт алады.
Неліктен тек соғуға және өңдеуді өткізіп жіберуге болмайды?
Екінші жағынан, өңдеуді өткізіп, соғылған бөлшектерді жинай алмайсыз.
Төзімділік тым бос, беттері тым өрескел, және функционалдық ерекшеліктері жоқ. Бөлшек сәйкес келмейді, пломбаланбайды, және мерзімінен бұрын сәтсіздікке ұшырайды.
Оңтайлы өндіріс тізбегі
Жоғары өнімді алюминий құрылымдық бөліктері үшін - тежегіш калибрлері, жоғарғы үштік қысқыштар, аяқ ілмектері, соққы сілтемелері, және сол сияқты — стандартты дәлелденген процесс ағыны болып табылады:
Өнім дизайны → Қалып әзірлеу → Ыстық алюминий соғу → Термиялық өңдеу → CNC дәл өңдеу → Өлшемді тексеру → Беттік өңдеу → Қорытынды тексеру & Жеткізілім
Бұл комбинация соғудың беріктігі мен материалды тиімділігін және CNC өңдеудің дәлдігі мен егжей-тегжейін арттырады..
Бұл сізге екі дүниенің де жақсысын береді, және барлық дерлік жоғары өнімді алюминий құрылымдық бөліктері осылай жасалады.
4. Неліктен ресурстық командалар Forge Press-тен тыс қарауы керек?
Жалған алюминий компоненттерін алған кезде, Сіз жасай алатын ең үлкен қателік - жеткізушіде соғу прессі бар-жоғын сұрау ғана.
Дайындаманы соғу мүмкіндігі теңдеудің жартысы ғана. Тұрақтыға дейін көтеріле аласыз ба, сапалы өнім көлемі толығымен жеткізушінің қайта өңдеуге және процесті біріктіру мүмкіндігіне байланысты.
Бағалау үшін төрт маңызды мүмкіндіктер бар:
Өңдеуді дұрыс жоспарлау
Өңдеуге арналған жәрдемақы теңгерімдік акт болып табылады. Тым көп қалдырыңыз, және сіз материалды ысырап етесіз және CNC циклінің уақытын қосасыз.
Тым аз қалдырыңыз, және соғу шкаласын тазалай алмайсыз, Жобаның бұрышы, және бұрмалау - сіз жұптасатын бетке ашық соғу теріге ие боласыз.
Жақсы жеткізушілер бірінші күннен бастап қалып конструкциясына өңдеуге рұқсат береді. Олар жай ғана форма қоспайды 0.5 барлық жерде мм. Олар бұрмалануы жоғары аймақтарға көбірек, ал тұрақты мүмкіндіктерге азырақ мүмкіндік береді.
Мұнда тәжірибелі инженерлер ақша табады. Мен нашар жобаланған өлкелерді көрдім 1 мм артық қор бір жағында, ал екінші жағында теріс қор — жарамсыз.
Тұрақты бекіту стратегиясы
Күрделі соғылған бөлшектер барлық жағынан өңдеу үшін әрдайым дерлік бірнеше орнатуды қажет етеді.
Бөлшекті босатып, қайта бекіткен сайын, туралау қатесін енгізесіз. Нашар бекіту өңделген соғылмалардағы позициялық қателіктерді тудырады.
Білікті жеткізуші жалған деректер мүмкіндіктерін анықтайтын арнайы бекітпелер жасайды, операциялар бойынша дәйекті теңестіруді сақтайды, және жартылай вариацияны қатты ұстайды.
Көп тесікті үлгілер мен коаксиалды мүмкіндіктерге арналған, арматураның дәлдігі құрастыру өнімділігін тікелей анықтайды.
Ішкі өлшемді тексеру мүмкіндігі
Сіз соғылған және өңделген бөлшекті көзбен бағалай алмайсыз. Маңызды құрылымдық бөлшектер - әсіресе тежегіш, рульдік басқару, және аспа құрамдастары — тексерілген өлшемді тексеруді қажет етеді.
Ішкі координаттарды өлшейтін құрылғысы бар жеткізушілерді іздеңіз (См) қабілеті, арнайы ұңғыма өлшеуіштері, және калибрленген тексеру құралдары.
Жақсы жеткізушілер әрбір бірінші бөлікте маңызды өлшемдерді тексереді, және әрбір топтамадағы үлгі өлшемдерін тексеру. Егер жеткізуші: «Біз оны көзбен қараймыз,” кетіңіз.
Беттік процестерді үйлестіру
Анодтық, моншақ жарысы, және жылтырату барлық бөлік өлшемдерін аздап өзгертеді - бірнеше микроннан бірнеше ондық, процесіне байланысты.
Соңғы басып шығару өлшемін өңдеп, содан кейін анодтасаңыз, сіз шамадан тыс немесе шыдамсыз болуыңыз мүмкін.
Тәжірибелі жеткізушілер өңдеу кезінде бетінің қалыңдығын болжайды. Олар қаптау үшін бақыланатын қорды қалдырады, сондықтан түпкілікті өлшемдер бетті өңдеуден кейін тікелей нысанаға түседі.
Бұл кішкентай естіледі, бірақ мен барлық партиялардың қабылданбағанын көрдім, себебі өңдеу анодтың жиналуын есепке алмаған.
Арнаулы және аз көлемді бағдарламалар үшін, құрал-саймандарды жасайтын бір көзбен жұмыс істеу, соғу, өңдеу, тексеру, және бетті өңдеу интерфейстің барлық дерлік бос жерлерін жояды. Аз тапсыру = аз қателер.
5. Неліктен DEZE технологиясының дәлдіктегі алюминий соғуы?
-Та Бұл технология, Штаб-пәтері Сючан қаласында орналасқан дәл алюминийді соғу және өңдеу жөніндегі маман, Хандық, Қытай, біз бүкіл жұмысымызды осы біріктірілген түпкілікті өндіріс үлгісіне айналдырдық.
Біздің сапа менеджменті жүйеміз ISO сертификатына ие 9001:2015, Әрбір сатыда толық қадағалану мүмкіндігімен - үйдегі қалыптау және дайындамаларды дайындаудан ыстық алюминий соғуға дейін, T6 термиялық өңдеу,
5-осьтік дәлдікпен CNC өңдеу, CMM өлшемдерін тексеру, және бетті өңдеу — барлығы бір шатырдың астында бақыланады.
Біз материалды кетіруді оңтайландыру үшін өңдеуге рұқсаттарды тікелей бастапқы қалып конструкциясына енгіземіз, позициялық дәлдікті сақтау үшін арнайы бөлікке арналған бекітуді әзірлеу, және партиядағы маңызды өлшемдерді растаңыз.
Сатып алу топтары үшін, бұл бір көзден алу мүмкіндігі жеткізушілер арасындағы ауысу қателерін жояды, бағдарламаның орындалу уақытын қысқартады, және дәйекті жеткізеді, мотоциклге арналған өндіріске дайын соғылған алюминий компоненттері, автомобиль, және өнеркәсіптік құрылымдық қолданбалар.
6. Қорытынды
Алюминий соғу және дәл CNC өңдеу бәсекелес процестер емес. Олар бір өндіріс тізбегінің екі буыны, Әрқайсысы күшті және дәл бөлікті құру үшін қолдан келгеннің бәрін жасайды.
Соғу құрылымдық негізді береді: теңестірілген астық ағыны, шаршау күші жақсарды, және материалдық қалдықтарды барынша азайтатын желіге жақын пішін.
CNC өңдеу функционалды дәлдікті қамтамасыз етеді: тесіктердің дәл позициялары, тегіс жұптасатын беттер, дұрыс жіптер, подшипник сәйкес келеді, және бөлікті шын мәнінде құрастыруға мүмкіндік беретін бақыланатын бет сапасы, мөр, және соңғы.
Жоғары өнімді жүктелген бөлшектер үшін — тежегіш калибрлері, рульдік құрамдас бөліктер, тоқтата тұру сілтемелері, және шабандоздардың қауіпсіздігін және жабдықтың жұмысын қамтамасыз ететін барлық басқа бөліктер - екіншісінсіз сізде болмайды.
Дүниедегі ең жақсы соғылған бөлшектер, егер олар сәйкес келмесе, пайдасыз. Ең дәл өңделген бөлшектер, егер олар қатты жолақтан кесілген болса, әлсіз болады.
Нағыз шеберлік - және жақсы жеткізушінің нақты құны - бүкіл процесті біріктіреді: өңдеу қорын есепке алатын қалып конструкциясы, дәйекті дайындамалар шығаратын соғу,
теңестіруді қамтамасыз ететін бекіту, толеранттылыққа әсер ететін өңдеу, және ақауларды жөнелтуден бұрын анықтайтын тексеру.
Бұл тізбекті дұрыс алыңыз, және сіз күшті бөліктерді аласыз, дәл, және сериядан кейінгі дәйекті партия.
ЖҚС
Барлық алюминий қорытпалары CNC өңдеуді қажет етеді?
Жоқ, бәрі емес. Қарапайым біріктірілмейтін құрылымдық жақшалар, өңделмеген бөлгіштер, және төзімділігі төмен бөлшектерді кейде тек қана қабығын тазарту арқылы соғылған ретінде пайдалануға болады.
Бірақ монтаждау тесіктері бар кез келген бөлік, бұрандалы мүмкіндіктер, герметикалық беттер, подшипник сәйкес келеді, немесе қатаң өлшемдік рұқсаттар CNC қайта өңдеуді қажет етеді.
Мотоцикл мен автомобильдің құрылымдық бөліктеріне арналған, бітті 90% өндірістік соғылмалар.
Болды 6061 алюминий соғудан кейін CNC өңдеу үшін жақсы?
6061 соғылған, содан кейін өңделген компоненттер үшін тамаша. Оның жақсы күш тепе-теңдігі бар, икемділік, және өңдеу қабілеті, және ол T6 термиялық өңдеуіне өте болжамды түрде жауап береді.
Біз оны аяқ ілмектері үшін кеңінен қолданамыз, жоғарғы үштік қысқыштар, жақшалар, және сілтемелер. Машинамен тазалайды, төзімділікті жақсы ұстайды, және біркелкі анодтайды.
Жоғары беріктік талаптары үшін, 7075 машиналар да жақсы, бірақ ол ойықтарға көбірек сезімтал және құрал жолын мұқият жоспарлауды қажет етеді.
CNC өңдеу соғылған бөліктің беріктігін бұзады ма??
Егер ол дұрыс орындалмаса. Дұрыс CNC өңдеу функционалдық жүктеме жолынан тыс алдын ала жоспарланған өңдеу рұқсатын ғана жояды.
Ең бастысы - бөлікті жобалау, астық ағынын соғу, және өңделетін материалды бірге өңдеу — сондықтан сіз ешқашан сыни жүк көтергіш дәндерді кесіп алмайсыз немесе кернеулі теріні өңдей алмайсыз..
Нашар өңдеу соғуды мүлдем бұзуы мүмкін. Егер сіз кернеуі жоғары аймақта терең ойықты өңдесеңіз, сіз стрессті көтересіз және шаршау өмірін өлтіресіз.
Сондықтан DFM (өндіруге арналған дизайн) соғу инженерлері мен өңдеуші инженерлер арасындағы шолу өте маңызды.
Жалған бөлшектер CNC өңдеуден кейін бірден жөнелтілуі мүмкін?
Ешқашан дерлік. Өте өңделгеннен кейін, сізге әлі де өлшемді тексеру қажет, Шығару, тазарту, Беттік өңдеу (анодталған, жарылыс, т.б.), және қорытынды тексеру.
Тек барлық тексерулерден өткеннен кейін ғана буып-түйіп, жөнелтесіз. Соңғы тексеруді өткізіп жіберу ақаулы бөлшектердің тұтынушыларға қалай өтетіні болып табылады.