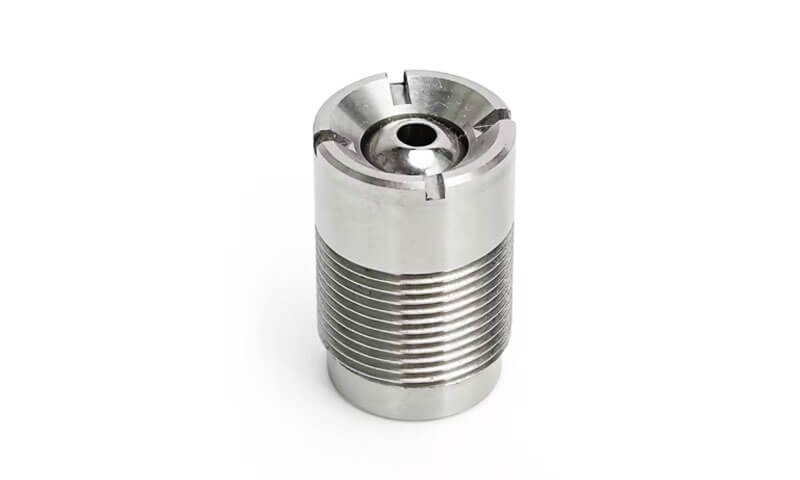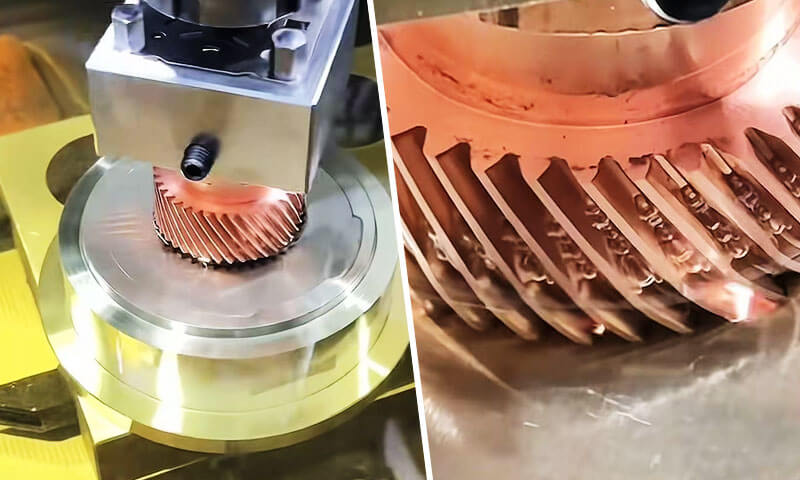
Раковинаның электр разрядын өңдеу, RAM EDM деп те аталады, шұңқырлы EDM немесе қуысты ЭДМ, қазіргі заманғы дәлдік техникасындағы ең дәл және алмастырылмайтын дәстүрлі емес өндірістік процестердің бірі болып табылады..
Механикалық кесу күші арқылы материалды алып тастайтын кәдімгі фрезерлік және токарлық өңдеуден айырмашылығы, шұңғылша EDM басқарылатын арқылы электр өткізгіш дайындамаларды тоздырады, қайталанатын электр ұшқындары, құрал мен бөлік арасында физикалық байланыссыз.
Бұл іргелі айырмашылық күрделі үш өлшемді қуыстарды жасауға мүмкіндік береді, өткір ішкі бұрыштар, терең тар ойықтар және кескіш құралдармен өндіру мүмкін емес немесе өте қымбат болатын өте қатты материал ерекшеліктері.
Ондаған жылдар бойы, шұңғылша EDM құрал-сайман өндірісінің негізі болды, және ол аэроғарыштағы инновацияларға мүмкіндік беруді жалғастыруда, Медициналық құрылғылар, автомобиль және жартылай өткізгіш өнеркәсіптері.
Оның шыңдалған болаттарды өңдеудегі бірегей мүмкіндігі, цементтелген карбидтер, және микрон деңгейіндегі дәлдікке арнайы суперқорытпалар, нөлдік кесу күшімен және жиектері тегіс емес, оны жоғары құнды дәлдіктегі компоненттер үшін таптырмас етеді.
1. Sinker EDM дегеніміз не?
Сүңгуір РеТМ(Электр разрядты өңдеу) алдын ала пішінді электрод болатын жанаспайтын термоэлектрлік материалды жою процесі болып табылады (аспап) және өткізгіш дайындама диэлектрлік сұйықтыққа батырылады және кішкене бөлікпен бөлінеді, нақты басқарылатын ұшқын аралығы.
Саңылау арқылы дискретті электр разрядтарының сериясы пайда болады, әрқайсысы дайындаманың және электрод материалының минуттық көлемдерін балқытатын және буландыратын температурасы 8 000–12 000 ° C болатын локализацияланған микроплазмалық арнаны шығарады.
Миллионнан астам разряд циклдері, электрод бірте-бірте дайындамаға батады, оның кері пішінін жоғары дәлдікпен шығару.

«Сүңгуір» атауы осы суға түсу әрекетінен шыққан: электрод сөзбе-сөз бөлікке еніп, қуыс пайда болады.
Басқа EDM нұсқаларынан айырмашылығы, шұңғылша EDM оның толық үш өлшемді ішкі және сыртқы пішіндерді шығару қабілетімен анықталады, профильдерді кесіп қана қоймайды.
Бұл EDM технологиясының бастапқы түрі және күрделі қуыстармен жұмыс істеудің ең әмбебап нұсқасы болып қала береді.
Негізгі ерекшелік - дайын бөліктің геометриясы электродтың тікелей теріс көшірмесі болып табылады..
Бұл электродтың әрбір бөлшектерін білдіреді - қабырғалар, бұтақтар, текстуралар мен бұрыштық радиустар — дайындамаға беріледі, ұшқын аралығының өлшемі бойынша масштабталады.
Тарихи контекст
EDM процесін алғаш рет 1940 жылдары екі кеңес ғалымы әзірледі, Б.Р. Лазаренко мен Н.И. Лазаренко, электр разрядтарын металды ыдырату үшін қолдануға болатынын ашты.
Технология 1950 және 1960 жылдары одан әрі жетілдірілді, және 1970 жылдарға қарай, Sinker EDM құрал мен қалып жасау үшін қалыптасқан өндіріс процесіне айналды.
Бүгін, бұл дәл өндірістің ірге тасы, әсіресе аэроғарышта, автомобиль, медициналық, және қалып жасау өнеркәсібі.
2. Sinker EDM қалай жұмыс істейді?
Сүңгуір EDM, сонымен қатар белгілі шөгетін ЭРО немесе электрлік разрядты өңдеу, материалды тікелей механикалық кесу арқылы емес, электр разрядтарының бақыланатын тізбегі арқылы жояды.
Процесс пішінді электродты пайдаланады, өткізгіш дайындама, және диэлектрлік сұйықтық.
Нақты басқарылатын саңылау арқылы микроскопиялық ұшқындарды қайта-қайта жасау арқылы, Синкер ЭДМ дайындамадағы электрод геометриясын біртіндеп қайта шығарады.
Кәдімгі өңдеуден айырмашылығы, сонда бар қалыпты разрядты өңдеу кезінде электрод пен дайындама арасында тікелей байланыс болмауы.
Материалды жою, ең алдымен, электр импульстік энергиясымен реттеледі, разряд жиілігі, алшақтық жағдайлары, диэлектрлік циркуляция, және электрод қозғалысы.
Диэлектриктердің бұзылуы
Процесс электродтың өткізгіш дайындамаға өте жақын орналасуымен басталады, ал екеуі де диэлектрлік сұйықтыққа батырылады., әдетте EDM майы.
Электрод пен дайындама арасында басқарылатын кернеу қолданылады. Қалыпты жағдайда, диэлектрик электр оқшаулағышы ретінде әрекет етеді.
Электрод дайындамаға жақындағанда және электрод аралық саңылау қолайлы деңгейге жетеді, электр өрісі диэлектрикті жергілікті түрде иондау үшін жеткілікті күшті болады.
Содан кейін сұйықтық өтеді диэлектрлік ыдырау, екі бет арасында уақытша өткізгіш плазмалық арна құру.
Өйткені разряд электрлік жағдайлар ең қолайлы болатын локализацияланған нүктелерде болады, өңдеу процесі энергияны өте шағын аумақтарға шоғырландыра алады.
Электр разряды және локализацияланған энергияның бөлінуі
Бір рет бұзылу пайда болады, плазмалық арна арқылы қысқа мерзімді ток импульсі өтеді. Электр энергиясы қарқынды локализацияланған жылу энергиясына айналады.
Ағызу аймағындағы температура бірнеше мың градус Цельсийге жетуі мүмкін.
Бұл экстремалды, бірақ жоғары локализацияланған энергия дайындаманы да, оны да жылдам қыздырады, аз дәрежеде, электрод.
Ағызу үздіксіз кесу әрекеті арқылы материалды алып тастамайды. Орнына, әрбір жеке ұшқын микроскопиялық өңдеу оқиғасын жасайды. Миллиондаған осы оқиғалардың біріккен әсері бірте-бірте қажетті қуысты тудырады.
Дайындаманы балқыту және булану
Концентрленген жылу энергиясы дайындама бетіндегі материалдың өте аз көлемін тез ериді және ішінара буландырады.. Әрбір тиімді разрядтан кейін микроскопиялық кратер пайда болады.
Бұл кратерлердің өлшемдері сияқты өңдеу параметрлеріне қатты байланысты:
- Ең жоғары разряд тогы
- Импульстік қосу ұзақтығы
- Импульсті өшіру ұзақтығы
- Разряд кернеуі
- Электрод пен дайындаманың аралығы
- Диэлектрлік жағдайлар
Жоғары разряд энергиясы әдетте көбейтеді материалды шығару жылдамдығы (МРР), бірақ ол үлкенірек кратерлерді де жасай алады, өрескел бет, қалыңырақ қайта өңделген қабат, және жылудан көбірек зардап шеккен аймақ.
Төмен энергиялы әрлеу импульстары әлдеқайда кішірек кратерлерді тудырады, сондықтан өлшемдік дәлдік пен бет сапасы жою жылдамдығынан маңыздырақ болғанда пайдаланылады..
Деионизация және диэлектрлік шаю
Әрбір разрядтан кейін импульс, ток үзіледі. Плазмалық арна құлап, диэлектрик өзінің оқшаулау күйіне тез оралады.
Осы уақытта, диэлектрлік циркуляция балқыған бөлшектерді жояды, қайта қатайтылған қалдықтар, және өңдеу саңылауынан басқа ластаушы заттар.
Тиімді жуу өте маңызды, өйткені жиналған қоқыс тұрақсыз қайталама разрядтарды тудыруы мүмкін, қысқа тұйықталулар, доға, немесе біркелкі емес материалды алу.
Сондықтан диэлектрик бір уақытта бірнеше функцияларды орындайды: Электр оқшаулау, салқындату, қоқыстарды жою, және тұрақты саңылау жағдайларын қалпына келтіру.
Серво саңылауын басқару
Sinker EDM сыни ерекшелігі болып табылады тұйық циклды сервожүйе өңдеу саңылауындағы электрлік жағдайларды үздіксіз бақылап отырады және электрод орнын сәйкесінше реттейді.
Егер алшақтық тым аз болса, тұрақсыз разрядтар немесе қысқа тұйықталулар орын алуы мүмкін, сондықтан электрод аздап тартылады.
Егер бос орын тым үлкен болса, разрядтар сирек болады немесе тоқтайды, электродты алға жылжытуға шақырады.
Бұл үздіксіз кері байланыс өңдеу кезінде сәйкес жұмыс аралығын сақтайды.
Өйткені электрод бақыланатын разряд жағдайын сақтай отырып, ақырғы қуыстың геометриясына біртіндеп жақындайды, күрделі қуыстар жоғары қайталануы мүмкін.
Прогрессивті қуыстың қалыптасуы
Электрод әдетте бір разрядта толық қуысты шығармайды. Орнына, мыңдаған немесе миллиондаған жеке разрядтар дайындаманы біртіндеп тоздырады.
Процесс жалғасуда, электрод өзінің бағдарламаланған траекториясын сақтай отырып, дайындамаға жылжиды. Алынған қуыс барған сайын сәйкес келеді электродтың теріс геометриясы.
Нәзік қалыптау және қалыптарды қолдану үшін, өңдеу әдетте өрескел өңдеуге бөлінеді, жартылай өңдеу, және аяқтау кезеңдері.
Дөрекі өңдеу материалды тиімді жою үшін салыстырмалы түрде жоғары энергиялық импульстарды пайдаланады, өңдеу кезінде қатаң өлшемді бақылауға және жақсартылған бет сапасына қол жеткізу үшін төмен энергия разрядтарын пайдаланады.
3. Синкер EDM өңдеу процесі қадам бойынша
Sinker EDM жай ғана ұшқын тудыратын операция емес.
Дәл EDM қуысын жасау электрод геометриясын үйлестірілген бақылауды талап етеді, дайындаманы орналастыру, диэлектрлік циркуляция, разряд параметрлері, электродтардың тозуы, қызару, және тексеру.
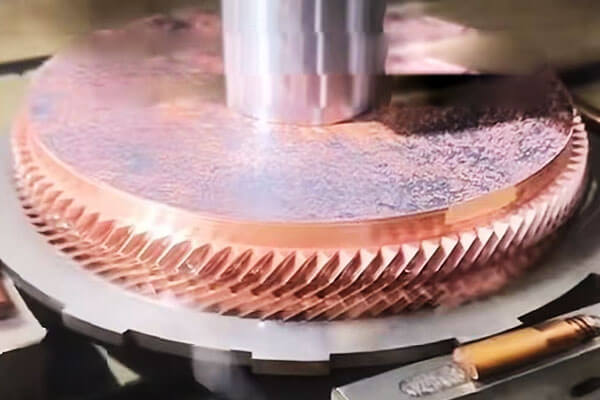
Адымдау 1: Электродты жобалау және жасау
Процесс электродты жобалаудан басталады өңделетін қуыстың оң геометриясы.
Графит пен мыс - ең кең таралған екі электродтық материал, қуыс күрделілігі сияқты факторларға сәйкес таңдалады, Қажетті бетті аяқтау, өлшемді дәлдік, өңдеу жылдамдығы, және күтілетін электрод тозуы.
Электродтың дизайны бағдарламаланғанға сәйкес келуі керек ұшқын аралығы, электродтардың тозуы, жууға қойылатын талаптар, және EDM басқару жүйесі талап ететін өлшемдік өтемақы.
Күрделі қалыптар мен қалыптарға арналған, өрескел өңдеу үшін бірнеше электродтар жасалуы мүмкін, жартылай өңдеу, және бір электродпен соңғы қуысқа жету әрекетінен гөрі әрлеу.
Электродтың сапасы соңғы қуыстың сапасына тікелей әсер етеді.
Электрод өлшемдеріндегі қателер, Өткір жиектер, Беттің жағдайы, немесе туралауды EDM кезінде дайындамаға көшіруге болады.
Адымдау 2: Дайындаманы орнату және дәлдікпен туралау
Дайындама EDM машинасының үстеліне сенімді түрде орнатылып, диэлектрлік резервуардың ішінде орналасқан.
Дәл туралау дайындама мен электрод арасындағы координаталық қатынасты белгілейді, бұл басқа мүмкіндіктерге дәл сәйкес келетін қуыстарды өңдеу кезінде өте маңызды.
Қазіргі Sinker EDM машиналары жиі қолданылады сенсорлық зондтар, автоматты жиектерді анықтау, анықтамалық жүйелер, немесе электродты өлшеу циклдері дайындаманың нөлдік нүктелерін орнату және электродтың орнын тексеру.
Көп электродты өңдеуге арналған, дәйекті координаттарға сілтеме жасау әсіресе маңызды, өйткені өрескел, бастау, және егжей-тегжейлі электродтар жинақталған орналасу қателерін енгізбестен дұрыс орындарға оралуы керек.
Адымдау 3: Диэлектриктерді дайындау және шаю
Өңдеу аймағы диэлектрлік сұйықтықпен толтырылады немесе суға батырылады. EDM майы кәдімгі Sinker EDM үшін кеңінен қолданылады, себебі ол тұрақты электрлік оқшаулауды және тиімді салқындатуды қамтамасыз етеді..
Диэлектрик өңдеу қалдықтарын кетіру үшін сүзу және жуу жүйелері арқылы үздіксіз айналады.
Диэлектриктердің тазалығы мен температураның тұрақтылығы маңызды, себебі ластанған немесе термиялық тұрақсыз сұйықтық разрядқа және өлшемдік консистенцияға әсер етуі мүмкін..
Шаю бірдей маңызды. Өте өңдеу кезінде, қуыста балқыған және қатып қалған бөлшектер жиналады.
Егер бұл бөлшектер тиімді жойылмаса, олар тұрақсыз разрядтарды тудыруы мүмкін, қайталама доға, материалды кетіру тиімділігі төмендеді, және жер үсті ақаулары.
Адымдау 4: EDM параметрін бағдарламалау
Өңдеу басталар алдында, технологиялық инженер электрлік және сервопараметрлерді сәйкес белгілейді дайындама материалы, электрод материалы, өңдеу кезеңі, қуыс геометриясы, және қажетті бетті өңдеу.
Маңызды параметрлерге ең жоғары ток кіреді, разряд кернеуі, импульсті қосу уақыты, импульсті өшіру уақыты, сервоанықтама, полярлық, шаю жағдайлары, және электродтарды орбитаға айналдыру немесе қолданылған жағдайда қозғалыс стратегиялары.
Бірыңғай әмбебап EDM параметрлері жиынтығы жоқ. Дөрекі өңдеу әрлеуге қарағанда әлдеқайда көп разряд энергиясын қажет етеді, ал терең тар қуыстар ашық қуыстардан әртүрлі жуу және импульстік жағдайларды қажет етуі мүмкін.
Адымдау 5: Қисынсыз
Дөрекі EDM материалдың көп бөлігін жояды және қуыстың негізгі геометриясын белгілейді. Материалды кетірудің жоғары жылдамдығына жету үшін салыстырмалы түрде жоғары разряд энергиясы пайдаланылады.
Осы кезеңде, үлкен электрлік импульстар үлкенірек жеке кратерлерді тудырады, сондықтан тезірек эрозия.
Өңдеуге арналған рұқсаттың бақыланатын сомасы кейінгі операцияларға әдейі қалдырылады.
Дөрекі өңдеудің мақсаты болып табылады бетінің максималды сапасы емес, бірақ әрлеу үшін жеткілікті өлшемді бақылауды сақтай отырып, көлемді материалдарды тиімді және тұрақты жою.
Терең қуыстарға арналған, шаю жағдайлары өрескел өңдеу кезінде ерекше маңызды болады, өйткені эрозияға ұшыраған материалдың көп мөлшері өңдеу аралығын тез ластауы мүмкін..
Адымдау 6: Жартылай өңдеу және электродты ауыстыру
Талапты қуыстарға арналған, жартылай өңдеу кезеңі өрескел өңдеу мен соңғы өңдеу арасында енгізілуі мүмкін.
Бөлек электродты немесе бірте-бірте тазартылған электрод геометриясын өлшемдік ауытқуды азайтып, беттің консистенциясын жақсарта отырып, өңдеудің қалған бөлігін жою үшін пайдалануға болады..
Бұл аралық кезең агрессивті өрескел өңдеу мен нәзік өңдеу арасындағы бақыланатын ауысуды қамтамасыз етеді.
Бұл әсіресе пішіндер мен пішіндер үшін пайдалы терең қабырғалар, тар ойықтар, Өткір бұрыштар, жұқа текстуралар, немесе күрделі үш өлшемді беттер.
Адымдау 7: Бастау
Аяқтау қуыстың соңғы өлшемдерін және талап етілетін бет сапасын өндіру үшін айтарлықтай төмен разряд энергиясын пайдаланады.
Импульс ұзақтығының қысқаруы және ең төменгі ағындар азырақ эрозия кратерлерін жасайды, бетінің кедір-бұдырын азайту және термиялық әсер ететін беткі қабаттың қалыңдығын азайту.
Аяқтау стратегиясы теңгерімді болуы керек Беттің кедір-бұдырлығы, өлшемді дәлдік, Өңдеу уақыты, және бетінің тұтастығы.
Өте жақсы өңдеу бірнеше өтуді қажет етуі мүмкін, себебі разряд энергиясы азайған сайын материалды алу біртіндеп баяулайды..
Критикалық құралдарды қолдану үшін, соңғы бет кейіннен жылтыратудан өтуі мүмкін, Текстуралау, жабу, немесе қажетті функцияға байланысты басқа бетті өңдеулер.
Адымдау 8: Электродтың тозуын өтеу
Электродтардың тозуы Sinker EDM-ге тән қасиет болып табылады. Дайындама әдетте электродқа қарағанда тезірек эрозияға ұшырайды, өңдеу кезінде электродтың пішіні біртіндеп өзгереді.
Айналада тозу әсіресе маңызды Өткір жиектер, бұрыштар, Шағын мүмкіндіктер, және концентрацияланған төгу белсенділігіне ұшыраған аймақтар.
Қазіргі заманғы EDM басқару элементтері электрод қозғалысы мен өңдеу параметрлерін реттеу арқылы электродтың тозуын өтейді.
Жоғары дәлдіктегі қуыстарға арналған, электродты жобалау және өлшемді тексеру кезінде электродтың тозуын да ескеру қажет.
Адымдау 9: Қорытынды тексеру
EDM өңдеуден кейін, қуыс инженерлік талаптарға сай тазаланады және тексеріледі.
Өлшемді тексеру a көмегімен орындалуы мүмкін См, EDM-спецификалық зондтау жүйесі, оптикалық өлшеу құралдары, немесе дәлдік өлшеуіштері, құрамдас геометрия мен төзімділік талаптарына байланысты.
Бетінің кедір-бұдырлығын профилометр көмегімен бағалауға болады, ал критикалық қуыс өлшемдері мен геометриялық қатынастар CAD үлгісімен немесе сызбасымен тексеріледі.
Егер тексеру локализацияланған ауытқуларды анықтаса, қосымша EDM әрлеу өтулері көбінесе бүкіл өндіріс процесін ауыстырмай-ақ орындалуы мүмкін.
4. Sinker EDM үшін электродтар
Электрод шұңғылша ЭЗҚ-ның маңызды элементтерінің бірі болып табылады, өйткені оның геометриясы басқарылатын электр эрозиясы арқылы дайындамаға тікелей беріледі..
Кәдімгі кескіш құралдан айырмашылығы, EDM электроды бір уақытта электр өткізгіштігін қамтамасыз етуі керек, өлшемді тұрақтылық, тозуға төзімділік, және дәл геометриялық жаңғырту.
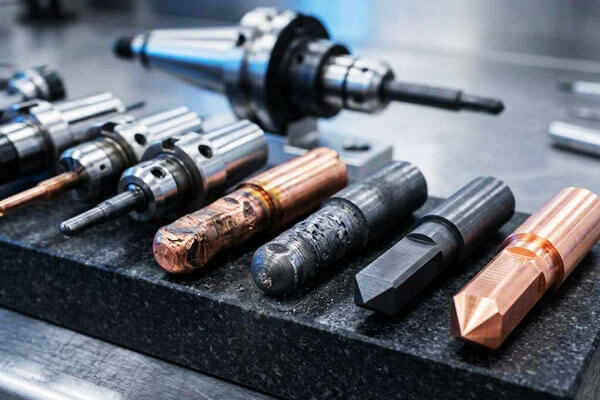
Электродтық материалдар
| Материал | Негізгі қасиеттері | Артықшылықтары | Шектеулер | Типтік қосымшалар |
| Графигі | Жоғары электр өткізгіштік; Төмен тозу; Жақсы техникалар; Жоғары балқу нүктесі. | Дөрекілеу үшін тамаша; төмен электрод тозуы; Жақсы бетті аяқтау; үнемді. | Морт; ұсақ шаң шығаруы мүмкін; арнайы кескіш құралдарды қажет етеді. | Зең қуыстары; өледі; өрескел өңдеу және өңдеу. |
| Мыс | Тамаша электр өткізгіштік; Жақсы жылу өткізгіштік; Машина оңай. | Аяқтауға жақсы; Нақты бетті аяқтау; электроплантациялау оңай. | Графитке қарағанда жоғары тозу; материалды алу жылдамдығы төмен. | Бастау; шағын қуыстар; нәзік қасиеттер. |
| Мыс-вольфрам | Жоғары балқу температурасы; Тамаша тозуға төзімділік; Жақсы жылу өткізгіштік. | Тамаша тозуға төзімділік; жақсы әрлеу үшін жақсы; тұрақты өлшемдер. | Қымбат қымбатты; машина жасау қиын. | Дәлдік өңдеу; шағын электродтар; жоғары тозу қолданбалары. |
Күміс-вольфрам |
Тамаша өткізгіштік; Жоғары балқу нүктесі; Жақсы тозуға төзімділік. | Өте аз тозу; тамаша әрлеу. | Өте қымбат. | Жоғары дәлдікпен өңдеу; жоғары құнды қолданбалар. |
| Вольфрам | Өте жоғары балқу температурасы; Тамаша тозуға төзімділік. | Өте аз тозу; жақсы әрлеу. | Өте қымбат; машина жасау қиын. | Арнайы жоғары дәлдіктегі қолданбалар. |
5. Ділдік, Беттік өңдеу және өңдеу мүмкіндігі
басты күшті жақтарының бірі Сүңгуір EDM Бұл оның жоғары өлшемді басқаруды кәдімгі кескіш құралдардың көмегімен тиімді өндіру қиын немесе мүмкін емес геометрияларды өңдеумен біріктіру мүмкіндігі..
Өлшемді дәлдік
Қазіргі заманғы CNC Sinker EDM жабдығымен және жақсы басқарылатын процесспен, өлшемдік төзімділіктер бірнеше микроннан бірнеше ондаған микронға дейінгі диапазон қолайлы геометриялар үшін қол жеткізуге болады.
Ақырғы нәтиже электродтың тозуының өтелуіне байланысты, Жылу бақылауы, диэлектрлік тұрақтылық, және тексеру әдістемесі.
| Параметр | Типтік мүмкіндік | Инженерлік ойлар |
| Өлшемді төзімділік | ±0,005–0,02 мм | Оңтайландырылған әрлеу шарттарында неғұрлым қатаң төзімділікке қол жеткізуге болады |
| Жоғары дәлдікке төзімділік | Шамамен ±0,002–0,005 мм | Әдетте бақыланатын жылу жағдайлары қажет, дәлдіктегі электродтар, және арнайы аяқтау билеттері |
| Орналастыру дәлдігі | Шамамен ±0,003–0,01 мм | Құрылғы конфигурациясына байланысты, осьті калибрлеу, және дайындаманы орнату |
| Қайталану | Шамамен ±0,002–0,005 мм | Машина күйі мен процестің тұрақтылығы қатты әсер етеді |
| Электродтан қуысқа дейінгі дәлдік | Әдетте бірнеше микрометрден ондаған микрометрге дейін | Электродты тексеруге байланысты, өтемақы кию, және ұшқын аралығын бақылау |
Бетті аяқтау
Sinker EDM микроскопиялық разряд кратерлерінен тұратын тән бетті жасайды.
Бетінің кедір-бұдырлығы ең алдымен разряд энергиясымен бақыланады: жоғары энергиялық импульстар тереңірек және үлкенірек кратерлерді тудырады, ал энергиясы аз әрлеу импульстары жұқа бет құрылымын жасайды.
Типтік қол жеткізуге болатын беттің кедір-бұдыр диапазондары төменде көрсетілген.
| Беттің кедір-бұдырлығы Ra | Шамдар. Қаттылық (микрон) | Өңдеудің әдеттегі жағдайы | Типтік қолдану |
| 0.2-0,4 мкм | 8–16 мкм | Өте төмен энергиямен өңдеу | Дәлдік қалыптар, одан әрі жылтыратуды қажет ететін оптикалық сапалы құрал беттері |
| 0.4–0,8 мкм | 16–32 мкм | Жақсы әрлеу | Зең қуыстары, дәл өлім, функционалдық беттер |
| 0.8-1,6 мкм | 32–63 мкм | Жалпы әрлеу | Жалпы дәлдіктегі аспаптық және инженерлік құрамдас бөліктер |
| 1.6-3,2 мкм | 63–125 мкм | Орташа қуатты өңдеу | Орташа кедір-бұдырлық рұқсат етілген алдын ала қуыстар мен беттер |
| >3.2 мкм | >125 микрон | Жоғары энергиялы өрескел өңдеу | Аяқтау алдында материалды көп мөлшерде алып тастау |
Соңғы бет сапасы тек токпен анықталмайды. Импульс ұзақтығы, импульстік интервал, полярлық, диэлектрлік шаю, электрод материалы, дайындама материалы, және аяқтау рұқсаттарының саны
Өңдеу қабілеті
Құрамдас бөлік құрамында болған кезде Sinker EDM әсіресе құнды Терең қуыстар, тар қабырғалар, күрделі қалталар, шағын ішкі радиустар, өткір геометриялық ауысулар, немесе күрделі үш өлшемді контурлар.
| Белгі | Типтік мүмкіндік | Инженерлік ойлар |
| Функцияның минималды өлшемі | Шамамен 0,05–0,10 мм | Электродтың беріктігіне өте тәуелді, қызару, арақатынасы, және энергияны разрядтау |
| Шағын ішкі радиусы | Шамамен 0,05–0,15 мм | Электрод геометриясы және электродтың тозуы арқылы шектелген |
| Терең тар ерекшеліктер | Шамамен арақатынастары 10:1-20:1 мүмкін | Тереңдік артқан сайын шаю қиындай түседі |
| Қуыс тереңдігі | Шамамен 100–200 мм немесе одан да көп | Ең алдымен электрод дизайнымен шектеледі, қызару, машиналық соққы, және қуыс геометриясы |
Күрделі 3D қуыстар |
Үздік | Күрделі электрод геометриялары өте күрделі қуыс пішіндерін жасай алады |
| Шыңдалған болатты өңдеу | Үздік | Әсіресе термиялық өңдеуден кейін тиімді |
| Айқын ішкі мүмкіндіктер | Үздік | Көптеген ішкі геометриялар үшін әдеттегі айналмалы құралдарға қарағанда практикалық |
| Соқыр қуыстар | Үздік | Шөгетін EDM-нің негізгі қолдануы |
| Жіңішке қабырғалар мен тар ойықтар | Үздік | Мұқият электрод дизайнын және басқарылатын разряд энергиясын қажет етеді |
6. Sinker EDM арқылы қандай материалдарды өңдеуге болады?
Негізгі артықшылығы шұңғылша EDM (Электр разрядты өңдеу) қаттылығына немесе механикалық беріктігіне қарамастан электр өткізгіш материалдарды өңдеу қабілеті.
| Материалдық отбасы | Типтік материалдар | Жарамдылық | Әдеттегі Sinker EDM қолданбалары |
| Құрал болаттар | H13, Д2, S7, P20, 4140, 4340 | Үздік | Инъекциялық қалыптар, штамптау өледі, соққылар, қуыстарды қалыптастыру, шыңдалған құрал |
| Тот баспайтын болаттар | 304, 316, 17-4Р, 440Б | Үздік | Медициналық компоненттер, Дәлдік құрал, Аэроғарыш бөліктері, тамақ өнімдерін өңдеуге арналған жабдықтар |
| СуперАлларды | Жұқпалы 625, Жұқпалы 718, Гастеля, Васпалой | Үздік | Аэроғарыш компоненттері, турбинаға қатысты құралдар, химиялық өңдеу жабдықтары |
| Титан қорытпалары | Ti-6Al-4V және басқа өткізгіш титан қорытпалары | Үздік | Аэроғарыш бөліктері, медициналық компоненттер, дәлдіктегі қуыстар мен құралдар |
Цементтелген карбидтер |
WC-Co және басқа өткізгіш карбид маркалары | Үздік | Кесетін құралдар, тозуға төзімді компоненттер, соққылар, өледі, Дәлдік құрал |
| Мыс қорытпалары | Мыс, жез, қола, Бериллий мыс | Үздік | Электрлік бөлшектер, дәлдіктегі қуыстар, байланыстар, жылу тасымалдағыш компоненттер |
| Алюминий қорытпалары | 6061, 7075 және басқа да өткізгіш сорттар | Жақсы | Прототиптер, қалыптар, аз көлемді дәлдіктегі компоненттер, күрделі қуыстар |
| Басқа өткізгіш материалдар | Белгілі бір өткізгіш арнайы қорытпалар мен композиттер | Қолданбаға тәуелді | Арнайы құрал-саймандар және өңдеуге қиын компоненттер |
7. Sinker EDM қарсы. Wire EDM VS. CNC өңдеу
Сүңгуір EDM, сым EDM, және CNC өңдеу - бұл барлық дәл өндіріс технологиялары, бірақ олар материалды түбегейлі басқа жолмен алып тастайды.
| Критериция | Сүңгуір EDM | Сым Эдм | CNC өңдеу |
| Материалды жою | Электр разрядының эрозиясы | Электр разрядының эрозиясы | Механикалық кесу |
| Құралдар | Пішінді электрод | Үздіксіз сым электрод | Кесетін құралдар |
| Материалдық талап | Электр өткізгіш | Электр өткізгіш | Жалпы өңделетін материалдар |
| Ең жақсы | Қуыстар, соқыр тесіктер, күрделі 3D мүмкіндіктері | Профильдер, бұтақтар, контурлар, кесінділер | Жалпы призмалық және айналмалы бөліктер |
| Қатты материалдар | Үздік | Үздік | Құралға тәуелді |
| Соқыр қуыстар | Үздік | Әдетте қолайлы емес | Жақсы, геометрияға тәуелді |
| Күрделі ішкі геометрия | Үздік | Сым арқылы қол жеткізу шектелген | Орташа және тамаша |
Өткір ішкі бұрыштар |
Өте жақсы, электродқа тәуелді | Үздік | Құралдың диаметрімен шектелген |
| 3D қуысты өңдеу | Үздік | Шектеу шектеулі | Көп осьті өңдеумен жақсы |
| Материалды шығару жылдамдығы | Байсалды | Байсалды | Жалпы жоғары |
| Бетті аяқтау | Аяқтау пастарымен тамаша | Аяқтау пастарымен тамаша | Үздік, Құралдарға байланысты |
| Физикалық кесу күші | Негізінде жоқ | Негізінде жоқ | Елеулі |
| Электрод/құрал тозуы | Электродтың тозуы орын алады | Сым үздіксіз тұтынылады | Кескіш құралдың тозуы |
| Типтік қосымшалар | Қалыптар, өледі, соққылар, қуыстар | Дәлдік профильдері, бұтақтар, соққылар | Біліктер, корпустар, нөмірлер, Құрылымдық компоненттер |
8. Sinker EDM артықшылықтары мен шектеулері
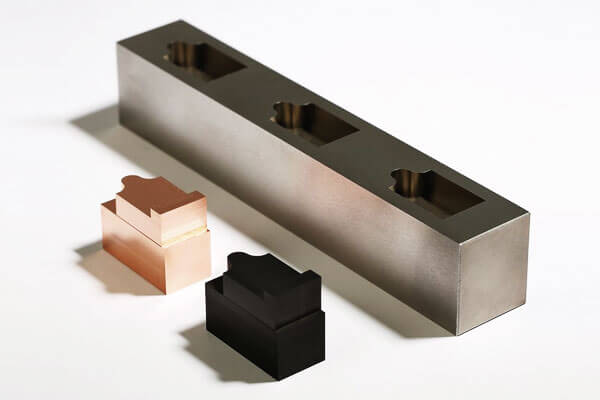
Негізгі артықшылықтар
- Қаттылыққа тәуелсіз өңдеу: Шыңдалған болатты кеседі, карбид пен суперқорытпалар жұмсақ болат сияқты оңай; бұрмалануды болдырмау үшін термиялық өңдеуден кейін өңдеуді орындауға болады.
- Күрделі 3D қуыс мүмкіндігі: Ішкі геометрияларды шығарады, айналмалы кескіштермен қол жеткізуге болмайтын өткір бұрыштар мен терең қабырғалар.
- Нөлдік кесу күші: Механикалық контактінің болмауы ауытқудың жоқтығын білдіреді, әңгіме жоқ, саңылаулар және қалдық кесу кернеуі жоқ, тіпті өте жұқа қабырғалар мен нәзік мүмкіндіктер үшін.
- Өте жоғары дәлдік: Жоғары көлемді өндіріс үшін тамаша қайталану мүмкіндігімен микрон деңгейіндегі төзімділікке қол жеткізеді.
- Жоғары бетті аяқтау: Көптеген қалып қолданбалары үшін қолмен жылтыратуды болдырмайтын айна сапалы беттерге қабілетті.
- Жоғары автоматтандырылған: Автоматты электродтарды ауыстырғыштармен және процесс кезінде бақылаумен қараусыз түнгі өндірісті қолдайды.
Ішкі шектеулер
- Тек өткізгіш материалдар: Ток өткізбейтін керамикалық бұйымдарды өңдеу мүмкін емес, шыны немесе пластмассалардың көпшілігі.
- Төменгі материалды алу жылдамдығы: Сусымалы материалдарды алу фрезерге қарағанда баяу; өрескел өңдеуге қарағанда әрлеу және күрделі функциялар үшін ең үнемді.
- Электрод құны және жеткізу уақыты: Арнайы электродтар дизайн және дайындау құнын қосады, әсіресе көп электродты дәлдіктегі жұмыс үшін.
- Беттік қайта өңдеу қабаты: Жоғары энергиялы өрескел өңдеу жұқа қайта қатайған қабат пен жылу әсер ететін аймақты жасайды; әрлеу пастары азаяды, бірақ оны толығымен жоймайды.
- Жоғары капитал салымдары: Дәл сіңіргіш EDM станоктары стандартты фрезерлік орталықтарға қарағанда жоғары сатып алу және пайдалану құнына ие.
- Сұйықтық пен қалдықтарды басқару: Диэлектрлік сұйықтық сүзуді және қалдық шламды дұрыс өңдеуді қажет етеді.
9. Sinker EDM қолданбалары
Синкер EDM кәдімгі кесу әдістері материал қаттылығында шектеулерге тап болған жерде кеңінен қолданылады, қуыс геометриясы, мүмкіндіктің қолжетімділігі, немесе ішкі мәліметтер.
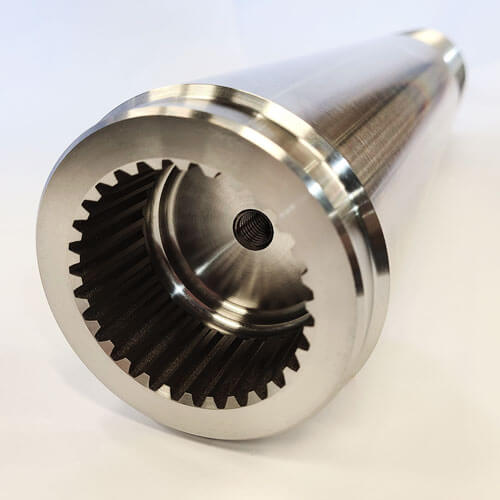
Қалыпты және өлім өндірісі
Қалып жасау Sinker EDM-тің ең маңызды қолданбаларының бірі болып табылады.
Инъекциялық қалыптар, қысу қалыптары, өліп бара жатқан қалыптар, және басқа құралдар жүйелерінде жиі терең қуыстар болады, тар қабырғалар, текстуралы беттер, және күрделі ішкі геометриялар.
EDM термиялық өңдеуден кейін ерекше құнды, өйткені шыңдалған қалыптар болаттарды фрезерлеуге байланысты кесу күшінсіз өңдеуге болады..
Дәлдік құралдар
Соққылар, Өлген қалыптастыру, экструзия өледі, Штамптау құралдары, және дәлме-дәл кірістірулер көбінесе қатаң өлшемдік төзімділікті және өткір ішкі мүмкіндіктерді қажет етеді.
Sinker EDM бірнеше арнайы кескіш құралдарды қажет ететін немесе кәдімгі өңдеу арқылы қол жетімсіз болуы мүмкін күрделі қуыстарды өндіруге мүмкіндік береді..
Аэроғарыш компоненттері
Аэроғарыш өнеркәсібі көбінесе жоғары беріктікті қамтиды, ыстыққа төзімді қорытпалар және күрделі ішкі геометриялар.
Синкер EDM арнайы құрал-саймандар үшін пайдаланылуы мүмкін, турбинаға қатысты компоненттер, дәлдіктегі арматура, және өңдеуге қиын өткізгіш материалдар.
Медициналық өндіріс
Дәл медициналық құралдар мен таңдалған металл компоненттер өте жақсы мүмкіндіктерді қажет етуі мүмкін, күрделі қуыстар, және қатаң төзімділіктер.
Sinker EDM әсіресе қалыптарды жасау үшін қолайлы, қалыптастыру құралдары, және мамандандырылған дәлдік компоненттері.
Автокөлік және энергетика өнеркәсібі
Процесс трансмиссиялық құралдар үшін қолданылады, отын жүйесінің құрамдас бөліктері, дәл өлім, турбинаға қатысты бөлшектер, және жоғары өнімді өнеркәсіптік жабдықтар.
Электроника және микро-дәлдік құрамдас бөліктер
Micro-EDM және дәл Sinker EDM әдістері шағын слоттарды жасай алады, қуыстар, қонтқыштар, және кәдімгі құралдар тым үлкен немесе механикалық тұрғыдан нәзік болуы мүмкін басқа да жұқа өткізгіш қасиеттер.
10. Қорытынды
Sinker EDM - бұл қатты материалдарды фрезерлеуге балама ғана емес.
Бұл электр энергиясын дәл геометрияға түрлендіретін түбегейлі басқа өндіріс принципі, ешбір механикалық кесу процесі қол жеткізе алмайтын пішіндер мен материал комбинацияларына мүмкіндік береді.
Оның қаттылық тәуелсіздігінің бірегей комбинациясы, нөлдік кесу күші, күрделі қуыс мүмкіндігі және айнадай тегістеу бетінің сапасы оны аспап пен қалыптар өндірісінде таптырмас етеді., аэроғарыш, медициналық құрылғылар және дәлдік инженериясы.
Процесс өзіне тән айырбастарды қамтиды: материалдарды алудың төмен жылдамдығы, электрод тозуы және өткізгіш дайындамаға қойылатын талаптар оның әрбір өңдеу тапсырмасы үшін оңтайлы шешім емес екенін білдіреді..
Дұрыс қолданған кезде — қатайтылған материалдар үшін, күрделі ішкі қуыстар және жоғары дәлдіктегі қолданбалар — шұңқырлы EDM басқа ешқандай өндірістік процесс сәйкес келмейтін өнімділікті қамтамасыз етеді.
Генератор технологиясы ретінде, басқару жүйелері мен автоматтандыру дамып келеді, шұңғылша EDM одан әрі микро өндіріске кеңейеді, медициналық және жартылай өткізгіштік қолданбалар,
және біріктірілген гибридті өндіріс жұмыс процестері, қазіргі заманғы дәлдіктегі өндірістің іргелі процестерінің бірі ретіндегі ұстанымын нығайту.
ЖҚС
Sinker EDM мен Wire EDM арасындағы айырмашылық неде?
Sinker EDM соқыр қуыстар мен күрделі ішкі геометрияларды өңдеу үшін пішінді электродты пайдаланады.
Wire EDM электр өткізгіш материалды кесу үшін үздіксіз қозғалатын сымды пайдаланады және негізінен профильдер үшін қолданылады, соққылар, өледі, және арқылы өтетін мүмкіндіктер.
Неліктен графит пен мыс EDM электродтары ретінде жиі қолданылады??
Екі материал да жақсы электр өткізгіштігін және өңдеуге қабілеттілігін ұсынады.
Графит күрделі электродтар мен жоғары температуралық EDM қолданбалары үшін кеңінен қолданылады, ал мыс қолайлы өңдеу жағдайында бөлшектердің тамаша репродукциясы мен бетінің сапасын қамтамасыз ете алады.
EDM дайындаманың бетіне зақым келтіре ме?
EDM термиялық әсер ететін бетті тудырады және қайта өңделген қабат түзуі мүмкін. Дұрыс бақыланатын әрлеу параметрлерімен, зардап шеккен қабатты азайтуға болады.
Маңызды құрамдас бөліктер қосымша бетті өңдеуді немесе тексеруді қажет етуі мүмкін.
Шұңғылша EDM қаншалықты дәл?
Жоғары дәлдіктегі өндірістік раковиналық EDM машиналары әдетте көптеген мүмкіндіктер үшін ±0,002-ден ±0,005 мм-ге дейінгі өлшемді рұқсаттарды ұстайды., бақыланатын жағдайларда ±0,001 мм қабілетті ультра дәлдіктегі машиналармен.
Дәлдік машинаның тұрақтылығына байланысты, температураны бақылау және электродтың тозуын дұрыс басқару.
Can Sinker EDM машинасы шыңдалған болат?
Иә. Sinker EDM кез келген өткізгіш материалды өңдей алады, қаттылығына қарамастан. Бұл кәдімгі өңдеуге қарағанда оның негізгі артықшылықтарының бірі.
Sinker EDM қымбат па??
Құралдар (электрод өндірісі) қымбат, және материалдың баяу кетуіне байланысты машина уақыты қымбатқа түседі.
Дегенмен, күрделі геометриялар мен қатты материалдар үшін, Sinker EDM көбінесе үнемді нұсқа болып табылады.