Металл қаңылтыр - заманауи өндірістегі ең әмбебап материалдардың бірі. Автокөлік корпусының панельдері мен ұшақ фюзеляждарынан электронды қоршаулар мен ғимарат қаптамаларына дейін, металл қаңылтыр компоненттері барлық жерде.
Дегенмен, бір ғана металл парақ сирек жеткілікті - жинақтарды жасау үшін оны біріктіру керек, Құрылыстар, және дайын өнімдер.
Металл қаңылтыр компоненттерін біріктіру үшін қолданылатын әдіс беріктік үшін өте маңызды, төзімділік, көрінос, және соңғы өнімнің өзіндік құны.
Металл қаңылтырын дұрыс таңдау қарапайым мәселе емес. Таңдау бірқатар факторларға байланысты: материалдың түрі мен қалыңдығы, қажетті күш, эстетикалық талаптар, Өндіріс көлемі, және қызмет көрсету шарттары.
Нашар таңдалған буын мерзімінен бұрын сәтсіздікке әкелуі мүмкін, қымбат қайта өңдеу, немесе тіпті қауіпсіздік қауіптері.
Бұл мақалада қаңылтыр металл қосылыстарының кең таралған түрлері туралы толық нұсқаулық берілген, олардың классификациясы, және практикалық таңдау негізі.
1. Металл қаңылтыр қосылысы дегеніміз не?
А қаңылтыр металды біріктіру екі немесе одан да көп қаңылтыр құрамдас бөліктері арасындағы олардың салыстырмалы орнын сақтауға және механикалық немесе функционалдық жүктемелерді беруге арналған байланыс.
Парақтарды олардың беттері бойымен қосуға болады, шеттерлер, бұрыштар, немесе қалыптасқан ерекшеліктер.
Байланыс тұрақты болуы мүмкін, алынбалы, немесе механикалық блокталады, өндіру әдісіне байланысты.
Инженерлік тұрғыдан, түйіспе жай қосылу нүктесі емес, жүк тасымалдау аймағы ретінде қарастырылуы керек. Бір параққа кіретін күштер қосылыс арқылы және іргелес параққа берілуі керек.
Бұл жүктеме жолының геометриясы кернеу концентрациясына қатты әсер етеді, деформация, Шаршау өмірі, және сәтсіздік мінез-құлқы.
Мысалы, екі жалпақ парақты түйіспелі түйіспен жиектен шетке біріктіруге болады, тізе буынымен қабаттасады, немесе Т-түйіндісін жасау үшін бір-біріне перпендикуляр орналасады.
Бұл әртүрлі геометрияларды дәнекерлеу арқылы біріктіруге болады, тойтаринг, бұрандалар, клининг, желімдер, немесе қалыптасқан тігістер.
2. Металл қаңылтыр қосылыстары қалай жіктеледі?
Металл қаңылтыр қосылыстарын бірнеше инженерлік тұрғыдан жіктеуге болады. Ең практикалық тәсіл - қосылыстың қалай құрастырылғанын қарастыру, қалай өндіріледі, және ол жүктерді қалай тасымалдайды.
Қосылым түрі бойынша
Жиналған құрамдас бөліктерді бөлуге болатындығына байланысты, қаңылтыр жабындары әдетте бөлінеді тұрақты, уақытша, және жартылай тұрақты буындар.
| Санат | Түсіндірме | Типтік мысалдар |
| Тұрақты буындар | Қызмет ету мерзімі бойы жинақталған күйде қалуға арналған және әдетте жою үшін зақымдануды немесе жою операцияларын қажет етеді. | Дәнекерленген қосылыстар, дәнекерленген қосылыстар, дәнекерленген қосылыстар, құрылымдық жабысқақ қосылыстар, тойтарма қосылыстар |
| Уақытша буындар | Металл қаңылтыр компоненттеріне қалыпты зақым келтірместен қайталап құрастыру және бөлшектеуге арналған. | Бұрандалы қосылыстар, бұрандалы қосылыстар, алынбалы механикалық бекіткіштер |
| Жартылай тұрақты буындар | Бөлуге болады, бірақ жою әдетте құралдарды қажет етеді, деформация, немесе буынның бір бөлігін ауыстыру. | Клиникалық буындар, кейбір өздігінен тесілетін бекіткіштер, тігістерді бекітіңіз |
Классификация абсолютті емес. Мысалы, тойтарылған қосылыс әдетте өндірісте тұрақты болып саналады, бірақ тойтарманы бұрғылау немесе кесу арқылы техникалық түрде алып тастауға болады.
Сондықтан, практикалық айырмашылыққа негізделген мақсатты қызмет көрсету және бөлшектеу әдісі, физикалық жоюдың мүмкін екендігін ғана емес.
Өндірістік әдіс бойынша
Екінші және одан да көп өндіріске бағытталған жіктеу қосылымды жасау үшін пайдаланылатын процеске негізделген.
| Санат | Түсіндірме | Типтік мысалдар |
| Дәнекерленген қосылыстар | Парақтар, ең алдымен, локализацияланған жылу арқылы біріктіріледі, қысыммен немесе қысымсыз және толтырғыш металл, дәнекерлеу процесіне байланысты. | MIG дәнекерлеулері, TIG дәнекерлеулері, қарсылық нүктелі дәнекерлеу, лазерлік дәнекерлеу, тігісті дәнекерлеу |
| Механикалық қосылыстар | Қосылу бекіткіштер арқылы жүзеге асырылады, механикалық блоктау, немесе парақтың локализацияланған пластикалық деформациясы. | Тойтармаланған, болтты, бұрандалы, қысылған буындар |
Жабысқақ қосылыстар |
Беткейлер әдеттегі механикалық бекіткіш немесе балқыту процесі емес, сәйкес желім жүйесі арқылы жабыстырылады.. | Эпоксий, акрилді, полиуретанды желім қосылыстары |
| Интегралды түзілген буындар | Парақтың өзі бүгілген, бүктелген, соқты, немесе байланыс жасау үшін құрылған, бөлек біріктіру компоненттерін азайту немесе жою. | Жиек буындары, тігістерді бекітіңіз, буындарды қысу, түзілген құлыптар |
Біріккен геометрия және жүктемені тасымалдау арқылы
Металл қаңылтыр қосылыстарын парақтардың физикалық орналасуына және нәтижесінде пайда болатын жүктеме жолына қарай жіктеуге болады.
Бұл құрылымдық дизайн үшін өте маңызды, өйткені геометрия қосылым арқылы күштердің қалай берілетінін анықтайды.
| Санат | Түсіндірме | Типтік мысалдар |
| Тізе буындары | Бір парақ екіншісін қабаттасады, қабаттасатын қосылым аймағын жасау. | Нүктелік дәнекерленген қосылыс, тойтармалы тізе буыны, жабысқақ қосылыс |
| Бөкселер | Екі парақ шамамен бір шетінен бір-біріне сәйкес келеді, әдетте бір жазықтықта. | Түйінді дәнекерлеу, лазермен дәнекерленген түйіспелі қосылыс |
| Шеттік буындар | Көршілес парақ жиектері олардың шекаралары бойынша біріктірілген, жиі бүктеу арқылы, дәнекерлеу, немесе қалыптастыру. | Жиек буыны, бүктелген жиегі, шеткі дәнекерлеу |
Т-буындары |
Бір парақ екіншісімен шамамен оған перпендикуляр кездеседі, Т-тәрізді конфигурацияны шығарады. | Филе дәнекерленген Т-түйін, механикалық бекітілген Т-түйін |
| Бұрыштық буындар | Екі парақ бұрышта кездеседі, әдетте 90° шамасында, сыртқы немесе ішкі бұрышты қалыптастыру үшін. | Дәнекерленген бұрыштық қосылыс, қалыптасқан бұрыштық буын |
3. Дәнекерленген металл қаңылтыр қосылыстары
Дәнекерлеу - металл қаңылтырдың тұрақты қосылыстарын жасаудың ең кең таралған әдістерінің бірі. Ол жылуды пайдаланады, қысым, немесе компоненттер арасында металлургиялық байланыс орнату үшін екеуінің комбинациясы.
Ең қолайлы дәнекерлеу процесі парақ материалына байланысты, қалыңдық, буын геометриясы, қажетті дәнекерлеу сапасы, Өндіріс көлемі, Жылу енгізу, және өлшемдік төзімділік.
Мен дәнекерлеу (Металл инертті газ)
Мен дәнекерлеу, ішінде ресми түрде жіктеледі Газ металл доғалы дәнекерлеу (Бағ), электр доғасын генерациялау және негізгі материалды балқыту үшін үздіксіз қоректенетін тұтынылатын сым электродты пайдаланады.
Қорғаушы газ балқыған дәнекерлеу пулын атмосфералық ластанудан қорғайды.
Қолдануға байланысты, қорғайтын газдарға аргон негізіндегі қоспалар кіруі мүмкін, көмірқышқыл газы, немесе басқа газ қоспалары; сондықтан, Барлық MIG қорғаныс газдарын таза инертті деп сипаттау техникалық тұрғыдан дұрыс емес.

| Аспект | Мәлімет |
| Өңдеу | Үздіксіз қоректенетін сым электрод дәнекерлеу пулын қалыптастыру үшін электр доғасының астында балқиды. Қорғаушы газ балқыған металды атмосфералық ластанудан қорғайды. |
| Ең жақсы | Жұмсақ болат, Тот баспайтын болат, және алюминий парағы мен пластина. |
| Артықшылықтары | Жоғары дәнекерлеу жылдамдығы; үздіксіз сым беру; жоғары тұндыру жылдамдығы; салыстырмалы түрде автоматтандыру оңай; бірлескен конфигурациялардың кең ауқымы үшін қолайлы. |
| Шектеулер | Шашырау мен жылу бұрмалануын тудыруы мүмкін; қорғаныс газы әдетте қажет; процесті басқару өте жұқа парақта талап етілетін болады. |
Типтік қосымшалар |
Автомобиль компоненттері, Машина кадрлары, қоршау, Жалпы өндіріс, жақшалар, құрылымдық қаңылтыр-металл жинақтары. |
| Буын түрлері | Бөкселер, тізе буындары, филе буындары, Т-буындары, және бұрыштық қосылыстар. |
| Материалдың қалыңдығы | Әдетте шамамен 0,8–6 мм парақ үшін қолданылады, практикалық ауқым материалға байланысты болса да, жабдық, бірлескен дизайн, және дәнекерлеу параметрлері. |
| Дәнекерлеу жылдамдығы | Көптеген металды қолдану үшін шамамен 20–60 см/мин, материалдың қалыңдығына және технологиялық параметрлерге қатты байланысты. |
| Құны | Байсалды. |
MIG дәнекерлеу әсіресе тартымды өнімділік пен икемділік ең аз мүмкін болатын жылу шығынына қол жеткізуден маңыздырақ.
Ол қолмен де, роботтық өндірісте де кеңінен қолданылады, өйткені үздіксіз жеткізілетін сым салыстырмалы түрде жоғары өндіріс жылдамдығын қолдайды..
TIG дәнекерлеу (Вольфрам инертті газы)
TIG дәнекерлеу, немесе Газ вольфрамы доғалы дәнекерлеу (Gtaw), доғаны орнату үшін тұтынылмайтын вольфрамды электродты пайдаланады. Толтырғыш металл, қажет болғанда, бөлек қосылады.
Инертті қорғаныс газы, әдетте аргон немесе аргон негізіндегі қолайлы қоспа, дәнекерлеу аймағын атмосфералық ластанудан қорғайды.
TIG осы үшін бағаланады нақты жылуды бақылау, тамаша дәнекерлеу көрінісі, және жұқа материалдарға жоғары сапалы дәнекерлеу тігісін шығару мүмкіндігі.
| Аспект | Мәлімет |
| Өңдеу | Тұтынылмайтын вольфрам электроды мен дайындама арасында электр доғасы пайда болады. Толтырғыш металды бөлек қосуға болады, ал қорғаныс газы дәнекерлеу аймағын қорғайды. |
| Ең жақсы | Тот баспайтын болат, алюминий, Никель қорытпалары, мыс қорытпалары, және дәл жылуды бақылауды қажет ететін жұқа парақ. |
| Артықшылықтары | Дәнекерлеудің тамаша сапасы; Жылу кірісін дәл бақылау; төмен шашырау; дәнекерлеудің таза көрінісі; сыни және көрінетін буындарға жарамды. |
| Шектеулер | MIG дәнекерлеуіне қарағанда баяу; төмен түсіру жылдамдығы; оператордың шеберлігін талап етеді; жоғары көлемді дайындау үшін әдетте өнімділігі төмен. |
Типтік қосымшалар |
Тот баспайтын болаттан жасалған қоршаулар, тамақ өнімдерін өңдеуге арналған жабдықтар, дәлдікпен жасау, Аэроғарыш компоненттері, сәндік жинақтар, және жұқа қабырғалы құбырлар. |
| Буын түрлері | Бөксе, айналым, бұрыш, филе, және Т-буындары. |
| Материалдың қалыңдығы | Әсіресе жұқа парақ үшін тиімді, әдетте материалға және қосылыс конфигурациясына байланысты шамамен 0,5–6 мм. |
| Дәнекерлеу жылдамдығы | Көптеген қолмен металл парақ қолданбалары үшін шамамен 5–30 см/мин. |
| Құны | Орташа және жоғары. |
TIG жиі таңдалады дәнекерлеудің сыртқы түрі, өлшемді бақылау, және металлургиялық сапа сыни.
Оның баяу өндіріс жылдамдығы қарсылық дәнекерлеу немесе автоматтандырылған лазерлік дәнекерлеу айтарлықтай жоғары өнімділікті қамтамасыз ете алатын үлкен көлемді қолданбалар үшін оны тартымды етеді..
Төзімділік дақтарын дәнекерлеу
Қарсылық нүктелік дәнекерлеу электродтармен қысым жасау кезінде контакт аймағы арқылы бақыланатын электр тогын өткізу арқылы қабаттасатын парақтарды біріктіреді..
Электр кедергісі локализацияланған жылуды тудырады, өндіру а дәнекерлеу кескіш толтырғыш металды қажет етпей, парақтар арасында.
Бұл үлкен көлемдегі өндірісте өте маңызды, өйткені процесті жылдам автоматтандыруға болады.
| Аспект | Мәлімет |
| Өңдеу | Екі немесе одан да көп қабаттасатын парақтар электродтар арасында қысылады. Электр тогы интерфейс арқылы өтеді, қысым астында дәнекерленген дәнекерлеуді құрайтын локализацияланған қарсылық жылуын тудырады. |
| Ең жақсы | Төмен көміртекті болат, Тот баспайтын болат, мырышталған болат, және кейбір алюминий парақ жинақтары. |
| Артықшылықтары | Өте жылдам; автоматтандыруға өте қолайлы; толтырғыш металл жоқ; салыстырмалы төмен жалпы жылу шығыны; қайталанатын өндіріс процесі. |
| Шектеулер | Сәйкес электродқа қол жеткізуді қажет етеді; бірінші кезекте қабаттасатын парақтарға арналған; қосылыстың геометриясын және материалдың жиналуын мұқият бақылау керек. |
Типтік қосымшалар |
Автокөлік корпусының құрылымдары, Құрылғылар, электр шкафтары, металл жиһаз, және жоғары көлемді парақ жинақтары. |
| Буын түрлері | Ең алдымен тізе және қабаттасатын буындар. |
| Материалдың қалыңдығы | Әдетте салыстырмалы түрде жұқа парақ үшін қолданылады, материал мен жабдыққа байланысты мүмкіндігі бар. |
| Дәнекерлеу жылдамдығы | Әрбір дәнекерлеуді әдетте секундтың бір бөлігінде аяқтауға болады, процесті жоғары өнімді етеді. |
| Құны | Өндіріс көлемі жоғары болған кезде буынға төмен, бірақ жабдықтар мен құрал-саймандардың құны айтарлықтай болуы мүмкін. |
Лазерлік дәнекерлеу
Лазерлік дәнекерлеу қосылыста жоғары локализацияланған балқытуды алу үшін концентрацияланған лазер сәулесін пайдаланады.
Оның ерекше бағытталған энергия көзі көптеген дәстүрлі доғалық дәнекерлеу процестерімен салыстырғанда жоғары дәнекерлеу жылдамдығына және салыстырмалы түрде аз жылу әсер ететін аймаққа мүмкіндік береді..
| Аспект | Мәлімет |
| Өңдеу | Фокусталған лазер сәулесі буынға шоғырланған энергияны жеткізеді, материалды жергілікті түрде балқыту және балқыған аймақтың қатаюына қарай металлургиялық байланысты қалыптастыру. |
| Ең жақсы | Тот баспайтын болат, Көміртекті болат, алюминий, және дәлдікті талап ететін басқа үйлесімді қаңылтыр металдар, жоғары жылдамдықты дәнекерлеу. |
| Артықшылықтары | Жоғары дәнекерлеу жылдамдығы; Тар дәнекерлер; салыстырмалы түрде төмен бұрмалану; тамаша қайталану мүмкіндігі; автоматтандыруға және роботтық өндіріске өте қолайлы. |
| Шектеулер | Жабдықтың жоғары құны; нақты біріктіруді және процесті бақылауды талап етеді; шағылыстыратын материалдар мен күрделі геометриялар арнайы жүйелерді қажет етуі мүмкін. |
Типтік қосымшалар |
Автокөлік корпусының құрамдас бөліктері, Батарея қоршаулары, электроника, дәлдіктегі корпустар, Жылу алмастырғыштар, және жоғары дәлдіктегі өндіріс. |
| Буын түрлері | Бөксе, айналым, жиегі, және таңдалған филе конфигурациялары. |
| Материалдың қалыңдығы | Әсіресе жұқа және орташа өлшемді парақ үшін тиімді, лазерлік қуат пен материалмен анықталатын практикалық диапазонмен. |
| Дәнекерлеу жылдамдығы | Материалға байланысты жүздеген және мыңдаған мм/мин аралығында болуы мүмкін, қалыңдық, лазерлік қуат, және бірлескен дизайн. |
| Құны | Жоғары бастапқы инвестиция; жоғары көлемді өндіріс үшін әлеуетті үнемді. |
Тігістерді дәнекерлеу
Тігіс дәнекерлеуі бір-бірінің қабаттасатын төзімді дәнекерлеу тізбегін шығарады, әдетте айналмалы доңғалақ электродтарын пайдаланады, үздіксіз немесе ағып кетуге төзімді қосылыс жасау үшін.
Бұл әсіресе металл қаңылтыр жинағы тек механикалық қосылымды ғана емес, сонымен қатар қажет болғанда пайдалы сұйықтықтарға немесе газдарға қарсы тығыздау.
| Аспект | Мәлімет |
| Өңдеу | Электр тогы мен қысым дәнекерленген дәнекерлеу түйнектерінің үздіксіз сериясын құра отырып, қабаттасатын парақтар айналмалы электродтардың арасында өтеді.. |
| Ең жақсы | Үздіксіз немесе ағып кетпейтін қосылыстарды қажет ететін жұқа болат және тот баспайтын болаттан жасалған табақ. |
| Артықшылықтары | Үздіксіз қосылу; жақсы тығыздау қабілеті; жоғары өндіріс қарқыны; толтырғыш металл жоқ; автоматтандырылған өндіріске жарамды. |
| Шектеулер | Ең алдымен қабаттасатын парақ конфигурацияларына сәйкес келеді; аспаптар мен электродтарға қол жеткізу буын геометриясын шектей алады. |
Типтік қосымшалар |
Жанармай құятын цистерналар, контейнерлер, каналдар, барабандар, радиаторлар, және тығыздалған қаңылтыр тораптары. |
| Буын түрлері | Ең алдымен тізе және қабаттасатын буындар. |
| Материалдың қалыңдығы | Әдетте жұқа парақ үшін қолайлы, материал мен жабдыққа байланысты нақты диапазонмен. |
| Дәнекерлеу жылдамдығы | Әдетте бірнеше жүз мм/мин жоғары, Материалға байланысты, қалыңдық, және қажетті дәнекерлеу сапасы. |
| Құны | Орташа және жоғары, қайталанатын өндірісте жақсы өнімділікпен. |
4. Тойтартылған қаңылтыр металл қосылыстары
Тойтармалы қаңылтыр қосылысы екі немесе одан да көп парақтарды қосу үшін тойтарма деп аталатын механикалық бекіткішті пайдаланады.
Орнату кезінде, та тойтарма тегістелген тесіктер арқылы орналастырылады және парақтарды бір-біріне қысатын басын қалыптастыру үшін механикалық деформацияланады немесе кеңейтіледі..
Дәнекерлеуден айырмашылығы, тойтару негізгі металды балқытуды қажет етпейді. Бұл оны әсіресе термиялық бұрмалануды азайту маңызды болғанда немесе дәнекерлеу қиын материалдарды біріктіргенде пайдалы етеді..

Тойтармалардың жалпы түрлері
| Тойтарма түрі | Сипаттамасы | Типтік қосымшалар |
| Қатты тойтарма | Күшті және сенімді; қарама-қарсы басты қалыптастыру үшін қол жеткізуді қажет етеді. | Аэроғарыш, Құрылымдық жиналыстар |
| Соқыр тойтарма | Бір жағынан орнатылған; артқы қол жетімділік шектеулі жерде пайдалы. | Қоршау, қолдау, Жалпы өндіріс |
| Өздігінен тесілетін тойтарма | Тиісті материалдарда алдын ала бұрғыланған тесіксіз парақты тесіп, механикалық түрде біріктіреді. | Жеңіл автомобиль конструкциялары |
| Құбырлы тойтарма | Шұңқыр немесе ішінара қуыс шұңқыр; қатты тойтармаларға қарағанда аз қалыптау күшін қажет етеді. | Құрылғылар, электроника, жеңіл жинақтар |
| Жартылай құбырлы тойтарма | Ішінара қуыс ұшы орнатуды жеңілдетеді. | Тұтыну өнімдері, механикалық жинақтар |
Тойтартылған буынның сипаттамалары
| Аспект | Мәлімет |
| Өңдеу | Парақтар тойтарманы орнату және деформациялау арқылы теңестіріледі және механикалық бекітіледі, немесе арнайы өздігінен тесу немесе соқыр тойтарма механизмін пайдалану арқылы. |
| Ең жақсы | Алюминий, болат, Тот баспайтын болат, және механикалық біріктіруге артықшылық беретін аралас материалдан жасалған қаңылтыр жинақтары. |
| Артықшылықтары | Жылу жоқ; Төмен бұрмалау; әр түрлі материалдарға жарамды; жақсы қайталану мүмкіндігі; кейбір түрлері тек бір жағынан қол жеткізуді қажет етеді. |
| Шектеулер | Көптеген тойтармалар түрлері үшін тесіктерді немесе арнайы тесу мүмкіндігін қажет етеді; бекіткіш салмағын қосады; жергілікті стресс концентрациясын жасайды; тұрақты тойтармалар үшін алып тастау қиын болуы мүмкін. |
Типтік қосымшалар |
Аэроғарыштық құрылымдар, автомобиль жинақтары, HVAC жабдықтары, қоршау, Тіркемелер, металл жиһаз, және жөндеу жұмыстары. |
| Буын түрлері | Негізінен қаптама пластиналарын пайдаланатын тізе буындары мен түйіспелі буындар. |
| Материалдың қалыңдығы | Тойтарма түріне байланысты, диаметр, материал, және бірлескен конфигурация; жұқа және орташа парақ жинақтары үшін жарамды. |
| Өндіріс жылдамдығы | Автоматтандырылған тойтару жүйелері пайдаланылғанда жоғары. |
| Құны | Бір буынға төмен және орташа, құрал-саймандар мен автоматтандырылған жабдық бастапқы инвестицияларды көбейте алады. |
5. Бұрандалы және бұрандалы қаңылтыр қосылыстары
Бұрандалы және бұрандалы қосылыстар алынбалы механикалық қосылыстар екі немесе одан да көп қаңылтыр құрамдас бөліктерін біріктіру үшін бұрандалы бекіткіштерді қолданатын.
Дәнекерленген немесе желімделген қосылыстардан айырмашылығы, оларды әдетте тексеру үшін бөлшектеуге болады, қолдау, ауыстыру, немесе жөндеу.
Бұрандалар әсіресе жұқа қаңылтыр жинақтарда жиі кездеседі, өйткені өздігінен бұрап тұратын және жіп жасайтын конструкциялар тікелей парақта немесе алдын ала жасалған тесікте жіптерді жасай алады., ал болттар мен гайкалар жоғары қысқыш күштер немесе қайталап бөлшектеу қажет болғанда қолайлырақ.
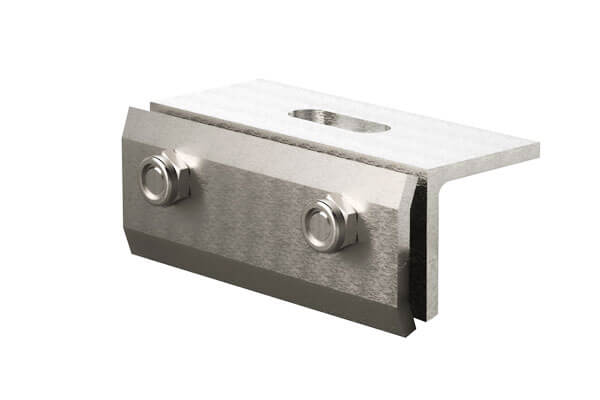
Бұрандалы және бұрандалы қосылыстардың сипаттамалары
| Аспект | Мәлімет |
| Өңдеу | Туралған парақтар бұрандалардың көмегімен қосылады, болттар, жаңғақтар, шайғыштар, бұрандалы кірістер, немесе басқа механикалық бекіткіштер. Бекіткіш құрамдастарды біріктіретін қысу күшін жасайды. |
| Түрлері | Болттар + жаңғақтар, өздігінен бұрап тұратын бұрандалар, машина бұрандалары, тойтарма жаңғақтар, дәнекерленген гайкалар. |
| Ең жақсы | Болат, Тот баспайтын болат, алюминий, мырышталған парақ, және алынбалы қосылымдарды қажет ететін жинақтар. |
| Артықшылықтары | Алынбалы; тексеруге және жөндеуге оңай; жылу кірісі жоқ; көптеген материалдар комбинациясы үшін қолайлы; қарапайым құрал; төменге жақсы сәйкес келеді- және орташа көлемдегі өндіріс. |
| Шектеулер | Бекіткіш тесіктер парақтың тор бөлігін азайтады; діріл қопсытуды тудыруы мүмкін; жұқа парақтың жіптің қосылуы немесе тартылу кедергісі шектеулі болуы мүмкін; бекіткіштер салмақ пен жергілікті кернеу концентрациясын қосады. |
Типтік қосымшалар |
Электрлік қоршаулар, машина күзетшілері, HVAC жабдықтары, шкафтар, Автомобиль компоненттері, Құрылғылар, және тұрақты жөндеуді қажет ететін жабдық. |
| Буын түрлері | Айнақ, қақпақ табақшасы бар бөксе, фланец, бұрыш, және кронштейн қосылыстары. |
| Материалдың қалыңдығы | Әсіресе жұқа және орташа металл қаңылтыр жинақтары үшін кең таралған; практикалық қалыңдығы бекіткіш түріне және қосылыстың дизайнына байланысты. |
| Өндіріс жылдамдығы | Автоматтандырылған бұрау және бекіту жүйелері үшін жоғары; қолмен құрастыру үшін орташа. |
| Құны | Төменге дейін, бекіткіш түріне және автоматтандыру деңгейіне байланысты. |
6. Металл қаңылтыр және механикалық қосылыстар
Клинкинг - бұл а суық механикалық біріктіру процесі онда қабаттасатын парақтар штамп арқылы жергілікті түрде қалыптасады және тұрақты механикалық блоктауды жасау үшін өледі.
Кәдімгі тойтаруға қарағанда, бөлек бекіткіш қажет емес, және дәнекерлеуден айырмашылығы, процесс қосылысқа негізінен балқыту жылуын енгізбейді.
Клинтинг әсіресе жұқа парақ жинақтары үшін тартымды, себебі ол жылдам болуы мүмкін, тазалау, қайталанатын, және автоматтандырылған өндіріспен өте үйлесімді.
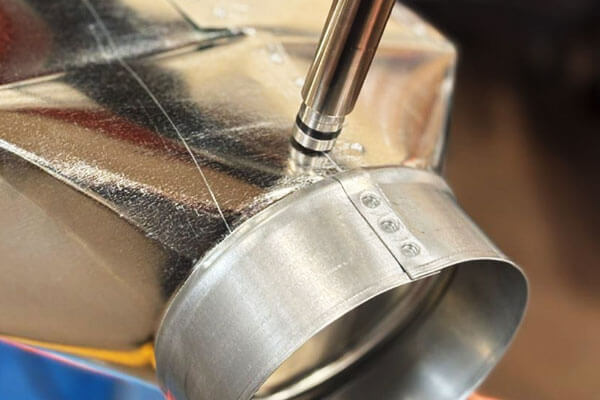
Клинирлеуші буынның сипаттамалары
| Аспект | Мәлімет |
| Өңдеу | Механикалық құлыптауды жасау үшін бір-бірін тесетін парақтарды тесетін және штамп пластикалық деформациялайды. Материал парақтарды ерітпей жобаланған астыңғы кесілген немесе бір-бірімен біріктірілген аймаққа ағып кетеді. |
| Ең жақсы | Иілгіш болаттар, Тот баспайтын болат, алюминий, қапталған парақ, және таңдалған аралас материалдар жинақтары. |
| Артықшылықтары | Толтырғыш металл немесе бөлек бекіткіш жоқ; өте төмен термиялық бұрмалау; жылдам цикл уақыты; автоматтандыруға жарамды; қапталған материалдарды біріктіре алады; салыстырмалы таза процесс. |
| Шектеулер | Парақтың жеткілікті икемділігін қажет етеді; қосылыстың беріктігі материалға және құралға өте тәуелді; көрінетін шегініс қалады; әрбір геометрия немесе материал комбинациясы үшін жарамсыз. |
Типтік қосымшалар |
Автокөлік корпусының құрамдас бөліктері, HVAC жинақтары, Құрылғылар, Электрлік қоршаулар, жиһаз, және жоғары көлемді табақ бұйымдары. |
| Буын түрлері | Ең алдымен қабаттасатын тізе буындары, таңдалған фланецті және бұрыштық конфигурацияларды қоса. |
| Материалдың қалыңдығы | Әсіресе жұқа парақ үшін қолайлы, материалды жинақтау және құрал-сайманмен анықталатын практикалық қалыңдығымен. |
| Өндіріс жылдамдығы | Өте жоғары; жеке буындарды әдетте автоматтандырылған жүйелерде жылдам жасауға болады. |
| Құны | Құрал-саймандар орнатылғаннан кейін жоғары өндіріс көлемдерінде бір буынға төмен. |
7. Жабысқақ қаңылтыр қаңылтыр қосылыстары
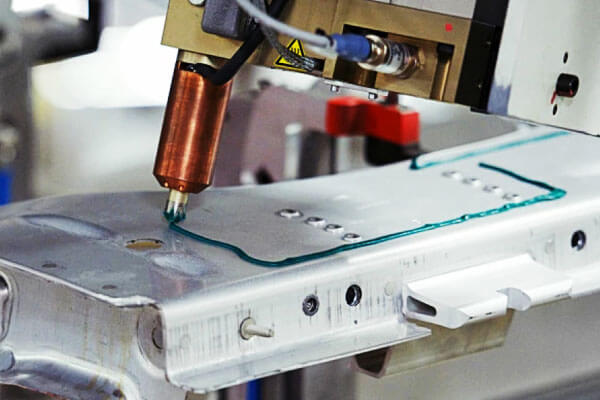
Жабыстырғыш металл қаңылтыр компоненттерін кәдімгі механикалық бекіткіш немесе балқыма дәнекерлеу арқылы емес, полимерлі желім қабаты арқылы байланыстырады..
Құрылымдық желімдер жүктемені салыстырмалы түрде үлкен байланыстырылған аймаққа үздіксіз тасымалдай алады, инженерлер локализацияланған кернеу концентрацияларын азайтқысы келгенде оларды әсіресе пайдалы етеді.
Жабысқақ желім автомобильде кеңінен қолданылады, тасымал, электроника, Құрылғылар, және жеңіл құрылымдар, әсіресе бұрмалануы төмен жерлерде, тегіс сыртқы беттер, дірілдеуді демпфирлеу, немесе ұқсас емес материалдарды біріктіру маңызды.
Жабысқақ қосылыстың сипаттамалары
| Аспект | Мәлімет |
| Өңдеу | Жабысқақ дайындалған беттердің арасына жағылады және белгіленген уақытта қатып қалады, температура, қысым, немесе буынды қалыптастыру үшін қоршаған орта жағдайлары. |
| Түрлері | Эпоксий, акрилді, полиуретан, цианакрилат. |
| Ең жақсы | Болат, Тот баспайтын болат, алюминий, Қапталған металдар, және үйлесімді әртүрлі материалдар. |
| Артықшылықтары | Стресті үлкен аумаққа таратады; балқыту жылуы жоқ; Төмен бұрмалау; бетінің тамаша көрінісі; буынды тығыздауға болады; әр түрлі материалдар үшін пайдалы; кейбір дірілді басуды қамтамасыз етеді. |
| Шектеулер | Бетті дұрыс дайындауды қажет етеді; емдеу уақыты өнімділікке әсер етуі мүмкін; өнімділігі температураға байланысты болуы мүмкін, дымқыл, Химиялық заттар, және қартаю; тексеру көрінетін механикалық бекіткіштерге қарағанда қиынырақ болуы мүмкін. |
Типтік қосымшалар |
Дене панельдері, Батарея қоршаулары, HVAC жинақтары, электроника, Құрылғылар, композициялық-металл құрылымдары, және жеңіл тасымалдау компоненттері. |
| Буын түрлері | Тізе буындары, шарф буындары, фланецті қосылыстар, және таңдалған тірек немесе бұрыш конфигурациялары. |
| Материалдың қалыңдығы | Кең ауқымды парақ қалыңдығы үшін қолайлы, желім және қосылыс геометриясы дұрыс жобаланған жағдайда. |
| Өндіріс жылдамдығы | Жабысқақ химияға және емдеу әдісіне байланысты орташа және жоғары. |
| Құны | Байсалды; бекіткіштерді немесе қайталама тығыздау операцияларын жойған кезде өте үнемді бола алады. |
8. Интегралды қалыптасқан қаңылтыр қосылыстары
Интегралды қалыптасқан қаңылтыр қосылыстары кесу арқылы жасалады, иілу, жиналмалы, немесе парақтың өзін механикалық құлыптау, бөлек бекіткіштердің немесе балқыту дәнекерлеуінің қажеттілігін жою.
Олар әсіресе жоғары көлемді қаңылтыр металл өндірісінде тиімді, өйткені қосылыстарды тікелей жалпақ үлгіге енгізуге және штамптау арқылы жасауға болады., тесу, лазерлік кесу, басып тежеу, немесе орамды қалыптастыру.
Бұл қосылыстар әдетте құбырларда қолданылады, Электрлік қоршаулар, Автомобиль тақталары, Құрылғылар, шатыр, қаптау, және жеңіл дайындалған құрылымдар.
Емдік буындар / Бүктелген тігістер
Еттік буын жасайды бір парақтың шетін қайтадан өзіне немесе басқа парақтың жиегіне бүгу, күшейтілген және жабық жиекті жасау.
Механикалық қосылымды қамтамасыз етуден басқа, жиектеу өткір ашық жиектерді жоя алады, жергілікті қаттылықты арттыру, және дайын компоненттің сыртқы түрін жақсарту.
| Аспект | Мәлімет |
| Өңдеу | Бір парақтың шеті өзіне немесе екінші парақтың жиегіне бүктеледі, ол механикалық түрде ұсталған жиекті қалыптастырады. |
| Түрлері | Ашық етегі, жабық етегі, жалпақ етегі, жалғыз етегі, қос етек, көз жасы. |
| Ең жақсы | Болат, алюминий, Тот баспайтын болат, және басқа да иілгіш қаңылтыр материалдар, әсіресе жұқа табақ. |
| Артықшылықтары | Бөлек бекіткіштер жоқ; таза көрініс; өткір жиектерді жояды; жергілікті қаттылықты жақсартады; автоматтандырылған қалыптау және құрастырумен үйлесімді. |
Шектеулер |
Ең алдымен жеңіл немесе орташа жүктемелерге жарамды; сәйкес иілу мен дәл қалыптауды талап етеді; жабық жарықтар коррозияға қарсы шараларды қажет етуі мүмкін. |
| Типтік қосымшалар | Автокөлік есіктері мен капоттары, құрылғы панельдері, электр шкафтары, Беру, шатыр, және қаңылтыр қаптамалар. |
| Буын түрлері | Ең алдымен жиек және тізе буындары. |
| Материалдың қалыңдығы | Әдетте шамамен 0,3–2,0 мм парақ үшін қолданылады, Материалға байланысты, Құралдар, және шеткі геометрия. |
Тігістерді бекіту
Бекітілген тігістер - бұл екі немесе одан да көп парақтардың шеттері болатын үздіксіз қалыптасқан қосылыстар бүктелген және механикалық түрде біріктірілген.
Өйткені байланыс оқшауланған нүктелерде емес, буын бойымен өтеді, құлыптау тігістері әсіресе ұзын қаңылтыр жинақтары мен тығыздау өнімділігі маңызды болатын қолданбалар үшін пайдалы.
| Аспект | Мәлімет |
| Өңдеу | Екі парақтың шеттері қосылыс бойымен механикалық түрде бір-біріне жабысатындай етіп арнайы қалыптастырылған және бүктелген. |
| Түрлері | Питтсбург құлпы тігісі, қысқыш тігіс, тұрған тігіс, ойық тігіс, және басқа бүктелген тігіс конфигурациялары. |
| Ең жақсы | Мырышталған болат, Көміртекті болат, алюминий, және тот баспайтын болаттан жасалған парақ. |
| Артықшылықтары | Бөлек бекіткіштер жоқ; үздіксіз байланыс; жоғары өндіріс тиімділігі; таза көрініс; дұрыс қалыптасып, тығыздалған кезде тиімді ауа немесе ауа-райының тығыздалуын қамтамасыз ете алады. |
| Шектеулер | Беріктік әдетте дұрыс жобаланған құрылымдық дәнекерлеуге қарағанда төмен; дәл қалыптауды және арнайы құралдарды қажет етеді; бүктелген жарықтар коррозияға және дренажға назар аударуды қажет етуі мүмкін. |
| Типтік қосымшалар | HVAC арнасы, шатыр, сәулеттік қаптау, мұржалар, Танктер, контейнерлер, және желдету жүйелері. |
| Буын түрлері | Ең алдымен жиек және тізе буындары. |
| Материалдың қалыңдығы | Әдетте шамамен 0,3–2,0 мм парақ үшін қолданылады, тігіс конструкциясына және қалыптау жабдығына байланысты. |
Түк буындары
Түйме – бұл механикалық жолмен жасалған қосылыс, онда ілгек бар, фланец, немесе ұзартылған парақ бөлігі ұяшыққа немесе қабылдау мүмкіндігіне салынған, содан кейін бүктелген немесе орнына бекітілген..
Қосылым дәнекерлеу немесе бөлек бекітпелер емес, геометриялық блоктау арқылы жасалады.
Бекіту буындары әсіресе айналада жасалған бұйымдар үшін пайдалы кесіп-бүктеу өндірісі, онда қойындылар мен ұяшықтарды тікелей қаңылтыр жалпақ үлгіге енгізуге болады.
| Аспект | Мәлімет |
| Өңдеу | Бір парақтағы қалыптасқан ілмек немесе фланец басқа парақтағы ұяшыққа немесе саңылауға салынып, бүктеледі, тығылған, немесе орнына бекітілген. |
| Ең жақсы | Жұмсақ болат, Тот баспайтын болат, алюминий, және басқа да пішінделетін парақ материалдары. |
| Артықшылықтары | Бөлек бекіткіштер жоқ; таза көрініс; жылдам құрастыру; өзін-өзі анықтау мүмкіндігі; автоматтандырылған немесе құралдың көмегімен өндіріске жарамды. |
| Шектеулер | Буынның беріктігі ілмек пен ойықтың геометриясына қатты байланысты; дәл кесу мен қалыптауды талап етеді; әдетте жеңіл және орташа құрылымдық жүктемелер үшін қолайлы. |
| Типтік қосымшалар | Электрлік қоршаулар, HVAC құрамдастары, шкафтар, жиһаз, жәшіктер, және жеңіл дайындалған жинақтар. |
| Буын түрлері | Әдетте тізеде қолданылады, бұрыш, және T типті конфигурациялар. |
| Материалдың қалыңдығы | Әдетте шамамен 0,3-1,5 мм, материалдың икемділігіне және қосылыс конструкциясына байланысты. |
Металл қаңылтыр қосылыстары
Металл қаңылтыр қосылысы қолданылады қосымша конустық қойындылар мен ұялар механикалық блоктауды жасау үшін.
Құрастыру кезінде, конустық қойындысы сәйкес ұяшыққа сырғытады немесе жабысады, бастапқы бөлу бағытында қозғалысты шектеу.
Кәдімгі бекіту әдістерінен айырмашылығы, кесу және қалыптау кезінде көгершін буыны тікелей жасалуы мүмкін, оны өндіруге арналған дизайн және бекіткішсіз қаңылтыр металл жинақтары үшін әсіресе тартымды етеді..
| Аспект | Мәлімет |
| Өңдеу | Қосымша көгершін тәрізді құлақшалар мен саңылаулар параққа кесіледі немесе қалыптасады және конустық механикалық блоктауды жасау үшін жиналады.. |
| Ең жақсы | Болат, алюминий, Тот баспайтын болат, және жеңіл дайындалған жинақтарда қолданылатын басқа қолайлы табақ материалдары. |
| Артықшылықтары | Бөлек бекіткіштер жоқ; өзін-өзі орналастыру; таза көрініс; жылдам құрастыру; қайталану мүмкіндігін жақсарта алады; CNC кесуге және автоматтандырылған дайындауға жақсы сәйкес келеді. |
| Шектеулер | Нақты мүмкіндік өлшемдері мен рұқсаттарды талап етеді; жүк сыйымдылығы табақ геометриясына және парақ қалыңдығына қатты байланысты; жоғары жүктелген немесе дірілге сезімтал қолданбалар үшін қосымша құлыптауды қажет етуі мүмкін. |
| Типтік қосымшалар | Электрлік қоршаулар, машина корпустары, жақшалар, жиһаз, сәндік металл бұйымдары, Прототиптер, және модульдік қаңылтыр тораптары. |
| Буын түрлері | Айнақ, Т, бұрыш, және фланец конфигурациялары. |
| Материалдың қалыңдығы | Әдетте шамамен 0,3–1,5 мм парақ үшін қолданылады, геометрияға және өндіру мүмкіндігіне байланысты. |
9. Қорытынды
Металл қаңылтыр қосылыстары екі металдың арасындағы жай ғана механикалық қосылыстар емес.
Олар жүктемені анықтайтын мұқият құрастырылған интерфейстер, деформация, ыстық, діріл, коррозия, және өлшемдік рұқсаттар құрастыру арқылы тасымалданады.
Ең көп тараған буын геометрияларына түйіспелі буындар жатады, тізе буындары, бұрыштық қосылыстар, шеткі буындар, және Т-буындары.
Бұл геометрияларды процестердің кең ауқымы арқылы қосуға болады, оның ішінде МИГ дәнекерлеу, TIG дәнекерлеу, Төзімділік дақтарын дәнекерлеу, лазерлік дәнекерлеу, тігісті дәнекерлеу, тойтаринг, бұрандалар мен бұрандалар, клининг, жабысқақ байланыстыру, жиектеу, тігістерді бекітіңіз, буындарды қысу, және көгершін құйрық түйіспелері.
Негізгі инженерлік сабақ мынада: әмбебап берік немесе ең жақсы қаңылтыр металл қосылысы жоқ.
Сәтті қосылыс - бұл оны қолдануға қойылатын талаптардың толық жиынтығын қанағаттандыратын:
Адекватты күш + Шаршауға төзімділік + ұжым + Коррозияға төзімділік + өлшемді тұрақтылық + қызмет көрсету қабілеттілігі + Шығындар тиімділігі
Кәсіби металл қаңылтыр дизайнында, сондықтан бірлескен таңдау жүк жолынан және қызмет көрсету ортасынан басталуы керек, қарапайым өндіріс процесімен ғана емес.
ЖҚС
Металл қаңылтырдың ең берік түрі қандай?
Толық ену дәнекерленген қосылыстар (Мені, Тригафболка, немесе лазер) ұзындық бірлігіне ең жоғары беріктік береді, беріктігі негізгі қаңылтырдың өзіне жақындайды.
Дискретті бекіткіштерге арналған, қатты тойтармалар ең жоғары ығысу беріктігіне ие, ал болт пен гайка тораптары ең жоғары созылу қысқышының беріктігіне ие.
Жұқа қаңылтыр үшін қандай қосылыс түрі жақсы?
Кең таралған таңдауларға қарсылық нүктелі дәнекерлеу жатады, лазерлік дәнекерлеу, клининг, тойтаринг, өздігінен бұрап тұратын бекіткіштер, жабысқақ байланыстыру, және қалыптасқан буындар.
Ең жақсы нұсқа материалға байланысты, қалыңдық, Өндіріс көлемі, қажетті күш, және қол жетімділік.
Бір-біріне ұқсамайтын металдарды біріктіру үшін ең жақсы буын қандай??
Жабысқақ байланыс, болттау, және тойтару бір-біріне ұқсамайтын металдарды біріктіру үшін қолайлы. Дәнекерлеуден аулақ болыңыз, өйткені ол гальваникалық коррозияға әкелуі мүмкін.
Металл қаңылтырдың ең берік түрі қандай?
Әмбебап күшті буын жоқ. Буынның беріктігі материалға байланысты, қалыңдық, геометрия, жүктеу жағдайы, қосылу процесі, және шеберлік.
Дұрыс жобаланған дәнекерленген, тойтарылған, немесе механикалық бұғатталған қосылыстардың әрқайсысы әртүрлі қолданбалар үшін өте тиімді болуы мүмкін.
Тізе буыны мен бөксе буынының айырмашылығы неде?
А тізе буыны қабаттасатын парақтарды пайдаланады, ал а бөксе буыны парақтарды шамамен шетінен шетке қосады.
Тізе буындарын жинау әдетте оңайырақ, ал түйіспелі қосылыстар таза және ықшам геометрияны қамтамасыз ете алады.