

Механикалық өндірісте, сансыз құрамдас бөліктер пішіні мен қызметі жағынан әр түрлі болуы мүмкін, бірақ олардың көпшілігін типтік құрылымдық формалардың шектеулі санына жатқызуға болады.
Олардың ішінде ең өкілдері бар біліктер, жеңдер, корпустар, берікек, поршеньдер, және шыбықтарды қосу.
Бұл бөлшектерді өңдеудегі қиындық тек кесетін құралды немесе станокты таңдау емес.
Дұрыс процесс жоспары бос таңдауды үйлестіруі керек, күн дизайны, өңдеу реті, жәрдемақы бөлу, Термиялық өңдеу, арматура дизайны, Кесу параметрлері, Өлшемді тексеру, Өндіріс көлемі.
Бұл мақалада өңдеу әдістерінің жүйелі шолуы берілген, типтік процесс жолдары, негізгі техникалық талаптар, және осы алты репрезентативті механикалық бөлікке байланысты жалпы өндірістік қиындықтар.
1. Білік бөлшектерін өңдеу: Айналмалы құрамдастарды өңдеудің эталоны
Білік бөлшектері механикалық өндірістегі ең өкілді компоненттердің бірі болып табылады.
Олардың негізгі функциялары айналмалы элементтерді қолдау болып табылады, беру моменті, қуатын беру, және мойынтіректердің салыстырмалы орнын сақтау, берікек, шөлдер, муфталар, және басқа беріліс компоненттері.
Білік сапасы өлшемдік дәлдіктің қосындысымен анықталады, пішіннің дәлдігі, позициялық дәлдік, және бетінің тұтастығы.
Салыстырмалы түрде қарапайым шағын біліктерге арналған, дөңгелек жолақ жиі үнемді, өйткені бастапқы геометрия соңғы цилиндрлік пішінге жақындайды..
Беріктігі жоғары немесе қатты жүктелген біліктерге арналған, соғу материалды жақсырақ пайдалануды және қолайлы механикалық қасиеттерді қамтамасыз етуі мүмкін. Үлкен немесе өте күрделі біліктер арнайы құю немесе соғу процестерін қажет етуі мүмкін.

Білікті өңдеудің әдеттегі процесі
Біліктерді өңдеудің жалпы бағытын келесідей көрсетуге болады:
Дайындау → қаптау және орталық бұрғылау → өрескел токарлық өңдеу → термиялық өңдеу → жартылай өңдеу → екінші реттік өңдеу → аяқтау токарлық өңдеу → тегістеу немесе үстеме өңдеу → соңғы тексеру
Нақты реттілік білік геометриясына және материалына сәйкес өзгереді, бірақ деректердің тұрақтылығы және процестің реттілігі орталық ойлар болып қала береді.
Көптеген дәлдіктегі біліктерге арналған, орталық саңылаулар ертерек орнатылады, содан кейін кейінгі өңдеу үшін анықтамалық деректер ретінде пайдаланылады.
Орталықтар арасындағы өңдеу жалпы оське қатысты әртүрлі сыртқы цилиндрлік беттерді жасауға мүмкіндік береді, бұл әсіресе коаксиалдылық маңызды болған кезде тиімді.
Неліктен процестердің реттілігі маңызды
Біліктерді өңдеудің негізгі принципі дайындама әлі де жеткілікті құрылымдық қаттылыққа ие болған кезде айтарлықтай материалды алып тастау болып табылады..
Мысалы, үлкенірек диаметрлерді өрескел жону әдетте кіші диаметрлерді кең өңдеуден бұрын орындалады.
Егер ерте кезеңде жіңішке аймақтан тым көп материал жойылса, жергілікті қаттылық төмендейді және білік сезімтал болады:
Ауысу → діріл → өлшемдік қате → геометриялық ауытқу
Термиялық өңдеуді де технологиялық жолға қосу керек. Қатайту немесе шыңдау қажет болғанда, келесі операциялар кезінде термиялық өңдеудің бұрмалануын жою үшін жеткілікті әрлеу мүмкіндігін сақтау керек.
Дөрекі токарлық өңдеу және жартылай өңдеу
Токарлық білік геометрияларының көпшілігі үшін негізгі өңдеу процесі болып табылады.
Дөрекі бұрылыс негізінен материалды тиімді жоюға және негізгі сатылы профильді орнатуға қатысты.
Кесу параметрлері, әдетте, тұрақты кесу шарттарын сақтай отырып және шамадан тыс ауытқуды болдырмай, өнімділікті арттыру үшін таңдалады..
Жартылай өңдеу негізгі функционалдық беттерді соңғы өлшемдеріне жақындатады және оларды жоғары дәлдікпен өңдеуге дайындайды.
Жұқа біліктерге арналған, қолдауды таңдау ерекше маңызды. Құйрық тірегі, тұрақты демалыстар, демалыстарды орындаңыз, сәйкес кесу әдістері, және оңтайландырылған кесу параметрлері дайындаманың ауытқуын айтарлықтай азайтады.
Мақсат материалды тез жою ғана емес, бірақ кейінгі дәлдік операцияларын сенімді түрде қолдайтын тұрақты аралық геометрияны шығару.
Біліктердің беттерін дәл өңдеу
Біліктер жоғары өлшемді және геометриялық дәлдікті талап еткенде, ұнтақтау жиі соңғы дәлдік операциясына айналады.
Цилиндрлік тегістеу подшипник журналдары үшін кеңінен қолданылады, дәлдік біліктері, Гидравликалық компоненттер, және басқа беттер қатаң төзімділік пен бақыланатын бетті өңдеуді қажет етеді.
Орталықсыз тегістеу көп мөлшерде өндірілетін цилиндрлік компоненттер үшін жоғары өнімді, әсіресе орталықтар арасында жеке жұмыс жүргізу қажет болмаған кезде.
Қажетті қолданбалар үшін, қосымша әрлеу әдістерін қамтуы мүмкін:
- Суперфиниш
- Қарау
- Жылтырату
- Роликті жағу
- Сырып тастау
Бұл процестер бетінің құрылымын жақсарта алады және, Әдіске байланысты, қалдық кернеу және қаттылық сияқты бетке жақын қасиеттерді өзгерту.
Тегістеу тек беттің кедір-бұдырлығына қатысты емес
Жалпы қате түсінік - тегістеу тегіс бетке жету үшін ғана қолданылады. Дәлдік біліктерді өндіруде, оның рөлі әлдеқайда кең.
Тегістеу түзетілуі мүмкін:
- Диаметрдің өзгеруі
- Ашу
- Дөңгелектік қателер
- Цилиндрлік қателер
- Жергілікті жер бетіндегі ақаулар
Дегенмен, шамадан тыс тегістеу қызуы шыңдалған болаттың беткі қабатын зақымдауы мүмкін.
Сондықтан, салқындатқышты жеткізу, дөңгелекті таңдау, киіну, тамақтану, және тегістеу параметрлерін термиялық зақымдануды немесе қалаусыз қалдық кернеулерді болдырмау үшін мұқият бақылау керек..
Түйінділерді өңдеу, Сплиндер, және Threads
Біліктерде жиі негізгі айналу осімен дәл байланысты болуы керек қосалқы функционалдық мүмкіндіктер болады.
Түймелерді фрезерлеу арқылы жасауға болады, бауырлас, қалыптастыру, немесе арнайы өңдеу әдістері. Олардың ені, тереңдік, жай, және бұрыштық бағдар крутящий моментті беру мен құрастыруға әсер етеді.
Сплайндар күрделірек, өйткені бірнеше тістер біліктің айналасына дәл таратылуы керек.
Сплайн дизайнына және өндіріс көлеміне байланысты, брошинг сияқты процестер, қалыптастыру, хобинг, араластыру, немесе ұнтақтауды қолдануға болады.
Жіптерді айналдыру арқылы өңдеуге болады, жіптерді фрезерлеу, ішкі мүмкіндіктер үшін түртіңіз, немесе жоғары дәлдіктегі қолданбалар үшін тегістеу.
Процесті жоспарлаудың маңызды принципі - бұл қосымша мүмкіндіктер басқарылатын функционалды деректерден өңделуі керек.
Әйтпесе, біліктің нақты жеке ерекшеліктері болуы мүмкін, бірақ олардың арасындағы бұрыштық немесе позициялық қатынастар дұрыс емес.
Арнайы білік бөліктері: Иінді біліктер және жетекші бұрандалар
Кейбір біліктің құрамдас бөліктері арнайы технологиялық стратегияларды қажет етеді, өйткені олардың геометриясы әдеттегі токарлық өңдеуден асып түседі..
Ик-жағалаулар
Иінді біліктерде бірнеше офсеттік журналдар бар, оның ішінде негізгі журналдар мен кранкпиндер.
Сондықтан оларды өңдеу журнал диаметрін дәл бақылауды талап етеді, иінді лақтыру, бұрыштық позиция, филе, Мұнай өткелдері, және динамикалық тепе-теңдік.
Типтік процестер мамандандырылған токарлық өңдеуді қамтуы мүмкін, ұнтақтау, бұрғылау, филе өңдеу, жылтырату, және теңдестіру.
Өйткені иінді біліктерде ауыр циклдік жүктеме болады, филе және журнал өтпелеріндегі бетінің тұтастығы ерекше маңызды.
Қорғасын бұрандалары
Қорғасын бұрандалары жіп профилін қатаң бақылауды қажет етеді, шықтық, жетекші дәлдігі, түзулік, және бетті аяқтау.
Дәлдік қолданбаларда, термиялық өңдеуден кейін жіпті тегістеу немесе басқа да жоғары дәлдіктегі процестер қажет болуы мүмкін.
Мұндай компоненттер үшін, процестің мақсаты қосу үшін өлшемдік дәлдіктен асып түседі бүкіл жұмыс ұзындығы бойынша қозғалыс дәлдігі.
2. Жең & Втулка бөлшектерін өңдеу: Негізгі техникалық сынақ ретінде ұңғыма дәлдігі
Тірек ретінде жең және төлке бөліктері кеңінен қолданылады, бағыттаушы, Орналастыру, герметизация, және механикалық жабдықтардағы тозуға төзімді компоненттер.
Типтік мысалдарға мойынтірек бұталары жатады, бағыттаушы жеңдер, аралық жеңдер, Білік жеңдері, гидравликалық төлкелер, цилиндрлер, және жеңдер киіңіз.
Олардың негізгі геометриясы көбінесе салыстырмалы түрде қарапайым болғанымен (сыртқы цилиндрлік бетпен біріктірілген цилиндрлік ішкі саңылау) өңдеуге қойылатын талаптар олардың сыртқы түрі ұсынғаннан әлдеқайда күрделірек болуы мүмкін..
Жеңдер мен төлкелерді өңдеудегі негізгі мәселе дәл саңылау немесе сыртқы диаметрді шығару ғана емес..
Маңызды талап - ұңғыма арасындағы геометриялық қатынасты сақтау, сыртқы диаметрі, соңғы беттер, және функционалдық ось.
Көптеген қолданбаларда, тіпті концентрлік немесе перпендикулярлықтағы кішкене қателік біркелкі емес жүктемені тудыруы мүмкін, шамадан тыс тозу, ағас, діріл, немесе мерзімінен бұрын істен шығу.

Манжет бөлшектеріне арналған типтік өңдеу процесі
Жалпы өңдеу жолын былай сипаттауға болады:
Дайындау → қаптау → дөрекі өңдеу → бұрғылау немесе өрескел бұрғылау → қажет болса термиялық өңдеу → жартылай өңдеу → дәл ұңғылау немесе рейктеу → ішкі тегістеу/жондау → соңғы тексеру
Нақты реттілік жең құрылымына және талап етілетін дәлдікке байланысты.
Салыстырмалы түрде қарапайым және дәлдігі төмен төлкелер үшін, Бұрғылау, одан кейін оймалау ұңғыманың жеткілікті дәлдігін қамтамасыз етуі мүмкін.
Қатаң рұқсаттар мен жақсы геометриялық бақылау қажет болғанда, іш пыстыратын, ішкі ұнтақтау, Қарау, немесе сырлау енгізілуі мүмкін.
Практикалық прогресс болып табылады:
Бұрғылау → Бұрғылау → Жою → Тегістеу/Мондалау
Әрбір процесс дәлдікті жоғарылату үшін бірдей әрекетті қайталаудың орнына басқа мақсатқа қызмет етеді.
Бұрғыларды өңдеу: Дөрекі өңдеуден дәлдікпен өңдеуге дейін
Бұрғылау
Бұрғылау әдетте тұтас дайындамалардағы бастапқы тесікті жасау үшін қолданылады. Ол жоғары өнімділікті ұсынады, бірақ әдетте дәл функционалдық тесік үшін қажетті геометриялық дәлдікті қамтамасыз етпейді..
Саңылау позициясы, түзулік, және бұрғылаудың ауытқуы барлық кейінгі операцияларға әсер етуі мүмкін, сондықтан бастапқы тесік ретінде қарау керек соңғы тесіктен гөрі бастапқы геометрия.
Іш пыстыратын
Бұрғылау материалды бар саңылаудан алып тастайды және диаметрді әлдеқайда үлкен бақылауды қамтамасыз етеді, түзулік, айналу, және позициялық дәлдік.
Нақты жеңдер үшін, бұрғылау көбінесе негізгі аралық операция болып табылады, өйткені ол бұрғылау кезінде жіберілген қателерді түзетеді және кейінгі өңдеу үшін сенімді геометрияны белгілейді..
Айналдыру
Оймақтау, ең алдымен, саңылау өлшемінің дәлдігін және алдын ала өңделген сәйкес саңылау шығарылғаннан кейін бетті өңдеуді жақсарту үшін қолданылады..
Қажетті төзімділік процестің мүмкіндігі шегінде болғанда, ол салыстырмалы түрде дәйекті өндіріс үшін тиімді.
Дегенмен, кесу түбегейлі дәл емес немесе тураланбаған тесікті түзетуді алмастырмайды. Нәтиженің сапасы бұрынғыша бұрғылау немесе бұрғылау операциясына байланысты.
Ішкі тегістеу
Ішкі тегістеу жоғары өлшемдік және геометриялық дәлдік қажет болғанда қолданылады, әсіресе қатайтылған немесе дәл құрамдас бөліктерге арналған.
Ол жақсартуға болады:
- Саңылау диаметрі
- Айналу
- Цилинддсы
- Беттің кедір-бұдырлығы
Тегістеу мөлшерін мұқият бақылау керек, әсіресе шағын диаметрлі немесе жұқа қабырғалы жеңдер үшін.
Қарау
Хондалау - бұл цилиндрлік тесіктерге өте қолайлы өңдеу процесі.
Ол геометриялық дәлдікті де, бет құрылымын да жақсарта алады және цилиндр төсемдері үшін кеңінен қолданылады, Гидравликалық компоненттер, дәлдіктегі төлкелер, және тірек беттері.
Өңдеудің негізгі артықшылықтарының бірі - тиісті қолданбаларда майлауды ұстап тұруды қолдайтын басқарылатын көлденең сызылған бет үлгісін жасау мүмкіндігі..
Қабырғалы жұқа жеңдер: Деформация - басты қиындық
Жіңішке қабырғалы жеңдер дәл өңдеу қиынырақ құрамдас бөліктердің бірі болып табылады, өйткені олардың қаттылығы шектеулі.
Өте өңдеу кезінде, кесу күші дайындаманы уақытша деформациялауы мүмкін.
Арматура шығарылғаннан кейін, серпімді деформация ішінара қалпына келуі мүмкін, өлшенген тесіктің немесе сыртқы диаметрдің өзгеруіне әкеледі.
Бұл жалпы жағдайды тудырады:
Қысқыш жүктеме астында өңделген → өлшем дұрыс болып көрінеді → арматурадан босатылды → геометрия өзгерістері
Жең өте жұқа болған кезде мәселе қиындай түседі, ұзақ, немесе салыстырмалы түрде жұмсақ материалдан жасалған.
Деформацияны бақылаудың үш негізгі әдісі
1. Кесу күшін азайтыңыз
Сәйкес кесу параметрлері, өткір құралдар, қолайлы құрал геометриясы, және бақыланатын кесу тереңдігі радиалды кесу күштерін азайтады.
2. Қысқышты оңтайландыру
Жұмысты ұстау жүйесі құрамдас бөлікті артық күш қолданбай сенімді ұстауы керек.
Жұмсақ жақтары, кеңейтетін оправкалар, ішкі тіректер, және арнайы әзірленген арматура қысқыш жүктемелерді біркелкі бөлуге көмектеседі.
3. Жылуды бақылау
Кесу қызуы құралдың да, дайындаманың да кеңеюіне әкелуі мүмкін. Температура тұрақты болмаса, Өңдеуден кейін бірден алынған өлшемдік өлшемдер нақты бөлме температурасы геометриясын көрсетпеуі мүмкін.
Дәл компоненттер үшін, сондықтан салқындатқышты жеткізу және термиялық тұрақтандыру номиналды кесу параметрлері сияқты маңызды болуы мүмкін.
Тесіктен OD концентрлілігі көбінесе жеке өлшемге қарағанда маңызды
Жеңнің ең маңызды сипаттамаларының бірі оның тесігі мен сыртқы диаметрі арасындағы байланыс болып табылады.
Корпусқа орнатылған және айналмалы білікті тасымалдайтын төлкені қарастырайық.
Тесіктің диаметрі мен сыртқы диаметрінің екеуі де төзімділік шегінде болса да, олардың арасындағы шамадан тыс эксцентристік қабырғаның біркелкі емес қалыңдығын және ығысу осін тудыруы мүмкін.
Бұл әкелуі мүмкін:
- Біркелкі емес мойынтірек қысымы
- Жылдам тозу
- Үйкеліс күшінің артуы
- Біліктердің тураланбауы
- Жергілікті жылыту
- Тығыздау өнімділігі төмендеді
Осы себеппен, процесс ішкі және сыртқы анықтамалық беттер арасындағы тұрақты қатынасты сақтауы керек.
Жоғары концентрлік талап етілетін жерде, екі бетті де ортақ нүктеден өңдеу немесе бақыланатын жалғыз орнату стратегиясын пайдалану жинақталған анықтау қателерін азайтады.
Терең саңылауларды өңдеу
Ұзын жеңдер мен терең ұңғылы төлкелер құралдың ауытқуына байланысты қосымша қиындықтарды тудырады, чиптерді эвакуациялау, салқындатқышты жеткізу, және түзу болды.
Шұңқыр диаметріне қатысты тереңдеген сайын, өңдеу жүйесі барған сайын сезімтал болады:
- Құралдың асып кетуі
- Кесу күші
- Діріл
- Жылудың жинақталуы
- Чиптерді эвакуациялау
- Дайындама мен құралдың сәйкес келмеуі
Сондықтан арнайы терең ұңғымаларды бұрғылау және бұрғылау әдістері қажет болуы мүмкін.
Дәл бұрғылау операцияларында, қалқымалы немесе өздігінен реттелетін бұрғылау қондырғылары кесу жүйесіне бар тесікті дәлірек ұстауға көмектеседі, машина мен қолданбаға байланысты.
Салқындатқышты тиімді жеткізу де маңызды. Нашар чиптерді эвакуациялау чиптерді қайта кесуге мүмкіндік береді, саңылау ұпайларын тудырады, өлшемдік тұрақсыздық, және құралдың жылдам тозуы.
3. Тұрғын үй & Қорап бөлшектерін өңдеу: Саңылау жүйелері мен тірек жазықтықтарды аралас өңдеу
Корпус және қорап бөліктері механикалық жабдықтың негізгі құрылымдық құрамдас бөлігі болып табылады.
Типтік мысалдарға станоктардың корпустары жатады, Беріліс қораптары, Мойынтіректер, Сорғы денелері, Ауыстыру жағдайлары, Қозғалтқыш блоктары, және шпиндельдік қораптар.
Біліктер мен жеңдерден айырмашылығы, оларда айналмалы беттер басым, корпус бөліктері әдетте үлкен анықтамалық жазықтықтардың тіркесімін қамтиды, қиылысатын ұңғыма жүйелері, монтаждау беттері, бұрандалы тесіктер, Ішкі қуыстар, және сыртқы құрылымдық ерекшеліктері.
Сондықтан оларды өңдеу қиындығы бір ғана мүмкіндіктен туындамайды, бірақ көптеген функционалды беттер мен тесіктер жүйелері арасындағы кеңістіктік қатынасты сақтаудан.
Бұл мүмкіндіктердің өлшемдік және геометриялық дәлдігі құрастыру сапасына тікелей әсер етеді, біліктерді туралау, подшипник өнімділігі, діріл, герметизация, және толық машинаның жұмыс тұрақтылығы.

Механикалық өңдеуге қойылатын негізгі талаптар
Ең маңызды талаптарға тесік диаметрі жатады, тесіктердің орналасуының дәлдігі, коаксиалдылық, жазықтықтың тегістігі, перпендикулярлық, барллиизм, және бетті аяқтау.
Мойынтіректердің корпустары мен беріліс қораптары үшін, бірнеше саңылаулар арасындағы қатынас әсіресе маңызды, себебі кез келген тураланбау біліктердің туралануына әсер етуі мүмкін, подшипниктік жүктеме, беріліс торы, діріл, және қызмет көрсету мерзімі.
| Талап | Негізгі мақсат |
| Тесік дәлдігі | Мойынтірек пен біліктің дұрыс орналасуын қамтамасыз етеді |
| Саңылау орнының дәлдігі | Дұрыс құрастыру геометриясын сақтайды |
| Коаксиалдылық | Бірнеше мойынтіректердің саңылауларын туралайды |
| Жазықтықтың тегістігі | Тұрақты орнатуды және құрастыруды қамтамасыз етеді |
| Перпендикулярлық / барллиизм | Дұрыс геометриялық қатынастарды сақтайды |
| Бетті аяқтау | Бекітуді қолдайды, герметизация, және байланыс өнімділігі |
Мәліметтерді таңдау және процесті жоспарлау
Датумды таңдау корпусты өңдеудің негізі болып табылады. Маңызды элементтерді өңдеуден бұрын тұрақты және қайталанатын анықтамалық жүйе құрылуы керек.
Бір бөлікті немесе шағын сериялы өндірісте, дөрекі құймалар дизайн сілтемелеріне сәйкес қолмен туралануы мүмкін.
Жаппай өндірісте, сияқты арматураға негізделген орналастыру жүйелері бір жазықтық-екі істік принципі жылдамырақ және қайталанатын орналасуды қамтамасыз етеді.
Өңдеу реті әдетте «бірінші деректер, тесіктердің алдындағы ұшақтар, аяқтау алдында өрескел өңдеу».
Алдымен негізгі анықтамалық беттер орнатылады, одан кейін критикалық тесік жүйелері.
Маңызды операцияларды бірдей координаттар жүйесінде сақтау жинақталған орналасу қателерін азайтуға көмектеседі.
Анықтамалық жазықтықтар мен тесік жүйелерін өңдеу
Анықтамалық жазықтықтарды әдетте өңдейді араластыру, жоспарлау, немесе ұнтақтау, құрамдас өлшемі мен дәлдік талаптарына байланысты.
Бастапқы деректер беттері орнатылғаннан кейін, тесік жүйелерін бұрғылау арқылы жасауға болады, айналдыру, іш пыстыратын, немесе мамандандырылған өңдеу.
Кәдімгі монтаждау тесіктері үшін, бұрғылау жеткілікті болуы мүмкін. Дәл мойынтіректердің саңылаулары жиі бұрғылау немесе әрлеу операцияларын қажет етеді. Бірнеше саңылаулар ортақ осьте болуы керек, сызық скучно тамаша коаксиалды басқаруды қамтамасыз ете алады.
Өңдеуді үйлестіру және CNC өңдеу орталықтар әсіресе бірнеше саңылаулардың орналасуын дәл бақылау керек және өндіріс икемділігі маңызды болған кезде қолайлы.
Типтік өңдеу жолы
Өкілдік процесс болып табылады:
Бланкты дайындау → деректік жазықтықты өңдеу → негізгі жазықтықты өңдеу → дөрекі саңылауларды өңдеу → жартылай өңдеу → дәлдікпен бұрғылау/фрезерлеу → бұрау және қосалқы мүмкіндіктер → соңғы өңдеу және тексеру
Дөрекі өңдеу мен өңдеуді бөлу кесу күштерінің әсерін азайтуға көмектеседі, Қалдық кернеу, және соңғы дәлдік бойынша термиялық бұрмалану.
Үлкен құйма корпустарға арналған, Дәл өңдеуден бұрын кернеуді жеңілдету немесе тұрақтандыру қажет болуы мүмкін, себебі материалдың үлкен мөлшерін алып тастау қалдық кернеулерді босатып, өлшемдік қозғалысты тудыруы мүмкін..
Неліктен тесік жүйесінің дәлдігі маңызды
Тұрғын үйде, жеке өлшемдер сапа талаптарының бір бөлігі ғана.
Мойынтірек тесігі оның диаметріне төзімді болуы мүмкін, бірақ оның осі басқа тесікке немесе орнату бетіне қатысты дұрыс емес орналастырылған болса, әлі де функционалдық ақауларды тудыруы мүмкін..
Сондықтан, корпусты өңдеудің негізгі мақсаты болып табылады:
Тірек жазықтықтар арасында дәл және тұрақты геометриялық байланыстарды орнату, дәлдік саңылаулары, монтаждау тесіктері, және басқа функционалды ерекшеліктері.
Икемді өндіріс үшін, CNC өңдеу орталықтары дәлдік пен бейімделудің тиімді комбинациясын ұсынады.
Жоғары көлемді өндіріске арналған, арнайы қондырғылар, жалықтырғыш жүйелер, автоматтандырылған жабдық, және технологиялық тексеру жоғары қайталану мен өнімділікті қамтамасыз ете алады.
Негізгі принцип өзгеріссіз қалады: алдымен деректер жүйесін басқарыңыз, содан кейін оның айналасында бүкіл тесік пен беттің геометриясын жасаңыз.
4. Цилиндрлік тісті дөңгелектерді өңдеу: Процесс өзегі ретінде тіс профилін өңдеу
Цилиндрлік берікек крутящий моментті беру үшін пайдаланылатын негізгі беріліс компоненттері болып табылады, айналу жылдамдығын өзгерту, және біліктер арасындағы анықталған қозғалыс қатынасын сақтау.
Типтік мысалдарға доңғалақ берілістері жатады, бұрандалы беріліс, ішкі беріліс, және басқа цилиндрлік беріліс формалары.
Оларды өңдеу кәдімгі токарлық өңдеуге қарағанда анағұрлым көп талап етеді, өйткені тіс жүйесі профильдегі дәл байланыстарды сақтауы керек., бастау, шықтық, Аралық, радиалды ағын, және тісті беріліс тесігімен немесе білік осімен туралау.
Берілістің сапасы трансмиссия шуына тікелей әсер етеді, діріл, жүктемені бөлу, әсерлілік, және қызмет көрсету мерзімі.
Сондықтан, тісті доңғалақтарды дайындауды тісті беріліс дайындамасын дайындауды қамтитын кешенді процесс ретінде қарастыру керек, күнді бақылау, тіс генерациясы, Термиялық өңдеу, бастау, және қорытынды тексеру, жай тіс кесу операциясы емес.

Цилиндрлік берілістерді өңдеуге қойылатын негізгі талаптар
Беріліс дәлдігі әдетте бірнеше функционалдық тұрғыдан бағаланады.
Қозғалыс дәлдігі берілістің жоспарланған бұрыштық қатынасты жіберетінін анықтайды, жүгіру кезінде дәлдік тегістік пен дірілге әсер етеді.
Тіс-тіс және тіс-бетінің дәлдігі жүктің торлы тістер бойынша біркелкі таралуына әсер етеді..
| Талап | Инженерлік маңызы бар |
| Тіс профилінің дәлдігі | Жобаланған эвольвентті немесе өзгертілген тіс геометриясын қамтамасыз етеді |
| Жетек дәлдігі | Бет ені бойынша тістердің туралануын басқарады |
| Дыбыс дәлдігі | Дұрыс тістер аралығы мен беріліс қатынасын сақтайды |
| Радиалды ағын | Айналу консистенциясы мен тісті торға әсер етеді |
| Тесік дәлдігі | Білікте дұрыс орналасуды қамтамасыз етеді |
| Тесіктен тіске концентрлік | Тісті беріліс осі мен тіс жүйесі арасындағы дұрыс қатынасты сақтайды |
| Тіс бетінің кедір-бұдыры | Үйкеліске әсер етеді, шу, кию, және шаршау |
| Қаттылық және корпус тереңдігі | Термиялық өңдеуден кейін тозуға төзімділік пен жүкті көтеру қабілетін анықтаңыз |
Цилиндрлік берілістерді өңдеудің әдеттегі процесі
Өкілдік беріліс өндіру бағыты болып табылады:
Бланк дайындау → қажет болса дайындаманы термиялық өңдеу → беріліс дайындамасын бұру → саңылау мен бетті өңдеу → тісті кесу → термиялық өңдеу → нүктені қалпына келтіру → тісті өңдеу → тексеру
Нақты реттілік материалға байланысты, беріліс мөлшері, дәлдік дәрежесі, термиялық өңдеу әдісі, Өндіріс көлемі.
Ерекше маңызды принцип термиялық өңдеуден кейін орындалатын операциялар үшін жеткілікті өңдеу мөлшерін сақтау болып табылады.
Карбюризация сияқты процестер, сөндіру, және шынықтыру өлшемдік және геометриялық өзгерістерді тудыруы мүмкін.
Соңғы дәлдік талабы қатаң болса, бұл өзгерістерді өңдеудің алдыңғы кезеңдерінде күту керек.
Мәліметтерді таңдау өте маңызды
Тіс жүйесі, жалықтыру, және соңғы беттер нақты кеңістіктік қатынасты сақтауы керек. Сондықтан, дату таңдау - беріліс процесін жоспарлаудағы ең маңызды шешімдердің бірі.
-Ға білік-интегралдық беріліс, айналу осі әдетте орталық тесіктер немесе басқа бақыланатын білік сілтемелері арқылы орнатылады. -Ға ұңғылы тісті беріліс, саңылау және соңғы бет жиі функционалды анықтау сілтемелері ретінде пайдаланылады.
Принцип қарапайым:
Өңдеу нүктесі редуктордың функционалды айналу деректерімен тығыз сәйкес келуі керек.
Мәнді таңдаудың нашарлығы тіс профилі жеке дәлдікке ие, бірақ бүкіл тіс жүйесі саңылауға қатысты эксцентрик болатын тісті беріліс жасай алады..
Бұл біркелкі емес торға әкелуі мүмкін, шудың жоғарылауы, локализацияланған тіс жүктемесі, және ерте тозу.
Тістерді өңдеудің негізгі әдістері
Тісті доңғалақтың геометриясына сәйкес әртүрлі кесу процестері таңдалады, ділдік, Өндіріс көлемі, және беріліс ішкі немесе сыртқы болуы.
Gear Hobbing
Пісіру - сыртқы цилиндрлік тісті доңғалақтарды өңдеудің кең таралған әдістерінің бірі. Айналмалы плита тіс бос жерлерін жасау үшін беріліс дайындамасына үздіксіз қосылады.
Оның басты артықшылығы - жоғары өнімділік, үздіксіз кесу, тісті және бұрандалы берілістерге де жарамдылық. Сондықтан ол әсіресе орта үшін тартымды- және жоғары көлемді өндіріс.
Тісті пішіндеу
Тісті доңғалақты пішіндеуде дайындамаға тісті беріліс тәрізді генерациялау қатынасында түйісетін поршеньді кескіш қолданылады.
Оның иыққа жақын және ішкі геометрияда жұмыс істеу қабілеті оны ішкі берілістерге және пісіру қиын кейбір беріліс құрылымдарына құнды етеді..
Тісті қырыну
Тісті қырыну әдетте тістің дәлдігі мен бетінің күйін жақсарту үшін соңғы қатайту алдында қолданылады.
Ол алдыңғы кесу операциялары кезінде пайда болған кішігірім ауытқуларды жоя алады және әсіресе үлкен көлемді автомобиль механизмдерін өндірумен байланысты..
Тісті тегістеу
Шыңдалған жоғары дәлдіктегі берілістерге арналған, ұнтақтау көбінесе тісті өңдеудің соңғы операциясы болып табылады. Бұл тіс профилін айтарлықтай жақсарта алады, бастау, жүгіріп шығу, және бетті аяқтау.
Тісті тегістеу әсіресе беріліс шуы төмен қолданбалар үшін маңызды, жоғары жүк көтергіштігі, және дәл қозғалысты беру қажет.
Термиялық өңдеу және термиялық өңдеуден кейінгі өңдеу
Термиялық өңдеу көбінесе тісті доңғалақ өндірісіндегі ең ықпалды кезеңдердің бірі болып табылады, өйткені беріліс бір уақытта бетінің қаттылығына жетуі керек., тозуға төзімділік, Шаршау күші, және өлшемді тұрақтылық.
Тісті беріліс материалына және қолданылуына байланысты, емдеуді қамтуы мүмкін:
- Карбюрату
- Карбонитрлеу
- Нитраж
- Индукциялық беріктендіру
- Қатайту арқылы
Корпуспен шыңдалған берілістерге арналған, қатты тозуға төзімді бет пен қатты өзек комбинациясы контактілі шаршауға төзімділік пен жалпы құрылымдық беріктік арасындағы тепе-теңдікті қамтамасыз етеді.
Дегенмен, термиялық өңдеу де бұрмалануды тудыруы мүмкін, Қалдық кернеу, және өлшемдік өзгеріс. Сондықтан жоғары дәлдіктегі беріліс жиі термиялық өңдеуден кейін соңғы ұнтақтауды немесе жонуды қажет етеді.
5. Поршеньдерді өңдеу: Жоғары температурада жұмыс істейтін орталар үшін дәл қалыптау
Поршеньдер іштен жанатын қозғалтқыштардағы маңызды поршеньдік компоненттер болып табылады, Компрессорлар, және басқа қуат жүйелері.
Олар жоғары температурада жұмыс істейді, Жоғары қысым, ауыспалы механикалық жүктемелер, және үздіксіз сырғанау контактісі, сондықтан олардың өңдеу талаптары термиялық кеңеюмен тығыз байланысты, майлау, герметизация, және шаршау өнімділігі.
Қозғалтқыш поршеньдері әдетте алюминий қорытпаларынан жасалған, өйткені олардың төмен тығыздығы және қолайлы жылу өткізгіштігі., мамандандырылған қолданбалар басқа материалдарды пайдалана алады.
Кәдімгі цилиндрлік компоненттен айырмашылығы, поршень қарапайым түзу цилиндр ретінде сирек өңделеді.
Оның юбкасы, тәж, сақина ойықтары, түйреуіштер, және ішкі қуыстар барлығының әртүрлі функционалды талаптары бар.
Негізгі міндет - жобаланған геометрияны нақты жұмыс температурасы кезінде поршень қажетті жұмыс саңылауына және жүктемені бөлуге қол жеткізу үшін жеткілікті дәл қайталау., бөлме температурасының өлшемдерін қанағаттандырудан гөрі.

Поршеньдерді өңдеуге қойылатын негізгі талаптар
| Талап | Инженерлік маңызы бар |
| Юбка диаметрі және профилі | Поршень мен цилиндр арасындағы жұмыс саңылауын басқарады |
| Юбка домалақ | Біркелкі байланысқа ықпал етеді және локализацияланған жүктемені азайтады |
| Түтікшенің дәлдігі | Поршеньдік түйреуіштердің дұрыс орналасуын және жүктің тасымалдануын қамтамасыз етеді |
| Түтікшенің позициясы | Поршень мен шатун арасындағы геометриялық қатынасты сақтайды |
| Сақина ойықтарының өлшемдері | Поршеньдік сақинаның орналасуын және тығыздалуын басқарады |
| Ойық орны және параллелизм | Сақинаның біркелкі емес жүктелуін және тығыздалу мәселелерін болдырмайды |
| Тәж геометриясы | Жануға әсер етеді, термиялық жүктеме, және материалды бөлу |
| Беттің кедір-бұдырлығы | Үйкеліске әсер етеді, майлау, және кию |
Поршеньді юбка ерекше маңызды, өйткені оның жұмыс геометриясына термиялық кеңею мен механикалық деформация әсер етеді..
Бөлме температурасында сәл цилиндрлік емес болып көрінетін профиль әдейі болуы мүмкін, поршеньді қыздырғаннан кейін қажетті жұмыс пішініне жақындауға мүмкіндік береді.
Поршеньді өңдеудің әдеттегі процесі
Өңдеудің өкілді жолы болып табылады:
Құю немесе соғу → өрескел токарлық өңдеу → ішкі өңдеу → штифті өңдеу → сақиналы ойықты өңдеу → юбка профилін өңдеу → өңдеу → тексеру
Нақты реттілік поршень дизайнына байланысты, материал, Өндіріс көлемі, және поршень ерекшеліктері арасындағы байланыс.
Дөрекі өңдеу, ең алдымен, негізгі геометрияны орнату және артық материалды жою үшін қолданылады, ал әрлеу операциялары функционалды профильді және қатаң геометриялық төзімділікті жаңғыртуға жауапты.
Көлемді өндіру үшін, Бөлшектен бөлікке сәйкес өлшемдерді сақтау үшін арнайы CNC жабдығы мен автоматтандырылған өлшеуіш жиі пайдаланылады.
Поршеньді юбка профилін өңдеу
Техникалық талап етілетін операциялардың бірі юбка профилін өңдеу болып табылады.
Юбка мұқият бақыланатын болуы мүмкін:
- Бөшке профильдері
- Камера профильдері
- Конустар
- Жергілікті рельеф
- Тарту жағының геометриясы
Бұл мүмкіндіктер жұмыс кезінде поршеньдің әртүрлі аймақтарында болатын әртүрлі термиялық кеңею мен механикалық жүктемені өтейді..
Сондықтан, Поршеньді өңдеу тек номиналды диаметрді шығару мәселесі емес. Процесс қайта шығаруы керек a функционалдық үш өлшемді профиль.
Қазіргі заманғы CNC жүйелері қажетті геометрияға қол жеткізу үшін координаталық басқарылатын профильді және құрал компенсациясын пайдалана алады, дәлдік өлшеу жүйелері нақты профильді жобалық модельге сәйкес тексереді.
Штифті саңылауды дәл өңдеу
Поршеньдік түйреуіш тесігі тағы бір маңызды функция болып табылады, себебі ол поршень мен шатун арасындағы жүктемені тасымалдайды.
Оның сапасы байланысты:
Диаметр + айналу + цилиндрлік + жай + туралау
Тесіктің дұрыс емес орналасуы поршень қозғалысына әсер етіп, шатун мен иінді білік жүйесіне қосымша жүктеме әкелуі мүмкін..
Поршеньдік конструкцияға байланысты, ұңғыманы дәлдікпен бұрғылау арқылы өңдеуге болады, содан кейін жонуға немесе басқа ұсақ өңдеуге болады.
Сақина ойығын өңдеу
Сақина ойықтары дәл енін сақтауы керек, тереңдік, жай, және поршеньдік сақиналардың дұрыс қозғалуы және тығыздалуы үшін параллелизм.
Нашар ойық геометриясы әкелуі мүмкін:
- Жеткіліксіз тығыздау
- Майды шамадан тыс тұтыну
- Сақинаның жабысуы
- Соққылардың күшеюі
- Жылдам тозу
Сондықтан ойықтарды өңдеу процесі құрал геометриясын және өлшемдік компенсацияны қатаң бақылауды талап етеді, әсіресе жоғары өндіріс көлемдерінде алюминий қорытпаларын өңдеу кезінде.
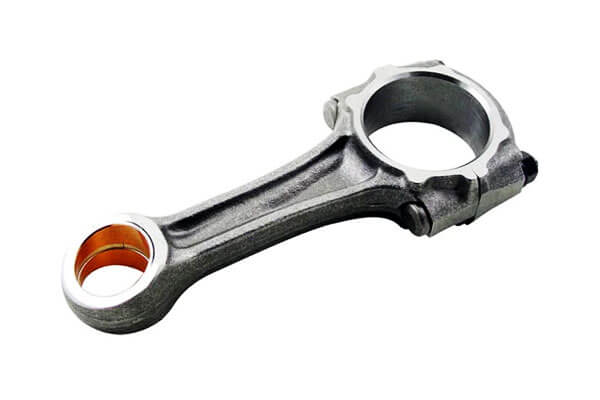
6. Шатундарды өңдеу: Қаттылығы төмен компоненттер үшін деформацияны бақылау
Шатундар поршеньді иінді білікке байланыстырады және кері қозғалыс кезінде пайда болатын айнымалы күштерді береді..
Олар жоғары циклдік жүктемелерге төтеп беруі керек, әсер, иілу, және шаршау, кері массаны азайту үшін жеткілікті жеңіл болған кезде.
Кәдімгі шатундардың көпшілігі мыналардан жасалады соғылған болат, алюминий және басқа мамандандырылған қорытпалар арнайы қолданбаларда қолданылады.
Өңдеу тұрғысынан, шатундар күрделі, өйткені олардың ұзартылған құрылымы мен әртүрлі көлденең қимасы оларға салыстырмалы түрде төмен жергілікті қаттылық береді..
Болғандықтан, қысу күші, кесу күші, және қалдық кернеу деформацияны тудыруы мүмкін, дәл ұңғыма геометриясын және орталық қашықтықты сақтауды қиындатады.
Типтік шатунды өңдеу процесі
Жалпы процесс бағыты болуы мүмкін:
Соғу → термиялық өңдеу → деректік өңдеу → дөрекі сыртқы өңдеу → саңылауларды өңдеу → қақпақты бөлу → жартылай өңдеу → дәл ұңғылау/холеу → соңғы тексеру
Бұл реттілік шатунның дизайнына және кәдімгі өңдеу немесе сыну-бөлу технологиясының пайдаланылуына байланысты өзгереді..
Дөрекі өңдеу тұрақты тірек беттерін орнатады және өңдеуге рұқсаттың көп бөлігін жояды.
Одан кейін түпкілікті саңылау өлшемдері мен геометриялық дәлдікке қол жеткізу үшін дәлдікпен бұрғылау және тегістеу қолданылады.
Бұрғыларды өңдеу және өңдеу
Үлкен және кіші ұшты саңылаулар әдетте өрескел бұрғылау тізбегі арқылы өңделеді, жартылай өңдеу, және дәлдікпен өңдеу.
Іш пыстыратын дәл өлшем мен геометриялық пішінді белгілейді, сол екі арада Қарау дөңгелекті одан әрі жақсартуға болады, цилиндрлік, және қажет болған жағдайда бетінің сипаттамалары.
Үлкен жиынтыққа арналған, өзек пен қалпақ арасындағы қатынас ерекше маңызды.
Қақпақ бөлініп, қайта құрастырылғаннан кейін, дайын ұңғыма жобаланған геометрия мен туралауды сақтауы керек.
Сынықтарға бөлінген шатундар
Сынықтарды бөлу қолайлы үлкен көлемді шатун конструкциялары үшін кеңінен қолданылады.
Штанга мен қақпақ арасындағы кәдімгі өңделген түйісетін бетті шығарудың орнына, алдын ала анықталған аймақта бақыланатын сыну басталады.
Алынған тұрақты емес сыну беттері өте жеке жұптасатын интерфейсті қамтамасыз етеді, құрастыру кезінде қақпақ пен шыбықтың бастапқы салыстырмалы орнына оралуына көмектесу.
Бұл тәсіл ұсына алады:
- Қақпақты өзекшеге дейін дәл орналастыру
- Салыстырмалы қозғалыстың төмендеуі
- Кейбір кәдімгі өңдеу операцияларын жою
- Тиімді жоғары көлемді өндіріс
- Дұрыс басқарылған кезде жинақтың тұрақты орналасуы
Дегенмен, сынықтарды бөлу мұқият бақыланатын материал қасиеттерін қажет етеді, ойықтың геометриясы, сыну мінез-құлқы, және технологиялық параметрлер. Ол әрбір шатундық материалға немесе дизайнға сәйкес келмейді.
Шатунды өңдеудің негізгі принципі
Негізгі міндет - салыстырмалы түрде жіңішке құрамдас бөліктің деформациясын болдырмай, үлкен және кіші ұшты тесіктер арасындағы дәл кеңістіктік қатынасты сақтау..
Бұл шатунды өңдеуді қаттылығы төмен дәлдіктегі өндірістің классикалық үлгісіне айналдырады. Тек машина дәлдігі түпкілікті нәтижеге кепілдік бере алмайды.
Процесс бір уақытта деректер таңдауын бақылауы керек, арматураны жүктеу, кесу күші, материалды алып тастау, Термиялық өңдеу, бұрғылау әрлеу, және тексеру.
Көлемді автомобиль өндірісінде, сондықтан ең тиімді процесс қатаң және қайталанатын бекітуді бақыланатын өңдеу параметрлерімен біріктіреді, автоматтандырылған өлшеу, жіне, орынды жерде, сыну-бөлу технологиясы.
7. Алты типтік өңдеу бөлшектерін салыстыру
Біліктерге қарамастан, жеңдер, корпустар, берікек, поршеньдер, және шатундардың геометриялары өте әртүрлі, олардың процесті жоспарлау логикасын жүйелі түрде салыстыруға болады.
| Бөлшек түрі | Бастапқы өңдеу мәселесі | Критикалық ерекшеліктер | Жалпы процестер | Негізгі бақылау нүктесі |
| Білік | Айналу дәлдігі және концентрлік | Журналдар, иықтар, Жіптер, Кірме жолдар | Бұру, ұнтақтау, сплайнды өңдеу | Коаксиалдылық және жүгіру |
| Жең | Тесіктердің дәлдігі және деформациясы | Бор, -Ден, соңғы бет | Бұрғылау, іш пыстыратын, айналдыру, Қарау | Тесіктен OD қатынасы |
| Тұрғын үй | Мәліметтер мен саңылаулар жүйесінің дәлдігі | Беткейлерді орнату, бұрғылар, тесіктер | Араластыру, іш пыстыратын, бұрғылау, ұнтақтау | Позиция және геометриялық дәлдік |
| Керек заттар | Тіс геометриясы және термиялық өңдеудің бұрмалануы | Тіс профилі, бастау, шықтық, жалықтыру | Хобинг, қалыптастыру, қырыну, Қарау, ұнтақтау | Беріліс дәлдігі және жүгіру |
| Поршень | Функционалдық профиль және жылу геометриясы | Юбка, түйреуіш тесігі, сақина ойықтары | Бұру, іш пыстыратын, ойықты өңдеу | Профиль және позициялық дәлдік |
| Шатун | Төмен қаттылық пен деформация | Шағын/үлкен ұңғылар | Араластыру, іш пыстыратын, Қарау, сынықтың бөлінуі | Саңылауларды туралау және орталық қашықтық |
Кесте маңызды үлгіні көрсетеді: өңдеу әдісі бөлшектің функционалды геометриясына сәйкес болуы керек.
Әмбебап жоғары өңдеу процесі жоқ.
Бұрылу айналмалы беттер үшін өте қолайлы, бұрғылау ішкі диаметрлердің дәлдігі үшін өте маңызды, фрезерлік күрделі призмалық беттерде басым болады, ұнтақтау термиялық өңдеуден кейін жоғары дәлдікті қамтамасыз етеді, және қалыптау немесе сынуға негізделген процестер қолайлы жоғары көлемді компоненттерге арналған өңдеу талаптарын азайтады.
8. Қорытынды
Алты өкілдік бөлік түрі -біліктер, жеңдер, корпустар, берікек, поршеньдер, және шыбықтарды қосу— механикалық өңдеу тәжірибесінің пайдалы қимасын қамтамасыз ету.
Айырмашылықтарға қарамастан, сол негізгі принциптер қайта-қайта пайда болады:
Мәліметтерді дұрыс таңдау → процестің логикалық реттілігі → тиісті өңдеу әдістері → деформацияны тиімді бақылау → сенімді тексеру
Бұл өңдеу процесін жобалаудың нақты негізі болып табылады.
Мақсат материалды мүмкіндігінше тез жою ғана емес.
Сәтті өңдеу процесі дайындаманы оның өлшемдеріне сәйкес келетін құрамдасқа түрлендіруі керек, геометриялық, құндылық, металлургиялық, беті, және экономикалық талаптар тұрақты.
Инженерлер үшін, процесті жоспарлаушылар, және өндірушілер, осы алты типтік бөлік санаттарын түсіну өңдеу әдістерінің тізімінен көп нәрсені қамтамасыз етеді.
Ол бейтаныс компоненттерді талдау және бөлік құрылымына негізделген процесс бағытын таңдау үшін практикалық негізді ұсынады., Функционалды талаптар, Материалдық мінез-құлық, ділдік, Өндіріс көлемі.
ЖҚС
Осы алты түрдің ішінде өңдеудің ең қиын бөлігі қандай??
Бұл дәлдік дәрежесіне байланысты, бірақ, әдетте, тісті доңғалақтар мен поршеньдер ең жоғары технологиялық күрделілікті көрсетеді.
Тісті доңғалақтар мамандандырылған тіс профилін өңдеуді және тығыз геометриялық төзімділікті қажет етеді, ал поршеньдер күрделі қисық профильдерді дәл басқаруды және деректердің бірнеше тасымалдануын талап етеді.
Қай процесс ең жоғары дәлдіктегі тісті беріліс тіс сапасын береді?
Тісті тегістеу тіс профилінің ең жоғары дәлдігін береді және дәлдіктегі шыңдалған беріліс үшін стандартты процесс болып табылады..
Ол термиялық өңдеудің бұрмалануын түзете алады және ең жоғары AGMA немесе DIN дәлдік дәрежесіне қол жеткізе алады.
Неліктен корпусты өңдеуде мәліметтерді таңдау соншалықты маңызды??
Корпустардың өзара байланысты бірнеше саңылау жүйелері мен түйісетін беттері бар. Барлық позициялық рұқсаттар бастапқы деректерден жиналады.
Мәліметтерді нашар таңдау жинақтың сәйкестігі мен машина өнімділігін тікелей төмендететін жиынтық туралау қатесін тудырады.
Шатундар үшін сынықтарды бөлудің қандай пайдасы бар?
Сынықтың бөлінуі тамаша сәйкестікті жасайды, өзек пен қақпақ арасындағы пішінді құлыптау интерфейсі.
Бұл құрастыру дәлдігін жақсартады, түйісетін бетті өңдеуді болдырмайды, бөлшектердің санын азайтады, және үлкен құрылымдық тұтастықты арттырады.
Мойынтіректердің жең саңылауларының стандартты аяқталуы қандай?
Көптеген дәлдіктегі мойынтіректердің саңылаулары тегістеу арқылы аяқталады, бұл тамаша дөңгелекті береді, бақыланатын бет құрылымы, және тұрақты өлшем.
Өте жоғары дәлдіктегі қолданбаларға арналған, ұңғымаларды тегістеу немесе үстіңгі өңдеу белгіленуі мүмкін.

