
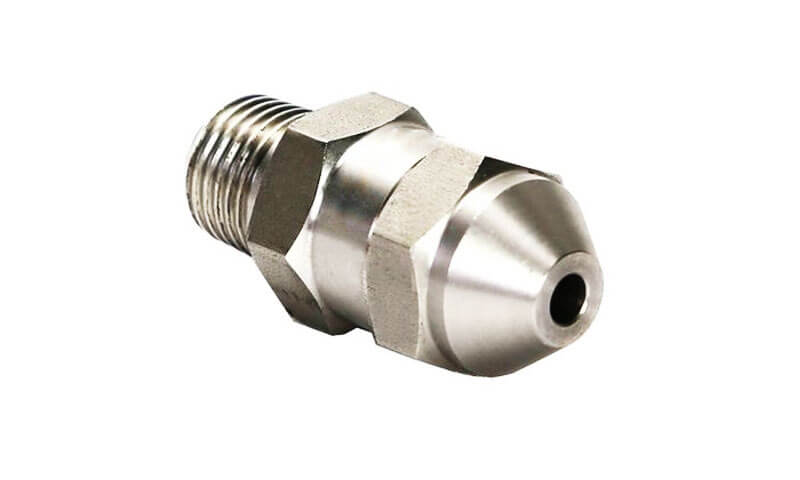
Бүріккіш саптамалар сұйықтықтың таралуын реттеу үшін өнеркәсіптік жүйелерде кеңінен қолданылатын сұйықтықты басқарудың маңызды компоненттері болып табылады, атомизация, салқындату, тазарту, майлау, жабу, және химиялық өңдеу.
Саптама қарапайым құрамдас болып көрінуі мүмкін, оның ішкі геометриясы, тесік дәлдігі, Бетті аяқтау, және материалды таңдау бүрку тиімділігіне тікелей әсер етеді, Энергияны тұтыну, Процесс тұрақтылығы, және жабдықтың сенімділігі.
CNC өңдеу теңдесі жоқ дәлдікті ұсынады, Материалдық икемділік, және арнайы бүріккіш саптамалар үшін дизайн еркіндігі.
Құю немесе қалыптаудан айырмашылығы, қымбат құралды қажет етеді және белгілі бір геометриялармен шектеледі, CNC өңдеу күрделі ішкі ағын арналарын жасай алады, тығыз төзімділік саңылаулары, және күрделі бүрку үлгілері ерекше дәлдік пен қайталану мүмкіндігімен.
Бұл мақалада CNC өңдеу арқылы жасалған арнайы бүріккіш саптамаларға арналған толық нұсқаулық берілген.
Біз бүріккіш саптамалардың түрлерін зерттейміз, CNC өңдеудің балама өндіріс әдістеріне қарағанда артықшылықтары, қадамдық өндіріс процесі, материалдарды таңдау, өнімділік факторлары, Сапа стандарттары, Өнеркәсіптік қосымшалар, және инвестициялық құюмен салыстырмалы талдау.
1. Бүріккіш саңылаулар дегеніміз не?
Бүріккіш саптамалардың анықтамасы және жұмыс істеу принципі
А шашатын саптама сұйықтық қысымын басқарылатын бүріккіш үлгісіне түрлендіруге арналған дәл сұйықтықты басқару құрылғысы.
Арнайы әзірленген саңылау немесе ішкі ағынды өту арқылы сұйықтықты мәжбүрлеу арқылы, саптама сұйықтықтың шығу жолын басқарады, сияқты сыни сипаттамаларды анықтау:
- Ағымдық мөлшерлеме
- Бүріккіш бұрыш
- Тамшы мөлшері
- Спрей тарату
- Атомизация тиімділігі
- Сұйықтық жылдамдығы
Негізгі жұмыс принципі қысым энергиясын кинетикалық энергияға түрлендіруге негізделген.
Қысыммен саптамаға сұйықтық түскенде, ішкі геометрия сұйықтық ағынын жылдамдатады және қайта бағыттайды.
Саптаманың дизайнына байланысты, шығыс концентрацияланған ағын ағынынан өте кішкентай тамшылары бар жұқа тұманға дейін болуы мүмкін.
Мысалы:
- А жоғары қысымды тазалауға арналған саптама сұйықтық энергиясын тарға бағыттайды, жоғары жылдамдықты ағын.
- А салқындату шүмегі жылу беруді барынша арттыру үшін басқарылатын бүрку үлгісін жасайды.
- В тозаңдатқыш саптама жану үшін сұйықтықты майда тамшыларға бөледі, жабу, немесе ылғалдандыру процестері.
Бүріккіш саптаманың өнімділігі тек сыртқы пішінге ғана емес, сонымен қатар ағын арналары сияқты ішкі мүмкіндіктердің дәлдігіне де байланысты., айналмалы камералар, және тесік өлшемдері.

Бүріккіш саптамалардың негізгі өнімділік параметрлері
Әртүрлі өнеркәсіптік процестер әртүрлі бүрку сипаттамаларын талап етеді. Сондықтан, бүріккіш саптаманың дизайны әдетте бірнеше негізгі параметрлерге сәйкес бағаланады.
| Өнімділік параметрі | Түсіндірме | Инженерлік маңыздылығы |
| Ағымдық мөлшерлеме | Уақыт бірлігінде шығарылатын сұйықтық көлемі, әдетте л/мин немесе м³/сағ өлшенеді. | Материалдың шығынын анықтайды, салқындату сыйымдылығы, және процестің тиімділігі. |
| Бүріккіш үлгісі | Шығарылатын сұйықтықтың пішіні мен таралуы, конус сияқты, желдеткіш, немесе ағын үлгілері. | Біркелкі қамтуды және оңтайландырылған процесс нәтижелерін қамтамасыз етеді. |
| Тамшы мөлшері | Саптама арқылы пайда болатын сұйық тамшылардың орташа өлшемді таралуы. | Булану жылдамдығына әсер етеді, жабу сапасы, және жылу беру тиімділігі. |
| Бүріккіш бұрыш | Бүріккіш конус немесе желдеткіш үлгісі арқылы жасалған бұрыш. | Қамту аймағын және орнату тәртібін анықтайды. |
Қысым рейтингі |
Саптама төтеп бере алатын максималды жұмыс қысымы. | Қиын жағдайларда қауіпсіз жұмысты қамтамасыз етеді. |
| Температураның төзімділігі | Жоғары температура кезінде өнімділікті сақтау мүмкіндігі. | Металлургия үшін өте қажет, Химиялық өңдеу, және жылу жүйелері. |
| Материалдық үйлесімділік | Коррозияға төзімділік, эрозия, және химиялық шабуыл. | Қатты ортада қызмет ету мерзімін анықтайды. |
2. Неліктен CNC өңдеуге арналған бүріккіш саптамаларды таңдау керек??
Қалыптарға негізделген дәстүрлі өндіріс процестерінен айырмашылығы, өледі, немесе жаппай өндіріс құралы, CNC өңдеу компьютермен басқарылатын кесу операциялары арқылы металл немесе пластмасса дайындамасынан материалды тікелей жояды.
Бұл өндірушілерге ішкі арналары бар жоғары дәлдіктегі саптама компоненттерін шығаруға мүмкіндік береді, микро саңылаулар, және арнайы ағындық құрылымдар.
Аэроғарыш сияқты салалар үшін, Химиялық өңдеу, жартылай өткізгіштер өндірісі, автомобиль жабыны, Медициналық жабдықтар, және дәл тазалау жүйелері, саптаманың өнімділігі өлшемдік дәлдік пен бет сапасына өте тәуелді.
Саңылау диаметріндегі тіпті шағын ауытқулар, ішкі өту геометриясы, немесе бетінің кедір-бұдыры бүрку бұрышына айтарлықтай әсер етуі мүмкін, тамшылардың мөлшерінің таралуы, Ағымдық мөлшерлеме, және атомизация тиімділігі.
Бүріккіш саптамалар үшін CNC өңдеудің негізгі артықшылықтары
| Басымдық | Ұғындыру |
| Ерекше дәлдік | ±0,005 мм рұқсаттарға жетеді, бүрку үлгісі мен ағын жылдамдығын бақылау үшін өте маңызды. |
| Тамаша бетті аяқтау | Ra 0,4–1,6 мкм ламинарлы ағынды қамтамасыз етеді, Турбуленттіліктің төмендеуі, және дәйекті атомизация. |
| Материалдың әмбебаптығы | Барлық металдарды өңдейді (Тот баспайтын болат, жез, алюминий, титан, СуперАлларды) және инженерлік пластмассалар. |
| Дизайн икемділігі | Жылдам дизайн итерациялары; құрал шектеулері жоқ; күрделі ішкі геометриялар болуы мүмкін. |
Шағын тесік мүмкіндігі |
сияқты кішкентай тесіктер шығарады 0.1 мм жоғары дәлдікпен. |
| Төмен көлемді экономикалық тиімділік | Құралға инвестиция жоқ; шағын және орта партиялар үшін үнемді. |
| Жылдам прототиптеу | Күндер ішінде бөлуге арналған дизайн, өнімді жылдам дамытуға мүмкіндік береді. |
| Бақылау | Маңызды қолданбаларға арналған толық материал мен технологиялық құжаттама. |
3. Таңдамалы бүріккіш саптамаларға арналған CNC өңдеу процесі
Арнайы бүріккіш саптамаларды өндіру жоғары бақыланатын өңдеу процесін талап етеді, өйткені саптаманың өнімділігі өлшемдік дәлдікке тікелей әсер етеді., ішкі геометрия, Бетті аяқтау, және материалдық қасиеттері.
Жалпы механикалық компоненттерден айырмашылығы, бүріккіш саңылауларда дәлдік саңылаулары сияқты маңызды мүмкіндіктер бар, ішкі ағын арналары, Жіптер, және тығыздағыш беттер, онда тіпті кішкентай ауытқулар бүрку бұрышына әсер етуі мүмкін, ағын консистенциясы, атомизация сапасы, және жұмыс тиімділігі.
Кәсіби CNC өңдеу процесі инженерлік дизайнды біріктіреді, Дәлдік техника, Беттік өңдеу, өнімділікті сынау, және әрбір саптаманың қажетті қолдану сипаттамаларына сәйкес келетініне көз жеткізу үшін сапаны тексеру.

CNC өңделген бүріккіш саптамалардың толық өндірістік жұмыс процесі
Та CNC өңдеу процесс әдетте тұтынушы талаптарын талдаудан басталады және дизайнды оңтайландыру арқылы жалғасады, Дәлдік техника, бастау, және функционалдық тестілеу.
| Платформа | Процесс қадамы | Мақсат | Негізгі бақылау факторлары |
| Инженерлік дизайн | Тұтынушының спецификациясын талдау | Саңылауларға қойылатын талаптарды анықтаңыз, оның ішінде ағын жылдамдығы, Қысым рейтингі, шашатын үлгі, Жұмыс температурасы, химиялық орта, Материалдық таңдау, және қосылым түрі. | Талаптарды дәл жинау және техникалық байланыс. |
| CAD модельдеу | Қолданба талаптары негізінде 3D саптама үлгісін жасаңыз және өндіріс үшін құрылымды оңтайландырыңыз. | Өндіруге арналған дизайн (DFM), ағын жолын оңтайландыру, өңдеуге қол жетімділік. | |
| CAM бағдарламалау | CNC өңдеу бағдарламаларын жасаңыз және кесу жолдарын оңтайландырыңыз. | Құрал жолының дәлдігі, өңдеу тиімділігі, Беттің сапасы. | |
Материалды дайындау |
Шикізатты таңдау және дайындау | Жолақтар түрінде қолайлы материалдарды таңдаңыз, шыбықтар, нөмірлер, немесе өнімділік талаптарына сәйкес дайындамалар. | Материалдың дәрежесін тексеру, өлшемді дәлдік, материалдық сертификаттар. |
| Дәлдік техника | CNC бұру | Саңылау корпустары сияқты цилиндрлік мүмкіндіктерді жасаңыз, сыртқы диаметрлер, Жіптер, және концентрлік саңылаулар. | Диаметрдің дәлдігі, концентрлік, Беттің кедір-бұдырлығы. |
| CNC фрезерлері | Цилиндрлік емес белгілерді шығарыңыз, монтаждау беттері, ойықтар, бұтақтар, және күрделі сыртқы геометриялар. | Позиция дәлдігі, Өлшемді төзімділік, Бетті аяқтау. | |
| Дәл бұрғылау және микро өңдеу | Шағын бүріккіш саңылаулар мен арнайы ішкі өту жолдарын жасаңыз. | Саңылау диаметрі, айналу, туралау, және ағынның консистенциясы. | |
| Кескіш өңдеу және өңдеу | Критикалық саңылаулар мен ағындық өтулердің дәлдігі мен бетінің сапасын жақсарту. | Саңылау геометриясы, тегістік, өлшемді тұрақтылық. | |
Өңдеуден кейінгі |
Қақтарды тазалау және тазалау | Сұйықтық ағынына әсер етуі мүмкін өңдеу кезіндегі саңылауларды және ластаушы заттарды алып тастаңыз. | Жиек сапасы, тазалық, бітелудің алдын алу. |
| Беттік өңдеу | Жылтыратуды қолданыңыз, ауысу, ЭЛЕКТРУ, желник, немесе қолдану талаптарына сәйкес жабу. | Коррозияға төзімділік, Беттің кедір-бұдырлығы, көрінос. | |
| Тестілеу және тексеру | Өлшемді тексеру | Дәл өлшеу жабдығын пайдаланып маңызды өлшемдерді тексеріңіз. | CMM инспекциясы, оптикалық өлшеу, өлшеуішпен тексеру. |
| Ағынды және бүркуді сынау | Жұмыс жағдайында саптаманың нақты өнімділігін растаңыз. | Ағымдық мөлшерлеме, шашатын үлгі, қысым төмен, атомизация өнімділігі. | |
| Соңғы өңдеу | Қаптама және жеткізу | Тасымалдау кезінде дәлме-дәл өңделген саптамаларды қорғаңыз. | Зақымданудың алдын алу және қадағалау. |
Бүріккіш саптамаларға арналған негізгі CNC өңдеу операциялары
Арнайы бүріккіш саптамалар әдетте бірнеше өңдеу операцияларын қажет етеді, өйткені олардың құрылымдары айналу мүмкіндіктерін біріктіреді, дәлдіктегі тесіктер, және күрделі ағын арналары.
| Өңдеу операциясы | Жабдық | Типтік мүмкіндік | Жалпы қосымшалар |
| CNC бұру | CNC маңайы, көп осьті бұрылу орталығы | Диаметрі шамамен 0,5–200 мм; дизайн талаптарына байланысты ±0,005 мм дейін өлшемдік төзімділік. | Саңылау корпусын өңдеу, цилиндрлік беттер, Жіптер, фланецтер, тығыздау аймақтары, және концентрлік саңылаулар. |
| CNC фрезерлері | 3-белдік, 4-белдік, немесе 5 осьті өңдеу орталықтары | Күрделі контурды өңдеу мүмкіндігімен жоғары позициялық дәлдік. | Бүйірлік порттар, орнату ерекшеліктері, бұтақтар, дұрыс емес пішіндер, және көп бағытты ағын арналары. |
Микробұрғылау |
Дәл бұрғылау станоктары, лазерлік бұрғылау, немесе EDM жабдығы | Микро саңылаулар материал мен процеске байланысты шамамен 0,05–1,0 мм; жоғары пропорционалды өңдеу мүмкіндігі. | Жұқа бүріккіш тесіктер, салқындату арналары, тозаңдату саңылаулары, және дәлдіктегі сұйықтық саңылаулары. |
| Айналдыру | Дәл кесу құралдары | Тесіктердің дөңгелектігі мен өлшем дәлдігін жақсартады. | Тұрақты ағын өнімділігін талап ететін маңызды бүріккіш тесіктердің соңғы өлшемі. |
| Жіптермен өңдеу | CNC жіптерді кесу құралдары, шүмектер, Жіп диірмендері | Метрика үшін қолайлы, Бозғалаушы, BSP, және теңшелген жіп стандарттары. | Құбырлардың қосылымдары, монтаждау интерфейстері, және ауыстырылатын саптама жинақтары. |
CNC өңдеу сапасына әсер ететін маңызды факторлар
CNC өңдеу тамаша дәлдікті қамтамасыз етеді, бүріккіш саптамаларды өндіру шағын өлшемдерге байланысты бірнеше техникалық қиындықтарды тудырады, ағынға қатаң талаптар, және өңдеуге қиын материалдар.
| Техникалық сынақ | Саңылаулардың өнімділігіне ықтимал әсер ету | Бақылау шаралары |
| Құралдың ауытқуы | Саңылау диаметрінің ауытқуын тудырады, нашар концентрлік, және тұрақсыз бүрку үлгілері. | Қатты құралдар жүйелерін қолданыңыз, құралдың асып кетуін азайтыңыз, және кесу параметрлерін оңтайландыру. |
| Тот баспайтын болатты жұмыс шынықтыру | Кесу қиындығын арттырады, құралдың тозуын тездетеді, және бетінің сапасын төмендетеді. | Өткір карбид құралдарын пайдаланыңыз, сәйкес кесу жылдамдығы, және тиімді салқындату жүйелері. |
| Чипті басқару | Чиптер кішкентай тесіктерге немесе ішкі арналарға кіруі мүмкін, сұйықтық ағынына әсер етіп, бітелуді тудырады. | Чип ажыратқыштарды қолданыңыз, оңтайландырылған құралдар жолдары, және жоғары қысымды салқындату жүйелері. |
Термиялық деформация |
Өңдеу кезінде пайда болатын жылу өлшем дәлдігіне әсер етуі мүмкін, әсіресе жұқа қабырғалы компоненттер үшін. | Өңдеу температурасын бақылау, машина жағдайын тұрақтандыру, және салқындатқыштың ағынын оңтайландыру. |
| Бурр қалыптастыру | Бүріккіш тесіктердің ішіндегі немесе айналасындағы саңылаулар сұйықтық ағынын бұзуы және бүріккіш сипаттамаларын өзгертуі мүмкін. | Дәлдік тазартуды қолданыңыз, ультрадыбыстық тазалау, немесе электрополировка процестері. |
| Беткі ластану | Қалдық бөлшектер немесе өңдеу сұйықтықтары дәлдіктегі қолданбалардағы тазалыққа әсер етуі мүмкін. | Тазалау процедураларын және бақыланатын қаптаманы орындаңыз. |
Ішкі ағын арналарын өңдеудегі дәлдікті басқару
Бүріккіш саптаманың ішкі құрылымы сұйықтықтың әрекетінде шешуші рөл атқарады.
Мысалы, Айналмалы саптамалар айналмалы ағынды жасау үшін дәл өңделген ішкі камераларға сүйенеді, тозаңдату саптамалары дәйекті тамшылардың өлшемдерін шығару үшін мұқият бақыланатын тесік геометриясын қажет етеді.
CNC өңдеу кезінде, өндірушілер бірнеше маңызды параметрлерді бақылауы керек:
- Саңылаудың диаметрі және геометриясы: Ағынның жылдамдығын және шашыратқыштың таралуын анықтайды.
- Кіріс пен шығыс арасындағы концентристік: Сұйықтықтың біркелкі ағуын қамтамасыз етеді.
- Ішкі бетінің кедір-бұдырлығы: Турбуленттілік пен қысымның жоғалуын азайтады.
- Арна өлшемдері: Жылдамдықты басқарады, араластыру тиімділігі, және атомизация өнімділігі.
Жоғары өнімді қолданбалар үшін, дәл ұнтақтау сияқты қосымша процестер, ЭЛЕКТРУ, немесе саптаманың сенімділігін одан әрі жақсарту үшін ағынды калибрлеу қолданылуы мүмкін.
4. CNC өңделген бүріккіш саптамалар үшін қолданылатын материалдар
Материалды таңдау арнайы бүріккіш саптамаларды өндірудегі ең маңызды шешімдердің бірі болып табылады, өйткені саптамалар жиі талап етілетін жағдайларда жұмыс істейді., оның ішінде жоғары қысым, Жоғары температура, абразиялық бұқаралық ақпарат құралдары, және коррозиялық химикаттар.
Таңдалған материал коррозияға төзімділіктің сәйкес балансын қамтамасыз етуі керек, Механикалық беріктік, тозуға төзімділік, Жылу тұрақтылығы, және өңдеу қабілеті.
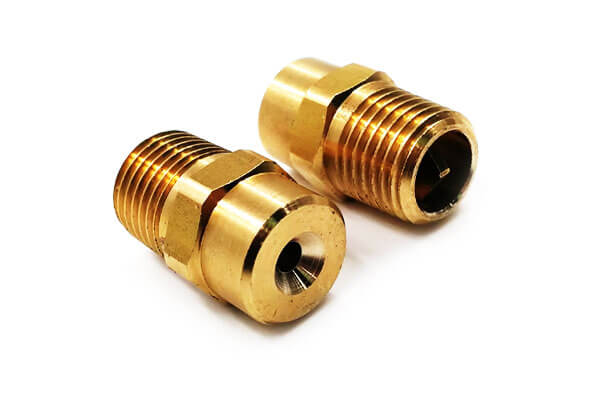
CNC өңдеу материалдың тамаша икемділігін қамтамасыз етеді, өндірушілерге металдар мен инженерлік пластмассалардың кең ауқымынан бүріккіш саптамаларды шығаруға мүмкіндік береді.
Соңғы материалды таңдау, ең алдымен, жұмыс ортасына байланысты, Сұйықтық сипаттамалары, Жұмыс температурасы, қысымға қойылатын талаптар, және күтілетін қызмет мерзімі.
CNC өңделген бүріккіш саптамаларға арналған жалпы металл материалдары
| Материал | Негізгі қасиеттері | Типтік қосымшалар |
| Тот баспайтын болат (304/316/316Өшпін) | Тамаша коррозияға төзімділік, Жақсы механикалық беріктік, бетінің гигиеналық қасиеттері, және көптеген химиялық заттармен үйлесімділік. 316L хлорид пен қышқыл орталарға жоғары төзімділікті қамтамасыз етеді. | Химиялық бүрку, Тағамдарды өңдеу, Фармацевтикалық жабдықтар, Суды тазарту, тазалау жүйелері. |
| Жез | Тамаша жұмыс қабілеттілігі, Жақсы тозуға төзімділік, тұрақты өлшемдік дәлдік, және салыстырмалы түрде төмен құны. | Жалпы өндірістік бүрку, Салқындату жүйелері, майлау саптамалары, ауылшаруашылық қолданбалары. |
| Алюминий қорытпалары (6061, 7075, т.б.) | Жайғақ, Жақсы техникалар, Жоғары күш-салмаққа қатынасы, және бетті қорғауды анодтау үшін жарамды. | Аэроғарыш компоненттері, жеңіл бүрку жабдығы, портативті жүйелер. |
| Мыс қорытпалары / Қола | Тамаша жылу өткізгіштік, Коррозияға төзімділік, және белгілі бір химиялық ортаға төзімділік. | Салқындату саптамалары, жылу беру жүйелері, мамандандырылған өнеркәсіптік жабдықтар. |
Титан қорытпалары (TI-6AL-4V) |
Күш пен салмақ арақатынасының тамаша, Тамаша коррозияға төзімділік, және жоғары температура мүмкіндігі. | Аэроғарыштық бүрку жүйелері, Теңіз орталары, Химиялық өңдеу жабдықтары. |
| Никель негізіндегі қорытпалар (Жұқпалы, Гастеля) | Тотығуға ерекше төзімділік, Жоғары температура, және агрессивті химиялық заттар. | Пешті бүрку, Химиялық реакторлар, экстремалды температура қолданбалары. |
| Құрал болаттар / Шынықтырылған болаттар | Жоғары қаттылық, Тамаша тозуға төзімділік, және абразивті сұйықтық орталары үшін қолайлы. | Абразивті жару саптамалары, тозуы жоғары өнеркәсіптік бүрку жүйелері. |
Арнайы қолдануға арналған инженерлік пластмассалар
Өнеркәсіптік саптама өндірісінде металл материалдар басым болса да, CNC өңдеу сонымен қатар химиялық төзімділікті қажет ететін қолданбалар үшін пластикалық бүріккіш саптамаларды өндіруге мүмкіндік береді, Электр оқшаулау, немесе жеңіл құрылымдар.
| Материал | Сипаттамасы | Қолданбалар |
| Ptfe (Тефлон) | Жақсы химиялық тұрақтылық, төмен үйкеліс, және кең температура диапазоны. | Жоғары коррозиялық химиялық бүрку жүйелері. |
| Іліппе-бет | Жоғары беріктігі, тамаша температураға төзімділік, және химиялық тұрақтылық. | Жартылай өткізгіш жабдықтар, аэроғарыштық жүйелер, нақты химиялық қолдану. |
| Пом (Ацетал) | Жақсы өлшемді тұрақтылық, төмен үйкеліс, және оңай өңдеу. | Төмен қысымды сұйықтық жүйелері және жалпы өнеркәсіптік қолдану. |
| Налон | Жайғақ, соққыға төзімді, және үнемді. | Ауылшаруашылық бүрку жабдықтары және тұтынушылық қолданбалар. |
5. CNC өңдеу арқылы жасалған бүріккіш саптамалардың түрлері
CNC өңдеу өндірушілерге тапсырыс бойынша спрейдің кең ауқымын шығаруға мүмкіндік береді сопло Дизалар.
Қалыптастырылған немесе жаппай шығарылатын саптамалардан айырмашылығы, CNC өңделген саптамаларды ағынның нақты сипаттамалары үшін оңтайландыруға болады, шашатын үлгілер, Қысым жағдайлары, және орнату талаптары.
Негізгі саптама түрлеріне жатады:
| Саңылау түрі | Жұмыс принципі | Негізгі сипаттамалары | Типтік қосымшалар |
| Тегіс желдеткіш бүріккіш саптамалар | Желдеткіш тәрізді бүріккіш үлгісін жасау үшін сұйықтық ұзартылған тесік арқылы шығады. | Біркелкі қамту, бақыланатын бүріккіш ені, тиімді бетті жабу. | Қаптау жүйелері, тазалау жабдықтары, ауылшаруашылық бүрку. |
| Толық конусты бүріккіш саптамалар | Ішкі бұралу камерасы конустың барлық аймағына таралған тамшылары бар дөңгелек бүрку үлгісін жасайды. | Жоғары ағын сыйымдылығы және тамаша жабу. | Салқындату жүйелері, шаңды басу, химиялық бүрку. |
| Қуыс конустық бүріккіш саптамалар | Сыртқы аймаққа жақын шоғырланған тамшылары бар сақина тәрізді бүрку үлгісін жасайды. | Керемет атомизация және майда тамшылар. | Ауаны ылғалдандыру, газды салқындату, ластануды бақылау. |
Атомды саптамалар |
Қысымды қолданады, ауа, немесе сұйықтықты майда тамшыларға бөлу үшін ультрадыбыстық энергия. | Өте кішкентай тамшылардың өлшемдерін және бүркуді дәл бақылауды шығарады. | Жанармай жүйелері, өнеркәсіптік жабын, жану жабдықтары. |
| Ауасыз бүріккіш саптамалар | Жоғары қысымды сұйықтық ағыны сыртқы ауасыз атомизация жасайды. | Жоғары тиімділік және артық бүркуді азайтады. | Сурет, Қорғаныс жабындары, Беттік өңдеу. |
| Тұман шашатын саңылаулар | Кішкентай дәлдіктегі тесіктер арқылы өте ұсақ су тамшыларын шығарады. | Суды аз тұтыну және тиімді салқындату. | Жылыжайлар, ылғалдандыру, Салқындату жүйелері. |
Реактивті саңылаулар |
Жоғары жылдамдықты концентрацияланған сұйықтық ағынын шығарады. | Жоғары соққы күші және бағытталған бүрку. | Тазарту, кесу көмегі, өнеркәсіптік жуу. |
| Айналмалы саптамалар | Ішкі арналар ағызу алдында айналмалы сұйықтық қозғалысын тудырады. | Жақсартылған тозаңдату және біркелкі спрей бөлу. | Жану жүйелері, салқындату, химиялық процестер. |
| Көп тесікті саңылаулар | Бірнеше дәлдіктегі саңылаулар бірнеше бүрку ағындарын қамтамасыз етеді. | Реттелетін ағынды бөлу және қамту. | Жартылай өткізгішті тазалау, дәлдікпен өндіру. |
6. Бүріккіш саптаманың өнімділігіне әсер ететін негізгі факторлар
| Фактор | Өнімділікке әсері | Дизайнды қарастыру |
| Саңылау мөлшері | Ағынның жылдамдығын және тамшылардың мөлшерін анықтайды. | ±0,005 мм дейін дәл өңдеу. |
| Саңылау пішіні | Бүріккіш үлгісіне және атомизацияға әсер етеді. | Өткір қырлы немесе радиусты; тапсырыс бойынша дизайн. |
| Ішкі ағыс жолы | Турбуленттілік пен қысымның төмендеуіне әсер етеді. | Тегіс беттер; оңтайландырылған геометрия. |
| Бетті аяқтау | Ағынның кедергісі мен атомизациясына әсер етеді. | Критикалық беттер үшін Ra ≤0,8 мкм. |
| Қысым | Ағынның жылдамдығын және тамшылардың мөлшерін анықтайды. | Арнайы қысым диапазонына арналған. |
Сұйықтықтың тұтқырлығы |
Ағын жылдамдығына және атомизацияға әсер етеді. | Дизайндағы сұйықтық қасиеттерін қарастырыңыз. |
| Сұйықтық температурасы | Тұтқырлық пен материалдың үйлесімділігіне әсер етеді. | Сәйкес материал мен дизайнды таңдаңыз. |
| Материалдық үйлесімділік | Коррозияға төзімділікке және қызмет ету мерзіміне әсер етеді. | Сәйкес қорытпаны немесе жабынды таңдаңыз. |
| Қосылым түрі | Орнату мен тығыздауға әсер етеді. | Бозғалаушы, BSP, фланурды, немесе әдет-ғұрып. |
7. Бүріккіш саптамаларға арналған CNC өңдеуге төзімділік пен сапа стандарттары
Өйткені бүріккіш саптамалар сұйықтықтың әрекетін тікелей басқарады, өндіріс дәлдігі көптеген қарапайым механикалық құрамдас бөліктерге қарағанда көбірек талап етіледі.
Өлшемді қатаң бақылау тұрақты бүрку үлгілерін қамтамасыз етеді, дәл ағын жылдамдығы, және тұрақты өнімділік.
Әдеттегі CNC өңдеуге төзімділік
| Белгі | Дәлдікке арналған әдеттегі талап |
| Сыртқы өлшемдер | Компонент өлшеміне байланысты ±0,01 мм - ±0,05 мм |
| Тесіктің дәл диаметрі | Маңызды қолданбалар үшін ±0,005 мм немесе одан жоғары дәлдік |
| Саңылау орнының дәлдігі | ± 0,01 мм |
| Жіптің дәлдігі | ISO сәйкес, Бозғалаушы, BSP, немесе теңшелген стандарттар |
| Беттің кедір-бұдырлығы | Дәл ағынды беттер үшін Ra 0,4–1,6 мкм |
| Байсалды | Әдетте 0,005–0,01 мм шегінде |
Нақты рұқсаттар саптама өлшеміне байланысты, материал, өңдеу процесі, және өтінімге қойылатын талаптар.
Сапаны тексеру әдістері
Кәсіби CNC саптама өндірушілері өнімнің сенімділігін қамтамасыз ету үшін бірнеше тексеру әдістерін қолданады.
| Тексеру әдісі | Мақсат |
| Координаталық өлшеу машинасы (См) | Өлшемдік дәлдікті өлшейді, позицияға төзімділік, және геометриялық белгілер. |
| Оптикалық өлшем | Микро саңылауларды тексереді, шеттерлер, және күрделі шағын ерекшеліктер. |
| Беттің кедір-бұдырлығын сынау | Ішкі және сыртқы бетінің аяқталуын тексереді. |
| Жіпті тексеру | Дәл қосылымды және тығыздау өнімділігін қамтамасыз етеді. |
| Қысымды тексеру | Құрылымның тұтастығын және ағып кетуге төзімділігін растайды. |
| Ағынды сынау | Нақты ағын жылдамдығын растайды, бүрку бұрышы, және қысымның өнімділігі. |
8. Қолданбалы CNC өңдеуге арналған бүріккіш саптамалар
Арнайы CNC өңделген бүріккіш саптамалар сұйықтықты дәл басқаратын салаларда кеңінен қолданылады, спрейдің тұрақты таралуы, және ұзақ мерзімді сенімділік маңызды.
Стандартты коммерциялық саптамалармен салыстырғанда, теңшелген CNC саптамаларын арнайы жұмыс жағдайларына сәйкес жасауға болады, оның ішінде қысым, температура, Сұйықтық сипаттамалары, орнату талаптары, және спрей өнімділігінің мақсаттары.

Өндірістік тазалау және бетті өңдеу
Өнеркәсіптік тазалау жүйелері тұрақты бүріккіш жабуды және жеткілікті соққы күшін қамтамасыз ететін саптамаларды қажет етеді.
CNC өңделген саптамалар әдетте жоғары қысымды тазалау жабдықтарында қолданылады, компоненттерді жуу жүйелері, және бетті дайындау процестері.
Әдеттегі қосымшалар кіреді:
- Автокөлік бөлшектерін тазалау;
- Бөлшектерді дәл жуу;
- Металл бетін дайындау;
- Өнеркәсіптік жабдықтарды тазалау;
- Жартылай өткізгіш пластинаны тазалау.
Химиялық өңдеу және өнеркәсіптік өндіріс
сияқты материалдардан жасалған CNC өңделген саптамалар 316 Тот баспайтын болат, титан қорытпалары, немесе Hastelloy коррозияға және химиялық шабуылға тамаша төзімділік береді.
Жалпы қосымшалар кіреді:
- Химиялық бүрку жүйелері;
- Реакторды салқындату;
- Газды тазалауға арналған жабдық;
- Бейтараптандыру жүйелері;
- Процесс сұйықтығының таралуы.
Автокөлік және көлік өнеркәсібі
Автокөлік өндірісінде, бүріккіш саптамалар жабынның маңызды құрамдас бөлігі болып табылады, салқындату, майлау, және тазалау процестері.
Жоғары дәлдіктегі CNC саптамалары қолданылады:
- Автокөлікті бояу жүйелері;
- Қозғалтқышты салқындату жүйелері;
- Майлау жабдығы;
- Әйнекті жууға арналған жүйелер;
- Электрлік көліктерге арналған батареяларды салқындату жүйелері.
Аэроғарыштық және қорғаныс қосымшалары
Аэроғарыштық жүйелер қатаң өнімділік талаптарында жұмыс істей алатын өте сенімді компоненттерді қажет етеді.
CNC өңделген бүріккіш саптамалар қолданылады:
- Жанармай бүрку жүйелері;
- Қозғалтқышты салқындату жүйелері;
- Гидравликалық бүрку жүйелері;
- Жылу басқару жабдықтары.
Ас, Фармацевтикалық, және медициналық өнеркәсіп
Азық-түлік және медициналық өнімдерді қамтитын өнеркәсіптер қатаң гигиеналық стандарттарды және ластануды бақылауды талап етеді..
CNC өңделген тот баспайтын болаттан жасалған саптамалардың қолдану аясы кең, ішіне алу:
- Тамақты жуу жүйелері;
- Бүріккішпен зарарсыздандыруға арналған жабдық;
- Фармацевтикалық жабын жүйелері;
- Орында тазалау (Клип) жүйелер.
Жартылай өткізгіштер мен электроника өндірісі
Жартылай өткізгіштерді өндіру сұйықтықты өте дәл бақылауды қажет етеді, өйткені ластану және өлшемдік ауытқу өнім сапасына әсер етуі мүмкін..
үшін CNC өңделген микро саптамалар қолданылады:
- Вафельді тазалау;
- Химиялық тарату;
- Дәл салқындату;
- Өте таза бүрку жүйелері.
Ауыл шаруашылығы және қоршаған ортаны қорғау
Арнайы бүріккіш саптамалар ауылшаруашылық және экологиялық жүйелерде де маңызды рөл атқарады.
Қосымшалар кіреді:
- Ауылшаруашылық пестицидтерін бүрку;
- Суару жүйелері;
- Шаңды басу;
- Ауаны ылғалдандыру;
- Салқындату мұнаралары.
9. Өнімділікті салыстыру: CNC өңделген және. Жоғалған балауыз құю саптамалары
Бүріккіш саптамаларды әртүрлі металл өңдеу процестері арқылы жасауға болады, оның ішінде CNC өңдеу жіне жоғалған балауыз құю (Инвестициялық құю) өнеркәсіптік қолдану үшін кеңінен қолданылатын екі шешім.
Екі процесс те жоғары сапалы саптама компоненттерін шығаруға қабілетті, бірақ дизайн күрделілігіне байланысты олардың әртүрлі артықшылықтары бар, Өндіріс көлемі, Материалдық талаптар, және өнімділік күтулері.
| Өнімділік факторы | CNC өңделген бүріккіш саптамалар | Жоғалған балауызды құюға арналған бүріккіш саптамалар |
| Өндіріс принципі | Материал металл қоймасынан токарлық өңдеу арқылы дәл жойылады, араластыру, бұрғылау, және әрлеу операциялары | Балқытылған металл балауыз үлгісінен жасалған керамикалық қалыпқа құйылады |
| Өлшемді дәлдік | Өте жоғары дәлдік, сыни мүмкіндіктер үшін әдетте ±0,005 мм | Көлемі мен қорытпасына байланысты әдетте CT4–CT7 құюға төзімділік диапазоны |
| Бетті аяқтау | Беттің керемет сапасы; Ra 0,4–1,6 мкм дәл өңдеуден және жылтыратудан кейін қол жеткізуге болады | Жақсы құйылған әрлеу; әдетте беттерді және дәл саңылауларды тығыздау үшін қайталама өңдеуді қажет етеді |
| Саңылау дәлдігі | Шағын және күрделі бүріккіш саңылаулар үшін жоғары мүмкіндік, төмендегі микро саңылауларды қоса алғанда 0.5 мм | Үлкен өтулер үшін қолайлы; микро-саңылаулар әдетте кейінгі өңдеуді қажет етеді |
| Ішкі ағыс арнасының дәлдігі | Бұрғылау арқылы ішкі геометрияны тамаша бақылау, айналдыру, РеТМ, және көп осьтік өңдеу | Күрделі ішкі өтулер мүмкін, бірақ өлшемді басқару қиынырақ |
Дизайн икемділігі |
Жоғары икемділік; құралды өзгертусіз жылдам өзгерту | Дизайнды өзгерту үшін балауыз үлгісі мен қалып модификациясын қажет етеді |
| Күрделі геометрия мүмкіндігі | Дәлдік мүмкіндіктер үшін ең жақсы, Жіңішке қабырғалар, және өңделген ішкі құрылымдар | Желіге жақын күрделі сыртқы геометриялар үшін тамаша |
| Материалдық опциялар | Тот баспайтын болат үшін қолайлы, жез, алюминий, титан, Никель қорытпалары, және инженерлік пластмассалар | Кең қорытпаның үйлесімділігі, әсіресе тот баспайтын болаттар, ыстыққа төзімді қорытпалар, және коррозияға төзімді материалдар |
| Өндіріс көлемінің жарамдылығы | Прототиптер үшін өте қолайлы, теңшелген бөлшектер, және төмен және орташа сериялы өндіріс | Орташа және жоғары көлемді өндіріс үшін үнемді |
| Тоқтау | Қысқа даму циклі; бөлшектер сызбаны мақұлдағаннан кейін жиі тез жасалуы мүмкін | Құралдар мен қалыптарды өндіруге байланысты бастапқы дайындық ұзағырақ |
Құралдарға инвестиция салу |
Арнайы құрал қажет емес | Балауыздан құралды және керамикалық қалыптарды дайындауды қажет етеді |
| Шығындардың тиімділігі | Кішігірім мөлшерлер мен жоғары теңшелген дизайн үшін үнемді | Үлкен көлемді өндіріс үшін бірліктің төмен құны |
| Топтамалар арасындағы өлшемдік сәйкестік | CNC бағдарламасының қайталануы арқасында тамаша | Процесті тұрақтандырудан кейін жақсы, бірақ құйма айнымалылары әсер етеді |
| Өңдеуден кейінгі талаптар | Әдетте бетті өңдеу немесе әрлеуді қоспағанда, минималды | Көбінесе маңызды өлшемдерді өңдеуді қажет етеді, Жіптер, және тығыздау аймақтары |
Гибридті өндіріс: Құю және CNC өңдеуді біріктіру
Көптеген талап етілетін қолданбаларда, Оңтайлы шешім құю мен өңдеу арасында таңдау емес, екі технологияны біріктіру болып табылады.
Жалпы гибридті процесс мыналарды қамтиды:
- Инвестициялық құю желіге жақын саптама корпусын жасау үшін.
- CNC өңдеу маңызды функционалдық аймақтарды аяқтау.
- Дәл бұрғылау немесе EDM дәл бүрку саңылауларын жасау үшін.
- Беттік өңдеу коррозияға төзімділікті немесе тозуға төзімділікті жақсарту үшін.
Бұл тәсіл құюдың геометриялық икемділігі мен материал тиімділігін CNC өңдеу дәлдігімен біріктіреді..
Мысалы, Тот баспайтын болаттан жасалған өнеркәсіптік бүріккіш саптама күрделі сыртқы корпусты жасау үшін құйылған инвестиция болуы мүмкін, ал CNC өңдеу кіріс жіптерге қолданылады, Беттер, және өлшемдік дәлдік өнімділікке тікелей әсер ететін бүріккіш тесіктер.
10. DEZE CNC өңдеуден арнайы бүріккіш саптама шешімдері
DEZE CNC Machining талап етілетін өнеркәсіптік қолданбалар үшін дәлме-дәл өңделген арнайы бүріккіш саптамаларға маманданған..
Бізбен хабарласыңы арнайы бүріккіш саптамаларға!
| Мүмкіндік | Мәлімет |
| Материалдар | Тот баспайтын болат (304, 316, 316Өшпін, 17-4PH), жез, қола, алюминий, титан, Гастеля, Жұқпалы, Іліппе-бет, Ptfe. |
| Өңдеу | CNC бұру (бір және көп шпиндельді); 3‑, 4‑, және 5 осьті CNC фрезері; микробұрғылау (0.05 мм+). |
| Төзімділік | ± 0.005 мм (сыни ерекшеліктері); ± 0,01 мм (генерал). |
| Бетті аяқтау | Өңделген (РА 0,4-1,6 мкм); жылтырату; электрожылтыратылған; анодталған; жалпақ; қапталған. |
| Сапа | Исо 9001:2015 сертификатталған; 100% тексеру. |
| Тоқтау | Прототиптер: 3– 7 күн; Өнім: 1– 3 апта. |
| Баптау | Арнайы тесік өлшемі, шашатын үлгі, қосылым түрі, материал, Бетті аяқтау. |
11. Қорытынды
Арнайы бүріккіш саптамалар болмай қоймайтын тенденция болып табылады, өйткені өнеркәсіптік процестер мамандандырылған және өнімділікке қойылатын талаптар күшейтіледі.
CNC өңдеу, микрон деңгейіндегі дәлдік үйлесімімен, материалдың кең бейімделуі және құралсыз икемді өндіріс, төмен және орташа көлемді реттелетін саптамалар үшін оңтайлы өндірістік шешім ретінде өзін көрсетті.
Кәсіби CNC өңдеу саптамаларын өндірушілер металды кесіп қана қоймайды - олар сұйықтық динамикасы инженериясын біріктіреді., толық қолданбалы шешімдерді жеткізу үшін материалтану сараптамасы және өнімділікті қатаң тексеру.
Өнеркәсіптік жаңарту бүрку жүйесінің тиімділігі мен сенімділігіне деген үміттерді арттыруды жалғастыруда, CNC реттелетін саптамалары кеңейген тауашалық қолданбалар ауқымында стандартты каталог өнімдерін ығыстырады, жетілдірілген дәлдіктегі сұйықтық жүйелері үшін мүмкіндік беретін технологияға айналуда.
ЖҚС
CNC өңдеу микро бүріккіш саптамаларды шығара алады?
Иә. CNC дәлдігі, микробұрғылау, РеТМ, және арнайы өңдеу технологиялары майда тозаңдауды немесе сұйықтықты дәл бақылауды қажет ететін қолданбалар үшін өте кішкентай бүріккіш саңылауларды жасай алады..
CNC өңдейтін бүріккіш саптамаға тән төзімділік қандай??
Саңылаудың диаметрі мен дөңгелектігі сияқты маңызды ерекшеліктер үшін ±0,005 мм. Жалпы рұқсаттар ±0,01–0,02 мм.
Жоғары коррозиялы қолданбалар үшін қай материал жақсы?
Тот баспайтын болат 316л, Гастеля, немесе титан коррозиясы жоғары орталар үшін ұсынылады. Қышқылға төзімділік үшін, Қорытпа 20 немесе Hastelloy C‑276 қажет болуы мүмкін.
Таңдамалы бүріккіш саптаманы қалай анықтауға болады?
Қажетті ағын жылдамдығын қамтамасыз етіңіз, қысым, шашатын үлгі (толық конус, қуыс конус, жалпақ желдеткіш, т.б.), тамшылардың мөлшері, сұйықтық қасиеттері, материал, қосылым түрі, және кез келген арнайы талаптар. CAD сызбасы немесе эскизі пайдалы.
Арнайы CNC өңделген бүріккіш саптамалар үшін әдеттегі жеткізу уақыты қандай?
Прототиптер: 3– 7 күн; Өнім: 1– 3 апта, күрделілігі мен санына байланысты.
CNC өңдейтін бүріккіш саптамалар үшін қандай бетті әрлеу бар?
Өңделген (РА 0,4-1,6 мкм), жылтырату, электрожылтыратылған, анодталған, жалпақ (никель, хром, күміс), және қапталған (Ptfe, ПВД).

