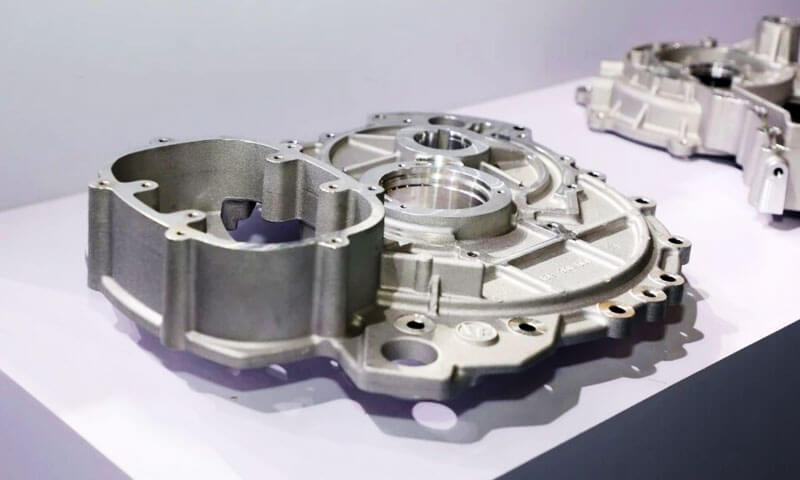
астам кейін 20 жыл бетін өңдеуде — жүгіру Анодтық сызбалар, сәтсіз бөлшектерді жою, және «бұл жай алюминий, ол 6061 сияқты анодизациялануы керек» — Мен сізге жиі еститін сұрақты айта аламын: «Сіз құйылған алюминийді анодтай аласыз ба??«
Қысқа жауап - иә. Адал жауап: стандартты анодтау үрдісімен емес, және құйма құймалардың соғылған экструзиялардан неге соншалықты ерекшеленетінін түсінбейсіз.
Мен тым көп дүкендердің ADC12 құйылған бөлшектерін кәдімгі анодтау желісі арқылы іске қосуға тырысқандарын көрдім, дақтармен шығыңыз, сұр, біркелкі емес бөліктер дақпен жабылған, және «құйылған алюминийді анодтау мүмкін емес» деп жариялаңыз.
Бұл дұрыс емес. Оны анодизациялауға болады, бірақ ол арнайы алдын ала өңдеу процесін қажет етеді, бетінің сапасы туралы шынайы үміттер, және процесс шектеулерінің қай жерде екенін нақты түсіну.
Бұл нұсқаулық анодтау сызығының қабатынан жазылған.
Неліктен екенін дәл түсіндіреді өлім-құйылған алюминий стандартты анодизацияға төзімді, кремнийдің оған қандай қатысы бар, емдеуге дейінгі қандай өзгерістер қажет, кремнийсізденгеннен кейін де қандай мәселелер қалады, және анодтау дұрыс таңдау болмаған кезде қандай балама әрлеу процестерін ескеру керек.
1. Тура жауап: Иә, бірақ стандартты процесспен емес
Алдымен қорытындыны айтайын, химияға кіріспес бұрын:
- Құйылған алюминийді анодтауға болады.
- Стандартты анодтау процесі ADC12-де өте нашар нәтижелер береді.
- Арнайы кремнийсіздендіргіш (ысқылау) алдын ала емдеу кезеңі міндетті болып табылады.
- Тіпті кремнийсіздену кезінде де, кеуектілік және түсті сіңіру мәселелері сақталады.
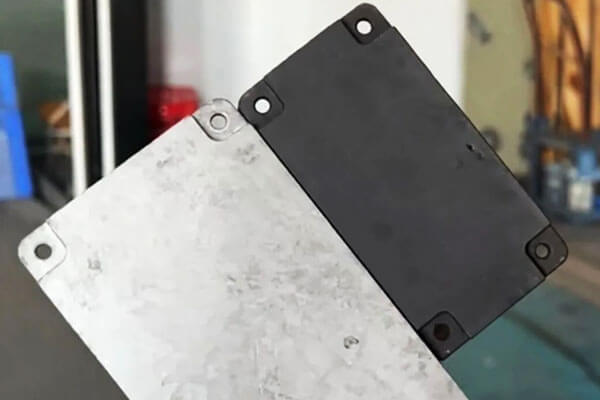
Өзіміздің дүкенде, бақыланатын сынақтан өттік: екі ADC12 құйылған бөлшектер, арнайы алдын ала өңдеу жоқ, стандартты анодтау желісі арқылы өтіңіз. Біреуі анық болды (табиғи) анодталған, бірі қара түсті.
Нәтиже болжамды болды: біркелкі емес, дақ түсті, дақты дақтар, және саусақтарыңызды сүртетін бетіндегі сұр дақ қабаты.
Бұл біздің желідегі кемшілік емес. Бұл жоғары кремнийді құйылған қорытпаны анодталғандай анодтау кезінде күтілетін нәтиже 6061 экструзиялар.
2. Неліктен құйылған алюминийді анодтау қиын??
Қиындық ең алдымен үш фактордан туындайды: кремний мөлшері жоғары, құйма кеуектілігі, және әдеттегі алдын ала өңдеудің шектеулері.
Жоғары кремний мазмұны анодизацияға кедергі келтіреді
Көптеген құю қорытпаларында сұйықтықты жақсарту үшін кремнийдің айтарлықтай мөлшері бар, қатаюдың шөгуін азайту, және жұқа қабырғалы өндірісті қолдау, Кешенді компоненттер.
ADC12 өкіл Al-Si-Cu құю қорытпасы болып табылады.
Дегенмен, химиялық алдын ала өңдеу және анодтау кезінде кремний алюминийден басқаша әрекет етеді.
Кәдімгі сілтілі ою процесінде, алюминий оңай ериді, ал кремнийге бай фазалар бетінде қалуы мүмкін.
Қорытпаның құрамына және технологиялық жағдайына байланысты, бұл қалдықтар сұр немесе күңгірт дақ қабатын құра алады.
Келесі демутация процесі жеткіліксіз болса, кремнийге бай материалдың қалдығы және басқа легирленген элементтердің қалдықтары біркелкі оксидті қабықшаның түзілуіне және сыртқы түріне кедергі келтіруі мүмкін..
Бұл ADC12 сынауында байқалған ақауларды түсіндіреді:
- Даңқты көрініс: Құйманың әртүрлі аймақтары алдын ала өңдеуге және анодизацияға әртүрлі жауап береді.
- Біркелкі емес түс: Беткі микроқұрылымдағы және оксид қабатындағы өзгерістер сәйкес келмейтін жарықты сіңіру мен бояуды сіңіруді тудырады.
- Сұр дақ: Қалдық беткі шөгінділер жеткіліксіз тазалаудан немесе тазартудан кейін қалады.
- Нашар қара түс: Оксид қабаты мен бетінің күйі бояудың біркелкі сіңуін қолдамауы мүмкін.
Ең бастысы, мәселе жай қорытпадағы кремнийдің болуы емес. Бұл қорытпа микроқұрылымы арасындағы өзара әрекеттесу, Бетті дайындау, және анодты қабықшаның түзілуі.
Құю кеуектілігі қосымша ақаулар тудырады
Құйылған алюминийде газ кеуектілігі болуы мүмкін, Шөгінділер қуыстары, және басқа да жер қойнауының үзілістері.
Олардың таралуы пішіннің дизайнына байланысты, металл температурасы, инъекция параметрлері, басу, және қатаю шарттары.
Бұл ақаулар анодтау кезінде ерекше қиындық туғызады, өйткені алдын ала өңдеу және бояу кезеңдері құйманы сулы химиялық ерітінділерге ұшыратады..
Кеуектілік ықпал ете алады:
- Жергілікті түссіздену және қара дақтар.
- Бояғыштардың біркелкі емес сіңуі.
- Қышқылдың сақталуы және кейінгі бояу.
- Беткі саңылаулар және сәйкес келмейтін көрініс.
- Қаптама үзіліссіз немесе астындағы құйма ақаулы болса, коррозияға қарсы қорғаныс төмендетілді..
Құйылған бетінде барлық кеуектілік көрінбейді. Кейбір ақаулар өңдеуден кейін ғана көрінеді, Иса, немесе анодтау.
Өндірістік тұрғыдан, бұл бетті өңдеу құю сапасының түбегейлі нашарлығын өтей алмайтынын білдіреді.
Егер құрамдас біркелкі қара анодталған әрлеуді қажет етсе, кеуектілікті бақылауды бөлшек өңдеу сызығына жеткеннен кейін емес, құюды әзірлеу кезінде бастау керек.
3. Неліктен демутация кез келген анодизация мәселесін шешпейді
Кремнийге бай беттік қалдықтарды жою маңызды жақсарту болып табылады, бірақ үш негізгі қиындық қалуы мүмкін.
| Кемістік | Негізгі себеп | Потенциалды бақылау шаралары |
| Сұр дақ немесе ұнтақты қалдық | Кремнийге бай қалдықтарды және басқа легирлеуші элементтер шөгінділерін жеткіліксіз жою | Қорытпаға тән қоспасыздандыруды және шаюды оңтайландырыңыз |
| Біркелкі емес немесе дақ түсті | Қорытпа микроқұрылымындағы өзгерістер, оксидтің түзілуі, Беттің жағдайы, немесе бояу | Алдын ала өңдеу консистенциясын жақсартыңыз және бояу процесін растаңыз |
| Ақ дақтар немесе жергілікті бояудың бұзылуы | Кеуелік, химиялық ұстау, жергілікті бетінің ақаулары, немесе сәйкессіз оксид түзілуі | Трансляция сапасын жақсарту, дренаж, шаю, және технологиялық бақылау |
| Шұңқырлар мен беткі шұңқырлар | Газ кеуектілігі, жиырылу ақаулары, қосындылар, немесе шамадан тыс ою | Құю параметрлерін жақсартыңыз және алдын ала өңдеудің ауырлығын бақылаңыз |
| Сәйкес емес пленка қалыңдығы | Геометриядағы өзгерістер, электр контактісі, ағымдағы бөлу, немесе жергілікті қорытпа реакциясы | Бекітуді оңтайландыру, электр контактісі, және анодтау параметрлері |
Кеуектілік және қышқылды ұстау
Ашық тесіктері бар құйма алдын ала өңдеу немесе бояу ерітінділерін ұстап қалуы мүмкін. Бұл химиялық заттар тиісті түрде жойылмаса, олар жергілікті реакцияны жалғастырып, бояуды тудыруы мүмкін, ақ дақтар, немесе басқа ақаулар.
Шешім демутация уақытын ұзарту ғана емес. Шамадан тыс химиялық әсер ету негізгі кеуектілікті жоймай, бетіне одан әрі шабуыл жасай алады.
Сыртқы көрініске қойылатын талаптар қатаң болған жерде, құйма тығыздығы, Беттік тұтастық, дренажды жобалау, және шаю тиімділігін бірге бағалау керек.
Түс біркелкілігі
Қара анодтау табиғи немесе ашық түсті әрлеуге қарағанда жиі талап етіледі, өйткені беттің күйіндегі кішігірім ауытқулар көзбен көрінуі мүмкін..
Соңғы көрініс қорытпаға байланысты, құйма микроқұрылымы, алдын ала емдеу, оксидті қабықшаның сипаттамалары, бояу химиясы, және тығыздау процесі.
Бір номиналды қорытпадан жасалған екі компонент, егер олардың құю шарттары немесе бетінің тарихы әртүрлі болса, бірдей нәтиже бермеуі мүмкін..
Осы себеппен, біліктілік сынақтары тек жылтыратылған зертханалық купондарды емес, өндірістік-репрезентативті құймаларды пайдалануы керек.
Функционалдық өнімділікке қарсы беттің сыртқы түрі
Анодталған құрамдас пленканың қажетті қалыңдығына немесе коррозияға төзімділік критерийлеріне сәйкес келмесе, қолайлы болып көрінуі мүмкін..
Керісінше, көрнекі түрде жетілмеген жабын әлі де белгілі бір функционалдық талаптарға сай болуы мүмкін, спецификацияға байланысты.
Сондықтан қабылдау критерийлері арасында айырмашылық болуы керек:
- Косметикалық талаптар, оның ішінде түсі, жылқыш, және көрінетін ақаулар.
- Функционалдық талаптар, пленка қалыңдығын қоса алғанда, Коррозияға төзімділік, тозуға төзімділік, және тығыздау өнімділігі.
Бұл талаптар өндіріс басталғанға дейін келісілуі керек.
4. ADC12 анодизациялық шындықты тексеру
Сіз не күтуге болатынын және нені күтуге болмайтындығы туралы тікелей айтайын.
| Аспект | Алюминий (6061/6063) | Құйылған ADC12 (Стандартты процесс) | Құйылған ADC12 (Кремнийсіздендіргішпен) |
| Фильмнің біркелкілігі | Үздік | Нашар - дақ, үзіліссіз | Жақсы - бірақ соғылғанға тең емес |
| Бетінің көрінісі | Мөлдір металл, тегіс | Сұр былғары, дақ тәрізді | Жақсартылған, бірақ жақын қашықтықта көрінетін микро-кеуектілік |
| Түс консистенциясы | Өте жақсы — партиядан партияға арналған форма | Өте нашар — біркелкі емес бояуды қабылдау | Орташа — қою түстер әлі де вариацияны көрсетеді |
| Смут / сұр қалдық | Ештеме | Ауыр — қолды сүртеді | Минималды — HF десмуты арқылы жойылады |
| Коррозиядан қорғау | Жақсы | Айнымалы — фильм үзіліссіз | Жақсы, бірақ кеуектер әлсіз нүктелер ретінде қалады |
| Типтік кірістілік (жақсы бөліктер) | 95%+ | 30-50% | 70–85% |
Бұл тәжірибеде нені білдіреді
Егер сіз ADC12 кремнийсіздендірмей анодтасаңыз, бөлшектеріңіздің жартысына жуығы косметикалық қабылдамай қалады деп күтіңіз.
Тиісті кремнийсіздендіру қадамымен, кірістілік күрт жақсарады, бірақ сіз ешқашан тазалыққа сәйкес келмейді, соғылған бұйымдардың мінсіз беті 6063 тұратын.
Құюға «экструзия сапалы» анодтауды уәде еткен кез келген адам өтірік айтады немесе кремнийі төмен арнайы қорытпаны пайдаланады..
5. Балама және бәсекелес әрлеу процестері
Өйткені жоғары кремнийді құйылған алюминийді тұрақты түрде анодтау қиын, кәдімгі анодтау талап етілетін көріністі қанағаттандыра алмаған кезде балама бетті өңдеуді қарастыру керек, Коррозияға төзімділік, немесе өндіріс құны.
| Беті Бастау Өңдеу | Көрінос | Коррозия Қарсыласу | Кию Қарсыласу | Туыс Құны | Ерекше Қолданбалар |
| Дәстүрлі Анодтық | Сәйкес қорытпаларда біркелкі сәндік әрлеу; көбіне кремнийі жоғары құймаларға сәйкес келмейді | Анодтық пленка дұрыс қалыптасып, тығыздалған кезде жақсы | Жақсы, пленка қалыңдығы мен түріне байланысты | Амал | Анодты пленканы қажет ететін алюминий құрамдас бөліктері және үйлесімді құймалар |
| Анодтық бірге Десапинг | Жақсартылған біркелкі, кремнийге байланысты түссіздік сақталуы мүмкін | Алдын ала өңдеу және анодты пленка дұрыс бақыланса жақсы | Жақсы, жабу сипаттамаларына байланысты | Орташа | Орташа косметикалық талаптармен анодтауды қажет ететін функционалды құйылған бөлшектер |
| Микро-доға Тотықтыру (Мао) | Керамика тәрізді бет; түсі мен құрылымы қорытпаға және процеске байланысты | Жақсы, жабынның құрылымы мен тығыздалуына байланысты | Сәйкес тозуға төзімді жабындар үшін тамаша | Биік | Жоғары бет қаттылығын қажет ететін компоненттер, тозуға төзімділік, және электр оқшаулау |
Химиялық конверсиялық жабын |
Орық, әдетте күңгірт немесе сәл боялған | Орташа және жақсы, түрлендіру жүйесіне байланысты | Шектеу шектеулі | Аласа | Негізгі коррозиядан қорғауды немесе бояу үшін алдын ала өңдеуді қажет ететін компоненттер |
| Электростатикалық Ұнтақ Жабу | Жылтырлық деңгейлері мен текстураларының кең ауқымы бар біркелкі түс | Сәйкес алдын ала өңдеу және жабын қалыңдығы бар жақсыдан тамашаға дейін | Жақсы, ұнтақтың құрамы мен қатаюына байланысты | Төмен – Орта | Корпустар, жақшалар, Автомобиль компоненттері, және ұзақ сәндік қорғауды қажет ететін өндірістік қоршаулар |
| Пісіру бояуы (Пісірілген сұйық жабын) | Түсі мен жылтырлығы басқарылатын тегіс сәндік әрлеу | Қаптама дұрыс қолданылған және емделген кезде жақсы | Орташа және жақсы, бояу химиясына және пленка қалыңдығына байланысты | Амал | Өлім, Тұтыну тауарлары, Автомобиль бөлшектері, және тазартылған бет көрінісін қажет ететін компоненттер |
Дұрыс процесті қалай таңдауға болады
- Кремнийсіздендірілген анодтауды таңдаңыз құрамдас анодты оксид қабатын қажет еткенде және оның функционалдық өнімділігі тамаша біркелкі сәндік әрлеуден маңыздырақ болғанда.
- Микро-доғалық тотығуды таңдаңыз (Мао) тозуға төзімділік пен беттің қаттылығы басымдық болған кезде.
Оның жоғары кремний қорытпалары үшін жарамдылығы және талап етілетін коррозия өнімділігі сынақ арқылы тексерілуі керек. - Ұнтақты бояуды таңдаңыз дәйекті түс пен бетті жабу анодталған алюминийдің металдық көрінісін сақтаудан маңыздырақ болғанда.
Ол кішігірім беттік өзгерістерді жасыра алады, бірақ ол қатты кеуектіліктің немесе газдың шығуының әсерін сенімді түрде жоя алмайды. - Химиялық түрлендіру жабыны немесе дымқыл бояуды таңдаңыз сәндік анодты пленка қажет болмаған кезде және негізгі талаптар коррозиядан қорғау болып табылады, бояу адгезиясы, немесе икемді түс опциялары.
Ең жақсы процесс құрамдастың қызмет көрсету ортасына байланысты, сыртқы түріне қойылатын талаптар, және өнімділік сипаттамалары.
Біркелкі қара бояуды қажет ететін ADC12 бөліктері үшін, ұнтақ жабыны әдеттегі анодизацияға қарағанда практикалық болуы мүмкін.
6. Анодтау үшін дұрыс құйма қорытпасын таңдау
Барлық құйылған алюминий қорытпалары бірдей анодтау нәтижелерін бермейді. Кремний мөлшері, қоспалардың деңгейі, Микроқұрылым, және құйма сапасы оксидті қабықшаның түзілуіне және бетінің сыртқы түріне әсер етеді.
Төмендегі кестеде жалпы талқыланатын алюминий қорытпаларының алдын ала салыстырылуы берілген.
Композиция диапазондары индикативті болып табылады және олар қолданылатын материал стандартымен және жеткізушінің сертификатымен тексерілуі керек.
| Қорытпа | Әдеттегі кремний мазмұны | Анодизацияның қиындығы | Негізгі ойлар |
| ADC12 (A383) | 9.6–12,0% | Биік | Қалып құю үшін кеңінен қолданылады; жоғары кремний мазмұны біркелкі емес анодизацияға және беткі жағылуды тудыруы мүмкін |
| Yl102 (AlSi12) | 10.5–13,5% | Биік | Анодтау нәтижелері қоспа деңгейіне байланысты, қорытпаның спецификациясы, және құю сапасы |
AlSi9Mg (A360) |
Шамамен 9,0–10,0% | Орташа және жоғары | Қолайлы құрам мен процесс жағдайында жақсартылған анодтау әлеуетін ұсына алады |
| A413 / AlSi12(б) | Шамамен 11,0–13,0% | Биік | Жоғары кремний құрамы құйманың өтімділігін қолдайды, бірақ біркелкі сәндік анодтауды қиындатады |
| Жалған 6063 (анықтама) | Шамамен 0,2–0,6% | Аласа | Біркелкі сәндік анодтау үшін ортақ эталон |
Ескерту: Қорытпа белгілеулері мен құрамының шектері стандарт пен нарыққа байланысты өзгереді.
Yl102, A360, және басқа да номиналды ұқсас қорытпаларды олардың химиялық құрамы мен механикалық талаптарын тексермей, бір-бірін алмастыратын ретінде қарастыруға болмайды..
Практикалық ұсыныстар
Егер анодтау міндетті дизайн талабы болса және өңделген алюминий опция емес, өндіруге кіріспес бұрын AlSi9Mg немесе тиісті түрде көрсетілген төмен қоспасы бар құю қорытпасын бағалаңыз.
Бұл материалдар тиісті жағдайларда жақсырақ беттік консистенцияны ұсына алады, бірақ олар міндетті түрде анодталған көрініске қол жеткізе алмайды 6063.
Кез келген кандидат қорытпасы үшін, кремний мен темірдің құрамын растаңыз, құю сапасы, Қажетті механикалық қасиеттер, және ұсынылған алдын ала өңдеу процесімен үйлесімділік.
Түс біркелкілігін тексеру үшін өндірістік-репрезентативті бөліктерде сынақ анодтау жүргізілуі керек, фильм сапасы, және коррозияға қарсы өнімділік.
Сайып келгенде, қорытпаларды таңдау мен бетті өңдеуді бірге қарастыру керек.
Ықтимал анодталған қорытпаны таңдау нәтижені жақсартуы мүмкін, бірақ ешбір қорытпаның белгіленуі мінсіз анодталған әрлеуге кепілдік бермейді.
7. Қорытынды
Сіз құйылған алюминийді анодтай аласыз ба?? Иә, бірақ ADC12 сияқты жоғары кремний қорытпалары ерекше назар аударуды қажет етеді.
Қорытпаға арнайы алдын ала өңдеусіз кәдімгі анодтау дақ түсті түс бере алады, нашар пленка біркелкілігі, және сұр дақ.
Қолайлы демутациялық процесс (кейде бақыланатын өндірістік жағдайларда құрамында HF бар ерітіндіні пайдалану) кремнийге бай қалдықтарды кетіру арқылы бетті айтарлықтай жақсарта алады..
Дегенмен, демутация құю кеуектілігін жоймайды, бояудың біркелкі сіңуіне кепілдік береді, немесе біркелкі қатаю мен бетті дайындаудан туындаған ақауларды түзету.
Бұл мәселелер қорытпаларды таңдауды үйлестірілген бақылауды талап етеді, құю сапасы, алдын ала емдеу, Анодтық, және бояу.
Практикалық ереже қарапайым: құйылған алюминийді анодтау мүмкін емес, бірақ оны кәдімгі алюминий қорытпасы сияқты анодтауға болмайды.
Біркелкі сәндік әрлеу маңызды болған кезде, Өндірістік-өкілдік бөлшектерді пайдалана отырып, толық процесті сәйкестендіріңіз және жаппай өндіріске кіріспес бұрын анодтауды ұнтақпен жабу немесе микродоғалық тотығу сияқты баламалармен салыстырыңыз.
ЖҚС
Неліктен құйылған анодтау сұр және дақ болып шығады?
Құрамы жоғары кремний (9ADC12-де –12%) оюдан кейін бетінде элементар кремний қалдырады.
Бұл кремний жағылуы оксидті пленканы бұзады және сұр түсті жасайды, біркелкі емес көрініс. Силиконизация бұл қабатты жояды.
Құйылған алюминий үшін анодтауға ең жақсы балама қандай??
Ұнтақ жабыны - ең танымал балама - ол кеуектілікті жабады, тамаша түс консистенциясын қамтамасыз етеді, және жақсы коррозиядан қорғауды қамтамасыз етеді.
Тозуға төзімділік үшін, микродоғалық тотығу (Мао) жоғары кремнийлі құймаларда жақсы жұмыс істейді.
Кремнийсіздену менің құйылған бөлшектерімді ұқсас етеді 6063 анодталған?
Жоқ. Кремнийден тазарту дақ пен үзілістерді түзетеді, бірақ құйма кеуектілігі әлі де көрінетін кемшіліктер мен бояу дақтарын тудырады.
Нәтиже функционалдық бөлшектер үшін жақсы, бірақ соғылған алюминий анодизациясына тең емес.
Маған анодталған құйылған бөлшектер үшін вакуумды сіңдіру қажет пе??
Қышқылдың ағуы дақ тудыратын косметикалық немесе жабық қолданбаларға арналған, иә.
Вакуумды сіңдіру анодтау алдында жер асты кеуектілігін тығыздайды, біткеннен кейін ұсталған қышқылдың ағып кетуіне жол бермеу.