
Жағдайларды талдау
| Жоба | 310S Тот баспайтын болаттан жасалған инвестициялық құю оттығының қақпағы |
| Анықтамалық жоба | Жоғары температуралы өнеркәсіптік оттық құрамдас бөлігі |
| Жобаның ауқымы | Кешенді дәлме-дәл инвестициялық құю 310S тот баспайтын болаттан жасалған оттық қақпағы, балауыз үлгісін дамытуды қоса алғанда, керамикалық қабық құю, 310S балқыту және құю, Термиялық өңдеу, Бетті әрлеу, Өлшемді тексеру, және қосымша NDT. |
| Материал | AISI 310S / -Да 1.4845 Остениттік тот баспайтын болат — тамаша тотығуға төзімділігі үшін таңдалған, Жылу тұрақтылығы, және жоғары температурада ұзақ қызмет көрсетуге жарамдылық. |
| Өндіріс процесі | Балауыз инъекциясы + кремний диоксиді инвестициялық құю + керамикалық қабықтың құрылысы + Дезавакс + 310S дәлдіктегі балқыту + бақыланатын құю + нокаут + кесу/ұнтақтау + белгіленген жерде термиялық өңдеу + Бетті әрлеу + Өлшемді тексеру + Қажет болған жағдайда NDT. |
| Жұмыс ортасы | Жоғары температуралы тотықтырғыш атмосфера, қызмет көрсету температурасы жақындап қалуы мүмкін 1,050° °, қыздырғыштың нақты дизайны мен жұмыс жағдайларына байланысты. |
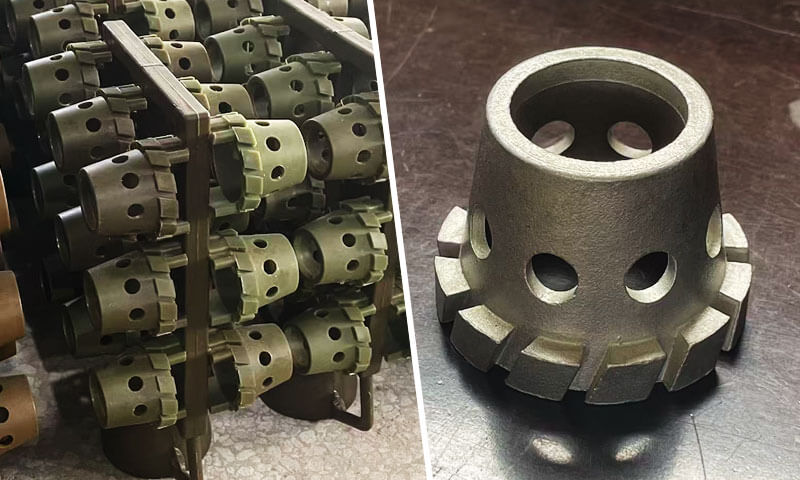
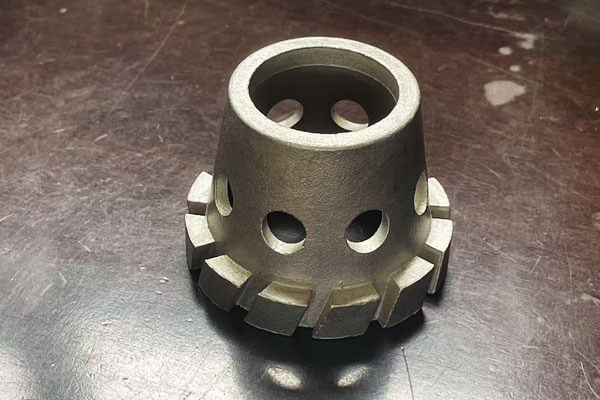
| Негізгі құю мүмкіндіктері | Конусты қуыс дене, ішкі қуыс, бірнеше газ/ауа тесіктері, жоғарғы сақиналы жиек, және айналдыра тістелген жалынды тұрақтандырушы тістер. |
| Бастапқы инженерлік міндет | Сенімді толтыруға қол жеткізу, бақыланатын қатаю, дәл тесік геометриясы, тұрақты шеңберлік, және 310S жоғары температуралық қасиеттерін сақтай отырып, ішкі беріктік. |
1. Жобаға шолу
Бұл жағдайды зерттеу нақты әлемдегі арнайы кремний диоксидін құжаттайды Инвестициялық құю 310S баспайтын болаттан жасалған оттық қақпағына арналған жоба, өнеркәсіптік газ жағу жабдығы үшін негізгі тұтынылатын компонент.
Дайындамада конустық қуыс негізгі корпус бар, цилиндр қабырғасының айналасында біркелкі бөлінген бірнеше алдын ала ауа саңылаулары, және төменгі жағындағы айналдыра тістелген жалынды тұрақтандырушы тістер.
Жоғалған балауыздан құю арқылы жасалған және одан кейін CNC өңдеу арқылы жасалған, дейін жоғары температуралы тотығу ортасында үздіксіз қызмет көрсетуге арналған 1050 ° °.
310S ыстыққа төзімді тот баспайтын болаттан жасалған металлургиялық кемшіліктерге және күрделі бөлік геометриясына тап болды., біздің құю зауытымыз сынақ-өндірістің көптеген кедергілерін еңсерді және соңғы пайдаланудағы жану өнімділігін толығымен қанағаттандыратын тұрақты сериялық өндіріс компоненттерін жеткізді..
Бұл мақала жобаның фонын қорытындылайды, техникалық қиындықтар, бейімделген қарсы шаралар, сапаны бақылау жұмыс барысы және жобаның соңғы нәтижелері.
2. Жобаның фон
Өнеркәсіптік оттық қақпақтары жану тұрақтылығын анықтайтын маңызды жабдық болып табылады, пештердің жылу тиімділігі мен қызмет ету мерзімі, жылумен өңдеу желілері және коммерциялық жылыту жүйелері.
Тұрмыстық оттық қақпақтары негізінен металды штамптау арқылы жасалады, дегенмен ауыр өндірістік жұмыс жағдайлары қабырғаның беріктігі жоғары және жоғары температураға төзімділігі жоғары құйма құрылымдарды талап етеді..
Түпкі пайдаланушының бастапқы импортталған оттық қақпағы жиі мерзімінен бұрын істен шықты: термиялық крекинг және үстіңгі қабаттың қысқа мерзімді жоғары температуралық жұмысынан кейін пайда болды.
Тұтынушы қосалқы бөлшектерді жеткізу тізбегін локализациялауды шешті және 310S таңдады (-Да 1.4845 / AISI 310S) аустениттік ыстыққа төзімді тот баспайтын болат, оның тамаша жоғары температурада тотығуға төзімділігі мен сусымалыға төзімділігі үшін.
Дегенмен, 310S нақты инвестиция құю үшін өте қиын. Оның қатаю температурасының кең диапазоны бар, жоғары балқыманың тұтқырлығы, және ыстық жыртылуға жоғары сезімталдық, микро-шөгу кеуектілігі және оксидті шлак қосындылары.
Қабырға қалыңдығының күрт ауысуларымен үйлеседі, шағын диаметрлі премикс саңылаулары және оттық қақпағының жұқа тістері, кәдімгі құю параметрлері білікті массалық өнімге қол жеткізе алмайды, бұл біздің кәсіби инвестициялық құю инженерия командасына шұғыл техникалық талаптарды тудырды.
3. Клиент талаптары
Өнеркәсіптік жабдықты тұтынушы көп өлшемді техникалық, осы реттелетін оттық қақпағы үшін өлшемдік және өнімділік талаптары:
- Материалдың сипаттамасы: 310S баспайтын болат үшін қатаң химиялық құрамы; Cr 24,0‑26,0 %, 19.0-22.0 %, шектеулі микроэлементтермен.
Металлографиялық құрылым ерітінді күйдіретін термиялық өңдеуден кейін біртекті аустенит болуы керек. - Шамдық & Геометриялық төзімділік: Құю өлшемдік төзімділігі ISO стандартына сәйкес келеді 8062 CT‑5 стандарты. Ішкі премикс саңылауларының позициялары, апертура өлшемдері мен астыңғы тісті тіс профильдері біркелкі болуы керек, болжамды отын-ауа алдын ала араластыру әсеріне кепілдік беру үшін.
Кілттерді орнату интерфейстері кейінгі CNC өңдеуге мүмкіндік береді. - Ішкі сапа: Нөлдік ыстық жарықтар және енетін микро-жарықтар; шөгу кеуектілігі және микро-бос орындар механикалық беріктікке және жоғары температура өнімділігіне әсер етпеуі керек.
Қабылдау стандарты магниттік бөлшектерді сынаудан өтеді (М.ғ.д.) және ультрадыбыстық сынау (У). Құю бөліктерінің ішінде зиянды шлак қосындылары жоқ. - Беттің сапасы: Тегіс құйылған бет, жабысқақ құм жоқ, шұңқырлар немесе суық айналымдар. Бетінің кедір-бұдырлығы Ra ≤ 6.3 ату алдында мкм.
- Қызмет өнімділігі: дейін циклдік температурада ұзақ мерзімді тұрақты жұмыс 1050 ° °; термиялық крекинг жоқ, қалыпты жұмыс циклдері кезінде деформация немесе қатты тотығу шөгуі.
- Коммерциялық мақсат: Бәсекеге қабілетті өнімділікпен тұрақты жаппай өндіріске қол жеткізіңіз, тұтынушының сатудан кейінгі жану жабдығы үшін қосалқы бөлшектерді үздіксіз жеткізуді қолдау үшін.
4. Қиартшалар
Прототипті сынау өндірісі кезінде, Біздің инженерлік топ материалға және геометрияға байланысты бір-бірімен байланысты қиындықтарды анықтады:
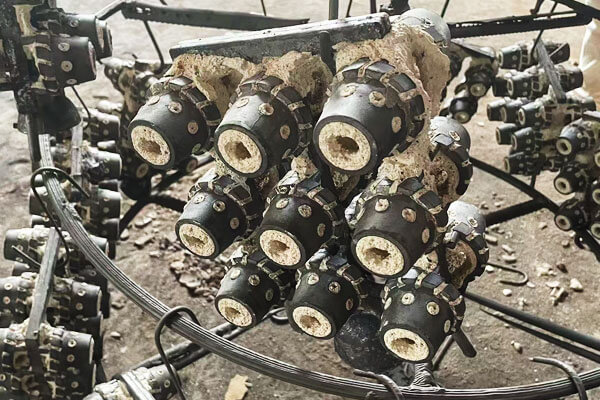
Қалыңнан жіңішке қабырғаға ауысу кезінде жоғары ыстық жыртылу қаупі
Металлургияның ең маңызды сын-қатері болды қатудың соңғы кезеңінде ыстық жыртылу.
Оттықтың қақпағы әлдеқайда жұқа конустық корпусқа қосылатын салыстырмалы түрде ауыр бекіту бөлімін қамтиды, содан кейін нәзік тістелген жалын тұрақтандырғыш тістер.
Секция қалыңдығының бұл күрт өзгеруі жергілікті салқындату жылдамдығы мен қату уақытында айтарлықтай айырмашылықтарды тудырады.
310S тот баспайтын болат салыстырмалы түрде кең қатаю диапазонына байланысты тәуекелді одан әрі арттырады. Жіңішке бөліктер қатты болуы мүмкін, ал көрші ауыр бөліктер ішінара сұйық немесе жартылай қатты күйде қалады.
Қалған сұйық метал жиырылып, айналасындағы материал кішірейе береді, локализацияланған созылу кернеуі ішінара қатып қалған құрылымның деформациялану немесе қосымша сұйық металды алу мүмкіндігі шектеулі аймақтарда дамуы мүмкін..
Ең қауіпті жарықтар міндетті түрде үлкен көрінетін ақаулар емес.
Микро ыстық көз жасы интердендритті аймақтарда немесе геометриялық өту аймақтарында пайда болуы мүмкін және әдеттегі визуалды тексеру арқылы анықтау қиын болып қалады..
Қайталап қыздыру және салқындату кезінде, бұл үзілістер стрессті шоғырландырғыш ретінде әрекет ете алады және бірте-бірте таралады.
Кішкене премикс-ауа саңылауларының айналасындағы қиын азықтандыру және газды басқару
Алдын ала ауа саңылауларының жиыны екінші үлкен қиындықты тудырды.
Бұл тесіктер сәндік геометриядан гөрі функционалды жану ерекшеліктері болып табылады.
Олардың диаметрі, жай, герілдік, және консистенциясы оттық қақпағының айналасында жану ауасының таралуына тікелей әсер етеді.
Кастинг тұрғысынан, дегенмен, шағын тесіктер шектеулі ағын жолдарын және локализацияланған жылу градиенттерін жасайды.
Толтыру кезінде, балқытылған 310S жеткілікті аққыштықты сақтай отырып, салыстырмалы түрде жақсы керамикалық қасиеттерді қайта шығаруы керек.
Қатаю кезінде, бұл аймақтардың қоректенетін металға қол жетімділігі шектеулі және локализацияланған шөгулерге осал болуы мүмкін.
Осы уақытта, Қалыпты толтыру кезінде пайда болатын кез келген қалдық газ немесе турбулентті ағын ішкі саңылау беттерінің айналасында қалуы мүмкін..
Жіңішке тістер және мезгілсіз қатаю
Оттық қалпақшасының төменгі жағындағы айналмалы тістер геометрияға қатысты тағы бір қиындық туғызды.
Бұл жұқа проекциялар толығымен толтырылуы керек және жоғары температурада қызмет көрсету кезінде механикалық берік болып қала отырып, тұрақты профильді сақтауы керек..
Өйткені олардың жылулық массасы негізгі денеге қарағанда айтарлықтай төмен, олар тез салқындап, қатып қалады.
Бұл екі бәсекелес талапты тудырады.
Бір жағынан, балқытылған металл жіңішке тіс геометриясын қалпына келтіру үшін жеткілікті ұзақ уақыт бойы жеткілікті сұйықтықты сақтауы керек.
Басқа жақтан, шамадан тыс қызып кету немесе жоғары температурадағы балқытылған металға ұзақ әсер ету тотығуды және керамикалық қабықпен өзара әрекеттесуді арттыруы мүмкін..
Сондай-ақ тістер айналасындағы денеден басқа жиырылу тарихын бастан кешіреді.
Егер қатайған тістер әлі қатайған секциялармен механикалық түрде шектелсе, қалдық кернеулер тіс түбірлерінің айналасында жиналуы мүмкін.
Оксидті қосындылар және металл-қабық реакциялары
Керамикалық қабықтың сапасы 310S сияқты ыстыққа төзімді баспайтын болаттарды құю кезінде ерекше маңызды болады..
Жоғары балқыту және құю температураларында, балқытылған тот баспайтын болат отқа төзімді материалдармен және атмосфералық оттегімен әрекеттесе алады.
Нашар бақыланатын қабық химиясы, жеткіліксіз ату, шамадан тыс құю температурасы, немесе турбулентті металл ағыны беттік реакциялар мен металл емес қосындылардың қаупін арттыруы мүмкін.
Типтік алаңдаушылықтар қамтылған:
- Оксидтің қосындылары
- Отқа төзімді ластану
- Керамикалық реакция өнімдері
- Жабысқақ құм
- Беткі шұңқыр
- Дөрекі немесе дұрыс емес құйылған тері
- Қапталған оксидті пленкалар
Бұл ақаулар екі жақты әсер етеді.
Өндіріс тұрғысынан, олар құю өнімділігін төмендетеді және әрлеу талаптарын арттырады.
Қызмет көрсету тұрғысынан, беттік үзілістер жоғары температураның қайталануы кезінде тотығу және жарықшақтарды бастау үшін артықшылықты алаңға айналуы мүмкін..
Жақын жерде жұмыс істейтін құрамдас үшін 1050 ° °, шамалы көрінетін бет ақауы ұзақ термиялық әсерден кейін маңыздырақ болуы мүмкін.
Сондықтан қиындық сақтау болды металл тазалығы мен керамикалық қабықтың тұрақтылығы қатар, бет сапасын таза косметикалық талап ретінде қарастырудың орнына.
Кешенді инвестициялық құюдың өлшемдік тұрақтылығы
Оттықтың қақпағы салыстырмалы түрде күрделі геометриясына қарамастан өлшемдік консистенцияның жоғары дәрежесін қажет етеді.
Инвестициялық құю ұсақ бөлшектерді өте тиімді қайта жасай алады, бірақ соңғы металл құрамдас бөлікке бірнеше кезеңдердегі өлшемдік өзгерістер әсер етеді:
балауыз инъекциясы → балауызды салқындату → қабық жасау → қабықпен күйдіру → металды қатаю → термиялық өңдеу → өңдеу.
Балауыз үлгісіндегі кішкене ауытқуды керамикалық қабықшаға ауыстыруға болады.
Кептіру немесе күйдіру кезінде қабықтың деформациясы ауытқуды одан әрі күшейтуі мүмкін, ал біркелкі емес металдың шөгуі өлшемдік өзгерістердің басқа қабатын енгізе алады.
Сондықтан мәселе бір прототипте өлшемдік дәлдікке қол жеткізу ғана емес еді.
Нақты мақсат құру болды сериялық өндірісте сәйкестікті сақтауға қабілетті қайталанатын өлшемді басқару жүйесі.
Керамикалық қабықтың жарылуы және газ өткізгіштігінің балансы
Қабықтың өзі нәзік инженерлік ымыраға келді.
Керамикалық қалып төтеп бере алатындай берік болуы керек еді:
- Балауызды кетіру
- Жоғары температурада жағу
- Өңдеу
- Балқытылған металдың әсері
- Металлостатикалық қысым
Осы уақытта, құю кезінде газдардың шығуын қамтамасыз ету үшін жеткілікті өткізгіштік қажет болды.
Тым тығыз қабық бетінің жақсы көбеюін қамтамасыз етуі мүмкін, бірақ газды эвакуациялауды шектейді.
Жеткіліксіз беріктігі немесе қабатаралық байланысы нашар қабық күйдіру немесе құю кезінде жарылуы мүмкін, нәтижесінде металдың енуіне әкеледі, Өлшемді ақаулар, немесе құюдың апатты сәтсіздігі.
Күрделі оттық қақпағының геометриясы бұл тепе-теңдікті талап етеді, өйткені тар мүмкіндіктер мен ішкі контурлар кептіруге болатын аумақтарды жасайды., күйдіру және металды толтыру шарттары негізгі корпустағыдан өзгеше болуы мүмкін.
Балқытылған металдың тазалығы және құю тұрақтылығы
Тағы бір қиындық пештен қалыпқа дейін балқытылған металдың тұрақты сапасын сақтау болды.
Дәл 310S инвестициялық құюға арналған, химиялық құрамының өзі құйма сапасына кепілдік бермейді. Балқытылған болаттың да сәйкес болуы керек:
- Температура
- Дағдылу
- Газ құрамы
- Қосылу деңгейі
- Тотықсыздану жағдайы
- Құю тұрақтылығы
Тотықсызданудың жеткіліксіздігі оксид түзілуін арттыруы мүмкін, ал шамадан тыс немесе нашар бақыланатын тотықсыздану жағымсыз реакция өнімдерін тудыруы мүмкін.
Сол сияқты, шамадан тыс жоғары құю температурасы толтыруды жақсартуы мүмкін, бірақ металл қабықша реакциясы мен тотығуды арттырады.
Сондықтан процесс басқарылатын операциялық терезені қажет етті дағдылу, тазалық пен керамикалық қабықша үйлесімділігі бір уақытта теңестірілді.
Бұл әсіресе жұқа премикс саңылаулары мен тістері бар тістер үшін маңызды болды, тұрақсыз металл ағыны бірден толық емес толтыруға немесе қысылған қосындыларға айналуы мүмкін.
5. Біздің шешім
Ретінде кәсіби кремний диоксиді құю зауыты, біз оттық қақпағының ақауларын құю температурасын немесе қорытпалар химиясын бір реттік реттеу арқылы шешуге әрекет жасамадық..
А. құрудың кілті болды 310S баспайтын болаттан жасалған геометрияға және металлургияға негізделген технологиялық терезе.
Бұл жоба үшін, біз оттық қақпағын толық құю жүйесі ретінде қарастырдық: балауыз үлгісі → керамикалық қабық → қақпақ және беру → балқыту → құю → қатаю → термиялық өңдеу → CNC өңдеу → тексеру.
Әрбір кезең прототип сынақтары кезінде анықталған белгілі бір сәтсіздік режиміне қарсы оңтайландырылған.
Процесті әзірлеу барысында келесі шаралар жүзеге асырылды.
Ыстық жыртылуды жою үшін қақпа және тамақтандыруды қайта құру
Бірінші маңызды жақсарту қақпа мен азықтандыру жүйесін толығымен қайта құру болды.
Бастапқы сынақта салыстырмалы түрде дәстүрлі азықтандыру әдісі қолданылды.
Қабылданбаған үлгілердің КТ/секциялық талдауы ең жоғары ақау концентрациясы орнату қалтасы мен конустық корпус арасындағы қалыңнан жіңішкеге ауысу айналасында болғанын көрсетті., тістердің түбірлерінің айналасында қосымша қауіп бар.
Сондықтан біз болжамды мүмкіндіктер орнату үшін кастингті қайта жасадық бағытталған қатаю реттілігі.
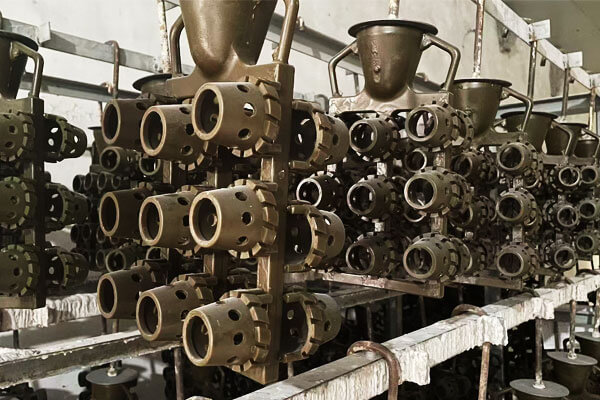
Негізгі стратегия болды:
Жұқа функционалдық бөліктер → негізгі конустық корпус → қалың бекітпе → қоректендіру көзі
Ауыр монтаждау басқышы көлемді жиырылу кезінде көрші бөліктерге сұйық металды беруді жалғастыра алатындай етіп, соңғы қатайтатын аймақтардың бірі ретінде әдейі ұсталды..
Сондай-ақ біз көтергіштің жалпы көлемін ұлғайтпай, маңызды жылу түйіндерінде локализацияланған азықтандыруды енгіздік.
Процесс сынақтары кезінде, біз бірнеше қақпа конфигурацияларын салыстырдық және кесінділерден кейін ақаулардың таралуын бақыладық.
Оңтайландырылған дизайн оқшауланған шөгу көрсеткіштерін айтарлықтай азайтты және ерте сынақтарда байқалған қайталанатын ыстық жыртылу үлгісін жойды..
Осы арнайы компонент үшін, Маңызды сабақ: көп көтергіш металл шешім емес еді; алдымен қатаю ретін қайта құру қажет болды.
Пломба және жылу балансы арқылы тістерді бақылау
Жіңішке тістері бөлек құю мәселесі ретінде қарастырылды.
Өйткені бұл ерекшеліктердің негізгі денеге қарағанда беттік-көлемдік қатынасы әлдеқайда жоғары, олар жылуды тез жоғалтады және құйманың қалған бөлігі толтыруды аяқтамай тұрып қатып қалуы мүмкін.
Біздің шешіміміз үш басқару элементін біріктірді:
- Қысқа және тұрақты металл ағынының жолдары
- Оңтайландырылған қабықшаны алдын ала қыздыру
- Бақыланатын құюдың өте қызуы
Тіске металды күштеп салу үшін құю температурасын жай ғана көтерудің орнына, металл температурасы мен қабық температурасы арасындағы байланысты оңтайландырдық.
Жұмыс құю диапазоны шамамен басқарылды 1580–1620 °C, ал снарядты алдын ала қыздыру және күйдіру жағдайлары құю алдында тұрақтандырылды.
Бұл металл температурасын және керамикалық қабық реакциясын қажетсіз арттырмай, жұқа тістер үшін жеткілікті сұйықтықты қамтамасыз етті..
Сондай-ақ, біз жергілікті қақпаның бағытын өзгерттік, осылайша металл аз турбуленттілікпен және мерзімінен бұрын мұздату мүмкіндігі аз жұқа қасиеттерге жетеді..
Нәтижесі тістелген профильді толық толтыруды айтарлықтай жақсарту болды, сонымен бірге олар арасындағы ортақ келіссөздерді болдырмайды. жұқа бөлікті толтыру және шамадан тыс тотығу.
Премикс-ауа саңылауларын арнайы басқару
Алдын ала араластырғыш саңылаулар оттық қақпағының ең маңызды функционалдық ерекшеліктерінің бірі болды.
Сондықтан біз саңылауларды кәдімгі инвестиция құйылған геометрия ретінде қарастырмай, арнайы басқару бағытын белгіледік.
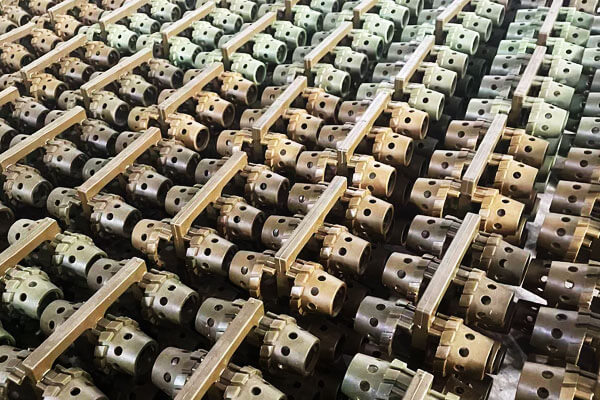
Процесс төрт параметрге бағытталған:
- Саңылау диаметрі
- Саңылау позициясы
- Айналмалы аралық
- Ішкі бетінің тұтастығы
Балауыз сатысында, 100% саңылау жасау ерекшеліктеріне тексеру жүргізілді. Зақымдалған өзектері бар кез келген балауыз үлгісі, құрастыру алдында деформация немесе бітеліп қалған жолдар қабылданбады.
Кастинг кезеңінде, бақыланатын металл ағыны және вакуумдық көмек арқылы толтыру тәртібі жақсарды.
Мақсаты шағын диаметрлі өткелдердің айналасында турбуленттілік пен ұсталған газды азайту болды.
Критикалық тесік өлшемдері үшін, а машинаға құю стратегиясы қабылданды: Инвестициялық құю желіге жақын геометрияны қамтамасыз етті, ал CNC өңдеу қатаң рұқсаттар қажет болатын соңғы функционалдық өлшемдерді орнату үшін пайдаланылды.
Бұл тәсіл тек құйылған тесік өлшемдеріне сенуден гөрі әлдеқайда жақсы консистенцияны қамтамасыз ете отырып, шамадан тыс өңдеуден аулақ болды..
310S үшін Silica Sol Shell оңтайландыруы
Бұл жоба үшін, керамикалық қабық сапасы құю сапасына тікелей байланысты болды.
Біз әзірледік жоғары таза кремний диоксиді қабық жүйесі 310S оттық қақпағының беткі талаптарына арнайы сай келетін жұқа циркон негізіндегі бет жабыны бар.
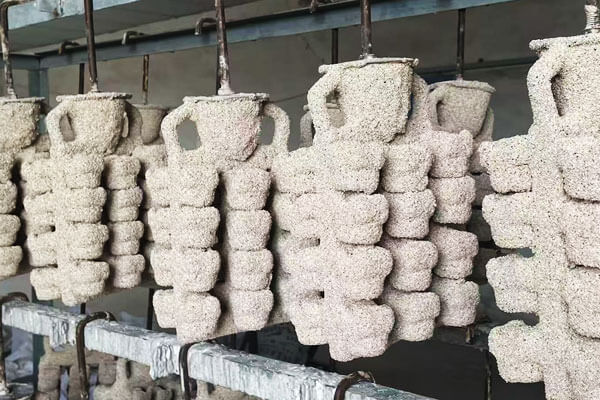
Қабық процесі үш бағытта оңтайландырылды:
Бет пальто
Балқытылған 310S мен керамикалық қалып арасындағы тікелей химиялық әсерлесуді азайту үшін жоғары тазалықтағы отқа төзімді жабын пайдаланылды..
Бұл азайтуға көмектесті:
- Жабысқақ құм
- Керамикалық реакция
- Беткі шұңқыр
- Отқа төзімді қосындылар
- Жіңішке тіс геометриясының жоғалуы
Сақтық көшірме қабаттары
Резервтік қабаттар тепе-теңдік үшін реттелді қабықтың беріктігі мен газ өткізгіштігі.
Бұл өте маңызды болды, өйткені тым тығыз қабық газды эвакуациялауды шектей алады, ал өткізгіштігінің жеткіліксіздігі премикс саңылауларының айналасындағы газбен байланысты ақауларды арттыруы мүмкін.
Кептіру және күйдіру
Әрбір қабық қабаты бақыланатын температура мен ылғалдылық жағдайында кептірілді.
Аяқталған снарядтар кейін шамамен атылды 1180–1220 °C қалдық балауызды кетіру үшін, ылғал және органикалық материалдар және отқа төзімді құрылымды тұрақтандыру үшін.
Тексеру кезінде жарықтар анықталса, қабылданбаған снарядтарға құюды жалғастыруға рұқсат етілмейді, толық емес кептіру, әлсіз қабатаралық байланыс, немесе қалыптан тыс бет жағдайлары.
Балқытылған 310S тазалығын бақылау
310S үшін, біз мұны мойындадық химиялық құрамы балқытылған металл сапасының бір бөлігі ғана.
Құюдың нақты өнімділігі оксид деңгейіне де байланысты, еріген газдар, температураның тұрақтылығы және қосуды бақылау.
Сондықтан біздің балқыту процедурамыз кіреді:
- Бақыланатын заряд-материал таңдау
- Орташа жиілікті индукциялық балқыту
- Жылулық спектрометрлік талдау
- Бақыланатын тотықсыздану
- Аргон көмегімен газсыздандыру
- Температураны құю алдында бірден тексеру
Аргонмен емдеу әдетте шамамен ұсталды 3– 5 минут бақыланатын жағдайларда.
Мақсаты еріген газды азайту және металл керамикалық қабықшаға кіргенге дейін металл емес қосындылардың бөлінуіне ықпал ету болды..
Балқыманың көрсетілген 310S химиясы шегінде сақталуын қамтамасыз ету үшін құю алдында химиялық құрамы тексерілді., тұтынушыға қажетті хром және никель диапазондарын қоса.
Бұл комбинациясы химияны бақылау + қосуды бақылау + температураны бақылау ішкі құю тұтастығын жақсарту үшін маңызды болды.
Жақсырақ ішкі дыбыс үшін вакуумдық құю
Оттық қақпағының кішкене саңылаулары мен жұқа бөліктері турбуленттілік пен газдың жиналуын әсіресе жағымсыз етті..
Сондықтан таныстырдық вакуумдық инвестициялық құю пішінді толтыруды жақсарту және құю кезінде қуыста қалған ауа мөлшерін азайту.
Процесс бақыланатын реттілік айналасында оңтайландырылды:
қабық дайындау → вакуумды орнату → тұрақты металды енгізу → бақыланатын толтыру → тұрақты жағдайларда қатаю
Құю жылдамдығы максималды емес, әдейі басқарылды.
Шамадан тыс турбуленттілік құйма ішінде ұсталып қалатын оксидті қабыршақтарды тудыруы мүмкін, ал шамадан тыс баяу толтыру жылдамдығы жұқа элементтерде мерзімінен бұрын қатуды тудыруы мүмкін.
Демек, мақсат a жеткілікті толтыру жылдамдығы бар тұрақты металл фронты.
Бұл тәсіл әсіресе премикс-тесік аймағы және жұқа тістері үшін тиімді болды, мұнда толтыру сапасы оттық қақпағының функционалдық көрсеткіштеріне тікелей байланысты.
Балауыздан дайын құюға дейінгі өлшемдік вариацияны бақылау
Өлшемдік мәселе соңғы тексеру мәселесі емес, процесс тізбегі мәселесі ретінде қарастырылды.
Біз әрбір негізгі өлшемді түрлендіруде бақылау нүктелерін орнаттық:
Балауыз үлгісі → қабық → күйдірілген қалып → құю → термиялық өңдеу → CNC компоненті
Балауыз үлгісі үшін, сыни өлшемдер ағаш құрастыру алдында тексерілді.
Керамикалық қабық үшін, деформацияны азайту үшін кептіру және күйдіру жағдайлары тұрақтандырылды.
Металл құюда, шөгу рұқсаттары мен өңдеу құрамдастары құрал-саймандар мен құю конструкцияларына енгізілді..
Емдеуден кейін, критикалық орнату өлшемдері мен функционалдық беттер CNC өңделген және тексерілген.
Өндірістік оттық қақпағы үшін, құю өлшемдері тұтынушыға қарай бақыланды Исо 8062 CT5 талабы, қажет болған жағдайда CNC өңдеу арқылы қатаң функционалды өлшемдер орнатылды.
Бұл тәсіл партиядан топтамаға өлшемдік өзгерістерді айтарлықтай азайтты.
6. Техникалық ерекшеліктер
| Техникалық фокус | Біздің техникалық шешім | Негізгі процесс деректері / Нәтиже |
| 310S Металлургиялық бақылау | Тот баспайтын болаттан құюдың жалпы рецептісін қолданудың орнына 310S арнайы қатаю және металлургиялық әрекеті айналасында құю процесін әзірледі.. | Әрбір балқыма үшін бақыланатын химия; шамамен аргонды газсыздандыру 3-5 мин; құю терезесі басқарылады 1580–1620 °C. |
| Геометрияға тән қақпақ & Тамақтандыру | Жылулық массаның таралуының айналасында қайта жобаланған қақпа және көтерілу; сыни жуаннан жіңішкеге ауысуларда орналастырылған азықтандыру сыйымдылығы және бағытталған қатаюға ықпал етті. | Қаттыдану реттілігі жұқа бөліктерден ауыр азықтандыру аймағына қарай оңтайландырылған. |
| Жіңішке тістерді пломбалау | Теңгерілген металл температурасы + қабық температурасы + қақпақ геометриясы + толтыру жылдамдығы шамадан тыс қызусыз жеткілікті сұйықтықты сақтау үшін. | Құю шамамен бақыланады 1580–1620 °C. |
| Алдын ала араластырғыш-ауа саңылауының сапасы | Балауыз сатысында басқарылатын саңылауларды қалыптастыру ерекшеліктері, оңтайландырылған металл ағыны, қолданылатын вакуумдық толтыру, және сыни өлшемдер үшін CNC калибрлеуді қолданды. | 100% балауыз үлгісін тексеру; құю/CNC кейін тексерілген сыни тесік геометриясы. |
| Silica Sol керамикалық қабық | Циркон негізіндегі бет қабаты және оңтайландырылған резервтік қабат өткізгіштігі мен беріктігі бар жоғары таза кремний диоксиді қабығы қолданылды.. | Шамамен снаряд атылды 1180–1220 °C. |
Қабықтың газ өткізгіштігі |
Механикалық беріктігі мен өткізгіштігін теңестіру үшін отқа төзімді бөлшектердің таралуы және қабат құрылымы реттеледі. | Бақыланатын суспензия, қабат қалыңдығы, кептіру ортасы, және ату шарттары. |
| Балқытылған металдың тазалығы | Біріктірілген бақыланатын тотықсыздану, аргон көмегімен газсыздандыру, тексерілген төлем материалдары, және жылу-жылу химиялық талдау. | Аргонмен емдеу шамамен 3-5 мин; әрбір балқыма үшін спектрометрмен тексеру. |
| Вакуумдық құю | Тұрақты металдың алдыңғы жағын сақтау үшін құю жылдамдығы реттелетін вакуумдық құю. | Жіңішке қабырға және миниатюралық мүмкіндіктер үшін оңтайландырылған толтыру параметрлері. |
| Бағытталған қатайту | Координацияланған көтергіш орны, қақпаның дизайны, қиманың қалыңдығы, және қатаю жолын басқаруға арналған термиялық жағдайлар. | Таңдалған жылу түйіндерінде шоғырланған азықтандыру. |
| Шешім | Инвестициялық құйылған микроқұрылымға арналған қолданбалы шешімді күйдіру процесі әзірленді. | Өңдеуден кейінгі құрылымды металлографиялық тексеру. |
Near-Net-Shape Manufacturing |
Күрделі профильдер үшін инвестиция құю және тек функционалды интерфейстер үшін CNC өңдеу қолданылады. | CNC жіптерге қолданылады, жұптасу, анықтамалық беттер, және таңдалған сыни тесіктер. |
| Өлшемді тұрақтылық | Балауызды құралдан құюға дейінгі өлшемді бақылау орнатылды, Термиялық өңдеу, және CNC өңдеу. | Қолданылатын құю өлшемдері басқарылады Исо 8062 CT5; шамамен шегінде бағытталған балауыз үлгісінің шөгуі ±0,3%. |
| Тұнбақтайтын тестілеу | Беткі/жер бетіндегі жарықтар үшін МТ және ішкі үзілістер үшін UT енгізілді, металлографиялық сынама алу арқылы расталады. | Анықталған ыстық жыртылу ақаулары жоқ көрсетілген MT/UT тексеру режимі бойынша. |
| Процесс негізіндегі сапаны бақылау | Балауыз үлгісінен сапалы қақпалар орнатылды, қабыршақ, балқыту және термиялық өңдеу арқылы құю, NDT, және CNC тексеру. | 100% балауыз үлгісін тексеру плюс сериялық және жылу деңгейін процесті тексеру. |
| Өндіріс тұрақтылығы | Біріктірілген металлургия, сүйинг, қабық технологиясы, еркелу, құю, Термиялық өңдеу, өңдеу, және бір стандартталған процесте тексеру. | Құю шығымы шамамен алғанда жақсарды 87% қарай 99.2%. |
| Жоғары температурадағы қызмет көрсету өнімділігі | Біріктірілген дыбыс шығару құрылымы, оңтайландырылған термиялық өңдеу, басқарылатын геометрия, және жоғары сапалы бетінің күйі. | Шамамен дейін тұрақты циклдік сынақ 1050 ° ° рұқсат етілмейтін крекингсіз, деформация, немесе қатты тотығу шөгуі. |
7. Өндіріс және сапаны бақылау
Қатаң көп сатылы сапаны бақылау қақпалары бүкіл өндіріс ағыны арқылы өтеді:
- Балауыз үлгісі QC: 100 % бетіндегі ақауларды визуалды тексеру; координатты өлшеуіш калибрлермен негізгі өлшемді өлшеу. Сәйкес келмейтін балауыз үлгілері тікелей жойылады.
- Shell жасау QC: Әрбір қаптама партиясы үшін цех температурасы мен ылғалдылығын бақылаңыз; қабықтың қалыңдығын тексеріңіз, бетінің тұтастығы және құю алдында күйдіру әсері. Жарылған немесе толық емес атылған снарядтар қабылданбайды.
- Балқыту шикізаты & Композиция QC: Кіріс шикізатын тексеру; 310S химиялық құрам сәйкестігіне кепілдік беру үшін балқытылған болаттың әрбір партиясы үшін спектрометр құрамы сынағы.
- Құюдан кейінгі QC: Шайқау және атқылаудан кейін, бетіндегі ақауларға визуалды скрининг жүргізіледі.
Ішкі шөгуді немесе кеуектілікті тексеру үшін бөлімді тексеру үшін әрбір партиядан өкілдік үлгілер таңдалады.. - Тұнбақтайтын тестілеу: Пакет бойынша магниттік бөлшектерді сынау (М.ғ.д.) беткі және бетке жақын микрожарықтарды анықтайды; Ультрадыбыстық тестілеу (У) зиянды шөгілетін қуыстар мен кірмелердің бар-жоғын ішкі көлемді тексереді.
- Жылумен өңдеуді тексеру: Металлографиялық талдау үшін кездейсоқ сынама ерітінді жасытудан кейін біртекті аустениттік микроқұрылымды растайды..
- Соңғы өлшемді тексеру: CNC өңделген бөлшектер тұтынушы сызбасының талаптарына сәйкес келетін сыни құрастыру өлшемдері мен алдын ала араластырылған тесік геометриясы үшін өлшенеді.. Барлық QC элементтерінен өткен құймалар ғана жеткізуге жіберіледі.
8. Жоба нәтижелері
Прототипті тексерудің және процесті оңтайландырудың бірнеше раундынан кейін, 310S тот баспайтын болаттан жасалған оттық қақпағы жобасы сынақ өндірісінен тұрақты сериялық өндіріске сәтті ауыстырылды..
Соңғы нәтижелер оңтайландырылғанын көрсетті кремний диоксиді инвестициялық құю процесі бір уақытта құрамдастың құйма тұтастығына қойылатын талаптарды қанағаттандыра алады, өлшемдік консистенция, Беттің сапасы, металлургиялық тұрақтылық, және жоғары температурада жану өнімділігі.
Ең бастысы, жоба нәтижелері тек тексеру деректерімен өлшенбеді, сонымен қатар оның нақты өнеркәсіптік қолданудағы құрамдас өнімділігімен.
Құю өнімділігін айтарлықтай жақсарту
Прототиптің бастапқы кезеңі шамамен құю өнімділігіне қол жеткізді 87%. Негізгі шығындар ыстық жыртылу белгілерімен байланысты болды, локализацияланған шөгу, жұқа қасиетке ие толтыру, және беттік ақаулар.
Шлагбаум және азықтандыру жүйесін оңтайландырудан кейін, керамикалық қабық процесі, балқытылған металды өңдеу, құю шарттары, және балауыз үлгісін бақылау, өнім шамамен өсті 99.2%.
Бұл жақсарту процестің прототип деңгейіндегі орындылығының шегінен шығып, сериялық өндіріске қажетті тұрақтылыққа қол жеткізгенін көрсетті..
| Өндіріс көрсеткіші | Бастапқы сынақ | Оңтайландырылған өндіріс |
| Құю кірістілігі | ~87% | 99.2% |
| Қолданылатын құюға төзімділік | Тұрақсыз | Исо 8062 CT5 |
| Беттің кедір-бұдырлығы | Өзгергіш | Ra ≤ 6.3 мкм соңғы аяқтау алдында |
| Ыстық жыртылу қаупі | Қайталанатын | Белгіленген MT/UT тексеруі кезінде анықталатын жарықтар жоқ |
| Микроқұрылым | Өзгергіш | Біртекті аустениттік құрылым тексерілді |
Импортталған құрамдастың сәтті ауыстырылуы
Тұтынушының көзқарасы бойынша, ең маңызды нәтижелердің бірі бұрын әкелінген оттық қақпағын сәтті локализациялау болды.
Дайын 310S инвестициялық құймалары жеткізілім тізбегінің маңызды артықшылықтарын ұсына отырып, салыстырмалы функционалды өнімділікті қамтамасыз етті.:
- Сатып алу мерзімінің қысқаруы
- Көбірек жауап беретін қосалқы бөлшектер өндірісі
- Шетелдік жеткізушілерге тәуелділіктің төмендеуі
- Сатып алу және логистикалық шығындарды төмендету
- Жетілдірілген өндірісті жоспарлау
- Тұрақты қайталау тәртібі мүмкіндігі
Осылайша, жоба құю сапасынан жоғары құндылық берді. Бұл тұтынушыға жану жүйесінің маңызды қосалқы бөлшектері үшін сенімдірек жергілікті жеткізу тізбегін құруға көмектесті.
Жобаның жалпы нәтижесі
Жоба 310S баспайтын болаттан жасалған күрделі құйманы тұрақсыз прототиптен өнімділігі жоғары өнеркәсіптік құрамдас бөлікке сәтті айналдырды..
Негізгі жетістіктерді төмендегідей қорытындылауға болады:
Жобаның маңыздылығы 310S ыстыққа төзімді тот баспайтын болаттан жасалған кешенге сенімді түрде инвестициялауға болатынын көрсетуде., бүкіл процесс қорытпаның қатаю әрекеті мен компоненттің нақты қызмет көрсету жағдайлары төңірегінде құрастырылған кезде жұқа қабырғалы оттық компоненттері.
Бұл оттық қақпағы үшін, құйма сапасы жану өнімділігінен бөлінбейтін болды.
Қатаюды бақылауды жақсарту құрылымдық тұтастықты қорғады; жақсартылған қабық сапасы қорғалған бетінің күйі; таза балқытылған металл ішкі беріктігін жақсартты; дәл геометрияны қолдайтын ауа-отын бөлу; және бақыланатын термиялық өңдеу термиялық циклге төзімділікті жақсартты.
Басқаша айтқанда, жоба сәтті болды, өйткені өндіріс процесі тек білікті құйма жасау үшін ғана жасалынбаған., бірақ сенімді жоғары температуралы жану компонентін шығару үшін.
9. Неліктен бұл шешім жұмыс істеді?
Бұл оттық қақпағын құю жобасының жетістігі 310S металлургиялық қасиеттерін терең түсінуді біріктіруден туындайды., бөліктің геометриялық әлсіз жақтарын толық ескеру, және бір параметрді реттеуден гөрі жүйелі процесті итерациялау.
Бірінші, біз жалпы мақсаттағы инвестициялық құю параметрлерін жай көшіріп алған жоқпыз.
Біз 310S қатаюының кең ауқымын толық мойындадық, жоғары балқу-тұтқырлық және ыстық-жарылу үрдісі, және осы материалға тән тәуекелдерді вентильді көтергіш дизайнға бағыттады, балқыту және құю фазалары.
Екінші, біз оттық қақпағының құрылымдық ерекшеліктерін - қабырғаның біркелкі емес қалыңдығын өңдедік, кішігірім алдын ала саңылаулар және нәзік тістер - технологиялық дизайн үшін негізгі кіріс ретінде.
Әрбір оңтайландыру қадамы белгілі бір геометриядан туындаған сәтсіздік режимдеріне жауап береді, бір өлшемді құю рецептерін қолданудың орнына.
Үшінші, сапаны бақылау бүкіл өндіріс тізбегі бойынша жүзеге асырылады, балауыз үлгісінен жоғары ағын процедураларынан бастап. Ықтимал ақаулар ертерек жойылады, тек дайын құймаларды тексерудің орнына.
Төртінші, құюдан кейінгі термиялық өңдеу және CNC өңдеу компоненттердің соңғы өнімділігі үшін таптырмас сілтемелер ретінде қарастырылады..
Ерітіндіні дұрыс күйдіру 310S ыстыққа төзімді потенциалды ашады, дәл өңдеу құрастыру және жану функциясының талаптарын қамтамасыз етеді.
Бұл жоба ыстыққа төзімді тот баспайтын болаттан жасалған арнайы құймалар үшін екенін дәлелдейді, білікті нәтижелер материалдық металлургияны кешенді ойлауға негізделген, құю процесін жобалау, геометрияға бейімделген қақпа схемасы және толық сілтеме сапасын қамтамасыз ету, оқшауланған параметрді өзгертуге қарағанда.

