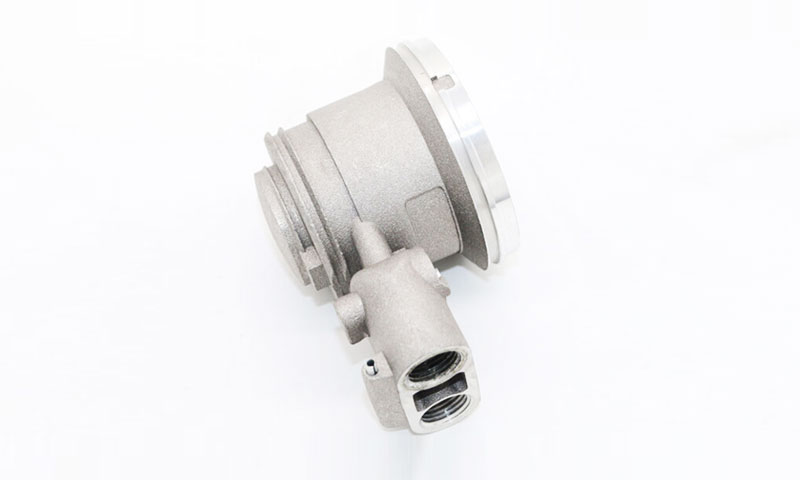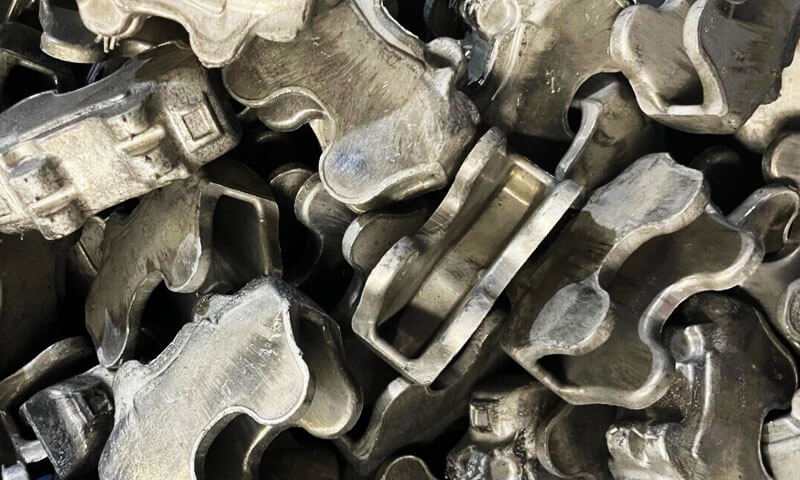
Preko moje 28 godine rade linije za kovanje i preciznu strojnu obradu aluminija za konstrukcijske dijelove motocikala i automobila, Čuo sam isto pitanje više puta nego što mogu nabrojati:
“Već ste utisnuli aluminij u matricu. To je pravi oblik. Zašto ga nakon toga trebate CNC strojno obrađivati?”
To je pošteno pitanje nekoga tko nije stajao pored kovačke preše od 400 tona i vidio što izlazi s druge strane.
Većina ljudi pretpostavlja da kovanje isporučuje dio spreman za sastavljanje. U stvarnosti, ono što izlazi iz matrice je okov — strukturni temelj, nije gotov proizvod.
Kovanjem se gradi čvrstoća materijala i gruba forma; precizna CNC obrada pretvara tu jaku ploču u dio koji stvarno pristaje, brtve, i pouzdano radi tisuće radnih sati.
Ovaj članak točno objašnjava zašto se o sekundarnoj CNC obradi ne može pregovarati za visokoučinkovite aluminijske kovane komponente, koje operacije obavlja, kako kovanje i strojna obrada rade zajedno kao komplementarni procesi, i što tražiti kod dobavljača kako biste izbjegli skupe nedostatke u proizvodnji.
Ovo nije teorija iz udžbenika - to je ono što smo naučili tijekom suđenja, otpad, i analiza kvarova na terenu.
1. Kovanje vam daje prazninu, Nije gotov dio
Počnimo s čime aluminijsko kovanje zapravo radi dobro. Kada zagrijete aluminijsku gredicu i sabijete je u šupljinu matrice pod pritiskom stotina tona, postižete četiri ključne stvari:
- Vi formirate cjelokupni gotovo neto oblik dijela
- Pročišćavate i usklađujete unutarnju strukturu zrna duž putanje opterećenja
- Stvarate kontinuirane linije toka metala koje slijede geometriju dijela, dramatično poboljšava otpornost na zamor
- Vi gradite osnovni strukturni integritet koji čini kovane dijelove 30-50% jačima od ekvivalenata strojno izrađenih od čvrstog materijala
To je ogromna vrijednost. Ali evo što kovanje ne može učiniti, ma koliko dobra bila tvoja kocka: ne može proizvesti konačne precizne dimenzije, glatke spojne površine, ili fine unutarnje karakteristike.
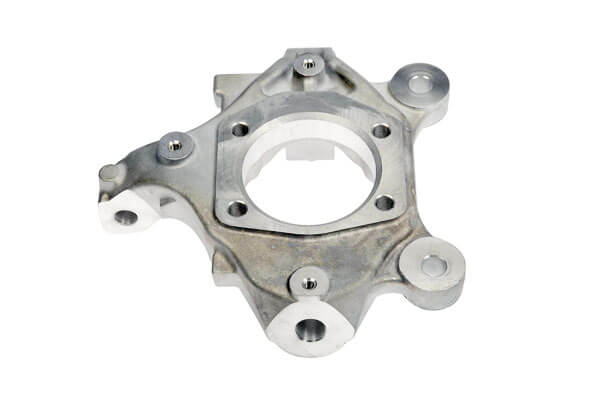
Inherentna ograničenja kovane geometrije
Svaki kalup za kovanje mora raditi na kompromisu između mogućnosti oblikovanja i preciznosti:
- Kutovi gaza: Za izbacivanje dijela iz matrice potreban vam je 1–3° propuha po strani.
To znači da je svaka okomita površina zašiljena, nije četvrtast. Ne možete sastaviti konusnu montažnu površinu. - Iskovana tolerancija: Čak i najbolje zatvoreno kovanje ima točnost dimenzija samo ±0,2–0,5 mm. Za rupe za montažu, dosjeda ležaja, i brtvene površine, trebate ±0,02–±0,05 mm.
- Surface condition: Kovane površine imaju oksidne naslage, minor die drag, i linija rastanka bljesak.
Nisu dovoljno ravne, dovoljno glatka, ili dovoljno konzistentan za brtvljenje ili precizno spajanje. - Fine karakteristike: Male rupe, niti, brtveni utori, a tanka rebra nije moguće pouzdano iskovati.
Metal neće dosljedno ulaziti u sitne dijelove matrice, a njihovo izbacivanje bez oštećenja gotovo je nemoguće.
Jednom sam imao novog proizvodnog inženjera koji je pokušao naručiti kovanu čeljust kočnice motocikla s nultim propuhom i ukovanim rupama za navoje. Mislio je da previše naplaćujemo strojnu obradu.
Nakon tri neuspjela pokusa i 12 otpisani dijelovi uzorka, konačno je prihvatio ono što su stari ljudi već znali: kovanje gradi strukturu; strojna obrada daje preciznost.
Za dijelove poput kočionih čeljusti, gornje trostruke stezaljke, klinovi za noge, i karike amortizera — značajke koje čine da se dio zapravo sastavlja i funkcionira upravo su značajke koje kovanje ne može proizvesti.
2. Što točno radi precizna CNC obrada na kovanom proizvodu?
CNC obrada nije samo "čišćenje rubova". Obavlja pet kritičnih kategorija rada koje pretvaraju sirovinu u funkcionalnu komponentu.
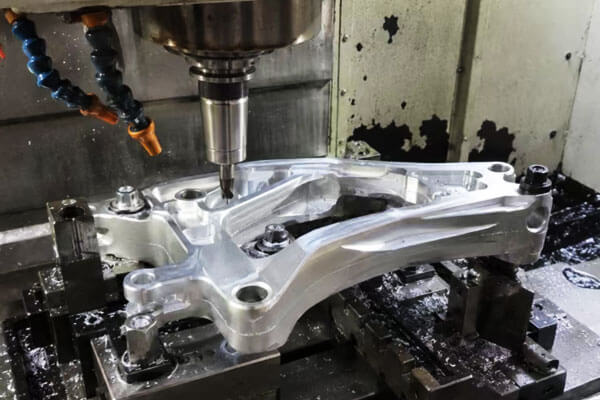
Montaža & Lociranje rupa
Gotovo svaki kovani strukturni dio povezan je s nečim drugim — okvirom, šok, sklop kočnice.
Točnost položaja rupe određuje hoće li se dio pričvrstiti vijcima ravno, jesu li praznine ravnomjerne lijevo i desno, i vidi li sklop neravnomjerno opterećenje nakon instalacije.
Pomaknite uzorak rupa za 0.15 mm na gornjoj stezaljci motocikla, a rašlje vežu. Pomaknite ga 0.3 mm, a dio se uopće neće sastaviti.
Kovanje ne može pouzdano držati toleranciju položaja rupe čvršću od otprilike ±0,4 mm. CNC bušenje i bušenje drži ±0,05 mm ili bolje, čak i preko uzoraka s više rupa.
Rupe s navojem
Rupe s navojem trebaju točan promjer, dubina, položaj slavine, i kvaliteta oblika niti.
Za dijelove koji se rastavljaju i ponovno sastavljaju radi servisa, loša kvaliteta niti znači ogoljene niti, labavi zatvarači, i terenski kvarovi.
Kovanjem se ne mogu proizvesti upotrebljive niti. Možete iskovati pilot rupu, ali je završni navoj uvijek strojno obrađen.
Također kontroliramo dubinu navoja i geometriju upuštanja precizno na CNC-u — nešto što ne možete dosljedno raditi s ručnim narezivačem.
Parenje & Lociranje lica
Kovane površine nikad nisu dovoljno ravne da bi se mogle koristiti kao spojne površine. Kovana površina može imati 0,2-0,5 mm varijacije po površini, plus suženje kuta gaza.
Spoji dva takva lica zajedno, i dobivate neravnomjerno stezanje, putevi curenja brtve, i dijelovi koji se pomiču pod opterećenjem.
CNC čeono glodanje proizvodi kontroliranu ravnost — obično 0.02 mm po 100 mm za strukturalne površine, a još čvršće za brtvljenje površina.
Za tijela kočionih čeljusti, ta ravnost je ono što sprečava curenje tekućine za kočnice. Nije kozmetičko - funkcionalno je.
Sjedišta ležajeva & Zadržavanje utora
Svaki dio koji se okreće, stožeri, ili drži pečat treba precizne bušotine, ležajna sjedišta, i utore za uskočni prsten.
Ove značajke zahtijevaju tolerancije promjera do stotinki milimetra i oštrinu, dosljedna geometrija utora.
Kovanjem se ne može proizvesti provrt ležaja s tolerancijom H7. Ne može proizvesti potporni utor četvrtastog ruba s oštrim kutovima. Ovo su striktno CNC operacije — tokarenje, dosadan, i unutarnje žljebljenje.
Konture, Značajke osvjetljavanja & Razbiti rubove
Kovani dijelovi visokih performansi često imaju džepove za munje, skošenja, i pročišćene vanjske konture tijekom strojne obrade.
Uklanjamo višak materijala tamo gdje nema tereta kako bismo uštedjeli na težini - kritično za dijelove motocikala i automobila gdje je svaki gram važan.
Lomimo i oštre rubove, ukloniti rastavnu liniju flash, i prijelaze stapanja.
Ovo nije samo zbog izgleda: oštri rubovi su podizači naprezanja. Čisto obrađeno skošenje može poboljšati vijek trajanja opterećenog dijela za 20–30%..
Na kraju dana, CNC obrada ne čini samo da dio odgovara. Kontrolira težinu, ravnoteža, brtvljenje, nositi život, i učinak zamora.
3. Kovanje i CNC obrada: Komplementarno, Ne natječu se
Ponekad čujem kako ljudi to formuliraju kao "kovanje vs. strojna obrada.” To je pogrešan način gledanja na to.
Oni rješavaju potpuno različite probleme, a najbolje komponente koriste obje za ono što svaka radi najbolje.
| Proces | Osnovna funkcija | Primarna snaga | Ograničenje ključa |
| Kovanje aluminija | Gradi strukturne temelje; usklađuje protok zrna; poboljšava snagu zamora | Vrhunski integritet materijala; visoka čvrstoća prema težini | Ograničena točnost dimenzija; ne može proizvesti fine karakteristike |
| Precizna CNC obrada | Pruža konačnu točnost dimenzija; proizvodi funkcionalne karakteristike; kontrolira kvalitetu površine | Izuzetno precizan; fleksibilna geometrija značajki | Uklanja materijal; ne poboljšava čvrstoću osnovnog materijala |
Zašto ne samo stroj od čvrste šipke?
Ako trebate preciznost, zašto jednostavno ne izglodate cijeli dio od čvrstog bloka aluminija? I mene su ljudi to pitali.
Istina je da možete izraditi gotovo bilo koji oblik na CNC glodalici od čvrste šipke. Ali postoje tri velike mane:
- Ogroman materijalni otpad: Za tipičnu čeljust kočnice motocikla, uklonili biste 65–75% početne trake kao žetone.
Kovane praznine uklanjaju samo 10–20%. Za proizvodnju velikih količina, to je enormna razlika u troškovima. - Sjeci protok zrna: Strojna obrada od čvrstih rezova ravno poprijeko prirodnog smjera zrna. Kovani dijelovi imaju strujanje zrna koje prati oblik dijela, dajući 30–50% bolju čvrstoću na zamor.
Vidio sam da čeljusti, testirane na zamor, pucaju u manje od pola ciklusa u odnosu na kovane i strojno obrađene ekvivalente. - Dulje trajanje ciklusa: Obrada složenog dijela od čvrstog materijala traje 2-3 puta dulje nego obrada skoro neto iskovaka.
Zašto jednostavno ne biste kovali i preskočili strojnu obradu?
S druge strane, ne možete preskočiti strojnu obradu i sastaviti kovane dijelove.
Tolerancija je prelabava, površine su prehrapave, i nema funkcionalnih značajki. Dio neće odgovarati, neće zapečatiti, i prerano će propasti.
Optimalni slijed proizvodnje
Za aluminijske konstrukcijske dijelove visokih performansi — kočione čeljusti, gornje trostruke stezaljke, klinovi za noge, šok veze, i slično — standardni dokazani tijek procesa je:
Dizajn proizvoda → Razvoj kalupa → Vruće kovanje aluminija → Toplinska obrada → Precizna CNC obrada → Dimenzijska inspekcija → Površinska obrada → Završna inspekcija & Dostava
Ova kombinacija iskorištava snagu i učinkovitost materijala kovanja te preciznost i detalje CNC obrade.
Daje vam najbolje od oba svijeta, i tako se izrađuju gotovo svi aluminijski strukturni dijelovi visokih performansi.
4. Zašto timovi za nabavu moraju gledati dalje od Forge Pressa
Kada nabavljate komponente od kovanog aluminija, najveća pogreška koju možete napraviti je samo pitati dobavljača ima li prešu za kovanje.
Sposobnost krivotvorenja je samo pola jednadžbe. Možete li se podići na stabilnu razinu, kvalitetna količinska proizvodnja u potpunosti ovisi o dobavljačevoj sekundarnoj strojnoj obradi i sposobnosti integracije procesa.
Postoje četiri kritične sposobnosti za procjenu:
Ispravno planiranje dodatka za strojnu obradu
Dodatak za strojnu obradu je čin ravnoteže. Ostavite previše, i trošite materijal i dodajete vrijeme CNC ciklusa.
Ostavite premalo, i ne možete očistiti kovački kamenac, kut gaza, i izobličenje - završite s izloženom kožom na parnom licu.
Dobri dobavljači ugrađuju dodatke za strojnu obradu u dizajn matrice od prvog dana. Oni ne dodaju samo uniformu 0.5 mm posvuda. Stavljaju više pažnje na područja s velikim izobličenjem, a manje na stabilne značajke.
Ovo je mjesto gdje iskusni die inženjeri zarađuju svoj novac. Vidio sam loše dizajnirane matrice 1 mm dodatnog zaliha s jedne strane i negativnog zaliha s druge — neupotrebljivo.
Dosljedna strategija fiksiranja
Složeni kovani dijelovi gotovo uvijek zahtijevaju višestruke postavke za obradu svih strana.
Svaki put kada otkopčate i ponovno učvrstite dio, unosite pogrešku poravnanja. Loše pričvršćivanje uzrokuje položajnu pogrešku kod strojno obrađenih otkovaka.
Sposoban dobavljač će razviti namjensko učvršćenje koje locira krivotvorene referentne elemente, održava dosljednu usklađenost između operacija, i čvrsto drži varijacije od dijela do dijela.
Za uzorke s više rupa i koaksijalne značajke, točnost učvršćenja izravno određuje učinak montaže.
Mogućnost interne dimenzionalne provjere
Ne možete procijeniti kovan i strojno obrađen dio na oko. Kritični strukturni dijelovi — posebno kočnice, upravljanje, i komponente ovjesa — zahtijevaju provjerenu inspekciju dimenzija.
Potražite dobavljače s vlastitim koordinatnim mjernim strojem (Cmm) sposobnost, namjenski mjerači provrta, i kalibrirani alati za inspekciju.
Dobri dobavljači provjeravaju kritične dimenzije na svakom prvom komadu, i dimenzije revizijskog uzorka u svakoj seriji. Ako dobavljač kaže "samo ga promatramo,” odšetati.
Površinska koordinacija procesa
Anodirajući, pjeskarenje kuglica, i poliranje sve malo mijenja dimenzije dijelova — nekoliko mikrona do nekoliko desetinki, ovisno o procesu.
Ako strojno postignete konačnu veličinu ispisa i zatim eloksirajte, možete završiti prevelik ili izvan tolerancije.
Iskusni dobavljači predviđaju završnu debljinu površine tijekom strojne obrade. Ostavljaju kontrolirane zalihe za premazivanje, tako da konačne dimenzije padaju točno na cilj nakon površinske obrade.
Ovo zvuči malo, ali vidio sam cijele serije odbijene jer strojna obrada nije uzela u obzir nakupljanje anodiziranog premaza.
Za prilagođene programe i programe male količine, rad s jednim izvorom koji radi alate, kovanje, obrada, inspekcija, a površinska obrada eliminira gotovo sve praznine na sučelju. Manje primopredaja = manje grešaka.
5. Zašto Source Precision Aluminium Forgings iz DEZE Technology?
Na Ova tehnologija, stručnjak za precizno kovanje i strojnu obradu aluminija sa sjedištem u Xuchangu, Henan, Kina, izgradili smo naše cjelokupno poslovanje oko ovog integriranog modela proizvodnje od kraja do kraja.
Naš sustav upravljanja kvalitetom certificiran je prema ISO 9001:2015, uz potpunu sljedivost u svakoj fazi — od in-house inženjeringa kalupa i preformiranja gredica do vrućeg kovanja aluminija, T6 toplinska obrada,
5-osna precizna CNC obrada, Provjera dimenzija CMM, i završna obrada površina — sve pod jednim krovom.
Dodatke za strojnu obradu ugrađujemo izravno u početni dizajn matrice kako bismo optimizirali uklanjanje materijala, razviti namjensko učvršćenje specifično za dio kako bi se održala točnost položaja, i potvrditi kritične dimenzije po seriji.
Za timove za pronalaženje izvora, ova mogućnost s jednim izvorom eliminira pogreške pri prijenosu između dobavljača, smanjuje vrijeme pokretanja programa, i pruža dosljedan, komponente od kovanog aluminija spremne za proizvodnju za motocikle, automobilski, i industrijske strukturalne primjene.
6. Zaključak
Kovanje aluminija i precizna CNC obrada nisu konkurentski procesi. Dvije su karike u istom proizvodnom lancu, svaki radi ono što najbolje radi kako bi izgradio dio koji je i snažan i precizan.
Kovanje daje strukturalni temelj: usklađen protok zrna, poboljšana čvrstoća na zamor, i gotovo neto oblik koji smanjuje gubitak materijala.
CNC obrada daje funkcionalnu preciznost: točne pozicije rupa, ravna lica parenja, pravilne niti, dosjeda ležaja, i kontrolirana kvaliteta površine koja čini da se dio zapravo sastavlja, pečat, i posljednja.
Za visokoučinkovite opterećene dijelove — kočione čeljusti, komponente upravljanja, karike ovjesa, i svi ostali dijelovi koji osiguravaju sigurnost vozača i rad opreme — ne možete imati jedno bez drugog.
Najbolji kovani dijelovi na svijetu beskorisni su ako ne odgovaraju. Najpreciznije strojno obrađeni dijelovi su slabiji ako su izrezani iz pune šipke.
Prava vještina - i prava vrijednost dobrog dobavljača - povezuje cijeli proces: dizajn matrice koji uzima u obzir zalihe za strojnu obradu, kovanje koje proizvodi konzistentne praznine,
učvršćenje koje drži poravnanje, strojna obrada koja pogađa tolerancije, i pregled koji otkriva probleme prije otpreme.
Ispravite taj lanac, i dobivate dijelove koji su jaki, precizan, i dosljednu seriju za serijom.
Česta pitanja
Trebaju li svi otkivci od aluminijske legure CNC obraditi?
Ne, ne sve. Jednostavne strukturne zagrade bez parenja, sirovi odstojnici, i dijelovi s niskom tolerancijom ponekad se mogu koristiti kao iskovani samo sa skidanjem srha.
Ali bilo koji dio s rupama za pričvršćivanje, navojne značajke, brtvene površine, dosjeda ležaja, ili će uske dimenzijske tolerancije zahtijevati sekundarnu CNC obradu.
Za motocikle i automobilske konstrukcijske dijelove, to je dobro prošlo 90% proizvodnih otkivaka.
Je 6061 aluminij dobar za CNC obradu nakon kovanja?
6061 izvrstan je za kovane, a zatim strojno obrađene komponente. Ima dobar omjer snage, duktilnost, i obradivost, i vrlo predvidljivo reagira na T6 toplinsku obradu.
Uvelike ga koristimo za klinove za noge, gornje trostruke stezaljke, zagrada, i poveznice. Strojevi su čisti, dobro podnosi toleranciju, i ravnomjerno anodizira.
Za veće zahtjeve čvrstoće, 7075 strojevi također dobro, ali je osjetljiviji na zareze i zahtijeva pažljivije planiranje putanje alata.
Hoće li CNC obrada uništiti čvrstoću kovanog dijela?
Ne ako je učinjeno ispravno. Ispravna CNC obrada samo uklanja unaprijed planirani dodatak za obradu izvan puta funkcionalnog opterećenja.
Ključ je dizajnirati dio, kovanje grain flow, i materijal za strojnu obradu zajedno — tako da nikada nećete rezati kritične nosive linije zrna niti strojno ukloniti opterećenu površinu.
Loša strojna obrada apsolutno može uništiti kovanje. Ako strojno napravite duboki utor točno preko zone visokog naprezanja, stvarate porast stresa i ubijate umorni život.
Zato DFM (dizajn za mogućnost izrade) pregled između inženjera kovanja i inženjera strojarstva toliko je važan.
Kovani dijelovi mogu se poslati odmah nakon CNC obrade?
Gotovo nikad. Nakon strojne obrade, još uvijek trebate provjeru dimenzija, skidanje ivica, čišćenje, površinska obrada (eloksiran, eksplozija, itd.), i završni pregled.
Tek nakon što sve provjere prođu, pakirate i šaljete. Preskakanje završne inspekcije je način na koji neispravni dijelovi prođu do kupaca.