
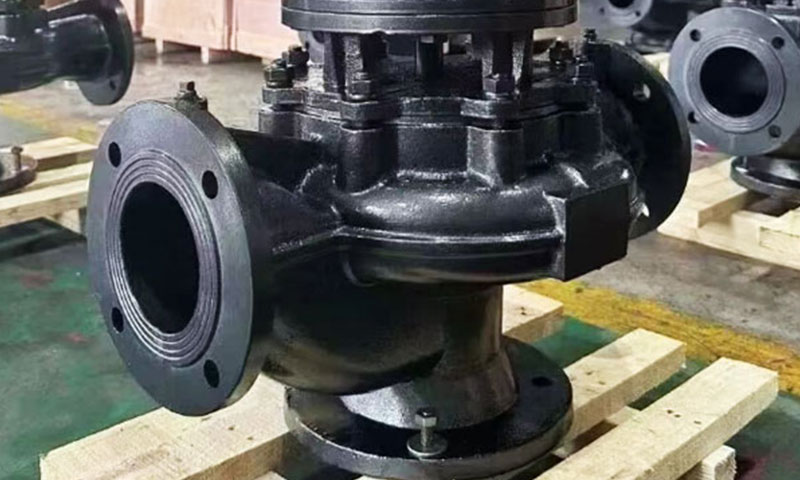
Kućišta crpki strukturna su okosnica svakog crpnog sustava, okružujući impeler i usmjeravajući protok tekućine dok podnosi unutarnji tlak, korozivni mediji, i mehanički stres.
Kada su ova kućišta potrebna za rad s agresivnim tekućinama, visoke temperature, ili sanitarnim uvjetima, nehrđajući čelik postaje materijal izbora, i casting pojavljuje se kao poželjna metoda proizvodnje za postizanje složenih geometrija s iznimnom preciznošću i kvalitetom površine.
Kućišta crpki od nehrđajućeg čelika proizvedena lijevanjem po ulošku nude jedinstvenu kombinaciju otpornosti na koroziju, mehanička čvrstoća, točnost dimenzije, i slobodu dizajna koja je neusporediva s drugim putevima proizvodnje.
Od kemijske obrade i primjene u moru do prehrambene i farmaceutske industrije, kućišta pumpe od nehrđajućeg čelika izrađena za ulaganje osiguravaju pouzdanost, rješenja s dugim vijekom trajanja za najzahtjevnije primjene u rukovanju tekućinama.
1. Što je kućište pumpe od nehrđajućeg čelika?
A nehrđajući čelik kućište pumpe je primarna vanjska strukturna komponenta sklopa pumpe koja obuhvaća i štiti unutarnje rotirajuće komponente dok kontrolira kretanje pumpane tekućine.
Također se obično naziva a kućište pumpe, tijelo pumpe, ili, kod izvedbi centrifugalnih pumpi, a spiralno kućište.
Kao jedna od najkritičnijih komponenti koje sadrže tlak u sustavu crpke, kućište je odgovorno za održavanje stabilnosti konstrukcije u kontinuiranim radnim uvjetima.
Mora izdržati unutarnji pritisak tekućine, hidraulički udar, vibracija, mehanička opterećenja, temperaturne varijacije, i dugotrajna izloženost potencijalno agresivnim medijima.

Za razliku od jednostavnih zaštitnih navlaka, kućište pumpe izravno utječe na učinkovitost pumpe, pouzdanost, i radni vijek.
Njegova unutarnja geometrija određuje koliko se učinkovito kinetička energija koju stvara impeler pretvara u energiju pritiska, dok njegove karakteristike materijala određuju otpornost na koroziju, erozija, i mehanički kvar.
Kućišta pumpi od nehrđajućeg čelika naširoko se koriste u zahtjevnim industrijskim okruženjima jer nehrđajući čelik kombinira izvrsnu otpornost na koroziju s visokom mehaničkom čvrstoćom,
što ga čini prikladnim za primjene koje uključuju kemikalije, morska voda, prehrambeni proizvodi, farmaceutski proizvodi, i tekućine visoke čistoće.
Glavne funkcije kućišta pumpe od nehrđajućeg čelika
| Funkcija | Opis |
| Smjer protoka | Vodi tekućinu od impelera do ispusnog otvora uz minimalnu turbulenciju. |
| Zadržavanje tlaka | Podnosi unutarnji tlak koji stvara pumpa. |
| Oslonac impelera | Omogućuje montažno sučelje za osovinu rotora i ležajeve. |
| Brtvena površina | Omogućuje montažne površine za brtve, brtve, i veze. |
| Strukturni integritet | Otporan na vanjska opterećenja, vibracija, i toplinsko širenje. |
| Zaštita od korozije | Štiti unutarnje komponente od korozivnih medija. |
Ključne značajke dizajna kućišta pumpe
| Značajka | Opis | Važnost |
| Volutna komora | Prolaz spiralnog oblika koji pretvara brzinu u tlak. | Određuje učinkovitost i performanse pumpe. |
| Usisni otvor | Točka ulaza tekućine. | Mora biti glatka kako bi se smanjila turbulencija. |
| Izlaz za pražnjenje | Točka izlaza tekućine. | Pod pritiskom; mora izdržati maksimalni radni tlak. |
| Noge za montažu | Strukturni nosači za pumpu. | Mora biti krut za održavanje poravnanja. |
| Prirubnički spojevi | Sučelja s cjevovodom. | Mora biti nepropusna i dimenzijski točna. |
| Kućište ležaja | Potpora za osovinu pumpe. | Zahtijeva precizno poravnanje. |
| Odvodni čepovi | Za održavanje i čišćenje. | Neophodan za higijenu i održavanje. |
2. Zašto je livenje za ulaganje idealno za kućišta pumpi od nehrđajućeg čelika?
Kućišta pumpe od nehrđajućeg čelika kritične su komponente koje izravno utječu na učinkovitost pumpe, pouzdanost, i radni vijek.
Njihov dizajn često uključuje složene unutarnje kanale protoka, zakrivljene volutne strukture, područja preciznog brtvljenja, i nepravilne vanjske geometrije koje je teško ekonomično proizvesti tradicionalnim metodama izrade.
Među raznim proizvodnim tehnologijama, casting (izgubljeni voštani lijev) je jedan od najprikladnijih procesa za proizvodnju kućišta pumpi od nehrđajućeg čelika po narudžbi.
Pruža izvrsnu ravnotežu između fleksibilnosti dizajna, točnost dimenzije, materijalna izvedba, i učinkovitost proizvodnje, što ga čini široko prihvaćenim za aplikacije industrijskih pumpi visokih performansi.

Sposobnost složene geometrije za hidrauličku optimizaciju
Unutarnja geometrija kućišta pumpe ima izravan utjecaj na hidrauličku izvedbu.
Komponente kao što su spiralne komore, zakrivljeni prolazi, ulazni kanali, i ispusni otvori zahtijevaju glatke i točne oblike kako bi se turbulencija svela na minimum i poboljšala energetska učinkovitost.
Investicijski lijev omogućuje proizvođačima reprodukciju vrlo složenih geometrija koje bi bilo teško ili skupo postići konvencionalnom strojnom obradom ili zavarenom proizvodnjom.
Budući da se voštani uzorak oblikuje izravno iz projektirane geometrije, inženjeri mogu optimizirati:
- Unutarnji protočni prolazi
- Raspodjela debljine stijenke
- Armaturne konstrukcije
- Konfiguracije veze
- Kompaktni dizajn kućišta
Ova sloboda dizajna omogućuje proizvođačima pumpi da razviju kućišta s poboljšanim hidrauličkim performansama uz zadržavanje strukturne pouzdanosti.
Proizvodnja gotovo neto oblika smanjuje materijalni otpad
Nehrđajući čelik vrijedan je inženjerski materijal, a učinkovito korištenje materijala važan je faktor u proizvodnji komponenti.
Tradicionalne metode strojne obrade često zahtijevaju uklanjanje velikih količina nehrđajućeg čelika iz čvrstih blokova, što rezultira značajnim materijalnim otpadom i povećanim troškovima obrade.
Zavarena izrada može zahtijevati više ploča, operacije oblikovanja, i dodatni završni postupci.
Investicijskim lijevanjem proizvode se komponente puno bliže njihovoj konačnoj geometriji. Značajke gotovo neto oblika smanjuju se:
- Potrošnja sirovina
- Vrijeme obrade
- Koraci proizvodnje
- Troškovi proizvodnje
Za složena kućišta pumpi, ova prednost postaje osobito značajna jer se veći dio konačnog oblika stvara izravno tijekom lijevanja.
Izvrsna točnost dimenzija i kvaliteta površine
Kućišta pumpe zahtijevaju preciznu kontrolu dimenzija jer se moraju integrirati s više komponenti, uključujući impelere, osovine, mehaničke brtve, i sustavi cjevovoda.
Lijevanje za ulaganje osigurava izvrsnu točnost dimenzija zahvaljujući visokoj preciznosti voštanih uzoraka i keramičkih kalupa. To proizvođačima omogućuje postizanje:
- Točne dimenzije prirubnice
- Konzistentna debljina stijenke
- Precizne brtvene površine
- Stabilna kompatibilnost sklopa
Uz to, livenje po ulošku daje glatke površine u usporedbi s konvencionalnim lijevanjem u pijesku.
Poboljšana završna obrada površine smanjuje zahtjeve strojne obrade i posebno je korisna za površine u kontaktu s tekućinom gdje hrapavost može utjecati na učinkovitost protoka i otpornost na kontaminaciju.
Vrhunski strukturni integritet u usporedbi s proizvedenim kućištima
Kućište pumpe proizvedeno zavarivanjem više dijelova zajedno može sadržavati zavarene spojeve koji postaju potencijalne slabe točke pod cikličkim opterećenjem, vibracija, ili korozivnim uvjetima.
Investicijskim lijevanjem stvara se kontinuirana metalna konstrukcija bez zavarenih spojeva, pružajući prednosti kao što su:
- Poboljšana otpornost na pritisak
- Smanjena koncentracija stresa
- Bolja izvedba umora
- Ujednačenija mehanička svojstva
Za pumpe koje kontinuirano rade u zahtjevnim uvjetima, kao što je oprema za kemijsku obradu, pomorski sustavi, i transport industrijskih tekućina, ova konstrukcijska pouzdanost iznimno je vrijedna.
Idealna kompatibilnost s legurama nehrđajućeg čelika
Legure za lijevanje od nehrđajućeg čelika imaju izvrsnu kompatibilnost s postupkom lijevanja po ulošku.
Ovom se metodom može proizvesti širok raspon vrsta nehrđajućeg čelika, omogućujući inženjerima odabir materijala prema specifičnim uvjetima rada.
Uobičajene legure za lijevanje uključuju:
- Cf8 (cast equivalent of 304 nehrđajući čelik)
- Cf8m (cast equivalent of 316 nehrđajući čelik)
- CF3 i CF3M za poboljšanu otpornost na koroziju zavara
- Duplex nehrđajući čelici za visoku čvrstoću i otpornost na koroziju
- Super duplex nehrđajući čelici za teške uvjete rada
Ova fleksibilnost materijala omogućuje prilagođavanje kućišta pumpi za različite tekućine, temperatura, pritiscima, i uvjeti korozije.
Prikladno za prototipove i proizvodnju srednje do velike količine
Investicijski lijev vrlo je fleksibilan u proizvodnom opsegu. Pogodan je ne samo za masovnu proizvodnju, već i za prilagođene inženjerske komponente male količine.
Za razvoj prototipa, livenje po ulošku omogućuje proizvođačima provjeru valjanosti složenih dizajna kućišta crpke prije velike proizvodnje.
Za komercijalnu proizvodnju, ono pruža:
- Stabilna ponovljivost
- Dosljedna kvaliteta
- Smanjena složenost montaže
- Učinkovita proizvodnja složenih komponenti
To čini livenje po ulošku posebno prikladnim za OEM proizvođače pumpi i dobavljače industrijske opreme kojima su potrebna prilagođena rješenja.
3. Proizvodni proces odljeva za ulaganje za kućište pumpe od nehrđajućeg čelika
Proces lijevanja po ulošku za kućišta pumpe od nehrđajućeg čelika precizna je proizvodna metoda koja uključuje više pažljivo kontroliranih faza.
Svaki korak, od proizvodnje uzorka do završne provjere, izravno utječe na točnost dimenzija, kvaliteta površine, i mehanička svojstva gotove komponente.
Tipičan postupak lijevanja za ulaganje kućišta crpke od nehrđajućeg čelika uključuje proizvodnju uzorka od voska, stvaranje keramičke ljuske, deparafinacija, izlijevanje metala, toplotna obrada, završnica, obrada, i inspekciju kvalitete.
Pregled toka procesa
| Pozornica | Korak | Ključni detalj |
| 1 | Izrada uzorka | Ubrizgavanje voska u preciznu matricu koja replicira geometriju kućišta pumpe (uključujući spiralnu komoru). |
| 2 | Sklop jezgre | Jezgre od keramike ili topljivog voska za unutarnje prolaze i udubljenja. |
| 3 | Sastavljanje stabla | Višestruki voštani uzorci pričvršćeni na središnji kanal. |
| 4 | Zgrada školjke | 6-10 slojeva keramičke kaše (Silikal) + štukature (cirkon/aluminij). |
| 5 | Dewaxing | Parni autoklav topi vosak; ljuska ostaje šuplja. |
| 6 | Ispaljivanje granata | Pečeno na 900-1100°C za ojačavanje keramike i uklanjanje hlapljivih tvari. |
7 |
Topljenje nehrđajućeg čelika | Indukcijsko taljenje na 1550-1650°C. |
| 8 | Ulijevanje | Rastaljeni čelik izliven u prethodno zagrijanu školjku. |
| 9 | Hlađenje & nokaut | Kontrolirano hlađenje; školjka uklonjena vibracijom ili vodenim mlazom. |
| 10 | Odsječak & završnica | Vrata i usponi izrezani; mljevenje, sačmarenje, prevrtanje. |
| 11 | Toplotna obrada | Otopina (1040-1100°C) + ugasiti vodom. |
| 12 | Inspekcija & testiranje | Vizualno, dimenzionalan, NDT (X‑zraka, penetrant boje), ispitivanje hidrostatskim tlakom. |
Osiguranje kvalitete
| Element osiguranja kvalitete | Metoda | Kriteriji prihvaćanja |
| Kemijska analiza | Spektrometrija | Zadovoljava specifikaciju ASTM A351/A743. |
| Mehanička ispitivanja | Zatezanje, tvrdoća | Zadovoljava zahtjeve razreda. |
| NDT | Penetrant boje (PT), radiografija (Rt) | Nema pukotina, poroznost koja prelazi specifikaciju. |
| Dimenzionalni pregled | Cmm, mjerila | Zadovoljava tolerancije crteža. |
| Ispitivanje tlakom | Hidrostatski (1.5× nazivni tlak) | Nema curenja; nema deformacije. |
| Površinska obrada | Vizualno, profilometar | Ra ≤6,3 µm (ili kako je navedeno). |
4. Površinska obrada i mogućnosti završne obrade
Površinska obrada igra važnu ulogu u poboljšanju učinka, izdržljivost, i izgled prilagođenih kućišta pumpi od nehrđajućeg čelika.
Iako se investicijskim lijevanjem mogu proizvesti komponente s izvrsnom točnošću dimenzija i relativno glatkim površinama, često su potrebni dodatni procesi dorade kako bi se ispunili specifični zahtjevi primjene, posebno za crpke koje rade u korozivnim, higijenski, ili okruženja visokih performansi.
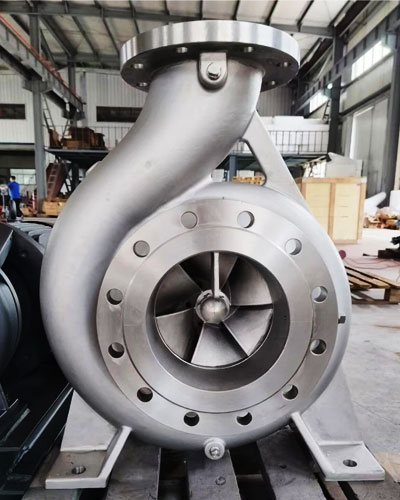
Strojna i precizna završna obrada površina
Kućišta pumpi od livenog materijala obično se podvrgavaju sekundarnim operacijama strojne obrade na kritičnim funkcionalnim područjima, uključujući lica prirubnica, brtvene površine, ležajna sjedišta, otvori okna, i sučelja za montažu.
CNC obrada osigurava preciznu kontrolu dimenzija i poboljšava pouzdanost brtvljenja između kućišta pumpe i ostalih komponenti.
Za primjene koje uključuju rad pod visokim pritiskom ili rotirajuću opremu, točnost obrade je osobito važna jer čak i manje nepravilnosti na površini mogu utjecati na kompresiju brtve, poravnanje vratila, i ukupnu učinkovitost pumpe.
Uobičajeni procesi obrade uključuju:
- CNC glodanje ravnih montažnih površina i prirubničkih spojeva
- CNC tokarenje za kružne otvore i precizne provrte
- Bušenje i narezivanje rupa za vijke i navojnih spojeva
- Brušenje ili lapiranje za područja visoke preciznosti brtvljenja
Kombinacija lijevanja po ulošku i precizne strojne obrade omogućuje proizvođačima postizanje složenih geometrija uz zadržavanje strogih tolerancija na kritičnim značajkama.
Elektropoliranje za otpornost na koroziju i higijenske primjene
Elektropoliranje se široko koristi za kućišta pumpi od nehrđajućeg čelika u industrijama koje zahtijevaju izvrsnu čistoću površine, kao što je obrada hrane, farmaceutski proizvodi, biotehnologija, i proizvodnja poluvodiča.
Tijekom elektropoliranja, kontrolirani elektrokemijski proces uklanja mikroskopske površinske nepravilnosti i onečišćenja s površine nehrđajućeg čelika.
Rezultat je glatkiji, pasivnija površina sa smanjenom hrapavošću.
Ključne prednosti uključuju:
- Poboljšana otpornost na koroziju kroz poboljšano stvaranje pasivnog sloja krom oksida
- Smanjeno prianjanje bakterija i lakše čišćenje
- Manji rizik od kontaminacije proizvoda
- Poboljšana otpornost na kemijski napad
Za primjene sanitarnih pumpi, elektropoliranje može značajno produžiti životni vijek i pomoći u ispunjavanju strogih higijenskih standarda.
Liječenje pasivizacijom
Pasiviranje je kemijski tretman koji se obično primjenjuje na kućišta crpki od nehrđajućeg čelika nakon lijevanja i strojne obrade.
Procesom se uklanjaju slobodne čestice željeza i površinska onečišćenja nastala tijekom proizvodnje, omogućujući regeneraciju prirodnog sloja oksida bogatog kromom.
Pravilno pasivizirana površina od nehrđajućeg čelika osigurava:
- Bolja otpornost na lokaliziranu koroziju
- Poboljšana zaštita u sredinama koje sadrže kloride
- Poboljšana dugoročna pouzdanost
Pasivacija je posebno vrijedna za stupnjeve kao što su 304, 316, i dvostruki nehrđajući čelici koji se koriste u pomorstvu, kemijski, i industrijske aplikacije za rukovanje tekućinama.
Površinski premazi i specijalizirani tretmani
Za ekstremno agresivna radna okruženja, mogu se primijeniti dodatni površinski premazi za daljnje poboljšanje otpornosti na trošenje, kemijska otpornost, ili učinak trenja.
Uobičajene opcije uključuju:
| Površinski obrada | Glavna funkcija | Tipične primjene |
| Keramički premaz | Otpornost na visoke temperature i habanje | Kemijske pumpe, abrazivni mediji |
| PTFE premaz | Niska otpornost na trenje i kemikalije | Primjena korozivnih tekućina |
| PVD premaz | Povećana tvrdoća i izdržljivost površine | Precizne industrijske komponente |
| Pucanj | Čišćenje površine i ujednačen izgled | Opća industrijska kućišta pumpi |
| Poliranje | Poboljšan izgled i smanjena hrapavost | Hrana, farmaceutska oprema |
Optimalna obrada površine ovisi o dizanom mediju, radna temperatura, uvjeti tlaka, i zahtjevi za čistoćom.
5. Vrste nehrđajućeg čelika za prilagođeno kućište pumpe
Odabir vrste nehrđajućeg čelika jedna je od najvažnijih inženjerskih odluka prilikom projektiranja prilagođeno kućište pumpe od nehrđajućeg čelika.
Različita okruženja crpljenja nameću različite zahtjeve za otpornošću na koroziju, mehanička čvrstoća, temperaturna sposobnost, zavarivost, i radni vijek.
Kućište crpke koje se koristi za cirkulaciju slatke vode ima potpuno drugačije zahtjeve za materijalom od onog koje radi u morskoj vodi, tekućine za kemijsku obradu, ili visokotlačnim industrijskim sustavima.
Za investicijsko lijevana kućišta pumpi, Klase lijevanja nehrđajućeg čelika obično su navedene prema ASTM A743, ASTM A744, ASTM A351, i druge relevantne standarde lijevanja.
| ASTM stupanj lijevanja | Ekvivalentni kovani stupanj | Mikrostruktura | Tipična vlačna čvrstoća (MPA) | Ključne karakteristike | Tipične primjene kućišta pumpe |
| Cf8 | 304 Nehrđajući čelik | Austenitski nehrđajući čelik | ≥485 | Otpornost na koroziju opće namjene, Dobra žilavost, Izvrsna odljevanost, ekonomično rješenje za umjerena okruženja | Pumpe za vodu, opće industrijsko rukovanje tekućinama, zračni sustavi, blage kemijske primjene |
| CF3 | 304L nehrđajući čelik | Niskougljični austenitni nehrđajući čelik | ≥485 | Smanjeni sadržaj ugljika smanjuje taloženje karbida i poboljšava otpornost na interkristalnu koroziju nakon zavarivanja | Oprema za preradu hrane, sanitarne pumpe, zavareni sklopovi pumpi |
| Cf8m | 316 Nehrđajući čelik | Austenitni nehrđajući čelik s molibdenom | ≥485 | Poboljšana otpornost na kloridnu koroziju, zadirkivanje, i mnogi kemijski mediji u usporedbi s CF8 | Brodske pumpe, pumpe za kemijsku obradu, farmaceutska oprema |
| CF3M | 316L nehrđajući čelik | Niskougljični austenitni nehrđajući čelik s molibdenom | ≥485 | Izvrsna otpornost na koroziju zavara, vrhunska otpornost na kloride, pogodan za agresivna okruženja | Offshore sustavi, biljke za desalinizaciju, kemijske pumpe, higijenske primjene |
CN7M |
Legura 20 | Ni-Cr-Mo-Cu austenitna legura | ≥485 | Izvanredna otpornost na sumpornu kiselinu, fosforna kiselina, i druge vrlo korozivne kemikalije | Oprema za preradu kiseline, petrokemijske pumpe, sustavi cirkulacije kemikalija |
| CD3MN | Dupleks 2205 Nehrđajući čelik | Austenitno-feritni duplex nehrđajući čelik | ≥655 | Visoka snaga, izvrsna otpornost na pucanje od kloridne korozije, bolja otpornost na trošenje od austenitnih razreda | Pumpe za morsku vodu, oprema za desalinizaciju, offshore aplikacije |
| CE8MN | Super dupleks 2507 Nehrđajući čelik | Super duplex nehrđajući čelik | ≥760 | Izuzetno velika čvrstoća, izvrsna otpornost na piting, korozija pukotine, i klorid SCC | Oprema za duboko more, offshore platforme, teškim morskim okruženjima |
| CB7Cu-1 | 17-4PH nehrđajući čelik | Precipitacijski otvrdnjavajući nehrđajući čelik | ≥670 | Vrlo visoka mehanička čvrstoća, Dobar otpor korozije, izvrsna dimenzijska stabilnost nakon toplinske obrade | Visokotlačne pumpe, industrijski hidraulički sustavi, zrakoplovna i energetska oprema |
6. Prednosti izvedbe kućišta pumpe od nehrđajućeg čelika za ulaganje
Kućišta pumpe od nehrđajućeg čelika lijevana za ulaganje kombiniraju vrhunska svojstva legura od nehrđajućeg čelika s proizvodnim prednostima tehnologije lijevanja za ulaganje.

Izvanredna otpornost na koroziju za agresivna fluidna okruženja
Jedna od najvažnijih prednosti kućišta pumpe od nehrđajućeg čelika je njihova izvrsna otpornost na koroziju.
Sadržaj kroma u nehrđajućem čeliku stvara stabilan sloj pasivnog oksida na metalnoj površini, štiteći kućište od oksidacije i kemijskog napada.
Ovisno o sastavu legure, Kućišta od lijevanog nehrđajućeg čelika za ulaganje mogu izdržati širok raspon korozivnih medija, uključujući:
- Slatka voda i morska voda
- Otopine koje sadrže kloride
- Kiseline i alkalne tekućine
- Tekućine za kemijsku obradu
- Organske i farmaceutske tekućine
Ocjene kao što su Cf8m (316 nehrđajući čelik) pružaju povećanu otpornost na piting i kloridnu koroziju zbog dodatka molibdena,
dok duplex i super duplex nehrđajući čelici nude vrhunsku zaštitu u teškim morskim i offshore okruženjima.
Visoka mehanička čvrstoća i strukturalna pouzdanost
Kućišta pumpe od nehrđajućeg čelika za ulaganje pružaju izvrsnu mehaničku čvrstoću, omogućujući im da izdrže unutarnji pritisak, vibracija, mehanička opterećenja, i ponovljeni radni ciklusi.
Inherentna čvrstoća nehrđajućeg čelika omogućuje inženjerima da optimiziraju debljinu stijenke kućišta uz održavanje strukturalne sigurnosti, smanjenje težine i poboljšanje učinkovitosti opreme.
Izvrsna cjelovitost tlaka i otpornost na curenje
Kao komponenta koja sadržava pritisak, kućište crpke mora održavati strukturni integritet tijekom cijelog radnog vijeka.
Investicijski lijev ima prednosti u odnosu na gotove dizajne jer se kućište proizvodi kao kontinuirana metalna struktura bez zavarenih šavova ili spojeva.
Ovo poboljšava:
- Otpornost na pritisak
- Izvedba zamora
- Sprječavanje curenja
- Strukturna dosljednost
Visokokvalitetna kućišta pumpe od nehrđajućeg čelika za ulaganje mogu se dizajnirati za zahtjevne primjene pod pritiskom, uključujući sustave koji zahtijevaju klase tlaka do Klasa 1500, ovisno o kvaliteti materijala, konfiguracija dizajna, i primjenjivim standardima.
Nepostojanje zavarenih spojeva eliminira potencijalne slabe točke uzrokovane greškama zavarivanja, zaostalo naprezanje, ili korozija zona pod utjecajem topline.
Izvrsna temperaturna otpornost i toplinska stabilnost
Mnoge industrijske crpke rade u ekstremnim temperaturnim uvjetima, koji zahtijevaju materijale koji zadržavaju mehanička svojstva tijekom toplinskog ciklusa.
Kućišta crpke od austenitnog nehrđajućeg čelika nude izvrsnu otpornost na niske temperature i stabilnost na visokim temperaturama.
Uobičajene kvalitete kao što su CF8 i CF8M obično mogu raditi u širokom rasponu temperatura, od kriogenih uvjeta okolo −196°C do povišenih temperatura koje se približavaju 800° C, ovisno o uvjetima servisa.
Duplex nehrđajući čelici pružaju izvrsnu izvedbu na umjereno povišenim temperaturama uz zadržavanje visoke mehaničke čvrstoće.
Toplinska stabilnost nehrđajućeg čelika pomaže u sprječavanju:
- Pukotine uzrokovane toplinskim naprezanjem
- Dimenzijska nestabilnost
- Prijevremena degradacija materijala
Zbog toga su kućišta crpke od nehrđajućeg čelika prikladna za primjene koje uključuju vruće tekućine, parni sustavi, i temperaturne fluktuacije.
Vrhunska higijenska izvedba i jednostavno čišćenje
Za industrije koje zahtijevaju stroge standarde čistoće, nehrđajući čelik pruža značajne prednosti zbog svoje glatke, neporozna površina.
Kućišta pumpi od nehrđajućeg čelika od livenog materijala mogu se dodatno poboljšati procesima završne obrade kao što su:
- Mehaničko poliranje
- Elektropopoliranje
- Pasivacija
Ovi tretmani smanjuju hrapavost površine, poboljšati mogućnost čišćenja, i minimizirati nakupljanje kontaminanata.
S elektropoliranim površinama koje postižu vrijednosti hrapavosti ispod Ram 0.8 µm, Kućišta pumpi od nehrđajućeg čelika naširoko se koriste u:
- Prerada hrane i pića
- Farmaceutska proizvodnja
- Biotehnološki sustavi
- Medicinska oprema
Kombinacija otpornosti na koroziju i higijenskih svojstava površine čini nehrđajući čelik jednim od poželjnih materijala za primjenu u sanitarnim pumpama.
Fleksibilnost složenog dizajna kroz livenje u kalupe
Glavna prednost lijevanja po ulošku je njegova sposobnost proizvodnje vrlo složenih geometrija kućišta pumpe koje bi bilo teško ili skupo proizvesti putem strojne obrade ili izrade.
Proces omogućuje inženjerima integraciju složenih značajki izravno u odljev, uključujući:
- Zakrivljeni volutasti prolazi
- Optimizirani hidraulički kanali
- Integralne montažne strukture
- Složeni raspored prirubnica
- Rebra za ojačanje
Ova fleksibilnost dizajna poboljšava hidrauličku izvedbu uz smanjenje broja proizvodnih operacija.
Za prilagođena kućišta pumpi, livenje za uložak pruža veću slobodu optimizacije dizajna kućišta prema specifičnim zahtjevima protoka, ograničenja instalacije, i uvjetima rada.
Visoka točnost dimenzija i kompatibilnost montaže
Rad crpke uvelike ovisi o preciznom odnosu između kućišta, impeler, vratilo, i komponente za brtvljenje.
Investicijski lijev pruža izvrsnu točnost dimenzija, tipično postižući tolerancije lijevanja u rasponu od približno ±0,1–0,3 mm ovisno o veličini komponente i složenosti dizajna.
Ova točnost pomaže u održavanju:
- Ispravan zazor impelera
- Ispravno poravnanje vratila
- Pouzdana izvedba brtvljenja
- Smanjene vibracije
- Poboljšana hidraulička učinkovitost
U usporedbi s konvencionalnim lijevanjem u pijesak, livenje po ulošku zahtijeva manje korektivne strojne obrade i pruža bolju ponovljivost za precizne komponente pumpe.
Izvrsna završna obrada površine i smanjeni zahtjevi za strojnu obradu
Kućišta pumpe od nehrđajućeg čelika za ulaganje prirodno postižu glatkije površine od tradicionalnih komponenti od pijeska.
Tipične vrijednosti hrapavosti površine uključuju:
- Kao lijevana površina: približno Ra 1,6–6,3 μm
- Elektropolirana površina: ispod Ram 0.8 µm
Glatkija unutarnja površina pruža nekoliko prednosti performansi:
- Smanjeni gubici trenja tekućine
- Poboljšana učinkovitost protoka
- Niža turbulencija
- Smanjeno nakupljanje onečišćenja
Poboljšana kvaliteta površine također smanjuje količinu potrebne naknadne obrade, smanjenje vremena i troškova proizvodnje.
Niski zahtjevi za održavanjem i produljeni vijek trajanja
Otpornost na koroziju i strukturna izdržljivost nehrđajućeg čelika značajno smanjuju zahtjeve održavanja tijekom rada.
U usporedbi s alternativama ugljičnog čelika ili lijevanog željeza, kućišta pumpe od nehrđajućeg čelika zahtijevaju manje intervencija jer su manje osjetljiva na:
- Stvaranje hrđe
- Kemijska razgradnja
- Propadanje površine
- Kvar premaza
U zahtjevnim korozivnim sredinama, pravilno odabrana kućišta crpke od nehrđajućeg čelika mogu osigurati duži vijek trajanja 30– 60 godina, ovisno o radnim uvjetima i praksi održavanja.
Ovaj dug radni vijek poboljšava ukupnu pouzdanost opreme i smanjuje troškove životnog ciklusa.
7. Primjena kućišta pumpe od nehrđajućeg čelika
| Industrija | Prijava | Vrsta legure | Ključni zahtjevi |
| Kemijska obrada | Pumpe za prijenos kiseline, pumpe za napajanje reaktora, pumpe za ubrizgavanje kemikalija, neutralizacija otpada. | CF‑8M, CN‑7M | Otpornost na koroziju na agresivne kemikalije; cjelovitost pritiska. |
| Morski / na obali | Pumpe za hlađenje morskom vodom, balastne pumpe, kaljužne pumpe, vatrogasne pumpe. | CF‑8M, CD‑3MN | Otpornost na koroziju morske vode; otpornost na piting i SCC. |
| Hrana & piće | Sanitarne pumpe, CIP pumpe, pumpe za mlijeko, pivovarske pumpe. | CF-3 (304L) | U skladu s FDA; higijenski; lako se čisti. |
| Farmaceutski | WFI pumpe, prijenos sterilne tekućine, pumpe za čistu sobu. | CF‑3M (316L) | Ultra-čist; sterilizirajuće; neporozan; elektropopoli. |
| Voda & otpadne vode | Pumpe za opskrbu vodom, pumpe za otpadne vode, muljne pumpe, pumpe za navodnjavanje. | CF‑8, CF‑8M | Otpornost na koroziju u vodi i otpadnim vodama; Dugi radni život. |
Ulje & plin |
Cjevovodne pumpe, bušotinske pumpe, pumpe za ubrizgavanje, rafinerijske pumpe. | CF‑8M, CD‑3MN | Visoki tlak; otpornost na kiseli plin; izdržljivost. |
| Stvaranje energije | Pumpe rashladne vode, napojne pumpe kotla, pumpe za kondenzat. | CF‑8, CF‑8M | Visoka temperatura; cjelovitost pritiska; otpor korozije. |
| Pulpa & papir | Pumpice za izbjeljivanje, pumpe za povrat kemikalija, dioničke pumpe. | CN‑7M, dupleks | Otpornost na klor dioksid; visoka snaga. |
| Desalinizacija | Visokotlačne pumpe, pumpe za slanu vodu, crpke za unos morske vode. | CD‑3MN, CE‑8MN | Ekstremna otpornost na kloride; visoka snaga. |
| Rudarstvo | Pumpe za gnojnicu, pumpe za odvodnjavanje, pumpe za ubrizgavanje kemikalija. | CF‑8M, dupleks | Otpornost na habanje; otpor korozije. |
8. Kućište pumpe od nehrđajućeg čelika u odnosu na druge metode proizvodnje
Metoda proizvodnje odabrana za kućište pumpe od nehrđajućeg čelika izravno utječe na njegovu mehaničku izvedbu, točnost dimenzije, otpor korozije, trošak proizvodnje, i prikladnost za složene dizajne pumpi.
| Faktor usporedbe | Casting | CNC obrada | Izrađeno zavarivanje | Lijevanje pijeska |
| Princip proizvodnje | Proizvodi komponente izlijevanjem rastaljenog nehrđajućeg čelika u keramičke kalupe izrađene od voštanih uzoraka | Uklanja materijal s blokova ili otkovaka od nehrđajućeg čelika pomoću alata za rezanje | Oblikuje kućište od ploča ili dijelova od nehrđajućeg čelika i spaja ih zavarivanjem | Izlijeva rastaljeni metal u pješčane kalupe za stvaranje velikih komponenti |
| Složenost dizajna | Izvrsna sposobnost za složene geometrije, unutarnji prolazi, zakrivljene volute, tanki zidovi, i integrirane značajke | Ograničeno dostupnošću alata, kutovi obrade, i zahtjevi za uklanjanje materijala | Umjeren; složeni oblici zahtijevaju više izrađenih dijelova i postupaka zavarivanja | Dobar za velike i jednostavne geometrije, ali ograničen za fine detalje |
| Kvaliteta zakretnog i hidrauličkog prolaza | Izvrstan; glatki hidraulički kanali mogu se izravno lijevati, smanjenje turbulencije i poboljšanje učinkovitosti pumpe | Vrlo visoka točnost, ali zahtijeva opsežnu strojnu obradu unutarnjih prolaza protoka | Uvelike ovisi o točnosti zavarivanja i naknadnoj obradi | Umjeren; grublje unutarnje površine mogu zahtijevati dodatnu završnu obradu |
Kompatibilnost materijala |
Podržava širok raspon nehrđajućih čelika uključujući CF8, Cf8m, CF3M, dupleks, i super duplex | Kompatibilan s većinom nehrđajućih čelika, ali se kod tvrdih legura povećava težina obrade | Kompatibilan s nehrđajućim čelicima, ali zavarivanje može utjecati na otpornost na koroziju i mikrostrukturu | Prikladno za nehrđajući čelik, ali zahtijeva više dodatka za strojnu obradu |
| Točnost dimenzije | Visoka točnost, tipično ±0,1–0,3 mm ovisno o veličini i kontroli procesa | Vrlo visoka točnost, često ±0,01–0,05 mm | Niža točnost zbog deformacije zavarivanjem i toplinske distorzije | Umjerena točnost s većim dodacima za obradu |
| Površinski završetak | Izvrsna završna obrada u lijevanom stanju; tipično Ra 1,6–6,3 μm, s dostupnim opcijama poliranja | Izvrsna strojna obrada, ovisno o alatima i parametrima | Zahtijeva mljevenje, poliranje, ili strojna obrada nakon zavarivanja | Relativno hrapava površina koja zahtijeva dodatnu strojnu obradu |
| Iskorištenje materijala | Visok; proces gotovo neto oblika smanjuje gubitak materijala | Niska do srednja; tijekom obrade uklanjaju se velike količine materijala | Srednji; ovisi o procesima rezanja i oblikovanja | Srednji; zahtijeva veće dodatke za lijevanje |
Mehanički integritet |
Izvrstan; homogena struktura s manje spojeva i područja koncentracije naprezanja | Izvrstan kada se strojno obrađuje od visokokvalitetnih otkivaka ili gredica | Smanjeno u zavarenim zonama zbog područja pod utjecajem topline i zaostalih naprezanja | Dobar, ali može sadržavati greške u lijevanju ako je kontrola procesa nedovoljna |
| Otpor korozije | Izvrstan; svojstva nehrđajućeg čelika održavaju se bez zavarenih područja | Izvrsno kada se koristi zaliha od nehrđajućeg čelika otpornog na koroziju | Može se smanjiti u blizini zona zavarivanja ako parametri zavarivanja i naknadna obrada nisu odgovarajući | Dobro kada se kontrolira sastav legure i kvaliteta lijevanja |
| Otpornost na pritisak | Izvrstan; pogodan za visokotlačne pumpe i zahtjevne primjene | Izvrsno za strojno obrađena kućišta od kovanih materijala | Ovisi o kvaliteti zavara i postupcima inspekcije | Dobro za aplikacije srednjeg pritiska |
| Prikladnost obujma proizvodnje | Niska do srednja i srednja proizvodnja; ekonomičan za prilagođene komponente | Slaba do srednja glasnoća; idealan za prototipove i precizne dijelove | Mala količina i aplikacije za popravak | Srednje do velike komponente; pogodan za veće proizvodne serije |
Trošak alata |
Umjeren; potreban je voštani alat i keramički kalupi | Niski početni troškovi alata, ali visoki troškovi strojne obrade za složene dijelove | Niska cijena alata, ali veći zahtjevi za radom | Relativno niska cijena alata |
| Vrijeme isporuke | Umjeren; kraći od mnogih procesa izrade složenih dijelova u više koraka | Kratko za jednostavne dijelove, ali dugo za složene geometrije | Kratko početno postavljanje, ali duže za sastavljanje i završnu obradu | Umjeren; ovisi o pripremi kalupa |
| Potencijal smanjenja težine | Izvrstan; omogućuje optimiziranu debljinu stijenke i integrirane strukture | Dobar, ali ograničen mogućnošću strojne obrade | Ograničeno jer je često potrebno dodatno pojačanje | Umjeren |
| Tipične primjene pumpi | Kemijske pumpe, brodske pumpe, farmaceutske pumpe, pumpe za preradu hrane, centrifugalne pumpe visokih performansi | Komponente precizne pumpe, prototipovi, dijelovi za popravak, kućišta malog volumena | Velike industrijske pumpe, prilagođena oprema male količine | Velike pumpe za vodu, industrijska oprema, primjene u teškim uvjetima |
9. Odaberite DEZE za kućišta pumpi od lijevanog nehrđajućeg čelika po mjeri
Ljevaonica DEZE specijalizirana za visokokvalitetne precizne livene odljevke za kućišta pumpi i komponente od nehrđajućeg čelika.
Kontaktirajte nas za prilagođeno kućište pumpe od nehrđajućeg čelika!
| Sposobnost | Detalji |
| Materijal | CF‑8 (304), CF‑8M (316), CF-3 (304L), CF‑3M (316L), CN‑7M (Legura 20), CD‑3MN (2205 dupleks), CE‑8MN (2507 superdupleks), CB7Cu‑1 (17-4PH). |
| Težina dijela | 0.1 kg do 200 kg. |
| Dimenzije | Do 800 mm promjera. |
| Tolerancije | ±0,1-0,3 mm (CT4-CT6 prema ISO 8062). |
| Površinska obrada | Ra 1,6-6,3 µm kao lijevano; dostupno elektropoliranje. |
| Toplotna obrada | Otopina, oslobađanje od stresa. |
| Kvaliteta | ISO 9001:2015 ovjeren; 100% NDT i ispitivanje tlakom. |
| Vrijeme isporuke | 8-12 tjedana za izradu alata i prve članke; 2-4 tjedna za ponovne narudžbe. |
Zašto biti partner s DEZE Foundry?
- In-house alat: Voštane matrice dizajnirane i proizvedene u tvrtki.
- Simulacija procesa: Simulacija skrućivanja za odljevke bez grešaka.
- Automatizirana izgradnja ljuske: Dosljedna kvaliteta školjke i propusnost.
- Vakuumsko taljenje: Dostupno za visokolegirane kvalitete.
- Potpuna sljedivost: Materijalna i procesna dokumentacija za svaku seriju.
- Inženjerska podrška: Pomoć pri odabiru materijala i optimizaciji dizajna.
- Konkurentne cijene: Izravno od proizvođača; nema posredničkih marža.
10. Zaključak
Kućišta pumpi od nehrđajućeg čelika kritične su komponente koje drže tlak za industrijske sustave za rukovanje tekućinama, a livenje po ulošku postalo je najsposobnije i najisplativije proizvodno rješenje za prilagođene dizajne crpki visokih performansi.
Prevladavanjem inherentnih ograničenja lijevanja u pijesak, zavarivanje i čvrsta strojna obrada, livenje po ulošku omogućuje integrirano oblikovanje gotovo neto oblika, gusta metalurška struktura, precizna hidraulička geometrija i izvrsna otpornost na koroziju.
Kroz standardiziranu kontrolu procesa, ciljana prevencija kvarova i profesionalna optimizacija toplinske obrade, kućišta pumpe od nehrđajućeg čelika izrađena za ulaganje postižu predvidljivu hidrauličku izvedbu,
nepropusne granice tlaka i dug životni vijek, u potpunosti zadovoljavaju zahtjevne zahtjeve kemijske obrade, morski, hrana & pića i ulja & primjene plina.
Kako inteligentna tehnologija lijevanja i napredni materijali od legura nastavljaju napredovati, livenje za uložak dodatno će pomaknuti granice složenosti i performansi kućišta crpke, omogućavajući učinkovitije, pouzdana i izdržljiva pumpna oprema u svim industrijskim sektorima.
Česta pitanja
Koja je najčešća vrsta nehrđajućeg čelika za kućišta pumpi?
CF‑8M (316) je najčešći stupanj za kućišta crpki, nudeći izvrsnu otpornost na koroziju, dobra snaga, i umjereni trošak.
Za prehrambenu i farmaceutsku primjenu, CF‑3M (316L) je poželjan zbog niskog sadržaja ugljika za zavarljivost.
Mogu li se popraviti kućišta pumpe od livenog materijala?
Manji nedostaci lijevanja mogu se popraviti zavarivanjem s odgovarajućim punilom i postupcima.
Međutim, odljevci s velikim nedostacima obično se odbacuju i ponovno lijevaju. Vruće izostatsko prešanje (Bok) može eliminirati unutarnju poroznost, ali ne može popraviti površinske nedostatke.
Koja je razlika između kućišta spiralne i difuzorske pumpe?
Zavojna kućišta imaju prolaz u obliku spirale koji postupno pretvara brzinu u tlak.
Kućišta difuzora koriste stacionarne vodeće lopatice za učinkovitiju pretvorbu tlaka. Investicijskim lijevanjem mogu se proizvesti obje vrste.
Jesu li lijevana kućišta pumpe prikladna za primjenu na visokim temperaturama?
Da. Austenitni stupnjevi (304, 316) može se koristiti do 800-850°C. Za više temperature, superlegure na bazi nikla ili 310 može biti potreban nehrđajući čelik.

