
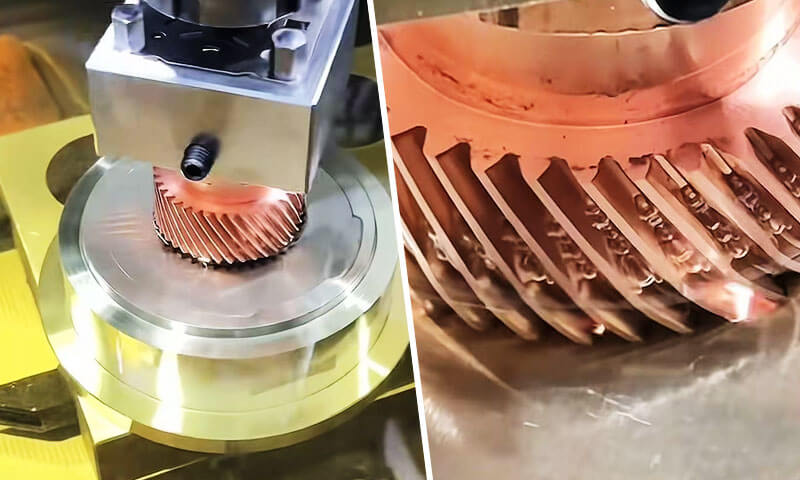
Sinker elektrisk udledningsbearbejdning, også omtalt som ram EDM, die-synkende EDM eller hulrum EDM, er en af de mest præcise og uerstattelige ikke-traditionelle fremstillingsprocesser i moderne finmekanik.
I modsætning til konventionel fræsning og drejning, der fjerner materiale gennem mekanisk skærekraft, synke EDM eroderer elektrisk ledende emner gennem kontrolleret, gentagne elektriske gnister, uden fysisk kontakt mellem værktøjet og delen.
Denne grundlæggende forskel gør det muligt at producere komplekse tredimensionelle hulrum, skarpe indvendige hjørner, dybe smalle slidser og ultrahårde materialeegenskaber, der ville være umulige eller uoverkommeligt dyre at fremstille med skærende værktøjer.
I årtier, sinker EDM har været rygraden i værktøjs- og matricefremstilling, og det fortsætter med at muliggøre innovation inden for rumfart, medicinsk udstyr, bilindustrien og halvlederindustrien.
Dens unikke evne til at bearbejde hærdet stål, cementerede karbider, og specielle superlegeringer til mikron-niveau nøjagtighed, med nul skærekræfter og gratfri kanter, gør det uundværligt for højværdi præcisionskomponenter.
1. Hvad er Sinker EDM?
Synke EDM(Elektrisk decharge -bearbejdning) er en berøringsfri termoelektrisk materialefjernelsesproces, hvor en forformet elektrode (værktøj) og et ledende emne er nedsænket i dielektrisk væske og adskilt af en lille, præcist styret gnistgab.
En række diskrete elektriske udladninger genereres på tværs af mellemrummet, hver producerer en lokaliseret mikroplasmakanal med temperaturer på 8.000-12.000°C, der smelter og fordamper små volumener af både emne- og elektrodemateriale.
Over millioner af afladningscyklusser, elektroden synker gradvist ned i emnet, gengiver sin omvendte form med høj nøjagtighed.

Navnet "synker" kommer fra denne dykkehandling: elektroden synker bogstaveligt talt ned i delen for at danne et hulrum.
I modsætning til andre EDM-varianter, sinker EDM er defineret ved dets evne til at producere fuldt tredimensionelle interne og eksterne former, frem for kun at skære profiler igennem.
Det er den originale form for EDM-teknologi og er fortsat den mest alsidige variant til komplekst hulrumsarbejde.
Et vigtigt kendetegn er, at geometrien af den færdige del er en direkte negativ kopi af elektroden.
Dette betyder hver eneste detalje af elektroden - ribben, slots, teksturer og hjørneradier — overføres til emnet, skaleret efter størrelsen af gnistgabet.
Historisk kontekst
EDM-processen blev først udviklet i 1940'erne af to sovjetiske videnskabsmænd, B.R. Lazarenko og N.I. Lazarenko, som opdagede, at elektriske udladninger kunne bruges til at erodere metal.
Teknologien blev yderligere forfinet i løbet af 1950'erne og 1960'erne, og i 1970'erne, Sinker EDM var blevet en etableret fremstillingsproces til fremstilling af værktøj og matrice.
I dag, det er en hjørnesten i præcisionsfremstilling, især i rumfart, Automotive, medicinsk, og formfremstillingsindustrier.
2. Hvordan virker Sinker EDM?
Sinker EDM, også kendt som dy-synkende EDM eller elektrisk udladningsbearbejdning, fjerner materiale gennem en kontrolleret sekvens af elektriske udladninger snarere end gennem direkte mekanisk skæring.
Processen bruger en formet elektrode, et ledende emne, og en dielektrisk væske.
Ved gentagne gange at generere mikroskopiske gnister på tværs af et præcist kontrolleret mellemrum, Sinker EDM reproducerer gradvist elektrodegeometrien i emnet.
I modsætning til konventionel bearbejdning, der er ingen direkte kontakt mellem elektroden og emnet under normal afladningsbearbejdning.
Materialefjernelse styres primært af elektrisk pulsenergi, udledningsfrekvens, mellemrumsforhold, dielektrisk cirkulation, og elektrodebevægelse.
Dielektrisk nedbrydning
Processen begynder med elektroden placeret ekstremt tæt på det ledende emne, mens begge er nedsænket i dielektrisk væske, typisk EDM-olie.
En kontrolleret spænding påføres mellem elektroden og emnet. Under normale forhold, dielektrikumet fungerer som en elektrisk isolator.
Når elektroden nærmer sig arbejdsemnet, når mellemrummet mellem elektroderne et passende niveau, det elektriske felt bliver tilstrækkeligt stærkt til at ionisere dielektrikumet lokalt.
Væsken gennemgår derefter dielektrisk nedbrud, skabe en midlertidig ledende plasmakanal mellem de to overflader.
Fordi udladningen sker på lokale punkter, hvor de elektriske forhold er mest gunstige, bearbejdningsprocessen kan koncentrere energi til ekstremt små områder.
Elektrisk afladning og lokaliseret energiudledning
Når et sammenbrud sker, en kortvarig strømimpuls passerer gennem plasmakanalen. Den elektriske energi omdannes til intens lokaliseret termisk energi.
Temperaturer inden for udledningszonen kan nå flere tusinde grader Celsius.
Denne ekstreme, men meget lokaliserede energi producerer hurtig opvarmning af både emnet og, i mindre grad, elektroden.
Udledningen fjerner ikke materiale gennem en kontinuerlig skærende handling. I stedet, hver enkelt gnist skaber en mikroskopisk bearbejdningsbegivenhed. Den kombinerede effekt af millioner af disse begivenheder producerer gradvist det ønskede hulrum.
Smeltning og fordampning af emnet
Den koncentrerede termiske energi smelter hurtigt og fordamper delvist en meget lille mængde materiale på emnets overflade. Et mikroskopisk krater dannes efter hver effektiv udledning.
Dimensionerne af disse kratere afhænger stærkt af bearbejdningsparametre som f.eks:
- Spidsudladningsstrøm
- Puls-on varighed
- Pulse-off varighed
- Afladningsspænding
- Mellemrum mellem elektrode og emne
- Dielektriske forhold
Højere udladningsenergi øger generelt materialefjernelseshastighed (MRR), men den kan også producere større kratere, en mere ru overflade, et tykkere omstøbt lag, og et større varmepåvirket område.
Efterbehandlingsimpulser med lavere energi genererer meget mindre kratere og bruges derfor, når dimensionsnøjagtighed og overfladekvalitet er vigtigere end fjernelseshastigheden.
Deionisering og dielektrisk skylning
Efter hver udladningsimpuls, strømmen afbrydes. Plasmakanalen kollapser, og dielektrikumet vender hurtigt tilbage til sin isolerende tilstand.
På samme tid, dielektrisk cirkulation fjerner smeltede partikler, genstørknet affald, og andre forurenende stoffer fra bearbejdningsspalten.
Effektiv skylning er afgørende, fordi akkumuleret affald kan skabe ustabile sekundære udledninger, kortslutninger, buedannelse, eller ujævn materialefjernelse.
Dielektrikken udfører derfor flere funktioner samtidigt: elektrisk isolering, afkøling, fjernelse af affald, og genoprettelse af stabile spalteforhold.
Servo Gap Control
Et kritisk træk ved Sinker EDM er servosystem med lukket kredsløb der kontinuerligt overvåger de elektriske forhold i bearbejdningsspalten og justerer elektrodepositionen i overensstemmelse hermed.
Hvis mellemrummet bliver for lille, ustabile udladninger eller kortslutninger kan forekomme, så elektroden trækker sig lidt tilbage.
Hvis mellemrummet bliver for stort, udledninger bliver sjældne eller stopper, får elektroden til at rykke frem.
Denne kontinuerlige feedback opretholder et passende arbejdsmellemrum under hele bearbejdningen.
Fordi elektroden gradvist nærmer sig den endelige hulrumsgeometri, mens den opretholder kontrollerede udladningsforhold, komplekse hulrum kan genereres med høj repeterbarhed.
Progressiv hulrumsdannelse
Elektroden producerer normalt ikke hele hulrummet i en enkelt udladning. I stedet, tusinder eller millioner af individuelle udledninger eroderer gradvist arbejdsemnet.
Som processen fortsætter, elektroden bevæger sig ind i emnet, mens den bibeholder sin programmerede bane. Det resulterende hulrum stemmer mere og mere overens med negativ geometri af elektroden.
Til præcisionsform- og matriceapplikationer, bearbejdning er almindeligvis opdelt i skrubbearbejdning, semi-finish, og afsluttende etaper.
Skrubning bruger relativt højenergiimpulser til at fjerne materiale effektivt, mens efterbehandling bruger lavere energiudledninger for at opnå strammere dimensionskontrol og forbedret overfladekvalitet.
3. Sinker EDM-bearbejdningsprocessen trin for trin
Sinker EDM er ikke blot en gnistgenererende operation.
Fremstilling af et præcist EDM-hulrum kræver koordineret kontrol af elektrodegeometrien, positionering af emnet, dielektrisk cirkulation, udledningsparametre, elektrodeslid, rødmen, og inspektion.
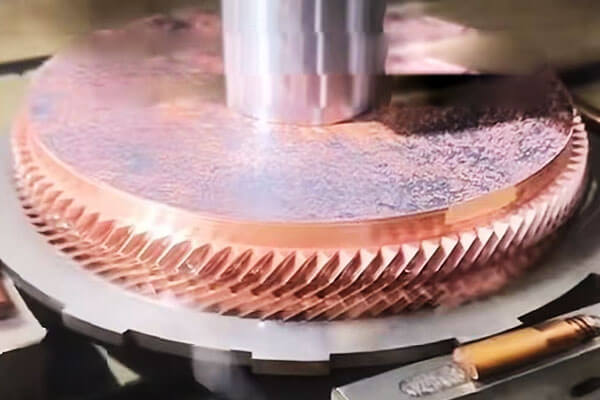
Trin 1: Elektrodedesign og fremstilling
Processen begynder med designet af en elektrode, der repræsenterer positiv geometri af hulrummet, der skal bearbejdes.
Grafit og kobber er de to mest udbredte elektrodematerialer, valgt i henhold til faktorer såsom hulrumskompleksitet, påkrævet overfladefinish, Dimensionel nøjagtighed, bearbejdningshastighed, og forventet elektrodeslid.
Elektrodedesign skal tage højde for det programmerede gnistgab, elektrodeslid, krav til skylning, og den dimensionelle kompensation, der kræves af EDM-kontrolsystemet.
Til komplekse forme og matricer, flere elektroder kan fremstilles til skrub, semi-finish, og efterbehandling i stedet for at forsøge at opnå det endelige hulrum med en enkelt elektrode.
Kvaliteten af elektroden påvirker direkte kvaliteten af det endelige hulrum.
Fejl i elektrodedimensioner, skarpe kanter, overflade tilstand, eller justering kan overføres til emnet under EDM.
Trin 2: Arbejdsstykkeopsætning og præcisionsjustering
Emnet er sikkert monteret på EDM-maskinbordet og placeret i dielektrisk tank.
Nøjagtig justering etablerer koordinatforholdet mellem emnet og elektroden, hvilket er essentielt ved bearbejdning af hulrum, der skal svare præcist til andre funktioner.
Moderne Sinker EDM-maskiner bruges ofte berøringsprober, automatisk kantregistrering, referencesystemer, eller elektrodemålecyklusser for at etablere emnets nulpunkter og verificere elektrodeposition.
Til multi-elektrode bearbejdning, konsekvent koordinatreference er særligt vigtigt, fordi skrubbearbejdning, Efterbehandling, og detaljeelektroder skal vende tilbage til de korrekte placeringer uden at indføre kumulative positioneringsfejl.
Trin 3: Dielektrisk klargøring og skylning
Bearbejdningszonen er fyldt eller nedsænket med dielektrisk væske. EDM olie er meget brugt til konventionel Sinker EDM, fordi det giver stabil elektrisk isolering og effektiv køling.
Dielektrikumet cirkuleres kontinuerligt gennem filtrerings- og skyllesystemer for at fjerne bearbejdningsaffald.
Dielektrisk renhed og temperaturstabilitet er vigtige, fordi forurenet eller termisk ustabil væske kan påvirke udledningsadfærd og dimensionskonsistens.
Skylning er lige så kritisk. Under bearbejdning, smeltede og genstørknede partikler ophobes i hulrummet.
Hvis disse partikler ikke fjernes effektivt, de kan forårsage ustabile udledninger, sekundær lysbuedannelse, reduceret materialefjernelseseffektivitet, og lokaliserede overfladedefekter.
Trin 4: EDM parameter programmering
Inden bearbejdningen begynder, procesingeniøren etablerer de elektriske og servoparametre i henhold til emnemateriale, elektrodemateriale, bearbejdningsstadiet, hulrumsgeometri, og påkrævet overfladefinish.
Vigtige parametre omfatter spidsstrøm, afladningsspænding, puls på tid, puls-off tid, servo reference, polaritet, skylleforhold, og elektrodekredsløb eller bevægelsesstrategier, hvor det er relevant.
Der er ikke et enkelt universelt EDM-parametersæt. Skrubbebearbejdning kræver væsentligt mere udledningsenergi end efterbearbejdning, mens dybe smalle hulrum kan kræve andre skylle- og pulsforhold fra åbne hulrum.
Trin 5: Roughing
Groft EDM fjerner størstedelen af materialet og etablerer den grundlæggende hulrumsgeometri. Relativ høj udladningsenergi bruges til at opnå en høj materialefjernelseshastighed.
I løbet af denne fase, større elektriske impulser producerer større individuelle kratere og derfor hurtigere erosion.
En kontrolleret mængde bearbejdningstillæg efterlades med vilje til efterfølgende operationer.
Målet med skrub er ikke maksimal overfladekvalitet, men effektiv og stabil fjernelse af bulkmateriale, samtidig med at der opretholdes tilstrækkelig dimensionskontrol til efterbehandling.
Til dybe hulrum, skyllebetingelser bliver særligt vigtige under skrubning, fordi den større mængde eroderet materiale hurtigt kan forurene bearbejdningsspalten.
Trin 6: Halvfinish og elektrodeovergang
Til krævende hulrum, der kan indføres et halvbearbejdningstrin mellem skrubbearbejdning og slutbearbejdning.
En separat elektrode eller en progressivt forfinet elektrodegeometri kan bruges til at fjerne den resterende bearbejdningsmængde, mens dimensionsafvigelse reduceres og overfladekonsistens forbedres.
Dette mellemtrin giver en kontrolleret overgang mellem aggressiv skrubbearbejdning og delikat efterbehandling.
Det er især nyttigt til forme og matricer indeholdende dybe ribben, smalle slidser, skarpe hjørner, fine teksturer, eller komplekse tredimensionelle overflader.
Trin 7: Efterbehandling
Efterbehandling bruger væsentligt lavere udledningsenergi til at producere de endelige hulrumsdimensioner og den krævede overfladekvalitet.
Kortere pulsvarigheder og lavere spidsstrømme skaber mindre erosionskratere, reducere overfladeruheden og minimere tykkelsen af det termisk påvirkede overfladelag.
Efterbehandlingsstrategien skal balancere overfladeruhed, Dimensionel nøjagtighed, bearbejdningstid, og overfladeintegritet.
Ekstremt fin efterbehandling kan kræve flere gennemløb, fordi materialefjernelse bliver gradvist langsommere, efterhånden som udledningsenergien falder.
Til kritiske værktøjsapplikationer, den endelige overflade kan efterfølgende poleres, teksturering, belægning, eller andre overfladebehandlinger afhængig af den ønskede funktion.
Trin 8: Elektrodeslidkompensation
Elektrodeslid er en iboende egenskab ved Sinker EDM. Selvom emnet normalt eroderes hurtigere end elektroden, elektroden ændrer gradvist form under bearbejdningen.
Slid er særligt væsentligt omkring skarpe kanter, hjørner, små funktioner, og områder udsat for koncentreret udledningsaktivitet.
Moderne EDM-kontroller kompenserer for elektrodeslid ved at justere elektrodebevægelser og bearbejdningsparametre.
Til højpræcisions hulrum, elektrodeslid skal også tages i betragtning ved elektrodedesign og dimensionsinspektion.
Trin 9: Endelig inspektion
Efter EDM-bearbejdning, hulrummet renses og inspiceres i forhold til de tekniske krav.
Dimensionel inspektion kan udføres ved hjælp af en Cmm, EDM-specifikt sonderingssystem, optisk måleudstyr, eller præcisionsmålere, afhængig af komponentens geometri og tolerancekrav.
Overfladeruhed kan vurderes ved hjælp af et profilometer, mens kritiske hulrumsdimensioner og geometriske sammenhænge verificeres mod CAD-modellen eller tegningen.
Hvis inspektionen identificerer lokale afvigelser, ekstra EDM efterbehandling kan ofte udføres uden at erstatte hele fremstillingsprocessen.
4. Elektroder til Sinker EDM
Elektroden er et af de vigtigste elementer i sinker EDM, fordi dens geometri overføres direkte til emnet gennem kontrolleret elektrisk erosion.
I modsætning til et konventionelt skæreværktøj, en EDM-elektrode skal samtidig give elektrisk ledningsevne, Dimensionel stabilitet, slidstyrke, og nøjagtig geometrisk gengivelse.
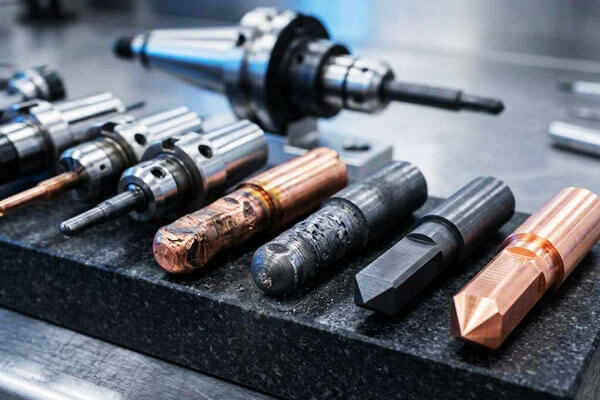
Elektrode materialer
| Materiale | Nøgleegenskaber | Fordele | Begrænsninger | Typiske applikationer |
| Grafit | Høj elektrisk ledningsevne; lavt slid; God bearbejdelighed; højt smeltepunkt. | Fremragende til skrubning; lavt elektrodeslid; god overfladefinish; omkostningseffektiv. | Skør; kan producere fint støv; kræver specialiserede skæreværktøjer. | Skimmelhuler; dør; skrub- og efterbehandling. |
| Kobber | Fremragende elektrisk ledningsevne; God termisk ledningsevne; let at bearbejde. | God til efterbehandling; fin overfladefinish; let at galvanisere. | Højere slid end grafit; lavere materialefjernelseshastighed. | Efterbehandling; små hulrum; sarte træk. |
| Kobber-wolfram | Højt smeltepunkt; fremragende slidstyrke; God termisk ledningsevne. | Fremragende slidstyrke; god til fin efterbehandling; stabile dimensioner. | Dyr; vanskeligt at maskine. | Præcis efterbehandling; små elektroder; applikationer til høj slid. |
Sølv-wolfram |
Fremragende ledningsevne; højt smeltepunkt; god slidstyrke. | Meget lavt slid; fremragende efterbehandling. | Meget dyrt. | Efterbehandling med høj præcision; applikationer af høj værdi. |
| Wolfram | Meget højt smeltepunkt; fremragende slidstyrke. | Meget lavt slid; god afslutning. | Ekstremt dyrt; vanskeligt at maskine. | Specialiserede højpræcisionsapplikationer. |
5. Nøjagtighed, Overfladefinish og bearbejdningsevne
En af de største styrker ved Sinker EDM er dens evne til at kombinere højdimensionel kontrol med bearbejdning af geometrier, der er vanskelige eller umulige at producere effektivt ved hjælp af konventionelle skæreværktøjer.
Dimensionel nøjagtighed
Med moderne CNC Sinker EDM udstyr og en velkontrolleret proces, dimensionelle tolerancer i rækkevidde af få mikron til flere titusvis af mikron er opnåelige for passende geometrier.
Det endelige resultat afhænger i høj grad af elektrodeslidkompensation, termisk kontrol, dielektrisk stabilitet, og inspektionsmetoder.
| Parameter | Typisk evne | Tekniske overvejelser |
| Dimensionel tolerance | ±0,005–0,02 mm | Snævrere tolerancer kan opnås under optimerede efterbehandlingsforhold |
| Høj præcisionstolerance | Cirka ±0,002–0,005 mm | Kræver generelt kontrollerede termiske forhold, præcisionselektroder, og dedikerede afslutningspas |
| Positioneringsnøjagtighed | Cirka ±0,003–0,01 mm | Afhænger af maskinens konfiguration, akse kalibrering, og opsætning af emnet |
| Gentagelighed | Cirka ±0,002–0,005 mm | Stærkt påvirket af maskinens tilstand og processtabilitet |
| Elektrode-til-hulrum nøjagtighed | Typisk inden for flere mikrometer til titusinder af mikrometer | Afhænger af elektrodeinspektion, slidkompensation, og gnistgab kontrol |
Overfladefinish
Sinker EDM producerer en karakteristisk overflade bestående af mikroskopiske udledningskratere.
Overfladeruhed styres primært af udladningsenergi: højere energiimpulser producerer dybere og større kratere, mens efterbehandlingsimpulser med lavere energi genererer en finere overfladetekstur.
Typiske opnåelige overfladeruhedsintervaller er vist nedenfor.
| Overfladeruhed Ra | Ca.. Ruhed (µin) | Typisk bearbejdningstilstand | Typisk brug |
| 0.2–0,4 µm | 8–16 µmin | Meget lavenergi efterbehandling | Præcisionsforme, værktøjsoverflader af optisk kvalitet, der kræver yderligere polering |
| 0.4–0,8 µm | 16–32 µmin | Fin efterbehandling | Skimmelhuler, præcision dør, funktionelle overflader |
| 0.8–1,6 µm | 32–63 µmin | Generel efterbehandling | Generelle præcisionsværktøjer og tekniske komponenter |
| 1.6–3,2 µm | 63–125 µmin | Medium-energi bearbejdning | Foreløbige hulrum og overflader, hvor moderat ruhed er acceptabel |
| >3.2 µm | >125 µin | Højenergi skrubbearbejdning | Fjernelse af bulkmateriale før efterbehandling |
Den endelige overfladekvalitet bestemmes ikke af strøm alene. Puls varighed, puls interval, polaritet, dielektrisk skylning, elektrodemateriale, emnemateriale, og antallet af afsluttende gennemløb
Bearbejdningsevne
Sinker EDM er særligt værdifuld, når komponenten indeholder dybe hulrum, smalle ribben, indviklede lommer, små indre radier, skarpe geometriske overgange, eller komplekse tredimensionelle konturer.
| Funktion | Typisk evne | Tekniske overvejelser |
| Minimum funktionsstørrelse | Cirka 0,05–0,10 mm | Meget afhængig af elektrodestyrke, rødmen, billedformat, og aflade energi |
| Lille indvendig radius | Cirka 0,05-0,15 mm | Begrænset af elektrodegeometri og elektrodeslid |
| Dybe smalle træk | Størrelsesforhold på ca 10:1–20:1 er mulige | Skylning bliver stadig sværere, efterhånden som dybden øges |
| Hulrums dybde | Op til cirka 100–200 mm eller mere | Primært begrænset af elektrodedesign, rødmen, maskinslag, og hulrumsgeometri |
Komplekse 3D-hulrum |
Fremragende | Komplekse elektrodegeometrier kan gengive meget indviklede hulrumsformer |
| Bearbejdning af hærdet stål | Fremragende | Særlig fordelagtig efter varmebehandling |
| Skarpe interne funktioner | Fremragende | Mere praktisk end konventionelle roterende værktøjer til mange interne geometrier |
| Blinde hulrum | Fremragende | En stor anvendelse af dyskende EDM |
| Tynde ribben og smalle slidser | Fremragende | Kræver omhyggeligt elektrodedesign og kontrolleret udladningsenergi |
6. Hvilke materialer kan bearbejdes af Sinker EDM?
En stor fordel ved synke EDM (Elektrisk decharge -bearbejdning) er dens evne til at bearbejde elektrisk ledende materialer uanset deres hårdhed eller mekaniske styrke.
| Materiale Familie | Typiske materialer | Egnethed | Typiske Sinker EDM-applikationer |
| Værktøjsstål | H13, D2, S7, P20, 4140, 4340 | Fremragende | Sprøjtestøbeforme, stemplingsmatricer, slag, danner hulrum, hærdet værktøj |
| Rustfrit stål | 304, 316, 17-4Ph, 440C | Fremragende | Medical components, præcisionsværktøj, rumfartsdele, udstyr til fødevareforarbejdning |
| Superalloys | Inkonel 625, Inkonel 718, Hastelloy, Waspaloy | Fremragende | Luftfartskomponenter, turbinerelateret værktøj, udstyr til kemisk behandling |
| Titaniumlegeringer | Ti-6Al-4V og andre ledende titanlegeringer | Fremragende | Luftfartsdele, medicinske komponenter, præcisionshulrum og værktøj |
Cementerede karbider |
WC-Co og andre ledende hårdmetalkvaliteter | Fremragende | Skæreværktøjer, slidbestandige komponenter, slag, dør, præcisionsværktøj |
| Kobberlegeringer | Kobber, messing, bronze, beryllium kobber | Fremragende | Elektriske komponenter, præcisionshulrum, kontakter, varmeoverførende komponenter |
| Aluminiumslegeringer | 6061, 7075 og andre ledende kvaliteter | God | Prototyper, Forme, lavvolumen præcisionskomponenter, komplekse hulrum |
| Andre ledende materialer | Visse ledende speciallegeringer og kompositter | Ansøgningsafhængig | Specialiseret værktøj og vanskelige at bearbejde komponenter |
7. Sinker EDM vs. Wire EDM vs. CNC -bearbejdning
Sinker EDM, ledning EDM, og CNC-bearbejdning er alle præcisionsfremstillingsteknologier, men de fjerner materiale på fundamentalt forskellige måder.
| Kriterium | Sinker EDM | Wire EDM | CNC -bearbejdning |
| Materiale fjernelse | Erosion af elektrisk udledning | Erosion af elektrisk udledning | Mekanisk skæring |
| Værktøj | Formet elektrode | Kontinuerlig ledningselektrode | Skæreværktøjer |
| Materialekrav | Elektrisk ledende | Elektrisk ledende | Generelt bearbejdelige materialer |
| Bedst til | Hulrum, blinde huller, komplekse 3D-funktioner | Profiler, slots, konturer, gennemskæringer | Generelle prismatiske og roterende dele |
| Hårde materialer | Fremragende | Fremragende | Værktøjsafhængig |
| Blinde hulrum | Fremragende | Normalt ikke egnet | God, geometri afhængig |
| Kompleks indre geometri | Fremragende | Begrænset af trådadgang | Moderat til fremragende |
Skarpe indvendige hjørner |
Meget god, elektrodeafhængig | Fremragende | Begrænset af værktøjets diameter |
| 3D hulrumsbearbejdning | Fremragende | Begrænset | Godt med flerakset bearbejdning |
| Materialefjernelseshastighed | Moderat | Moderat | Generelt høj |
| Overfladefinish | Fremragende med afsluttende afleveringer | Fremragende med afsluttende afleveringer | Fremragende, afhængig af værktøj |
| Fysisk skærekraft | I det væsentlige ingen | I det væsentlige ingen | Betydende |
| Slid på elektrode/værktøj | Der forekommer elektrodeslid | Tråd forbruges kontinuerligt | Slid på skæreværktøj |
| Typiske anvendelser | Forme, dør, slag, hulrum | Præcisionsprofiler, slots, slag | Aksler, huse, plader, Strukturelle komponenter |
8. Fordele og begrænsninger ved Sinker EDM
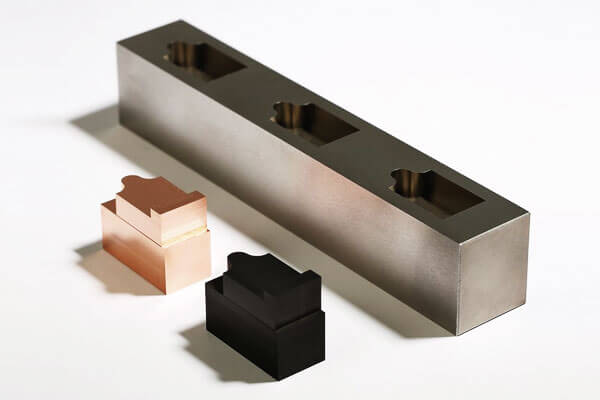
Centrale fordele
- Hårdhedsuafhængig bearbejdning: Skærer hærdet stål, karbid og superlegeringer lige så let som blødt stål; bearbejdning kan udføres efter varmebehandling for at undgå forvrængning.
- Mulighed for kompleks 3D-hulrum: Fremstiller interne geometrier, skarpe hjørner og dybe ribber, der ikke kan opnås med roterende fræsere.
- Nul skærekræfter: Ingen mekanisk kontakt betyder ingen afbøjning, ingen snak, ingen grater og ingen resterende skærespænding, selv for ultratynde vægge og sarte funktioner.
- Ekstremt høj præcision: Opnår tolerancer på mikronniveau med fremragende repeterbarhed til produktion i store mængder.
- Overlegen overfladefinish: I stand til overflader i spejlkvalitet, der eliminerer manuel polering til mange formapplikationer.
- Meget automatiseret: Understøtter uovervåget produktion natten over med automatiske elektrodeskiftere og overvågning i processen.
Iboende begrænsninger
- Kun ledende materialer: Kan ikke bearbejde ikke-ledende keramik, glas eller det meste plast.
- Lavere materialefjernelseshastighed: Fjernelse af bulkmateriale er langsommere end fræsning; mest økonomisk til efterbearbejdning og komplekse funktioner i stedet for skrub.
- Elektrodepris og leveringstid: Brugerdefinerede elektroder tilføjer design- og fremstillingsomkostninger, især til multi-elektrode præcisionsarbejde.
- Omstøbt overfladelag: Højenergi skrubning skaber et tyndt, genstørknet lag og varmepåvirket zone; efterbehandlinger reducerer, men eliminerer det ikke helt.
- Højere kapitalinvestering: Præcisionssynke EDM-maskiner har højere indkøbs- og driftsomkostninger end standardfræsecentre.
- Væske- og affaldshåndtering: Dielektrisk væske kræver filtrering og korrekt håndtering af affaldsslam.
9. Anvendelser af Sinker EDM
Sinker EDM er meget udbredt, hvor konventionelle skæremetoder støder på begrænsninger i materialets hårdhed, hulrumsgeometri, funktions tilgængelighed, eller interne detaljer.
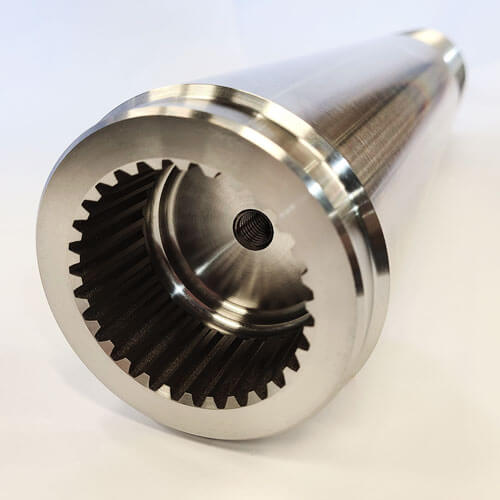
Fremstilling af forme og matrice
Formfremstilling er en af de vigtigste anvendelser af Sinker EDM.
Sprøjtestøbeforme, kompressionsforme, trykstøbeforme, og andre værktøjssystemer indeholder ofte dybe hulrum, smalle ribben, teksturerede overflader, og komplekse indre geometrier.
EDM er særligt værdifuldt efter varmebehandling, fordi hærdede formstål kan bearbejdes uden de skærekræfter, der er forbundet med fræsning.
Præcisionsværktøj
Slag, danner matricer, ekstruderingsmatricer, stemplingsværktøj, og præcisionsskær kræver ofte snævre dimensionstolerancer og skarpe indvendige træk.
Sinker EDM muliggør produktion af komplekse hulrum, der vil kræve flere specialiserede skæreværktøjer eller kan være utilgængelige gennem konventionel bearbejdning.
Luftfartskomponenter
Rumfartsfremstilling involverer ofte høj styrke, varmebestandige legeringer og komplekse interne geometrier.
Sinker EDM kan bruges til specialiseret værktøj, turbine-relaterede komponenter, præcisionsarmaturer, og ledende materialer, der er svære at bearbejde.
Medicinsk fremstilling
Præcis medicinsk værktøj og udvalgte metalliske komponenter kan kræve ekstremt fine funktioner, komplekse hulrum, og stramme tolerancer.
Sinker EDM er særligt velegnet til fremstilling af forme, formningsværktøjer, og specialiserede præcisionskomponenter.
Bil- og energiindustrien
Processen bruges til transmissionsværktøj, komponenter i brændstofsystemet, præcision dør, turbine-relaterede dele, og højtydende industrielt udstyr.
Elektronik og mikropræcisionskomponenter
Mikro-EDM og præcision Sinker EDM-teknikker kan producere små slots, hulrum, stik, og andre fine ledende egenskaber, hvor konventionelle værktøjer kan være for store eller mekanisk skrøbelige.
10. Konklusion
Sinker EDM er langt mere end blot et alternativ til fræsning til hårde materialer.
Det er et fundamentalt anderledes fremstillingsprincip, der omdanner elektrisk energi til præcisionsgeometri, muliggør former og materialekombinationer, som ingen mekanisk skæreproces kan opnå.
Dens unikke kombination af hårdhedsuafhængighed, nul skærekræfter, kompleks kavitetskapacitet og spejlfinish overfladekvalitet gør den uerstattelig i værktøjs- og matricefremstilling, rumfart, medicinsk udstyr og finmekanik.
Processen har iboende afvejninger: lavere materialefjernelseshastigheder, overvejelser om elektrodeslid og kravet til ledende emner betyder, at det ikke er den optimale løsning til enhver bearbejdningsopgave.
Når det påføres korrekt - til hærdede materialer, komplekse interne hulrum og højpræcisionsapplikationer — sinker EDM leverer ydeevne, som ingen anden fremstillingsproces kan matche.
Som generatorteknologi, kontrolsystemer og automatisering fortsætter med at udvikle sig, sinker EDM vil ekspandere yderligere til mikro-fremstilling, medicinske og halvlederapplikationer,
og integrerede hybride produktionsarbejdsgange, styrker sin position som en af de grundlæggende processer i moderne præcisionsfremstilling.
FAQS
Hvad er forskellen mellem Sinker EDM og Wire EDM?
Sinker EDM bruger en formet elektrode til at bearbejde blinde hulrum og komplekse interne geometrier.
Wire EDM bruger en kontinuerligt bevægende ledning til at skære gennem elektrisk ledende materiale og bruges primært til profiler, slag, dør, og gennemgående funktioner.
Hvorfor bruges grafit og kobber almindeligvis som EDM-elektroder?
Begge materialer tilbyder god elektrisk ledningsevne og bearbejdelighed.
Grafit er meget udbredt til komplekse elektroder og højtemperatur-EDM-applikationer, mens kobber kan give fremragende detaljereproduktion og overfladekvalitet under passende bearbejdningsforhold.
Beskadiger EDM overfladen af emnet?
EDM producerer en termisk påvirket overflade og kan danne et omstøbt lag. Med korrekt kontrollerede efterbehandlingsparametre, det berørte lag kan minimeres.
Kritiske komponenter kan kræve yderligere overfladebehandling eller inspektion.
Hvor nøjagtig er sinker EDM?
Højpræcisions produktionssynke EDM-maskiner har typisk dimensionelle tolerancer på ±0,002 til ±0,005 mm for de fleste funktioner, med ultrapræcisionsmaskiner, der er i stand til ±0,001 mm under kontrollerede forhold.
Nøjagtighed afhænger af maskinens stabilitet, temperaturkontrol og korrekt styring af elektrodeslid.
Can Sinker EDM maskinhærdet stål?
Ja. Sinker EDM kan bearbejde ethvert ledende materiale, uanset hårdhed. Dette er en af dens primære fordele i forhold til konventionel bearbejdning.
Er Sinker EDM dyrt?
Værktøjet (elektrodefremstilling) er dyrt, og maskintiden er dyr på grund af langsom materialefjernelse.
Imidlertid, til komplekse geometrier og hårde materialer, Sinker EDM er ofte den mest omkostningseffektive mulighed.

