
Jeg har gennemgået rigtig mange materialevalgspakker til kloridholdigt udstyr, og jeg har bemærket et mønster.
Når der opstår et korrosionsproblem, det første svar er næsten altid at ændre karakteren i materialekolonnen på tegningen: 316L bliver 904L, så bliver 904L 254 VI ER, så 254 SMO bliver 654 VI ER. Hvert trin ligner en ekstra forsikring. Hvert trin tilføjer omkostninger.
Men i marken, Jeg har set udstyr bygget af 654 SMO fejler i løbet af få måneder, fordi pakningsspalten aldrig blev rettet, svejseforbrugsmaterialet blev valgt efter vane, eller interpass-temperaturen blev aldrig skrevet ind i WPS'en.
Denne guide er organiseret omkring den seks-trins gennemgang, jeg bruger på rigtige projekter: medium og temperatur → korrosionsmekanisme → spaltegeometri → uædle metal → svejsematerialer → fremstilling og standarder.
Målet er at gøre udvælgelseskonklusionen sporbar i tegningen, købsspecifikationen, og svejsedokumenterne - ikke kun i materialekolonnen.
1. Hvad er super austenitiske rustfrie stål?
Super austenitisk Rustfrit stål er højlegeret rustfrit stål udviklet til at give bedre korrosionsbestandighed end konventionelle austenitiske kvaliteter, især i kloridrige og kemisk aggressive miljøer.
Deres austenitiske mikrostruktur er primært stabiliseret af nikkel og nitrogen. Højt indhold af krom og molybdæn forbedrer modstanden mod lokal korrosion, mens nitrogen yderligere øger pitting-modstanden og bidrager til mekanisk styrke.
Afhængig af karakteren, kobber kan også forbedre ydeevnen i visse reducerende sure miljøer.
Udtrykket super austenitisk refererer generelt til kvaliteter med væsentligt højere legeringsindhold end konventionelle 300-serier rustfrit stål.
Mange indeholder ca 6% eller mere molybdæn, selvom 904L almindeligvis er grupperet med højlegerede austenitiske rustfrie stål på trods af et lavere molybdænindhold.
De tre karakterer i et blik
Sammenligning af 904L, 254 VI ER, og 654 VI ER
| Standard karakter | amerikansk betegnelse | I / W.Nr. | Typisk Mo-indhold | Vigtigste korrosionsapplikationer |
| 904L | N08904 | 1.4539 | Ca.. 4.5% Mo, med Cu-tilsætning | Svovlsyre og fortyndet fosforsyre |
| 254 VI ER | S31254 | 1.4547 | Ca.. 6.0% Mo, med N-tilsætning | Miljøer med højt kloridindhold, havvand, FGD scrubbere |
| 654 VI ER | S32654 | 1.4652 | Ca.. 7.3% Mo, med højt N-indhold | Ekstreme kloridmiljøer, blegeplanter, dybe offshore-applikationer |
2. Kemisk sammensætning og metallurgiske egenskaber
Korrosionsbestandigheden af super austenitisk rustfrit stål bestemmes af deres legeringskemi, Mikrostruktur, og metallurgisk tilstand.
At forstå disse faktorer hjælper ingeniører med at vælge materialer baseret på mere end blot deres handelsnavne.
904L Rustfrit stål (US N08904 / I 1.4539)
904L er et højlegeret austenitisk rustfrit stål, der indeholder forhøjede niveauer af nikkel, Krom, og molybdæn, sammen med en kobbertilsætning.
Det er udviklet specielt til applikationer, der involverer svovlsyre og andre aggressive kemiske miljøer.
Dens typiske legeringsdesign omfatter ca:
- 19–23% krom.
- 23–28% nikkel.
- 4-5% molybdæn.
- 1-2% kobber.
- Lavt kulstofindhold, generelt begrænset til 0.02% maksimum i fælles specifikationer.
Kombinationen af nikkel, Molybdæn, og kobber giver 904L god modstandsdygtighed over for generel korrosion i udvalgte reducerende sure miljøer.
Dens lave kulstofindhold hjælper også med at reducere risikoen for sensibilisering og intergranulær korrosion efter svejsning, forudsat at passende fremstillingsprocedurer følges.
Nøgle materialeegenskaber:
- God modstandsdygtighed over for svovlsyre under passende koncentrations- og temperaturforhold.
- Forbedret modstandsdygtighed over for klorid-induceret pitting sammenlignet med konventionel 316L.
- God modstandsdygtighed over for mange fosforsyremiljøer.
- God svejsbarhed ved brug af egnede tilsætningsmetaller og procedurer.
- Højere materiale- og fremstillingsomkostninger end standard austenitisk rustfrit stål.
En vigtig begrænsning er, at 904L ikke er en universel havvandsbestandig legering.
Selvom dets molybdænindhold er højere end 316L, dens lokaliserede korrosionsbestandighed er generelt utilstrækkelig til krævende havvand og kloridrige sprækkeforhold.
Især, havvand, der indeholder oxiderende arter eller aflejringer, kan skabe forhold, hvor 904L bliver modtagelig for grubetæring og sprækkekorrosion.
254 SMO rustfrit stål (US S31254 / I 1.4547)
254 SMO er et højmolybdæn super austenitisk rustfrit stål udviklet til meget aggressive kloridmiljøer.
Dens legeringsdesign kombinerer ca 20% Krom, 18% nikkel, 6% Molybdæn, og en nitrogentilsætning.
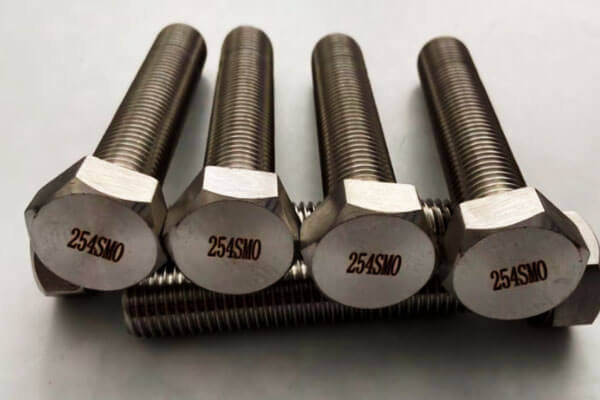
Typiske sammensætningsområder omfatter:
- 19.5–20,5% krom.
- 17.5–18,5% nikkel.
- 6.0–6,5 % molybdæn.
- Cirka 0,18–0,22 % nitrogen.
- En lille kobbertilsætning.
Det høje indhold af molybdæn og nitrogen forbedrer væsentligt modstanden mod grubetæring og spaltekorrosion.
Sammenlignet med 904L og 316L, 254 SMO er bedre egnet til havvandssystemer, kloridholdige procesvæsker, og røggasafsvovling (FGD) udstyr.
Nøgle materialeegenskaber:
- Høj modstandsdygtighed over for klorid-induceret grubetæring.
- Forbedret sprækkekorrosionsbestandighed sammenlignet med konventionelt austenitisk rustfrit stål.
- God modstandsdygtighed over for havvand under korrekt kontrollerede forhold.
- God modstandsdygtighed over for mange oxiderende og reducerende industrielle medier.
- Høj styrke i forhold til konventionelle austenitiske kvaliteter.
- Større følsomhed over for fremstillingsforhold end almindeligt rustfrit stål.
254 SMO vælges ofte til havvandsledninger, Varmevekslere, afsaltningsudstyr, kemiske processystemer, og FGD scrubbere.
Ikke desto mindre, dens ydeevne er meget afhængig af komponentens geometri.
EN 254 SMO-plade kan modstå pitting i et åbent havvandsmiljø, men oplever sprækkekorrosion under en pakning, depositum, eller dårligt designet flangeforbindelse.
654 SMO rustfrit stål (US S32654 / I 1.4652)
654 SMO er et usædvanligt højlegeret austenitisk rustfrit stål udviklet til ekstremt aggressive korrosionsmiljøer.
Den indeholder højere chrom, Molybdæn, og nitrogenniveauer end 254 VI ER, giver den enestående modstand mod lokal korrosion.
Dens typiske legeringssammensætning omfatter ca:
- 24% Krom.
- 22% nikkel.
- 7.3% Molybdæn.
- 0.45% nitrogen.
- Tilnærmelsesvis 3% Mangan.
- En kobbertilsætning.
Det høje nitrogenindhold er særligt vigtigt. Det styrker den austenitiske matrix og bidrager væsentligt til lokal korrosionsbestandighed.
Det kombinerede chrom-molybdæn-nitrogen-system giver 654 SMO en typisk PREN-værdi på mindst 56.
Nøgle materialeegenskaber:
- Ekstremt høj modstand mod grubetæring.
- Fremragende modstandsdygtighed over for sprækkekorrosion sammenlignet med de fleste konventionelle rustfrit stål.
- Fremragende potentiale for svære chlorid- og havvandsanvendelser.
- Høj styrke som følge af nitrogenlegering.
- Mere krævende varmarbejde, kolddannende, og svejsekrav.
- Højere materialeomkostninger og mere specialiserede fremstillingskrav.
654 SMO overvejes til anvendelser, der involverer meget aggressive kloridmiljøer, herunder blegeplanter, krævende havvandsudstyr, og dybe offshore-systemer.
Imidlertid, selv denne kvalitet er ikke immun over for korrosion. Under svære sprækkeforhold, høje temperaturer, stærke oxiderende forhold, eller upassende fremstillingspraksis, lokal korrosion kan stadig forekomme.
Dets valg bør derfor understøttes af relevant korrosionstestning og teknisk vurdering.
3. Korrosionsmodstand: Forstå fejlmekanismen, før du vælger karakteren
En almindelig fejl ved valg af rustfrit stål er at behandle korrosionsbestandighed som en enkelt egenskab. I praksis, forskellige korrosionsmekanismer kræver forskellige evalueringsmetoder.
Et materiale, der klarer sig godt mod ensartet korrosion i svovlsyre, kan stadig svigte hurtigt gennem grubetæring eller sprækkekorrosion i havvand.
Ensartet korrosion: Hvorfor 904L kan være bedre end 254 SMO i nogle syrer
904L er udviklet primært til aggressive kemiske miljøer, især svovlsyreservice.
Det er nikkel, Molybdæn, og kobbertilsætninger giver god modstand mod ensartet korrosion i udvalgte svovlsyrekoncentrationer og temperaturer.
Det kan også fungere godt i visse miljøer med fortyndet fosforsyre. Dette gør det til et nyttigt materiale til kemisk behandlingsudstyr, syrelagringssystemer, og relaterede industrielle applikationer.
Imidlertid, tilstedeværelsen af halogenidioner kan ændre korrosionsadfærden væsentligt.
Saltsyre, flussyre, chloridforurenet svovlsyre, og nogle våde phosphorsyremiljøer kan være for aggressive til 904L.
Under sådanne forhold, 254 SMO eller 654 SMO kan blive mere egnede kandidater, afhængig af den faktiske syresammensætning, temperatur, og oxiderende potentiale.
Pitting Korrosion: Forståelse af PREN's rolle
Pitting-korrosion opstår, når den passive film nedbrydes lokalt, og det blottede metal ikke kan repassivere under de fremherskende miljøforhold. Chloridioner er særligt effektive til at starte denne proces.
En almindeligt anvendt screeningsparameter er Pitting Resistance Equivalent Number (Træ):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Denne formel estimerer bidraget af chrom, Molybdæn, og nitrogen til lokal korrosionsbestandighed. Brug af repræsentative sammensætninger, omtrentlige PREN-værdier er:
| Grad | Typisk PREN-reference | Generel fortolkning |
| 904L | Tilnærmelsesvis 36 | Høj lokal korrosionsbestandighed sammenlignet med konventionel 316L |
| 254 VI ER | Tilnærmelsesvis 43 | Meget høj modstandsdygtighed over for klorid-induceret pitting |
| 654 VI ER | ≥56 | Ekstremt høj pitting-modstand blandt austenitiske rustfrit stål |
Værdierne ovenfor er nyttige til foreløbig sammenligning, men de bør ikke behandles som garanterede præstationsvurderinger.
Det nøjagtige resultat afhænger af den kemiske sammensætning af den aktuelle varme og PREN-beregningskonventionen. Nogle specifikationer og tekniske referencer bruger også modificerede formler.
Endnu vigtigere, PREN forudsiger ikke direkte den temperatur, ved hvilken en bestemt komponent vil begynde at pit i drift.
Brug PREN til at screene kandidatmateriale, ikke at certificere korrosionsydelse.
CPT: En mere direkte evaluering af pitting-modstand
En mere praktisk metode til at sammenligne pitting-modstand er måling af den kritiske pitting-temperatur (CPT).
CPT identificerer den temperatur, ved hvilken stabil pitting forekommer under et specificeret testmiljø og -procedure.
En almindeligt refereret metode er ASTM G150, som bruger en elektrokemisk test i en kontrolleret kloridopløsning.
Testdataene citeret i det leverede tekniske materiale blev opnået i 1 M NaCl-opløsning, indeholdende ca 35,000 mg/l chlorid, ved hjælp af en Avesta Cell.
Disse forhold er vigtige. En CPT-værdi opnået i 1 M NaCl ved brug af ASTM G150 kan ikke overføres direkte til en anden kloridkoncentration, pH, oxiderende potentiale, eller testmetode.
Spaltekorrosion: Hvorfor 654 SMO har brug for mere end en høj CPT
Spaltekorrosion er ofte sværere at kontrollere end grubetæring på åben overflade.
Det udvikler sig i lukkede rum, hvor væskeudveksling er begrænset, såsom under pakninger, indskud, skiver, flangeflader, og overlappende plader.
Inde i en sprække, iltsvind og ændringer i lokal kemi kan destabilisere den passive film. Chloridioner kan blive koncentreret, og den lokale pH kan falde.
Når korrosionsprocessen er etableret, sprækkemiljøet kan forblive aggressivt, selv når den omgivende udsatte overflade ser upåvirket ud.
Dette er især relevant for havvandsvarmevekslere, pladevarmevekslere, boltede forbindelser, og komplekse svejsede samlinger.
Til meget højt legerede kvaliteter som f.eks 654 VI ER, konventionelle pittingtests er muligvis ikke tilstrækkelige til at skelne ydelsen under svære sprækkeforhold.
Det medfølgende tekniske materiale anbefaler derfor at evaluere kritisk spaltekorrosionstemperatur (CCCT) ved hjælp af en sprækkespecifik procedure.
Et refereret datasæt bruger 6% FeCl3-opløsning under MTI-2-testbetingelser for at vurdere den kritiske spaltekorrosionstemperatur.
CPT og CCCT måler forskellige korrosionsadfærd. De bør ikke kombineres til en enkelt rangordning eller sammenlignes uden at tage højde for deres forskellige testløsninger, prøvekonfigurationer, og procedurer.
Til udstyr med pakninger, indskud, smalle mellemrum, eller kompleks indre geometri, spaltekorrosionstestning kan være mere relevant for den faktiske servicerisiko end en høj PREN-værdi alene.
Stresskorrosion krakning: Udvælgelse af legeringer skal inkludere stress og miljø
Spændingskorrosionsrevner kræver samtidig tilstedeværelse af et modtageligt materiale, et passende ætsende miljø, og trækspænding.
Stress kan komme fra driftsbelastninger, resterende svejsespændinger, koldformning, eller monteringsbetingelser.
Chlorid-induceret SCC er en vigtig overvejelse for austenitiske rustfrie stål, især ved høje temperaturer.
Høje tilsætninger af nikkel og legeringer kan forbedre modstanden i visse miljøer, men ingen super austenitisk kvalitet bør betragtes som immune over for enhver form for SCC.
Ved vurdering af 904L, 254 VI ER, eller 654 VI ER, ingeniører bør undersøge:
- Kloridkoncentration og kemisk sammensætning.
- Metal temperatur, herunder lokale hot spots.
- Træk- og restspændingsniveauer.
- Svejsegeometri og varmepåvirkede zoner.
- Koldbearbejdede regioner og dannende historie.
- Mulighed for fordampning, koncentration, eller indskud.
Hvor sur olie- og gasservice er involveret, yderligere revnemekanismer såsom sulfidspændingsrevner skal evalueres under de gældende materialekrav.
At bestå en sur-service-kvalifikation etablerer ikke generel modstand mod grubetæring eller sprækkekorrosion.
4. Havvandsapplikationer: Temperatur, Klorering, og sprækkegeometri har betydning
Havvandsservice er en af de mest krævende applikationer til austenitisk rustfrit stål. Imidlertid, at vælge et materiale udelukkende baseret på udtrykket havvand er ikke tilstrækkeligt.
Havvandets korrosionsadfærd afhænger af dets kemiske behandling, biologisk aktivitet, driftstemperatur, og geometrien af de fugtede komponenter.
Naturligt havvand vs. Kloreret havvand: Forskellige korrosionsforhold
En ofte overset faktor ved valg af havvandsmateriale er, om vandet er naturligt eller kloreret.
Naturligt havvand understøtter dannelsen af biofilm på overflader af rustfrit stål.
Disse biologiske film kan ændre lokale elektrokemiske forhold og øge materialets korrosionspotentiale, øger sandsynligheden for lokal korrosion.
Sværhedsgraden varierer med marine forhold, inklusive vandtemperatur, biologisk aktivitet, og geografisk placering.
Den tekniske håndbog identificerer særligt aggressive forhold i koldtvandsområder ved ca. 25-30°C, mens den tilsvarende temperatur i tropiske egne er lidt over 30°C.
Disse værdier skal forstås som referenceobservationer forbundet med regional biologisk aktivitet, snarere end universelle temperaturtærskler.
Den faktiske korrosionsrisiko afhænger af det specifikke havmiljø og driftsforhold.
Klorering introducerer en yderligere korrosionsfaktor. Klor eller hypochlorit tilsættes sædvanligvis til havvandssystemer for at kontrollere biologisk vækst, men disse oxidationsmidler øger også vandets elektrokemiske potentiale.
Under sådanne forhold, den passive film på rustfrit stål kan blive mere sårbar over for lokalt nedbrud.
Efterhånden som temperaturen af kloreret havvand stiger, risikoen for grubetæring og sprækkekorrosion stiger generelt.
Følgelig, materialevalgskriterier, der er fastsat for naturligt havvand, bør ikke automatisk anvendes på kloreret havvand.
Spalte geometri: Hvorfor komponentdesign ændrer korrosionsbestandighed
Selv når havvandets kemi og temperatur forbliver uændret, komponentgeometri kan påvirke korrosionsydelsen betydeligt.
Struktur tilføjer endnu et sværhedsgrad. Den buede kontakt mellem pakninger og plader i en pladevarmeveksler skaber dybere og mere effektive sprækker end en flangeforbindelse, og er generelt mere alvorlig.
Det er derfor 254 SMO har en separat afgrænsningslinje for pladevarmevekslere.
Flangesamlinger bør ikke automatisk behandles som det mere milde tilfælde. Når boltens forspænding ændres, den faktiske sprækkegeometri kan nærme sig sværhedsgraden af en pladevarmeveksler.
Reference temperaturgrænser for 254 SMO og 654 VI ER
Håndbogen giver flere nyttige referenceværdier til valg af super austenitiske rustfrie stål i kloreret havvand.
Imidlertid, disse tal er kun meningsfulde, når deres oprindelige servicebetingelser bibeholdes.
| Anvendelse af havvand | Anbefalet materiale eller opløsning | Referencetilstand | Tekniske overvejelser |
| Sprækkefri svejset struktur | 254 VI ER | Klorindhold ≤1 ppm; ca. 45°C | Referencebetingelse for en svejset struktur uden sprækker |
| Flangeforbindelse | 654 SMO eller Avesta P16 svejseoverlæg | Over 30°C | Højere spaltekorrosionsbestandighed kan være påkrævet ved tætningsgrænsefladen |
| Pladevarmeveksler | 654 VI ER | Mindst 60°C i den nævnte kontinuerlige test | Testspecifikt resultat, ikke en universel design temperatur |
| Generel havvandsservice | 904L | Ikke anbefalet | Utilstrækkelig modstand for de havvandsforhold, der er omfattet af håndbogens vejledning |
Hvorfor 904L ikke anbefales til havvandsservice
Håndbogen tager klar stilling til 904L: 904L bør ikke bruges i havvandsservice.
Denne anbefaling betyder ikke, at 904L mangler korrosionsbestandighed.
Det er et højlegeret austenitisk rustfrit stål indeholdende ca 4.5% molybdæn og kobber, og det giver god modstandsdygtighed over for ensartet korrosion i udvalgte svovlsyre- og fortyndede fosforsyremiljøer.
Dens begrænsning er dens relativt lavere modstandsdygtighed over for grubetæring og sprækkekorrosionsforhold, som forekommer i havvand, især ved kloridkoncentration, temperatur, og begrænsede geometrier skaber et mere aggressivt miljø.
Til havvandsudstyr, 254 SMO og 654 SMO er generelt mere passende kandidater:
- 254 SMO er velegnet til mange anvendelser med højt chloridindhold, hvor dens modstandsdygtighed over for grubetæring og sprækkekorrosion opfylder designkravene.
- 654 SMO giver et højere niveau af lokal korrosionsbestandighed og er en kandidat til mere alvorlige chlorerede havvandsforhold og krævende sprækkegeometrier.
Det endelige valg bør stadig understøttes af applikationsspecifikke korrosionsdata.
Ingen af kvaliteterne bør behandles som immune over for havvandskorrosion under enhver kombination af temperatur, klorering, og komponentdesign.
5. Svejsning af super austenitisk rustfrit stål: Svejsemetallet skal matche korrosionspligten
At vælge det rigtige uædle metal er kun halvdelen af den materialetekniske opgave.
I svejset udstyr, svejsemetallet og den varmepåvirkede zone skal også opretholde tilstrækkelig korrosionsbestandighed.
Dette er især vigtigt for austenitiske rustfrie stål med højt molybdænindhold. Under svejsning, materialet smelter og størkner igen.
Legeringselementer fordeler sig ikke nødvendigvis ensartet under størkning, og det resulterende svejsemetal kan indeholde lokale variationer i sammensætning.
Molybdænsegregering er særlig vigtig. Områder med udtømt molybdæn kan have lavere modstandsdygtighed over for lokal korrosion og kan blive foretrukne steder for grubetæring eller sprækkeangreb.
Følgelig, et korrosionsbestandigt uædle metal garanterer ikke en korrosionsbestandig svejset samling.
Svejsning 904L: Matchende Filler Metal
904L har en forholdsvis lavere tendens til svær legeringsadskillelse end 254 SMO og 654 VI ER. Matchende eller sammensætningskompatible fyldmetaller er almindeligt anvendt.
Den medfølgende tekniske reference giver en typisk aflejret svejsemetalsammensætning på ca:
- 4.5% Molybdæn.
- 1.5% kobber.
Kobbertilsætningen hjælper med at opretholde den tilsigtede korrosionsadfærd i passende sure miljøer. Fyldstofvalg bør stadig følge basismetalspecifikationen, gældende svejseklassifikation, og selve procesmediet.
Svejsning 254 VI ER: Brug et overlegeret fyldstof
For 254 VI ER, det medfølgende tekniske materiale anbefaler Avesta P12 fyldmetal, med et typisk aflejret svejsemetalmolybdænindhold på ca 9%.
Dette er betydeligt højere end molybdænindholdet i basismetallet, som er omkring 6%.
Årsagen er at kompensere for legeringsadskillelse under svejsestivning.
Brug af et fyldmetal med højere molybdænindhold hjælper med at reducere risikoen for, at lokale svejsemetalområder vil have utilstrækkelig modstandsdygtighed over for grubetæring og spaltekorrosion.
Valget af fyldstof-metal bør verificeres i forhold til den specifikke produktform og klassificering. For eksempel, de medfølgende produktreferencer identificerer:
- P12 ledning: typisk forbundet med AWS A5.14 ERNiCrMo-3.
- P12-R dækket elektrode: typisk forbundet med AWS A5.11 ENiCrMo-12.
Disse klassifikationer bør kontrolleres i forhold til den aktuelle forbrugsstofproducents tekniske data, før de placeres i en købsspecifikation.
Et produktnavn alene er ikke en komplet svejseforbrugsspecifikation.
Svejsning 654 VI ER: Højere legeringskompensation er påkrævet
654 SMO har et endnu højere legeringsindhold og mere krævende krav til svejsemetal.
Det medfølgende materiale anbefaler Avesta P16, med et typisk aflejret svejsemetalmolybdænindhold på ca 15%. Det tilsvarende trådprodukt er identificeret som et forbrugsmateriale af ERNiCrMo-13-typen.
Dette højere molybdænniveau er beregnet til at kompensere for segregation og opretholde lokal korrosionsbestandighed i svejseområdet.
Et fyldmetal velegnet til 254 SMO bør ikke automatisk overføres til 654 VI ER. Udformningen af basismetallegeringen og den nødvendige svejsemetalkemi er forskellige.
Rengøring efter svejsning og overfladerestaurering
Svejsemisfarvning, oxidskala, indlejrede kulstofstålpartikler, og anden overfladeforurening kan kompromittere rustfrit ståls korrosionsbestandighed.
Selv når basismetallet og fyldmetallet er valgt korrekt, en utilstrækkeligt rengjort svejsning kan blive det første sted, der oplever lokal korrosion.
Fremstillingsprocedurer bør derfor specificere passende eftersvejsning, Pickling, og overfladerestaureringsmetoder.
Disse operationer skal være kompatible med legeringen, komponent geometri, og gældende miljø- og sikkerhedskrav.
Opløsningsudglødning kan hjælpe med at reducere virkningerne af svejse-metal-adskillelse i visse simple komponenter, især nogle rørfittings. Imidlertid, det bør ikke behandles som et universalmiddel til komplekst udstyr.
Store fartøjer, fremstillede samlinger, og komponenter med komplekse geometrier er muligvis ikke egnede til fuld opløsningsbehandling.
En svejsespecifikation skal identificere fyldmetalklassifikationen, produktform, krav til aflejret metal, Varmeindgang, interpass temperatur, og overfladetilstand efter svejsning.
Blot at angive "brug matchende fyldmetal" er utilstrækkeligt for højtlegerede materialer.
6. Fremstilling og varmebehandling: Bevar legeringens korrosionsbestandighed
Super austenitisk rustfrit stål kan miste en del af deres korrosionsbestandighedsfordel, hvis de dannes, Varmebehandling, eller bearbejdning introducerer ugunstige mikrostrukturer eller overfladeforhold.
Varmbearbejdning og intermetallisk faseudfældning
Det leverede tekniske materiale identificerer en potentiel risiko for intermetallisk faseudfældning i 254 SMO og 654 SMO inden for det omtrentlige temperaturområde på 600–1.000°C.
Afhænger af legeringskemi og eksponeringstid, uønskede faser kan dannes og lokalt reducere tilgængeligheden af chrom eller molybdæn i den omgivende matrix.
Dette kan forringe korrosionsbestandigheden og, i nogle tilfælde, Mekaniske egenskaber.
For at genoprette den nødvendige metallurgiske tilstand efter varmt arbejde, det medfølgende materiale anbefaler opløsningsbehandling ved en temperatur på mindst 1.150°C, efterfulgt af hurtig slukning.
Afkølingshastigheden er vigtig. Langsom afkøling gennem et nedbørsfølsomt temperaturområde kan tillade, at uønskede faser dannes igen, reducere fordelene ved opløsningsbehandling.
Selve varmebehandlingsproceduren skal fastlægges i henhold til den gældende materialespecifikation, produkt tykkelse, komponent geometri, og kvalificeret fremstillingsproces.
1.150°C værdien er en reference fra det medfølgende tekniske materiale, ikke en erstatning for en karakterspecifik varmebehandlingsspecifikation.
Koldformning og arbejdshærdning
254 SMO og 654 SMO indeholder relativt høje nitrogenniveauer, som bidrager til deres styrke og lokaliserede korrosionsbestandighed. Imidlertid, nitrogen bidrager også til betydelig arbejdshærdning under kold deformation.
Sammenlignet med konventionelt austenitisk rustfrit stål, disse karakterer kan kræve:
- Højere formende kræfter.
- Mere robust værktøj.
- Større bøjningsradier, afhængig af tykkelse og formgeometri.
- Mere omhyggelig kontrol med tilbagespring.
- Mellemudglødning under komplekse eller svære formningsoperationer.
Dette er især vigtigt for trykbeholdere, varmevekslerkomponenter, dannede rørsektioner, og komplekse fabrikerede strukturer.
Kolddannelse kan også introducere restspændinger og lokale overfladeskader.
Til kritisk kloridservice, fabrikationsspecifikationen bør omhandle den endelige materialetilstand og enhver nødvendig belastning eller overfladebehandling.
Bearbejdning og overfladekvalitet
Højlegeret austenitisk rustfrit stål er generelt mere krævende at bearbejde end almindeligt kulstofstål.
Deres arbejdshærdende tendens, styrke, og sejhed kan øge skærekræfterne og fremskynde slid på værktøjet.
God bearbejdningspraksis omfatter:
- Brug skarpe, passende skæreværktøj.
- Opretholdelse af stabile skæreforhold.
- Undgå unødvendig gnidning af værktøj og dvæle.
- Påføring af tilstrækkelig kølevæske, hvor det er relevant.
- Forebyggelse af indlejret kulstofstål forurening.
- Fjernelse af grater og beskadigede overfladelag fra tætnings- og fugtede overflader.
Til korrosionskritiske komponenter, overfladefinish er ikke kun et udseendekrav.
Ru overflader, dybe bearbejdningsmærker, og indlejrede forurenende stoffer kan tilbageholde aflejringer og skabe lokale miljøer, der fremmer sprækkelignende korrosion.
Bearbejdningsgodtgørelser og endelige overfladekrav bør derfor defineres i komponenttegningen eller fremstillingsspecifikationen.
7. Typiske industrielle anvendelser af 904L, 254 VI ER, og 654 VI ER
Selvom disse tre kvaliteter tilhører den samme brede materialefamilie, deres forskellige legeringsdesign gør dem velegnede til forskellige industrielle miljøer.
904L Ansøgninger: Kemisk behandling og syrehåndtering
904L er især nyttig i kemiske processystemer, hvor modstand mod udvalgte reducerende syrer er vigtigere end ekstrem kloridresistens.
Typiske anvendelser omfatter:
- Svovlsyre lagertanke og overførselsudstyr.
- Beholdere til kemisk behandling.
- Udstyr til fortyndet fosforsyre.
- Varmevekslere i passende kemiske miljøer.
- Syrecirkulationsrørledninger og fittings.
- Farmaceutisk og specialkemisk udstyr.
254 SMO applikationer: Udstyr med havvand og højt kloridindhold
254 SMO overvejes almindeligvis for udstyr udsat for havvand, koncentrerede chlorider, og andre miljøer, hvor konventionelt rustfrit stål er modtageligt for grubetæring og sprækkekorrosion.
Typiske anvendelser omfatter:
- Havvandskølesystemer.
- Afsaltningsudstyr.
- Plade- og skal-og-rør varmevekslere.
- Røggasafsvovling (FGD) scrubbere.
- Offshore rør- og væskehåndteringsudstyr.
- Kemiske processystemer indeholdende chlorider.
- Udstyr til behandling af havvand.
654 SMO applikationer: Ekstreme klorid- og aggressive procesmiljøer
654 SMO er beregnet til særligt aggressive driftsforhold, hvor konventionelt austenitisk rustfrit stål og mange højlegerede kvaliteter muligvis ikke giver tilstrækkelig modstand.
Potentielle anvendelser omfatter:
- Udstyr til blegning af papirmasse og papir.
- Aggressive havvandsvarmevekslere.
- Dybt offshore olie- og gasudstyr.
- Højkoncentrerede kloridprocessystemer.
- Kemisk behandlingsudstyr med alvorlig spaltekorrosionsrisiko.
- Specialiserede komponenter til vandbehandling og afsaltning.
8. Konklusion
Slutpunktet for materialevalg er ikke en højere karakter i materialekolonnen.
Det er at skabe mediet, strukturen, grundmetallet, svejsningen, og fremstillingstilstanden lander på samme korrosionsværdi.
- 904L (US N08904 / I 1.4539): Et højlegeret austenitisk rustfrit stål med god modstandsdygtighed over for udvalgte svovlsyre- og fortyndede fosforsyremiljøer. Det er ikke en almindelig havvandskvalitet.
- 254 VI ER (US S31254 / I 1.4547): Et super austenitisk rustfrit stål med ca 6% molybdæn- og nitrogentilsætninger, tilbyder høj modstandsdygtighed over for klorid-induceret grubetæring og sprækkekorrosion. Det overvejes bredt til havvand og FGD-applikationer.
- 654 VI ER (US S32654 / I 1.4652): Et usædvanligt højlegeret austenitisk rustfrit stål med ca 7.3% molybdæn og højt nitrogenindhold.
Den er beregnet til ekstreme kloridmiljøer og krævende applikationer, hvor lavere legerede materialer kan være utilstrækkelige.
Det er den disciplin, jeg vil bede om af enhver udvælgelsespakke. Ikke en bedre karakter – en komplet.
FAQS
Hvad er forskellen mellem super austenitisk og standard austenitisk rustfrit stål?
Super austenitisk rustfrit stål indeholder højere niveauer af legeringselementer såsom chrom, nikkel, Molybdæn, og nitrogen end konventionelle kvaliteter som f.eks 304 og 316L.
Disse tilføjelser forbedrer modstanden mod grubetæring, spredningskorrosion, og visse aggressive kemiske miljøer.
Imidlertid, de øger også materialeomkostningerne og kan gøre svejsning og fremstilling mere krævende.
Er 254 SMO bedre end 904L?
Til krævende klorid- og havvandsmiljøer, 254 SMO giver generelt bedre modstand mod grubetæring og sprækkekorrosion end 904L på grund af dets højere molybdæn- og nitrogenindhold.
Imidlertid, 904L kan være et bedre økonomisk og teknisk valg i egnede miljøer med svovlsyre og fortyndet fosforsyre.
Det korrekte valg afhænger af korrosionsmekanismen og procesforholdene snarere end en simpel overordnet rangordning.
Er 654 SMO bedre end 254 VI ER?
654 SMO giver generelt højere modstand mod lokal korrosion, fordi den indeholder mere krom, Molybdæn, og nitrogen. Dens typiske PREN-værdi er mindst 56, sammenlignet med cirka 42–43 for 254 VI ER.
Det er derfor en kandidat til mere aggressive kloridmiljøer. Imidlertid, dens højere omkostninger og mere krævende fremstillingskrav betyder, at den bør bruges, hvor serviceforholdene berettiger opgraderingen.
Kan 254 SMO bruges i havvand?
Ja. 254 SMO er bredt overvejet for havvandssystemer på grund af dets høje indhold af molybdæn og nitrogen.
Imidlertid, egnethed afhænger af havvandstemperaturen, klorering, strømningsforhold, og spaltegeometri.
Pakninger og stillestående områder kan kræve et materiale med højere modstand som f.eks 654 SMO eller et passende designet korrosionsbestandigt overlæg.

