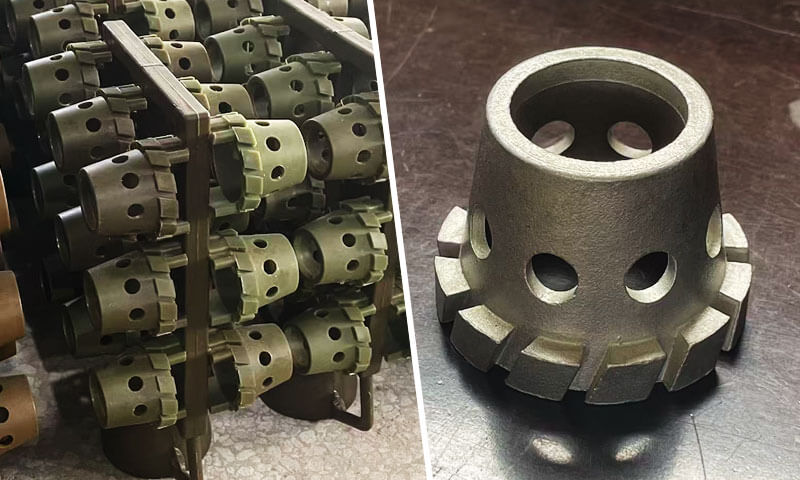
Jeg har produceret ventiler i skalstøbt stål i lang tid, og jeg kan fortælle dig, at den defekte placering normalt fortæller dig svaret, før du overhovedet åbner formen.
Når porøsiteten viser sig ved overgangen mellem lugen og kroppen, eller ved roden af en flange, det er næsten aldrig et tilfældigt gasproblem.
Det er en indespærret gaslomme - et sted, hvor metallet ankommer, lukker hjørnet, og forsegler gassen indeni.
Denne artikel er en case-analyse af netop den defekt. Delen er en WCB ventil af støbt stål fremstillet ved skalstøbeprocessen, hældes ved 1620°C.
Defekten vises i hjørnet, hvor tappen møder ventilhuset - en klassisk hjørnegaslomme og gasindføringssted, og en af de højest risikofyldte dødzoner i støbestålventiler.
1. Defekten og mekanismen
Del: WCB støbt stål ventil, skalstøbeproces.
Hældningstemperatur: 1620° C..
Defekt placering: overgangshjørnet mellem løfteøjet og ventilhuset, og flangeroden.
Defekt type: indespærret gaslomme / gasmedrivning i en dødzone i hjørnet.
Mekanismen er ligetil, når du først forestiller dig flowet.
Flydende stål flyder mod hjørnet. Skalsandet opvarmes hurtigt og begynder at generere gas.
Hvis den gas ikke kan slippe ud gennem formens udluftningssti, før stålet ankommer og forsegler hjørnet, den er fanget.
Stålet lukker hjørnet, gassen forbliver ved grænsefladen, og resultatet er en undergrunds- eller overfladeporøsitet nøjagtigt ved overgangen.
WCB hældes ved høj temperatur. Den høje temperatur accelererer nedbrydningen af phenolharpiksen i skalsandet, og gasproduktionshastigheden er højere end i støbejern.
Støbt stål er derfor mere udsat for indesluttede gasudbrud end jernstøbegods med samme geometri.
Nøgleindsigten er dette: hjørnet er ikke kun et geometrisk træk. Det er en udluftende død zone. Gassen har ingen steder at tage hen, og metallet kommer der først.

2. Årsag Modul 1: Udluftningsdesign (Den primærmistænkte)
For WCB-ventilen vist i dette tilfælde, udluftningsdesign er den første årsag, jeg vil undersøge.
Gasporøsiteten er koncentreret ved overgangen mellem knast og krop, hvilket tyder på, at det lokale hulrum muligvis ikke har en effektiv gasudslipsvej under påfyldning.
Ingen dedikeret udluftning ved Lug Corner
Som vist på tegningen, den rødmarkerede lugeovergang danner en lokal geometrisk dødzone. Der er ingen dedikeret udluftningsprop eller udluftningsrille direkte forbundet til dette område.
Selvom der er installeret flere cirkulære udluftningspropper på den store flangeflade, selve lugeroden har ingen supplerende udluftning.
Når smeltet stål når dette hjørne, det kan forsegle det lokale hulrum, før gassen, der genereres af det harpiksbelagte sand, er undslippet.
Dette er en almindelig fejl i ventilformdesign: udluftning er ofte arrangeret efter værktøjets bekvemmelighed snarere end de faktiske steder, hvor gas ophobes.
Løsningen er at identificere de lokale gasfangstzoner og sørge for effektive udluftningsveje på disse positioner.
Ventilationsmængde og -position stemmer ikke overens med påfyldningsmønsteret
De eksisterende udluftningspropper er koncentreret på undersiden af den store flange, uden yderligere udluftning ved overgangen til næsen eller andre potentielle gasakkumuleringspunkter.
Imidlertid, udluftningseffektiviteten afhænger ikke kun af antallet af udluftninger, men også af deres positioner i forhold til det smeltede ståls påfyldningssekvens.
Hvis stålet når rodroden, før den ophobede gas kan slippe ud, ventilationsåbninger placeret andre steder på formen kan give ringe fordel.
Derfor, ventilationsåbningen skal være baseret på to faktorer:
- Gasakkumuleringssteder: Hjørner, lugs, chefer, og andre geometriske døde zoner.
- Påfyldningssekvens: Områder, hvor gas skal forblive forbundet med en flugtvej, indtil det smeltede stål nærmer sig.
Udluftning, der ikke tager højde for fyldningsmønsteret, vil næppe løse lokaliseret gasporøsitet pålideligt.
Ventilationstværsnit er for lille, eller udluftningsstien er afbrudt
Selv når der er udluftningspropper eller riller, deres faktiske udledningskapacitet skal kontrolleres.
Hvis udluftningstværsnittet er for lille, den udleder muligvis ikke gas hurtigt nok til at håndtere det volumen, der genereres af den opvarmede skal.
Tilsvarende, en udluftningsrille, der stopper halvvejs langs sin vej, kan skabe en blind vej frem for et effektivt udløb.
Almindelige problemer omfatter:
- Utilstrækkelig udluftningsrillebredde eller -dybde;
- Afbrudte udluftningspassager;
- Sand eller skalrester blokerer udløbet;
- Dårlig forbindelse mellem hulrummet og skillelinjen;
- For stor modstand langs udluftningsvejen.
En korrekt designet udluftning skal give en kontinuerlig og uhindret passage fra gasakkumuleringsområdet til ydersiden af formen.
Til denne ventil, Jeg ville først inspicere lug-rod overgangen, verificere de eksisterende flangeventiler, og afgør derefter, om der kræves en ekstra lokal udluftningsprop eller udluftningsrille.
3. Årsag Modul to: Portsystem og udfyldningssekvens
Udluftning er nødvendig, men det er ikke tilstrækkeligt. Hvis påfyldningssekvensen forsegler udluftningen, før gassen kan slippe ud, selv en godt ventileret form vil fange gas.
Fyldningssekvensen forsegler først luggventilationsstien
Med det nuværende gating-layout, stålgennemstrømningsfronten når knastroden før resten af hulrummet er fyldt.
Hjørnet forsegles tidligt, og gassen, der efterfølgende genereres ved skalnedbrydning, fanges uden vej ud.
Dette er det kritiske punkt. Ventilen skal være åben i det øjeblik gassen dannes, ikke kun til stede i formen. Hvis stålet først ankommer til udluftningsstedet, udluftningen er funktionelt lukket.
Ingate placering og flowhastighed
Hvis indløbet leder stålet lige mod tappen, eller hvis stålet løber langs væggen og vikler sig om tappen med høj hastighed, gasmedrivning forekommer.
Strømmen krøller ind i hjørnet, og gassen foldes ind i metallet i stedet for at skubbes ud foran det.
Forskellen mellem en glat, progressiv fyld og en indpakning, krøllefyld er ofte forskellen mellem en lyd lug og en porøs.
4. Årsag modul tre: Skalsandsfaktorer
I skalformsprocessen, harpiks-belagt sand er den primære kilde til gas, der genereres under hældning.
Mængden af produceret gas og den hastighed, hvormed den frigives, påvirker direkte belastningen på formens udluftningssystem.
Hvis gasproduktionen overstiger den lokale udluftningskapacitet, gasindfangning bliver mere sandsynlig, især ved geometriske døde zoner, såsom overgangen mellem knast og krop.
Overdreven gasproduktion fra Shell Sand
Overdreven gasdannelse kan skyldes en uegnet sandformulering eller ustabil materialekontrol.
- For højt indhold af harpiks: For meget phenolharpiks øger mængden af gas, der frigives under termisk nedbrydning, når smeltet stål kommer ind i formen.
- Ustabilt genvundet sandforhold: Ændringer i andelen af nyt og genvundet sand kan påvirke skallens harpiksindhold, gasudvikling, og overordnet termisk adfærd.
- Høj øjeblikkelig gasfrigivelse: Ved en hældetemperatur på ca. 1620°C, harpiks nedbrydes hurtigt. Hvis gas frigives hurtigere, end den kan slippe ud, det lokale udluftningssystem kan blive overbelastet.
Disse faktorer forårsager ikke nødvendigvis porøsitet gennem hele støbningen.
Når udluftningen er marginal på et bestemt sted, såsom lugeroden, overdreven gasproduktion kan gøre et eksisterende lokalt gasfangstproblem mere alvorligt.
Utilstrækkelig eller overdreven skalhærdning
Skalhærdning skal kontrolleres korrekt. Både utilstrækkelig og overdreven hærdning kan bidrage til gasrelaterede defekter, dog gennem forskellige mekanismer.
- Utilstrækkelig hærdning: En utilstrækkeligt hærdet skal kan undergå mere intens termisk nedbrydning under hældning, frigivelse af en stor mængde gas og øger risikoen for gasophobning i støbeformens hulrum.
- Overdreven hærdning: Overhærdning kan gøre skallen sprød og øge risikoen for at sandet falder. Det kan også reducere effektiviteten af skallens mikroporøse struktur, begrænser gaspermeabiliteten.
Nøglespørgsmålet er balancen mellem skalstyrke og gaspermeabilitet. En skal skal være tilstrækkelig hærdet til at bevare sin integritet under håndtering og hældning, men dens struktur skal også bevare tilstrækkelig permeabilitet for gasudledning.
Ved lugehjørnet, hvor udluftningsvejen måske allerede er begrænset, begge tilstande kan øge sandsynligheden for gasindfangning.
Ujævn skaltykkelse ved lugehjørnet
Krop-til-krop-overgangen er et geometrisk komplekst område, hvor skalsand kan samle sig under støbeformbehandling. Som et resultat, den lokale skaltykkelse kan være større eller mindre end i de omkringliggende regioner.
Ujævn skaltykkelse påvirker både mængden af harpiks, der er tilgængelig til gasgenerering og den lokale termiske reaktion under hældning.
En tykkere sektion kan indeholde mere harpiksbelagt sand og frigive derfor mere gas ved opvarmning.
Variationer i skaltykkelse kan også forårsage forskelle i opvarmning og gasfrigivelsesadfærd, gør lokale udluftningsforhold mindre forudsigelige.
Af denne grund, skaltykkelsen skal holdes nogenlunde ensartet rundt om knastroden og andre komplekse overgange. Undgå unødvendig sandopbygning, mens du sikrer, at skallen bevarer tilstrækkelig styrke.
Til denne WCB ventil, skalsandsystemet skal kontrolleres for harpiksindhold, forhold mellem nyt og genvundet sand, hærdningskonsistens, og lokal tykkelsesvariation.
Imidlertid, disse faktorer bør evalueres sammen med udluftningsdesignet: overdreven gasudvikling kan forværre defekten, men det forklarer ikke i sig selv, hvorfor porøsiteten er koncentreret ved overgangen mellem knast og krop.
5. Årsag modul fire: Hældningsparametre
WCB-ventilen hældes ved ca 1620° C., som ligger inden for det normale hældetemperaturområde for WCB støbt stål. Imidlertid, hældehastighed, vandløbsstabilitet, og turbulens skal stadig kontrolleres.
Hældehastighed for hurtigt
Overdreven hældehastighed kan få smeltet stål til at nå overgangen mellem knast og krop for hurtigt, forsegling af den lokale gasudslipsvej, før gassen er blevet fuldstændig udledt.
Når hjørnet er omsluttet af smeltet stål, den resterende gas bliver fanget og danner lokaliseret gasporøsitet.
I støbestålproduktion, gasfejl er ikke nødvendigvis forårsaget af utilstrækkelig hældetemperatur. For høj påfyldningshastighed og for tidlig lukning af udluftningsveje kan være lige så vigtige årsager.
Afbrudt eller turbulent hældning
En afbrudt metalstrøm eller turbulent hældeoperation kan indføre luft i det smeltede stål og forstyrre fyldningsmønsteret. Denne type defekt er mere tilbøjelig til at producere dispergeret gasporøsitet i stedet for en enkelt, lokaliseret gaslomme ved lugeroden.
Opretholdelse af en kontinuerlig, en stabil hældestrøm er derfor afgørende for at reducere luftindblanding og opnå ensartet formfyldning.
En note om hældetemperatur
Højere hældetemperaturer fremskynder den termiske nedbrydning af phenolharpiksen i skalformen, potentielt øge den øjeblikkelige gasproduktionshastighed. Hvis udluftningskapaciteten er utilstrækkelig, dette kan forværre gasindfangning.
Imidlertid, 1620°C er en normal hældetemperatur for WCB, så temperaturen bør ikke være den første parameter, der justeres i dette tilfælde.
Prioriter lokal udluftnings- og påfyldningssekvens, Evaluer derefter hældehastighed og processtabilitet. Overvej først temperaturjusteringer, når disse faktorer er blevet kontrolleret.
Princippet er at korrigere gasevakueringen først og justere hældetemperaturen sidst.
6. Årsag modul fem: Hjørnegeometri
Overgangen mellem tappen og ventilhuset er en retvinklet overgang. Skarpe hjørner er de mest effektive gasfælder i enhver støbning.
Problemet er aerodynamisk, ikke kun geometrisk. Ved et skarpt hjørne, gasstrømmen danner en hvirvel. Gassen cirkulerer i hjørnet og bliver der i stedet for at bevæge sig mod udluftningen.
En større radius tillader gassen at strømme jævnt mod udluftningsvejen i stedet for at blive fanget i en cirkulerende lomme.
Hvis værktøjet kan ændres, at øge overgangsradius er en af de mest pålidelige langsigtede løsninger.
7. Korrigerende handlingssekvens: Hvad skal ændres først?
For WCB-ventilen vist i dette tilfælde, korrigerende handlinger bør følge a lavpris-først tilgang, begyndende med de foranstaltninger, der mest sandsynligt vil eliminere lokaliseret gasporøsitet og gå videre til mere omfattende proces- eller værktøjsmodifikationer.
Prioritet 1: Forbedre lokal udluftning
Dette er den første og mest effektive foranstaltning at undersøge.
Tilføj en udluftningsprop ved lugens rod.
Installer en lille udluftningsprop på det højeste punkt eller sidste-til-fyld-døde zone af knaster-til-krop-overgangen. Alternativt, skære a 0.2–0,3 mm tynd udluftningsrille fra hjørnet til skillelinjen.
Formålet er at tilvejebringe en direkte flugtvej for akkumuleret gas, før det smeltede stål tætner hjørnet.
Tjek eksisterende ventilationsåbninger på flangefladen.
Efterse og rengør de eksisterende udluftningspropper for at sikre, at de ikke er blokeret af sand eller skalrester. En blokeret udluftning kan ikke give effektiv gasudledning, uanset dets oprindelige design.
Prioritet 2: Optimer påfyldningssekvensen
Det næste trin er at forhindre, at smeltet stål lukker lugen for tidligt.
Juster indsugningspositionen.
Ændre indsugningsstedet eller metalstrømningsretningen, så fligområdet udfyldes senere, giver mere tid for gas at slippe ud gennem udluftningsvejen.
Styr hældehastigheden.
Reducer overdreven hældehastighed og hold glat, stabil fyldning for at minimere turbulens og gasindblæsning. Undgå aggressiv hældning.
Prioritet 3: Optimer støbegeometrien
Hvis værktøjs- eller produktdesignændringer er mulige, øge overgangsradius (R) ved kryds-til-krop-krydset.
En større filet reducerer det skarpe indre hjørne, forbedrer lokale metalstrømningsforhold, og minimerer muligheden for gasophobning i overgangsområdet.
Prioritet 4: Styr Shell Sand-formuleringen
Hvis udluftnings- og påfyldningsjusteringer er utilstrækkelige, gennemgå det harpiksbelagte sandsystem.
- Kontroller harpiksindholdet: Reducer harpikstilsætningen passende, hvis gasudviklingen er for stor.
Oprethold et ensartet forhold mellem nyt sand og genvundet sand, undgå ukontrollerede ændringer i sandkilder. - Stabilisere skalhærdning: Oprethold ensartede hærdningsbetingelser for at sikre tilstrækkelig skalstyrke, mens gasgenerering kontrolleres.
Prioritet 5: Juster hældetemperaturen som en sidste udvej
Hvis test bekræfter, at overdreven øjeblikkelig gasdannelse bidrager til defekten, et kontrolleret forsøg med at reducere hældetemperaturen med ca 20° C., fra 1620°C til 1600°C, kan komme i betragtning.
Imidlertid, undgå overdreven temperatursænkning, da det kan introducere kolde lukker eller ufuldstændig fyldning.
Til denne WCB ventil, den anbefalede rækkefølge er: lokal udluftning → påfyldningssekvens → støbegeometri → skalsandformulering → hældetemperatur.
Prioriter udluftningsmodifikationen, før du foretager mere omfattende procesændringer.
8. At skelne mellem de to typer porøsitet
Korrekt identifikation af typen af porøsitet er afgørende, fordi indfanget hulrumsgas og skalsandrelateret gasporøsitet har forskellige årsager og kræver forskellige korrigerende handlinger.
Fanget hulrumsgas (Mest sandsynligt i dette tilfælde)
Typiske egenskaber omfatter:
- Koncentreret på et bestemt geometrisk sted, såsom en lugerod, hjørne, eller flangeovergang.
- Fremstår som enkelt eller lokaliseret gasporøsitet snarere end defekter fordelt gennem støbningen.
- Viser mærkbar forbedring efter tilføjelse eller forbedring af lokal udluftning.
Denne type er primært forbundet med utilstrækkelig lokal udluftning eller for tidlig lukning af gasudslipsvejen under påfyldning. De første korrigerende foranstaltninger bør fokusere på udluftningsdesign og påfyldningssekvens.
Skalsandrelateret porøsitet under overfladen
Typiske egenskaber omfatter:
- Gasporøsitet spredt over flere områder af støbningen.
- Defekter, der optræder på både overflade- og underjordiske områder.
- Et stærkt forhold til overdreven harpiksgasdannelse eller ustabile skalsandforhold.
Denne type kræver undersøgelse og justering af skalsandsformuleringen, især harpiksindhold og gasdannelse, i stedet for udelukkende at stole på yderligere lokale ventilationskanaler.
Den praktiske sondring er ligetil: hvis der gentagne gange forekommer porøsitet ved en geometrisk død zone, undersøge indespærret hulrumsgas først. Hvis defekter er fordelt over støbningen, undersøge skalsandsystemet.
For WCB-ventilen i dette tilfælde, den lokaliserede porøsitet ved overgangen mellem knast og krop peger stærkere mod a lokalt udluftnings- og påfyldnings-sekvensproblem.
9. Sidste takeaway til produktion af Shell Mold Cast Steel Valve
WCB støbestålventilen vist i dette tilfælde er et typisk eksempel på hvorfor lokaliseret gasporøsitet bør diagnosticeres ud fra defektens placering og fyldningsadfærd i stedet for alene ud fra hældetemperaturen.
Ca 1620° C., det smeltede stål lægger en betydelig termisk belastning på den harpiksbelagte skal. Skallen genererer gas hurtigt.
Hvis lug-til-krop-overgangen ikke har en effektiv flugtvej, det fremadskridende stål kan forsegle hjørnet og fange gassen.
Den mest sandsynlige proceskæde er:
Harpiksbelagt sand genererer gas → lokal udluftning er utilstrækkelig → smeltet stål når overgangen → flugtvejen lukkes → gas bliver fanget → lokaliseret gasporøsitet dannes.
Til denne type WCB-ventildefekt, den praktiske rettelsessekvens er:
- Tilføj eller forbedr lokal udluftning ved overgangen til krop-til-krop.
- Kontroller, om eksisterende ventilationsåbninger faktisk er åbne og effektive.
- Gennemgå portsystemet og påfyldningssekvensen.
- Reducer overdreven påfyldningshastighed og turbulens.
- Stabiliser skalsand- og harpikssystemet, hvis gasfejl er udbredt.
- Forbedre skarpe geometriske overgange, hvor designet tillader det.
- Juster først hældetemperaturen, efter at de primære årsager er blevet undersøgt.
Den vigtigste regel er ligetil:
Lokaliseret gasporøsitet kræver en lokaliseret procesdiagnose.
For skalform støbte stålventiler, de tre steder, der fortjener særlig opmærksomhed, er lugs, chefer, og overgange fra flange til krop.
Når disse områder gentagne gange producerer gasdefekter, det første spørgsmål bør ikke være "Er hældetemperaturen forkert?” men snarere:
"Hvor skal gassen undslippe, og hvad der får det smeltede stål til at lukke den vej?”
Det spørgsmål fører normalt meget hurtigere til den egentlige årsag og den korrekte korrigerende handling.