

I krævende mekaniske systemer, en remskive er langt mere end et simpelt rillet hjul.
Det er en bærende transmissionskomponent, der kontinuerligt skal styre reb- eller kabelbevægelse, radiale kræfter, stødbelastninger, friktion, og gentagen cyklisk stress.
Når en remskive kører i kraner, mineudstyr, marine maskiner, tunge løftesystemer, eller andre alvorlige servicemiljøer, kvaliteten af dets materiale og fremstillingsproces har direkte indflydelse på udstyrets pålidelighed.
Det er her specialfremstillede remskiver i støbt stål tilbyde en afgørende ingeniørmæssig fordel.
Denne artikel udforsker de tekniske overvejelser bag specialfremstillet støbestålremskiveproduktion, fra stålkvaliteter og præcisionsstøbning til bearbejdning, Varmebehandling, inspektion, applikationer, og leverandørvalg.
1. Hvad er en støbt stålremskive?
EN remskive af støbt stål er en roterende mekanisk komponent fremstillet ved at støbe stål ind i en form og efterfølgende bearbejde kritiske overflader til de nødvendige dimensioner.
I løfte- og rebhåndteringssystemer, det kaldes også almindeligvis en skive.
Dens primære funktion er at vejlede, omdirigere, eller understøt et ståltov eller lignende fleksibelt element, mens du overfører den tilhørende mekaniske belastning gennem navet og akslen eller lejesamlingen.
I modsætning til et simpelt hjul, en remskive har omhyggeligt konstrueret funktionel geometri. De rebrille styrer hvordan rebet sidder på skiven, mens navet og boringen overfører belastningen til den understøttende aksel eller lejearrangement.
Flenger hjælper med at fastholde rebet i rillen og kan bidrage til komponentens samlede strukturelle stivhed.
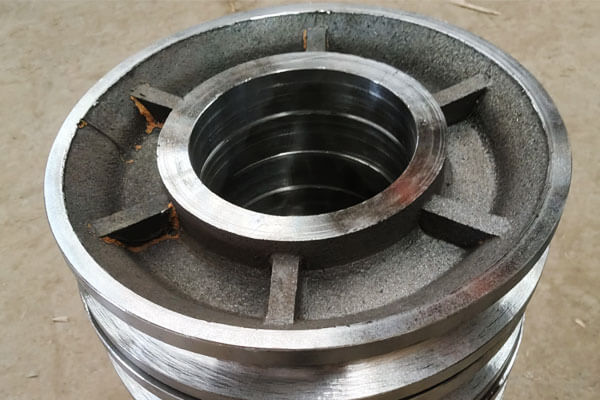
Hovedkomponenter i en støbestålremskive
| Komponent | Fungere | Vigtige fremstillingsovervejelser |
| Skive/fælg | Støtter og styrer rebet | Rilleprofil, vægtykkelse, slidstyrke |
| Rope Groove | Modtager og fører rebet | Radius, dybde, profil nøjagtighed, overflade tilstand |
| Flange | Hjælper med at fastholde rebet på skiven | Højde, tykkelse, koncentricitet |
Hub |
Forbinder remskiven til akslen eller lejet | Dimensionsnøjagtighed, strukturel styrke |
| Bore | Optager skaft, bøsning, eller lejearrangement | Diameter, rundhed, koncentricitet |
| Keyway | Overfører drejningsmoment, hvor det er relevant | Placering og dimensionsnøjagtighed |
| Monteringsfunktioner | Grænseflader med omgivende udstyr | Position, fladhed, justering |
Til en præcisionsstøbt stålremskive, disse funktioner kræver ikke alle den samme fremstillingsnøjagtighed.
Støbeprocessen kan etablere det meste af den strukturelle geometri, mens der bruges CNC-bearbejdning til boringen, lejeflader, rille, nøglespor, endeflader, og andre kritiske grænseflader.
2. Almindelige støbestålkvaliteter til tilpassede remskiver
Materialevalg til en støbestålremskive bør baseres på arbejdsbelastningen, påvirkningsforhold, krav til slid, driftstemperatur, korrosionseksponering, og den nødvendige levetid.
Ud over konventionelt kulstofstøbt stål, tilpassede remskivedesigns kan bruge lavlegeret stål, slidstærkt stål med højt manganindhold, eller korrosionsbestandigt rustfrit stål, når driftsmiljøet kræver yderligere ydeevne.
| Materiale / Grad | Legeringsfamilie | Nøgleydelsesegenskaber | Typiske rulleskiver |
| ASTM A216 Gr. WCB | Carbon støbt stål | God styrke, fremragende støbeevne, God bearbejdelighed, omkostningseffektiv | Generelle remskiver, industriel materialehåndtering, lys- til mellemstore løftesystemer |
| ASTM A216 Gr. WCC | Carbon støbt stål | Højere specificeret styrke end WCB, god sejhed og støbeevne | Kraftige industriremskiver, krankomponenter, krævende materialehåndteringssystemer |
| Lavlegeret støbt stål, CR-Mo / Ni-Cr-Mo | Lavlegeret støbt stål | Højere styrke, forbedret hærdbarhed, god sejhed, bedre træthedsydelse efter varmebehandling | Kranskiver til kraftige opgaver, byggehejser, mineudstyr, højbelastede remskiver |
| ASTM A148 højstyrkekvaliteter | Højstyrke støbt stål | Høj træk og udbyttestyrke, velegnet til varmebehandling, stærk bæreevne | Hovedskiver, tungt løfteudstyr, store industriremskiver, højbelastede maskiner |
ASTM A352 LCB / LCC |
Lavtemperatur støbt stål | Forbedret slagstyrke ved lave temperaturer, velegnet til kolde driftsforhold | Udendørskraner, minedrift i kolde områder, marine og offshore løftesystemer |
| Austenitisk rustfrit støbt stål, CF8 / CF8M | Rustfrit støbt stål | Fremragende korrosionsbestandighed, god sejhed, velegnet til kloridholdige miljøer med karakterspecifikke begrænsninger | Marine remskiver, ætsende materialehåndteringssystemer, udstyr til kemikalier og fødevareforarbejdning |
| Hadfield stål, ASTM A128 Gr. B | Austenitisk stål med højt manganindhold | Fremragende slagfasthed og stærk arbejdshærdende respons under slibende service | Minedrift udstyr, håndtering af slibende materiale, høj slagkraft remskive og skive applikationer |
| Borlegeret støbt stål | Bor legeret stål | Høj hærdbarhed, stærk slidstyrke efter varmebehandling, velegnet til krævende cyklisk belastning | Medium- til kraftige remskiver, slidstærkt materialehåndteringsudstyr |
3. Tilpasset fremstillingsproces for støbestålremskive
Fremstillingsprocessen for en specialfremstillet støbestålremskive er en kontrolleret sekvens, hvor mønsternøjagtighed.
Fordi remskiven er en bærende komponent, støberiet skal være særligt opmærksom på skivedelen, nav, flangeovergange, og andre områder, hvor lokale ændringer i snittykkelse kan påvirke størkning og intern støbekvalitet.
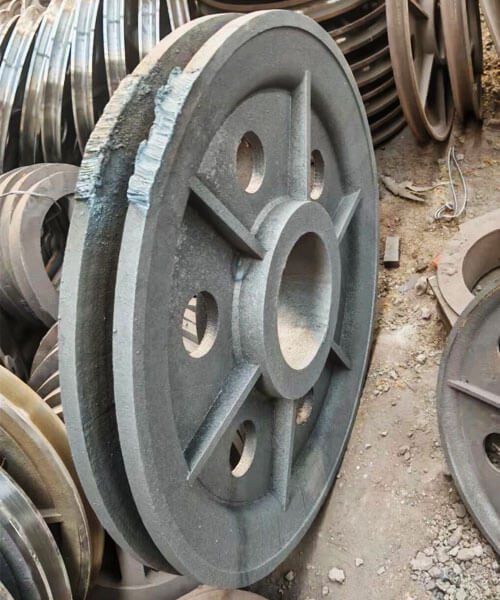
Mønsterfremstilling
Mønsterfremstilling bestemmer den grundlæggende geometri af remskivens hulrum og har derfor en direkte indflydelse på støbenøjagtigheden.
Mønsteret skal gengive skiven, nav, flange, og andre støbte egenskaber, samtidig med at de inkorporerer passende krympetillæg og bearbejdningstillæg.
For Investeringsstøbning, et voksmønster fremstilles normalt ved at sprøjte voks ind i en præcisionsmatrice.
Voksmønsteret repræsenterer tæt den endelige remskivegeometri og bruges efterfølgende til at skabe den keramiske skal.
Til sandstøbning, mønsteret er typisk lavet af harpiks, træ, metal, eller andre egnede materialer og bruges til at danne formhulrummet.
Afhængig af remskivens design, mønsteret kan også indeholde træk- og skillearrangementer for at tillade pålidelig fjernelse af skimmelsvamp.
Til specialfremstillet remskiveproduktion, mønsterdesignet skal skelne klart mellem støbte overflader og overflader, der kræver endelig bearbejdning.
Overdreven bearbejdningstillæg øger materialefjernelse og omkostninger, mens utilstrækkelig mængde kan gøre det vanskeligt at opnå de angivne slutmål.
Form- og kernefremstilling
Formen definerer den ydre geometri af den støbte stålremskive, mens kerner bruges, hvor indre hulrum eller passager ikke kan dannes direkte af mønsteret.
I sandstøbning, udvalgte sand- og bindemiddelsystemer komprimeres rundt om mønsteret for at skabe formhulen.
En kerne kan placeres til at frembringe den centrale boring eller andre indre træk.
Kernestyrke, Dimensionel nøjagtighed, permeabilitet, og positionering er særligt vigtige, fordi forskydning under hældning kan påvirke borejustering og vægtykkelse.
I Investeringsstøbning, voksmønsteret er gentagne gange belagt med ildfast keramisk opslæmning og stuk for at bygge en flerlagsskal.
Efter at tilstrækkelig skalstyrke er opnået, voksen fjernes og den keramiske form brændes.
Formen eller skallen skal give tilstrækkelig styrke til at modstå smeltet stål, samtidig med at den giver passende permeabilitet og termisk adfærd.
Til præcision af remskiver, defekter i formen kan overføres direkte til støbeoverfladen eller ændre dimensionsnøjagtigheden af kritiske funktioner.
Stålsmeltning og kemisk kontrol
Det valgte støbestål smeltes i henhold til kravene til den specificerede legering.
Induktionssmeltning eller elektrisk lysbuesmeltning kan bruges afhængigt af legeringen, støberi udstyr, og produktionskrav.
Før du hælder, det smeltede metal kontrolleres normalt ved hjælp af kemisk analyse, ofte med en spektrometer, at verificere, at kulstof og legeringselementer falder inden for det specificerede sammensætningsområde.
Smelteforberedelse kan også involvere:
- Slaggefjernelse
- Deoxidation
- Temperaturjustering
- Inklusionskontrol
- Varmeidentifikation og sporbarhed
Kemisk kontrol er især vigtig for tilpassede remskiver, fordi stålkvaliteten bestemmer reaktionen på efterfølgende varmebehandling og påvirker styrken, sejhed, slidadfærd, og ydeevne ved lav temperatur.
Port, Fodring, og hældning
Port- og tilførselssystemet skal udformes, så det smeltede stål jævnt fylder remskivens hulrum, og at størkningskrympning kan kompenseres effektivt.
Remskivegeometri kan omfatte relativt tunge sektioner omkring navet og overgangen mellem nav og skive.
Disse områder kan forblive flydende længere end tyndere sektioner og kræver derfor passende fodring.
Port- og stigrørssystemet er designet til at styre:
Metalstrøm → påfyldningssekvens → termisk balance → retningsbestemt størkning → krympekompensation
Under hældning, temperatur og hældehastighed skal kontrolleres inden for det procesvindue, der er etableret for legerings- og formsystemet.
For lav metaltemperatur kan føre til ufuldstændig fyldning eller kolde lukninger, mens uegnede strømningsforhold kan øge turbulens og muligheden for oxid- eller inklusionsrelaterede defekter.
Hvor det er nødvendigt, støbesimulering kan bruges til at evaluere fyldning og størkning før produktion og til at identificere potentielle hot spots eller fodringsproblemer.
Størkning og afkøling
Når hulrummet er blevet fyldt, det smeltede stål begynder at størkne.
Dette trin er kritisk, fordi stål gennemgår volumetrisk sammentrækning under afkøling, og dårligt kontrolleret størkning kan producere krympehulrum, indre porøsitet, varm krakning, og resterende stress.
Formålet er generelt at fremme et kontrolleret og fortrinsvis retningsbestemt størkningsmønster, med tungere sektioner forbliver foderbare, indtil tilstrækkeligt metal er størknet andre steder.
Afhængig af støbedesignet, støberiet kan bruge:
- Stigerør
- Kulderystelser
- Kontrollerede skimmeltemperaturer
- Optimerede sektionsovergange
- Specifikke hældebetingelser
Køleadfærden påvirker også den resulterende mikrostruktur og mekaniske egenskaber.
For kraftige eller ujævne termiske gradienter kan bidrage til forvrængning og resterende stress, især i store eller geometrisk komplekse remskiver.
Ryste- og støberensning
Efter at støbningen er afkølet tilstrækkeligt, formen eller den keramiske skal fjernes.
Til sandstøbning, denne operation omtales generelt som shakeout, hvorunder den hærdede sandform og kerner brydes væk fra støbningen.
Til investeringsstøbegods, den keramiske skal fjernes mekanisk eller på anden måde bearbejdes for at blotlægge stålstøbningen.
Støbegodset adskilles derefter fra dets port- og stigrørssystem. Typiske rengøringsoperationer omfatter:
- Afskæring af porte og stigrør
- Slibning
- Skud sprængning
- Fjernelse af vedhæftende formmateriale
- Lokal forbinding af ikke-funktionelle overfladeuregelmæssigheder
Formålet med dette trin er at opnå en ren støbning, der er egnet til varmebehandling og inspektion, samtidig med at man undgår unødvendig fjernelse af uædle metal.
4. Præcisionsbearbejdning af støbestålremskiver
Præcision CNC -bearbejdning konverterer den støbte stålremskive fra en næsten-net-formet støbning til en færdig funktionel komponent.
Rebrillen, bore, nøglespor, nav, og monteringsflader er de primære bearbejdede funktioner, fordi deres dimensionelle nøjagtighed og positionsforhold direkte påvirker rebsporing, rotation, belastningsfordeling, og montering.
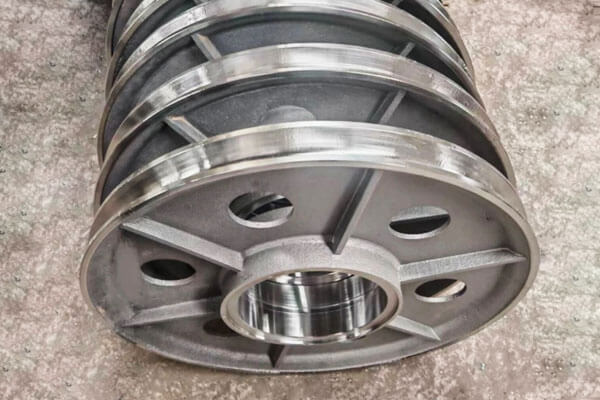
Bearbejdning af rebrille
Rebrillen er en af de mest kritiske funktionelle overflader på remskiven. Dens radius, dybde, bredde, og profil skal matches til rebtype og diameter.
En underdimensioneret rille kan begrænse rebet for meget, mens en overdimensioneret eller ukorrekt formet rille kan give utilstrækkelig støtte og øge rebets deformation og slid.
Til wire-remskiver, rilleradius er derfor normalt designet til at give korrekt rebsæde i stedet for blot at matche den nominelle rebradius.
Rillen er almindeligvis bearbejdet på en CNC-drejemaskine ved hjælp af et form- eller profileringsværktøj.
Efter ru og færdigdrejning, slibning eller polering kan anvendes, hvor der kræves en finere og mere ensartet overflade.
Borebearbejdning
Boringen danner grænsefladen med akslen, leje, eller bøsning, så dens diameter, rundhed, og koncentricitet skal kontrolleres nøje.
Boringen fremstilles typisk ved boring, rømning, eller præcisionsslibning.
Depending on the required fit and application, dimensional tolerances may be specified in the hundredths of a millimeter, for example around ±0.02 to ±0.05 mm for some precision applications.
The actual tolerance should be determined by the shaft/bearing fit, pulley size, and applicable engineering specification.
Most importantly, the bore must maintain the required positional relationship with the rope groove and outer sheave surface.
Keyway og spline bearbejdning
Where the pulley is mounted directly to a keyed shaft, the keyway width, dybde, and angular position must be accurately machined.
Its alignment with the pulley groove is important for correct assembly and load transmission.
For applications requiring greater torque capacity or more precise rotational engagement, splined connections may be used.
In either case, bearbejdningsnøjagtighed er påkrævet for at forhindre for stort tilbageslag, lokal stresskoncentration, eller monteringsforstyrrelser.
Hub, Ansigt, og flangebearbejdning
Navet og endefladerne kan kræve drejning, fræsning, eller slibning for at opnå de nødvendige dimensioner og overfladetilstand.
Monteringsflader skal være tilstrækkelig flade og korrekt justeret for at sikre ensartet montering.
Flangegeometrien kræver også kontrol, fordi overdreven variation kan påvirke rebfastholdelsen og forholdet mellem rillen og den omgivende struktur.
Koncentricitet og Runout
Boringens koncentricitet i forhold til rebrillen er særlig vigtig for en roterende remskive.
Overdreven excentricitet eller radial udløb kan give uensartede rebbevægelser, vibrationer, ujævn belastning, og yderligere lejespænding.
Runout verificeres normalt ved hjælp af en måleindikator, præcisionsmåler, eller koordinere måleudstyr.
Til kritiske komponenter, det gældende TIR (Total Indicator Reading) requirement should be defined on the engineering drawing rather than using a generic value.
Dynamisk balancering
High-speed rotating pulleys may require dynamic balancing after machining.
An imbalance generates centrifugal forces that increase with rotational speed and can contribute to vibration and bearing loading.
Balancing is performed on a dedicated balancing machine. Depending on the correction method, small amounts of material may be removed or balancing weights may be added to achieve the required balance condition.
For low-speed, heavily loaded sheaves, balancing requirements may be less stringent than for high-speed rotating pulleys.
5. Overfladefinish og varmebehandling af støbestålremskiver
Heat treatment determines the mechanical condition of the cast steel, while surface finishing establishes the required condition of the functional and exposed surfaces.
Begge skal betragtes sammen med den påtænkte belastning, slid, type reb, driftsmiljø, og levetid.
Varmebehandling
Varmebehandlingscyklussen vælges i henhold til støbestålkvaliteten og de krævede mekaniske egenskaber. Almindelige behandlinger inkluderer:
| Varmebehandling | Primær formål |
| Normalisering | Forfin støbemikrostrukturen og etablere en mere ensartet mekanisk tilstand |
| Udglødning | Reducer hårdheden, forbedre bearbejdeligheden, og lindre indre belastninger |
| Slukning og temperering | Udvikl højere styrke og sejhed med kontrolleret hårdhed |
| Stressaflastende | Reducer resterende spændinger fra støbning, svejsning, eller bearbejdning |
| Overfladehærdning | Øg slidstyrken på udvalgte overflader som f.eks. rebrillen |
Til bærende remskiver, bratkøling og hærdning kan vælges til egnede kulstof- og lavlegerede støbestål, når der kræves højere mekanisk ydeevne.
Anløbstemperaturen skal fastlægges i henhold til stålkvaliteten og den nødvendige balance mellem hårdhed og sejhed.
Overfladehærdning af rillen
Hvor rebkontakt giver betydeligt slid, lokal overfladehærdning kan overvejes.
Afhængig af materiale og design, metoder som induktionshærdning, flammehærdning, eller nitrering kan være anvendelig.
Behandlingen bør påføres selektivt, fordi for høj overfladehårdhed eller en uegnet hærdet dybde kan reducere sejheden eller skabe uønskede restspændinger.
Rillematerialets tilstand skal derfor overvejes sammen med rebmaterialet og de faktiske kontaktforhold.
Rilleoverfladefinish
Overfladefinish påvirker direkte samspillet mellem remskivens rille og rebet.
En ru overflade kan øge den lokale slid og fremskynde slid på reb, mens en passende afsluttet rille giver en jævnere kontakt.
Et typisk mål for bearbejdede remskiveriller kan være omkring Ra 1,6–3,2 μm, selvom den krævede værdi skal angives i henhold til rebtypen, driftshastighed, indlæsning, smøring, og designstandard.
Overfladefinish bør ikke overvejes uafhængigt af rillegeometrien.
En glat, men forkert profileret rille kan stadig forårsage for stort rebslitage, mens den korrekte profil med kontrolleret overfladetekstur giver en mere stabil kontakttilstand.
Belægning og korrosionsbeskyttelse
Støbestålskiver, der bruges udendørs eller i fugtige og ætsende miljøer, kan kræve beskyttende belægninger. Fælles muligheder inkluderer:
- Epoxybelægninger
- Polyurethan belægninger
- Zinkrige primere
- Andre industrielle korrosionsbeskyttelsessystemer
Til marine eller offshore service, mere aggressive korrosionsbeskyttelsessystemer kan specificeres i henhold til miljøeksponerings- og belægningsspecifikationen.
Reb-kontaktrillen behandles ofte anderledes end ikke-kontaktflader. Belægningens tykkelse må ikke ændre rillens dimensioner eller forstyrre rebfastgørelsen.
I applikationer, hvor dimensionsnøjagtighed er kritisk, rillen kan derfor forblive ubelagt eller modtage en nøje kontrolleret behandling.
Reb kompatibilitet
Overfladefinish og rillegeometri skal i sidste ende tages i betragtning sammen med rebspecifikationen. Stålreb og syntetiske reb kræver ikke nødvendigvis identiske riller.
Til ståltov, rillen skal give tilstrækkelig støtte og samtidig undgå overdreven klemning eller deformation.
Syntetiske reb kan kræve forskellige rillegeometri og overfladekarakteristika på grund af deres lavere bøjningsstivhed og forskellige kontaktadfærd.
Derfor, remskiveproducenten skal bekræfte rebets diameter, konstruktion, materiale, driftsbelastning, og servicebetingelser før færdiggørelse af rillebearbejdning og overfladebehandling.
Dette sikrer, at den færdige støbestålremskive er designet som en integreret del af rebhåndteringssystemet i stedet for som en isoleret roterende komponent.
6. Nøglekvalitetskrav til støbestålremskiver
Kvalitetskrav til remskiver af støbestål er drevet af sikkerhed, pålidelighed, og levetid. Følgende er væsentlige.
Materiale certificering. Kemisk sammensætning og mekaniske egenskaber skal verificeres og dokumenteres. Analysecertifikater og mekaniske testrapporter bør ledsage hvert produktionsparti.
Indre Sundhed. Støbegods skal være fri for skadelige defekter såsom krympeporøsitet, gas porøsitet, indeslutninger, og revner. Ikke-destruktiv testning bruges til at verificere intern kvalitet.
Dimensionel nøjagtighed. Rilleprofil, borestørrelse, koncentricitet, udløb, og kilesporsdimensioner skal opfylde tegningskrav. Der skal forelægges dimensionsinspektionsrapporter.
Overfladekvalitet. Rillen og boringens overflader skal være fri for defekter, der kan beskadige rebet eller forårsage fejljustering. Overfladeruhed bør måles og dokumenteres.
Verifikation af varmebehandling. Hårdhedstestning og, Hvor det er nødvendigt, mikrostrukturundersøgelse bekræfter, at varmebehandlingen er udført korrekt.
Belastningstest. Til kritiske applikationer, proof load testing eller destruktiv testning kan være påkrævet for at verificere styrke og sikkerhed.
7. Anvendelse af specialfremstillede støbestålremskiver
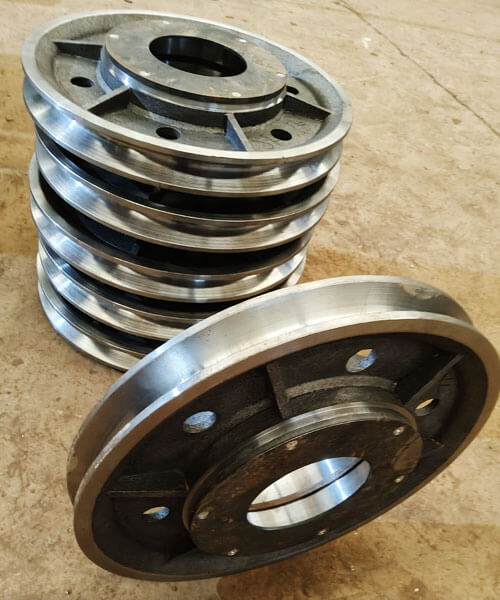
Kraner og løfteudstyr
Kraner er en af de vigtigste applikationer til remskiver i støbt stål.
Skiver i hejsesystemer overfører gentagne gange belastninger fra ståltovet til akslen eller lejesamlingen og kan opleve stødbelastning under løft, sænkning, acceleration, og stopper.
Brugerdefinerede støbestålremskiver anvendes i:
- Løftekraner
- Gantry kraner
- Mobile kraner
- Tårnkraner
- Havnekraner
- Kranblokke og krogsamlinger
- Spil- og revesystemer
Til krananvendelser, rilleprofilen, forholdet mellem skivediameter og rebdiameter, bore, og strukturel integritet skal matches til løftesystemet.
Udstyr til minedrift
Minemaskiner pålægger mekaniske komponenter særligt hårde forhold på grund af høje belastninger, slibende støv, påvirkning, kontinuerlig drift, og vanskelige vedligeholdelsesmiljøer.
Støbestålremskiver og -skiver kan bruges i hejseudstyr, rebhåndteringssystemer, transportører, og andre tunge maskiner.
I applikationer, der involverer alvorlig stød og slid, materialevalg og overfladehårdhed kan blive særligt vigtige.
Bygge- og materialehåndteringsudstyr
Entreprenørmaskiner indeholder ofte remskiver til løft, placering, spænding, eller omdirigering af ståltov.
Typiske anvendelser omfatter:
- Byggehejse
- Materialehåndteringssystemer
- Spil
- Løftetilbehør
- Kabelføringssystemer
- Specialiserede håndteringsmaskiner
Brugerdefineret støbning er især nyttig, når en standard remskive ikke kan opfylde den nødvendige dimensions- eller monteringskonfiguration.
Marine og offshore udstyr
Marine og offshore miljøer kombinerer mekanisk belastning med fugt, saltvandseksponering, Korrosion, og begrænset adgang til vedligeholdelse.
Brugerdefinerede støbestålremskiver kan indbygges i:
- Marine kraner
- Offshore løfteudstyr
- Spil om bord
- Fortøjningssystemer
- Dæk maskineri
- Kabel- og rebhåndteringsudstyr
Til disse applikationer, materialet og korrosionsbeskyttelsessystemet bør vælges i overensstemmelse med det faktiske havmiljø.
Rustfrit støbt stål kan overvejes, når korrosionsbestandighed er et primært krav.
Olie og gas udstyr
Olie- og gasudstyr kan udsætte remskiver og skiver for høje belastninger, vibrationer, ætsende atmosfærer, og kontinuerlige driftscyklusser.
Brugerdefinerede støbte stålkomponenter kan bruges til løft, hejsning, og specialiseret materialehåndteringsudstyr.
Hvor applikationen er sikkerhedskritisk, materialespecifikationen, NDT krav, Varmebehandling, og sporbarhed bør være defineret på forhånd.
Industrielle maskiner
Brugerdefinerede remskiver bruges også i industrielt udstyr til:
- Kabelrouting
- Spændingssystemer
- Hejseværker
- Transportørsystemer
- Specialiseret transmissionsudstyr
- Automatiserede håndteringsmaskiner
Den største fordel ved et brugerdefineret design er, at remskiven kan udvikles omkring hele udstyrsgrænsefladen i stedet for at tvinge udstyret til at rumme en standard remskive.
8. Kernefordele ved præcisionsstøbte stålremskiver
Præcisionsstøbte stålremskiver giver flere fordele i forhold til alternativer.
- Høj styrke og sejhed: Støbt stål kan modstå store belastninger, påvirkning, og træthed bedre end støbejern eller aluminium.
- Designfleksibilitet: Støbning tillader komplekse former, integrerede funktioner, og optimeret materialefordeling.
- Næsten-net form: Støbning reducerer bearbejdningstid og materialespild sammenlignet med fremstilling fra plade eller stang.
- Svejsbarhed: Stålstøbegods kan svejses og repareres, i modsætning til støbejern.
- Skalerbarhed: Støbning er økonomisk for både små og store produktionsserier, og for meget store remskiver, der ville være svære at fremstille.
- Konsekvent kvalitet: En kontrolleret støbeproces giver gentagelige egenskaber og dimensioner.
- Tilpasning: Legeringer, Varmebehandlinger, og bearbejdning kan skræddersyes til applikationen.
- Omkostningseffektivitet: Til mange applikationer, remskiver i støbt stål tilbyder den bedste kombination af ydeevne og samlede omkostninger.
9. Cast Steel Pulley vs Cast Iron Pulleys
Støbestål og støbejernsremskiver kan begge fremstilles ved støbning, men deres mekaniske adfærd, Konsekvensmodstand, lastekapacitet, og typiske serviceforhold er væsentligt forskellige.
| Kernekarakteristik | Støbt stål remskive | Støbejernsremskive |
| Styrke | Høj træk og udbyttestyrke; velegnet til tungt belastede komponenter | Generelt lavere, især til gråt støbejern |
| Sejhed | Høj sejhed og bedre modstandsdygtighed over for stødbelastning | Lavere sejhed; gråt jern er relativt skørt |
| Konsekvensmodstand | Fremragende til gentagen eller pludselig belastning | Begrænset under alvorlige påvirkningsforhold |
| Duktilitet | Betydelig plastisk deformationskapacitet før brud | Lav for gråt støbejern; meget karakterafhængig |
| Træthedsydelse | Generally better for cyclic and dynamic loading | More limited, particularly where stress concentrations exist |
| Slidstyrke | Can be improved through alloy selection and heat treatment | Good in some cast iron grades, especially under stable sliding or abrasive conditions |
Bearbejdningsevne |
God, but harder alloys may require controlled CNC machining | Generelt fremragende, particularly for gray cast iron |
| Casting Capability | Velegnet til komplekse, integrated load-bearing geometries | Excellent castability and suitable for complex shapes |
| Varmebehandling | Can be normalized, udglødet, slukket og hærdet, or surface hardened depending on grade | Heat-treatment options depend strongly on iron grade and are generally more limited for gray iron |
| Heavy-Duty Service | Well suited to cranes, minedrift, hoists, and severe-duty machinery | Better suited to lighter or more stable loading conditions |
| Brudadfærd | More tolerant of overload and impact before fracture | More susceptible to brittle fracture under excessive shock |
| Materielle omkostninger | Generelt højere | Generelt lavere |
| Bedste Core Advantage | Styrke, sejhed, og pålidelighed under krævende belastninger | Omkostningseffektivitet, rollebesætning, og bearbejdelighed |
10. Hvorfor vælge DEZE som din brugerdefinerede støbestålremskiveproducent?
Denne teknologi giver specialfremstilling af støbestålremskive fra præcisionsstøbning gennem CNC-bearbejdning og slutinspektion, gør det muligt at udvikle og producere hele komponenten inden for et integreret produktions-workflow.
Vores produktionstilgang begynder med ingeniørgennemgang og materialevalg, efterfulgt af mønsterudvikling, formfremstilling, kontrolleret stålsmeltning og udstøbning, størkning, Varmebehandling, Præcisionsbearbejdning, og kvalitetskontrol.
Forskellige støbestålmaterialesystemer kan vælges efter arbejdsbelastning, påvirkningsforhold, temperatur, slid, og korrosionseksponering.
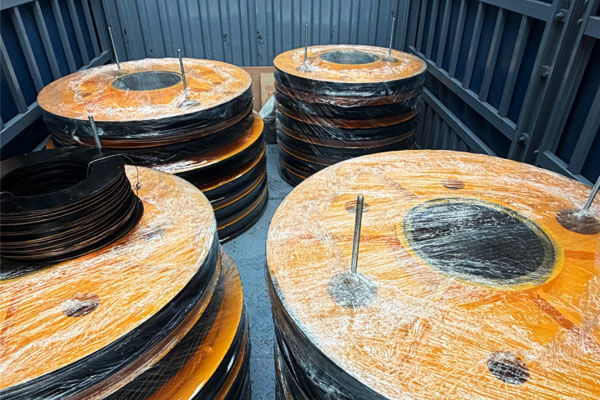
Hvor det er nødvendigt, fremstillingsprocessen kan inkorporere hårdhedsverifikation og passende NDT, inklusive PT, MT, Ut, eller RT, i henhold til komponentspecifikationen.
Målet er ikke blot at levere en råstøbning. Det er for at give en færdig tilpasset remskive med kontrollerede materialeegenskaber, nøjagtig funktionel geometri, konsekvent bearbejdning, og sporbar kvalitetsdokumentation.
11. Konklusion
Skræddersyede støbestålremskiver er konstruerede komponenter til applikationer, hvor belastningskapacitet, Konsekvensmodstand, slid ydeevne, Dimensionel nøjagtighed, og langsigtet pålidelighed er vigtige.
Deres ydeevne afhænger af den kombinerede kvalitet af materialet, casting, Varmebehandling, bearbejdning, og inspektion.
Præcisionsstøbning giver en effektiv rute til fremstilling af kompleks remskivegeometri med en integreret skive- og navstruktur, samtidig med at unødvendig bearbejdning reduceres.
Efterfølgende CNC-bearbejdning etablerer de kritiske dimensioner af rebrillen, bore, nøglespor, nav, og monteringsflader.
Varmebehandling kan så give den nødvendige styrkebalance, hårdhed, og sejhed, mens inspektion bekræfter støbeintegritet og dimensionsnøjagtighed.
Til kran, minedrift, konstruktion, Marine, offshore, olie og gas, og industrielle maskiner, den korrekte remskive skal vælges i henhold til rebets specifikation, belastningstilstand, driftsmiljø, og gældende tekniske krav.
En korrekt konstrueret remskive i støbt stål er ikke blot et hjul med en rille; det er en bærende komponent, hvis geometri og materialetilstand direkte påvirker pålideligheden af det komplette rebhåndteringssystem.
FAQS
Hvad er forskellen mellem støbestål og støbejernsremskiver?
Støbt stål har højere styrke og sejhed og er svejsbart.
Støbejern er billigere og nemmere at bearbejde, men er mere skørt og ikke let at svejse.
Hvad er rilleprofilen på en remskive?
Rilleprofilen er formen på den kanal, der sæde for rebet eller kablet.
Det skal passe til rebets diameter og konstruktion for at sikre korrekt siddeplads, Minimer slid, og forhindre afsporing.
Hvorfor er varmebehandling vigtig for remskiver af støbt stål?
Varmebehandling styrer styrken, hårdhed, sejhed, og restspændinger. Det sikrer, at remskiven kan modstå dens driftsbelastninger uden for tidlig fejl.
Hvordan verificeres remskivens kvalitet?
Kvaliteten verificeres gennem materialecertificering, Dimensionel inspektion, ikke-destruktiv testning (farvestof penetrant, magnetisk partikel, ultralyd, radiografisk), hårdhedstestning, og belastningstest, hvor det er nødvendigt.
Kan støbestålremskiver repareres?
Ja. Stålstøbegods kan svejses og repareres, i modsætning til støbejern. Reparationer bør udføres af kvalificerede svejsere ved hjælp af godkendte procedurer.
Hvilken overfladefinish kræves til en remskiverille?
Den nødvendige finish afhænger af rebtypen, driftsforhold, og designspecifikation.
En bearbejdet rille rundt Ra 1,6–3,2 μm kan være passende til nogle applikationer, men der er ingen universel ruhedsværdi for hver remskive.
Hvorfor er koncentricitet vigtig for en remskive?
Boringen og rebrillen skal opretholde et passende positionsforhold. Overdreven excentricitet eller udløb kan forårsage ujævn rotation, ustabil rebbevægelse, vibrationer, og uensartet belastning.

