
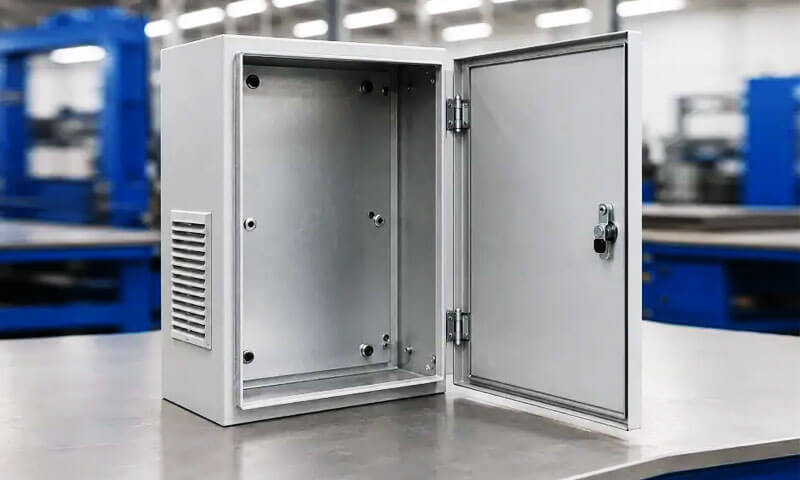
Plader er et af de mest alsidige materialer i moderne fremstilling. Fra karosseripaneler til biler og flykroppe til elektroniske kabinetter og bygningsbeklædning, metalpladekomponenter er overalt.
Imidlertid, metalplader alene er sjældent tilstrækkeligt - det skal samles for at skabe samlinger, strukturer, og færdige produkter.
Metoden, der bruges til at forbinde metalpladekomponenter, er afgørende for styrken, holdbarhed, udseende, og pris for det endelige produkt.
At vælge den rigtige pladesamling er ikke en enkel sag. Valget afhænger af en række faktorer: materialetype og tykkelse, den nødvendige styrke, de æstetiske krav, produktionsvolumen, og servicebetingelserne.
Et dårligt valgt led kan føre til for tidlig svigt, kostbart efterarbejde, eller endda sikkerhedsrisici.
Denne artikel giver en omfattende guide til de almindelige typer af metalpladesamlinger, deres klassificering, og en praktisk udvælgelsesramme.
1. Hvad er en metalpladesamling?
EN pladefuge er en forbindelse mellem to eller flere metalpladekomponenter designet til at bevare deres relative position og overføre mekaniske eller funktionelle belastninger.
Arkene kan forbindes langs deres overflader, kanter, hjørner, eller dannede træk.
Forbindelsen kan være permanent, aftagelig, eller mekanisk låst, afhængig af fremstillingsmetoden.
I ingeniørmæssig henseende, en samling bør betragtes som et lastoverførselsområde snarere end blot et forbindelsespunkt. Kræfter, der kommer ind i en plade, skal overføres gennem samlingen og ind i den tilstødende plade.
Geometrien af denne belastningsbane har stor indflydelse på spændingskoncentrationen, deformation, træthed liv, og svigtadfærd.
For eksempel, to flade plader kan sammenføjes kant-til-kant med en stødsamling, overlappet med et skødled, eller arrangeret vinkelret på hinanden for at skabe et T-led.
Disse forskellige geometrier kan derefter forbindes gennem svejsning, nitter, skruer, kliner, klæbemidler, eller dannede sømme.
2. Hvordan klassificeres pladesamlinger?
Pladesamlinger kan klassificeres fra flere tekniske perspektiver. Den mest praktiske tilgang er at overveje, hvordan samlingen er samlet, hvordan det er fremstillet, og hvordan den overfører belastninger.
Efter type forbindelse
Ud fra om de samlede komponenter kan adskilles, pladesamlinger er almindeligvis opdelt i permanent, midlertidig, og semi-permanente led.
| Kategori | Beskrivelse | Typiske eksempler |
| Permanente led | Designet til at forblive samlet i hele levetiden og kræver generelt beskadigelse eller ødelæggende operationer for at fjerne. | Svejste samlinger, loddede samlinger, loddede samlinger, strukturelle klæbefuger, nitte samlinger |
| Midlertidige led | Designet til gentagen montering og demontering uden normalt at beskadige metalpladekomponenterne. | Bolte samlinger, skruede samlinger, aftagelige mekaniske fastgørelsesanordninger |
| Semi-permanente samlinger | Kan skilles ad, men fjernelse kræver generelt værktøj, deformation, eller udskiftning af en del af leddet. | Fastklemte led, nogle selvgennemborende befæstigelser, låsesømme |
Klassifikationen er ikke absolut. For eksempel, en nittesamling anses normalt for permanent i fremstillingen, men en nitte kan teknisk fjernes ved at bore eller skære.
Derfor, den praktiske sondring er baseret på påtænkt service og adskillelsesmetode, ikke blot om fysisk fjernelse er mulig.
Efter fremstillingsmetode
En anden og mere fremstillingsorienteret klassificering er baseret på den proces, der bruges til at skabe forbindelsen.
| Kategori | Beskrivelse | Typiske eksempler |
| Svejste samlinger | Plader sammenføjes primært gennem lokaliseret varme, med eller uden tryk og fyldmetal, afhængig af svejseprocessen. | MIG svejsninger, TIG svejsninger, modstandspunktsvejsninger, lasersvejsninger, sømsvejsninger |
| Mekaniske led | Tilslutningen sker gennem fastgørelseselementer, mekanisk sammenlåsning, eller lokaliseret plastisk deformation af pladen. | Nittet, boltet, skruet, fastklemte led |
Klæbefuger |
Overflader limes ved hjælp af et passende klæbesystem frem for en konventionel mekanisk fastgørelsesanordning eller smelteproces. | Epoxy, Akryl, polyurethan klæbefuger |
| Integrale dannede samlinger | Selve arket er bøjet, foldet, slået, eller dannet for at skabe forbindelsen, minimere eller eliminere separate sammenføjningskomponenter. | Hemssamlinger, låsesømme, tuck led, dannede låse |
Ved fælles geometri og belastningsoverførsel
Pladesamlinger kan også klassificeres efter det fysiske arrangement af pladerne og den resulterende belastningsvej.
Dette er særligt vigtigt for konstruktionsdesign, fordi geometrien bestemmer, hvordan kræfter overføres gennem forbindelsen.
| Kategori | Beskrivelse | Typiske eksempler |
| Skød led | Et ark overlapper et andet, skabe et overlappende forbindelsesområde. | Punktsvejset overlapningssamling, nittet overlap, klæbende overlapning |
| Bagdel | To ark mødes omtrent kant til kant, generelt i samme plan. | Stumsvejsning, lasersvejset stødsamling |
| Kantsamlinger | Tilstødende arkkanter er forbundet langs deres grænser, ofte gennem foldning, svejsning, eller formning. | Sømsamling, foldet kant, kantsvejsning |
T-led |
Et ark møder et andet omtrent vinkelret på det, producerer en T-formet konfiguration. | Filetsvejset T-samling, mekanisk fastgjort T-samling |
| Hjørnesamlinger | To ark mødes i en vinkel, almindeligvis omkring 90°, at danne et eksternt eller indvendigt hjørne. | Svejset hjørnesamling, dannet hjørnesamling |
3. Svejste pladesamlinger
Svejsning er en af de mest anvendte metoder til at skabe permanente pladesamlinger. Den bruger varme, tryk, eller en kombination af begge for at etablere en metallurgisk forbindelse mellem komponenter.
Den mest passende svejseproces afhænger af pladematerialet, tykkelse, samlingsgeometri, påkrævet svejsekvalitet, produktionsvolumen, Varmeindgang, og dimensionstolerance.
Mig svejsning (Metal inert gas)
Mig svejsning, formelt klassificeret indenfor Gas Metal Buesvejsning (Gawn), bruger en kontinuerligt tilført forbrugsbar trådelektrode til at generere en elektrisk lysbue og smelte basismaterialet.
En beskyttelsesgas beskytter det smeltede svejsebad mod atmosfærisk forurening.
Afhængig af applikationen, Beskyttelsesgasser kan omfatte argon-baserede blandinger, kuldioxid, eller andre gasblandinger; derfor, at beskrive alle MIG-beskyttelsesgasser som rent inerte er teknisk unøjagtigt.

| Aspekt | Detaljer |
| Behandle | En kontinuerligt tilført trådelektrode smelter under en elektrisk lysbue og danner en svejsepool. Beskyttelsesgas beskytter det smeltede metal mod atmosfærisk forurening. |
| Bedst til | Blødt stål, Rustfrit stål, og aluminiumsplade og plade. |
| Fordele | Høj svejsehastighed; kontinuerlig trådfremføring; høj deponeringshastighed; relativt let at automatisere; velegnet til en bred vifte af samlingskonfigurationer. |
| Begrænsninger | Kan generere sprøjt og varmeforvrængning; der kræves normalt beskyttelsesgas; processtyring bliver mere krævende på meget tynde plader. |
Typiske anvendelser |
Bilkomponenter, maskinrammer, indhegninger, generel fremstilling, parenteser, strukturelle plade-metal samlinger. |
| Ledtyper | Bagdel, skød led, filetsamlinger, T-led, og hjørnesamlinger. |
| Materiale tykkelse | Almindeligvis brugt til ca. 0,8-6 mm ark, selvom den praktiske rækkevidde afhænger af materiale, udstyr, fælles design, og svejseparametre. |
| Svejsehastighed | Cirka 20–60 cm/min til mange pladeopgaver, afhængigt af materialetykkelse og procesindstillinger. |
| Koste | Moderat. |
MIG-svejsning er særlig attraktiv, når produktivitet og fleksibilitet er vigtigere end at opnå den mindst mulige varmetilførsel.
Det er meget udbredt i både manuel og robotfremstilling, fordi den kontinuerligt tilførte ledning understøtter relativt høje produktionshastigheder.
Tig svejsning (Wolfram inert gas)
Tig svejsning, eller Gaswolframbuesvejsning (Gtaw), bruger en ikke-forbrugbar wolframelektrode til at etablere lysbuen. Fyldmetallet, når det er påkrævet, tilføjes separat.
En inert beskyttelsesgas, typisk argon eller en passende argon-baseret blanding, beskytter svejseområdet mod atmosfærisk forurening.
TIG er værdsat for sin præcis varmestyring, fremragende svejseudseende, og evnen til at fremstille svejsninger af høj kvalitet på tynde materialer.
| Aspekt | Detaljer |
| Behandle | En elektrisk lysbue genereres mellem en ikke-forbrugelig wolframelektrode og emnet. Spartelmetal kan tilføjes separat, mens beskyttelsesgas beskytter svejsezonen. |
| Bedst til | Rustfrit stål, aluminium, Nikkellegeringer, Kobberlegeringer, og tynd plade, der kræver præcis varmestyring. |
| Fordele | Fremragende svejsekvalitet; Præcis kontrol af varmeindgang; lavt sprøjt; rent svejseudseende; velegnet til kritiske og synlige samlinger. |
| Begrænsninger | Langsommere end MIG-svejsning; lavere deponeringshastighed; kræver større operatørfærdighed; generelt mindre produktiv til fremstilling af store mængder. |
Typiske anvendelser |
Kabinetter i rustfrit stål, udstyr til fødevareforarbejdning, præcisionsfremstilling, Luftfartskomponenter, dekorative samlinger, og tyndvæggede rør. |
| Ledtyper | Bagdel, skød, hjørne, filet, og T-led. |
| Materiale tykkelse | Særligt effektiv til tynde plader, almindeligvis fra ca. 0,5-6 mm afhængig af materiale og samlingskonfiguration. |
| Svejsehastighed | Cirka 5–30 cm/min til mange manuelle pladebeslag. |
| Koste | Moderat til høj. |
TIG vælges ofte hvornår svejseudseende, dimensionskontrol, og metallurgisk kvalitet er kritiske.
Dens langsommere produktionshastighed gør den mindre attraktiv til anvendelser i store mængder, hvor modstandssvejsning eller automatiseret lasersvejsning kan give væsentligt højere gennemløb.
Modstandspunktsvejsning
Modstandspunktsvejsning forbinder overlappende plader ved at føre en kontrolleret elektrisk strøm gennem kontaktområdet, mens der påføres tryk med elektroder.
Elektrisk modstand genererer lokaliseret varme, producerer en svejseklump mellem pladerne uden at kræve spartelmetal.
Det er særligt vigtigt ved fremstilling af store mængder, fordi processen hurtigt kan automatiseres.
| Aspekt | Detaljer |
| Behandle | To eller flere overlappende plader klemmes fast mellem elektroderne. Elektrisk strøm passerer gennem grænsefladen, genererer lokal modstandsvarme, der danner en svejseklump under tryk. |
| Bedst til | Kulstoffattigt stål, Rustfrit stål, Galvaniseret stål, og visse aluminiumspladesamlinger. |
| Fordele | Ekstremt hurtig; særdeles velegnet til automatisering; intet fyldmetal; relativt lav samlet varmetilførsel; gentagelig produktionsproces. |
| Begrænsninger | Kræver passende elektrodeadgang; primært beregnet til overlappende ark; samlingsgeometri og materialestabling skal kontrolleres omhyggeligt. |
Typiske anvendelser |
Automotive karosseristrukturer, apparater, el-skabe, metal møbler, og højvolumen arksamlinger. |
| Ledtyper | Primært lap- og overlappende led. |
| Materiale tykkelse | Bruges almindeligvis til relativt tynde plader, med kapacitet afhængig af materiale og udstyr. |
| Svejsehastighed | Hver svejsning kan typisk afsluttes på en brøkdel af et sekund, gør processen yderst produktiv. |
| Koste | Lavt pr. led ved høje produktionsvolumener, men omkostninger til udstyr og værktøj kan være betydelige. |
Laser svejsning
Lasersvejsning bruger en koncentreret laserstråle til at producere meget lokaliseret smeltning ved samlingen.
Dens usædvanligt fokuserede energikilde tillader høje svejsehastigheder og et relativt lille varmepåvirket område sammenlignet med mange konventionelle lysbuesvejseprocesser.
| Aspekt | Detaljer |
| Behandle | En fokuseret laserstråle leverer koncentreret energi til leddet, lokalt smelter materialet og danner en metallurgisk binding, når det smeltede område størkner. |
| Bedst til | Rustfrit stål, kulstofstål, aluminium, og andre kompatible metalplader, der kræver præcision, højhastighedssvejsning. |
| Fordele | Høj svejsehastighed; smalle svejsninger; relativt lav forvrængning; fremragende repeterbarhed; velegnet til automatisering og robotproduktion. |
| Begrænsninger | Høje udstyrsomkostninger; kræver præcis samling og processtyring; reflekterende materialer og komplekse geometrier kan kræve specialiserede systemer. |
Typiske anvendelser |
Automotive karosserikomponenter, batteri kabinetter, Elektronik, Præcisionshuse, Varmevekslere, og højvolumen præcisionsfremstilling. |
| Ledtyper | Bagdel, skød, kant, og udvalgte filetkonfigurationer. |
| Materiale tykkelse | Særligt effektiv til tynde og mellemstore plader, med den praktiske rækkevidde bestemt af laserkraft og materiale. |
| Svejsehastighed | Kan variere fra hundreder til tusinder af mm/min afhængigt af materiale, tykkelse, laserkraft, og fælles design. |
| Koste | Høj initial investering; potentielt økonomisk til højvolumenproduktion. |
Sømsvejsning
Sømsvejsning producerer en række overlappende modstandssvejsninger, almindeligvis bruger roterende hjulelektroder, at skabe en kontinuerlig eller lækagebestandig samling.
Det er især nyttigt, når en metalpladekonstruktion ikke kun kræver mekanisk forbindelse, men også tætning mod væsker eller gasser.
| Aspekt | Detaljer |
| Behandle | Overlappende plader passerer mellem roterende elektroder, mens elektrisk strøm og tryk skaber en kontinuerlig serie af overlappende svejseklumper. |
| Bedst til | Tynd stål og rustfrit stålplade, der kræver kontinuerlige eller lækagesikre samlinger. |
| Fordele | Kontinuerlig sammenføjning; god tætningsevne; høj produktionshastighed; intet fyldmetal; velegnet til automatiseret produktion. |
| Begrænsninger | Primært velegnet til overlappende arkkonfigurationer; værktøj og elektrodeadgang kan begrænse samlingsgeometrien. |
Typiske anvendelser |
Brændstoftanke, containere, kanaler, trommer, radiatorer, og forseglede metalpladesamlinger. |
| Ledtyper | Primært lap- og overlappende led. |
| Materiale tykkelse | Generelt egnet til tynde plader, med den nøjagtige rækkevidde afhængig af materiale og udstyr. |
| Svejsehastighed | Almindeligvis fra flere hundrede mm/min og opefter, afhængig af materiale, tykkelse, og krævet svejsekvalitet. |
| Koste | Moderat til høj, med god produktivitet i repetitiv produktion. |
4. Nittede pladesamlinger
En nittet metalplade bruger et mekanisk fastgørelseselement kaldet en nitte til at forbinde to eller flere plader.
Under installationen, de nitte placeres gennem afstemte huller og mekanisk deformeret eller udvidet til at danne et hoved, der klemmer arkene sammen.
I modsætning til svejsning, nitning kræver ikke smeltning af basismetallet. Dette gør det særligt nyttigt, når det er vigtigt at minimere termisk forvrængning eller ved sammenføjning af materialer, der er svære at svejse.

Almindelige nittetyper
| Nittetype | Karakteristika | Typiske applikationer |
| Solid nitte | Stærk og pålidelig; kræver adgang for at danne det modsatte hoved. | Rumfart, strukturelle forsamlinger |
| Blind nitte | Monteres fra den ene side; nyttig, hvor adgangen bagtil er begrænset. | Indhegninger, opretholdelse, generel fremstilling |
| Selvgennemborende nitte | Gennemborer og samler pladen mekanisk uden forboret hul i egnede materialer. | Automotive lette strukturer |
| Rørformet nitte | Hult eller delvist hult skaft; kræver mindre formningskraft end solide nitter. | Hvidevarer, Elektronik, lette samlinger |
| Halvrørformet nitte | Delvis hul ende forenkler installationen. | Forbrugerprodukter, mekaniske samlinger |
Nittede ledegenskaber
| Aspekt | Detaljer |
| Behandle | Ark justeres og fastgøres mekanisk ved at installere og deformere en nitte, eller ved at bruge en specialiseret selvgennemborende eller blindnittemekanisme. |
| Bedst til | Aluminium, stål, Rustfrit stål, og blandede pladesamlinger, hvor mekanisk sammenføjning foretrækkes. |
| Fordele | Ingen varme; lav forvrængning; velegnet til forskellige materialer; god repeterbarhed; nogle typer kræver kun adgang fra den ene side. |
| Begrænsninger | Kræver huller eller specialiseret gennemboringsevne til mange nittertyper; tilføjer fastgørelsesvægt; skaber lokale stresskoncentrationer; fjernelse kan være vanskelig for permanente nitter. |
Typiske anvendelser |
Luftfartstrukturer, bilsamlinger, VVS udstyr, indhegninger, trailere, metal møbler, og reparationsarbejde. |
| Ledtyper | Hovedsageligt lapsamlinger og stødsamlinger ved brug af dækplader. |
| Materiale tykkelse | Afhænger af nittetype, diameter, materiale, og fælles konfiguration; velegnet til tynde til mellemstore plader. |
| Produktionshastighed | Høj, når der anvendes automatiserede nittesystemer. |
| Koste | Lav til moderat pr. led, selvom værktøj og automatiseret udstyr kan øge den initiale investering. |
5. Skruede og boltede pladesamlinger
Skruede og boltede samlinger er aftagelige mekaniske forbindelser der bruger gevindbefæstelser til at klemme to eller flere metalpladekomponenter sammen.
I modsætning til svejsede eller klæbende samlinger, de kan normalt skilles ad til inspektion, opretholdelse, udskiftning, eller reparation.
Skruer er særligt almindelige i tyndpladesamlinger, fordi selvskærende og gevinddannende designs kan skabe gevind direkte i pladen eller i et præformet hul, mens bolte og møtrikker er mere velegnede, når der kræves større spændekræfter eller gentagen demontering.
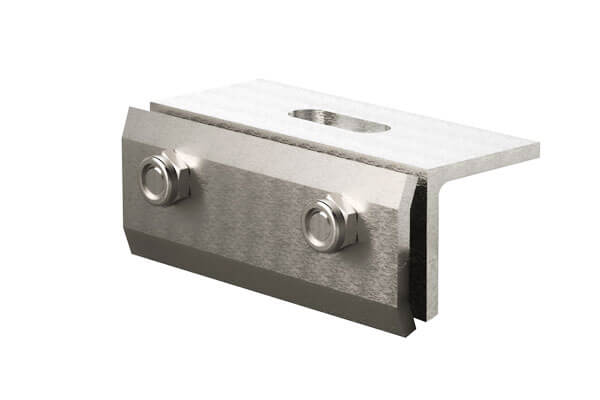
Skruede og boltede ledegenskaber
| Aspekt | Detaljer |
| Behandle | Justerede ark forbindes ved hjælp af skruer, bolte, nødder, skiver, gevindindsatser, eller andre mekaniske fastgørelsesmidler. Fastgørelseselementet genererer klemkraft, der holder komponenterne sammen. |
| Typer | Bolte + nødder, selvskærende skruer, maskinskruer, nittemøtrikker, svejsemøtrikker. |
| Bedst til | Stål, Rustfrit stål, aluminium, galvaniseret plade, og samlinger, der kræver aftagelige forbindelser. |
| Fordele | Aftagelig; let at efterse og reparere; ingen varmetilførsel; velegnet til mange materialekombinationer; simpelt værktøj; velegnet til lav- og mellemstor produktion. |
| Begrænsninger | Fastgørelseshuller reducerer netdelen af arket; vibrationer kan forårsage løsning; tyndt ark kan have begrænset gevindindgreb eller udtræksmodstand; fastgørelseselementer tilføjer vægt og lokale stresskoncentrationer. |
Typiske anvendelser |
Elektriske kabinetter, maskinværn, VVS udstyr, skabe, Automotive komponenter, apparater, og udstyr, der kræver regelmæssig vedligeholdelse. |
| Ledtyper | Skød, numse med dækplade, flange, hjørne, og beslagsamlinger. |
| Materiale tykkelse | Særligt almindeligt for tynde til mellemstore pladekonstruktioner; praktisk tykkelse afhænger af befæstelsestype og samlingsdesign. |
| Produktionshastighed | Høj til automatiserede skrue- og fastgørelsessystemer; moderat til manuel samling. |
| Koste | Lav til moderat, afhængig af befæstelsestype og automatiseringsniveau. |
6. Forbindede og mekaniske pladesamlinger
Clinching er en kold mekanisk sammenføjningsproces hvor overlappende plader lokalt dannes af et stempel og en matrice for at skabe en permanent mekanisk sammenlåsning.
I modsætning til konventionel nitning, der kræves ingen separat fastgørelse, og i modsætning til svejsning, processen indfører i det væsentlige ingen fusionsvarme i samlingen.
Clinching er særligt attraktivt for tyndpladesamlinger, fordi det kan være hurtigt, ren, gentagelig, og yderst kompatibel med automatiseret produktion.
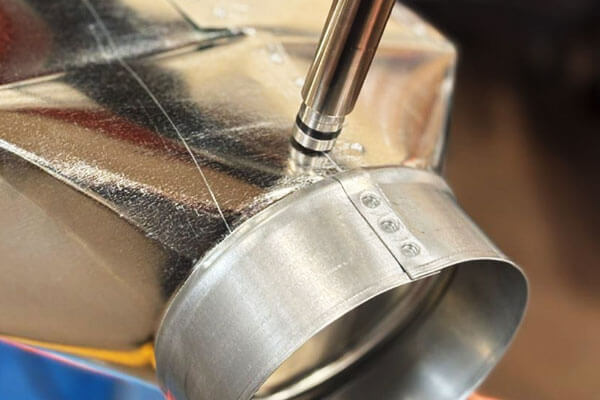
Knækende ledegenskaber
| Aspekt | Detaljer |
| Behandle | Et stempel og en matrice deformerer plastisk overlappende plader for at skabe en mekanisk sammenlåsning. Materiale flyder ind i et designet underskæring eller sammenlåsende område uden at smelte pladerne. |
| Bedst til | Duktilt stål, Rustfrit stål, aluminium, belagt plade, og udvalgte blandingsmaterialer. |
| Fordele | Intet fyldmetal eller separat fastgørelseselement; meget lav termisk forvrængning; hurtig cyklus tid; velegnet til automatisering; kan sammenføje belagte materialer; relativt ren proces. |
| Begrænsninger | Kræver tilstrækkelig pladeduktilitet; fugestyrke er meget afhængig af materiale og værktøj; synlige fordybninger forbliver; ikke egnet til enhver geometri eller materialekombination. |
Typiske anvendelser |
Automotive karosserikomponenter, VVS-samlinger, apparater, elektriske kabinetter, møbel, og højvolumen pladeprodukter. |
| Ledtyper | Primært overlappende skødled, inklusive udvalgte flange- og hjørnekonfigurationer. |
| Materiale tykkelse | Særligt velegnet til tynde plader, med praktisk tykkelse bestemt af materialets opstabling og værktøj. |
| Produktionshastighed | Meget høj; individuelle samlinger kan typisk produceres hurtigt i automatiserede systemer. |
| Koste | Lavt pr. led ved høje produktionsvolumener efter etablering af værktøj. |
7. Klæbende pladesamlinger
Klæbende limning forbinder metalpladekomponenter gennem et polymert klæbende lag snarere end gennem en konventionel mekanisk fastgørelsesanordning eller smeltesvejsning.
Strukturelle klæbemidler kan overføre belastning kontinuerligt over et relativt stort bundet område, hvilket gør dem særligt nyttige, når ingeniører ønsker at reducere lokaliserede stresskoncentrationer.
Klæbende limning er meget udbredt i bilindustrien, Transport, Elektronik, apparater, og letvægtskonstruktioner, især hvor lav forvrængning, glatte udvendige overflader, Vibrationsdæmpning, eller sammenføjning af uens materialer er vigtigt.
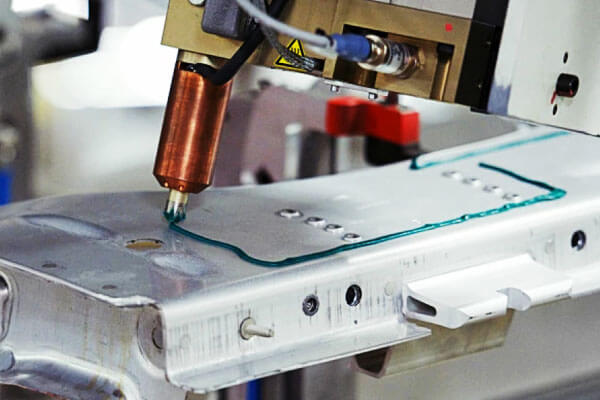
Egenskaber for klæbende led
| Aspekt | Detaljer |
| Behandle | Klæbemiddel påføres mellem forberedte overflader og hærdes under specificeret tid, temperatur, tryk, eller miljøforhold for at danne leddet. |
| Typer | Epoxy, Akryl, polyurethan, cyanoacrylat. |
| Bedst til | Stål, Rustfrit stål, aluminium, belagte metaller, og kompatible uens materialer. |
| Fordele | Fordeler stress over et stort område; ingen fusionsvarme; lav forvrængning; fremragende overfladeudseende; kan tætne samlingen; nyttig til forskellige materialer; giver en vis vibrationsdæmpning. |
| Begrænsninger | Kræver korrekt overfladebehandling; hærdetid kan påvirke produktiviteten; ydeevne kan afhænge af temperaturen, fugtighed, Kemikalier, og aldring; inspektion kan være vanskeligere end med synlige mekaniske fastgørelsesanordninger. |
Typiske anvendelser |
Karrosseripaneler til biler, batteri kabinetter, VVS-samlinger, Elektronik, apparater, komposit-metal strukturer, og lette transportkomponenter. |
| Ledtyper | Skød led, halstørklæde led, flangesamlinger, og valgte numse- eller hjørnekonfigurationer. |
| Materiale tykkelse | Velegnet til en lang række pladetykkelser, forudsat at klæbemidlet og fugegeometrien er korrekt designet. |
| Produktionshastighed | Moderat til høj afhængig af klæbemiddelkemi og hærdningsmetode. |
| Koste | Moderat; kan blive meget økonomisk, når det eliminerer fastgørelseselementer eller sekundære tætningsoperationer. |
8. Integrale formede pladesamlinger
Integrale dannede metalpladesamlinger skabes ved skæring, bøjning, foldning, eller mekanisk sammenlåsning af selve arket, eliminerer behovet for separate fastgørelseselementer eller smeltesvejsning.
De er særligt effektive til fremstilling af højvolumenplader, fordi samlingen kan inkorporeres direkte i det flade mønster og fremstilles ved stempling, stansning, Laserskæring, trykbremse, eller rulleformning.
Disse samlinger er almindeligt anvendt i kanalsystemer, elektriske kabinetter, Bilpaneler, apparater, tagdækning, beklædning, og letvægtsfremstillede strukturer.
Hemsled / Foldede sømme
En sømsamling er produceret af folde kanten af et ark tilbage på sig selv eller rundt om kanten af et andet ark, skabe en forstærket og lukket kant.
Udover at give en mekanisk forbindelse, oplægning kan eliminere skarpe udsatte kanter, øge lokal stivhed, og forbedre udseendet af den færdige komponent.
| Aspekt | Detaljer |
| Behandle | Kanten af et ark foldes over sig selv eller rundt om kanten af et andet ark for at danne en mekanisk fastholdt søm. |
| Typer | Åben søm, lukket søm, flad søm, enkelt søm, dobbelt søm, dråbekant. |
| Bedst til | Stål, aluminium, Rustfrit stål, og andre duktile pladematerialer, især tyndplade. |
| Fordele | Ingen separate befæstigelser; rent udseende; eliminerer skarpe kanter; forbedrer lokal stivhed; kompatibel med automatiseret formning og samling. |
Begrænsninger |
Primært velegnet til lette eller moderate belastninger; kræver passende bøjningsevne og nøjagtig formning; lukkede sprækker kan kræve korrosionskontrolforanstaltninger. |
| Typiske anvendelser | Automotive døre og emhætter, apparat paneler, el-skabe, kanalføring, tagdækning, og pladebeklædninger. |
| Ledtyper | Primært kant- og skødsamlinger. |
| Materiale tykkelse | Anvendes almindeligvis til ca. 0,3–2,0 mm ark, afhængig af materiale, værktøj, og sømgeometri. |
Låsesømme
Låsesømme er kontinuerligt dannede samlinger, hvori kanterne af to eller flere ark er foldet og mekanisk sammenlåst.
Fordi forbindelsen løber langs samlingen i stedet for at forekomme på isolerede punkter, låsesømme er særligt anvendelige til lange pladekonstruktioner og applikationer, hvor tætningsevnen er vigtig.
| Aspekt | Detaljer |
| Behandle | Kanterne på to plader er specielt formet og foldet, så de mekanisk låser sammen langs samlingen. |
| Typer | Pittsburgh låsesøm, snap-lock søm, stående søm, rillet søm, og andre foldede sømkonfigurationer. |
| Bedst til | Galvaniseret stål, kulstofstål, aluminium, og plade af rustfrit stål. |
| Fordele | Ingen separate befæstigelser; kontinuerlig forbindelse; høj produktionseffektivitet; rent udseende; kan give effektiv luft- eller vejrforsegling, når den er korrekt formet og forseglet. |
| Begrænsninger | Styrken er generelt lavere end for en korrekt designet strukturel svejsning; kræver nøjagtig formning og dedikeret værktøj; foldede sprækker kan kræve opmærksomhed på korrosion og dræning. |
| Typiske anvendelser | VVS-kanaler, tagdækning, arkitektonisk beklædning, skorstene, Tanke, containere, og ventilationsanlæg. |
| Ledtyper | Primært kant- og skødsamlinger. |
| Materiale tykkelse | Anvendes almindeligvis til ca. 0,3–2,0 mm ark, afhængig af sømdesign og formningsudstyr. |
Tuck Joints
En tuck joint er en mekanisk formet forbindelse, hvori en flig, flange, eller udvidet arksektion indsættes i en spalte eller modtagefunktion og derefter foldes eller gemmes på plads.
Forbindelsen skabes gennem geometrisk sammenlåsning i stedet for svejsning eller separate fastgørelseselementer.
Tuck joints er især nyttige til produkter designet omkring cut-and-fold fremstilling, hvor faner og slidser kan indarbejdes direkte i det flade mønster af metalplader.
| Aspekt | Detaljer |
| Behandle | En formet flig eller flange på et ark indsættes i en spalte eller åbning i et andet ark og foldes, gemt, eller låst på plads. |
| Bedst til | Blødt stål, Rustfrit stål, aluminium, og andre formbare pladematerialer. |
| Fordele | Ingen separate befæstigelser; rent udseende; hurtig montering; selvlokaliseringsevne; velegnet til automatiseret eller værktøjsassisteret produktion. |
| Begrænsninger | Ledstyrken afhænger stærkt af flig- og slidsgeometrien; kræver nøjagtig skæring og formning; generelt mere egnet til lette til moderate strukturelle belastninger. |
| Typiske anvendelser | Elektriske kabinetter, HVAC komponenter, skabe, møbel, kasser, og letvægtsfabrikerede samlinger. |
| Ledtyper | Bruges almindeligvis i skødet, hjørne, og T-type konfigurationer. |
| Materiale tykkelse | Typisk cirka 0,3–1,5 mm, afhængig af materialets duktilitet og samlingsdesign. |
Plade metal svalehale samlinger
En plade-metal svalehalesamling bruger komplementære tilspidsede faner og slidser at skabe en mekanisk sammenlåsning.
Under montering, den tilspidsede flig glider eller klikker ind i den matchende åbning, begrænser bevægelse i den primære adskillelsesretning.
I modsætning til konventionelle fastgørelsesmetoder, en svalehalesamling kan skabes direkte under skæring og formning, hvilket gør det særligt attraktivt til design-til-fremstilling og fastgørelsesfri pladekonstruktioner.
| Aspekt | Detaljer |
| Behandle | Komplementære svalehaleformede flige og slidser skæres eller formes ind i pladen og samles for at producere en tilspidset mekanisk sammenlåsning. |
| Bedst til | Stål, aluminium, Rustfrit stål, og andre egnede pladematerialer, der anvendes i letvægtsfabrikerede samlinger. |
| Fordele | Ingen separate befæstigelser; selvplacerende; rent udseende; hurtig montering; kan forbedre repeterbarheden; velegnet til CNC-skæring og automatiseret fremstilling. |
| Begrænsninger | Kræver præcise funktionsdimensioner og tolerancer; belastningskapacitet afhænger stærkt af fliggeometri og pladetykkelse; kan kræve sekundær låsning til meget belastede eller vibrationsfølsomme applikationer. |
| Typiske anvendelser | Elektriske kabinetter, maskinhuse, parenteser, møbel, dekorativt metalværk, prototyper, og modulære pladekonstruktioner. |
| Ledtyper | Skød, T, hjørne, og flangekonfigurationer. |
| Materiale tykkelse | Bruges almindeligvis til ca. 0,3-1,5 mm ark, afhængig af geometri og produktionskapacitet. |
9. Konklusion
Pladesamlinger er ikke blot mekaniske forbindelser mellem to stykker metal.
De er omhyggeligt konstruerede grænseflader, der bestemmer, hvordan belastninger, deformation, varme, vibrationer, Korrosion, og dimensionstolerancer overføres gennem en samling.
De mest almindelige ledgeometrier omfatter stødsamlinger, skød led, hjørnesamlinger, kantsamlinger, og T-led.
Disse geometrier kan forbindes gennem en lang række processer, inklusive MIG-svejsning, Tig svejsning, modstandspunktsvejsning, lasersvejsning, sømsvejsning, nitter, skruer og bolte, kliner, klæbende limning, hæmning, låsesømme, tuck led, og svalehalelåse.
Den vigtigste ingeniørlære er, at der ikke findes nogen universelt stærkeste eller bedste metalpladesamling.
En vellykket samling er en, der opfylder det komplette sæt af krav til dens anvendelse:
Tilstrækkelig styrke + Træthedsmodstand + Produktion + Korrosionsmodstand + Dimensionel stabilitet + brugbarhed + omkostningseffektivitet
I professionelt pladedesign, fælles valg bør derfor begynde med lastvejen og servicemiljøet, ikke blot med den nemmeste fremstillingsproces.
FAQS
Hvad er den stærkeste type pladefuge?
Fuld penetration svejsede samlinger (MIG, Tig, eller laser) levere den højeste styrke pr. længdeenhed, med en styrke, der nærmer sig selve basispladen.
Til diskrete fastgørelseselementer, solide nitter har den højeste forskydningsstyrke, mens bolt- og møtriksamlinger har den højeste trækstyrke.
Hvilken type fuge er bedst til tyndplade?
Fælles valg omfatter modstandspunktsvejsning, lasersvejsning, kliner, nitter, selvskærende skruer, klæbende limning, og dannede led.
Den bedste mulighed afhænger af materialet, tykkelse, produktionsvolumen, påkrævet styrke, og tilgængelighed.
Hvad er den bedste samling til sammenføjning af uens metaller?
Klæbende limning, boltning, og nitning er velegnet til sammenføjning af uens metaller. Undgå svejsning, da det kan forårsage galvanisk korrosion.
Hvad er den stærkeste type pladefuge?
Der er ingen universelt stærkeste led. Fugestyrke afhænger af materialet, tykkelse, Geometri, belastningstilstand, tilslutningsproces, og håndværk.
En korrekt designet svejset, nittet, eller mekanisk sammenkoblede samlinger kan hver især være yderst effektive til forskellige anvendelser.
Hvad er forskellen mellem et skødled og et numseled?
EN skødet led bruger overlappende ark, mens en numseled forbinder ark omtrent kant til kant.
Skødled er generelt nemmere at samle, mens stødsamlinger kan give en renere og mere kompakt geometri.

