Lim je jedan od najsvestranijih materijala u modernoj proizvodnji. Od karoserije automobila i trupa aviona do elektronskih kućišta i obloga zgrada, limene komponente su posvuda.
Međutim, Sam lim je rijetko dovoljan - mora se spojiti da bi se stvorile sklopove, strukture, i gotovih proizvoda.
Metoda koja se koristi za spajanje komponenti od lima je kritična za čvrstoću, izdržljivost, izgled, i cijenu finalnog proizvoda.
Odabir pravog spoja lima nije jednostavna stvar. Izbor zavisi od niza faktora: vrstu i debljinu materijala, potrebnu snagu, estetskim zahtevima, obim proizvodnje, i uslove usluge.
Loše odabran zglob može dovesti do prijevremenog otkaza, skupa prerada, ili čak sigurnosnih opasnosti.
Ovaj članak pruža sveobuhvatan vodič za uobičajene vrste spojeva limova, njihovu klasifikaciju, i praktičan okvir za odabir.
1. Šta je spoj od lima?
A spoj lima je veza između dvije ili više limenih komponenti dizajniranih za održavanje njihovog relativnog položaja i prijenos mehaničkih ili funkcionalnih opterećenja.
Listovi se mogu spajati duž svojih površina, ivice, uglovi, ili formirane karakteristike.
Veza može biti trajna, uklonjiv, ili mehanički blokirani, zavisno od načina proizvodnje.
U inženjerskom smislu, spoj treba smatrati regijom za prijenos opterećenja, a ne samo tačkom povezivanja. Sile koje ulaze u jedan list moraju se prenijeti kroz spoj i u susjedni lim.
Geometrija te putanje opterećenja snažno utječe na koncentraciju naprezanja, deformacija, život zamora, i neuspjeh ponašanja.
Na primjer, dva ravna lima mogu se spojiti od ruba do ruba čeonim spojem, preklapaju se preklopnim spojem, ili raspoređeni okomito jedan na drugi kako bi se stvorio T-spoj.
Ove različite geometrije se zatim mogu spojiti zavarivanjem, zakivanje, vijci, clinching, ljepila, ili formiranih šavova.
2. Kako se klasifikuju spojevi od lima?
Spojevi lima mogu se klasificirati iz nekoliko inženjerskih perspektiva. Najpraktičniji pristup je razmatranje načina na koji je spoj sastavljen, kako se proizvodi, i kako prenosi opterećenja.
Po vrsti veze
Na osnovu toga da li se sastavljene komponente mogu odvojiti, spojevi limova se obično dijele na trajno, privremeni, i polutrajnih spojeva.
| Kategorija | Opis | Tipični primjeri |
| Trajni spojevi | Dizajniran da ostane sastavljen tokom cijelog vijeka trajanja i općenito zahtijeva oštećenje ili destruktivne operacije za uklanjanje. | Zavareni spojevi, lemljeni spojevi, lemljeni spojevi, strukturalni ljepljivi spojevi, zakovni spojevi |
| Privremeni zglobovi | Dizajniran za višekratnu montažu i demontažu bez normalnog oštećenja limenih komponenti. | Vijčani spojevi, vijčani spojevi, uklonjivi mehanički zatvarači |
| Polutrajni spojevi | Može se odvojiti, ali uklanjanje generalno zahtijeva alate, deformacija, ili zamjenu dijela zgloba. | Clinched joints, neki samoprobijajući zatvarači, zaključati šavove |
Klasifikacija nije apsolutna. Na primjer, zakovani spoj se obično smatra trajnim u proizvodnji, ali zakovica se tehnički može ukloniti bušenjem ili rezanjem.
Stoga, praktična razlika se zasniva na namjeravani servis i način demontaže, ne samo da li je fizičko uklanjanje moguće.
Po metodi proizvodnje
Druga i više proizvodno orijentisana klasifikacija zasniva se na procesu koji se koristi za stvaranje veze.
| Kategorija | Opis | Tipični primjeri |
| Zavareni spojevi | Listovi se spajaju prvenstveno putem lokalizirane topline, sa ili bez pritiska i metala za punjenje, zavisno od procesa zavarivanja. | MIG zavari, TIG zavarivanja, otporni tačkasti zavari, laserski zavari, šavovi zavareni |
| Mehanički spojevi | Povezivanje se vrši pomoću pričvršćivača, mehaničko blokiranje, ili lokalizovana plastična deformacija lima. | Zakovan, vijak, sjeban, stisnuti zglobovi |
Adhezivni spojevi |
Površine se lijepe korištenjem odgovarajućeg ljepljivog sistema, a ne konvencionalnim mehaničkim zatvaračem ili procesom fuzije. | Epoxy, akril, poliuretanski ljepljivi spojevi |
| Integralno formirani spojevi | Sam list je savijen, presavijeni, udario, ili formirana za stvaranje veze, minimiziranje ili eliminisanje odvojenih spojnih komponenti. | Hem joints, zaključati šavove, zategnite zglobove, formirane blokade |
Geometrijom zgloba i prijenosom opterećenja
Spojevi limova se također mogu klasificirati prema fizičkom rasporedu limova i rezultirajućem putu opterećenja.
Ovo je posebno važno za projektovanje konstrukcija jer geometrija određuje kako se sile prenose kroz vezu.
| Kategorija | Opis | Tipični primjeri |
| Preklopni zglobovi | Jedan list se preklapa sa drugim, stvaranje preklapajućeg regiona veze. | Tačkasto zavareni preklopni spoj, zakovani preklopni spoj, ljepljivi preklopni spoj |
| Zglobovi | Dva lista se sastaju otprilike od ivice do ivice, uglavnom u istoj ravni. | Čeoni zavar, laserski zavareni čeoni spoj |
| Rubni spojevi | Susedni rubovi listova su povezani duž svojih granica, često kroz preklapanje, zavarivanje, ili formiranje. | Hem joint, savijena ivica, rubni zavar |
T-zglobovi |
Jedan list se susreće s drugim približno okomito na njega, stvarajući konfiguraciju u obliku slova T. | Ugaoni zavareni T spoj, mehanički pričvršćen T-spoj |
| Ugaoni spojevi | Dva lista se sastaju pod uglom, obično oko 90°, za formiranje spoljašnjeg ili unutrašnjeg ugla. | Zavareni ugaoni spoj, formiran ugaoni spoj |
3. Zavareni spojevi od lima
Zavarivanje je jedna od najčešće korištenih metoda za izradu trajnih spojeva limova. Koristi toplinu, pritisak, ili kombinacija oba da bi se uspostavila metalurška veza između komponenti.
Najprikladniji postupak zavarivanja ovisi o materijalu lima, debljina, geometrija zgloba, potreban kvalitet zavara, obim proizvodnje, Toplotni ulaz, i dimenzionalne tolerancije.
Ja zavarivanje (Metalni inertni plin)
MIG zavarivanje, formalno klasifikovan unutar Elektrolučno zavarivanje metala plinom (Zasjeniti), koristi žičanu elektrodu koja se neprekidno napaja za stvaranje električnog luka i topljenje osnovnog materijala.
Zaštitni plin štiti rastopljeni zavareni bazen od atmosferske kontaminacije.
U zavisnosti od aplikacije, zaštitni plinovi mogu uključivati mješavine na bazi argona, ugljični dioksid, ili druge mješavine plina; dakle, opisivanje svih MIG zaštitnih gasova kao čisto inertnih je tehnički netačno.

| Aspekt | Detalji |
| Proces | Kontinuirano napajana žičana elektroda se topi pod električnim lukom kako bi formirala zavareni bazen. Zaštitni plin štiti rastopljeni metal od atmosferske kontaminacije. |
| Najbolje za | Blagi čelik, nehrđajući čelik, i aluminijski lim i ploča. |
| Prednosti | Velika brzina zavarivanja; kontinuirano hranjenje žice; visoka stopa taloženja; relativno lako automatizovati; pogodan za širok spektar konfiguracija spojeva. |
| Ograničenja | Može stvoriti prskanje i izobličenje topline; obično je potreban zaštitni gas; kontrola procesa postaje zahtjevnija na vrlo tankom listu. |
Tipične primjene |
Automobilske komponente, ramovi mašina, kućišta, opšta izmišljotina, nosači, konstrukcijski sklopovi od lima. |
| Vrste zglobova | Zglobovi, preklopni zglobovi, filet joints, T-zglobovi, i ugaone spojeve. |
| Debljina materijala | Obično se koristi za listove od približno 0,8–6 mm, iako praktični domet zavisi od materijala, oprema, zajednički dizajn, i parametri zavarivanja. |
| Brzina zavarivanja | Približno 20–60 cm/min za mnoge primjene u limovima, u velikoj mjeri ovisi o debljini materijala i postavkama procesa. |
| Trošak | Umjeren. |
MIG zavarivanje je posebno atraktivno kada produktivnost i fleksibilnost su važnije od postizanja minimalnog mogućeg unosa toplote.
Široko se koristi i u ručnoj i u robotskoj proizvodnji, jer kontinuirano isporučena žica podržava relativno visoke stope proizvodnje.
TIG zavarivanje (Tungsten inertni gas)
TIG zavarivanje, ili Zavarivanje gasom volframa (GTAW), koristi volframovu elektrodu koja se ne troši za uspostavljanje luka. Dodatni metal, kada je potrebno, dodaje se posebno.
Inertni zaštitni gas, obično argon ili odgovarajuća mješavina na bazi argona, štiti područje zavara od atmosferske kontaminacije.
TIG je cijenjen zbog svog precizna kontrola topline, odličan izgled zavara, i sposobnost proizvodnje visokokvalitetnih zavara na tankim materijalima.
| Aspekt | Detalji |
| Proces | Električni luk se stvara između ne-potrošne volframove elektrode i radnog komada. Dodatni metal se može dodati zasebno dok zaštitni gas štiti zonu zavara. |
| Najbolje za | Nehrđajući čelik, aluminijum, Nikel legure, legure bakra, i tanak lim koji zahtijeva preciznu kontrolu topline. |
| Prednosti | Odličan kvalitet zavara; precizna kontrola unosa toplote; nisko prskanje; čist izgled zavara; pogodan za kritične i vidljive spojeve. |
| Ograničenja | Sporije od MIG zavarivanja; niža stopa taloženja; zahtijeva veće vještine operatera; općenito manje produktivan za proizvodnju velikih količina. |
Tipične primjene |
Kućišta od nerđajućeg čelika, oprema za preradu hrane, precizna izrada, Aerospace komponente, dekorativni sklopovi, i tankoslojne cijevi. |
| Vrste zglobova | Butt, lap, ugao, filet, i T-zglobovi. |
| Debljina materijala | Posebno efikasan za tanke ploče, obično od približno 0,5-6 mm u zavisnosti od materijala i konfiguracije spoja. |
| Brzina zavarivanja | Približno 5–30 cm/min za mnoge ručne primjene lima. |
| Trošak | Umjeren do visokog. |
TIG se često bira kada izgled zavara, dimenziona kontrola, i metalurški kvalitet su kritični.
Njegova sporija brzina proizvodnje čini ga manje atraktivnim za aplikacije velikog obima gdje otporno zavarivanje ili automatizirano lasersko zavarivanje može pružiti znatno veći protok.
Tačkasto zavarivanje otporom
Otporno točkasto zavarivanje spaja listove koji se preklapaju propuštanjem kontrolirane električne struje kroz područje kontakta uz primjenu pritiska elektrodama.
Električni otpor stvara lokaliziranu toplinu, proizvodnju a zrna za zavarivanje između listova bez potrebe za dodatnim metalom.
To je posebno važno u proizvodnji velikih količina jer se proces može brzo automatizirati.
| Aspekt | Detalji |
| Proces | Dva ili više listova koji se preklapaju su stegnuti između elektroda. Električna struja prolazi kroz sučelje, generiranje lokalizirane otporne topline koja pod pritiskom formira zrna vara. |
| Najbolje za | Niskougljični čelik, nehrđajući čelik, pocinčani čelik, i određene sklopove aluminijskih limova. |
| Prednosti | Izuzetno brzo; veoma pogodan za automatizaciju; bez dodatnog metala; relativno nizak ukupni unos toplote; ponovljiv proizvodni proces. |
| Ograničenja | Zahtijeva odgovarajući pristup elektrodi; prvenstveno namijenjen za preklapanje listova; geometrija spojeva i slaganje materijala moraju se pažljivo kontrolisati. |
Tipične primjene |
Strukture karoserije automobila, Aparati, električni ormari, metalni namještaj, i skupovi ploča velikog obima. |
| Vrste zglobova | Prvenstveno spojevi u preklopu i spojevi koji se preklapaju. |
| Debljina materijala | Obično se koristi za relativno tanke ploče, sa mogućnošću u zavisnosti od materijala i opreme. |
| Brzina zavarivanja | Svaki zavar obično se može završiti u djeliću sekunde, čineći proces visoko produktivnim. |
| Trošak | Nisko po zglobu pri velikim količinama proizvodnje, ali troškovi opreme i alata mogu biti značajni. |
Lasersko zavarivanje
Lasersko zavarivanje koristi koncentriranu lasersku zraku za proizvodnju visoko lokaliziranog topljenja na spoju.
Njegov izuzetno fokusiran izvor energije omogućava velike brzine zavarivanja i relativno malo područje pod utjecajem topline u usporedbi s mnogim konvencionalnim procesima elektrolučnog zavarivanja.
| Aspekt | Detalji |
| Proces | Fokusirani laserski snop isporučuje koncentriranu energiju u zglob, lokalno otapanje materijala i formiranje metalurške veze kako se rastopljeno područje stvrdnjava. |
| Najbolje za | Nehrđajući čelik, Carbon čelik, aluminijum, i drugi kompatibilni limovi koji zahtijevaju precizne, zavarivanje velikom brzinom. |
| Prednosti | Velika brzina zavarivanja; uski zavari; relativno nisko izobličenje; odlična ponovljivost; dobro prilagođen za automatizaciju i robotsku proizvodnju. |
| Ograničenja | Visok trošak opreme; zahtijeva precizno spajanje spojeva i kontrolu procesa; reflektirajući materijali i složene geometrije mogu zahtijevati specijalizirane sisteme. |
Tipične primjene |
Automobilske komponente karoserije, kućišta za baterije, elektronika, Precizna kućišta, Izmjenjivači topline, i precizna proizvodnja velikog obima. |
| Vrste zglobova | Butt, lap, rub, i odabrane konfiguracije fileta. |
| Debljina materijala | Posebno efikasan za tanke i srednje debljine lima, sa praktičnim dometom određenim snagom lasera i materijalom. |
| Brzina zavarivanja | Može se kretati od stotina do hiljada mm/min u zavisnosti od materijala, debljina, laserska snaga, i dizajn spojeva. |
| Trošak | Visoka početna investicija; potencijalno ekonomičan za proizvodnju velikih količina. |
Zavarivanje šavova
Zavarivanje šavova proizvodi niz preklapajućih otpornih zavara, obično koriste rotirajuće elektrode kotača, za stvaranje kontinuiranog spoja ili spoja otpornog na curenje.
Posebno je korisno kada sklop od lima zahtijeva ne samo mehaničku vezu, već i zaptivanje protiv tečnosti ili gasova.
| Aspekt | Detalji |
| Proces | Listovi koji se preklapaju prolaze između rotirajućih elektroda, dok električna struja i pritisak stvaraju kontinuirani niz preklapajućih zrna vara. |
| Najbolje za | Tanak čelični lim i lim od nehrđajućeg čelika koji zahtijeva neprekidne spojeve ili spojeve otporne na curenje. |
| Prednosti | Kontinuirano spajanje; dobra sposobnost zaptivanja; visoka stopa proizvodnje; bez dodatnog metala; pogodan za automatizovanu proizvodnju. |
| Ograničenja | Prvenstveno pogodan za konfiguracije listova koji se preklapaju; alati i pristup elektrodi mogu ograničiti geometriju zgloba. |
Tipične primjene |
Rezervoari za gorivo, kontejneri, kanali, bubnjevi, radijatori, i zapečaćene sklopove od lima. |
| Vrste zglobova | Prvenstveno spojevi u preklopu i spojevi koji se preklapaju. |
| Debljina materijala | Općenito pogodan za tanke ploče, sa tačnim rasponom u zavisnosti od materijala i opreme. |
| Brzina zavarivanja | Obično od nekoliko stotina mm/min naviše, ovisno o materijalu, debljina, i potreban kvalitet zavara. |
| Trošak | Umjeren do visokog, sa dobrom produktivnošću u repetitivnoj proizvodnji. |
4. Zakovani spojevi od lima
Zakovni spoj od lima koristi mehanički zatvarač koji se zove zakovica za spajanje dva ili više listova.
Tokom instalacije, The zakovice postavlja se kroz poravnate rupe i mehanički se deformiše ili širi kako bi se formirala glava koja spaja listove zajedno.
Za razliku od zavarivanja, zakivanje ne zahtijeva topljenje osnovnog metala. To ga čini posebno korisnim kada je važno minimiziranje termičkog izobličenja ili kada se spajaju materijali koji se teško zavaruju.

Uobičajene vrste zakovica
| Rivet Type | Karakteristike | Tipične aplikacije |
| Čvrsta zakovica | Jaka i pouzdana; zahtijeva pristup za formiranje suprotne glave. | Vazdušni prostor, Strukturni sklopovi |
| Slijepa zakovica | Instaliran sa jedne strane; korisno tamo gdje je pristup pozadi ograničen. | Enclosures, održavanje, opšta izmišljotina |
| Samoprobijajuća zakovica | Buši i mehanički spaja lim bez prethodno izbušene rupe u odgovarajućim materijalima. | Lagane automobilske konstrukcije |
| Cjevasta zakovica | Šuplje ili djelomično šuplje drška; zahtijeva manju silu formiranja nego čvrste zakovice. | Aparati, elektronika, laki sklopovi |
| Polucijevna zakovica | Djelomično šuplji kraj pojednostavljuje instalaciju. | Proizvodi široke potrošnje, mehanički sklopovi |
Karakteristike zakovnog zgloba
| Aspekt | Detalji |
| Proces | Listovi se poravnavaju i mehanički učvršćuju ugradnjom i deformacijom zakovice, ili korištenjem specijaliziranog mehanizma za samoprobijanje ili slijepog zakivanja. |
| Najbolje za | Aluminijum, čelik, nehrđajući čelik, i sklopovi od mješovitih materijala gdje se preferira mehaničko spajanje. |
| Prednosti | Nema toplote; nisko izobličenje; pogodan za različite materijale; dobra ponovljivost; neki tipovi zahtevaju pristup samo sa jedne strane. |
| Ograničenja | Zahtijeva rupe ili specijaliziranu sposobnost probijanja za mnoge vrste zakovica; dodaje težinu zatvarača; stvara lokalne koncentracije stresa; uklanjanje može biti teško za trajne zakovice. |
Tipične primjene |
Vazdušne konstrukcije, automobilske sklopove, HVAC oprema, kućišta, prikolice, metalni namještaj, i popravke. |
| Vrste zglobova | Uglavnom spojevi u preklopu i čeoni spojevi pomoću pokrovnih ploča. |
| Debljina materijala | Zavisi od tipa zakovice, prečnika, materijal, i konfiguraciju zgloba; pogodan za sklopove tankih do srednjih listova. |
| Brzina proizvodnje | Visok kada se koriste automatizovani sistemi zakivanja. |
| Trošak | Niska do umjerena po zglobu, iako alati i automatizirana oprema mogu povećati početna ulaganja. |
5. Vijčani i vijčani spojevi od lima
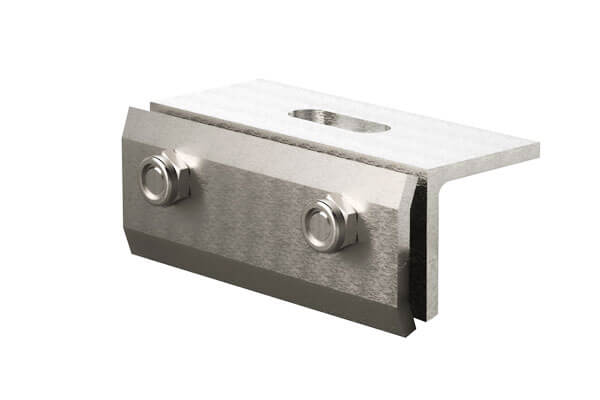
Vijčani i vijčani spojevi su mehaničke veze koje se mogu ukloniti koji koriste pričvršćivače s navojem za spajanje dvije ili više komponenti od lima.
Za razliku od zavarenih ili ljepljivo spojenih spojeva, normalno se mogu rastaviti radi pregleda, održavanje, zamjena, ili popraviti.
Vijci su posebno uobičajeni u sklopovima od tankih limova jer dizajn sa samourezivanjem i oblikovanjem navoja može stvoriti navoje direktno u listu ili u prethodno formiranoj rupi, dok su vijci i matice prikladniji kada su potrebne veće sile stezanja ili ponovljeno rastavljanje.
Karakteristike vijčanih i vijčanih spojeva
| Aspekt | Detalji |
| Proces | Poravnani listovi se spajaju pomoću vijaka, vijci, matice, podloške, umetci sa navojem, ili drugih mehaničkih zatvarača. Pričvršćivač stvara silu stezanja koja drži komponente zajedno. |
| Tipovi | Vijci + matice, samorezni vijci, mašinski zavrtnji, zakovice, zavarite matice. |
| Najbolje za | Čelik, nehrđajući čelik, aluminijum, pocinkovani lim, i sklopovi koji zahtijevaju uklonjive veze. |
| Prednosti | Removable; jednostavan za pregled i popravku; nema unosa toplote; pogodan za mnoge kombinacije materijala; jednostavan alat; dobro prilagođen niskim- i srednje obimne proizvodnje. |
| Ograničenja | Rupe za pričvršćivanje smanjuju mrežni dio lima; vibracije mogu uzrokovati otpuštanje; tanki lim može imati ograničeno zahvatanje niti ili otpornost na izvlačenje; pričvršćivači dodaju težinu i lokalnu koncentraciju naprezanja. |
Tipične primjene |
Električna kućišta, štitnici mašina, HVAC oprema, ormari, Automobilske komponente, Aparati, i opremu koja zahtijeva redovno održavanje. |
| Vrste zglobova | Lap, kundak sa poklopcem, prirubnica, ugao, i spojevi nosača. |
| Debljina materijala | Posebno uobičajeno za sklopove od tankog do srednjeg lima; praktična debljina ovisi o vrsti zatvarača i dizajnu spoja. |
| Brzina proizvodnje | Visoko za automatizovane sisteme uvrtanja i pričvršćivanja; srednje za ručno sklapanje. |
| Trošak | Nizak do umjeren, ovisno o vrsti zatvarača i stepenu automatizacije. |
6. Klinčovani i mehanički spojevi od lima
Klinč je a postupak hladnog mehaničkog spajanja u kojem se listovi koji se preklapaju lokalno formiraju probijanjem i matricom kako bi se stvorila trajna mehanička blokada.
Za razliku od konvencionalnog zakivanja, nije potreban poseban zatvarač, i za razliku od zavarivanja, proces u suštini ne uvodi toplinu fuzije u spoj.
Klinčovanje je posebno atraktivno za sklopove od tankih listova jer može biti brzo, čist, ponovljivo, i vrlo kompatibilan s automatiziranom proizvodnjom.
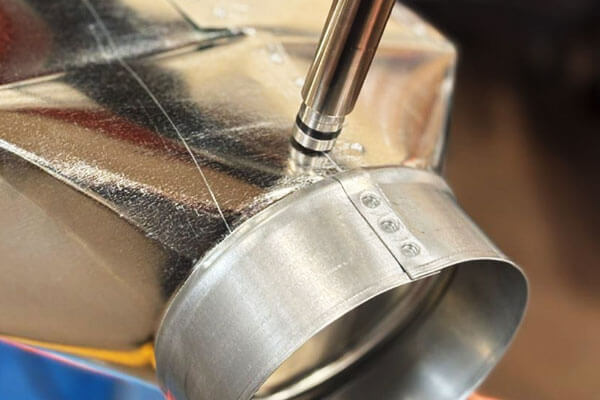
Clinching Joint Karakteristike
| Aspekt | Detalji |
| Proces | Probijanje i matrica plastično deformiraju listove koji se preklapaju kako bi stvorili mehaničku blokadu. Materijal teče u dizajnirano područje podrezivanja ili spajanja bez topljenja listova. |
| Najbolje za | Duktilni čelici, nehrđajući čelik, aluminijum, premazani lim, i odabrani sklopovi od miješanog materijala. |
| Prednosti | Bez dodatnog metala ili zasebnog zatvarača; vrlo niska termička distorzija; brzo vreme ciklusa; pogodan za automatizaciju; mogu spojiti obložene materijale; relativno čist proces. |
| Ograničenja | Zahtijeva dovoljnu duktilnost lima; Čvrstoća spoja u velikoj meri zavisi od materijala i alata; ostaje vidljiva udubljenja; nije prikladno za svaku geometriju ili kombinaciju materijala. |
Tipične primjene |
Automobilske komponente karoserije, HVAC sklopovi, Aparati, električna kućišta, namještaj, i proizvodi od lima velike količine. |
| Vrste zglobova | Prvenstveno preklapajući spojevi u preklopu, uključujući odabrane konfiguracije prirubnica i uglova. |
| Debljina materijala | Posebno pogodan za tanke ploče, sa praktičnom debljinom određenom slaganjem materijala i alatom. |
| Brzina proizvodnje | Vrlo visoko; pojedinačni spojevi se obično mogu brzo proizvesti u automatizovanim sistemima. |
| Trošak | Nisko po spoju pri velikim količinama proizvodnje nakon uspostavljanja alata. |
7. Spojevi za limove zalijepljeni ljepilom
Adhezivno spajanje povezuje limene komponente preko polimernog ljepljivog sloja, a ne putem konvencionalnog mehaničkog zatvarača ili fuzionog zavara.
Strukturalna ljepila mogu kontinuirano prenositi opterećenje preko relativno velike površine lijepljenja, što ih čini posebno korisnim kada inženjeri žele smanjiti lokaliziranu koncentraciju naprezanja.
Ljepilo se široko koristi u automobilskoj industriji, prevoz, elektronika, Aparati, i lagane konstrukcije, posebno tamo gdje je mala distorzija, glatke vanjske površine, Prigušivanje vibracija, ili spajanje različitih materijala je važno.
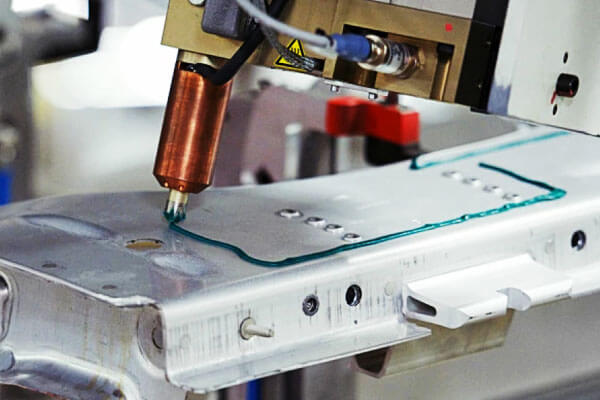
Karakteristike spojeva vezanih ljepilom
| Aspekt | Detalji |
| Proces | Ljepilo se nanosi između pripremljenih površina i očvršćava u određenom vremenu, temperatura, pritisak, ili uslove okoline za formiranje zgloba. |
| Tipovi | Epoxy, akril, poliuretan, cijanoakrilat. |
| Najbolje za | Čelik, nehrđajući čelik, aluminijum, presvučeni metali, i kompatibilni različiti materijali. |
| Prednosti | Raspoređuje stres na veliku površinu; nema toplote fuzije; nisko izobličenje; odličan izgled površine; može zapečatiti spoj; korisno za različite materijale; pruža određeno prigušivanje vibracija. |
| Ograničenja | Zahtijeva pravilnu pripremu površine; vrijeme stvrdnjavanja može utjecati na produktivnost; performanse mogu zavisiti od temperature, vlage, hemikalije, i starenje; inspekcija može biti teža nego kod vidljivih mehaničkih zatvarača. |
Tipične primjene |
Automobilske karoserije, kućišta za baterije, HVAC sklopovi, elektronika, Aparati, kompozitno-metalne konstrukcije, i lake transportne komponente. |
| Vrste zglobova | Preklopni zglobovi, zglobovi šalova, prirubnički spojevi, i odabrane konfiguracije sučelja ili ugla. |
| Debljina materijala | Pogodan za širok raspon debljina lima, pod uslovom da su lepak i geometrija spojeva pravilno dizajnirani. |
| Brzina proizvodnje | Umjereno do visoko ovisno o hemiji ljepila i načinu očvršćavanja. |
| Trošak | Umjeren; može postati vrlo ekonomičan kada eliminira pričvršćivače ili sekundarne operacije zaptivanja. |
8. Integralno oblikovani spojevi od lima
Integralno oblikovani spojevi lima nastaju rezanjem, savijanje, preklapanje, ili mehaničko spajanje samog lista, eliminišući potrebu za odvojenim pričvršćivačima ili zavarivanjem fuzijom.
Posebno su efikasne u proizvodnji velikih količina lima jer se spoj može ugraditi direktno u ravnu šaru i proizvesti štancanjem., udaranje, lasersko sečenje, kočenje pritiskom, ili oblikovanje valjaka.
Ovi spojevi se obično koriste u kanalima, električna kućišta, automobilske ploče, Aparati, pokrivanje krovova, obloge, i lagane konstrukcije.
Hem Joints / Folded Seams
Hem joint proizvodi savijanje ivice jednog lista nazad na sebe ili oko ivice drugog lista, stvarajući ojačanu i zatvorenu ivicu.
Osim mehaničkog povezivanja, opšivanje može eliminirati oštre izložene ivice, povećati lokalnu krutost, i poboljšati izgled gotove komponente.
| Aspekt | Detalji |
| Proces | Rub jednog čaršava je presavijen preko sebe ili oko ruba drugog lista kako bi se formirao mehanički zadržan rub. |
| Tipovi | Otvori porub, zatvoren porub, ravni rub, single hem, dupli porub, suza hem. |
| Najbolje za | Čelik, aluminijum, nehrđajući čelik, i drugi duktilni limovi, posebno tankog lima. |
| Prednosti | Nema zasebnih zatvarača; čist izgled; eliminiše oštre ivice; poboljšava lokalnu krutost; kompatibilan sa automatskim oblikovanjem i montažom. |
Ograničenja |
Pogodan prvenstveno za lagana ili umjerena opterećenja; zahtijeva odgovarajuću savitljivost i precizno oblikovanje; zatvorene pukotine mogu zahtijevati mjere za kontrolu korozije. |
| Tipične primjene | Automobilska vrata i haube, paneli uređaja, električni ormari, ductwork, pokrivanje krovova, i poklopci od lima. |
| Vrste zglobova | Prvenstveno ivični i preklopni spojevi. |
| Debljina materijala | Obično se koristi za listove od približno 0,3–2,0 mm, ovisno o materijalu, alat, i geometrija ruba. |
Lock Seams
Lock šavovi su kontinuirano oblikovani spojevi u kojima su rubovi dva ili više listova presavijeni i mehanički povezani.
Zato što se veza odvija duž spoja, a ne na izolovanim tačkama, šavovi za zaključavanje su posebno korisni za dugačke sklopove od lima i aplikacije gdje je učinak brtvljenja važan.
| Aspekt | Detalji |
| Proces | Rubovi dva lista su posebno oblikovani i presavijeni tako da se mehanički spajaju duž spoja. |
| Tipovi | Pittsburgh brava šav, šav sa zatvaračem, stojeći šav, žljebljeni šav, i druge konfiguracije presavijenih šavova. |
| Najbolje za | Pocinčani čelik, Carbon čelik, aluminijum, i lim od nerđajućeg čelika. |
| Prednosti | Nema zasebnih zatvarača; kontinuirana veza; visoka proizvodna efikasnost; čist izgled; može obezbediti efikasno zaptivanje vazduha ili vremenskih uslova kada je pravilno formirano i zapečaćeno. |
| Ograničenja | Čvrstoća je općenito niža od čvrstoće pravilno dizajniranog strukturalnog zavara; zahtijeva precizno oblikovanje i namjenski alat; presavijeni pukotine mogu zahtijevati pažnju na koroziju i drenažu. |
| Tipične primjene | HVAC kanali, pokrivanje krovova, arhitektonska obloga, dimnjaci, tenkovi, kontejneri, i ventilacionih sistema. |
| Vrste zglobova | Prvenstveno ivični i preklopni spojevi. |
| Debljina materijala | Obično se koristi za listove od približno 0,3–2,0 mm, ovisno o dizajnu šava i opremi za oblikovanje. |
Tuck Joints
Tuck spoj je mehanički formirana veza u kojoj je jezičak, prirubnica, ili produženi odsjek lista se umeće u otvor ili prijemni element, a zatim se presavija ili ugura na mjesto.
Veza se stvara geometrijskim spajanjem, a ne zavarivanjem ili zasebnim pričvršćivačima.
Zategnuti spojevi su posebno korisni za proizvode dizajnirane okolo rezana proizvodnja, gdje se jezičci i prorezi mogu ugraditi direktno u ravni uzorak od lima.
| Aspekt | Detalji |
| Proces | Oblikovani jezičak ili prirubnica na jednom listu se umeće u prorez ili otvor na drugom listu i savija, tucked, ili zaključana na svom mestu. |
| Najbolje za | Blagi čelik, nehrđajući čelik, aluminijum, i drugi materijali koji se mogu oblikovati. |
| Prednosti | Nema zasebnih zatvarača; čist izgled; brza montaža; sposobnost samolociranja; pogodan za automatiziranu proizvodnju ili proizvodnju uz pomoć alata. |
| Ograničenja | Čvrstoća zgloba u velikoj meri zavisi od geometrije jezičaka i utora; zahtijeva precizno sečenje i oblikovanje; općenito pogodniji za lagana do umjerena konstrukcijska opterećenja. |
| Tipične primjene | Električna kućišta, HVAC komponente, ormari, namještaj, kutije, i lake fabričke sklopove. |
| Vrste zglobova | Obično se koristi u krilu, ugao, i T-tip konfiguracije. |
| Debljina materijala | Obično približno 0,3-1,5 mm, ovisno o duktilnosti materijala i dizajnu spoja. |
Zglobovi od lima
Koristi se spoj od lima komplementarni konusni jezičci i utori za stvaranje mehaničke blokade.
Tokom montaže, konusni jezičak klizi ili škljocne u odgovarajući otvor, ograničavanje kretanja u smjeru primarnog razdvajanja.
Za razliku od konvencionalnih metoda pričvršćivanja, spoj lastin rep može se stvoriti direktno tokom rezanja i oblikovanja, što ga čini posebno atraktivnim za dizajn za proizvodnju i sklopove od lima bez pričvršćivača.
| Aspekt | Detalji |
| Proces | Komplementarni jezičci i utori u obliku lastavičjeg repa se izrezuju ili formiraju u lim i sklapaju kako bi se proizvela konusna mehanička blokada. |
| Najbolje za | Čelik, aluminijum, nehrđajući čelik, i druge prikladne limene materijale koji se koriste u lakim proizvedenim sklopovima. |
| Prednosti | Nema zasebnih zatvarača; samolocirajuće; čist izgled; brza montaža; može poboljšati ponovljivost; pogodan za CNC sečenje i automatizovanu proizvodnju. |
| Ograničenja | Zahtijeva precizne dimenzije karakteristika i tolerancije; nosivost uvelike ovisi o geometriji jezička i debljini lima; može zahtijevati sekundarno zaključavanje za aplikacije sa visokim opterećenjem ili osjetljivim na vibracije. |
| Tipične primjene | Električna kućišta, kućišta mašina, nosači, namještaj, ukrasne metalne konstrukcije, prototipovi, i modularni sklopovi od lima. |
| Vrste zglobova | Lap, T, ugao, i konfiguracije prirubnica. |
| Debljina materijala | Obično se koristi za listove od približno 0,3–1,5 mm, ovisno o geometriji i proizvodnim mogućnostima. |
9. Zaključak
Spojevi od lima nisu samo mehaničke veze između dva komada metala.
To su pažljivo osmišljena sučelja koja određuju način opterećenja, deformacija, toplovati, vibracija, korozija, a tolerancije dimenzija se prenose kroz sklop.
Najčešće geometrije zglobova uključuju čeone spojeve, preklopni zglobovi, ugaoni spojevi, rubni spojevi, i T-zglobovi.
Ove geometrije se mogu povezati kroz širok spektar procesa, uključujući MIG zavarivanje, TIG zavarivanje, otporno tačkasto zavarivanje, lasersko zavarivanje, zavarivanje šavova, zakivanje, vijci i zavrtnji, clinching, lepljenje, hemming, zaključati šavove, zategnite zglobove, i preklopi lastinog repa.
Ključna inženjerska lekcija je da ne postoji univerzalno najjači ili najbolji spoj lima.
Uspješan spoj je onaj koji zadovoljava kompletan skup zahtjeva za njegovu primjenu:
Adekvatna snaga + Otpornost na umora + proizvodnost + Otpornost na koroziju + dimenziona stabilnost + uslužnost + troškovna efikasnost
U profesionalnom dizajnu od lima, zajednički odabir bi stoga trebao početi sa putanjom opterećenja i servisnim okruženjem, ne samo uz najlakši proizvodni proces.
FAQs
Koji je najjači tip spoja lima?
Zavareni spojevi sa punim prodorom (Ja, Tig, ili laser) daju najveću snagu po jedinici dužine, sa čvrstoćom koja se približava onoj samog osnovnog lima.
Za diskretne pričvršćivače, čvrste zakovice imaju najveću otpornost na smicanje, dok sklopovi vijaka i matica imaju najveću vlačnu čvrstoću stezanja.
Koji tip spoja je najbolji za tanki lim?
Uobičajeni izbori uključuju otporno točkasto zavarivanje, lasersko zavarivanje, clinching, zakivanje, samorezni pričvršćivači, lepljenje, i formiranih zglobova.
Najbolja opcija ovisi o materijalu, debljina, obim proizvodnje, potrebna snaga, i pristupačnost.
Koji je najbolji spoj za spajanje različitih metala?
Adhezivno lijepljenje, vijcima, i zakivanje su pogodni za spajanje različitih metala. Izbjegavajte zavarivanje jer može uzrokovati galvansku koroziju.
Koji je najjači tip spoja lima?
Ne postoji univerzalno najjači zglob. Čvrstoća spojeva zavisi od materijala, debljina, geometrija, stanje utovara, proces pridruživanja, i izrade.
Pravilno dizajniran zavareni spoj, zakovan, ili mehanički blokirani spoj može biti vrlo efikasan za različite primjene.
Koja je razlika između preklopnog i stražnjeg zgloba?
A preklopni zglob koristi listove koji se preklapaju, dok je a stražnji zglob povezuje listove otprilike od ivice do ivice.
Preklopne spojeve je općenito lakše sastaviti, dok čeoni spojevi mogu pružiti čistiju i kompaktniju geometriju.