U mašinskoj proizvodnji, bezbroj komponenti može izgledati drugačije po obliku i funkciji, ali mnogi od njih se mogu svrstati u ograničen broj tipičnih strukturalnih oblika.
Među najreprezentativnijim su osovine, rukavima, Kućišta, zupčanici, klipovi, i povezivanje šipki.
Izazov u obradi ovih dijelova nije samo odabir reznog alata ili mašine.
Jasan plan procesa mora koordinirati odabir praznine, dizajn datuma, redosled obrade, raspodjela naknade, toplotni tretman, dizajn uređaja, parametri rezanja, dimenzionalni pregled, i zapremina proizvodnje.
Ovaj članak daje sistematski pregled metoda obrade, tipične rute procesa, ključni tehnički zahtjevi, i uobičajeni proizvodni izazovi povezani sa ovih šest reprezentativnih mehaničkih dijelova.
1. Obrada dijelova osovine: Merilo obrade rotacionih komponenti
Dijelovi vratila su među najreprezentativnijim komponentama u mehaničkoj proizvodnji.
Njihova primarna funkcija je podrška rotirajućim elementima, prenijeti obrtni moment, prijenos snage, i održavati relativni položaj ležajeva, zupčanici, remenice, spojnice, i druge komponente prenosa.
Kvaliteta osovine je određena kombinacijom točnosti dimenzija, tačnost oblika, poziciona tačnost, i integritet površine.
Za relativno jednostavne male osovine, kundak za okrugle šipke je često ekonomičan jer je početna geometrija već približna konačnom cilindričnom obliku.
Za osovine velike čvrstoće ili jako opterećene, kovanje može pružiti bolju iskorišćenost materijala i povoljnija mehanička svojstva. Velike ili vrlo složene osovine mogu zahtijevati specijalizirane procese livenja ili kovanja.

Tipični proces obrade osovine
Opća ruta obrade vratila može se izraziti kao:
Priprema otvora → oblaganje i centralno bušenje → grubo struganje → termička obrada → poluzavršna obrada → sekundarna obrada → završno tokarenje → brušenje ili superfiniš → završna inspekcija
Tačan redoslijed se mijenja prema geometriji osovine i materijalu, ali stabilnost podataka i sekvenciranje procesa ostaju centralna razmatranja.
Za mnoge precizne osovine, centralne rupe se postavljaju rano, a zatim se koriste kao referentni podaci za naknadnu obradu.
Obrada između centara omogućava generiranje različitih vanjskih cilindričnih površina u odnosu na zajedničku os, što je posebno korisno kada je koaksijalnost kritična.
Zašto je važno sekvenciranje procesa
Glavni princip u mašinskoj obradi osovine je da se izvrši značajno uklanjanje materijala dok radni komad još uvek ima odgovarajuću strukturnu krutost.
Na primjer, grubo struganje većih prečnika se obično izvodi pre opsežne obrade manjih prečnika.
Ako se previše materijala ukloni iz vitke regije u ranoj fazi, lokalna krutost se smanjuje i osovina postaje podložnija:
Otklon → vibracije → dimenziona greška → geometrijska devijacija
Termička obrada također mora biti integrirana u procesni put. Kada je potrebno stvrdnjavanje ili kaljenje, Potrebno je zadržati dovoljnu količinu završne obrade kako bi se uklonila izobličenja termičke obrade tokom narednih operacija.
Grubo struganje i poluzavršna obrada
Tokarenje je primarni proces obrade za većinu konvencionalnih geometrija vratila.
Grubo okretanje se uglavnom bavi efikasno uklanjanjem materijala i uspostavljanjem osnovnog stepenastog profila.
Parametri rezanja se općenito biraju kako bi se maksimizirala produktivnost uz održavanje stabilnih uvjeta rezanja i izbjegavanje prekomjernog skretanja.
Poluzavršna obrada približava glavne funkcionalne površine njihovim konačnim dimenzijama i priprema ih za visoko preciznu završnu obradu.
Za vitke osovine, izbor podrške je posebno važan. Podrška za zadnji deo, stalni odmori, prati odmore, odgovarajuće metode zatezanja, i optimizirani parametri rezanja mogu značajno smanjiti otklon obratka.
Cilj nije jednostavno brzo ukloniti materijal, ali da proizvede stabilnu međugeometriju koja može pouzdano podržati kasnije precizne operacije.
Precizna obrada površina osovine
Kada osovine zahtijevaju visoku dimenzijsku i geometrijsku tačnost, brušenje često postaje konačna precizna operacija.
Cilindrično brušenje široko se koristi za nosače ležajeva, precizne osovine, hidraulične komponente, i druge površine koje zahtijevaju čvrste tolerancije i kontroliranu završnu obradu površine.
Brušenje bez centra je visoko produktivan za cilindrične komponente proizvedene u velikim količinama, posebno kada je individualno držanje posla između centara nepotrebno.
Za zahtjevne primjene, dodatne tehnike završne obrade mogu uključivati:
- Superfinishing
- Honing
- Poliranje
- Poliranje valjkom
- Lazanje
Ovi procesi mogu poboljšati teksturu površine i, zavisno od metode, modificirati svojstva blizu površine kao što su zaostalo naprezanje i tvrdoća.
Brušenje se ne odnosi samo na hrapavost površine
Uobičajena zabluda je da se brušenje koristi samo za postizanje glađe površine. U preciznoj proizvodnji osovina, njegova uloga je mnogo šira.
Brušenje može ispraviti:
- Varijacija prečnika
- Taper
- Greške zaokruženosti
- Greške cilindričnosti
- Lokalni površinski defekti
Međutim, prekomjerna toplina brušenja može oštetiti površinski sloj kaljenog čelika.
Stoga, isporuka rashladne tečnosti, izbor točkova, oblačenje, hraniti, i parametri mljevenja moraju se pažljivo kontrolirati kako bi se spriječila termička oštećenja ili neželjena zaostala naprezanja.
Mahining Keyways, Splines, i Threads
Osovine često sadrže sekundarne funkcionalne karakteristike koje moraju ostati točno povezane s glavnom osom rotacije.
Klupci se mogu proizvesti glodanjem, broaching, oblikovanje, ili specijalizirane metode obrade. Njihova širina, dubina, pozicija, i ugaona orijentacija utiču na prenos i montažu obrtnog momenta.
Zupci su složeniji jer više zuba mora biti precizno raspoređeno po obodu osovine.
Ovisno o dizajnu žljebova i obima proizvodnje, procesi kao što je provlačenje, oblikovanje, hobbing, glodanje, ili se može koristiti mljevenje.
Navoji se mogu obraditi okretanjem, glodanje navoja, tapkanje za unutrašnje karakteristike, ili brušenje za visoko precizne aplikacije.
Kritični princip planiranja procesa je da ove sekundarne karakteristike treba da budu obrađene iz kontrolisanih funkcionalnih podataka.
Inače, osovina može imati tačne pojedinačne karakteristike, ali netačne ugaone ili pozicijske odnose između njih.
Specijalni dijelovi osovine: Radilice i vodeći vijci
Neke komponente vratila zahtijevaju specijalizirane procesne strategije jer njihova geometrija nadilazi konvencionalno tokarenje.
Radilice
Radilice sadrže više ofsetnih rukavaca, uključujući glavne nosače i osovinice.
Njihova obrada stoga zahtijeva preciznu kontrolu prečnika čepa, ručica bacanje, ugaoni položaj, fileti, uljni prolazi, i dinamičke ravnoteže.
Tipični procesi mogu uključivati specijalizirano tokarenje, mljevenje, bušenje, dorada fileta, poliranje, i balansiranje.
Zato što radilice doživljavaju ozbiljno ciklično opterećenje, integritet površine na uvojcima i prijelazima rupica je posebno važan.
Lead Screws
Vijci za olovke zahtijevaju strogu kontrolu profila navoja, pitch, olovna tačnost, ravnost, i završnu obradu površine.
U preciznim aplikacijama, nakon termičke obrade može biti potrebno brušenje navoja ili drugi procesi visoke preciznosti.
Za takve komponente, cilj procesa se proteže dalje od preciznosti dimenzija i uključuje preciznost kretanja po cijeloj radnoj dužini.
2. Rukav & Obrada dijelova čahure: Preciznost provrta kao osnovni tehnički izazov
Dijelovi rukava i čahure se široko koriste kao potpora, vođenje, pozicioniranje, brtvljenje, i komponente otporne na habanje u mehaničkoj opremi.
Tipični primjeri uključuju ležajeve, vodiči rukavi, odstojni rukavi, čahure osovine, hidraulične čahure, obloge cilindara, i nositi rukave.
Iako je njihova osnovna geometrija često relativno jednostavna - cilindrična unutrašnja rupa u kombinaciji s vanjskom cilindričnom površinom - zahtjevi za obradu mogu biti znatno zahtjevniji nego što njihov izgled sugerira.
Centralni izazov u mašinskoj obradi čaura i čahure nije jednostavno stvaranje tačnog provrta ili spoljašnjeg prečnika.
Kritični zahtjev je održavanje geometrijskog odnosa između provrta, vanjski prečnik, krajnji lica, i funkcionalna osovina.
U mnogim aplikacijama, čak i mala greška u koncentričnosti ili okomitosti može uzrokovati neravnomjerno opterećenje, prekomerno trošenje, curenje, vibracija, ili preranog kvara.

Tipičan proces strojne obrade za dijelove rukava
Opća ruta obrade može se opisati kao:
Priprema blanka → oblaganje → grubo struganje → bušenje ili grubo bušenje → termička obrada ako je potrebno → poluzavršna obrada → precizno bušenje ili razvrtanje → unutrašnje brušenje/honanje → završna kontrola
Tačan redoslijed ovisi o strukturi čahure i potrebnoj preciznosti.
Za relativno jednostavne i niskoprecizne čahure, bušenje praćeno razvrtanjem može pružiti dovoljnu preciznost bušotine.
Kada su potrebne čvršće tolerancije i bolja geometrijska kontrola, dosadan, unutrašnje brušenje, honing, ili se može uvesti preklapanje.
Praktičan napredak je:
Bušenje → Provrtanje → Razvrtanje → Brušenje/Honiranje
Svaki proces služi drugačijoj svrsi, a ne jednostavno ponavljanje iste operacije sa sve većom preciznošću.
Bore Machining: Od grube obrade do precizne završne obrade
Bušenje
Bušenje se obično koristi za stvaranje početne rupe u čvrstim praznim dijelovima. Nudi visoku produktivnost, ali obično ne pruža geometrijsku tačnost potrebnu za precizan funkcionalni provrt.
Položaj rupe, ravnost, i deformacija bušilice može uticati na sve naredne operacije, tako da početnu rupu treba posmatrati kao a početnu geometriju, a ne završni provrt.
Dosadan
Bušenje uklanja materijal iz postojeće rupe i pruža mnogo veću kontrolu nad promjerom, ravnost, okruglost, i tačnost položaja.
Za precizne rukave, bušenje je često ključna posredna operacija jer ispravlja greške nastale tokom bušenja i uspostavlja pouzdanu geometriju za naknadnu završnu obradu.
Razvrtanje
Razvrtanje se prvenstveno koristi za poboljšanje točnosti veličine provrta i završne obrade površine nakon što je napravljena odgovarajuća prethodno obrađena rupa.
Efikasan je za relativno konzistentnu proizvodnju kada je potrebna tolerancija unutar mogućnosti procesa.
Međutim, razvrtanje nije zamjena za ispravljanje fundamentalno neprecizne ili neusklađene rupe. Kvaliteta rezultata i dalje ovisi o prethodnoj operaciji bušenja ili bušenja.
Unutrašnje brušenje
Unutrašnje brušenje se koristi kada je potrebna visoka dimenzionalna i geometrijska tačnost, posebno za kaljene ili precizne komponente.
Može se poboljšati:
- Prečnik otvora
- Roundness
- Cilindričnost
- Hrapavost površine
Dodaci za mlevenje moraju se pažljivo kontrolisati, posebno za rukave malog prečnika ili tankih zidova.
Honing
Honovanje je proces završne obrade posebno pogodan za cilindrične bušotine.
Može poboljšati i geometrijsku tačnost i teksturu površine i naširoko se koristi za košuljice cilindara, hidraulične komponente, precizne čahure, i nosive površine.
Jedna od glavnih prednosti brušenja je mogućnost generiranja kontroliranog šrafovanog površinskog uzorka koji može podržati zadržavanje maziva u odgovarajućim primjenama.
Thin-Wall Sleeves: Deformacija je glavni izazov
Navlake sa tankim zidovima spadaju među komponente koje je teže precizno obrađivati jer je njihova krutost ograničena.
Tokom obrade, sila rezanja može privremeno deformirati radni predmet.
Nakon što se sklop oslobodi, elastična deformacija se može djelomično oporaviti, uzrokujući promjenu izmjerenog provrta ili vanjskog prečnika.
Ovo stvara uobičajenu situaciju:
Obrađeno pod opterećenjem stezanja → dimenzija izgleda ispravno → oslobođena od učvršćenja → promjene geometrije
Problem postaje još teži kada je rukav veoma tanak, dugo, ili od relativno mekog materijala.
Tri glavne metode kontrole deformacija
1. Smanjite silu rezanja
Odgovarajući parametri rezanja, oštrim alatima, odgovarajuća geometrija alata, a kontrolirana dubina reza može smanjiti radijalne sile rezanja.
2. Optimizirajte stezanje
Sistem držanja za rad mora čvrsto držati komponentu bez primjene pretjerane sile.
Meke čeljusti, ekspandirajući trnovi, unutrašnji nosači, i posebno dizajnirana učvršćenja mogu pomoći u ravnomjernijoj raspodjeli opterećenja stezanja.
3. Kontrolirajte toplinu
Toplina rezanja može uzrokovati širenje i alata i radnog komada. Ako temperatura nije stabilna, mjerenja dimenzija koja se vrše neposredno nakon obrade možda neće predstavljati stvarnu geometriju sobne temperature.
Za precizne komponente, Isporuka rashladne tečnosti i termička stabilizacija stoga mogu biti podjednako važni kao i nominalni parametri rezanja.
Koncentričnost od provrta do OD je često važnija od individualne veličine
Jedna od najvažnijih karakteristika čahure je odnos između njenog provrta i vanjskog prečnika.
Razmotrite čahuru ugrađenu u kućište i nosi rotirajuću osovinu.
Čak i ako su i promjer provrta i vanjski promjer unutar tolerancije, prekomjerni ekscentricitet između njih može proizvesti neujednačenu debljinu zida i pomak hodne ose.
Ovo može dovesti do:
- Neujednačen pritisak ležaja
- Ubrzano trošenje
- Povećano trenje
- Neusklađenost osovine
- Lokalno grijanje
- Smanjene performanse zaptivanja
Iz tog razloga, proces treba da održava stabilan odnos između unutrašnje i spoljašnje referentne površine.
Gdje je potrebna visoka koncentričnost, obrada obje površine iz zajedničkog datuma ili korištenje kontrolirane strategije pojedinačnog postavljanja može smanjiti akumulirane greške pri lociranju.
Mašinska obrada čahure za duboke rupe
Dugi rukavi i čahure sa dubokim provrtom uvode dodatne izazove u vezi sa otklonom alata, evakuacija čipova, isporuka rashladne tečnosti, i nosio pravo.
Kako rupa postaje dublja u odnosu na njen prečnik, sistem obrade postaje sve osjetljiviji na:
- Prepust alata
- Sila rezanja
- Vibracije
- Akumulacija toplote
- Evakuacija čipa
- Neusklađenost radnog komada i alata
Stoga mogu biti potrebne specijalizirane tehnike bušenja dubokih rupa i bušenja.
U preciznim operacijama bušenja, Plutajući ili samoporavnavajući aranžmani za bušenje mogu pomoći sistemu za sečenje da preciznije prati postojeću rupu, zavisno od mašine i primene.
Efikasna isporuka rashladne tečnosti je takođe neophodna. Loša evakuacija strugotine može omogućiti ponovno sečenje strugotine, uzrokujući bodovanje otvora, dimenzionalna nestabilnost, i ubrzano trošenje alata.
3. Stanovanje & Obrada dijelova kutije: Kombinirana obrada sistema rupa i referentnih ravnina
Kućište i dijelovi kutije su osnovne strukturne komponente mehaničke opreme.
Tipični primjeri uključuju kućišta alatnih mašina, kućišta mjenjača, Kućišta ležaja, tijela pumpe, slučajevi prenosa, blokovi motora, i vretenaste kutije.
Za razliku od vratila i rukava, kojima dominiraju rotacijske površine, dijelovi kućišta obično sadrže kombinaciju velikih referentnih ravnina, sistemi provrta koji se ukrštaju, montažne površine, rupe sa navojem, Unutarnje šupljine, i vanjske strukturne karakteristike.
Njihova poteškoća obrade stoga ne proizilazi iz jedne karakteristike, već od održavanja prostornog odnosa između brojnih funkcionalnih površina i sistema rupa.
Dimenzionalna i geometrijska tačnost ovih karakteristika direktno utiče na kvalitet montaže, poravnanje osovine, performanse ležajeva, vibracija, brtvljenje, i radnu stabilnost kompletne mašine.

Ključni zahtjevi obrade
Najvažniji zahtjevi uključuju promjer provrta, tačnost pozicije rupe, koaksijalnost, ravnina ravnost, okomitost, paralelizam, i završnu obradu površine.
Za kućišta ležajeva i transmisije, odnos između više provrta je posebno kritičan jer svako neusklađenost može uticati na poravnanje osovine, opterećenje ležaja, zupčanik meshing, vibracija, i radni vijek.
| Requirement | Glavna svrha |
| Preciznost provrta | Osigurava pravilno pristajanje ležaja i osovine |
| Preciznost pozicije rupe | Održava ispravnu geometriju sklopa |
| Koaksijalnost | Održava više provrta ležajeva poravnatim |
| Ravna ravnost | Omogućava stabilnu montažu i montažu |
| Perpendikularnost / paralelizam | Održava ispravne geometrijske odnose |
| Površinski finiš | Podržava montažu, brtvljenje, i performanse kontakata |
Odabir datuma i planiranje procesa
Odabir datuma je temelj strojne obrade kućišta. Prije obrade kritičnih karakteristika treba uspostaviti stabilan i ponovljiv referentni sistem.
U pojedinačnoj ili maloserijskoj proizvodnji, grubi odljevci se mogu poravnati ručno prema referencama dizajna.
U masovnoj proizvodnji, sistemi za lociranje zasnovani na uređajima kao što su princip jedna ravan-dva pina omogućavaju brže i ponovljivije pozicioniranje.
Redoslijed obrade općenito slijedi princip „datum prvi, avioni pre rupa, gruba obrada prije završetka.”
Najprije se uspostavljaju glavne referentne površine, slijede sistemi kritičnih rupa.
Održavanje važnih operacija unutar istog koordinatnog sistema pomaže u smanjenju kumulativnih grešaka u pozicioniranju.
Obrada referentnih ravnina i sistema rupa
Referentne ravni se obično obrađuju glodanje, rendisanje, ili mljevenje, ovisno o veličini komponente i zahtjevima za preciznošću.
Nakon uspostavljanja primarnih referentnih površina, sistemi rupa se mogu proizvesti bušenjem, razvrtanje, dosadan, ili specijalizovanu mašinsku obradu.
Za obične montažne rupe, bušenje može biti dovoljno. Provrti za precizne ležajeve često zahtijevaju bušenje ili doradu. Gdje nekoliko provrta mora dijeliti zajedničku os, linija dosadna može pružiti odličnu koaksijalnu kontrolu.
Koordinatna obrada i CNC obrada centri su posebno prikladni kada se mora precizno kontrolirati više lokacija rupa, a fleksibilnost proizvodnje je važna.
Tipična ruta obrade
Reprezentativni proces je:
Priprema blanka → obrada u referentnoj ravni → obrada u glavnoj ravni → gruba obrada rupa → poluzavršna obrada → precizno bušenje/glodanje → narezivanje navoja i sekundarne karakteristike → završna obrada i inspekcija
Razdvajanje grube i završne obrade pomaže u smanjenju utjecaja sila rezanja, preostali stres, i termička distorzija na konačnu tačnost.
Za velika livena kućišta, rasterećenje ili stabilizacija također može biti potrebno prije precizne obrade jer uklanjanje velikih količina materijala može osloboditi zaostala naprezanja i uzrokovati pomicanje dimenzija.
Zašto je tačnost sistema rupa važna
U kućištu, pojedinačne dimenzije su samo dio zahtjeva za kvalitetom.
Provrt ležaja može zadovoljiti toleranciju promjera, ali i dalje uzrokovati funkcionalne probleme ako je njegova os pogrešno postavljena u odnosu na drugi provrt ili montažnu površinu.
Stoga, osnovni cilj mašinske obrade kućišta je:
Uspostaviti precizne i stabilne geometrijske odnose među referentnim ravnima, precizne bušotine, montažne rupe, i druge funkcionalne karakteristike.
Za fleksibilnu proizvodnju, CNC obradni centri nude efikasnu kombinaciju tačnosti i prilagodljivosti.
Za proizvodnju velikih količina, namenska oprema, sistemi za bušenje, automatizovana oprema, a inspekcija u procesu može pružiti veću ponovljivost i produktivnost.
Osnovni princip ostaje isti: prvo kontrolirajte sistem podataka, zatim izgradite cijelu rupu i geometriju površine oko nje.
4. Obrada cilindričnih zupčanika: Obrada profila zuba kao jezgro procesa
Cilindrične zupčanici su bitne komponente prijenosa koje se koriste za prijenos obrtnog momenta, promenite brzinu rotacije, i održavati definirani odnos kretanja između osovina.
Tipični primjeri uključuju čelne zupčanike, spiralni zupčanici, unutrašnjim zupčanicima, i drugi oblici cilindričnog zupčanika.
Njihova obrada je znatno zahtjevnija od običnog tokarenja jer sistem zubaca mora održavati precizne odnose u profilu, voditi, pitch, razmak, radijalno strujanje, i poravnanje sa provrtom zupčanika ili osovinom osovine.
Kvalitet zupčanika direktno utiče na buku menjača, vibracija, raspodjela opterećenja, efikasnost, i radni vijek.
Stoga, proizvodnju zupčanika treba posmatrati kao integrisani proces koji uključuje pripremu praznog zupčanika, kontrola datuma, generacija zuba, toplotni tretman, završna obrada, i završni pregled, a ne samo operacija rezanja zuba.

Glavni zahtjevi obrade cilindričnih zupčanika
Preciznost zupčanika se općenito procjenjuje iz nekoliko funkcionalnih perspektiva.
Preciznost kretanja određuje da li zupčanik prenosi željeni ugaoni odnos, dok preciznost trčanja utiče na glatkoću i vibracije.
Preciznost zuba do zuba i površine zuba utiče na to koliko je ravnomerno raspoređeno opterećenje na zube koji se spajaju.
| Requirement | Inženjerski značaj |
| Preciznost profila zuba | Osigurava dizajniranu evolventnu ili modificiranu geometriju zuba |
| Preciznost olova | Kontroliše poravnanje zuba duž širine lica |
| Preciznost nagiba | Održava ispravan razmak između zubaca i prijenosni omjer |
| Radijalni izlaz | Utječe na konzistentnost rotacije i zupčastu mrežu |
| Preciznost provrta | Osigurava pravilno pozicioniranje na osovini |
| Koncentričnost od bušotine do zuba | Održava ispravan odnos između ose zupčanika i sistema zubaca |
| Hrapavost površine zuba | Utječe na trenje, buka, nositi, i umor |
| Tvrdoća i dubina kućišta | Odredite otpornost na habanje i sposobnost nošenja nakon termičke obrade |
Tipični proces obrade cilindričnog zupčanika
Reprezentativni put proizvodnje zupčanika je:
Izrada blanka → termička obrada blanka po potrebi → tokarenje zupčanika → obrada provrta i čela → rezanje zupčanika → termička obrada → restauracija datuma → završna obrada zupčanika → inspekcija
Tačan redosled zavisi od materijala, veličina zupčanika, stepen tačnosti, metoda termičke obrade, i zapremina proizvodnje.
Posebno važan princip je da se rezerviše dovoljan iznos za obradu za operacije koje se izvode nakon termičke obrade.
Procesi kao što je karburizacija, gašenje, a kaljenje može uzrokovati dimenzionalne i geometrijske promjene.
Ako je konačni zahtjev za preciznošću strog, ove promjene se moraju predvidjeti tokom ranijih faza obrade.
Odabir datuma je kritičan
Zubni sistem, bore, i krajnje strane moraju održavati precizan prostorni odnos. Stoga, Izbor datuma je jedna od najvažnijih odluka u planiranju procesa zupčanika.
Za zupčanici integrirani u osovinu, osa rotacije se obično uspostavlja kroz središnje rupe ili druge kontrolirane reference osovine. Za zupčanici tipa provrta, provrt i krajnja strana se često koriste kao funkcionalne reference za lociranje.
Princip je jednostavan:
Osnova obrade treba biti usko usklađena s funkcionalnom rotacijskom bazom zupčanika.
Loš odabir datuma može proizvesti zupčanik u kojem je profil zuba pojedinačno precizan, ali je cijeli sistem zuba ekscentričan u odnosu na provrt.
To može dovesti do neravnomjernog spajanja, povećana buka, lokalizovano opterećenje zuba, i preranog trošenja.
Glavne metode obrade zuba
Različiti procesi sečenja zupčanika biraju se prema geometriji zupčanika, tačnost, obim proizvodnje, i da li je zupčanik unutrašnja ili eksterna.
Gear Hobbing
Hobbing je jedna od najčešće korištenih metoda za obradu vanjskih cilindričnih zupčanika. Rotirajuća ploča za kuhanje kontinuirano je u kontaktu sa zupčanikom kako bi stvorila prostor za zube.
Njegove glavne prednosti su visoka produktivnost, kontinuirano sečenje, i pogodnost za cilindrične i spiralne zupčanike. Stoga je posebno atraktivan za srednje- i proizvodnju velikog obima.
Gear Shaping
Oblikovanje zupčanika koristi klipni rezač koji se spaja s radnim komadom u generirajućem odnosu poput zupčanika.
Njegova sposobnost da radi blizu ramena i unutar unutrašnje geometrije čini ga vrijednim za unutrašnje zupčanike i određene strukture zupčanika koje je teško kuhati.
Gear Shaving
Brijanje zupčanika se općenito koristi prije konačnog stvrdnjavanja kako bi se poboljšala tačnost zuba i stanje površine.
Može ukloniti mala odstupanja nastala tijekom prethodnih operacija rezanja i posebno je povezana s velikom proizvodnjom automobilske opreme.
Brušenje zupčanika
Za kaljene visoko precizne zupčanike, brušenje je često završna operacija završne obrade zuba. Može značajno poboljšati profil zuba, voditi, istjecanje, i završnu obradu površine.
Brušenje zupčanika je posebno važno za primjene gdje je niska buka prijenosa, visoka nosivost, i potreban je precizan prijenos pokreta.
Toplinska obrada i završna obrada nakon termičke obrade
Toplinska obrada je često jedna od najutjecajnijih faza u proizvodnji zupčanika jer zupčanik mora istovremeno postići površinsku tvrdoću, otpornost na habanje, snaga umora, i dimenzionalna stabilnost.
Ovisno o materijalu zupčanika i primjeni, tretmani mogu uključivati:
- Karburizacija
- Karbonitriranje
- Nitrizam
- Indukcijsko kaljenje
- Kroz otvrdnjavanje
Za očvršćene zupčanike, kombinacija tvrde površine otporne na habanje i čvršćeg jezgra osigurava ravnotežu između otpornosti na zamor od kontakta i ukupne čvrstoće strukture.
Međutim, toplinska obrada također može dovesti do izobličenja, preostali stres, i dimenzionalne promjene. Zbog toga visokoprecizni zupčanici često zahtijevaju završno brušenje ili brušenje nakon termičke obrade.
5. Obrada klipova: Precizno oblikovanje za radna okruženja na visokim temperaturama
Klipovi su kritične recipročne komponente u motorima sa unutrašnjim sagorevanjem, Kompresori, i drugih elektroenergetskih sistema.
Rade pod visokim temperaturama, visoko pritisak, naizmjenična mehanička opterećenja, i kontinuirani klizni kontakt, tako da su njihovi zahtjevi za mašinskom obradom usko povezani sa termičkim širenjem, podmazivanje, brtvljenje, i performanse zamora.
Klipovi motora se obično proizvode od aluminijskih legura zbog njihove male gustine i povoljne toplotne provodljivosti, iako specijalizovane aplikacije mogu koristiti druge materijale.
Za razliku od konvencionalne cilindrične komponente, klip se retko obrađuje kao jednostavan pravi cilindar.
Njegova suknja, kruna, prstenasti žljebovi, pin bores, i unutrašnje šupljine imaju različite funkcionalne zahtjeve.
Centralni izazov je reproducirati dizajniranu geometriju dovoljno precizno da klip postigne potreban zazor i raspodjelu opterećenja pod stvarnom radnom temperaturom, a ne samo zadovoljavanje dimenzija sobne temperature.

Glavni zahtjevi za obradu klipova
| Requirement | Inženjerski značaj |
| Prečnik i profil suknje | Kontrolira razmak između klipa i cilindra |
| Zaobljenost suknje | Promoviše ujednačen kontakt i smanjuje lokalizirano opterećenje |
| Preciznost otvora klina | Osigurava pravilno prianjanje klipa i prijenos opterećenja |
| Položaj otvora klina | Održava geometrijski odnos između klipa i klipnjače |
| Dimenzije prstenastih žljebova | Kontrolira nasjedanje i brtvljenje klipnih prstenova |
| Položaj žlijeba i paralelizam | Sprečava neravnomerno opterećenje prstena i probleme sa zaptivanje |
| Geometrija krune | Utječe na sagorijevanje, termičko opterećenje, i distribuciju materijala |
| Hrapavost površine | Utiče na trenje, podmazivanje, i nositi |
Suknja klipa je posebno važna jer na njenu radnu geometriju utiču termičko širenje i mehanička deformacija.
Profil koji na sobnoj temperaturi izgleda blago necilindričan može biti namjeran, omogućavajući klipu da se nakon zagrijavanja približi željenom radnom obliku.
Tipični proces obrade klipa
Reprezentativni put obrade je:
Lijevanje ili kovanje → grubo struganje → unutrašnja obrada → obrada klinova → obrada prstenastih žljebova → profiliranje suknje → završna obrada → inspekcija
Tačan redoslijed ovisi o dizajnu klipa, materijal, obim proizvodnje, i odnos između karakteristika klipa.
Gruba obrada se prvenstveno koristi za uspostavljanje osnovne geometrije i uklanjanje viška materijala, dok su završne operacije odgovorne za reprodukciju funkcionalnog profila i čvrstih geometrijskih tolerancija.
Za proizvodnju velikih količina, namjenska CNC oprema i automatizirano mjerenje se često koriste za održavanje konzistentnih dimenzija od dijela do dijela.
Obrada profila klipne suknje
Jedna od tehnički najzahtjevnijih operacija je obrada profila suknje.
Suknja može uključivati pažljivo kontrolirane:
- Profili bačvi
- Cam profili
- Tapers
- Lokalni reljef
- Geometrija potisne strane
Ove karakteristike kompenzuju različito termičko širenje i mehaničko opterećenje koje doživljavaju različiti regioni klipa tokom rada.
Stoga, obrada klipa nije samo stvar proizvodnje nominalnog prečnika. Proces mora reproducirati a funkcionalni trodimenzionalni profil.
Moderni CNC sistemi mogu koristiti koordinatno kontrolirano profiliranje i kompenzaciju alata kako bi postigli potrebnu geometriju, dok precizni mjerni sistemi verificiraju stvarni profil u odnosu na projektni model.
Precizna obrada provrta klina
Provrt klipnog klipa je još jedna kritična karakteristika jer prenosi opterećenje između klipa i klipnjače.
Njegov kvalitet zavisi od:
Prečnik + okruglost + cilindričnost + pozicija + poravnanje
Pogrešan položaj otvora klipa može uticati na kretanje klipa i uvesti dodatno opterećenje u klipnjaču i sistem radilice.
Ovisno o dizajnu klipa, provrt se može obraditi preciznim bušenjem nakon čega slijedi honovanje ili druga operacija fine dorade.
Obrada prstenastih žljebova
Prstenasti žljebovi moraju održavati tačnu širinu, dubina, pozicija, i paralelizam tako da se klipni prstenovi mogu pomicati i pravilno zaptiti.
Loša geometrija žljebova može dovesti do:
- Neadekvatno zaptivanje
- Prekomjerna potrošnja ulja
- Prsten se lijepi
- Povećano propuštanje
- Ubrzano trošenje
Proces završne obrade žljebova stoga zahtijeva strogu kontrolu geometrije alata i kompenzaciju dimenzija, posebno pri obradi aluminijskih legura u velikim količinama proizvodnje.
6. Obrada spojnih šipki: Kontrola deformacije za komponente niske krutosti
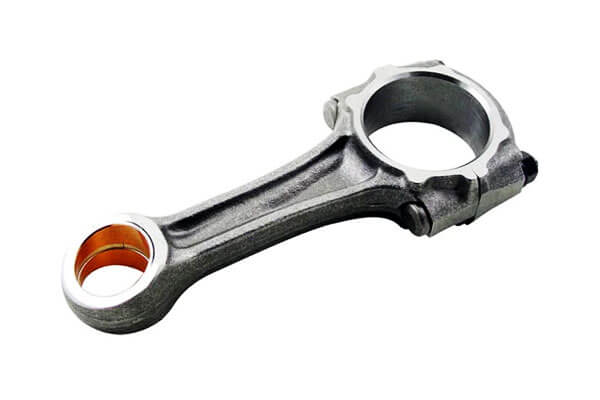
Klipnjače povezuju klip sa radilicom i prenose naizmjenične sile nastale tijekom povratnog kretanja.
Moraju izdržati velika ciklična opterećenja, uticaj, savijanje, i umor, dok ostaje dovoljno lagan da minimizira klipnu masu.
Većina konvencionalnih klipnjača se proizvodi od kovanog čelika, iako se aluminij i druge specijalizirane legure koriste u specifičnim primjenama.
Iz perspektive mašinske obrade, klipnjače su izazovne jer im njihova izdužena struktura i različiti poprečni presjek daju relativno nisku lokalnu krutost.
Kao rezultat, sila stezanja, sila rezanja, a zaostalo naprezanje može uzrokovati deformaciju, što otežava održavanje precizne geometrije provrta i središnjeg razmaka.
Tipični proces obrade klipnjače
Opći put procesa može biti:
Kovanje → termička obrada → referentna obrada → gruba vanjska obrada → obrada provrta → odvajanje kapa → poluzavršna obrada → precizno bušenje/honovanje → završna kontrola
Redoslijed varira ovisno o dizajnu klipnjače i da li se koristi konvencionalna obrada ili tehnologija cijepanja loma.
Gruba obrada uspostavlja stabilne referentne površine i uklanja većinu dodatka obrade.
Zatim se koriste precizno bušenje i honovanje za postizanje konačnih dimenzija provrta i geometrijske tačnosti.
Mašinska obrada i završna obrada
Veliki i mali provrt se generalno obrađuju nizom grubog bušenja, poluzavršna obrada, i precizna završna obrada.
Dosadan uspostavlja tačnu veličinu i geometrijsku formu, dok honing može dodatno poboljšati zaobljenost, cilindričnost, i površinske karakteristike gdje je potrebno.
Za vrhunsku montažu, odnos između štapa i kape je posebno važan.
Nakon što se poklopac odvoji i ponovo sastavi, gotovi provrt mora održavati projektovanu geometriju i poravnanje.
Prijelom-split klipnjače
Cepanje loma se široko koristi za prikladne dizajne klipnjača velike zapremine.
Umjesto proizvodnje konvencionalno obrađene površine za spajanje između šipke i kapice, kontrolisani prelom se pokreće duž unapred određenog regiona.
Rezultirajuća nepravilna lica loma pružaju vrlo individualno sučelje parenja, pomaže da se poklopac i šipka vrate u prvobitni relativni položaj tokom montaže.
Ovaj pristup može ponuditi:
- Precizna lokacija od kapice do štapa
- Smanjeno relativno kretanje
- Eliminacija nekih konvencionalnih operacija obrade
- Efikasna proizvodnja velikog obima
- Dosljedno pozicioniranje sklopa kada se pravilno kontrolira
Međutim, cijepanje loma zahtijeva pažljivo kontrolirana svojstva materijala, geometrija zareza, ponašanje prijeloma, i procesne parametre. Nije prikladan za svaki materijal ili dizajn klipnjače.
Osnovni princip obrade klipnjače
Osnovni izazov je održati precizan prostorni odnos između velikih i malih provrta uz sprječavanje deformacije relativno vitke komponente.
To čini obradu klipnjače klasičnim primjerom precizne proizvodnje niske krutosti. Samo tačnost mašine ne može garantovati konačni rezultat.
Proces mora istovremeno kontrolirati odabir datuma, loading fixture, sila rezanja, uklanjanje materijala, toplotni tretman, završna obrada, i inspekcija.
U automobilskoj proizvodnji velikog obima, najefikasniji proces stoga kombinuje kruto i ponovljivo pričvršćivanje sa kontrolisanim parametrima obrade, automatizovano merenje, i, gdje je prikladno, fracture-split tehnologija.
7. Poređenje šest tipičnih dijelova za obradu
Iako osovine, rukavima, Kućišta, zupčanici, klipovi, i klipnjače imaju veoma različite geometrije, njihova logika planiranja procesa može se sistematski porediti.
| Vrsta dijela | Primarni izazov obrade | Kritične karakteristike | Uobičajeni procesi | Glavna kontrolna tačka |
| Shaft | Rotaciona tačnost i koncentričnost | Časopisi, ramena, niti, Ključni | Okretanje, mljevenje, spline obrada | Koaksijalnost i ispadanje |
| Rukav | Preciznost provrta i deformacija | Bore, OF, krajnja strana | Bušenje, dosadan, razvrtanje, honing | Odnos provrta i OD |
| Stanovanje | Tačnost sistema datuma i rupa | Montažna lica, dosade, rupe | Glodanje, dosadan, bušenje, mljevenje | Položaj i geometrijska tačnost |
| Gear | Geometrija zuba i izobličenje termičke obrade | Profil zuba, voditi, pitch, bore | Hobbing, oblikovanje, brijanje, honing, mljevenje | Preciznost zupčanika i istrčavanje |
| Klip | Funkcionalni profil i termička geometrija | Suknja, pin bore, prstenasti žljebovi | Okretanje, dosadan, obrada utora | Profil i tačnost položaja |
| Klipnjača | Mala krutost i deformacija | Male/velike bušotine | Glodanje, dosadan, honing, cijepanje frakture | Poravnanje provrta i središnji razmak |
Tabela pokazuje važan obrazac: metoda obrade treba da prati funkcionalnu geometriju dijela.
Ne postoji univerzalno superioran proces obrade.
Tokarenje je idealno za rotacijske površine, bušenje je neophodno za precizne unutrašnje prečnike, glodanje dominira složenim prizmatičnim površinama, brušenje obezbeđuje visoku preciznost nakon termičke obrade, i procesi oblikovanja ili lomljenja mogu smanjiti zahtjeve za obradom za odgovarajuće komponente velike zapremine.
8. Zaključak
Šest reprezentativnih tipova delova—osovine, rukavima, Kućišta, zupčanici, klipovi, i povezivanje šipki—pruža koristan poprečni presjek prakse mehaničke obrade.
Uprkos razlikama, isti fundamentalni principi se pojavljuju iznova i iznova:
Ispravan odabir datuma → logično sekvenciranje procesa → odgovarajuće metode obrade → efektivna kontrola deformacija → pouzdana inspekcija
Ovo je pravi temelj dizajna procesa obrade.
Cilj nije jednostavno ukloniti materijal što je brže moguće.
Uspješan proces strojne obrade mora transformirati blanko u komponentu koja zadovoljava svoje dimenzije, geometrijski, funkcionalan, metalurški, površine, i ekonomske zahtjeve dosljedno.
Za inžinjere, planeri procesa, i proizvođači, razumijevanje ovih šest tipičnih kategorija dijelova pruža više od liste metoda obrade.
Nudi praktičan okvir za analizu nepoznatih komponenti i odabir rute procesa na osnovu strukture dijelova, funkcionalni zahtjevi, materijalno ponašanje, tačnost, i zapremina proizvodnje.
FAQs
Koji je najizazovniji dio za mašinu od ovih šest tipova?
Zavisi od stepena preciznosti, ali općenito zupčanici i klipovi predstavljaju najveću složenost procesa.
Zupčanici zahtijevaju specijaliziranu obradu profila zuba i uske geometrijske tolerancije, dok klipovi zahtijevaju preciznu kontrolu složenih zakrivljenih profila i višestruke prijenose podataka.
Koji proces pruža najviši kvalitet zuba zupčanika?
Brušenje zupčanika daje najveću preciznost profila zuba i standardni je proces za precizno kaljene zupčanike.
Može ispraviti izobličenje od termičke obrade i postići najviše AGMA ili DIN stepene tačnosti.
Zašto je odabir datuma toliko kritičan u mašinskoj obradi kućišta?
Kućišta imaju više međusobno povezanih sistema rupa i spojnih površina. Sve pozicijske tolerancije se slažu od primarnog datuma.
Loš odabir datuma stvara kumulativnu grešku poravnanja koja direktno degradira pristajanje sklopa i performanse mašine.
Koja je korist od cijepanja loma za klipnjače?
Frakturno cijepanje stvara savršeno usklađeno, Interfejs za zaključavanje oblika između šipke i kapice.
Ovo poboljšava tačnost montaže, eliminiše mašinsku obradu površine koja se spaja, smanjuje broj delova, i povećava strukturalni integritet velikih dimenzija.
Koja je standardna završna obrada provrta čaura ležaja?
Većina provrta za precizne ležajeve završava se honovanjem, koji proizvodi odličnu zaobljenost, kontrolirana tekstura površine, i konzistentne veličine.
Za vrlo precizne aplikacije, može se specificirati brušenje provrta ili superfiniš.