Analiza slučaja
| Projekt | 310S kapa plamenika za livenje od nerđajućeg čelika |
| Referentni projekat | Komponenta industrijskog plamenika visoke temperature |
| Obim projekta | Precizno investiciono livenje kompleksa 310S poklopac plamenika od nerđajućeg čelika, uključujući razvoj uzorka voska, livenje keramičkih školjki, 310S topljenje i sipanje, toplotni tretman, Završetak površine, dimenzionalni pregled, i opciono NDT. |
| Materijal | AISI 310S / U 1.4845 Austenitni nehrđajući čelik — odabran zbog odlične otpornosti na oksidaciju, termička stabilnost, i pogodnost za produženi rad na visokim temperaturama. |
| Proces proizvodnje | Injekcija voskom + silic-sol investiciono livenje + zgrada od keramičke školjke + deparatiranje + 310S precizno topljenje + kontrolisano prelivanje + nokaut + odsecanje/brušenje + termička obrada tamo gdje je navedeno + Završetak površine + dimenzionalni pregled + NDT gdje je potrebno. |
| Radno okruženje | Oksidirajuća atmosfera visoke temperature, s potencijalnim približavanjem radnih temperatura 1,050° C, zavisno od stvarnog dizajna gorionika i radnih uslova. |
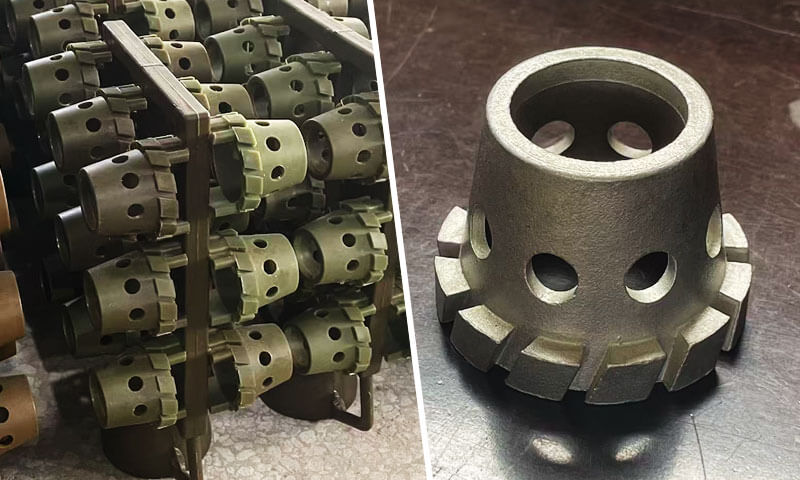
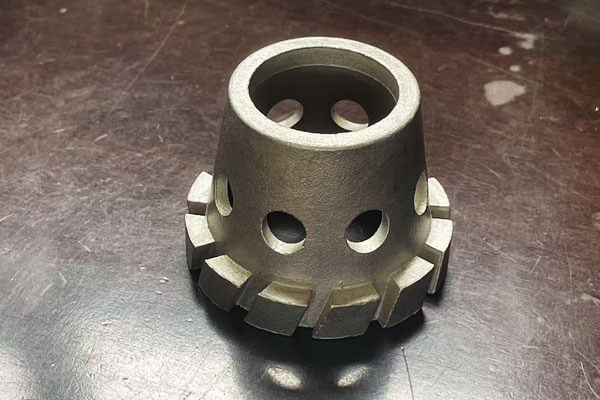
| Ključne karakteristike livenja | Konusno šuplje tijelo, unutrašnja šupljina, više otvora za gas/vazduh, gornji prstenasti obod, i obodni nazubljeni zubi koji stabiliziraju plamen. |
| Primarni inženjerski izazov | Postizanje pouzdanog punjenja, kontrolisano očvršćavanje, tačna geometrija rupe, stabilna kružnost, i unutrašnju čvrstoću uz očuvanje visokotemperaturnih svojstava 310S. |
1. Pregled projekta
Ova studija slučaja dokumentuje prilagođeni silicijum-sol iz stvarnog sveta Investicijska livenja projekat za poklopac gorionika od nerđajućeg čelika 310S, osnovna potrošna komponenta za industrijsku opremu za sagorevanje gasa.
Radni komad ima suženo šuplje glavno tijelo, više jednoliko raspoređenih otvora za vazduh za prethodno mešanje oko zida cilindra, i obodni nazubljeni zubi koji stabiliziraju plamen na dnu.
Proizvedeno livenjem uložnog voska nakon čega slijedi CNC dorada, dio je dizajniran za kontinuirani rad pod visokim temperaturama oksidacijskog okruženja do 1050 ° C.
Suočen s metalurškim nedostacima nehrđajućeg čelika 310S otpornog na toplinu i složene geometrije dijelova, naša livnica je prevazišla višestruke prepreke probne proizvodnje i isporučila stabilne komponente za masovnu proizvodnju koje su u potpunosti zadovoljile performanse sagorevanja krajnje upotrebe.
Ovaj članak sumira pozadinu projekta, tehničke poteškoće, prilagođene protivmjere, tok rada kontrole kvaliteta i konačnih ishoda projekta.
2. Pozadina projekta
Industrijski poklopci gorionika su kritični hardver koji određuje stabilnost sagorijevanja, termička efikasnost i vek trajanja peći, linije za termičku obradu i komercijalni sistemi grijanja.
Poklopci gorionika za domaćinstvo se uglavnom proizvode štancanjem lima, ali industrijski radni uslovi za teške uslove zahtevaju livene strukture sa većom čvrstoćom zida i superiornom izdržljivošću na visokim temperaturama.
Originalni uvezeni poklopac gorionika krajnjeg korisnika često je prerano kvario: došlo je do termičkog pucanja i lomljenja površine nakon kratkotrajnog rada na visokim temperaturama.
Kupac je odlučio lokalizirati lanac nabavke rezervnih dijelova i odabrao 310S (U 1.4845 / AISI 310S) austenitni nehrđajući čelik otporan na toplinu zbog odlične otpornosti na oksidaciju pri visokim temperaturama i otpornosti na puzanje.
Ipak, 310S je poznato da je teško za precizno livenje. Ima širok raspon temperatura očvršćavanja, visok viskozitet taline, i visoka osjetljivost na vruće kidanje, poroznost mikroskupljanja i inkluzije oksidne troske.
U kombinaciji sa naglim prelazima debljine zida, rupe za premiks malog prečnika i tanki nazubljeni zupci poklopca gorionika, konvencionalni parametri livenja ne mogu postići kvalificirani izlaz mase, što je stvorilo hitne tehničke zahtjeve za naš profesionalni tim inženjera za livenje u ulagače.
3. Zahtjevi klijenata
Kupac industrijske opreme iznio je višedimenzionalne tehničke, Zahtjevi u pogledu dimenzija i performansi za ovaj prilagođeni poklopac gorionika:
- Specifikacija materijala: Strogi hemijski sastav za nerđajući čelik 310S; Cr 24.0‑26.0 %, U 19.0-22.0 %, sa ograničenim elementima nečistoća u tragovima.
Metalografska struktura mora biti homogena austenita nakon termičke obrade žarenja rastvorom. - Dimenzionalno & Geometrijska tolerancija: Tolerancija dimenzija livenja je u skladu sa ISO 8062 CT‑5 standard. Pozicije rupa unutarnje premiksa, veličine otvora i profili donjih nazubljenih zubaca moraju održavati konzistentnost, da garantuje predvidljiv efekat prethodnog mešanja goriva i vazduha.
Sučelja za montažu ključeva rezervišu dopuštenje za naknadnu CNC obradu. - Interni kvalitet: Nema vrućih pukotina i prodornih mikropukotina; poroznost skupljanja i mikropraznine ne smiju utjecati na mehaničku čvrstoću i performanse pri visokim temperaturama.
Standard prihvata prolazi ispitivanje magnetnim česticama (MT) i ultrazvučno ispitivanje (Ut). Bez štetnih inkluzija šljake unutar sekcija za livenje. - Kvalitet površine: Glatka kao livena površina, nema lepljivog peska, pitting ili hladni krugovi. Hrapavost površine Ra ≤ 6.3 μm prije pjeskarenja.
- Performanse usluge: Dugotrajan stabilan rad pri cikličnoj temperaturi do 1050 ° C; nema termičkih pukotina, deformacije ili ozbiljnog oksidacijskog ljuštenja tokom normalnih radnih ciklusa.
- Commercial Target: Ostvarite stabilnu masovnu proizvodnju uz konkurentan prinos, podržati kontinuiranu opskrbu rezervnim dijelovima za kupčev sistem nakon prodaje opreme za sagorijevanje.
4. Izazovi
Tokom probne proizvodnje prototipa, naš inženjerski tim je identifikovao međusobno povezane izazove u vezi sa materijalom i geometrijom:
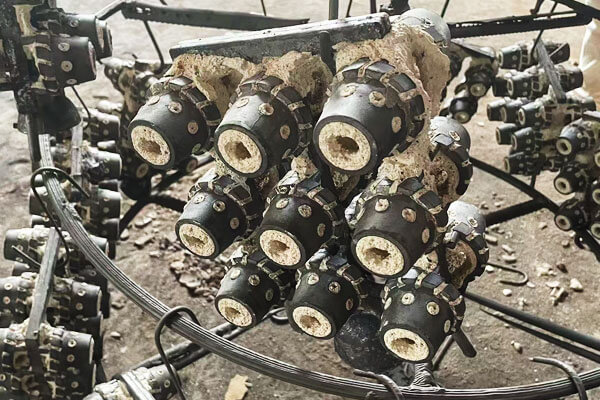
Visok rizik od vrućeg kidanja kod prijelaza od debelog do tankog zida
Najkritičniji metalurški izazov bio je rizik od vruće kidanje tokom završne faze očvršćavanja.
Poklopac gorionika sadrži relativno težak dio za montažu koji se povezuje sa mnogo tanjim suženim tijelom, praćeno delikatnim nazubljenim zubima koji stabilizuju plamen.
Ova nagla varijacija u debljini presjeka proizvodi značajne razlike u lokalnoj brzini hlađenja i vremenu očvršćavanja.
310S nehrđajući čelik dodatno povećava rizik zbog svog relativno širokog raspona očvršćavanja. Tanki dijelovi mogu postati kruti dok susjedni teški dijelovi ostaju djelomično tekući ili polučvrsti.
Kako se preostali tečni metal skuplja, a okolni materijal nastavlja da se skuplja, lokalizirano vlačno naprezanje može se razviti u područjima gdje djelomično očvrsnuta struktura ima ograničenu sposobnost deformacije ili primanja dodatnog tekućeg metala.
Najopasnije pukotine nisu nužno veliki vidljivi nedostaci.
Mikrovruće suze se mogu formirati duž interdendritskih regija ili u geometrijskim prijelaznim zonama i ostaju teško identificirati konvencionalnim vizualnim pregledom.
Pod ponovljenim grijanjem i hlađenjem, ovi diskontinuiteti mogu djelovati kao koncentratori naprezanja i postepeno se širiti.
Teško hranjenje i upravljanje plinom oko malih rupa za premiks zraka
Niz rupa za premiks-vazduh uveo je drugi veliki izazov.
Ove rupe su funkcionalne karakteristike sagorevanja, a ne dekorativna geometrija.
Njihov prečnik, pozicija, kružnost, i konzistencija direktno utiču na distribuciju vazduha za sagorevanje oko poklopca gorionika.
Iz perspektive kastinga, međutim, male rupe stvaraju ograničene puteve protoka i lokalizirane toplinske gradijente.
Tokom punjenja, rastopljeni 310S mora reproducirati relativno fine keramičke karakteristike uz održavanje dovoljne fluidnosti.
Tokom skrućivanja, ova područja imaju ograničen pristup dovodu metala i mogu postati osjetljiva na lokalizirano skupljanje.
Istovremeno, svaki preostali gas ili turbulentni tok koji nastaje tokom punjenja kalupa može se zarobiti oko unutrašnjih površina rupa.
Tanki nazubljeni zubi i prijevremeno učvršćivanje
Obodni nazubljeni zupci na dnu poklopca gorionika predstavljali su još jedan izazov specifičan za geometriju.
Ove tanke izbočine moraju biti potpuno ispunjene i održavati konzistentan profil, dok ostaju mehanički robusni tokom rada na visokim temperaturama..
Zato što je njihova termička masa znatno manja od mase glavnog tijela, brzo se hlade i stvrdnjavaju.
Ovo stvara dva konkurentna zahtjeva.
S jedne strane, rastopljeni metal mora zadržati adekvatnu fluidnost dovoljno dugo da reproducira tanku geometriju zuba.
S druge strane, prekomjerno pregrijavanje ili produženo izlaganje rastopljenom metalu na visokim temperaturama može povećati oksidaciju i interakciju keramike i ljuske.
Zubi također doživljavaju drugačiju istoriju kontrakcija od okolnog tijela.
Ako očvrsnuti zubi budu mehanički ograničeni sekcijama koje se još učvršćuju, zaostala naprezanja se mogu akumulirati oko korijena zuba.
Inkluzije oksida i reakcije metal-ljuska
Kvaliteta keramičke ljuske postaje posebno važna pri lijevanju nehrđajućeg čelika otpornog na toplinu kao što je 310S.
Na povišenim temperaturama topljenja i izlijevanja, rastopljeni nehrđajući čelik može stupiti u interakciju s vatrostalnim materijalima i atmosferskim kisikom.
Slabo kontrolisana hemija školjke, neadekvatno pucanje, previsoka temperatura izlivanja, ili turbulentno strujanje metala može povećati rizik od površinskih reakcija i nemetalnih inkluzija.
Uključene su tipične brige:
- Inkluzije oksida
- Vatrostalna kontaminacija
- Keramički reakcijski proizvodi
- Lepljivi pesak
- Površinsko pitting
- Gruba ili nepravilna koža
- Zarobljeni oksidni filmovi
Ovi nedostaci imaju dvostruki uticaj.
Iz proizvodne perspektive, oni smanjuju prinos livenja i povećavaju zahteve za završnu obradu.
Iz uslužne perspektive, površinski diskontinuiteti mogu postati preferencijalna mjesta za oksidaciju i iniciranje pukotina tijekom ponovnog izlaganja visokoj temperaturi.
Za komponentu koja radi u blizini 1050 ° C, naizgled manji površinski nedostatak može postati značajno važniji nakon dužeg termičkog izlaganja.
Stoga je izazov bio održati čistoća metala i stabilnost keramičke školjke istovremeno, umjesto da se kvalitet površine tretira kao čisto kozmetički zahtjev.
Dimenzionalna stabilnost složenog odljevka za ulaganje
Poklopac gorionika zahteva visok stepen konzistentnosti dimenzija uprkos svojoj relativno složenoj geometriji.
Odlivanje po investiciji može veoma efikasno da reprodukuje fine detalje, ali na konačnu metalnu komponentu utiču promjene dimenzija u više faza:
ubrizgavanje voska → hlađenje voska → izgradnja školjke → pečenje školjke → skrućivanje metala → toplinska obrada → strojna obrada.
Malo odstupanje u uzorku voska može se prenijeti u keramičku školjku.
Deformacija školjke tokom sušenja ili pečenja može dodatno pojačati odstupanje, dok neujednačeno skupljanje metala može dovesti do još jednog sloja promjene dimenzija.
Izazov stoga nije bio jednostavno postići tačnost dimenzija na jednom prototipu.
Pravi cilj je bio da se uspostavi a ponovljivi sistem kontrole dimenzija sposoban da održi konzistentnost tokom serijske proizvodnje.
Pucanje keramičke ljuske i ravnoteža propusnosti plina
Sama školjka predstavljala je delikatan inženjerski kompromis.
Keramički kalup je morao biti dovoljno jak da izdrži:
- Uklanjanje voska
- Pečenje na visokim temperaturama
- Rukovanje
- Udar rastopljenog metala
- Metalostatski pritisak
Istovremeno, bila mu je potrebna dovoljna propustljivost da bi se omogućilo da gasovi izađu tokom izlivanja.
Previše gusta školjka može pružiti dobru reprodukciju površine, ali ograničiti evakuaciju plina.
Ljuska nedovoljne čvrstoće ili loše međuslojne veze može popucati tokom pečenja ili izlivanja, što rezultira prodiranjem metala, dimenzionalni defekti, ili katastrofalni neuspjeh livenja.
Složena geometrija poklopca plamenika učinila je ovu ravnotežu zahtjevnijom jer uske karakteristike i unutrašnje konture stvaraju područja u kojima se suše, uvjeti pečenja i metalnog punjenja mogu se razlikovati od onih na glavnom tijelu.
Čistoća rastopljenog metala i stabilnost pri izlivanju
Drugi izazov bio je održavanje stabilnog kvaliteta rastaljenog metala od peći do kalupa.
Za precizno livenje 310S, hemijski sastav sam po sebi ne garantuje kvalitet livenja. Istopljeni čelik također mora imati odgovarajuće:
- Temperatura
- Fluidnost
- Sadržaj gasa
- Nivo inkluzije
- Stanje deoksidacije
- Stabilnost izlijevanja
Nedovoljna deoksidacija može povećati stvaranje oksida, dok prekomjerna ili loše kontrolirana deoksidacija može dovesti do neželjenih produkta reakcije.
Slično, previsoka temperatura izlivanja može poboljšati punjenje, ali povećati reakciju metalne ljuske i oksidaciju.
Proces je stoga zahtijevao kontrolirani operativni prozor u kojem fluidnost, čistoća i kompatibilnost keramičke školjke su istovremeno izbalansirani.
Ovo je bilo posebno važno za tanke premiks rupe i nazubljene zube, gdje bi se nestabilno strujanje metala moglo odmah pretvoriti u nepotpuno punjenje ili zarobljene inkluzije.
5. Naše rješenje
Kao a profesionalna livnica za investiciono livenje silicijum-sola, nismo pokušali da riješimo defekte poklopca gorionika jednim podešavanjem temperature izlivanja ili hemije legure.
Ključno je bilo uspostaviti a geometrijski specifičan i metalurški vođen procesni prozor za nerđajući čelik 310S.
Za ovaj projekat, tretirali smo poklopac gorionika kao kompletan sistem livenja: voštani uzorak → keramička školjka → zatvaranje i dovod → topljenje → izlijevanje → skrućivanje → toplinska obrada → CNC dorada → inspekcija.
Svaka faza je optimizovana u odnosu na specifičan način kvara koji je identifikovan tokom probnih prototipa.
Sljedeće mjere su implementirane tokom razvoja procesa.
Redizajn ulaza i hranjenja kako bi se eliminisalo vruće kidanje
Prvo veliko poboljšanje bio je potpuni redizajn otvora i sistema za hranjenje.
Prvo ispitivanje koristilo je relativno konvencionalni način hranjenja.
CT/presjek analiza odbijenih uzoraka pokazala je da se najveća koncentracija defekta javlja oko prijelaza od debelog do tankog između montažne glave i konusnog tijela, uz dodatni rizik oko korijena nazubljenih zuba.
Stoga smo redizajnirali kasting kako bismo uspostavili predvidljiviji sekvenca usmjerenog očvršćavanja.
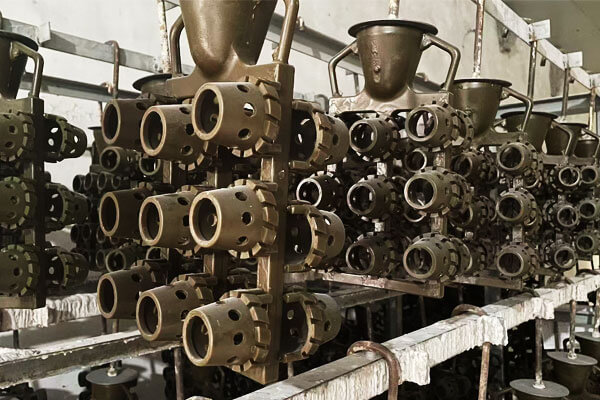
Osnovna strategija je bila:
Tanki funkcionalni dijelovi → glavno konusno tijelo → debela montažna glava → izvor napajanja
Teška montažna glava je namjerno održavana kao jedna od posljednjih područja učvršćivanja kako bi mogla nastaviti dopremati tekući metal u susjedne dijelove tokom volumetrijske kontrakcije.
Također smo uveli lokalizirano hranjenje na kritičnim termalnim čvorovima umjesto jednostavnog povećanja ukupnog volumena uspona.
Tokom procesa suđenja, uporedili smo nekoliko konfiguracija gajta i pratili distribuciju defekata nakon sečenja.
Optimizirani dizajn značajno je smanjio izolirane indikacije skupljanja i eliminirao ponavljajući obrazac vrućeg kidanja uočen u ranim ispitivanjima.
Za ovu specifičnu komponentu, Važna lekcija je bila da više metala nije rešenje; sekvenca očvršćavanja je prvo morala biti redizajnirana.
Kontrola nazubljenih zuba kroz punjenje i termičku ravnotežu
Tanki nazubljeni zubi tretirani su kao poseban problem lijevanja.
Zato što ove karakteristike imaju mnogo veći omjer površine i zapremine od glavnog tijela, brzo gube toplinu i mogu se smrznuti prije nego što ostatak odljevka završi punjenje.
Naše rješenje kombinuje tri kontrole:
- Kratki i stabilni putevi protoka metala
- Optimizirano predgrijavanje školjke
- Kontrolirano pregrijavanje izlijevanja
Umjesto jednostavnog povećanja temperature izlijevanja kako bi metal ugurao u zube, optimizirali smo odnos između temperature metala i temperature ljuske.
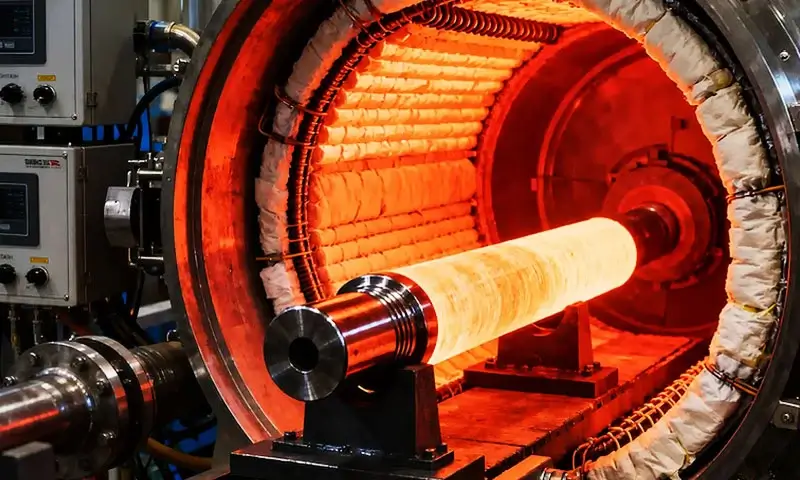
Radni opseg izlivanja je kontrolisan na približno 1580–1620 °C, dok su uslovi predgrijavanja i paljenja granata stabilizirani prije izlivanja.
Ovo je omogućilo dovoljnu fluidnost za tanke zube bez nepotrebnog povećanja temperature metala i reakcije keramičke ljuske.
Također smo modificirali lokalni smjer gajta tako da je metal dosegao tanke dijelove uz manje turbulencije i manje mogućnosti za prerano smrzavanje.
Rezultat je bio značajno poboljšanje u potpunom ispunjavanju nazubljenog profila uz izbjegavanje zajedničkog kompromisa između punjenje tankih presjeka i prekomjerna oksidacija.
Namjenska kontrola otvora za prethodno miješanje zraka
Rupe za prethodno miješanje bile su jedna od najvažnijih funkcionalnih karakteristika poklopca plamenika.
Stoga smo uspostavili namjensku kontrolnu rutu umjesto da rupe tretiramo kao običnu livenu geometriju.
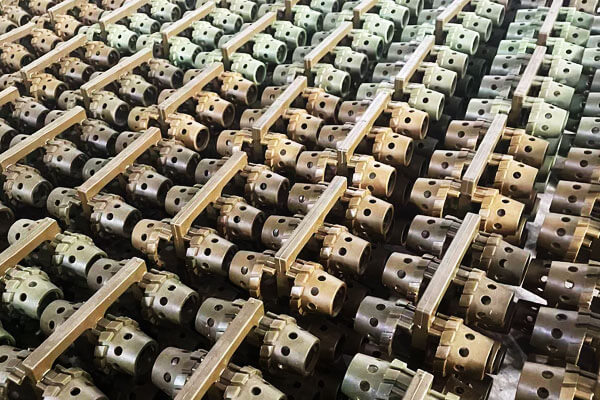
Proces se fokusirao na četiri parametra:
- Prečnik rupe
- Položaj rupe
- Razmak po obodu
- Integritet unutrašnje površine
U fazi voska, 100% izvršena je inspekcija obilježja koja formiraju rupe. Bilo koji uzorak voska s oštećenim jezgrama, deformacija ili začepljeni prolazi su odbačeni prije montaže.
U fazi kastinga, ponašanje pri punjenju je poboljšano kroz kontrolirani protok metala i pomoć pri vakuumu.
Cilj je bio da se minimizira turbulencija i zarobljeni gas oko prolaza malog prečnika.
Za kritične dimenzije rupa, a strategija cast-to-machine je usvojen: investiciono livenje obezbedilo je geometriju skoro mreže, dok je CNC obrada korištena za uspostavljanje konačnih funkcionalnih dimenzija gdje su bile potrebne strože tolerancije.
Ovim pristupom izbjegnuta je prekomjerna strojna obrada, a istovremeno je osigurana mnogo bolja konzistentnost od oslanjanja isključivo na dimenzije rupe kao livene..
Silica Sol Shell optimizacija za 310S
Za ovaj projekat, Kvalitet keramičke školjke bio je direktno povezan sa kvalitetom livenja.
Razvili smo a sistem ljuske silicijevog dioksida visoke čistoće sa finim premazom za lice na bazi cirkona posebno prilagođenim površinskim zahtjevima poklopca gorionika 310S.
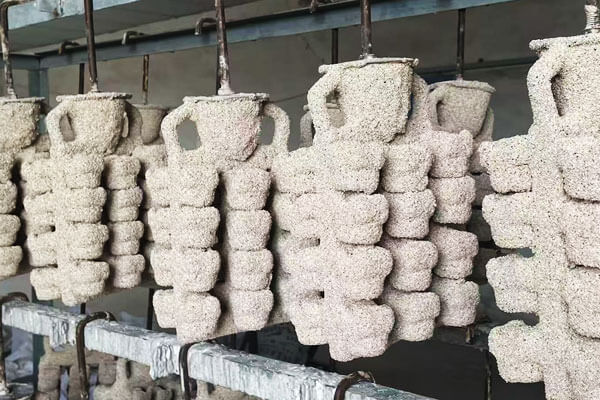
Shell proces je optimiziran u tri područja:
Face Coat
Vatrostalni premaz visoke čistoće korišten je da se minimizira direktna kemijska interakcija između rastaljenog 310S i keramičkog kalupa.
To je pomoglo u smanjenju:
- Lepljivi pesak
- Keramička reakcija
- Površinsko pitting
- Vatrostalne inkluzije
- Gubitak fine geometrije zuba
Backup Layers
Rezervni slojevi su podešeni da budu balansirani čvrstoća ljuske i propusnost gasa.
Ovo je bilo posebno važno jer školjka koja je previše gusta može ograničiti evakuaciju plina, dok nedovoljna propusnost može povećati defekte vezane za plin oko rupa za premiks.
Sušenje i pečenje
Svaki sloj ljuske osušen je pod kontrolisanim uslovima temperature i vlažnosti.
Završene granate su tada ispaljene otprilike 1180–1220 °C za uklanjanje ostataka voska, vlage i organskih materijala i za stabilizaciju vatrostalne strukture.
Odbačenim školjkama nije bilo dozvoljeno da nastave sa izlivanjem ako je inspekcijom utvrđeno pucanje, nepotpuno sušenje, slaba međuslojna veza, ili abnormalni površinski uslovi.
Molten 310S Kontrola čistoće
Za 310S, prepoznali smo to hemijski sastav je samo jedan deo kvaliteta rastaljenog metala.
Stvarni učinak livenja takođe zavisi od nivoa oksida, rastvorenih gasova, stabilnost temperature i kontrola uključivanja.
Naša procedura topljenja je stoga uključivala:
- Kontrolirani odabir materijala punjenja
- Srednjefrekventno indukcijsko topljenje
- Analiza spektrometra topline po toplinu
- Kontrolisana deoksidacija
- Degazacija uz pomoć argona
- Provjera temperature neposredno prije izlivanja
Tretman argonom se obično održavao približno 3–5 minuta pod kontrolisanim uslovima.
Svrha je bila smanjiti otopljeni plin i promovirati odvajanje nemetalnih inkluzija prije nego što metal uđe u keramičku školjku.
Hemijski sastav je provjeren prije izlivanja kako bi se osiguralo da talina ostane unutar specificirane 310S hemije, uključujući opsege kroma i nikla koje zahtijeva kupac.
Ova kombinacija od kontrola hemije + kontrola uključivanja + kontrola temperature bio je od suštinskog značaja za poboljšanje unutrašnjeg integriteta odlivaka.
Sipanje uz pomoć vakuuma za bolju unutrašnju buku
Male rupe i tanki dijelovi na poklopcu gorionika učinili su turbulenciju i hvatanje plina posebno nepoželjnim.
Stoga smo uveli livenje uz pomoć vakuuma za poboljšanje punjenja kalupa i smanjenje količine vazduha koji ostaje u šupljini tokom izlivanja.
Proces je optimiziran oko kontrolirane sekvence:
priprema ljuske → uspostavljanje vakuuma → stabilno uvođenje metala → kontrolisano punjenje → skrućivanje u stabilnim uslovima
Brzina izlijevanja je namjerno kontrolirana, a ne maksimizirana.
Prekomjerna turbulencija može stvoriti oksidne filmove koji ostaju zarobljeni unutar odljevka, dok pretjerano spora brzina punjenja može uzrokovati prerano smrzavanje u tankim dijelovima.
Stoga je cilj bio održati a stabilan metalni prednji dio sa dovoljnom brzinom punjenja.
Ovaj pristup je bio posebno efikasan za regiju premiks rupa i tanke nazubljene zube, gdje kvalitet punjenja ima direktnu vezu s funkcionalnim performansama poklopca plamenika.
Kontroliranje varijacije dimenzija od voska do gotovog livenja
Dimenzionalni problem je adresiran kao pitanje lanca procesa, a ne pitanje konačne inspekcije.
Uspostavili smo kontrolne tačke u svakoj većoj dimenzijskoj transformaciji:
Uzorak voska → školjka → pečeni kalup → livenje → termička obrada → CNC komponenta
Za uzorak od voska, kritične dimenzije su provjerene prije montaže stabla.
Za keramičku školjku, uvjeti sušenja i pečenja su stabilizirani kako bi se deformacija svela na minimum.
Na odlivu metala, dodaci za skupljanje i materijal za mašinsku obradu uključeni su u dizajn alata i livenja.
Nakon termičke obrade, kritične montažne dimenzije i funkcionalne površine su CNC mašinski obrađene i pregledane.
Za proizvodni poklopac gorionika, primjenjive dimenzije livenja su kontrolirane prema kupcu ISO 8062 CT5 zahtjev, dok su strože funkcionalne dimenzije uspostavljene CNC obradom gdje je to bilo potrebno.
Ovaj pristup značajno je smanjio varijacije dimenzija od serije do serije.
6. Technical Highlights
| Tehnički fokus | Naše tehničko rješenje | Ključni procesni podaci / Rezultat |
| 310S Kontrola metalurgije | Razvio proces lijevanja oko specifičnog skrućivanja i metalurškog ponašanja 310S umjesto primjene generičkog recepta za lijevanje od nehrđajućeg čelika. | Kontrolisana hemija za svaku talinu; otplinjavanje argonom za približno 3–5 min; prozor za izlivanje kontrolisan na 1580–1620 °C. |
| Geometrijski specifična vrata & Hranjenje | Redizajnirana vrata i dizanje oko raspodjele toplinske mase; pozicioniran kapacitet uvlačenja na kritičnim prijelazima od debelog do tankog i promovirao usmjereno skrućivanje. | Redoslijed očvršćavanja optimiziran od tankih dijelova prema težem području hranjenja. |
| Ispuna tankih nazubljenih zuba | Balansirano temperatura metala + temperatura ljuske + geometrija ulaza + brzina punjenja za održavanje dovoljne fluidnosti bez prekomjernog pregrijavanja. | Sipanje kontrolisano unutar približno 1580–1620 °C. |
| Premix-Air Hole Quality | Kontrolisane karakteristike formiranja rupa u fazi voska, optimiziran protok metala, primijenjeno punjenje uz pomoć vakuuma, i koristio CNC kalibraciju za kritične dimenzije. | 100% inspekcija uzorka voska; kritična geometrija rupe provjerena nakon livenja/CNC. |
| Silica Sol keramička školjka | Korištena silika sol ljuska visoke čistoće sa zaštitnim slojem na bazi cirkona i optimiziranom propusnošću i čvrstoćom pomoćnog sloja. | Ispaljivanje granata otprilike 1180–1220 °C. |
Propustljivost ljuske gasa |
Prilagođena distribucija vatrostalnih čestica i struktura sloja za balansiranje propusnosti sa mehaničkom čvrstoćom. | Kontrolisana kaša, debljina sloja, okruženje za sušenje, i uslove paljbe. |
| Čistoća rastopljenog metala | Kombinirana kontrolirana deoksidacija, degaziranje uz pomoć argona, provjereni materijali punjenja, i hemijsku analizu toplote po toplotu. | Tretman argonom otprilike 3–5 min; provjera spektrometra za svaku talinu. |
| Vakuum-potpomognuto lijevanje | Primijenjeno punjenje uz pomoć vakuuma s kontroliranom brzinom izlivanja za održavanje stabilnog metalnog prednjeg dijela. | Parametri punjenja optimizirani za tankozidne i minijaturne karakteristike. |
| Usmjerava učvršćenja | Koordinirana lokacija uspona, dizajn kapije, debljina preseka, i termičke uslove za kontrolu puta očvršćavanja. | Hranjenje koncentrirano na odabranim termalnim čvorovima. |
| Rješenje žarenje | Razvijen proces žarenja specifičnih za aplikaciju za mikrostrukturu od livenog za ulaganje. | Metalografska verifikacija strukture naknadne obrade. |
Proizvodnja gotovo mreže |
Korišćeno livenje za složene profile i CNC obrada samo za funkcionalna sučelja. | CNC primijenjen na niti, lica koja se pare, referentne površine, i odabrane kritične rupe. |
| Stabilnost dimenzija | Uspostavljena kontrola dimenzija od voštanog alata do livenja, toplotni tretman, i CNC dorada. | Primjenjive dimenzije livenja kontrolirane na ISO 8062 CT5; skupljanje voštanog uzorka ciljano unutar približno ±0,3%. |
| Ispitivanje bez razaranja | Implementiran MT za površinske/pripovršinske pukotine i UT za unutrašnje diskontinuitete, podržano metalografskim uzorkovanjem. | Nema uočljivih defekata vrućeg kidanja pod određenim režimom MT/UT inspekcije. |
| Kontrola kvaliteta zasnovana na procesu | Ustanovljene kvalitetne kapije od voštanog uzorka, školjka, topljenje i izlivanje kroz termičku obradu, NDT, i CNC inspekcija. | 100% inspekcija uzorka voska plus provjera procesa na nivou serije i topline. |
| Stabilnost proizvodnje | Integrirana metalurgija, gating, shell tehnologija, topljenje, pouring, toplotni tretman, obrada, i inspekciju u jedan standardizovani proces. | Prinos livenja je poboljšan od približno 87% do 99.2%. |
| Performanse servisa pri visokim temperaturama | Kombinovana struktura za livenje zvuka, optimizirana toplinska obrada, kontrolisane geometrije, i kvalitetno stanje površine. | Stabilno ciklično testiranje do približno 1050 ° C bez neprihvatljivog pucanja, deformacija, ili jako oksidacijsko ljuštenje. |
7. Proizvodnja i kontrola kvaliteta
Stroge višestepene kapije za kontrolu kvaliteta prolaze kroz ceo proizvodni tok:
- Wax Pattern QC: 100 % vizuelni pregled površinskih nedostataka; mjerenje ključnih dimenzija pomoću mjernih čeljusti koordinata. Neusklađeni uzorci voska se direktno uklanjaju.
- QC za izradu školjki: Pratite temperaturu i vlažnost u radionici za svaku seriju školjki; pregledati debljinu ljuske, integritet površine i efekat pečenja pre izlivanja. Napukle ili nepotpuno ispaljene čaure se odbijaju.
- Topljenje sirovog materijala & Sastav QC: Inspekcija ulaznih sirovina; Ispitivanje sastava spektrometra za svaku seriju rastopljenog čelika kako bi se garantovala usklađenost 310S hemijskog sastava.
- QC nakon izlivanja u procesu: Nakon istresanja i miniranja, vrši se vizuelni skrining za površinske defekte.
Reprezentativni uzorci iz svake serije se biraju za inspekciju sekcije kako bi se provjerilo unutrašnje skupljanje ili poroznost. - Ispitivanje bez razaranja: Serijsko testiranje magnetnim česticama (MT) detektuje površinske i pripovršinske mikropukotine; Ultrazvučno testiranje (Ut) provjerava unutrašnju zapreminu na štetne šupljine i inkluzije.
- Provjera toplinske obrade: Slučajno uzimanje uzoraka za metalografsku analizu potvrđuje homogenu austenitnu mikrostrukturu nakon žarenja otopinom.
- Završna inspekcija dimenzija: CNC gotovi dijelovi se mjere za kritične dimenzije montaže i geometriju gotovih rupa kako bi odgovarali zahtjevima kupca za crtanje. Za isporuku se puštaju samo odljevci koji prođu sve QC stavke.
8. Rezultati projekta
Nakon više rundi validacije prototipa i optimizacije procesa, Projekt poklopca gorionika od nehrđajućeg čelika 310S uspješno je prebačen iz probne proizvodnje u stabilnu serijsku proizvodnju.
Konačni rezultati su pokazali da je optimizirano proces investicionog livenja silicijum sol može istovremeno zadovoljiti zahtjevne zahtjeve komponente za integritet livenja, konzistentnost dimenzija, kvalitet površine, metalurška stabilnost, i performanse sagorevanja pri visokim temperaturama.
Još važnije, rezultati projekta mjereni su ne samo inspekcijskim podacima, ali i performansama komponente u stvarnoj industrijskoj primjeni.
Značajno poboljšanje prinosa livenja
U početnoj fazi prototipa postignut je prinos livenja od približno 87%. Glavni gubici bili su povezani sa indikacijama vrućeg kidanja, lokalizovano skupljanje, punjenje sa tankim karakteristikama, i površinski defekti.
Nakon optimizacije sistema ulaska i hranjenja, proces keramičke školjke, tretman rastopljenog metala, uslovi izlivanja, i kontrola uzorka voska, proizvodni prinos se povećao na približno 99.2%.
Ovo poboljšanje je pokazalo da je proces otišao dalje od izvodljivosti na nivou prototipa i postigao stabilnost potrebnu za serijsku proizvodnju.
| Indikator proizvodnje | Prvo suđenje | Optimizirana proizvodnja |
| Casting Yield | ~87% | 99.2% |
| Primenljiva tolerancija livenja | Nestabilan | ISO 8062 CT5 |
| Hrapavost površine | Varijabilna | Ra ≤ 6.3 μm prije završne obrade |
| Rizik od vrućeg kidanja | Ponavljajuće | Nema uočljivih pukotina pod specificiranom MT/UT inspekcijom |
| Mikrostruktura | Varijabilna | Provjerena homogena austenitna struktura |
Uspješna zamjena uvezene komponente
Iz perspektive kupca, jedan od najvažnijih rezultata je uspješna lokalizacija prethodno uvezenog poklopca gorionika.
Gotovi 310S investicioni odljevci pružili su uporedive funkcionalne performanse dok nude značajne prednosti u lancu nabavke:
- Kraće vrijeme nabavke
- Odzivnija proizvodnja rezervnih dijelova
- Smanjena zavisnost od inostranih dobavljača
- Niži troškovi nabavke i logistike
- Poboljšano planiranje proizvodnje
- Stabilna mogućnost ponavljanja redosleda
Projekt je stoga pružio vrijednost izvan kvaliteta livenja. To je pomoglo kupcu da uspostavi pouzdaniji lokalni lanac snabdevanja za kritične rezervne delove sistema sagorevanja.
Ukupni ishod projekta
Projekt je uspješno transformirao težak odljevak od nehrđajućeg čelika 310S iz nestabilnog prototipa u industrijsku komponentu visokog prinosa.
Ključna postignuća se mogu sažeti na sljedeći način:
Širi značaj projekta leži u demonstraciji da se nehrđajući čelik 310S otporan na toplinu može pouzdano uložiti u složene, komponente gorionika sa tankim zidovima kada je cijeli proces projektiran oko ponašanja legure stvrdnjavanja i stvarnih uslova rada komponente.
Za ovaj poklopac gorionika, kvalitet livenja bio je na kraju neodvojiv od performansi sagorevanja.
Poboljšanje kontrole očvršćavanja zaštitilo je strukturni integritet; poboljšana kvaliteta ljuske zaštićena površina; čistiji rastopljeni metal poboljšava unutrašnju čvrstoću; precizna geometrija podržana distribucijom zraka i goriva; i kontrolirana toplinska obrada poboljšala je otpornost na termički ciklus.
Drugim riječima, projekat je uspio jer proizvodni proces nije dizajniran samo za proizvodnju kvalificiranog odljevka, ali da proizvede pouzdanu komponentu sagorevanja pri visokim temperaturama.
9. Zašto je ovo rješenje funkcioniralo
Uspeh ovog projekta livenja poklopca gorionika potiče od kombinovanja dubokog razumevanja metalurških svojstava 310S, potpuno uvažavanje geometrijskih slabosti dijela, i sistematsko ponavljanje procesa, a ne jednoparametarsko prilagođavanje.
Prvo, nismo jednostavno kopirali parametre investicionog livenja opšte namene.
U potpunosti smo prepoznali širok raspon očvršćavanja 310S, visok viskozitet topljenja i sklonost pucanju, i ciljao ove rizike svojstvene materijalu u dizajnu otvora, faze topljenja i sipanja.
Drugo, tretirali smo strukturne karakteristike poklopca gorionika - neujednačenu debljinu zida, male rupe od prethodnog mešanja i delikatni nazubljeni zubi — kao osnovni input za dizajn procesa.
Svaki korak optimizacije odgovara na specifične načine kvara uzrokovane geometrijom, umjesto primjene recepata za livenje koji odgovara svima.
Treće, kontrola kvaliteta se provodi u cijelom proizvodnom lancu, počevši od uzvodnih postupaka uzorka voska. Potencijalni nedostaci se rano uočavaju, umjesto samo pregleda gotovih odljevaka.
Četvrto, termička obrada nakon livenja i CNC završna obrada smatraju se nezamjenjivim karikama za konačni učinak komponenti.
Odgovarajućim žarenjem otključava 310S potencijal otpornosti na toplinu, dok precizna obrada garantuje zahtjeve za montažu i funkciju sagorijevanja.
Ovaj projekt dokazuje to za složene odljevke od nehrđajućeg čelika otpornog na toplinu, kvalifikovani rezultati se oslanjaju na integrisano razmišljanje o metalurgiji materijala, dizajn procesa livenja, geometrijski prilagođen izgled gejta i osiguranje kvaliteta pune veze, umjesto izolovanih podešavanja parametara.