Загартоўка з'яўляецца адным з найбольш асноватворных, але шырока няправільна зразуметых працэсаў тэрмічнай апрацоўкі ў вытворчасці металаў.
Амаль кожны дэталь загартаванай сталі праходзіць адпуск у якасці абавязковай другаснай аперацыі пасля загартоўкі, аднак многія інжынеры і вытворчыя групы разглядаюць гэта як дробязь, стандартызаваны этап, а не кантраляваны з дакладнасцю працэс, які вызначае канчатковую трываласць, вынослівасць, ўнутранае напружаны стан, і тэрмін службы.
На практыцы, загартоўвання пасмаў у хард, крохкі, нагружаная напружаннем мартенситная структура, якая функцыянальна непрыдатная для большасці інжынерных прыкладанняў.
Загартоўка - старанна кантраляваны нагрэў ніжэй крытычнай тэмпературы пераўтварэння - адаптуе гэтую загартаваную мікраструктуру для забеспячэння дакладнага балансу цвёрдасці, вынослівасць, Памерная стабільнасць, і ўстойлівасць да стомленасці, неабходная для эксплуатацыі.
Таму загартоўка звычайна выкарыстоўваецца ў вытворчасці інструментальных сталей, штамповыя сталі, спружынныя сталі, апорныя кампаненты, перадачы, шахты, Аўтамабільныя дэталі, формы, і структурных кампанентаў машыны.
1. Што такое гартаванне?
У металургіі, загармаванне - гэта працэс тэрмічнай апрацоўкі, пры якім раней загартаваны сплаў жалеза зноў награваецца да тэмпературы ніжэй ніжняй крытычнай тэмпературы (A₁), праводзіцца на працягу пэўнага перыяду, а затым астуджаюць у кантраляваных умовах.
Для простага-вугляродзістыя сталі, эўтэктоідная тэмпература, звязаная з лініяй A₁, роўная прыблізна 727° С (1341° F), хоць фактычныя крытычныя тэмпературы вар'іруюцца ў залежнасці ад хімічнага складу.
Загартоўка ў асноўным прымяняецца пасля загартоўкі, каб змяніць загартаваную мартенситную структуру.
Асноўныя задачы - паменшыць далікатнасць і рэшткавае напружанне пры захаванні належнага ўзроўню цвёрдасці і трываласці.
Выбіраючы тэмпературу загартоўкі і час вытрымкі, вытворцы могуць рэгуляваць баланс паміж цвёрдасцю, вынослівасць, пластычнасць, насіць супраціў, і мерную стабільнасць.

Асноўныя эфекты гартавання ўключаюць:
| Мэта | Эфект гартавання |
| Паменшыць ломкасць | Паляпшае трываласць і ўстойлівасць да разбурэння |
| Зняць напружанне гартавання | Зніжае рэшткавае напружанне і рызыку адтэрмінаванага парэпання |
| Адрэгулюйце цвёрдасць | Зніжае празмерную цвёрдасць пасля загартоўкі да неабходнага ўзроўню |
| Палепшыць пластычнасць | Дазваляе вялікую пластычную дэфармацыю да разбурэння |
| Стабілізуюць мікраструктуру | Памяншае змены памераў падчас наступнага абслугоўвання |
| Кантроль прадукцыйнасці службы | Усталёўвае неабходнае спалучэнне трываласці, вынослівасць, і нашэнне супраціву |
Тэмпература загартоўкі выбіраецца ў залежнасці ад маркі сталі і жаданых канчатковых уласцівасцяў.
А нізкатэмпературны гарт можа выкарыстоўвацца, калі неабходна захаваць высокую цвёрдасць, у той час як больш высокая тэмпература загартоўкі звычайна забяспечвае большую трываласць і пластычнасць з адпаведным зніжэннем цвёрдасці.
Загартоўку не варта блытаць з адпалам. Адпал звычайна прызначаны для змякчэння сталі і павышэння адноснай стабільнасці, пластычная мікраструктура, часта ўключае награванне вышэй крытычнай тэмпературы ператварэння з наступным павольным астуджэннем.
Загармаванне, у адрозненне, прымяняецца да загартаванай сталі і выконваецца ніжэй крытычнага дыяпазону трансфармацыі, каб змяніць, а не цалкам ліквідаваць загартаванае стан.
У практычнай вытворчасці сталі, таму загартоўку лепш за ўсё разумець як кантраляваную карэкціроўку мікраструктуры, створанай загартоўкай.
Мэта складаецца не толькі ў тым, каб зрабіць загартаваную сталь больш мяккай, але каб пераўтварыць празмерна далікатную загартаваную структуру ў такую, якая забяспечвае больш карыснае інжынернае спалучэнне уласцівасцей.
2. Навошта патрэбна гартаванне: Навука аб загартаванай сталі
Каб зразумець гартаванне, спачатку трэба зразумець, што робіць загартоўка.
Калі сталь награваецца ў полі фазы аўстэніту — як правіла, вышэй за 800–900°C у залежнасці ад складу — яе крышталічная структура становіцца гранецэнтрычнай кубічнай (FCC).
Аўстэніт можа раствараць значную колькасць вугляроду. Калі сталь затым хутка астудзіць, звычайна ў вадзе, змазваць, або палімер, атамы вугляроду не паспяваюць дыфузаваць.
Крышталічная структура спрабуе ператварыцца ў целацэнтрычную кубічную (БКК) ферыт, але захоплены вуглярод скажае рашотку ў аб'ёмнацэнтрыраваную тэтраганальную (BCT) структура, вядомая як мартэнсіт.
Мартэнсіт характарызуецца:
- Вельмі высокая цвёрдасць.
- Высокая мяжа цякучасці.
- Нізкая пластычнасць і трываласць.
- Высокія рэшткавыя напружання.
- Схільнасць да запаволенага парэпання.
- Наяўнасць астатняга аўстэніту ў многіх сплавах.
У такім стане, як патушылі, сталь часта занадта далікатная для практычнага выкарыстання. Рэжучы інструмент можа даць сколы. Падчас зборкі вал можа трэснуць. Зуб шасцярні можа зламацца пры ўдарнай нагрузцы.
Загартоўка зніжае гэтыя рызыкі, дазваляючы кантраляваную дыфузію і мікраструктурную перабудову.
Такім чынам, неабходнасць гартавання з'яўляецца як навуковай, так і практычнай.
Па-навуковаму, гэта дазваляе сталі набліжацца да раўнавагі за кошт зняцця дэфармацыі рашоткі і выпадзення карбідаў. Практычна, гэта дазваляе сталі выжыць у рэальных умовах эксплуатацыі.
3. Якія асноўныя дыяпазоны тэмператур гартавання?
Тэмпература загартоўкі з'яўляецца адной з найбольш важных зменных у тэрмаапрацоўцы сталі, таму што яна непасрэдна кантралюе ступень мікраструктурных змяненняў пасля загартоўкі.
Па меры загартоўкі тэмпература павышаецца, дыфузія вугляроду, асаджэнне карбіду, аднаўленне, і ператварэнне захаванага аўстэніту ў цэлым становіцца больш выяўленым.
Не існуе адзінага дыяпазону тэмператур, які прымяняецца да кожнай сталі.
Нізкотэмпературная загартоўка
Нізкотэмпературная загартоўка звычайна выкарыстоўваецца, калі кампанент павінен захоўваць высокі ўзровень цвёрдасці і зносаўстойлівасці, адначасова зніжаючы далікатнасць, звязаную са свежым мартэнсітам.
Тыповыя тэмпературы прыблізныя 150-250°C (300–480°F), хоць прыдатны дыяпазон залежыць ад сталі.
На дадзеным этапе, вуглярод пачынае пераразмяркоўвацца з перанасычанага мартенсита, могуць развіцца тонкія фазы карбіду, і рэшткавыя напружання ад загартоўкі зніжаюцца.
Зніжэнне цвёрдасці звычайна абмежавана ў параўнанні з загартоўкай пры больш высокай тэмпературы.
Такое лячэнне з'яўляецца агульным для такіх прыкладанняў, як:
- Рэжучыя інструменты
- Памірае
- Зносаўстойлівыя кампаненты
- Некаторыя кампаненты падшыпніка
- Дэталі з інструментальнай сталі высокай цвёрдасці
Кампраміс заключаецца ў тым, што трываласць застаецца адносна абмежаванай у параўнанні з сярэдняй- або высокатэмпературныя загартаваныя ўмовы.
Сярэднетэмпературная загартоўка
Сярэднетэмпературны гарт, прыблізна 250-450°C (480–840°F), вырабляе вялікую мадыфікацыю загартаванай мікраструктуры.
Вылучэнне карбіду становіцца больш развітым, Мартэнсіт становіцца менш перанасычаным, і ўнутраныя напружання працягваюць змяншацца.
Гэты рэгіён можа быць карысным, калі кампанент патрабуе больш збалансаванай камбінацыі моц, цяжкасць, вынослівасць, і нашэнне супраціву.
Дакладны адказ значна адрозніваецца ў залежнасці ад сталі. Некаторыя сталі таксама дэманструюць з'явы адпускной далікатнасці ў пэўных дыяпазонах тэмператур, што азначае, што як тэмпература загартоўкі, так і наступная практыка астуджэння могуць патрабаваць увагі.
Высокотэмпературная загартоўка
Высокотэмпературная загартоўка звычайна праводзіцца пры прыблізнай тэмпературы 450-700°C (840-1290°F), пры ўмове, што тэмпература застаецца адпаведнай для канкрэтнай сталі і ніжэй адпаведнага крытычнага дыяпазону пераўтварэння.
Пры гэтых тэмпературах, мікраструктура падвяргаецца значна больш шырокаму аднаўленню і эвалюцыі карбіду.
Істотна зніжаюцца рэшткавыя напружання, і матэрыял, як правіла, развівае значна больш высокую трываласць і пластычнасць, чым у загартаваным або нізка адпушчаным стане.
Высокатэмпературны адпуск шырока звязаны з загартаванай і адпушчанай канструкцыйнай сталлю, сплаў сталі, шахты, перадачы, кампаненты, якія ўтрымліваюць ціск, і моцна нагружаныя дэталі машын.
Асабліва важным адрозненнем з'яўляецца тое, што загартоўка пры высокай тэмпературы не абавязкова азначае нізкую трываласць.
Правільна легіраваныя і тэрмічнаму апрацаваныя сталі могуць захоўваць значную цякучасць і трываласць на разрыў, атрымліваючы значна лепшую ўстойлівасць да разбурэння.
Другасная загартоўка пры загартоўцы
Некаторыя высокалегаваныя інструментальныя сталі паводзяць сябе па-рознаму. Замест бесперапыннага зніжэння цвёрдасці па меры павышэння тэмпературы загартоўкі, яны могуць паказаць a пік другаснага зацвярдзення, часта ў больш высокім дыяпазоне загартоўкі.
Гэта адбываецца пры легіраванні такіх элементаў, як хром, molybdenum, вальффральф, або асадак ванадыя як тонкі, стабільныя сплавы карбідаў.
Гэтыя часціцы перашкаджаюць руху дыслакацый і могуць павялічваць або захоўваць цвёрдасць.
Другасная загартоўка асабліва важная для хуткарэзных і асобных інструментальных сталей, прызначаных для эксплуатацыі пры падвышаных тэмпературах..
4. Што такое працэс гартавання?
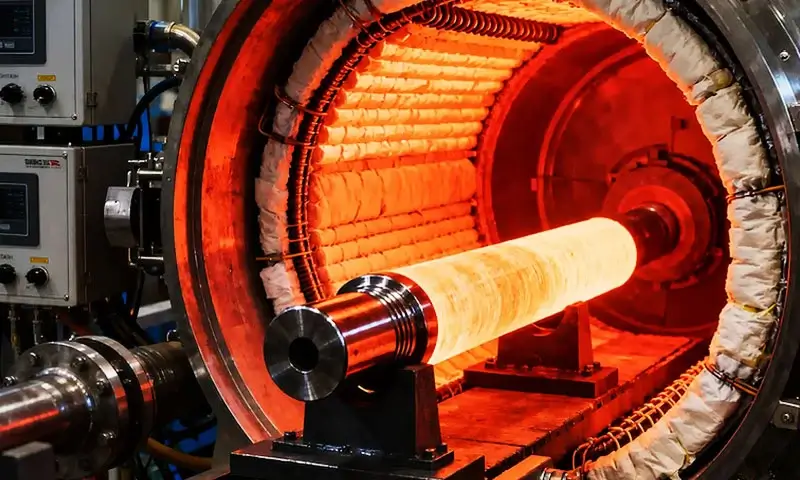
Працэс загартоўкі - гэта кантраляваны тэрмічны цыкл, які выконваецца пасля зацвярдзення або іншай апрацоўкі, у выніку якой атрымалася дастаткова зацвярдзелая мікраструктура.
Хоць працэдура выглядае простай, дасягненне стабільных вынікаў патрабуе кантролю тэмпературы, час, аднастайнасць печы, загрузка, астуджэнне, і стан загартаванай сталі.
Тыповая паслядоўнасць прамысловага гартавання можа быць прадстаўлена як:
Загартоўка → Пераход на загартоўку → Награванне → Замочванне → Кантраляванае астуджэнне → Агляд

Крок 1: Загартаваць сталь
Загартоўка звычайна пачынаецца з правільна загартаванага кампанента.
Сталь спачатку аустенитизируют, а затым хутка астуджаюць з хуткасцю, дастатковай для атрымання меркаванай загартаванай структуры.
Загартоўвае асяроддзе можа ўключаць у сябе:
- Змазваць
- Вада
- Раствор палімера
- Газ пад ціскам
- Расплаўленая соль
Правільнае асяроддзе залежыць ад сплаву і геаметрыі кампанентаў.
Мэта складаецца ў тым, каб дасягнуць неабходнай загартоўвання і мікраструктуры пры мінімізацыі расколін і скажэнняў.
Крок 2: Перанясіце кампанент у печ для загартоўкі
Пасля тушэння, кампанент павінен быць загартаваны ў адпаведнасці з вызначанай вытворчай працэдурай.
Для многіх адзнак, пажадана хуткае адпачынак, таму што свежезакаленный стан змяшчае высокія рэшткавыя напружання.
Працэдура перадачы таксама павінна пазбягаць непатрэбнага цеплавога ўдару або некантралюемага астуджэння, якія могуць паўплываць на канчатковы стан тэрмічнай апрацоўкі.
Для важных кампанентаў, запісы печы павінны дакументаваць фактычны тэмпературны цыкл, а не спадзявацца толькі на зададзеную тэмпературу печы.
Крок 3: Нагрэйце да зададзенай тэмпературы загартоўкі
Дэталь награваецца да абранай тэмпературы загартоўкі, які можа вар'іравацца ад прыкладна 150°C да 700 °C у залежнасці ад сталі.
Ацяпленне павінна быць дастаткова кантраляваным, каб прадухіліць празмерныя градыенты тэмпературы, асабліва ў вялікіх або складаных кампанентах.
Печ павінна забяспечваць прыдатныя:
- Раўнамернасць тэмпературы
- Кантроль атмасферы, дзе патрабуецца
- Цыркуляцыя нагрузкі
- Каліброўка прыбора
- Запіс тэмпературы
Для дакладнай тэрмічнай апрацоўкі, а фактычная тэмпература нарыхтоўкі важней запраграмаванай тэмпературы печы.
Крок 4: Замачыць пры тэмпературы
Пасля таго, як кампанент дасягне неабходнай тэмпературы, ён праводзіцца на працягу пэўнага перыяду.
На гэтым этапе замочвання, мікраструктура падвяргаецца адпаведным сталі рэакцыям загартоўкі:
- Пераразмеркаванне вугляроду
- Асаджэнне карбіду
- Раскладанне мартенсита
- Паслабленне стрэсу
- Аднаўленне матрыцы
- Ператварэнне з захаваным аўстэнітам
- Асаджэнне легіраванага карбіду ў сталях другаснай загартоўкі
Неабходны час замочвання залежыць ад памеру кампанента, геаметрыя, сплаў, пячны тып, і прыдатныя спецыфікацыі.
Крок 5: Кантраляванае астуджэнне
Пасля неабходнага часу вытрымкі, кампанент астуджаецца ў адпаведнасці са спецыфікацыяй працэсу.
Многія сталі пасля загартоўкі можна астуджаць на паветры, у той час як некаторыя сістэмы сплаваў або важныя кампаненты могуць патрабаваць спецыяльнай практыкі астуджэння.
Умовы астуджэння могуць паўплываць на стабільнасць памераў і, у некаторых сталях, успрымальнасць да адпушчаная далікатнасць. Вось чаму, «Астуджэнне» не варта разглядаць як нязначны заключны крок.
Крок 6: Пры неабходнасці паўтарыце загартоўку
Некаторыя сталі патрабуюць двайны або трайны гарт а не адзін цыкл.
Можна выкарыстоўваць паўторнае гартаванне:
- Дадатковая стабілізацыя захаванага аўстэніту
- Загартуйце новаствораны мартэнсіт пасля пераўтварэння захаванага аўстэніту
- Паляпшэнне стабільнасці памераў
- Распрацуйце больш стабільную карбідную структуру
- Дасягненне паслядоўных уласцівасцяў ва ўсім кампаненце
Такая практыка асабліва распаўсюджана для высокалегаваных інструментальных сталей.
5. Чаму некаторыя сталі патрабуюць падвойнага або патройнага гартавання?
Для многіх загартаваных сталей дастаткова аднаго цыклу адпуску, але высокалегаваных інструментальныя сталі і некаторыя высокавугляродзістыя сталі часта патрабуюць двух ці нават трох цыклаў адпуску.
Асноўная прычына заключаецца ў тым, што першая апрацоўка загартоўвання можа змяніць стабільнасць захаванага аўстэніту і стварыць свежы мартэнсіт падчас наступнага астуджэння.
Другая ці трэцяя загартоўка затым загартоўвае гэты новаствораны мартэнсіт і паляпшае стабільнасць канчатковай мікраструктуры.
Асноўнай прычынай з'яўляецца захаваны аўстэніт
Пасля тушэння, некаторыя сталі захоўваюць частку зыходнага аўстэніту, таму што мартэнсітнае пераўтварэнне не завяршаецца.
Гэта асабліва актуальна ў сталях, якія змяшчаюць адносна высокі ўзровень вугляроду і легіруючых элементаў.
Падчас першага цыклу гартавання, стабільнасць захаванага аўстэніту можа змяніцца. Пры астуджэнні пасля загартоўкі, частка гэтага захаванага аўстэніту можа ператварыцца ў свежыя, неотпущенный мартенсит.
Гэта стварае новую праблему: хоць арыгінальны мартенсит быў загартаваны, новаствораны мартенсит не мае.
Такім чынам, другі цыкл загартоўкі выкарыстоўваецца для загартоўкі гэтага свежага мартэнсіту.
Чаму свежы мартэнсіт выклікае занепакоенасць?
Свежы мартенсит мае тыя ж асноўныя недахопы, што і зыходная загартаваная структура:
- Высокая цвёрдасць
- Высокае рэшткавае напружанне
- Нізкая пластычнасць
- Адносна нізкая трываласць
- Падвышаная схільнасць да парэпання
Калі гэтую структуру не апрацаваць, гэта можа выклікаць лакальныя змены цвёрдасці і трываласці. У прэцызійных інструментальных сталях, гэта таксама можа спрыяць нестабільнасці памераў.
Такім чынам, двайны загартоўка дапамагае гарантаваць, што як першапачатковы мартэнсіт, так і мартэнсіт, які ўтварыўся пасьля першага цыклу загартоўкі, будуць належным чынам загартаваныя.
Калі выкарыстоўваецца патройная загартоўка?
Патройная загартоўка выкарыстоўваецца, калі патрабуецца яшчэ больш высокая ступень мікраструктурнай стабілізацыі.
Гэта асабліва часта сустракаецца ў некаторых хуткарэзных сталях, гарачаапрацоўчыя інструментальныя сталі, і высоколегированные штамповочные сталі, у залежнасці ад спецыфікацыі тэрмічнай апрацоўкі вытворцы.
Можа быць абраны трэці цыкл:
- Дадатковая стабілізацыя захаванага аўстэніту
- Загартуйце новы мартенсит
- Удакладніце баланс паміж цвёрдасцю і трываласцю
- Паляпшэнне стабільнасці памераў
- Устанавіць неабходны стан другаснага зацвярдзення
Трайное гартаванне не павінна прымяняцца аўтаматычна. Гэта апраўдана толькі тады, калі гэтага патрабуе марка сталі і неабходныя ўласцівасці.
Тыповыя сталі, якія патрабуюць паўторнай загартоўкі
Паўторная загартоўка асабліва актуальная для такіх сталей, як:
- Інструментальная сталь для гарачых работ H13
- Хуткарэзныя сталі
- Высокалегаваныя інструментальныя сталі для халоднай апрацоўкі
- Выбраныя сталі для гарачай працы і штампоўкі
- Некаторыя інструментальныя сталі ападкаў або другаснай загартоўкі
Фактычная колькасць цыклаў загартоўкі заўсёды павінна адпавядаць канкрэтнай марцы сталі і кваліфікаванай працэдуры тэрмічнай апрацоўкі. Больш цыклаў не азначае аўтаматычна лепшую прадукцыйнасць.
6. Што такое другасная загартоўка пры загартоўцы?
Другаснае гартаванне гэта з'ява, пры якой некаторыя высокалегаваныя сталі развіваюць павышаную цвёрдасць падчас адпуску пры адносна высокіх тэмпературах, нягледзячы на тое, што звычайны адпуск вугляродзістай сталі звычайна прыводзіць да зніжэння цвёрдасці.
Такія паводзіны характэрна для сталей, якія змяшчаюць значную колькасць карбидообразующих легіруючых элементаў, асабліва molybdenum, вальффральф, ванадыя, і хром.
Чаму ўзнікае другаснае зацвярдзенне?
Пры звычайным гартаванні, цвёрдасць загартаванага мартенсита звычайна зніжаецца, калі вуглярод пакідае перанасычаную матрыцу і карбіды становяцца больш стабільнымі.
У высокалегаваных інструментальных сталях, аднак, іншы працэс можа адбывацца пры больш высокіх тэмпературах загартоўкі. Легіруючыя элементы дыфузуюць і ўтвараюць вельмі дробныя легіраваных карбідаў.
Гэтыя ападкі могуць быць надзвычай эфектыўнымі ў супраціве руху вывіху.
Атрыманае ўмацаванне можна кампенсаваць, а часам і перавышае, цвёрдасць, страчаная на папярэдніх стадыях загартоўкі.
Агульная паслядоўнасць такая:
Загартоўка → Першапачатковая загартоўка/размякчэнне → Асаджэнне сплаву-карбіду → Другасная загартоўка
Удзельнічаюць легіруючыя элементы
Найбольш важныя элементы ўключаюць:
| Легувы элемент | Роля ў другасным загартоўванні |
| Мо | Спрыяе дробнаму адкладанню карбіду сплаву і павышае ўстойлівасць да тэмпературы |
| W | Утварае стабільныя багатыя вальфрамам карбіды ў прыдатных інструментальных сталях |
| V | Вырабляе вельмі цвёрдыя карбіды ванадыя з моцным умацоўваючым эфектам |
| Кр | Спрыяе фарміраванню карбіду сплаву і паляпшае загартоўванасць і ўстойлівасць да адпуску |
| Штат | Можа ўскосна ўзмацніць другаснае ўмацаванне, уздзейнічаючы на матрыцу і паводзіны карбідных ападкаў |
Дакладны тып карбіду залежыць ад складу сталі і гісторыі тэрмічнай апрацоўкі.
Чаму другаснае загартоўванне важна?
Другасная загартоўка дазваляе некаторым інструментальным сталям дасягаць высокай цвёрдасці пасля адпуску пры тэмпературах, значна вышэйшых за тыя, якія выкарыстоўваюцца для звычайнага нізкатэмпературнага адпуску.
Гэта каштоўна, таму што загартоўка пры высокай тэмпературы таксама можа палепшыць:
- Тэмператыўнасць
- Стабільнасць памераў
- Структурная ўстойлівасць
- Гарачая цвёрдасць
- Ўстойлівасць да размякчэння падчас службы
Для інструментаў, якія працуюць пры падвышанай тэмпературы, захаванне цвёрдасці падчас эксплуатацыі можа быць больш важным, чым дасягненне максімальна магчымай цвёрдасці пры пакаёвай тэмпературы.
Другасная загартоўка і інструментальная сталь H13
H13 - рэпрэзентатыўная інструментальная сталь для гарачай працы, у якой ападкі легаванага карбіду спрыяюць яе рэакцыі падчас высокатэмпературнага адпуску.
Яго тэрмічная апрацоўка прызначана для ўстанаўлення адпаведнага балансу цвёрдасці, вынослівасць, ўстойлівасць да тэрмічнай усталасці, і ўстойлівасць да размякчэння.
Дакладная рэакцыя другаснага ўмацавання залежыць ад хімічнага складу сталі, тэмпература аустенитизации, метад гартавання, тэмпература загартоўкі, і час утрымання.
Таму трактаваць другаснае загартоўванне проста як «загартоўванне паўторным награваннем» няправільна.
Гэта з'ява з'яўляецца вынікам кантраляванага выпадзення багатых сплавам карбідаў унутры раней зацвярдзелай мікраструктуры.
7. Як загартоўка ўплывае на механічныя ўласцівасці?
Загартоўка змяняе механічныя ўласцівасці сталі шляхам мадыфікацыі моцна перанасычанай і напружанай мартенситной структуры, атрыманай у выніку загартоўкі.
Велічыня і кірунак гэтых змяненняў залежаць ад маркі сталі і стану адпуску, таму адносіны варта разумець як агульную тэндэнцыю, а не як фіксаванае правіла.
Агульны эфект гартавання
| Маёмасць | Агульны эфект павышэння жорсткасці загартоўкі* |
| Цяжкасць | ↓ У цэлым памяншаецца |
| Сіла выхаду | ↓ У цэлым памяншаецца |
| Трываласць на расцяжэнне | ↓ У цэлым памяншаецца |
| Пластычнасць | ↑ У цэлым павялічваецца |
| Вынослівасць | ↑ У цэлым павялічваецца |
| Рэшткавы стрэс | ↓ Змяншаецца |
| Памерная стабільнасць | ↑ У цэлым паляпшаецца |
| Насіць супраціў | Сартаваць- і ў залежнасці ад стану |
| Устойлівасць да стомленасці | Часта паляпшаецца праз лепшую трываласць і зняцце стрэсу |
| Устойлівасць да размякчэння пры высокіх тэмпературах | Можа значна палепшыць у прыдатных сплавах інструментальных сталей |
*Агульныя тэндэнцыі для звычайнай загартаванай сталі; высокалегаваныя сталі могуць паводзіць сябе па-рознаму, асабліва там, дзе адбываецца другаснае зацвярдзенне.
Такім чынам, практычная мэта загартоўкі заключаецца ў выбары правільнага балансу ўласцівасцей, а не ў максімізацыі якой-небудзь адной механічнай уласцівасці.
Рэжучы інструмент можа патрабаваць максімальнай практычнай цвёрдасці і зносаўстойлівасці, у той час як шасцярня або вал могуць патрабаваць значна большай трываласці і ўстойлівасці да стомленасці.
Кантралюючы тэмпературу і час загартоўкі для канкрэтнай сталі, вытворцы могуць адаптаваць канчатковую мікраструктуру да рэальных патрабаванняў абслугоўвання.
8. Што такое загартоўка супраць адпалу супраць нармалізацыі супраць зняцця стрэсу?
Загармаванне, адпачынку, нармалізацыя, і зняцце напружання - гэта працэсы тэрмічнай апрацоўкі, але яны ёсць не ўзаемазаменныя.
Іх тэмпературныя дыяпазоны, стартавыя мікраструктуры, метады астуджэння, металургічныя механізмы, і меркаваныя вынікі розныя.
| Параўнанне | Загармаванне | Адпачынку | Нармалізацыя | Стрэс палёгку |
| Асноўнае прызначэнне | Паменшыць далікатнасць і рэшткавае напружанне пасля зацвярдзення, захоўваючы карысную цвёрдасць | Размякчыць сталь, палепшыць пластычнасць, зняць стрэс, і змяняць мікраструктуру | Удакладніць структуру збожжа і атрымаць адносна аднастайную мікраструктуру | Паменшыць рэшткавае напружанне з мінімальнымі зменамі існуючай мікраструктуры |
| Тыповыя пачатковыя ўмовы | Загартаваная або загартаваная сталь | Як-адліты, працаваў, халоднай апрацоўкай, або папярэдне тэрмічнаму апрацаванай сталі | Як-адліты, каваны, пракат, або апрацаваная сталь | Зварныя, cast, апрацаваны, утварыўся, або тэрмічнаму апрацаваны кампанент |
| Дыяпазон тэмпературы | Ніжэй A₁; звычайна ~150–700°C у залежнасці ад маркі | Звычайна на ўзроўні ці вышэй крытычных тэмператур пераўтварэння, у залежнасці ад тыпу адпалу | Як правіла, вышэй крытычнага дыяпазону трансфармацыі | Звычайна ніжэй крытычнага дыяпазону трансфармацыі |
| Спосаб астуджэння | Звычайна паветранае астуджэнне або вызначанае кантраляванае астуджэнне | Як правіла, павольнае астуджэнне печы | Звычайна паветранае астуджэнне | Кантраляванае астуджэнне, часта печ або паветранае астуджэнне |
Асноўны мікраструктурны эфект |
Раскладае або мадыфікуе загартаваны мартэнсіт; спрыяе адкладанню і аднаўленню карбіду | Вырабляе мякчэй, больш стабільная мікраструктура | Спрыяе перакрышталізацыі/рафінаванню і адносна аднастайнай ферыта-перлітнай структуры ў прыдатных сталях | Здымае ўнутранае напружанне з абмежаваным фазавым ператварэннем |
| Цяжкасць | Звычайна памяншаецца ў параўнанні з патушаным станам | Як правіла, значна зніжаецца | Звычайна ніжэй, чым у загартаванай і адпушчанай сталі | Звычайна змяняецца нязначна |
| Вынослівасць & Пластычнасць | Увогуле павялічваецца | Істотна ўзрастае | Звычайна паляпшаецца ў параўнанні з грубымі або моцна напружанымі стартавымі ўмовамі | Звычайна павышае надзейнасць, звязаную са стрэсам, без сур'ёзных змяненняў уласцівасцей |
| Тыповыя прыкладанні | Перадачы, шахты, інструменты, памірае, крыніцы, загартаваныя дэталі машын | Апрацоўчы запас, пакоўкі, ліхі, дэталяў халоднай апрацоўкі | Пакоўкі, Структурныя кампаненты, палоны, і предзагартовочная апрацоўка | Welded structures, буйныя адліўкі, апрацаваныя дэталі, fabricated components |
9. Загартоўка розных відаў сталі
Different steel types respond differently to tempering. Understanding these differences is essential for selecting the right tempering schedule.
Звычайныя вугляродзістыя сталі:
Simple to temper. Низкоуглеродистые сталі (<0.3% C) are rarely quenched and tempered because they do not harden significantly.
Medium carbon steels (0.3–0.6% C) are commonly quenched and tempered for shafts, перадачы, і восі. High carbon steels (>0.6% C) are used for tools, крыніцы, і нажы.
Легаваныя сталі:
Contain elements such as chromium, нік, molybdenum, і ванадыя.
They have better hardenability and respond well to tempering. Secondary hardening is common in alloys with strong carbide formers.
Інструментальныя сталі:
Include water-hardening, oil-hardening, air-hardening, высакахуткасны, and hot-work steels.
Tempering schedules vary widely. High-speed steels are triple tempered at 540–560°C. Hot-work steels like H13 are double tempered at 500–550°C.
З нержавеючай сталі:
Мартэнсітныя нержавеючыя сталі (e.g., 410, 420, 440C) can be hardened and tempered. Аўстэнітныя нержавеючыя сталі (e.g., 304, 316) cannot be hardened by quenching and are not tempered.
Ferritic stainless steels are generally not hardened. Precipitation-hardening stainless steels are aged, not tempered.
Мартэнзійна-мартэнзійныя сталі:
These are low-carbon, high-nickel alloys that are strengthened by aging, not by martensite tempering.
Аднак, they may undergo a solution treatment and aging process that is conceptually similar to tempering.
10. Загартоўка інструментальнай сталі H13: Практычны прыклад
Інструментальная сталь H13 is a chromium-molybdenum-vanadium hot-work tool steel widely used for die casting dies, кавальскія штампы, extrusion tooling, and other tools exposed to repeated heating and cooling.
Яго спалучэнне гарачай сілы, вынослівасць, temper resistance, and thermal-fatigue resistance makes it a representative example of why tempering must be carefully controlled in alloy tool steels.
After austenitizing and quenching, H13 develops a hard martensitic structure with residual stresses and some retained austenite.
The subsequent tempering treatment is therefore designed not only to reduce brittleness, but also to develop the required secondary hardening response and microstructural stability.
Тыповы графік загартоўкі H13
H13 is commonly double tempered, with a third temper sometimes specified for large or particularly critical components.
Exact parameters should follow the applicable material specification and qualified heat-treatment procedure.
| Tempering Step | Тэмпература | Час правядзення | Астуджэнне | Асноўнае прызначэнне |
| First temper | 500–550°C | ~2 h | Прахалоднае паветра | Reduce quenching stresses and initiate tempering/secondary hardening reactions |
| Second temper | 500–550°C | ~2 h | Прахалоднае паветра | Temper newly formed martensite and further stabilize the microstructure |
| Optional third temper | 500–550°C | ~2 h | Прахалоднае паветра | Further improve structural and dimensional stability, particularly in large sections |
The actual austenitizing and quenching conditions are also important.
H13 is commonly austenitized at approximately 1,020–1050°C, з наступным кантраляваным астуджэннем, такім як паветраная або газавая загартоўка, у залежнасці ад памеру секцыі, абсталяванне, і неабходныя ўласцівасці.
Тыповая выніковая цвёрдасць
Належным чынам тэрмаапрацаваны кампанент H13 звычайна дасягае канчатковай цвёрдасці ў раёне прыкладна 48–52 HRC, хоць фактычная цвёрдасць залежыць ад умоў аустенизации, хуткасць тушэння, тэмпература загартоўкі, час вытрымкі, і матэрыялахім.
У заяўленым дыяпазоне загартоўкі, агульная тэндэнцыя такая:
- Каля 500°C: больш высокая цвёрдасць, з меншым змякчэннем, звязаным з загартоўкай.
- Каля 550°C: некалькі меншая цвёрдасць, як правіла, з большай трываласцю і зняццем стрэсу.
Адносіны не з'яўляюцца строга лінейнымі, і H13 можа выстаўляць другаснае загартоўванне з-за выпадзення дробных карбідаў сплаву падчас высокатэмпературнага адпуску.
Чаму падвойная загартоўка H13?
Асноўнай прычынай двайнога загартоўкі з'яўляюцца паводзіны захаваны аўстэніт пасля тушэння.
Пасля першага цыклу загартоўкі, частка захаванага аўстэніту можа ператварыцца падчас астуджэння ў свежы мартэнсіт.
Гэты новаствораны мартэнсіт яшчэ не прайшоў загартоўку і таму можа ўтрымліваць адносна высокае рэшткавае напружанне і далікатнасць.
Другі цыкл загартоўкі апрацоўвае гэты свежы мартэнсіт і дапамагае атрымаць больш аднастайную канчатковую мікраструктуру:
Загартоўка → Першая загартоўка → Ператварэнне захаванага аўстэніту → Свежы мартэнсіт → Другая загартоўка
Падвойная загартоўка таксама дапамагае завяршыць жаданыя рэакцыі асаджэння і палепшыць кансістэнцыю цвёрдасці і стабільнасць памераў.
Для вялікіх або вельмі важных кампанентаў H13, а трэці гарт могуць быць выкарыстаны, калі гэтага патрабуе спецыфікацыя тэрмаапрацоўкі, асабліва там, дзе дадатковая стабілізацыя карысная.
Інжынернае значэнне
Мэта загартоўкі H13 - не проста павялічыць цвёрдасць.
The final condition must balance hardness, гарачая сіла, вынослівасць, ўстойлівасць да тэрмічнай усталасці, і мерную стабільнасць.
Па гэтай прычыне, an H13 die tempered at approximately 500–550°C is engineered to retain sufficient hardness for wear resistance while developing the toughness and temper resistance required for repeated thermal cycling and mechanical loading in service.
11. Прамысловае прымяненне загартаванай сталі
Tempered steel is widely used in industrial manufacturing because it provides a controllable balance between strength, цяжкасць, вынослівасць, пластычнасць, Устойлівасць да стомленасці, і мерную стабільнасць.
Шасцярні і элементы трансмісіі
Gears commonly undergo quenching followed by tempering to obtain high strength and adequate toughness.
The tempering treatment reduces the brittleness and residual stresses associated with the hardened condition while maintaining sufficient hardness for tooth contact and wear resistance.
Тыповыя кампаненты ўключаюць:
- Transmission gears
- Pinions
- Drive gears
- Зорачкі
- Shafts and gear shafts
For heavily loaded gears, the final heat-treatment condition is usually designed around fatigue strength, кантактны стрэс, and resistance to tooth fracture rather than hardness alone.
Шахты, Восі, і шпількі
Quenched-and-tempered alloy steels are widely used for shafts, восі, шпількі, and similar machine elements subjected to combined bending, скручванне, ўздзеянне, і цыклічная загрузка.
Compared with an as-quenched structure, a properly tempered martensitic structure provides substantially better toughness and resistance to crack propagation, making it more suitable for dynamically loaded components.
Крыніцы
Spring steels require high elastic strength and fatigue resistance.
Tempering after hardening is used to adjust the hardness and relieve internal stresses while maintaining the strength required for repeated elastic loading.
Дадаткі ўключаюць:
- Coil springs
- Leaf springs
- Torsion springs
- Кампаненты падвескі
- Valve springs
The tempering condition must be carefully controlled because both excessive softness and excessive brittleness can reduce spring life.
Плашка і аснастка
Tool steels are commonly tempered to achieve a controlled combination of hardness, насіць супраціў, вынослівасць, і ўстойлівасць да размякчэння.
Hot-work tool steels such as H13 are tempered at relatively high temperatures to obtain thermal stability and resistance to repeated heating and cooling.
Cold-work and high-speed tool steels use different tempering schedules depending on their alloy systems and required cutting or forming performance.
Аўтамабільныя кампаненты
Tempered steel is extensively used in automotive manufacturing for components that must withstand repeated mechanical loading and impact.
Прыклады ўключаюць:
- Axle shafts
- Steering components
- Drive shafts
- Connecting components
- Дэталі падвескі
- Кампаненты трансмісіі
Quench-and-temper treatment allows these components to achieve high strength without sacrificing the toughness needed for real-world service conditions.
Будаўнічая і цяжкая тэхніка
Heavy machinery components often experience high loads, шок, ізаляцыі, and cyclic stress. Tempered alloy steels are therefore widely used for:
- Pins and bushings
- Гідраўлічныя кампаненты
- Excavator and loader parts
- Кампаненты крана
- Agricultural machinery components
- Mining equipment parts
У гэтых прыкладаннях, the required tempering condition is typically selected according to the dominant combination of impact resistance, Сіла стомленасці, і нашэнне супраціву.
Ціск і энергетычнае абсталяванне
Certain pressure-bearing and energy-system components use quenched-and-tempered steels because the treatment can provide high strength together with improved toughness.
Дадаткі могуць уключаць:
- High-strength pressure components
- Turbine-related mechanical parts
- Industrial fasteners
- Power-transmission components
- Heavy-duty structural components
Для важных для бяспекі кампанентаў, the heat-treatment process is normally supported by hardness testing, механічныя выпрабаванні, мерная інспекцыя, and metallurgical verification.
12. Загартоўка за сталь: Шкло, Шакалад, і іншыя матэрыялы
The word “tempering” is also used in other fields, but the mechanisms are different.
Загартоўка шкла
Glass tempering involves heating glass to around 600–700°C and then rapidly cooling the surfaces with air jets.
The surface contracts faster than the interior, creating compressive stresses on the surface and tensile stresses in the core.
This makes tempered glass much stronger and causes it to break into small, blunt fragments rather than sharp shards. It is used in car windows, shower doors, and architectural glazing.
Тэмпераванне шакаладу
Chocolate tempering is a controlled heating and cooling process that encourages cocoa butter to crystallize in a stable form, known as Form V (beta crystals).
Properly tempered chocolate has a glossy finish, a crisp snap, and a smooth melt. Untempered chocolate may bloom, feel grainy, or soften too easily.
Іншыя матэрыялы
Some non-ferrous alloys, such as certain aluminum and copper alloys, undergo precipitation hardening or aging treatments that are sometimes loosely called tempering.
Аднак, the term is most precise when applied to ferrous metallurgy.
13. Conclusion
Tempering is a fundamental heat-treatment process for transforming quenched, моцна напружаны, and relatively brittle steel into a more stable engineering material.
Its importance lies not simply in reducing hardness, but in controlling the microstructural evolution of martensite and establishing the required balance between hardness, моц, вынослівасць, пластычнасць, і мерную стабільнасць.
The tempering temperature is the most influential process variable, but it must be considered together with holding time, steel composition, prior austenitizing and quenching conditions, component size, and the required final properties.
The correct tempering treatment is therefore steel-grade specific rather than universal.
Вугляродзістыя сталі, alloy structural steels, сталі з высокім узроўнем вугляроду, інструментальныя сталі, хуткарэзных сталей, hot-work steels, and martensitic stainless steels can all exhibit different tempering responses.
У прамысловай вытворчасці, successful tempering should be judged by the final performance of the component—not by temperature alone.
A properly controlled tempering process converts the extreme hardness of the quenched condition into a reliable combination of mechanical properties suitable for gears, шахты, крыніцы, памірае, Аўтамабільныя дэталі, цяжкая тэхніка, and other demanding applications.
FAQ
Што такое загартоўка сталі?
Tempering is a heat-treatment process in which hardened steel is reheated to a temperature below its critical transformation range, held for a specified time, and then cooled.
It is primarily used to reduce brittleness and residual stress while obtaining the required balance of hardness, моц, і трываласць.
Ці зніжае цвёрдасць загартоўка?
For most conventional quenched steels, increasing the tempering temperature generally reduces hardness and strength while improving toughness and ductility.
Highly alloyed tool steels can behave differently because of secondary hardening.
У чым розніца паміж загартоўкай і адпалам?
Tempering is normally performed on hardened steel below the critical transformation range to modify martensite.
Annealing is generally intended to soften steel and establish a more ductile, стабільная мікраструктура, often using slow controlled cooling.
Як правяраецца загартаваная сталь?
Typical inspection may include hardness testing, мерная інспекцыя, metallographic examination, and mechanical testing, with additional surface or non-destructive testing where required by the application or specification.