
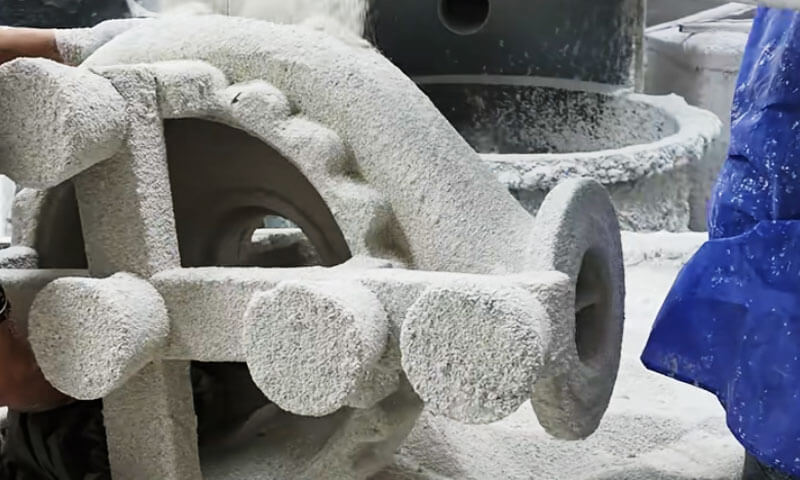
Я правёў большую частку свайго працоўнага жыцця ў памяшканнях дакладнага ліцця абалонак.
Я бачыў, як абалонка, якая выглядала ідэальна ў сушыльнай пакоі, правалілася ў аўтаклаве; Я бачыў, як танная абалонка з сіліката натрыю эканоміла грошы на цытаце і губляла яе двойчы ў лом.
І я бачыў, як добра кантраляваная лінія кремнеземного золю вырабляе вялікія адліўкі з нержавеючай сталі, да якіх кліенты ледзь дакраналіся пасля дробеструйнай апрацоўкі.
Для вялікіх адлівак з нержавеючай сталі, абалонка не з'яўляецца перыферыйным расходным матэрыялам. Гэта аснова дакладнасці памераў, Якасць паверхні, і выхад.
У кітайскай прамысловасці дакладнага ліцця, шырока выкарыстоўваюцца чатыры шляхі вырабу абалонак:
- А. Абалонка з сіліката натрыю
- Б. Кампазітная абалонка
- C. Абалонка кремнеземного золя з нізкатэмпературным воскам
- D. Кремнеземная золь абалонка з воскам сярэдняй тэмпературы
У першых трох маршрутах звычайна выкарыстоўваюцца нізкатэмпературныя васковыя ўзоры. З пункту гледжання якасці ліцця, сілікат натрыю - самы слабы; кампазіт і золь кремнезема–нізкатэмпературны воск знаходзяцца ў сярэдзіне; кремнеземный золь–сярэднетэмпературны воск дае найлепшы вынік.
З пункту гледжання кошту абалонкі, сілікат натрыю - самы танны, у той час як кремнезем золь-сярэднетэмпературны воск з'яўляецца самым дарагім.
Гэты артыкул параўноўвае гэтыя чатыры маршруты з пункту гледжання інжынера-ліцейніка, а не каталога.
1. Чаму выраб абалонак мае значэнне для вялікіх адлівак з нержавеючай сталі
Керамічная абалонка служыць і негатыўнай формай, і структурным кантэйнерам для расплаўленага металу.
Яго прадукцыйнасць напрамую ўплывае на якасць паверхні, dimensional accuracy, ўнутраная грунтоўнасць, і вытворчасць гатовага ліцця.
Для вялікіх кампанентаў з нержавеючай сталі, асаблівай увагі заслугоўваюць пяць характарыстык абалонкі.

Трываласць да высокіх тэмператур і супраціў паўзучасці
Нержавеючая сталь звычайна заліваецца пры адносна высокай тэмпературы, у залежнасці ад маркі сплаву, геаметрыя ліцця, і ліцейнай практыкі.
Керамічная абалонка павінна захоўваць дастатковую механічную трываласць падчас папярэдняга нагрэву, наліць, і застывання.
Абалонка з недастатковай трываласцю пры высокіх тэмпературах можа дэфармавацца пад цяжарам расплаўленага металу.
Гэта можа выклікаць адхіленні ў памерах, нераўнамерная таўшчыня сценак, мясцовае выпукласць, або скажэнне крытычных апрацаваных паверхняў.
Не менш важная ўстойлівасць да паўзучасці. Керамічныя абалонкі адчуваюць працяглыя нагрузкі пры падвышаных тэмпературах, і іх паводзіны пры дэфармацыі могуць уплываць на дакладнасць памераў, нават калі не адбываецца неадкладнага пералому.
Гэта адна з прычын, па якой абалонкі, звязаныя з сілікатам натрыю, звычайна працуюць лепш, чым абалонкі, звязаныя з сілікатам натрыю, у патрабавальных прымяненнях вялікага ліцця.
Пранікальнасць і газаадвод
Падчас залівання, паветра і іншыя газы ўнутры паражніны формы павінны выходзіць, калі расплаўлены метал запаўняе абалонку.
Вільгаць, рэшткавы воск, і прадукты раскладання злучнага таксама могуць спрыяць узнікненню дэфектаў, звязаных з газам.
Калі пранікальнасць абалонкі недастатковая, газы могуць затрымлівацца і выклікаць сітаватасць, дзіркі, або няпоўнага запаўнення.
Танкасценныя секцыі, вузкія праходы, і складаная геаметрыя працоўнага кола асабліва адчувальная да гэтых умоў.
Пранікальнасць залежыць ад некалькіх фактараў:
- Размеркаванне вогнетрывалых часціц і форма збожжа.
- Таўшчыня асабовага покрыва і колькасць слаёў абалонкі.
- Змест злучнага рэчыва і суадносіны парашок-вадкасць.
- Умовы сушкі і абпалу.
- Наяўнасць рэшткаў воску, вільгаць, або іншыя забруджвальнікі.
Якасная абалонка павінна забяспечваць адпаведны баланс трываласці і газапранікальнасці.
Павелічэнне ўтрымання звязальнага рэчыва або стварэнне празмерна шчыльнага асабовага пакрыцця можа палепшыць пэўныя аспекты цэласнасці абалонкі, адначасова абмяжоўваючы адвод газу.
Аздабленне паверхні і дакладнасць памераў
Асабовае пакрыццё непасрэдна кантактуе з расплаўленай нержавеючай сталлю і ў значнай ступені вызначае стан адліванай паверхні.
Яго вогнетрывалыя якасці, размеркаванне часціц, паводзіны змочвання, і ўстойлівасць да рэакцый метал-форма ўплываюць на шурпатасць паверхні і адукацыю дэфектаў.
Для высокай дакладнасці выплавляемых адлівак, шурпатасць паверхні каля Ra 0,8–4,3 мкм і класы допуску памераў CT3–CT5 прыводзяцца ў першапачатковым тэхнічным параўнанні для патрабавальных прыкладанняў.
Гэтыя паказчыкі варта разумець як арыенціры, якія залежаць ад працэсу, а не як універсальныя гарантыі, асабліва для вялікіх адлівак.
Ліццё з нержавеючай сталі сярэдняга памеру і вялікага памеру з менш патрабавальнымі патрабаваннямі да паверхні можа не апраўдаць дадатковых выдаткаў на сярэднетэмпературную сістэму абалонкі з воску і кремнезема.
У такіх выпадках, працэсы нізкатэмпературнага воску або кампазітнай абалонкі могуць забяспечыць лепшую агульную эканоміку.
Устойлівасць да цеплавога ўдару і цэласнасць абалонкі
Вялікія адліўкі аказваюць значныя цеплавыя нагрузкі на абалонку. Нераўнамерны нагрэў, рэшткавы вільготнасць, недастатковая сушка, хуткая депарафинизация, і неадпаведныя ўмовы абпалу могуць выклікаць тэрмічныя стрэсы.
Парэпанне абалонкі можа прывесці да пранікнення металу, плаўнікі, габарытныя дэфекты, або поўная адмова ад кастынгу.
Для цяжкіх кампанентаў, рамонт або замена няспраўнай абалонкі таксама марнуе значную працу, энэргія, і час вытворчасці.
Такім чынам, надзейны працэс вырабу шкарлупіны патрабуе кантраляванай сушкі, раўнамерная стральба, прыдатныя вогнетрывалыя матэрыялы, і таўшчыня корпуса, адпаведная масе і геаметрыі адліўкі.
Кошт вытворчасці і час выканання
Працэс вырабу абалонкі ўплывае не толькі на прамы кошт керамічных матэрыялаў.
Гэта таксама вызначае працоўныя патрабаванні, інвестыцыі ў абсталяванне, Спажыванне энергіі, выкарыстанне плошчаў, і час, неабходны для вызвалення зборкі шаблону для залівання.
Для вялікага працоўнага кола або корпуса клапана вагой у дзясяткі кілаграмаў, працэс, які эканоміць невялікую колькасць вогнетрывалага матэрыялу, але патрабуе некалькіх дадатковых дзён сушкі, можа быць неэканамічным.
І на карысці, сістэма абалонкі прэміум-класа можа быць апраўдана, калі яе больш высокая дакладнасць памераў і меншы ўзровень адбракоўкі істотна зніжаюць выдаткі на наступную апрацоўку і якасць.
Такім чынам, самы эканамічны працэс - гэта той, які забяспечвае неабходную якасць ліцця пры найменшых агульных выдатках на вытворчасць, не абавязкова той, у якога самы нізкі кошт матэрыялу абалонкі.
2. Агляд чатырох працэсаў вырабу ракавін
Чатыры працэсы адрозніваюцца перш за ўсё хімічным складам злучнага, асабовыя вогнетрывалыя матэрыялы, канструкцыя рэзервовай абалонкі, патрабаванні да васковых узораў, і кантроль вытворчасці.
| Працэс | Звязальная сістэма | Тыповая васковая сістэма | Асноўныя перавагі | Асноўныя абмежаванні |
| Абалонка з сіліката натрыю | Сілікат натрыю | Нізкатэмпературны воск | Нізкі кошт, кароткі цыкл, высокая праходнасць, адносна лёгкае выдаленне абалонкі | Ніжняя трываласць пры высокіх тэмпературах, менш стабільная якасць, большая варыяцыя памераў |
| Кампазітная абалонка | Золь дыяксіду крэмнія ў паліто для твару; сілікат натрыю ў рэзервовых пакрыццях | Нізкатэмпературны воск | Лепшая якасць паверхні, чым звычайныя абалонкі з сіліката натрыю; адносна кароткі цыкл вытворчасці | Прадукцыйнасць рэзервовай абалонкі застаецца абмежаванай сілікатам натрыю |
Кремнеземная абалонка з нізкатэмпературным воскам |
Золь дыяксіду крэмнія па ўсёй сістэме абалонкі | Нізкатэмпературны воск | Добрая трываласць абалонкі, Памерная стабільнасць, Якасць паверхні, і адаптыўнасць да вялікіх кастынгаў | Больш высокі кошт і больш працяглы цыкл сушкі |
| Крамянёва-золевая абалонка з воскам сярэдняй тэмпературы | Золь дыяксіду крэмнія па ўсёй сістэме абалонкі | Сярэднетэмпературны воск | Высокая дакладная дакладнасць, добрая аздабленне паверхні, нізкі патэнцыял дэфектаў у кантраляваных умовах | Высокія выдаткі на воск і абсталяванне; вялікія інвестыцыйныя і эксплуатацыйныя патрабаванні |
3. Абалонка з сіліката натрыю: Танна, Праверана, Але якасць абмежавана
Выраб абалонкі з сіліката натрыю мае гісторыю вытворчасці амаль 60 гады у Кітаі. Гэта яшчэ складае каля 70% кітайскіх заводаў дакладнага ліцця.
Гэта не таму, што ён вырабляе лепшыя адліўкі. Гэта таму, што гэта танна, хуткі, і даруючы.
За дзесяцігоддзі, удасканаленне рэзервовых вогнетрывалых матэрыялаў і новыя ацвярджальнікі павялічылі трываласць абалонкі больш чым удвая.
Апрацоўвальнасць ліцця, dimensional accuracy, і ўраджайнасць палепшылася. Абалонкі з сіліката натрыю па-ранейшаму займаюць вялікую долю рынку і замянілі некаторыя замежныя пясчаныя ліцця ў серыйных заказах на экспарт.
Перавагі рэальныя: нізкі кошт, кароткі цыкл вытворчасці, добрыя паводзіны пры накаўце, і высокая пранікальнасць. Ні адзін іншы працэс абалонкі не адпавядае сілікату натрыю па гэтых пунктах.
Але якасць ліцця—шурпатасць паверхні, колькасць дэфектаў, dimensional accuracy, выхад, і частата адмоваў - горш, чым у трох іншых маршрутах.

Асноўныя праблемы
Прынцыповая слабасць - гэта само злучнае рэчыва. Сілікат натрыю змяшчае высокі ўзровень Na₂O.
Яго трываласць пры высокіх тэмпературах і ўстойлівасць да паўзучасці значна ніжэйшыя, чым у зольных абалонак з дыяксіду крэмнія - усяго прыкладна 1/30 да 1/60 золю кремнезема.
З-за гэтага, многія ліцейныя вытворчасці выкарыстоўваюць недарагую, кварцавы пясок нізкага гатунку і мука з дрэнным гранулометрическим складам для рэзервовых слаёў.
Ацвярджальнікі па-ранейшаму ў значнай ступені абмежаваныя хларыд амонія. У тых умовах, высакаякасныя дакладныя адліўкі проста недасягальныя.
Другая праблема - кантроль працэсу. Вытворчасць абалонкі моцна адрозніваецца ад партыі да партыі. У многіх цэхах адсутнічае строгі кантроль параметраў працэсу.
Ацвярджальнік з'едлівы, абсталяванне для выдалення пылу часта зношана, і нешматлікія майстэрні маюць тэмпературу-, вільготнасць-, і ў асяроддзі з кантролем пылу.
Падрыхтоўка пакрыцця, уцвярджанне, сушка, і дэпарафінізацыя рэдка кантралююцца ў адпаведнасці з прамысловымі працоўнымі стандартамі - глейкасць, удзельная вага, канцэнтрацыя ацвярджальніка, і pH не правяраюцца па раскладзе.
Тэмпература сушкі ў памяшканні, вільготнасць, і хуткасць паветра часта не кантралююцца. У выніку, высокая- ці нізкатэмпературнае надвор'е і вільготныя сезоны могуць вырабляць партыйны лом.
Іншымі словамі, многія фабрыкі застаюцца на ўзроўні ручной майстэрні, абапіраючыся на вопыт, а не на навуковы кантроль якасці.
Гэта асноўная прычына, па якой якасць адлівак з сілікатаў натрыю была нестабільнай, высокі ўзровень адмовы, і высокі ўзровень адмоваў на працягу дзесяцігоддзяў.
Кірунак удасканалення
Першы, заменіце звычайную муку з кварцавага пяску нізкага гатунку мікрапарашком дыяксіду крэмнія высокай чысціні, напрыклад, жылкавы кварц.
Выкарыстоўвайце a бімадальнае размеркаванне часціц па памерах акругленага кварцавага парашка для падрыхтоўкі кашыцы для асобы.
Гэта паляпшае тэрмахімічную стабільнасць абалонкі асобы і забяспечвае высокае суадносіны парашка і вадкасці.
У адным прыкладзе вытворчасці, з сілікатам натрыю модуль 3.4 і шчыльнасць 1.28 G/CM³, дасягнута суадносіны парашок-вадкасць 2.7.
Пасля мокрага шаравога памолу, аднабаковага адстойвання, магнітная сепарацыя, і ачыстка дэіянізаванай вады, круглявы, бімадальны, парашок высокай чысціні працуе лепш, чым парашок штучнай сумесі.
Па-другое, палепшыць кантроль якасці на месцы і выконваць нацыянальныя стандарты. Аддзеліце пакрыццё, ляпніна, і зоны зацвярдзення з сушыльнай камеры абалонкі.
Кантралюйце тэмпературу і вільготнасць у першым; палепшыць выдаленне пылу і абарону ад карозіі ў апошнім. Гэта стабілізуе якасць абалонкі і паляпшае працоўныя ўмовы.
Трэці, замяніць першы і другі пласты кальцытава-сілікатнай абалонкі на a кальцытава-кремнеземны золь твар і пераходны пласт, цалкам выдаляючы сілікаты натрыю і ацвярджальнік хларыд амонія з асабовых і пераходных слаёў.
Каштарысныя разлікі паказалі, што кошт ліцця павялічыўся толькі на 0.46 юань/кг, у той час як цыкл вырабу снарада заставаўся параўнальным з цыклам снарада з сіліката натрыю.
4. Абалонка з крэмнезема з нізкатэмпературным воскам: Прагматычны сярэдні шлях
Маршрут золь дыяксіду крэмнія - нізкатэмпературны воск добра падыходзіць для кітайскага рынку.
Гэта асабліва прыстасавана для кастынгаў 1 кг, і асабліва вакол 5 кг і вышэй — адліўкі сярэдняй цяжкасці — дзе ён забяспечвае большую гнуткасць і перавагі, чым воск сярэдняй тэмпературы.
Для большасці сярэдніх і вялікіх адлівак, шурпатасць паверхні, dimensional accuracy, і патрабаванні да талерантнасці не вельмі высокія.
Няма неабходнасці выкарыстоўваць легкоплавкий среднетемпературный воск. Сярэднетэмпературны воск патрабуе ўпырску воску пад высокім ціскам — вышэй 6–7 Мпа-або ін'екцыі вадкага воску.
Гэта азначае вялікія інвестыцыі ў абсталяванне. Тоўстая, цяжкія сярэднетэмпературныя васковыя ўзоры схільныя да ўсаджвання, дэфармацыя, і больш высокі кошт.
Нізкотэмпературны воск лёгка фармуецца, патрабуе простага абсталявання, і розніца ў шурпатасці васковага малюнка не вялікая.
У параўнанні з кампазітнымі абалонкамі, гэты маршрут забяспечвае больш стабільную якасць, асабліва дакладнасць памераў. Ён не ўтрымлівае сілікаты натрыю, таму абалонка валодае добрымі высокатэмпературнымі ўласцівасцямі.
Пасля спякання пры а 1,500° С, абалонка мае высокую пранікальнасць і моцнае супраціў паўзучасці.
Ён можа быць выкарыстаны для тонкасценных дэталяў і складаных сярэдніх і вялікіх дэталяў, а таксама для цяжкіх частак да 60–100 кг- корпус помпы, працоўныя, водаадводныя абалонкі, целы помпы, Целы клапана, і падобныя кампаненты.
Для таўстасценных сярэдніх буйных або цяжкіх дэталяў, вілачныя або пад'ёмныя ракавіны, разліваючы непасрэдна перад печчу, могуць дасягнуць высокага выхаду.
Праблемы
Першы, таму што выкарыстоўваецца нізкатэмпературны воск, большасць ракавін дэпарафінізаваны ў вадзе.
Намыленыя рэшткі непазбежна трапляюць у абалонку, асабліва калі кампазітныя абалонкі і абалонкі з сілікатаў натрыю дэпарафінізаваны ў адным і тым жа рэзервуары для вады, выклікаючы ўключэнні на паверхні і крыху большы ўзровень адмоваў. Гэта галоўная слабасць.
Па-другое, доўгі цыкл вырабу абалонкі - самы вялікі недахоп. Для цяжкіх дэталяў з глыбокімі адтулінамі або канаўкамі, кожны пласт можа спатрэбіцца 24– 47 гадзін сушкі.
А 60 кг двухканальная крыльчатка Часта патрабуецца 10– 15 дзён вырабу абалонак. Любая невысохшая сляпая зона можа выклікаць паўторнае растварэнне золю кремнезема падчас дэпарафінізацыі ў вадзе і прывесці да расколін абалонкі.
Трэці, кошт прыкладна 5 разы што абалонка з сіліката натрыю — каля 6,000 юаняў за тону адлівак для вырабу абалонак—і 18% вышэйшы чым кампазітная абалонка. Таму кошт адліўкі адносна высокая.
Кірунак удасканалення
Каб пазбегнуць омыленных уключэнняў ад няпоўнасцю апрацаванага нізкатэмпературнага воску і ад сумеснага выкарыстання аднаго і таго ж бака з гарачай вадой з кампазітнымі або сілікатна-натрыевымі абалонкамі, выкарыстоўваць парапарафінізацыя каля 0.3–0,5 МПа і 130-140°C замест воднай дэпарафінізацыі.
Гэта дазваляе пазбегнуць уключэнняў омыления і парэпання абалонкі.
Калі выкарыстоўваецца дэпарафінізацыя гарачай вадой, дадаць 1–3% па аб'ёму прамысловая саляная кіслата да вады, і пасля дэпарафінізацыі прамыйце шкарлупіну гарачай вадой, якая змяшчае кіслату, каб паменшыць рэшткі омыления.
Не карыстайцеся адным і тым жа бакам з сілікатам натрыю або кампазітнымі абалонкамі. Мяняйце ваду або дэпарафінізацыю асобна, каб паменшыць трапленне омыленных рэчываў у шкарлупіну.
Для лячэння адноўленым воскам, выкарыстоўваць 3–5% аб'ёму сернай кіслаты у кіпені, з дастатковым часам кіпячэння і адстойвання.
Зімой, тэмпература жорсткай вады нізкая, сілікат натрыю і кампазітныя абалонкі ўтрымліваюць больш Na₂O, а амыленне воскам больш сур'ёзнае.
Дадайце больш сернай кіслаты ў адноўлены воск. Пасля апрацоўкі воскам, неадкладнае даданне поліэфіру таксама важна.
Каб скараціць цыкл вырабу абалонкі, выкарыстоўваць хуткасохлы золь дыяксіду крэмнія. Гэты працэс выспявае. Час высыхання кожнага пласта можна паменшыць прыкладна палова.
Для вялікіх дэталяў, кожны пласт, за выключэннем апошняга пласта, патрабуе ўсяго каля 3 гадзіны. Час вырабу ракавін можа скараціцца з 62 гадзін да 24 гадзіны.
Для сярэдніх і цяжкіх частак, памяншэнне прыкладна 60% у параўнанні са звычайным золем кремнезема.
Толькі рынкавы кошт 20-30% вышэй, і гэтая прэмія можа быць адноўлена за кошт памяншэння плошчы, спажыванне цяпла, і больш высокая ўраджайнасць. Хуткасохлы золь кремнезема з'яўляецца непазбежным напрамкам для рэформы абалонкі кремнезема.
Каб знізіць кошт, найбольш эфектыўны спосаб - замяніць цыркон плаўлены кварц або сінтэтычны кварц для асабовага пакрыцця вогнетрывалы. Цыркону прыходзіцца каля 65% ад агульнай кошту абалонкі золю кремнезема.
Замена цыркону на кальцыт або кварц зніжае кошт ракавіны 6,000 юань / т ліцця да 2,210 юань/т, а 55.8% скарачэнне. Для сярэдніх і цяжкіх частак, плаўлены кварцавы пясок/мука паступова замяняе цырконавы пясок/муку.
5. Абалонка з крэмнезема з воскам сярэдняй тэмпературы: Эталон якасці
Золь крэмнія – сярэднетэмпературны воск - гэта міжнародны спосаб дакладнага ліцця. Гэта забяспечвае найлепшую якасць ліцця і самы нізкі ўзровень адмоваў.
Ён асабліва падыходзіць для дэталяў сярэдняга памеру і асабліва буйных памераў, якія патрабуюць высокай шурпатасці паверхні—Ra 0,8–4,3-і высокая дакладнасць памераў-CT3–CT5.
З-за абмежаванняў па абсталяванні і выдатках, аднак, ён рэдка выкарыстоўваецца для сярэдніх цяжкіх частак у 5–100 кг дыяпазон.

Праблемы
Першы, каштаваць. Кошт абалонкі складае каля 8 разы што з сілікатаў натрыю, і пра 20% вышэйшы чым нізкатэмпературны васкова–крэмнезоль.
Асноўныя прычыны - больш высокія выдаткі на абалонку і воск, значна большае энергаспажыванне абсталявання, і больш высокія інвестыцыі ў абсталяванне.
Па-другое, вытворчы цыкл падобны да нізкатэмпературнага парафінава-сілікатнага золя і значна даўжэй, чым сілікат натрыю або кампазітныя абалонкі.
Трэці, на працягу 5–60 кг сярэднецяжкія адліўкі, сярэднетэмпературны вадкі воск пры 63-75°C і высокі ціск упырску каля 7.1–8,0 Мпа патрэбна.
Танкасценныя васковыя ўзоры схільныя да ўсаджвання. Дакладнасць памераў не асабліва высокая.
Так як сярэднія цяжкія дэталі не патрабуюць такой жа дакладнасці памераў і шурпатасці, як вялікія дэталі, кремнеземный золь–сярэднетэмпературны воск для іх выбіраюць рэдка.
Кірунак удасканалення
Каб кантраляваць кошт, захоўваючы якасць, пасля вырашэння дрэннай змочваемасці кальцыту воскам сярэдняй тэмпературы, замена цыркону сінтэтычным кварцам або плаўленым кварцам - гэта відавочна кірунак.
Плаўлены кварц мае толькі каэфіцыент лінейнага пашырэння 5 × 10⁻⁷/°C, і яго кошт толькі 1/6 што з цыркону. За мяжой, плаўлены кварц паступова пашырае прымяненне.
Хуткасохлы золь дыяксіду крэмнія для скарачэння цыклу абалонкі з'яўляецца агульным напрамкам у прамысловасці.
Распрацоўка айчыннага сярэднетэмпературнага воску або паляпшэнне парафіна-поліэфірнага нізкатэмпературнага воску - важная задача.
Галоўнае - вырашыць праблему апрацоўкі рэгенераванага воску, каб уласцівасці воску заставаліся стабільнымі ў вытворчасці.
6. Кампазітная абалонка: Кампраміс, Не канчатковы адказ
Каб пераадолець слабыя бакі сілікатнага натрыю абалонак, многія заводы ў цяперашні час выкарыстоўваюць цыркону і золь муллитокремнезема для першага і другога слаёў, захоўваючы зыходны працэс з сілікатам натрыю для рэзервовых слаёў.
Гэта кампраміс, які спалучае добрую перапрацоўку золя дыяксіду натрыю з нізкім коштам і кароткім цыклам сіліката натрыю.
У параўнанні з натрыева-сілікатнымі абалонкамі, кампазітныя абалонкі значна паляпшаюць тэхналагічнасць ліцця: ніжняя шурпатасць, меншая колькасць дэфектаў паверхні, і больш нізкі ўзровень адмоваў.
Іх можна выкарыстоўваць для нержавеючай сталі, тэрмаўстойлівая сталь, і іншыя высокалегаваныя сталі. Цыкл вытворчасці нашмат карацейшы, чым пры нізкатэмпературным золі воску і кремнезема, і падобны да сілікатаў натрыю.
Ключавыя праблемы
Першы, таму што рэзервовыя пласты захоўваюць злучнае з сілікату натрыю, агульная трываласць пры высокіх тэмпературах і супраціў паўзучасці абалонкі ніжэйшыя, чым у абалонкі з золя кремнезема.
Тэмпература спякання абалонкі абмежаваная ніжэй 960° С. Вышэй 800° С, дэфармацыя абалонкі павялічваецца на 30%.
Абалонку з золю з дыяксіду крэмнія можна спекаць да прыблізна 1,500° С і не дэфармуецца да гэтай тэмпературы.
Вось чаму, дакладнасць памераў кампазітных абалонак адлівак, уключаючы допускі, саступае крэмнезолевым абалонкам.
Пры заліванні буйных адлівак вакол 10 кг, дадатковыя пласты кремнеземного золя - як правіла, не менш 2 больш слаёў—неабходны для атрымання высокатэмпературнай трываласці і прадухілення дэфармацыі.
Па-другое, першыя два пласта - асноўны фактар, які ўплывае на пранікальнасць абалонкі. Пераход з сілікату натрыю на золь кремнезема рэзка зніжае агульную пранікальнасць абалонкі.
Калі тэмпература спякання нізкая і час вытрымкі недастатковы, Сітаватасць газу, misruns, і часта здараюцца халодныя адключэнні.
Таму кампазітныя абалонкі цяжка выкарыстоўваць для тонкасценных дэталяў d ≤ 3 мм, буйныя часткі, і звышвялікія часткі ніжэй каля 60 кг.
Паколькі трываласць пры высокіх тэмпературах ніжэй, чым золь кремнезема, лом можа прывесці. Іншымі словамі, пранікальнасць кампазітнай абалонкі ніжэй, чым у абалонак з сілікату натрыю і золю кремнезема.
Трэці, якасць кампазітнай абалонкі больш стабільная, чым сілікат натрыю, але менш стабільная, чым золь кремнезема. Рэзервовыя пласты па-ранейшаму ўтрымліваюць злучнае з сілікатаў натрыю.
Каб кантраляваць кошт, многія заводы па-ранейшаму выкарыстоўваюць танныя, няўстойлівыя вогнеўпоры, такія як гліна і крупчасты пясок. Кіраванне працэсам падобна на сілікат натрыю, таму стабільнасць якасці дрэнная.
Для цяжкіх частак вакол 10 кг і вялікія часткі ніжэй 1 кг, узровень адмоваў і адмоваў вышэй, чым у зольных абалонак з кремнезема.
Па-чацвёртае, таму што кампазітныя абалонкі выкарыстоўваюць дарагі цыркон для асабовага пакрыцця, кошт абалонкі 6.3 разы што з сілікатаў натрыю.
Калі для падпорных слаёў выкарыстоўваецца мулітавы пясок/мука, кошт абалонкі амаль такая ж, як золь кремнезема - толькі каля 1 юань/кг ліцця розніца. Перавага ў нізкай цане не істотная.
Пятае, кампазітныя абалонкі нельга выкарыстоўваць воск сярэдняй тэмпературы. Сярэднетэмпературны воск нельга депарафинизировать ў гарачай вадзе.
У аўтаклаве пры 171°C і 0.6 МПА, сярэднетэмпературная дамаровая смала моцна рэагуе з сілікатам натрыю і рэшткавым ацвярджальнікам у падпорных пластах, утвараючы белае клейкае омыленное рэчыва, якое не можа быць перапрацавана без апрацоўкі.
Абалонкі крэмнія золь можна выкарыстоўваць як нізкія- і воск сярэдняй тэмпературы без гэтай праблемы.
У рэзюмэ, кампазітная абалонка з'яўляецца паляпшэннем у параўнанні з сілікатам натрыю. Гэта лепш у перапрацоўцы ліцця, выхад, і ўзровень адмоваў, але ён па-ранейшаму прынцыпова адрозніваецца ад зольнай абалонкі кремнезема.
Акрамя больш кароткага цыклу вытворчасці і крыху меншага кошту абалонкі, яго якасць ліцця і надзейнасць саступаюць крэмнезолю.
Кірунак удасканалення
Першы, заменіце цырконавы пясок на кальцыт для асабовага пакрыцця вогнеўпораў. Працаздольнасць ліцця не залежыць цалкам ад вогнеўпора асабовага пакрыцця; ён цесна звязаны са звязальным рэчывам, а таксама з васковым узорам - шурпатасць васковага ўзору і омыленный рэшту.
Кампазітныя абалонкі могуць выкарыстоўваць толькі нізкатэмпературны воск і ў асноўным выкарыстоўваюцца для дакладных адлівак з сярэдняй шурпатасцю—Ra 6,3–11,5-і меншая дакладнасць памераў-CT4–CT6.
Вопыт вытворчасці паказвае, што замена цыркон-крэмнезоль на кальцыта-крэмнезоль для асабовага пакрыцця цалкам магчымая..
Гэта зніжае кошт абалонкі ад 4,150–4830 юаняў/т ліцця ў 1,360 юань/т, але 460 юань больш, чым сілікат натрыю.
Па-другое, палепшыць кантроль якасці і асяроддзя для вырабу абалонак, асабліва рэзервовыя пласты.
Трэці, рэзервовыя пласты павінны выкарыстоўваць stable, высокатэмпературны здольны, адносна танныя вогнеўпоры з сумяшчальнай з асабовым пакрыццём вільготнасцю.
Рэкамендуюцца два агульныя рэзервовыя матэрыялы. Адным з іх з'яўляецца вогнетрывалы гліняна-кварцавы парашок 60%/40%, атынкаваны грануляваным пяском з дробненых адходаў карундавай цэглы і адпаведных адходаў вогнетрывалай цэглы.
Ён шырока даступны, танна, і забяспечвае больш высокую трываласць пры высокіх тэмпературах і супраціў паўзучасці, чым муліт або баксіт, толькі ў 1/2–1/3 цана баксітаў.
Ён падыходзіць да паліто з цырконам або сінтэтычнага кварца. Другі - вогнетрывалая гліна-грануляванае парашковае пакрыццё ў аб'ёмных суадносінах 3:7, заштукатураны грануляваным пяском.
Гэты варыянт падыходзіць толькі для цырконавых кампазітных ракавін. Некаторыя заводы выкарыстоўваюць мулітавы пясок/муку або баксіт для кампазіцыйных рэзервовых слаёў.
Ўласцівасці пакрыцця стабільныя, абалонка тонкая і лёгка спякаецца, але кошт занадта высокая, а ўласцівасці да высокіх тэмператур саступаюць двум варыянтам вышэй. Баксіт дрэнна выбіваецца.
Матэрыялы, вырабленыя з здробненых адходаў фарфору, паліваная плітка, або падлогавая плітка танныя, але яны не абпальваюцца пры высокай тэмпературы, маюць складаны склад, праяўляюць моцную тэндэнцыю да парэпання пры высокай тэмпературы, маюць меншую вогнеўстойлівасць, і іх цяжка выбіць пасля залівання - асабліва для цяжкіх частак. Яны не рэкамендуюцца.
7. Будучыя тэндэнцыі развіцця абалонак для вялікіх адлівак з нержавеючай сталі
Развіццё тэхналогіі вырабу абалонак усё больш арыентавана на павышэнне якасці ліцця пры адначасовым зніжэнні сабекошту, час цыкла, і ўздзеянне на навакольнае асяроддзе.
Больш шырокае выкарыстанне кремнеземно-золевых злучных
Сістэмы Silica-sol забяспечваюць моцную тэхнічную аснову для высакаякаснага ліцця па выплавляемым мадэлям дзякуючы сваім спрыяльным уласцівасцям абалонкі і патэнцыялу для стабільнай вытворчасці.
Іх больш шырокае прымяненне залежыць ад памяншэння недахопаў, звязаных з матэрыяльнымі выдаткамі і часам сушкі.
Хуткасохлы золь кремнезема, аптымізаваная канструкцыя абалонкі, і больш эканамічныя вогнетрывалыя сістэмы могуць дапамагчы ліквідаваць гэты прабел.
Аптымізацыя вогнеўстойлівасці
Замена дарагога цыркону кваліфікаваным сінтэтычным дыяксідам крэмнія або плаўленым дыяксідам крэмнія можа знізіць выдаткі на матэрыялы, але замены павінны захоўваць хімічную сумяшчальнасць і якасць паверхні.
У далейшым развіццё працэсу павінна быць сканцэнтравана на ўсёй сістэме асабовага пакрыцця, у тым ліку хімія злучнага, парахавая загрузка, гранулометрический склад, паводзіны змочвання, і стабільнасць пры сушцы.
Аптымізацыя гэтых зменных разам з'яўляецца больш эфектыўнай, чым зніжэнне кошту вогнеўпораў паасобку.
Больш хуткае і стабільнае высыханне
Хуткасохлыя звязальныя рэчывы, палепшанае кіраванне паветраным патокам, кантраляваная вільготнасць, і лепшы маніторынг навакольнага асяроддзя ў майстэрні можа скараціць час цыкла вырабу абалонак.
Мэта складаецца не толькі ў тым, каб як мага хутчэй высушыць кожны пласт. Гэта дасягненне дастатковай трываласці і стабільнасці памераў з мінімальным часам чакання і прымальнымі варыяцыямі працэсу.
Кіраванне дадзенымі працэсаў
Сучасныя ліцейныя цэхі могуць палепшыць кансістэнцыю, запісваючы ўласцівасці суспензіі, ўмовы сушкі, снарад пласта кол, параметры дэпарафінізацыі, профілі абпалу, і вынікі праверкі ліцця.
Аналіз гэтых запісаў дапамагае вызначыць умовы працэсу, звязаныя з расколінамі абалонкі, памерныя адхіленні, і дэфекты паверхні.
З цягам часу, гэта забяспечвае больш надзейныя працоўныя вокны і памяншае залежнасць ад вопыту асобных аператараў.
Агульны кошт вытворчасці
Доўгатэрміновая тэндэнцыя накіравана на ацэнку працэсаў вырабу абалонак па кошту вытворчасці прынятых адлівак, а не толькі па матэрыялах абалонак.
Працэс, які памяншае адмову, прыпускі на апрацоўку, і затрымкі дастаўкі могуць даць лепшы камерцыйны вынік, нават калі першапачатковы кошт матэрыялу вышэй.
Гэта асабліва важна для вялікіх адлівак з нержавеючай сталі, дзе кожны адхілены кампанент можа азначаць значную страту.
8. Conclusion
Чатыры асноўныя працэсы вырабу абалонак, якія выкарыстоўваюцца ў ліцці па выплавляемым мадэлям - абалонкі з сілікатаў натрыю, кампазітныя абалонкі, крэмнезолевыя абалонкі з нізкатэмпературным воскам, і крэмнезолевыя абалонкі з воскам сярэдняй тэмпературы - кожная з іх прапануе розныя перавагі з пункту гледжання якасці ліцця, каштаваць, і вытворчы цыкл.
Для вялікіх адлівак з нержавеючай сталі, найбольш эфектыўныя паляпшэнні - гэта ўзмацненне кантролю над працэсам, аптымізаваць асабовае пакрыццё вогнеўпораў, прыняць правераныя хуткасохлыя сістэмы кремнезема-золя, палепшыць аднаўленне воску, і выбраць канструкцыю абалонкі ў адпаведнасці з геаметрыяй адліўкі і аб'ёмам вытворчасці.
У канчатковым рахунку, лепшы працэс вырабу абалонкі не абавязкова самы танны або самы складаны.
Гэта працэс, які паслядоўна вырабляе адліўкі, якія адпавядаюць неабходным стандартам якасці пры мінімальных агульных выдатках на вытворчасць.
Для ліцейных заводаў, якія шукаюць лепшай якасці і больш стабільнай вытворчасці, спалучэнне падыходнай тэхналогіі кремнезема-золя, кваліфікаваныя вогнетрывалыя матэрыялы, кантраляваная сушка, а кіраванне працэсамі на аснове даных прапануе практычны шлях да больш прыбытковага ліцця інвестыцый.
FAQ
Які працэс вырабу абалонкі забяспечвае найлепшую якасць вялікіх адлівак з нержавеючай сталі?
Крамянёвая зольная абалонка з воскам сярэдняй тэмпературы дае лепшую якасць ліцця, dimensional accuracy, і самы нізкі ўзровень адмоваў.
Золь дыяксіду крэмнія з нізкатэмпературным воскам з'яўляецца практычнай альтэрнатывай для дэталяў сярэдняга памеру.
Чаму сілікат натрыю ўсё ж выкарыстоўваюць, калі яго якасць ніжэй?
Сілікат натрыю танны, мае кароткі цыкл вытворчасці, добрыя паводзіны пры накаўце, і высокая пранікальнасць. Ён застаецца эканамічна прывабным для менш патрабавальных адлівак.
Чаму кампазітныя абалонкі нельга выкарыстоўваць воск сярэдняй тэмпературы?
У аўтаклаве дэпарафінізацыя пры 171°C і 0.6 МПА, сярэднетэмпературная дамаровая смала ўступае ў рэакцыю з сілікатам натрыю і рэшткавым ацвярджальнікам у падпорных пластах, утвараючы ліпкае омыленное рэчыва, якое не можа быць перапрацавана без апрацоўкі.
Які будучы кірунак для вялікіх ліцейных абалонак з нержавеючай сталі?
Абалонкі з сілікатнага золю — асабліва з недарагіх вогнеўпораў для асабовага пакрыцця і хуткасохлых звязальных — паступова заменяць сілікат натрыю і кампазітныя абалонкі па меры росту патрабаванняў да якасці.

