في الأنظمة الميكانيكية الصعبة, البكرة هي أكثر بكثير من مجرد عجلة محززة بسيطة.
إنه أحد مكونات النقل الحاملة التي يجب أن تدير حركة الحبل أو الكابل بشكل مستمر, القوى الشعاعية, أحمال التأثير, احتكاك, والإجهاد الدوري المتكرر.
عندما تعمل البكرة في الرافعات, معدات التعدين, الآلات البحرية, أنظمة الرفع الثقيلة, أو غيرها من بيئات الخدمة الشديدة, تؤثر جودة المواد وعملية التصنيع بشكل مباشر على موثوقية المعدات.
هذا هو المكان بكرات فولاذية مخصصة تقدم ميزة هندسية حاسمة.
تستكشف هذه المقالة الاعتبارات الفنية وراء إنتاج البكرات الفولاذية المصبوبة حسب الطلب, من درجات الفولاذ والصب الدقيق إلى التصنيع, المعالجة الحرارية, تقتيش, التطبيقات, واختيار الموردين.
1. ما هي بكرة الصلب المصبوب?
أ بكرة الصلب المصبوب هو مكون ميكانيكي دوار يتم تصنيعه عن طريق صب الفولاذ في قالب ومن ثم معالجة الأسطح الحرجة للأبعاد المطلوبة.
في أنظمة الرفع والتعامل مع الحبال, ويشار إليه أيضًا عادةً باسم أ يحزم.
وظيفتها الأساسية هي التوجيه, إعادة توجيه, أو دعم حبل سلكي أو عنصر مرن مشابه أثناء نقل الحمل الميكانيكي المرتبط من خلال المحور والعمود أو مجموعة المحمل.
على عكس عجلة بسيطة, لقد صممت البكرة هندسة وظيفية بعناية. ال أخدود الحبل يتحكم في كيفية وضع الحبل على الحزم, بينما ينقل المحور والتجويف الحمل إلى العمود الداعم أو ترتيب المحمل.
تساعد الشفاه على الاحتفاظ بالحبل داخل الأخدود ويمكن أن تساهم في الصلابة الهيكلية الشاملة للمكون.
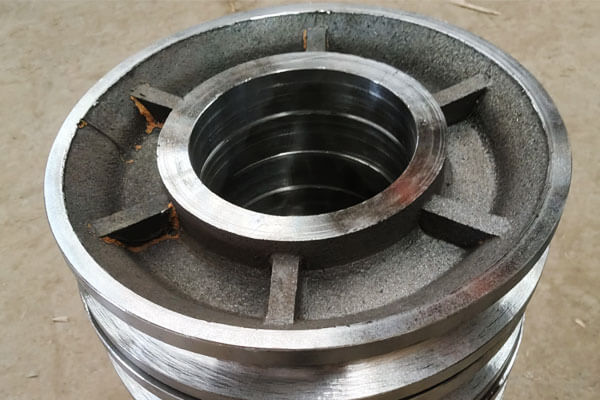
المكونات الرئيسية للبكرة الفولاذية المصبوبة
| عنصر | وظيفة | اعتبارات التصنيع الرئيسية |
| إحزم/حافة | يدعم ويوجه الحبل | ملف تعريف الأخدود, سمك الجدار, مقاومة التآكل |
| حبل الأخدود | يستقبل ويرشد الحبل | نصف القطر, عمق, دقة الملف الشخصي, حالة السطح |
| شفة | يساعد على الاحتفاظ بالحبل على الحزم | ارتفاع, سماكة, تركيز |
مَركَز |
يربط البكرة بالعمود أو المحمل | دقة الأبعاد, القوة الهيكلية |
| تتحمل | يستوعب رمح, جلبة, أو تحمل الترتيب | القطر, استدارة, تركيز |
| Keyway | ينقل عزم الدوران عند الاقتضاء | دقة الموقع والأبعاد |
| ميزات التركيب | واجهات مع المعدات المحيطة | موضع, تسطيح, تنسيق |
للحصول على بكرة فولاذية مصبوبة بدقة, لا تتطلب هذه الميزات جميعها نفس دقة التصنيع.
يمكن لعملية الصب إنشاء معظم الهندسة الهيكلية, بينما يتم استخدام التصنيع باستخدام الحاسب الآلي في التجويف, تحمل الأسطح, أخدود, keyway, وجوه النهاية, وغيرها من الواجهات الهامة.
2. درجات الصلب المصبوب الشائعة للبكرات المخصصة
يجب أن يعتمد اختيار المواد للبكرة الفولاذية المصبوبة على حمل العمل, ظروف التأثير, متطلبات ارتداء, درجة حرارة التشغيل, التعرض للتآكل, ومدة الخدمة المطلوبة.
بالإضافة إلى الفولاذ المصبوب الكربوني التقليدي, قد تستخدم تصميمات البكرات المخصصة فولاذًا منخفض السبائك, فولاذ مقاوم للتآكل عالي المنغنيز, أو الفولاذ المقاوم للصدأ المقاوم للتآكل عندما تتطلب بيئة التشغيل أداءً إضافيًا.
| مادة / درجة | عائلة سبيكة | سمات الأداء الرئيسية | تطبيقات البكرة النموذجية |
| أستم A216 غرام. WCB | الصلب الكربوني المصبوب | قوة جيدة, قابلية ممتازة, إمكانية تصنيع جيدة, فعالة من حيث التكلفة | البكرات للأغراض العامة, التعامل مع المواد الصناعية, ضوء- إلى أنظمة الرفع متوسطة التحمل |
| أستم A216 غرام. WCC | الصلب الكربوني المصبوب | قوة محددة أعلى من WCB, صلابة جيدة و castability | البكرات الصناعية الثقيلة, مكونات الرافعة, أنظمة معالجة المواد الصعبة |
| فولاذ مصبوب منخفض السبائك, CR-MO / ني-الكروم-مو | سبائك الصلب المنخفضة | قوة أعلى, تحسين الصلابة, صلابة جيدة, أداء أفضل للتعب بعد المعالجة الحرارية | الحزم رافعة الثقيلة, رافعات البناء, معدات التعدين, البكرات ذات الحمولة العالية |
| ASTM A148 درجات عالية القوة | فولاذ مصبوب عالي القوة | قوة الشد العالية والخضوع, مناسبة للمعالجة الحرارية, قدرة تحمل قوية | الحزم الرئيسية, معدات الرفع الثقيلة, البكرات الصناعية الكبيرة, آلات ذات حمولة عالية |
ASTM A352 LCB / LCC |
فولاذ مصبوب بدرجة حرارة منخفضة | تحسين صلابة التأثير في درجات الحرارة المنخفضة, مناسبة لظروف الخدمة الباردة | الرافعات الخارجية, معدات التعدين في المنطقة الباردة, أنظمة الرفع البحرية والبحرية |
| الفولاذ المصبوب الأوستنيتي المقاوم للصدأ, CF8 / CF8M | الفولاذ المقاوم للصدأ | مقاومة ممتازة للتآكل, صلابة جيدة, مناسبة للبيئات التي تحتوي على كلوريد مع قيود خاصة بالصف | البكرات البحرية, أنظمة معالجة المواد المسببة للتآكل, المعدات الكيميائية وتجهيز الأغذية |
| هادفيلد الصلب, أستم A128 غرام. ب | الفولاذ الأوستنيتي عالي المنغنيز | صلابة تأثير ممتازة واستجابة قوية لتصلب العمل في ظل الخدمة الكاشطة | معدات التعدين, التعامل مع المواد الكاشطة, تطبيقات البكرة والحزم عالية التأثير |
| الصلب المصبوب المخلوط بالبورون | سبائك البورون الصلب | صلابة عالية, مقاومة التآكل القوية بعد المعالجة الحرارية, مناسبة للتحميل الدوري المتطلب | واسطة- إلى البكرات الثقيلة, معدات مناولة المواد عالية التآكل |
3. عملية تصنيع البكرة الفولاذية المخصصة
إن عملية التصنيع للبكرة الفولاذية المصبوبة المخصصة هي تسلسل يتم التحكم فيه بدقة النمط.
لأن البكرة مكون حامل, يجب أن يولي المسبك اهتمامًا خاصًا لقسم الحزم, مَركَز, التحولات شفة, وغيرها من المناطق التي يمكن أن تؤثر فيها التغيرات المحلية في سمك القسم على التصلب وجودة الصب الداخلي.
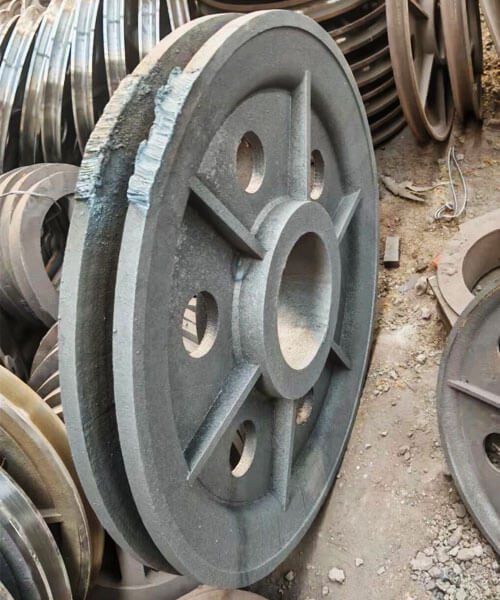
صنع الأنماط
يحدد صنع النموذج الشكل الهندسي الأساسي لتجويف البكرة وبالتالي له تأثير مباشر على دقة الصب.
يجب أن يعيد النموذج إنتاج الحزم, مَركَز, شفة, وميزات الصب الأخرى مع دمج بدل الانكماش المناسب وبدل التشغيل الآلي.
ل صب الاستثمار, عادةً ما يتم إنتاج نمط الشمع عن طريق حقن الشمع في قالب دقيق.
يمثل نمط الشمع بشكل وثيق الشكل الهندسي النهائي للبكرة ويتم استخدامه لاحقًا لإنشاء الغلاف الخزفي.
لصب الرمل, عادة ما يكون النمط مصنوعًا من الراتنج, خشب, معدن, أو غيرها من المواد المناسبة ويستخدم لتشكيل تجويف القالب.
اعتمادا على تصميم البكرة, قد يشتمل النموذج أيضًا على ترتيبات مسودة وفراق للسماح بإزالة العفن بشكل موثوق.
لإنتاج البكرة المخصصة, يجب أن يميز تصميم النموذج بوضوح بين الأسطح المصبوبة والأسطح التي تتطلب تصنيعًا نهائيًا.
يؤدي الإفراط في استخدام الآلات إلى زيادة إزالة المواد والتكلفة, في حين أن البدل غير الكافي قد يجعل من الصعب تحقيق الأبعاد النهائية المحددة.
صنع القالب والأساسية
يحدد القالب الهندسة الخارجية للبكرة الفولاذية المصبوبة, بينما يتم استخدام النوى حيث لا يمكن تشكيل تجاويف أو ممرات داخلية مباشرة بواسطة النموذج.
في صب الرمل, يتم ضغط أنظمة الرمل والمواد الرابطة المختارة حول النموذج لإنشاء تجويف القالب.
قد يتم وضع النواة لإنتاج التجويف المركزي أو الميزات الداخلية الأخرى.
القوة الأساسية, دقة الأبعاد, نفاذية, وتحديد المواقع مهم بشكل خاص لأن الإزاحة أثناء الصب يمكن أن تؤثر على محاذاة التجويف وسمك الجدار.
في صب الاستثمار, يتم طلاء نمط الشمع بشكل متكرر بملاط السيراميك المقاوم للحرارة والجص لبناء غلاف متعدد الطبقات.
بعد تحقيق قوة القشرة الكافية, تتم إزالة الشمع وحرق قالب السيراميك.
يجب أن يوفر القالب أو الغلاف قوة كافية لتحمل الفولاذ المنصهر مع توفير نفاذية مناسبة وسلوك حراري مناسب.
لصب البكرات الدقيقة, يمكن نقل العيوب الموجودة في القالب مباشرة إلى سطح الصب أو تغيير دقة الأبعاد للميزات المهمة.
ذوبان الصلب والتحكم الكيميائي
يتم صهر الفولاذ المصبوب المحدد وفقًا لمتطلبات السبيكة المحددة.
يمكن استخدام ذوبان الحث أو ذوبان القوس الكهربائي اعتمادًا على السبيكة, معدات مسبك, ومتطلبات الإنتاج.
قبل أن تتدفق, يتم فحص المعدن المنصهر عادةً باستخدام التحليل الكيميائي, في كثير من الأحيان مع مطياف, للتحقق من أن عناصر الكربون والسبائك تقع ضمن نطاق التركيب المحدد.
قد يشمل أيضًا تحضير الذوبان:
- إزالة الخبث
- إزالة الأكسدة
- تعديل درجة الحرارة
- التحكم في التضمين
- تحديد الحرارة وتتبعها
يعد التحكم الكيميائي مهمًا بشكل خاص للبكرات المخصصة لأن درجة الفولاذ تحدد الاستجابة للمعالجة الحرارية اللاحقة وتؤثر على القوة, صلابة, سلوك الارتداء, وأداء درجات الحرارة المنخفضة.
البوابات, تغذية, وصب
يجب تصميم نظام البوابات والتغذية بحيث يملأ الفولاذ المنصهر تجويف البكرة بسلاسة ويمكن تعويض انكماش التصلب بشكل فعال.
يمكن أن تشتمل هندسة البكرة على أقسام ثقيلة نسبيًا حول المحور والانتقال من المحور إلى الحزم.
قد تظل هذه المناطق سائلة لفترة أطول من المقاطع الرقيقة وبالتالي تتطلب التغذية المناسبة.
تم تصميم نظام البوابات والناهض للتحكم:
تدفق المعدن ← تسلسل التعبئة ← التوازن الحراري ← التصلب الاتجاهي ← تعويض الانكماش
أثناء الصب, يجب التحكم في درجة الحرارة ومعدل الصب ضمن نافذة العملية المحددة لنظام السبائك والقالب.
يمكن أن تؤدي درجة حرارة المعدن المنخفضة بشكل مفرط إلى ملء غير كامل أو إغلاق بارد, في حين أن ظروف التدفق غير المناسبة يمكن أن تزيد من الاضطراب وإمكانية حدوث عيوب متعلقة بالأكسيد أو التضمين.
عند الضرورة, يمكن استخدام محاكاة الصب لتقييم التعبئة والتصلب قبل الإنتاج وتحديد النقاط الساخنة المحتملة أو مشاكل التغذية.
التصلب والتبريد
بمجرد امتلاء التجويف, يبدأ الفولاذ المنصهر في التصلب.
تعتبر هذه المرحلة حرجة لأن الفولاذ يتعرض للانكماش الحجمي أثناء التبريد, والتصلب الذي يتم التحكم فيه بشكل سيئ يمكن أن يؤدي إلى تجاويف انكماشية, المسامية الداخلية, تكسير ساخن, والإجهاد المتبقي.
الهدف بشكل عام هو تعزيز نمط الترسيخ المتحكم فيه والمفضل أن يكون اتجاهيًا, مع بقاء الأجزاء الأثقل قابلة للتغذية حتى يتم ترسيخ كمية كافية من المعدن في مكان آخر.
اعتمادا على تصميم الصب, قد يستخدم المسبك:
- الناهضون
- قشعريرة
- التحكم في درجات حرارة العفن
- التحولات القسم الأمثل
- شروط صب محددة
يؤثر سلوك التبريد أيضًا على البنية المجهرية والخواص الميكانيكية الناتجة.
يمكن أن تساهم التدرجات الحرارية الشديدة أو غير المتساوية في التشويه والإجهاد المتبقي, خاصة في البكرات الكبيرة أو المعقدة هندسيًا.
تنظيف الصب والاهتزاز
بعد أن يبرد القالب بدرجة كافية, تتم إزالة القالب أو القشرة الخزفية.
للمسبوكات الرملية, يشار إلى هذه العملية عمومًا باسم هز, يتم خلالها كسر قالب الرمل المتصلب والنوى بعيدًا عن عملية الصب.
للمسبوكات الاستثمارية, تتم إزالة القشرة الخزفية ميكانيكيًا أو معالجتها بطريقة أخرى لكشف صب الفولاذ.
يتم بعد ذلك فصل الصب عن نظام البوابات والناهض. تشمل عمليات التنظيف النموذجية:
- قطع البوابات والناهضين
- طحن
- إطلاق النار
- إزالة المواد العفن الملتصقة
- تلبيس موضعي للمخالفات السطحية غير الوظيفية
الغرض من هذه المرحلة هو الحصول على صب نظيف مناسب للمعالجة الحرارية والفحص مع تجنب الإزالة غير الضرورية للمعادن الأساسية.
4. التصنيع الدقيق للبكرات الفولاذية المصبوبة
دقة التصنيع باستخدام الحاسب الآلي يحول البكرة الفولاذية المصبوبة من صب على شكل شبكي قريب إلى مكون وظيفي نهائي.
أخدود الحبل, التجويف, keyway, مَركَز, ووجوه التثبيت هي الميزات الأساسية المُشكَّلة لأن دقة الأبعاد والعلاقة الموضعية تؤثر بشكل مباشر على تتبع الحبل, تناوب, توزيع الحمل, والتجمع.
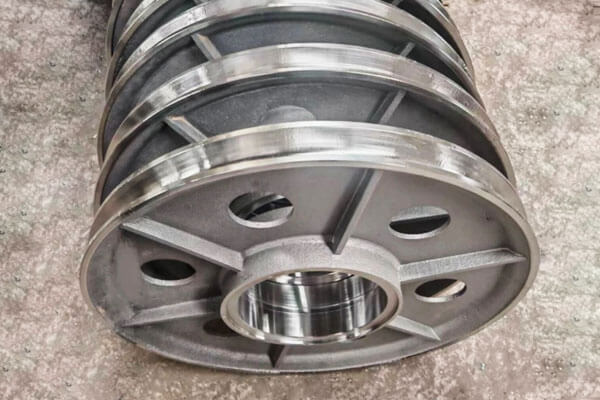
تصنيع حبل الأخدود
يعد أخدود الحبل أحد الأسطح الوظيفية الأكثر أهمية للبكرة. نصف قطرها, عمق, عرض, ويجب أن يتطابق الملف الشخصي مع نوع الحبل وقطره.
يمكن للأخدود الصغير الحجم أن يقيد الحبل بشكل مفرط, في حين أن الأخدود الكبير الحجم أو ذو الشكل غير المناسب يمكن أن يوفر دعمًا غير كافٍ ويزيد من تشوه الحبل وتآكله.
لبكرات الحبال السلكية, لذلك يتم تصميم نصف قطر الأخدود عادةً لتوفير مكان مناسب للحبل بدلاً من مجرد مطابقة نصف قطر الحبل الاسمي.
عادة ما يتم تشكيل الأخدود على آلة الخراطة CNC باستخدام أداة التشكيل أو النموذج.
بعد تحول الخام والانتهاء, يمكن تطبيق الطحن أو التلميع عندما يتطلب الأمر سطحًا أكثر دقة وأكثر اتساقًا.
تتحمل بالقطع
يوفر التجويف الواجهة مع العمود, تحمل, أو جلبة, لذلك قطرها, استدارة, ويجب التحكم في التركيز بعناية.
يتم إنتاج التجويف عادةً عن طريق الممل, التوسيع, أو طحن الدقة.
حسب الملاءمة والتطبيق المطلوب, يمكن تحديد تفاوتات الأبعاد في أجزاء من المائة من المليمتر, على سبيل المثال، حوالي ±0.02 إلى ±0.05 مم لبعض التطبيقات الدقيقة.
يجب تحديد التسامح الفعلي من خلال ملاءمة العمود/المحمل, حجم البكرة, والمواصفات الهندسية المعمول بها.
الأهم من ذلك, يجب أن يحافظ التجويف على العلاقة الموضعية المطلوبة مع أخدود الحبل وسطح الحزم الخارجي.
Keyway وتصنيع الآلات
حيث يتم تركيب البكرة مباشرة على عمود مزود بمفتاح, عرض المفتاح, عمق, ويجب تشكيل الموضع الزاوي بدقة.
تعتبر محاذاتها مع أخدود البكرة أمرًا مهمًا للتجميع الصحيح ونقل الحمولة.
للتطبيقات التي تتطلب سعة عزم دوران أكبر أو مشاركة دورانية أكثر دقة, يمكن استخدام اتصالات محزوزة.
في كلتا الحالتين, دقة المعالجة مطلوبة لمنع رد الفعل العنيف المفرط, تركيز الإجهاد المحلي, أو تدخل الجمعية.
مَركَز, وجه, وتصنيع شفة
قد يتطلب المحور والوجوه النهائية الدوران, طحن, أو الطحن للحصول على الأبعاد المطلوبة وحالة السطح.
يجب أن تكون أوجه التثبيت مسطحة بما فيه الكفاية ومحاذاتها بشكل صحيح لضمان التجميع المتسق.
تتطلب هندسة الحافة أيضًا التحكم لأن الاختلاف المفرط يمكن أن يؤثر على احتجاز الحبل والعلاقة بين الأخدود والبنية المحيطة.
التركيز والتشغيل
يعد تركيز التجويف بالنسبة لأخدود الحبل مهمًا بشكل خاص بالنسبة للبكرة الدوارة.
يمكن أن يؤدي الانحراف المفرط أو الجريان الشعاعي إلى إنتاج حركة حبل غير موحدة, اهتزاز, تحميل غير متساو, وضغوط تحمل إضافية.
عادةً ما يتم التحقق من نفاد الطاقة باستخدام مؤشر الاتصال, مقياس الدقة, أو تنسيق معدات القياس.
للمكونات الحرجة, المعمول بها تيري (إجمالي قراءة المؤشر) يجب تحديد المتطلبات في الرسم الهندسي بدلاً من استخدام قيمة عامة.
التوازن الديناميكي
قد تتطلب البكرات الدوارة عالية السرعة توازنًا ديناميكيًا بعد التشغيل الآلي.
يؤدي عدم التوازن إلى توليد قوى طرد مركزي تزداد مع سرعة الدوران ويمكن أن تساهم في الاهتزاز وتحميل المحمل.
تتم عملية الموازنة على آلة موازنة مخصصة. اعتمادا على طريقة التصحيح, ويمكن إزالة كميات صغيرة من المواد أو إضافة أوزان الموازنة لتحقيق حالة التوازن المطلوبة.
للسرعة المنخفضة, الحزم المحملة بشكل كبير, قد تكون متطلبات التوازن أقل صرامة من البكرات الدوارة عالية السرعة.
5. التشطيب السطحي والمعالجة الحرارية لبكرات الفولاذ المصبوب
تحدد المعالجة الحرارية الحالة الميكانيكية للفولاذ المصبوب, بينما يحدد تشطيب السطح الحالة المطلوبة للأسطح الوظيفية والمكشوفة.
يجب النظر في كليهما مع الحمل المقصود, يرتدي, نوع الحبل, بيئة التشغيل, وخدمة الحياة.
المعالجة الحرارية
يتم اختيار دورة المعالجة الحرارية وفقًا لدرجة الفولاذ المصبوب والخصائص الميكانيكية المطلوبة. تشمل العلاجات الشائعة:
| المعالجة الحرارية | الغرض الأساسي |
| التطبيع | قم بتحسين البنية المجهرية للصب وإنشاء حالة ميكانيكية أكثر اتساقًا |
| الصلب | تقليل صلابة, تحسين إمكانية التشغيل الآلي, وتخفيف الضغوطات الداخلية |
| التبريد والتلطيف | تطوير قوة وصلابة أعلى مع صلابة يمكن التحكم فيها |
| تخفيف الإجهاد | تقليل الضغوط المتبقية من الصب, لحام, أو بالقطع |
| تصلب السطح | زيادة مقاومة التآكل للأسطح المحددة مثل أخدود الحبل |
للبكرات الحاملة, يمكن اختيار التبريد والتلطيف للفولاذ المصبوب المناسب من الكربون والسبائك المنخفضة عند الحاجة إلى أداء ميكانيكي أعلى.
يجب تحديد درجة حرارة التقسية وفقًا لدرجة الفولاذ والتوازن المطلوب بين الصلابة والمتانة.
تصلب سطح الأخدود
حيث يؤدي اتصال الحبل إلى تآكل كبير, ويمكن النظر في تصلب السطح الموضعي.
اعتمادا على المواد والتصميم, طرق مثل تصلب الحث, تصلب اللهب, أو قد تكون النيترة قابلة للتطبيق.
يجب تطبيق المعالجة بشكل انتقائي لأن صلابة السطح المفرطة أو العمق المتصلب غير المناسب يمكن أن يقلل من الصلابة أو يخلق ضغوطًا متبقية غير مرغوب فيها.
لذلك يجب مراعاة حالة مادة الأخدود جنبًا إلى جنب مع مادة الحبل وظروف الاتصال الفعلية.
الانتهاء من سطح الأخدود
يؤثر تشطيب السطح بشكل مباشر على التفاعل بين أخدود البكرة والحبل.
يمكن أن يزيد السطح الخشن من التآكل الموضعي ويسرع من تآكل الحبل, بينما يوفر الأخدود النهائي بشكل مناسب اتصالاً أكثر سلاسة.
قد يكون هناك هدف نموذجي لأخاديد البكرة الآلية RA 1.6-3.2 ميكرون, على الرغم من أنه يجب تحديد القيمة المطلوبة حسب نوع الحبل, سرعة التشغيل, تحميل, تشحيم, ومعيار التصميم.
لا ينبغي النظر في تشطيب السطح بشكل مستقل عن هندسة الأخدود.
لا يزال من الممكن أن يتسبب الأخدود الناعم ولكن المشكل بشكل غير صحيح في تآكل الحبل بشكل مفرط, في حين أن المظهر الجانبي الصحيح مع نسيج السطح المتحكم فيه يوفر حالة اتصال أكثر استقرارًا.
الطلاء والحماية من التآكل
قد تتطلب البكرات المصنوعة من الفولاذ المصبوب المستخدمة في الهواء الطلق أو في البيئات الرطبة والمسببة للتآكل طلاءات واقية. تشمل الخيارات الشائعة:
- الطلاء الايبوكسي
- طلاءات البولي يوريثين
- الاشعال الغنية بالزنك
- أنظمة الحماية من التآكل الصناعي الأخرى
للخدمة البحرية أو البحرية, يمكن تحديد أنظمة حماية من التآكل أكثر عدوانية وفقًا للتعرض البيئي ومواصفات الطلاء.
غالبًا ما يتم التعامل مع أخدود ملامسة الحبل بشكل مختلف عن الأسطح غير الملامسة. يجب ألا يغير سمك الطلاء أبعاد الأخدود أو يتداخل مع مكان جلوس الحبل.
في التطبيقات التي تكون فيها دقة الأبعاد أمرًا بالغ الأهمية, وبالتالي قد يظل الأخدود غير مطلي أو يتلقى معالجة يتم التحكم فيها بعناية.
توافق الحبل
يجب في النهاية النظر في التشطيب السطحي وهندسة الأخدود جنبًا إلى جنب مع مواصفات الحبل. لا يتطلب الحبل السلكي والحبل الاصطناعي بالضرورة تصميمات متماثلة للأخدود.
لحبل الأسلاك, يجب أن يوفر الأخدود الدعم الكافي مع تجنب القرص المفرط أو التشوه.
قد تتطلب الحبال الاصطناعية هندسة أخدود مختلفة وخصائص سطحية مختلفة بسبب انخفاض صلابتها في الانحناء وسلوك الاتصال المختلف.
لذلك, يجب على الشركة المصنعة للبكرة تأكيد قطر الحبل, بناء, مادة, حمل التشغيل, وشروط الخدمة قبل الانتهاء من تصنيع الأخدود ومعالجة السطح.
وهذا يضمن أن البكرة الفولاذية المصبوبة النهائية تم تصميمها كجزء متكامل من نظام التعامل مع الحبال بدلاً من كونها مكونًا دوارًا معزولًا.
6. متطلبات الجودة الأساسية للبكرات الفولاذية المصبوبة
متطلبات الجودة لبكرات الفولاذ المصبوب مدفوعة بالسلامة, مصداقية, وخدمة الحياة. ما يلي ضروري.
شهادة المواد. ويجب التحقق من التركيب الكيميائي والخواص الميكانيكية وتوثيقهما. يجب أن تصاحب شهادات التحليل وتقارير الاختبار الميكانيكي كل دفعة إنتاج.
السلامة الداخلية. يجب أن تكون المسبوكات خالية من العيوب الضارة مثل مسامية الانكماش, مسامية الغاز, الادراج, والشقوق. يتم استخدام الاختبارات غير المدمرة للتحقق من الجودة الداخلية.
دقة الأبعاد. ملف تعريف الأخدود, حجم التجويف, تركيز, نفد, ويجب أن تفي أبعاد المفتاح بمتطلبات الرسم. وينبغي تقديم تقارير التفتيش الأبعاد.
جودة السطح. يجب أن تكون أسطح الأخدود والتجويف خالية من العيوب التي قد تؤدي إلى تلف الحبل أو التسبب في اختلال المحاذاة. ينبغي قياس خشونة السطح وتوثيقها.
التحقق من المعالجة الحرارية. اختبار الصلابة و, عند الاقتضاء, يؤكد فحص البنية المجهرية أن المعالجة الحرارية قد تم إجراؤها بشكل صحيح.
اختبار الحمل. للتطبيقات الحرجة, قد تكون هناك حاجة لاختبار إثبات الحمل أو الاختبار المدمر للتحقق من القوة والسلامة.
7. تطبيقات البكرات الفولاذية المصبوبة حسب الطلب
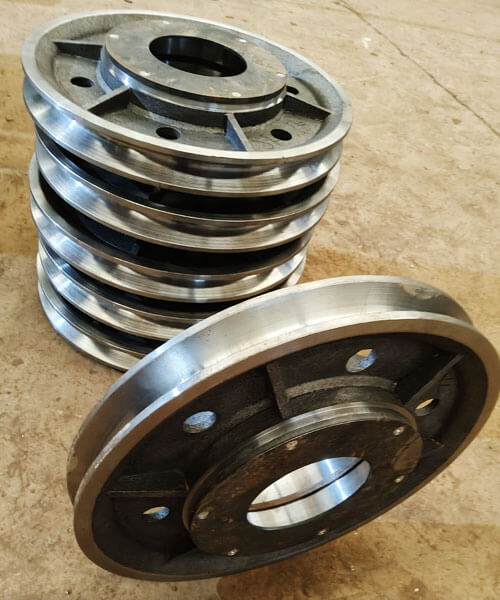
الرافعات ومعدات الرفع
تعد الرافعات أحد أهم التطبيقات لبكرات الفولاذ المصبوب.
تقوم الحزم في أنظمة الرفع بنقل الأحمال بشكل متكرر من الحبل السلكي إلى العمود أو مجموعة المحمل وقد تتعرض لصدمة التحميل أثناء الرفع, خفض, تسريع, والتوقف.
يتم استخدام بكرات الصلب المصبوب المخصصة في:
- الرافعات العلوية
- الرافعات الجسرية
- الرافعات المتنقلة
- الرافعات البرجية
- رافعات الميناء
- كتل الرافعة وتجميعات الخطاف
- أنظمة الونش والتجفيف
لتطبيقات الرافعة, الملف الشخصي الأخدود, العلاقة بين قطر الحبل وقطر الحبل, التجويف, ويجب أن تتوافق السلامة الهيكلية مع نظام الرفع.
معدات التعدين
تفرض آلات التعدين ظروفًا قاسية بشكل خاص على المكونات الميكانيكية بسبب الأحمال العالية, الغبار الكاشطة, تأثير, عملية مستمرة, وبيئات الصيانة الصعبة.
يمكن استخدام البكرات والحزم المصنوعة من الفولاذ المصبوب في معدات الرفع, أنظمة التعامل مع الحبال, الناقلات, وغيرها من الآلات الثقيلة.
في التطبيقات التي تنطوي على تأثير شديد والتآكل, قد يصبح اختيار المواد وصلابة السطح ذا أهمية خاصة.
معدات البناء ومناولة المواد
تشتمل آلات البناء غالبًا على أنظمة بكرات للرفع, تحديد المواقع, التوتر, أو إعادة توجيه حبل الأسلاك.
وتشمل التطبيقات النموذجية:
- رافعات البناء
- أنظمة مناولة المواد
- الروافع
- رفع المرفقات
- أنظمة توجيه الكابلات
- آلات المناولة المتخصصة
يكون الصب المخصص مفيدًا بشكل خاص عندما لا تتمكن البكرة القياسية من تلبية تكوين الأبعاد أو التركيب المطلوب.
المعدات البحرية والبحرية
تجمع البيئات البحرية والبحرية بين التحميل الميكانيكي والرطوبة, التعرض للمياه المالحة, تآكل, ومحدودية الوصول للصيانة.
يمكن دمج البكرات المصنوعة من الفولاذ المصبوب حسب الطلب:
- الرافعات البحرية
- معدات الرفع البحرية
- الروافع على متن السفن
- أنظمة الإرساء
- آلات سطح السفينة
- معدات مناولة الكابلات والحبال
لهذه التطبيقات, يجب اختيار نظام المواد والحماية من التآكل وفقًا للبيئة البحرية الفعلية.
يمكن أخذ الفولاذ المصبوب المقاوم للصدأ في الاعتبار عندما تكون مقاومة التآكل مطلبًا أساسيًا.
معدات النفط والغاز
قد تعرض معدات النفط والغاز البكرات والحزم لأحمال عالية, اهتزاز, الأجواء المسببة للتآكل, ودورات التشغيل المستمرة.
يمكن استخدام مكونات الفولاذ المصبوب المخصصة في الرفع, رفع, ومعدات مناولة المواد المتخصصة.
حيث يكون التطبيق أمرًا بالغ الأهمية للسلامة, مواصفات المواد, متطلبات الاختبار غير الإتلافي, المعالجة الحرارية, ويجب تحديد إمكانية التتبع مسبقًا.
الآلات الصناعية
تُستخدم البكرات المخصصة أيضًا في المعدات الصناعية:
- توجيه الكابل
- أنظمة الشد
- الرافعات
- أنظمة الناقل
- معدات نقل متخصصة
- آلات المناولة الآلية
تتمثل الميزة الرئيسية للتصميم المخصص في إمكانية تطوير البكرة حول واجهة المعدات الكاملة بدلاً من إجبار المعدة على استيعاب بكرة قياسية.
8. المزايا الأساسية للبكرات الفولاذية المصبوبة بدقة
توفر البكرات الفولاذية المصبوبة بدقة العديد من المزايا مقارنة بالبدائل.
- قوة عالية وصلابة: يمكن للفولاذ المصبوب أن يتحمل الأحمال الثقيلة, تأثير, والتعب أفضل من الحديد الزهر أو الألومنيوم.
- مرونة التصميم: يسمح الصب بأشكال معقدة, ميزات متكاملة, والتوزيع الأمثل للمواد.
- شكل شبه شبكة: يقلل الصب من وقت المعالجة وهدر المواد مقارنة بالتصنيع من اللوحة أو القضيب.
- قابلية اللحام: يمكن لحام المسبوكات الفولاذية وإصلاحها, على عكس الحديد الزهر.
- قابلية التوسع: يعد الصب اقتصاديًا لعمليات الإنتاج الصغيرة والكبيرة, وللبكرات الكبيرة جدًا التي يصعب تصنيعها.
- جودة متسقة: تنتج عملية السبك الخاضعة للرقابة خصائص وأبعاد قابلة للتكرار.
- التخصيص: سبائك, المعالجات الحرارية, ويمكن تصميم الآلات حسب التطبيق.
- فعالية التكلفة: للعديد من التطبيقات, توفر البكرات المصنوعة من الفولاذ المصبوب أفضل مزيج من الأداء والتكلفة الإجمالية.
9. بكرة الصلب المصبوب مقابل بكرات الحديد الزهر
يمكن إنتاج بكرات الفولاذ المصبوب والحديد الزهر عن طريق الصب, لكن سلوكهم الميكانيكي, مقاومة التأثير, سعة الحمولة, وتختلف شروط الخدمة النموذجية اختلافًا كبيرًا.
| السمة الأساسية | بكرة فولاذية مصبوبة | بكرة من الحديد الزهر |
| قوة | قوة الشد العالية والخضوع; مناسبة للمكونات المحملة بشكل كبير | بشكل عام أقل, وخاصة بالنسبة للحديد الزهر الرمادي |
| صلابة | صلابة عالية ومقاومة أفضل لتحميل الصدمات | انخفاض المتانة; الحديد الرمادي هش نسبيا |
| مقاومة التأثير | ممتاز للتحميل المتكرر أو المفاجئ | محدودة في ظل ظروف التأثير الشديدة |
| ليونة | قدرة كبيرة على تشوه البلاستيك قبل الكسر | منخفض بالنسبة للحديد الزهر الرمادي; تعتمد بشكل كبير على الدرجة |
| أداء التعب | بشكل عام أفضل للتحميل الدوري والديناميكي | أكثر محدودية, وخاصة عندما توجد تركيزات الإجهاد |
| ارتداء المقاومة | يمكن تحسينه من خلال اختيار السبائك والمعالجة الحرارية | جيد في بعض درجات الحديد الزهر, خاصة في ظل الظروف المنزلقة أو الكاشطة المستقرة |
القدرة على التصنيع |
جيد, لكن السبائك الأكثر صلابة قد تتطلب تصنيعًا باستخدام الحاسب الآلي يتم التحكم فيه | ممتازة عموما, وخاصة بالنسبة للحديد الزهر الرمادي |
| القدرة على الصب | مناسبة للمجمع, هندسة الحاملة المتكاملة | قابلية صب ممتازة ومناسبة للأشكال المعقدة |
| المعالجة الحرارية | يمكن تطبيعها, صلب, تم إخمادها وتهدئة, أو تصلب السطح حسب الدرجة | تعتمد خيارات المعالجة الحرارية بشدة على درجة الحديد وتكون بشكل عام محدودة أكثر بالنسبة للحديد الرمادي |
| خدمة الخدمة الشاقة | مناسبة تماما للرافعات, التعدين, الرافعات, والآلات شديدة التحمل | أكثر ملاءمة لظروف التحميل الأخف أو الأكثر استقرارًا |
| سلوك الكسر | أكثر تحملاً للحمل الزائد والتأثير قبل الكسر | أكثر عرضة للكسور الهشة تحت الصدمة المفرطة |
| تكلفة المواد | عموما أعلى | بشكل عام أقل |
| أفضل ميزة أساسية | قوة, صلابة, والموثوقية في ظل الأحمال الصعبة | كفاءة التكلفة, قابلية القابلية, والقدرة على التشغيل الآلي |
10. لماذا تختار شركة DEZE باعتبارها الشركة المصنعة للبكرة الفولاذية المصبوبة المخصصة لديك?
هذه التكنولوجيا يوفر تصنيع بكرة الصلب المصبوب حسب الطلب من الصب الدقيق إلى التصنيع باستخدام الحاسب الآلي والفحص النهائي, السماح بتطوير المكون الكامل وإنتاجه ضمن سير عمل تصنيع متكامل.
يبدأ نهج التصنيع لدينا بالمراجعة الهندسية واختيار المواد, تليها تطوير النمط, صنع القالب, التحكم في ذوبان وصب الفولاذ, التصلب, المعالجة الحرارية, الآلات الدقيقة, وفحص الجودة.
يمكن اختيار أنظمة مختلفة للمواد الفولاذية المصبوبة وفقًا لحمولة العمل, ظروف التأثير, درجة حرارة, يرتدي, والتعرض للتآكل.
حيثما كان ذلك مطلوبا, يمكن أن تتضمن عملية التصنيع التحقق من الصلابة واختبار NDT المناسب, بما في ذلك حزب العمال, MT, يوتا, أو ر.ت, وفقا لمواصفات المكون.
الهدف ليس مجرد توفير صب خام. إنه توفير بكرة مخصصة نهائية مع خصائص المواد الخاضعة للرقابة, هندسة وظيفية دقيقة, تصنيع متسق, ووثائق الجودة التي يمكن تتبعها.
11. خاتمة
إن البكرات الفولاذية المصبوبة المخصصة عبارة عن مكونات مصممة للتطبيقات التي تكون فيها سعة الحمولة, مقاومة التأثير, ارتداء أداء, دقة الأبعاد, والموثوقية على المدى الطويل مهمة.
يعتمد أدائها على الجودة المجمعة للمادة, صب, المعالجة الحرارية, بالقطع, والتفتيش.
يوفر الصب الدقيق طريقًا فعالاً لإنتاج هندسة البكرة المعقدة مع هيكل متكامل ومحور متكامل مع تقليل الآلات غير الضرورية.
تحدد الآلات CNC اللاحقة الأبعاد الحرجة لأخدود الحبل, التجويف, keyway, مَركَز, وأسطح التركيب.
يمكن للمعالجة الحرارية بعد ذلك توفير التوازن المطلوب للقوة, صلابة, والمتانة, بينما يؤكد الفحص سلامة الصب ودقة الأبعاد.
للرافعة, التعدين, بناء, البحرية, في الخارج, النفط والغاز, وتطبيقات الآلات الصناعية, يجب اختيار البكرة الصحيحة وفقًا لمواصفات الحبل, حالة التحميل, بيئة التشغيل, والمتطلبات الفنية المعمول بها.
إن البكرة الفولاذية المصبوبة المصممة بشكل صحيح ليست مجرد عجلة ذات أخدود; إنه مكون حامل تؤثر هندسته وحالته المادية بشكل مباشر على موثوقية نظام مناولة الحبال الكامل.
الأسئلة الشائعة
ما هو الفرق بين بكرات الصلب الزهر وبكرات الحديد الزهر?
يتمتع الفولاذ المصبوب بقوة وصلابة أعلى وقابل للحام.
الحديد الزهر أرخص وأسهل في الماكينة ولكنه أكثر هشاشة ولا يمكن لحامه بسهولة.
ما هو ملف تعريف الأخدود للبكرة?
ملف تعريف الأخدود هو شكل القناة التي توضع على الحبل أو الكابل.
يجب أن يتطابق مع قطر الحبل وبنيته لضمان الجلوس المناسب, تقليل التآكل, ومنع الانحراف.
لماذا تعتبر المعالجة الحرارية مهمة لبكرات الفولاذ المصبوب؟?
المعالجة الحرارية تسيطر على القوة, صلابة, صلابة, والضغوط المتبقية. إنه يضمن قدرة البكرة على تحمل أحمال الخدمة الخاصة بها دون فشل سابق لأوانه.
كيف يتم التحقق من جودة البكرة?
يتم التحقق من الجودة من خلال شهادة المواد, التفتيش الأبعاد, اختبار غير التدمير (اختراق صبغة, الجسيم المغناطيسي, بالموجات فوق الصوتية, شعاعي), اختبار الصلابة, واختبار الحمل عند الاقتضاء.
يمكن إصلاح البكرات الفولاذية المصبوبة?
نعم. يمكن لحام المسبوكات الفولاذية وإصلاحها, على عكس الحديد الزهر. يجب أن يتم إجراء الإصلاحات بواسطة عمال لحام مؤهلين باستخدام الإجراءات المعتمدة.
ما هو السطح المطلوب لأخدود البكرة?
النهاية المطلوبة تعتمد على نوع الحبل, ظروف التشغيل, ومواصفات التصميم.
الأخدود تشكيله حولها RA 1.6-3.2 ميكرون قد تكون مناسبة لبعض التطبيقات, ولكن لا توجد قيمة خشونة عالمية لكل بكرة.
لماذا التركيز مهم للبكرة؟?
يجب أن يحافظ أخدود التجويف والحبل على علاقة موضعية مناسبة. قد يؤدي الانحراف المفرط أو الجريان إلى دوران غير متساوٍ, حركة الحبل غير المستقرة, اهتزاز, والتحميل غير المنتظم.