لقد كنت في تزوير الألومنيوم الأعمال لأكثر من خمسة وعشرين عاما. لقد رأيت كل شيء — بدءًا من الأيام الأولى للطرق اليدوية بالمطرقة وحتى المطابع التي يتم التحكم فيها بواسطة الكمبيوتر اليوم.
ويمكنني أن أقول لك هذا: تعد عملية تشكيل الألمنيوم على الساخن واحدة من أكثر عمليات تشغيل المعادن التي لا ترحم على هذا الكوكب. انها ليست مثل الفولاذ. يمنحك الفولاذ بعض الفسحة. الألومنيوم? ويعاقب كل خطأ.
ولكن هذا هو السبب أيضًا في كونها مجزية جدًا. عندما تحصل على الحق, أنت تنتج أجزاء ذات نسب قوة إلى وزن استثنائية, مقاومة ممتازة للتعب, والأشكال القريبة من الشبكة التي توفر وقت المعالجة والمواد.
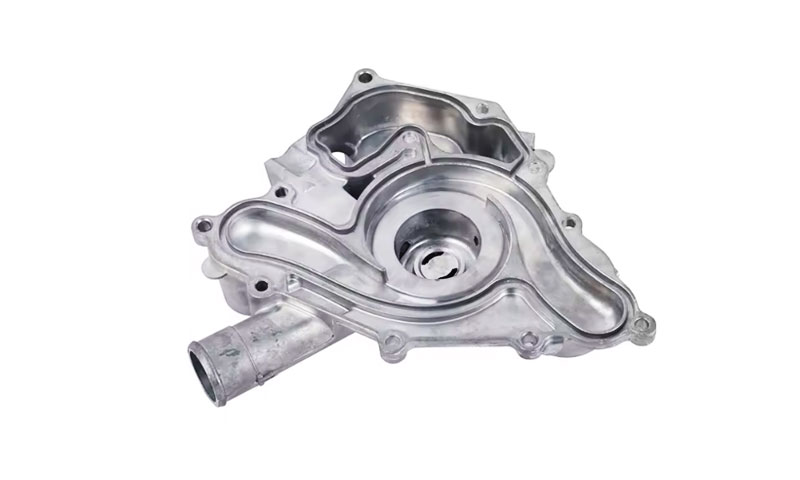
ولهذا السبب توجد مطروقات الألومنيوم في كل مكان، في السيارات, طائرة, دراجات نارية, معدات خارجية, والمعدات الصناعية.
في هذه المقالة, أريد أن أسحب الستار وأتحدث بصراحة عن التحديات. وليس زغب التسويق. الصعوبات الحقيقية التي تجعل المهندسين مستيقظين في الليل.
وسأشارككم كيف يمكن لنهج التصنيع الشامل - مثل الذي نستخدمه في DEZE Tech - أن يحول هذه التحديات إلى مزايا تنافسية.
1. نافذة درجة الحرارة الضيقة: المشي على حبل مشدود
إذا كان هناك عامل واحد يحدد نجاح تشكيل الألمنيوم على الساخن, إنها التحكم في درجة الحرارة الدقيقة.
سبائك الألومنيوم حساسة للغاية للظروف الحرارية, وعلى عكس العديد من عمليات تزوير الفولاذ, أنها تعمل ضمن نافذة درجة حرارة ضيقة نسبيا.
لسبائك الألومنيوم الأكثر شيوعًا, درجة الحرارة المثالية للتزوير عادة ما تكون بين 350درجة مئوية و500 درجة مئوية, اعتمادًا على تكوين السبائك, هندسة المكونات, ومتطلبات التشوه.
للوهلة الأولى, قد يبدو نطاق المعالجة 150 درجة مئوية كافيًا. لكن, في بيئات الإنتاج الحقيقية, يعد الحفاظ على درجة حرارة ثابتة طوال دورة الحدادة بأكملها أكثر صعوبة.
يجب التحكم بدقة في درجة حرارة البليت أثناء التسخين, تحويل, والتشوه لأنه حتى الاختلافات الصغيرة يمكن أن تؤثر بشكل كبير على تدفق المواد, ضغط تزوير, وجودة الجزء النهائي.

عندما تكون درجة الحرارة منخفضة جدًا
إذا انخفضت درجة حرارة الخام إلى ما دون نطاق الحدادة المناسب, يصبح الألومنيوم أقل ليونة وتزداد مقاومته للتشوه بشكل ملحوظ.
وتشمل العواقب:
- متطلبات قوة تزوير أعلى
- ضعف تدفق المواد داخل تجويف القالب
- ملء غير كامل للميزات المعقدة
- زيادة خطر الإغلاق البارد, لفات, والشقوق الداخلية
في الحالات الشديدة, لا يمكن للمادة ملء القالب بشكل صحيح, مما يؤدي إلى عيوب الأبعاد والأداء الميكانيكي غير المقبول. يجب رفض المكون المزور.
عندما تكون درجة الحرارة مرتفعة للغاية
التدفئة المفرطة تخلق مشكلة خطيرة بنفس القدر. عند ارتفاع درجة حرارة سبائك الألومنيوم, يمكن أن يحدث ذوبان موضعي عند حدود الحبوب, مما تسبب في ظاهرة تعرف باسم ذوبان الأولي أو الضرر المحموم.
هذا النوع من العيوب يضعف البنية الداخلية بشدة وقد يظهر على شكل:
- تقرحات سطحية
- ضرر حدود الحبوب
- انخفاض ليونة
- فقدان قوة التعب
بمجرد حدوث ارتفاع درجة الحرارة, لا يمكن للمعالجة الحرارية اللاحقة استعادة بنية المادة الأصلية. التزوير معرض للخطر بشكل دائم.
أتذكر دفعة فقدناها منذ سنوات بسبب أ 20درجة مئوية تجاوزت في الفرن.
انجرف الفرن الحراري, ولم يلتقطه أحد حتى رأينا البثور السطحية. كان ذلك أ $50,000 درس. منذ ذلك الحين, لقد كنت مهووسًا بالتحكم في درجة الحرارة.
هذه التجربة شائعة في تشكيل الألومنيوم - يمكن أن ينخفض الفرق بين التشكيل عالي الجودة والدفعة الفاشلة إلى انحراف بسيط في درجة الحرارة.
ولهذا السبب يتعامل مصنعو المطروقون ذوو الخبرة مع الإدارة الحرارية باعتبارها تقنية أساسية بدلاً من كونها معلمة إنتاج بسيطة.
كيف نتحكم في تحدي درجة الحرارة
لتحقيق جودة تزوير الألومنيوم متسقة, يجب أن يغطي التحكم في درجة الحرارة العملية بأكملها - بدءًا من تسخين الخامات وحتى الحدادة النهائية.
تسخين دقيق وموحد للبليت
التسخين الموحد هو الشرط الأول لأداء تزوير مستقر.
تستخدم عمليات تشكيل الألمنيوم الحديثة عادةً أنظمة تسخين متعددة المناطق يتم التحكم فيها مع أجهزة استشعار درجة حرارة معايرة لضمان تسخين الكتل المعدنية بالتساوي في جميع أنحاء المقطع العرضي.
تشمل الضوابط الرئيسية:
- معايرة دقيقة لدرجة حرارة الفرن
- التحقق المنتظم من الحرارية
- الوقاية من ارتفاع درجة الحرارة المحلية
- دورات تسخين متسقة بين الدفعات
لن يتشوه البليت ذو التوزيع غير المتساوي لدرجة الحرارة بشكل موحد, حتى لو كان متوسط درجة الحرارة يبدو صحيحا.
النقل السريع للمواد
تبدأ ساعة عملية الحدادة فورًا بعد مغادرة البليت للفرن. أثناء النقل, الألومنيوم يفقد الحرارة بسرعة, خاصة من السطح.
وقت النقل المفرط يمكن أن يسبب:
- توزيع غير متساو لدرجة الحرارة
- انخفاض تدفق المواد
- زيادة ضغط تزوير
- العيوب السطحية
لذلك, تعد أنظمة المعالجة الفعالة وتخطيطات الإنتاج المُحسّنة ضرورية لتقليل فقد درجة الحرارة قبل التشكيل.
يموت مسخن
تلعب درجة حرارة القالب أيضًا دورًا مهمًا في تزوير الألومنيوم. يموت البرد بسرعة استخراج الحرارة من سطح الخام, تقليل تدفق المعادن وزيادة خطر العيوب.
يموت التسخين, عادة إلى ما يقرب من 200-300 درجة مئوية, يساعد:
- تقليل الصدمة الحرارية
- تحسين تعبئة المواد
- الحفاظ على ظروف تشوه أكثر اتساقا
- إطالة عمر خدمة القالب
مراقبة درجة الحرارة في الوقت الحقيقي
لا يمكن أن يعتمد التحكم في درجة الحرارة على إعدادات الفرن فقط. درجة حرارة البليت الفعلية, يموت درجة حرارة, ويجب مراقبة ظروف النقل طوال فترة الإنتاج.
استخدام عمليات تزوير متقدمة:
- أنظمة قياس درجة الحرارة
- عملية تسجيل البيانات
- معدات الرصد في الوقت الحقيقي
لضمان بقاء كل دورة تزوير ضمن نافذة العملية المطلوبة.
2. الشائكة ويموت ارتداء: سائق التكلفة الخفية
أحد التحديات الأكثر شيوعًا في عملية تشكيل الألمنيوم على الساخن هو التصاق المواد بين كتلة الألومنيوم وسطح القالب.
في درجات حرارة تزوير مرتفعة, الألومنيوم لديه ميل قوي للالتصاق بأسطح الأدوات, خلق الاحتكاك, تلف السطح, وتسارع تدهور الموت.
تؤثر هذه المشكلة بشكل مباشر على جودة المنتج وتكلفة التصنيع.
المسألة الأولى هي تدهور جودة السطح. عندما يلتصق الألمنيوم بتجويف القالب, قد يصاب الجزء المزور بعيوب مثل علامات التمزق, مزعج, المناطق الخشنة, ومظهر سطحي غير متناسق.
لا تؤثر هذه العيوب على مظهر المكون فحسب، بل يمكن أن تؤثر أيضًا على عمليات التصنيع اللاحقة ودقة الأبعاد النهائية.
المسألة الثانية هي فشل الموت المبكر. يؤدي الالتصاق والاحتكاك المستمر إلى إتلاف سطح القالب تدريجيًا, مما يؤدي إلى زيادة التآكل, صيانة أكثر تواترا, وحياة أقصر للأدوات.
في إنتاج تزوير الألومنيوم, يعد استبدال القالب وإصلاحه من عوامل التكلفة المهمة.
يمكن للقالب المصمم لعشرات الآلاف من دورات الحدادة أن يتمتع بعمر خدمة أقصر بكثير إذا لم يتم التحكم في الالتصاق بشكل صحيح.
من منظور التصنيع, غالبًا ما يكون تآكل القالب تكلفة مخفية لأنه يؤثر على أكثر من مجرد نفقات الأدوات.
الصيانة المتكررة للقالب تقاطع جداول الإنتاج, يزيد من وقت التوقف عن العمل, ويقلل من كفاءة التصنيع الشاملة.

كيف نتحكم في الالتصاق والتآكل
تبدأ الإدارة الفعالة لحياة القالب بالشكل المناسب اختيار المواد يموت والمعالجة الحرارية.
فولاذ أدوات العمل الساخن عالي الجودة, مثل H13, تُستخدم بشكل شائع لأنها توفر توازنًا جيدًا لقوة درجات الحرارة العالية, مقاومة التعب الحراري, وارتداء المقاومة.
المعالجة الحرارية المناسبة لها نفس القدر من الأهمية لضمان حفاظ القالب على أداء مستقر أثناء دورات الحدادة المتكررة.
تلعب هندسة السطح أيضًا دورًا مهمًا. علاجات مثل نيترة, الطلاء PVD (مثل TiAlN), وغيرها من التقنيات السطحية المقاومة للتآكل يمكن أن تقلل من التصاق الألومنيوم, تحسين صلابة السطح, وتمديد عمر خدمة القالب.
التشحيم هو عامل حاسم آخر. الغرض من التشحيم ليس مجرد تقليل الاحتكاك; كما أنه يساعد على التحكم في تدفق المواد وحماية سطح القالب.
في الممارسة العملية, تعتمد فعالية مادة التشحيم بشكل كبير على التطبيق السليم. حتى مواد التشحيم عالية الأداء لا يمكن أن تؤدي أداءً جيدًا إذا كانت التغطية غير متساوية أو كانت ظروف العملية غير متسقة.
أخيراً, تصميم القالب له تأثير مباشر على سلوك الالتصاق. زوايا المشروع المناسبة, مناطق الانتقال السلس, نصف قطر فيليه مناسب, والتهوية الفعالة تقلل الاحتكاك أثناء تدفق المواد وتساعد على منع الالتصاق الموضعي.
الوجبات الجاهزة الرئيسية:
لا يعد تآكل القوالب مجرد مشكلة تتعلق بالأدوات - بل إنه عامل رئيسي يؤثر على تكلفة الإنتاج, استقرار الجودة, وكفاءة التسليم.
التحكم السليم في اختيار المواد, المعالجة السطحية, تشحيم, ويعد تصميم القالب ضروريًا لتحقيق إنتاج موثوق واقتصادي لطرق الألمنيوم.
3. التحكم في بنية الحبوب: القصة الداخلية
إن تشكيل الألمنيوم ليس مجرد عملية تغيير الشكل - بل هو عملية التحكم البنية المجهرية الداخلية من المادة.
إن ميزة الأداء الحقيقية لمكونات الألومنيوم المطروقة تأتي مما يحدث تحت السطح.
أثناء تزوير الساخنة, مزيج من درجة الحرارة وتشوه البلاستيك يمكن أن يؤدي إعادة التبلور الديناميكي, حيث تتشكل حبيبات ناعمة جديدة وتحل محل البنية الخشنة الأصلية من البليت.
تؤدي عملية الحدادة التي يتم التحكم فيها بشكل صحيح إلى إنشاء بنية حبيبية مصقولة وموحدة, تحسين القوة الميكانيكية, مقاومة التعب, والموثوقية الشاملة.
لكن, يتطلب تحقيق بنية الحبوب المثالية تحكمًا دقيقًا في معلمات الحدادة. إذا لم تتم إدارة ظروف العملية بشكل صحيح, قد تحدث العديد من المشاكل البنيوية الدقيقة.
الحبوب الخشنة تقليل الأداء الميكانيكي لأن أحجام الحبوب الأكبر حجمًا تضعف عمومًا تماسك القوة ومقاومة التعب.
توزيع غير متساوي للحبوب يمكن إنشاء خصائص غير متناسقة داخل نفس المكون, مما يجعل بعض المناطق أكثر عرضة للخطر تحت التحميل المتكرر.
إعادة التبلور غير كافية قد يترك بنية داخلية غير مستقرة مع ضغوط متبقية وتصلب العمل المفرط, زيادة خطر التشقق أثناء الخدمة.
أحد الجوانب الأكثر تحديًا للتحكم في بنية الحبوب هو أن هذه المشكلات غالبًا ما تكون غير مرئية.
قد يبدو المكون المشكل مقبولاً تمامًا من الخارج ولكنه لا يزال يحتوي على نقاط ضعف داخلية لا تظهر إلا بعد التشغيل على المدى الطويل.
لقد رأيت الأجزاء المطروقة ذات المظهر السطحي الممتاز تفشل في وقت مبكر عما كان متوقعًا بسبب عدم التحكم في تدفق الحبوب الداخلي والبنية المجهرية بشكل صحيح.
في تزوير الألومنيوم, المظهر لا يمثل الأداء دائمًا، فالجودة الحقيقية مبنية داخل المادة.
كيف نتحكم في بنية الحبوب
الخطوة الأولى هي محاكاة العمليات وتحليلها. يمكن لأدوات محاكاة الحدادة المتقدمة التنبؤ بتدفق المواد, توزيع درجة الحرارة, سلوك التشوه, والتغيرات البنيوية الدقيقة المحتملة قبل بدء الإنتاج.
ويساعد هذا على تحسين عملية الحدادة وتقليل حالات التجربة والخطأ أثناء تطوير الأدوات.
العامل الثاني هو تشوه يمكن التحكم فيه. تزوير نسبة التخفيض, سرعة التشوه, ويجب موازنة درجة الحرارة بعناية لتحقيق سلوك إعادة التبلور المطلوب.
قد لا يؤدي التشوه القليل جدًا إلى تحسين الهيكل بشكل فعال, في حين أن التشوه المفرط أو غير المنضبط يمكن أن يؤدي إلى توزيع غير متساوي للحبوب.
أخيراً, الخبرة تظل ضرورية. يوفر برنامج المحاكاة بيانات قيمة, لكن المعرفة العملية بالتزوير مطلوبة لتفسير النتائج واتخاذ القرارات العملية الصحيحة.
إن فهم كيفية استجابة سبائك الألومنيوم أثناء عملية التشكيل يأتي من سنوات من العمل مع مواد مختلفة, هندسة, وظروف الإنتاج.
الوجبات الجاهزة الرئيسية:
هيكل الحبوب هو عامل الجودة المخفي في تزوير الألومنيوم. ولا يمكن الحكم عليه من خلال المظهر, ولكنه يحدد بشكل مباشر ما إذا كان المكون سيحقق أداءً موثوقًا به عبر آلاف أو ملايين دورات التشغيل.
إن التحكم المناسب في البنية المجهرية هو ما يفصل الجزء الأساسي المطروق عن طرق الألمنيوم عالي الأداء.
4. تشويه المعالجة الحرارية: الشيطان الذي لا يمكن التنبؤ به
بعد تزوير, تتطلب معظم مكونات الألومنيوم معالجة حرارية لتحقيق الخواص الميكانيكية المطلوبة.
عمليات مثل حل المعالجة الحرارية, التبريد, والشيخوخة الاصطناعية ضرورية لتحسين أداء القوة والتعب, ولكنها تقدم أيضًا أحد أصعب التحديات في تشكيل الألمنيوم: تشويه الأبعاد.
السبب الجذري هو التبريد غير المتكافئ خلال مرحلة التبريد. غالبًا ما تحتوي الأجزاء المزورة المعقدة على سماكات مختلفة للجدار, مقاطع عرضية متفاوتة, وهندسة غير منتظمة.
تبرد المناطق الرقيقة بشكل أسرع من الأجزاء السميكة, خلق انكماش حراري غير منتظم وضغوط داخلية كبيرة.
هذه الضغوط المتبقية يمكن أن تؤدي إلى تزييفها, التواء, التغييرات الأبعاد, وفقدان دقة الآلات, خاصة في المكونات الدقيقة ذات متطلبات التسامح الصارمة.
لقد رأيت الأجزاء التي تم تزويرها بشكل مثالي تخرج من خزان التبريد وتبدو مثل المعجنات. ولا يمكنك ثنيها للخلف فحسب، بل ستُدخل ضغوطًا جديدة وتُضعف المادة.
كيف نتحكم في تشويه المعالجة الحرارية
في هذه التقنية, نحن نعتبر الحدادة والمعالجة الحرارية بمثابة عملية متصلة وليست عمليات مستقلة.
يجب تقييم التشوه المحتمل الناتج عن المعالجة الحرارية خلال مرحلة التصميم المبكرة, بما في ذلك هندسة الجزء, بدل تزوير, ويموت التعويض.
يتم استخدام محاكاة العمليات وتحليل العناصر المحدودة للتنبؤ بسلوك التشوه قبل الإنتاج.
من خلال فهم توزيع الضغط وأنماط التبريد, يمكننا تحسين تصميم القالب وبدلات التصنيع للتعويض عن التغييرات المتوقعة في الأبعاد.
يتم أيضًا التحكم بعناية في معلمات التبريد. عوامل مثل إخماد المتوسطة, معدل التبريد, اتجاه الجزء, وطريقة التثبيت تؤثر بشكل مباشر على التشويه النهائي.
للمطروقات الألومنيوم المعقدة, تساعد أنظمة التبريد التي يتم التحكم فيها والتركيبات المخصصة على تقليل التشوه مع الحفاظ على الخصائص المعدنية المطلوبة.
الهدف النهائي هو تحقيقه تزوير على شكل شبكة قريبة, حيث يتم التحكم في التشوه قبل المعالجة بدلاً من تصحيحه بعد ذلك.
وهذا يقلل من النفايات المادية, يقلل من بدل التصنيع باستخدام الحاسب الآلي, يحسن اتساق الأبعاد, ويزيد من كفاءة الإنتاج الشاملة.
الوجبات الجاهزة الرئيسية:
المعالجة الحرارية ليست مجرد خطوة نهائية بعد التزوير. إنه جزء مهم من تصميم عملية تزوير.
دون السيطرة والتنبؤ السليم, حتى الأجزاء المزورة عالية الجودة يمكن أن تفشل في تلبية متطلبات الأبعاد والأداء النهائية.
5. نقاط الألم في الصناعة: ما وراء الصياغة
التحديات التقنية ليست سوى نصف القصة. النصف الآخر هو الجانب التجاري والتشغيلي.
تكاليف شاملة عالية
يتطلب تشكيل الألمنيوم على الساخن استثمارًا كبيرًا في الأدوات, معدات تزوير, إعداد المواد, المعالجة الحرارية, ومراقبة الجودة.
يمكن أن يمثل تطوير القالب وحده تكلفة أولية كبيرة, خاصة بالنسبة للمكونات المعقدة ذات متطلبات الأبعاد والأداء الصارمة. العديد من المتاجر الصغيرة تكافح من أجل البقاء قادرة على المنافسة.
الحل وقفة واحدة: من خلال دمج تطوير يموت, تزوير, المعالجة الحرارية, والتصنيع باستخدام الحاسب الآلي تحت سقف واحد, نحن نزيل الوسطاء, تقليل أخطاء الاتصال, وتحسين سلسلة العملية بأكملها. وهذا يقلل من التكاليف ويحسن الجودة.
استقرار العملية والاتساق
الإنتاج الضخم لا يرحم. قد تصنع جزءًا مثاليًا, ولكن يمكنك أن تجعل 100,000 أجزاء متطابقة? الاتساق هو السمة المميزة لعملية تزوير ذات مستوى عالمي.
الحل وقفة واحدة: تعليمات العمل الموحدة, السيطرة على العملية الإحصائية (توافق آراء ساو باولو), ونظام قوي لإدارة الجودة (ايزو 9001) تأكد من أن كل جزء يلبي نفس المواصفات, دفعة بعد دفعة.
من الرسم إلى الجزء النهائي: فجوة التكامل
يشتكي العديد من العملاء من الانفصال بين ورشة الحدادة وورشة التصنيع.
متجر الحدادة يترك الكثير من المخزون; يشكو ورشة التصنيع من عدم تناسق نقاط الإسناد. والنتيجة هي المواد المهدرة, أوقات الرصاص أطول, وارتفاع التكاليف.
الحل وقفة واحدة: عندما يكون الحدادة والتصنيع باستخدام الحاسب الآلي تحت سقف واحد, نقوم بتصميم عملية التشكيل مع وضع عملية التصنيع في الاعتبار.
نحن نقوم بتحسين بدلات التصنيع, إنشاء مخططات مرجعية متسقة, وحتى ميزات ما قبل الآلة أثناء التزوير. والنتيجة هي جزء نهائي جاهز للاستخدام, مع الحد الأدنى من النفايات.
6. كيف يحول نهج الشباك الواحد التحديات إلى مزايا
في هذه التقنية, نحن ندرك أن تحديات تشكيل الألمنيوم على الساخن لا يمكن حلها من خلال تقنية التشكيل وحدها.
يتطلب الإنتاج المتسق تكامل تطوير الأدوات, التحكم في عملية تزوير, المعالجة الحرارية, التصنيع باستخدام الحاسب الآلي, وإدارة الجودة في نظام تصنيع واحد كامل.
بدلاً من العمل كمتجر للحدادة التقليدية, توفر DEZE Tech حلاً تصنيعيًا متكامل الخدمات يساعد العملاء على تقليل مخاطر العمليات, تحسين كفاءة الإنتاج, وتحقيق جودة جزء مستقرة من تطوير النموذج الأولي إلى الإنتاج الضخم.
| تحدي | هذا الحل للتكنولوجيا | فوائد العملاء |
| نافذة درجة الحرارة الضيقة | أنظمة التدفئة متعددة المناطق, نقل المواد الخاضعة للرقابة, ومراقبة درجة الحرارة في الوقت الحقيقي | تدفق المواد مستقرة, تقليل عيوب تزوير, وجودة جزء متسقة |
| الشائكة ويموت ارتداء | مواد القالب الأمثل, المعالجات السطحية, وعمليات التشحيم الخاضعة للرقابة | تمديد حياة الموت, تحسين الانتهاء من السطح, وخفض تكاليف الأدوات |
| السيطرة على بنية الحبوب | محاكاة العملية, معلمات التشوه الأمثل, وهندسة تزوير من ذوي الخبرة | تحسين الخواص الميكانيكية وتحسين أداء التعب |
| تشويه المعالجة الحرارية | تصميم متكامل للتزوير والمعالجة الحرارية, تحليل المحاكاة, والتبريد المتحكم فيه | انخفاض التشوه, تحسين دقة الأبعاد, وانخفاض بدل الآلات |
تكلفة شاملة عالية |
تطوير الأدوات الداخلية, تزوير, المعالجة الحرارية, وقدرات التصنيع باستخدام الحاسب الآلي | تقليل تعقيد سلسلة التوريد, فترات زمنية أقصر, والتكلفة الإجمالية الأمثل |
| استقرار العملية | إجراءات الإنتاج الموحدة, تحكم SPC, وأنظمة الجودة بما في ذلك ISO 9001 | اتساق موثوق به من دفعة إلى دفعة وإمدادات مستقرة على المدى الطويل |
| قطع تزوير بالقطع | تكامل كامل للعملية بدءًا من مراجعة الرسم وحتى المكونات الدقيقة النهائية | تنسيق أفضل للتصميم, انخفاض نفايات المواد, وتسليم أسرع |
يسمح نهج التصنيع الشامل لكل مرحلة من مراحل الإنتاج بالعمل معًا.
بدءًا من تصميم الحدادة الأولي وتطوير القالب وحتى المعالجة النهائية والفحص, تركز شركة DEZE Tech على القضاء على الفجوات في العمليات وتقديم مكونات الألمنيوم المطروقة بأداء موثوق, جودة متسقة, وكفاءة التصنيع التنافسية.
7. خاتمة
تزوير الألومنيوم الساخن أمر صعب. إنها معركة مستمرة ضد درجة الحرارة, احتكاك, البنية المجهرية, والتشويه. ولكن هذا ما يجعلها ذات قيمة كبيرة.
عندما تتقن هذه التحديات, أنت تنتج أجزاء أخف وزنا, أقوى, وأكثر موثوقية من أي شيء آخر في السوق.
المفتاح هو التوقف عن التفكير في تزوير كعملية معزولة. إنها جزء من سلسلة، بدءًا من تصميم القوالب وحتى المعالجة الحرارية وحتى التصنيع. أنجح المصنعين هم الذين يتحكمون في السلسلة بأكملها.
إذا كنت تقوم بتوريد مطروقات الألومنيوم, لا تنظر فقط إلى سعر القطعة الواحدة.
انظر إلى التكلفة الإجمالية للملكية; انظر إلى العمق الفني للمورد; انظر إلى ما إذا كان بإمكانهم حل المشكلات الصعبة، وليس فقط المشكلات السهلة.
هذا ما نفعله في DEZE Tech. نحن لا نخجل من الأجزاء الصعبة. نحن نحتضنهم. لأن هذا هو المكان الذي تكمن فيه القيمة الحقيقية.
الأسئلة الشائعة
هل يمكن استخدام مطروقات الألومنيوم في تطبيقات السيارات؟?
قطعاً. تستخدم مطروقات الألومنيوم على نطاق واسع في تعليق السيارات, توجيه, محرك, والمكونات الهيكلية بسبب نسبة القوة إلى الوزن العالية.
ما هي السبائك التي عادة ما تكون مزورة على الساخن?
تشمل السبائك الشائعة 6061, 6082, 7075, 2024, و 2618. الاختيار يعتمد على القوة, مقاومة التآكل, ومتطلبات درجة الحرارة.
كيف يمكنك ضمان الاتساق من دفعة إلى دفعة?
من خلال إجراءات موحدة, توافق آراء ساو باولو, مراقبة الجودة الصارمة, ونظام إدارة الجودة المعتمد (ايزو 9001).
ما هو تزوير الشكل القريب من الشبكة?
ينتج تزوير الشكل القريب من الشبكة أجزاء قريبة جدًا من الأبعاد النهائية, التقليل من الآلات ونفايات المواد. يتطلب التحكم الدقيق في التشوهات والمعالجة الحرارية.