بعد أكثر من 20 سنوات في المعالجة السطحية – قيد التشغيل أنودة خطوط, استكشاف أخطاء الأجزاء الفاشلة وإصلاحها, ويتجادل مع مهندسي التصميم الذين يصرون على أنه "مجرد ألومنيوم"., يجب أن يتم أكسدة مثل 6061 "- أستطيع أن أخبرك أن السؤال الذي أسمعه في أغلب الأحيان هو هذا: "هل يمكنك أنودة الألومنيوم المصبوب؟?"
الجواب القصير هو نعم. الجواب الصادق هو: ليس مع عملية الأنودة القياسية الخاصة بك, وليس من دون فهم لماذا تتصرف المسبوكات بشكل مختلف تمامًا عن عمليات البثق المطاوع.
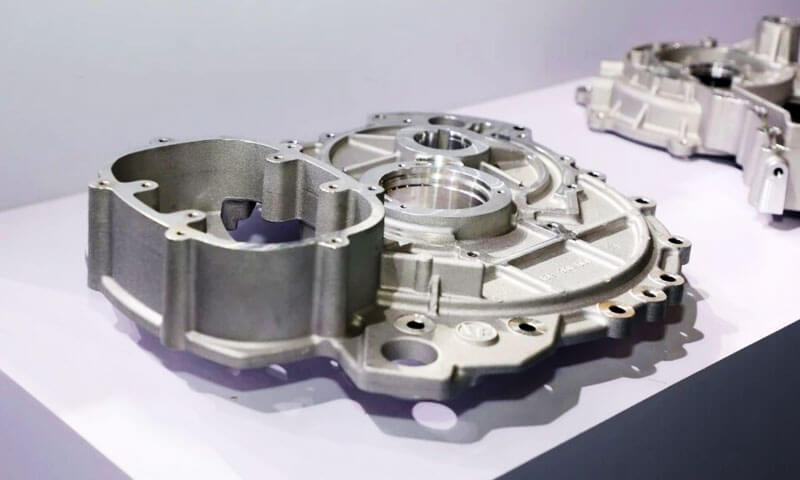
لقد رأيت العديد من المتاجر تحاول تشغيل أجزاء مصبوبة ADC12 من خلال خط أنودة عادي, اخرج مع بقع, رمادي, أجزاء غير مستوية مغطاة بالتفحم, وأعلن أن "الألومنيوم المصبوب لا يمكن أكسدةه".
هذا خطأ. يمكن أن يتم تأكسده – ولكنه يتطلب عملية معالجة مسبقة مخصصة, توقعات واقعية حول جودة السطح, وفهم واضح لمكان حدود العملية.
هذا الدليل مكتوب من أرضية خط الأنودة.
ويشرح بالضبط لماذا الألومنيوم المصبوب يقاوم أنودة القياسية, ما علاقة السيليكون به, ما هي التغييرات المطلوبة قبل العلاج, ما هي المشاكل التي تبقى حتى بعد إزالة السيليكون, وما هي عمليات التشطيب البديلة التي يجب مراعاتها عندما لا تكون عملية الأكسدة هي الخيار الصحيح.
1. الجواب المستقيم: نعم - ولكن ليس مع العملية القياسية
اسمحوا لي أن أعطيك الاستنتاج أولا, قبل أن نحفر في الكيمياء:
- يمكن أن يكون بأكسيد الألومنيوم المصبوب.
- تنتج عملية الأنودة القياسية نتائج سيئة للغاية على ADC12.
- مزيل السيليكون المخصص (إزالة التلطخ) خطوة ما قبل العلاج إلزامية.
- حتى مع إزالة السيليكون المثالية, لا تزال هناك مشاكل في المسامية وامتصاص اللون.
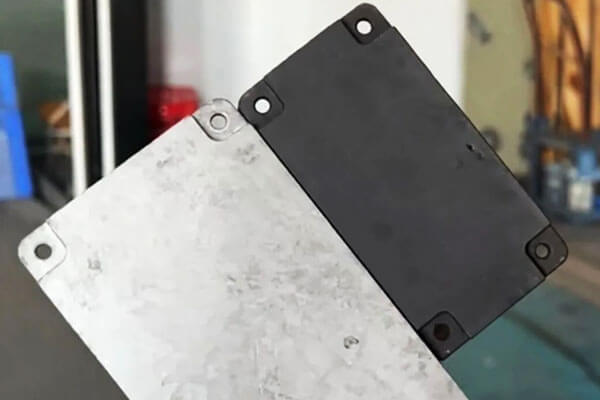
في متجرنا الخاص, أجرينا اختبارًا خاضعًا للرقابة: قطعتين مصبوبتين من نوع ADC12, لا يوجد علاج مسبق خاص, تشغيل من خلال خط أنودة لدينا القياسية. واحد كان واضحا (طبيعي) بأكسيد, كان أحدهم أسود.
وكانت النتيجة متوقعة: غير متساو, لون بقعي, بقع ملطخة, وطبقة من التفحم الرمادي على السطح تمسح على أصابعك.
وهذا ليس عيبا في خطنا. هذه هي النتيجة المتوقعة عندما تقوم بأكسيد سبيكة مصبوبة عالية السيليكون بنفس الطريقة التي تقوم بها بأكسيد الألومنيوم 6061 عمليات السحب.
2. لماذا يصعب أنودة الألومنيوم المصبوب؟?
الصعوبة تأتي في المقام الأول من ثلاثة عوامل: نسبة عالية من السيليكون, صب المسامية, والقيود المفروضة على المعالجة التقليدية.
محتوى السيليكون العالي يتداخل مع الأنودة
تحتوي العديد من السبائك المصبوبة على كميات كبيرة من السيليكون لتحسين السيولة, تقليل انكماش التصلب, ودعم إنتاج الجدران الرقيقة, مكونات معقدة.
أدك12 هو ممثل لسبائك الصب بالقالب من Al-Si-Cu.
لكن, يتصرف السيليكون بشكل مختلف عن الألومنيوم أثناء المعالجة الكيميائية والأنودة.
في عملية النقش القلوية التقليدية, يذوب الألمنيوم بسهولة, بينما قد تبقى المراحل الغنية بالسيليكون على السطح.
اعتمادا على تكوين السبائك وظروف العملية, يمكن أن تشكل هذه البقايا طبقة تفحم رمادية أو داكنة.
إذا كانت عملية الإزالة اللاحقة غير كافية, يمكن أن تتداخل المواد الغنية بالسيليكون المتبقية وغيرها من بقايا عناصر صناعة السبائك مع تكوين طبقة الأكسيد ومظهرها الموحد.
وهذا ما يفسر العيوب التي لوحظت في تجربة ADC12:
- مظهر مرقش: تستجيب مناطق الصب المختلفة بشكل مختلف للمعالجة المسبقة والأكسدة.
- لون غير متساوي: تنتج الاختلافات في البنية المجهرية السطحية وطبقة الأكسيد امتصاصًا غير متناسق للضوء وامتصاص الصبغة.
- الحمأة الرمادية: تبقى الرواسب السطحية المتبقية بعد التنظيف غير الكافي أو إزالة التفحم.
- سوء اللون الأسود: قد لا تدعم طبقة الأكسيد وحالة السطح امتصاص الصبغة بشكل موحد.
النقطة الأساسية هي أن المشكلة لا تكمن في مجرد وجود السيليكون في السبيكة السائبة. إنه التفاعل بين البنية المجهرية للسبائك, تحضير السطح, وتشكيل فيلم انوديك.
مسامية الصب تخلق عيوبًا إضافية
يمكن أن يحتوي الألومنيوم المصبوب على مسامية غازية, تجاويف الانكماش, وغيرها من الانقطاعات تحت السطح.
توزيعها يعتمد على تصميم القالب, درجة حرارة المعدن, معلمات الحقن, تنفيس, وظروف التصلب.
تصبح هذه العيوب مزعجة بشكل خاص أثناء عملية الأكسدة لأن مرحلتي المعالجة والتلوين تعرض الصب للمحاليل الكيميائية المائية.
يمكن أن تساهم المسامية في:
- تغير اللون الموضعي والبقع الداكنة.
- امتصاص الصبغة بشكل غير متساو.
- احتباس الحمض وتلطيخ لاحقة.
- ثقوب سطحية ومظهر غير متناسق.
- حماية منخفضة من التآكل عندما يكون الطلاء متقطعًا أو يكون الصب الأساسي معيبًا.
ليست كل المسامية مرئية على السطح المصبوب. تظهر بعض العيوب فقط بعد المعالجة, النقش, أو أنودة.
من وجهة نظر الإنتاج, وهذا يعني أن التشطيب السطحي لا يمكن أن يعوض عن جودة الصب الرديئة بشكل أساسي.
إذا كان أحد المكونات يتطلب تشطيبًا موحدًا بأكسيد أسود, يجب أن يبدأ التحكم في المسامية أثناء تطوير عملية الصب وليس بعد وصول الجزء إلى خط النهاية.
3. لماذا لا يحل إزالة الكسر كل مشكلة الأنودة
تعد إزالة بقايا السطح الغنية بالسيليكون تحسنًا مهمًا, ولكن من الممكن أن تظل هناك ثلاثة تحديات كبرى.
| عيب | السبب الرئيسي | تدابير الرقابة المحتملة |
| تفحم رمادي أو بقايا مسحوق | عدم كفاية إزالة المخلفات الغنية بالسيليكون وغيرها من رواسب عناصر صناعة السبائك | تحسين عملية إزالة الشوائب والشطف الخاصة بالسبائك |
| لون غير متساوي أو مرقش | الاختلافات في البنية المجهرية للسبائك, تشكيل الأكسيد, حالة السطح, أو امتصاص الصبغة | تحسين اتساق المعالجة المسبقة والتحقق من صحة عملية التلوين |
| بقع بيضاء أو فشل موضعي في الصبغة | المسامية, احتباس كيميائي, عيوب السطح المحلية, أو تكوين أكسيد غير متناسق | تحسين جودة الصب, الصرف, الشطف, والتحكم في العملية |
| الثقوب والحفر السطحية | مسامية الغاز, عيوب الانكماش, الادراج, أو النقش المفرط | تحسين معلمات الصب والتحكم في شدة المعالجة المسبقة |
| سمك الفيلم غير متناسق | الاختلافات في الهندسة, الاتصال الكهربائي, التوزيع الحالي, أو استجابة سبيكة المحلية | تحسين التثبيت, الاتصال الكهربائي, ومعلمات أنودة |
المسامية واحتباس الأحماض
قد تؤدي عملية الصب ذات المسام المفتوحة إلى احتجاز المعالجة المسبقة أو محاليل التلوين. إذا لم تتم إزالة هذه المواد الكيميائية بشكل كاف, يمكنهم الاستمرار في التفاعل محليًا والتسبب في تلطيخ, بقع بيضاء, أو عيوب أخرى.
الحل لا يكمن ببساطة في تمديد فترة إزالة المخلفات. يمكن أن يؤدي التعرض المفرط للمواد الكيميائية إلى مهاجمة السطح دون إزالة المسامية الأساسية.
حيث تكون متطلبات المظهر صارمة, كثافة الصب, سلامة السطح, تصميم الصرف, ويجب تقييم فعالية الشطف معًا.
توحيد اللون
غالبًا ما تكون الأنودة السوداء أكثر تطلبًا من اللمسات النهائية الطبيعية أو ذات الألوان الفاتحة لأنه حتى الاختلافات الصغيرة في حالة السطح يمكن أن تصبح واضحة بصريًا.
المظهر النهائي يعتمد على السبيكة, صب البنية الدقيقة, المعالجة المسبقة, خصائص فيلم الأكسيد, كيمياء الصبغة, وعملية الختم.
قد لا ينتج عن مكونين مصنوعين من نفس السبيكة الاسمية نتائج متطابقة إذا كانت ظروف الصب أو تاريخ السطح الخاص بهما مختلفين.
لهذا السبب, يجب أن تستخدم تجارب التأهيل المسبوكات الممثلة للإنتاج بدلاً من قسائم المختبر المصقولة وحدها.
المظهر السطحي مقابل الأداء الوظيفي
يمكن أن يبدو المكون المؤكسد مقبولاً في حين أنه يفشل في تلبية سماكة الفيلم المطلوبة أو معايير مقاومة التآكل.
على العكس من ذلك, قد لا يزال الطلاء غير المثالي يلبي متطلبات وظيفية معينة, اعتمادا على المواصفات.
ولذلك يجب أن تميز معايير القبول بين:
- متطلبات التجميل, بما في ذلك اللون, لمعان, والعيوب الظاهرة.
- المتطلبات الوظيفية, بما في ذلك سمك الفيلم, مقاومة التآكل, مقاومة التآكل, وأداء الختم.
وينبغي الاتفاق على هذه المتطلبات قبل بدء الإنتاج.
4. فحص واقع الأنودة ADC12
اسمحوا لي أن أكون مباشرًا بشأن ما يمكنك وما لا يمكنك توقعه.
| وجه | الألومنيوم المطاوع (6061/6063) | يموت الصب ADC12 (العملية القياسية) | يموت الصب ADC12 (مع إزالة السيليكون) |
| توحيد الفيلم | ممتاز | فقير - ملطخ, متقطع | جيد - ولكن لا يساوي المطاوع |
| المظهر السطحي | معدني واضح, سلس | رمادي متسخ, مبقع | تحسن, لكن المسامية الدقيقة مرئية من مسافة قريبة |
| تناسق الألوان | ممتاز - زي موحد من دفعة إلى دفعة | سيئة للغاية – امتصاص غير متساوٍ للصبغة | معتدل - لا تزال الألوان الداكنة تظهر تباينًا |
| بسخ / بقايا رمادية | لا أحد | ثقيل - يمسح على اليدين | الحد الأدنى - تمت إزالته بواسطة HF desmut |
| حماية التآكل | جيد | متغير - الفيلم متقطع | جيد, لكن المسام تظل بمثابة نقاط ضعف |
| العائد النموذجي (أجزاء جيدة) | 95%+ | 30-50 ٪ | 70-85% |
ماذا يعني هذا في الممارسة العملية
إذا قمت بأكسيد ADC12 دون إزالة السيليكون, توقع أن تكون نصف أجزائك تقريبًا مرفوضة من الناحية التجميلية.
مع خطوة إزالة السيليكون المناسبة, يتحسن العائد بشكل كبير - لكنك لن تتطابق أبدًا مع النظافة, سطح لا تشوبه شائبة من المطاوع 6063 قذف.
أي شخص يعد بأكسيد "بجودة عالية" على قالب صب فهو إما يكذب أو يستخدم سبيكة خاصة منخفضة السيليكون.
5. عمليات التشطيب البديلة والمتنافسة
لأن الألومنيوم المصبوب عالي السيليكون يصعب أنودةه باستمرار, ينبغي النظر في المعالجات السطحية البديلة عندما لا تتمكن عملية الأنودة التقليدية من تلبية المظهر المطلوب, مقاومة التآكل, أو تكلفة الإنتاج.
| سطح التشطيب عملية | مظهر | تآكل مقاومة | يرتدي مقاومة | نسبي يكلف | عادي التطبيقات |
| عادي أنودة | تشطيب زخرفي موحد على السبائك المناسبة; غالبًا ما تكون غير متسقة مع المسبوكات عالية السيليكون | جيد عندما يتم تشكيل الفيلم الأنودي وإغلاقه بشكل صحيح | جيد, اعتمادا على سمك الفيلم ونوعه | واسطة | تتطلب مكونات الألومنيوم المطاوع والمسبوكات المتوافقة طبقة أنوديك |
| أنودة مع إزالة المخلفات | تحسين التوحيد, على الرغم من أن تغير اللون المرتبط بالسيليكون قد يبقى | جيد إذا تم التحكم بشكل صحيح في المعالجة المسبقة والفيلم الأنودي | جيد, اعتمادا على مواصفات الطلاء | متوسطة | تتطلب الأجزاء المصبوبة الوظيفية أنودة مع متطلبات تجميلية معتدلة |
| القوس الصغير أكسدة (ماو) | سطح يشبه السيراميك; يعتمد اللون والملمس على السبيكة والعملية | جيد إلى ممتاز, اعتمادا على هيكل الطلاء والختم | ممتاز للطلاءات المناسبة المقاومة للاهتراء | عالي | المكونات التي تتطلب صلابة سطحية عالية, مقاومة التآكل, والعزل الكهربائي |
طلاء التحويل الكيميائي |
رفيع, عادة ما يكون اللون غير لامع أو ملون قليلاً | معتدلة إلى جيدة, اعتمادا على نظام التحويل | محدود | قليل | المكونات التي تتطلب حماية أساسية من التآكل أو معالجة مسبقة للطلاء |
| كهرباء مسحوق طلاء | لون موحد مع مجموعة واسعة من مستويات اللمعان والقوام | جيد إلى ممتاز مع المعالجة المسبقة وسمك الطلاء المناسب | جيد, اعتمادًا على تركيبة المسحوق والمعالجة | منخفض – متوسط | المساكن, بين قوسين, مكونات السيارات, والمرفقات الصناعية التي تتطلب حماية زخرفية دائمة |
| طلاء الخبز (طلاء سائل مخبوز) | لمسة نهائية زخرفية ناعمة مع لون ولمعان يمكن التحكم فيه | جيد عندما يتم تطبيق الطلاء وعلاجه بشكل صحيح | معتدلة إلى جيدة, اعتمادًا على كيمياء الطلاء وسمك الفيلم | واسطة | يموت العلب, المنتجات الاستهلاكية, قطع غيار السيارات, والمكونات التي تتطلب مظهرًا سطحيًا أنيقًا |
كيفية اختيار العملية الصحيحة
- اختر أنودة مع إزالة السيليكون عندما يتطلب المكون طبقة أكسيد أنوديك ويكون أدائه الوظيفي أكثر أهمية من التشطيب الزخرفي الموحد تمامًا.
- اختر أكسدة القوس الصغير (ماو) عندما تكون مقاومة التآكل وصلابة السطح من الأولويات.
وينبغي التحقق من ملاءمتها للسبائك عالية السيليكون وأداء التآكل المطلوب من خلال الاختبار. - اختر مسحوق الطلاء عندما يكون اللون المتسق وتغطية السطح أكثر أهمية من الحفاظ على المظهر المعدني للألمنيوم المؤكسد.
يمكن أن يخفي الاختلافات السطحية الطفيفة, لكنها لا تستطيع القضاء بشكل موثوق على آثار المسامية الشديدة أو إطلاق الغازات. - اختر طلاء التحويل الكيميائي أو الطلاء الرطب عندما يكون الفيلم الأنودي المزخرف غير ضروري وتكون المتطلبات الأساسية هي الحماية من التآكل, التصاق الطلاء, أو خيارات الألوان المرنة.
تعتمد أفضل عملية على بيئة خدمة المكون, متطلبات المظهر, ومواصفات الأداء.
بالنسبة لأجزاء ADC12 التي تتطلب تشطيبًا أسودًا موحدًا, قد يكون طلاء المسحوق أكثر عملية من الأنودة التقليدية.
6. اختيار السبيكة المناسبة للأكسدة
لا تنتج جميع سبائك الألومنيوم المصبوبة نفس نتائج الأنودة. محتوى السيليكون, مستويات الشوائب, البنية المجهرية, وجودة الصب كلها تؤثر على تكوين طبقة الأكسيد ومظهر السطح.
يقدم الجدول التالي مقارنة أولية لسبائك الألومنيوم التي تمت مناقشتها بشكل شائع.
تعتبر نطاقات التركيب إرشادية ويجب التحقق منها وفقًا لمعايير المواد المعمول بها وشهادة المورد.
| سبيكة | محتوى السيليكون النموذجي | صعوبة أنودة | الاعتبارات الرئيسية |
| أدك12 (A383) | 9.6-12.0% | عالي | تستخدم على نطاق واسع لصب يموت; يمكن أن يسبب المحتوى العالي من السيليكون أنودة غير متساوية وتفحم السطح |
| YL102 (السي12) | 10.5-13.5% | عالي | نتائج أنودة تعتمد على مستويات الشوائب, مواصفات سبائك, ونوعية الصب |
AlSi9Mg (A360) |
حوالي 9.0-10.0% | معتدلة إلى عالية | يمكن أن يوفر إمكانية أنودة محسنة في ظل ظروف التركيب والعملية المناسبة |
| A413 / السي12(ب) | حوالي 11.0-13.0% | عالي | يدعم المحتوى العالي من السيليكون سيولة الصب ولكنه يعقد عملية الأنودة الزخرفية الموحدة |
| المطاوع 6063 (مرجع) | حوالي 0.2-0.6% | قليل | معيار مشترك لأكسيد الديكور الموحد |
ملحوظة: تختلف تسميات السبائك وحدود تكوينها حسب المعيار والسوق.
YL102, A360, وغيرها من السبائك المماثلة اسميًا لا ينبغي معاملتها على أنها قابلة للتبديل دون التحقق من تركيبها الكيميائي ومتطلباتها الميكانيكية.
توصيات عملية
إذا كانت الأنودة من متطلبات التصميم الإلزامية والألمنيوم المطاوع ليس خيارًا, تقييم AlSi9Mg أو سبيكة مسبوكة منخفضة الشوائب محددة بشكل مناسب قبل الالتزام بالإنتاج.
قد توفر هذه المواد اتساقًا أفضل للسطح في ظل الظروف المناسبة, لكنها لن تحقق بالضرورة نفس المظهر المؤكسد 6063.
لأي سبيكة مرشح, تأكد من محتويات السيليكون والحديد, جودة الصب, الخواص الميكانيكية المطلوبة, والتوافق مع عملية المعالجة المقترحة.
يجب إجراء عملية الأنودة التجريبية على الأجزاء الممثلة للإنتاج للتحقق من تجانس اللون, جودة الفيلم, وأداء التآكل.
أخيرًا, يجب النظر في اختيار السبائك وتطوير المعالجة السطحية معًا.
يمكن أن يؤدي اختيار سبيكة أكثر قابلية للأكسدة إلى تحسين النتيجة, ولكن لا يوجد أي تسمية للسبائك وحدها تضمن الحصول على لمسة نهائية مؤكسدة لا تشوبها شائبة.
7. خاتمة
هل يمكنك أنودة الألومنيوم المصبوب؟? نعم, لكن السبائك عالية السيليكون مثل ADC12 تتطلب اهتمامًا خاصًا.
يمكن أن تنتج الأنودة التقليدية بدون معالجة مسبقة خاصة بالسبائك لونًا مرقشًا, سوء توحيد الفيلم, والتفحم الرمادي.
يمكن لعملية إزالة التفحم المناسبة - في بعض الأحيان باستخدام محلول يحتوي على فلوريد الهيدروفلوريك في ظل ظروف صناعية خاضعة للرقابة - أن تحسن السطح بشكل كبير عن طريق إزالة المخلفات الغنية بالسيليكون.
لكن, إزالة الصهر لا تقضي على مسامية الصب, ضمان امتصاص الصبغة بشكل موحد, أو تصحيح العيوب الناجمة عن التصلب غير المتسق وإعداد السطح.
تتطلب هذه المشكلات تحكمًا منسقًا في اختيار السبائك, جودة الصب, المعالجة المسبقة, أنودة, والتلوين.
القاعدة العملية بسيطة: الألومنيوم المصبوب ليس من المستحيل أنودة, ولكن لا ينبغي أن تكون بأكسيد كما لو كانت سبائك الألومنيوم التقليدية.
عندما يكون التشطيب الزخرفي الموحد ضروريًا, تأهيل العملية الكاملة باستخدام الأجزاء الممثلة للإنتاج ومقارنة الأنودة مع البدائل مثل طلاء المسحوق أو الأكسدة الدقيقة قبل الالتزام بالإنتاج الضخم.
الأسئلة الشائعة
لماذا يخرج الأنودة المصبوبة باللون الرمادي والبقع؟?
نسبة عالية من السيليكون (9-12% في ADC12) يترك عنصر السيليكون على السطح بعد النقش.
هذا التفحم السيليكوني يعطل طبقة الأكسيد ويخلق اللون الرمادي, مظهر غير متساو. إزالة السيليكون تزيل هذه الطبقة.
ما هو أفضل بديل لأكسيد الألمنيوم المصبوب?
يعد طلاء المسحوق هو البديل الأكثر شيوعًا - فهو يغطي المسامية, يوفر تناسق ألوان ممتاز, ويوفر حماية جيدة من التآكل.
لمقاومة التآكل, أكسدة القوس الصغير (ماو) يعمل بشكل جيد على المسبوكات عالية السيليكون.
هل إزالة السيليكون ستجعل الأجزاء المصبوبة تبدو وكأنها 6063 بأكسيد?
لا. تعمل إزالة السيليكون على إصلاح التفحم والانقطاع, لكن المسامية المصبوبة لا تزال تسبب عيوبًا واضحة وبقع صبغية.
والنتيجة جيدة للأجزاء الوظيفية, ولكن لا يعادل أنودة الألومنيوم المطاوع.
هل أحتاج إلى التشريب الفراغي للأجزاء المصبوبة بأكسيد?
للاستخدامات التجميلية أو المختومة حيث قد يسبب النزيف الحمضي تلطيخًا, نعم.
يقوم التشريب الفراغي بإغلاق المسامية تحت السطح قبل أنودة, منع الحمض المحبوس من التسرب بعد الانتهاء.