

في التصنيع الميكانيكي, قد تبدو المكونات التي لا تعد ولا تحصى مختلفة في الشكل والوظيفة, ولكن يمكن تصنيف الكثير منها إلى عدد محدود من الأشكال الهيكلية النموذجية.
من بين الأكثر تمثيلا هي مهاوي, الأكمام, المساكن, التروس, بيستونز, وقضبان التوصيل.
إن التحدي المتمثل في تصنيع هذه الأجزاء لا يتمثل في مجرد اختيار أداة أو آلة قطع.
يجب أن تنسق خطة العملية السليمة الاختيار الفارغ, تصميم التاريخ, تسلسل التصنيع, توزيع البدلات, المعالجة الحرارية, تصميم لاعبا اساسيا, معلمات القطع, التفتيش الأبعاد, وحجم الإنتاج.
توفر هذه المقالة نظرة عامة منهجية على أساليب التصنيع, طرق العملية النموذجية, المتطلبات الفنية الرئيسية, وتحديات التصنيع الشائعة المرتبطة بهذه الأجزاء الميكانيكية التمثيلية الستة.
1. تصنيع أجزاء العمود: المعيار لتصنيع المكونات الدوارة
تعد أجزاء العمود من بين المكونات الأكثر تمثيلاً في التصنيع الميكانيكي.
وظائفها الأساسية هي دعم العناصر الدوارة, نقل عزم الدوران, نقل الطاقة, والحفاظ على الوضع النسبي للمحامل, التروس, البكرات, وصلات, ومكونات الإرسال الأخرى.
يتم تحديد جودة العمود من خلال مجموعة من دقة الأبعاد, دقة النموذج, الدقة الموضعية, وسلامة السطح.
لمهاوي صغيرة بسيطة نسبيا, غالبًا ما يكون مخزون القضبان المستديرة اقتصاديًا لأن هندسة البداية تقترب بالفعل من الشكل الأسطواني النهائي.
للأعمدة عالية القوة أو المحملة بشكل كبير, قد يوفر التزوير استخدامًا أفضل للمواد وخصائص ميكانيكية أكثر ملاءمة. قد تتطلب الأعمدة الكبيرة أو شديدة التعقيد عمليات صب أو تزوير متخصصة.

عملية تصنيع العمود النموذجية
يمكن التعبير عن مسار تصنيع العمود العام كـ:
التحضير الفارغ ← الحفر المواجه والمركزي ← الخراطة الخشنة ← المعالجة الحرارية ← شبه التشطيب ← تصنيع الميزات الثانوية ← الخراطة النهائية ← الطحن أو التشطيب الفائق ← الفحص النهائي
يتغير التسلسل الدقيق وفقًا لهندسة العمود والمواد, لكن استقرار المسند وتسلسل العملية تظل اعتبارات مركزية.
للعديد من مهاوي الدقة, يتم إنشاء الثقوب المركزية مبكرًا ثم يتم استخدامها كمسند مرجعي للتصنيع اللاحق.
تسمح المعالجة بين المراكز بإنشاء أسطح أسطوانية خارجية مختلفة بالنسبة لمحور مشترك, وهو أمر مفيد بشكل خاص عندما يكون المحورية أمرًا بالغ الأهمية.
لماذا يهم تسلسل العمليات
يتمثل أحد المبادئ الرئيسية في تصنيع العمود في إجراء إزالة كبيرة للمواد بينما لا تزال قطعة العمل تتمتع بالصلابة الهيكلية الكافية.
على سبيل المثال, عادةً ما يتم تنفيذ الخراطة الخشنة للأقطار الأكبر قبل المعالجة الشاملة للأقطار الأصغر.
إذا تمت إزالة الكثير من المواد من منطقة رفيعة في مرحلة مبكرة, تقل الصلابة الموضعية ويصبح العمود أكثر عرضة للتأثر:
الانحراف ← الاهتزاز ← خطأ الأبعاد ← الانحراف الهندسي
يجب أيضًا دمج المعالجة الحرارية في مسار العملية. عند الحاجة إلى التصلب أو التقسية, يجب الاحتفاظ ببدل تشطيب كافٍ لإزالة تشويه المعالجة الحرارية أثناء العمليات اللاحقة.
تحول الخام وشبه التشطيب
الخراطة هي عملية المعالجة الأساسية لمعظم أشكال هندسية العمود التقليدية.
تحول خشن يهتم بشكل أساسي بإزالة المواد بكفاءة وإنشاء ملف تعريف متدرج أساسي.
يتم تحديد معلمات القطع بشكل عام لزيادة الإنتاجية إلى أقصى حد مع الحفاظ على ظروف القطع المستقرة وتجنب الانحراف المفرط.
نصف تشطيب يجعل الأسطح الوظيفية الرئيسية أقرب إلى أبعادها النهائية ويجهزها للتشطيب عالي الدقة.
للأعمدة النحيلة, اختيار الدعم مهم بشكل خاص. دعم تيلستوك, تقع ثابتة, اتبع الاستراحات, طرق الرمي المناسبة, ومعلمات القطع المحسنة يمكن أن تقلل بشكل كبير من انحراف قطعة العمل.
الهدف ليس مجرد إزالة المواد بسرعة, ولكن لإنتاج هندسة وسيطة مستقرة يمكنها دعم العمليات الدقيقة اللاحقة بشكل موثوق.
التشطيب الدقيق لأسطح العمود
عندما تتطلب الأعمدة دقة أبعاد وهندسية عالية, يصبح الطحن في كثير من الأحيان هو عملية الدقة النهائية.
طحن أسطواني يستخدم على نطاق واسع لتحمل المجلات, مهاوي الدقة, المكونات الهيدروليكية, والأسطح الأخرى التي تتطلب تفاوتات مشددة وتشطيب سطحي يمكن التحكم فيه.
طحن بلا مركز يعتبر منتجًا للغاية بالنسبة للمكونات الأسطوانية المصنعة بكميات كبيرة, خاصة عندما يكون العمل الفردي بين المراكز غير ضروري.
للتطبيقات الصعبة, قد تشمل تقنيات التشطيب الإضافية:
- التشطيب الفائق
- شحذ
- تلميع
- تلميع الأسطوانة
- لفة
يمكن لهذه العمليات تحسين نسيج السطح و, اعتمادا على الطريقة, تعديل الخصائص القريبة من السطح مثل الإجهاد والصلابة المتبقية.
لا يقتصر الطحن على خشونة السطح فحسب
من المفاهيم الخاطئة الشائعة أن الطحن يستخدم فقط لتحقيق سطح أكثر نعومة. في تصنيع رمح الدقة, ودورها أوسع من ذلك بكثير.
يمكن تصحيح الطحن:
- اختلاف القطر
- تفتق
- أخطاء الاستدارة
- أخطاء الأسطوانية
- عيوب السطح المحلية
لكن, يمكن أن تؤدي حرارة الطحن المفرطة إلى إتلاف الطبقة السطحية من الفولاذ المتصلب.
لذلك, تسليم المبرد, اختيار العجلة, خلع الملابس, يٌطعم, ويجب التحكم في معلمات الطحن بعناية لمنع التلف الحراري أو الضغوط المتبقية غير المرغوب فيها.
تصنيع الطرق الرئيسية, splines, والخيوط
تحتوي الأعمدة في كثير من الأحيان على ميزات وظيفية ثانوية يجب أن تظل مرتبطة بدقة بمحور الدوران الرئيسي.
يمكن أن يتم إنتاج Keyways عن طريق الطحن, التطرق, تشكيل, أو طرق التصنيع المتخصصة. عرضهم, عمق, موضع, والتوجه الزاوي يؤثر على نقل عزم الدوران والتجمع.
تعتبر الخطوط أكثر تعقيدًا لأنه يجب توزيع الأسنان المتعددة بدقة حول محيط العمود.
اعتمادا على تصميم الشريحة وحجم الإنتاج, عمليات مثل التطرق, تشكيل, الرصيف, طحن, أو يمكن استخدام الطحن.
يمكن تشكيل الخيوط عن طريق الدوران, طحن الخيط, التنصت على الميزات الداخلية, أو طحن لتطبيقات عالية الدقة.
أحد المبادئ الحاسمة لتخطيط العملية هو أن هذه الميزات الثانوية يجب أن يتم تشكيلها من المسندات الوظيفية الخاضعة للرقابة.
خلاف ذلك, قد يحتوي العمود على ميزات فردية دقيقة ولكن علاقات زاوية أو موضعية غير صحيحة بينهما.
أجزاء رمح خاصة: العمود المرفقي ومسامير الرصاص
تتطلب بعض مكونات العمود استراتيجيات معالجة متخصصة لأن هندستها تتجاوز عملية الدوران التقليدية.
العمود المرفقي
تحتوي أعمدة الكرنك على مجلات إزاحة متعددة, بما في ذلك المجلات الرئيسية ودبابيس الكرنك.
وبالتالي فإن تصنيعها يتطلب تحكمًا دقيقًا في قطر المجلة, رمي كرنك, الموقف الزاوي, شرائح, مقاطع النفط, والتوازن الديناميكي.
يمكن أن تشمل العمليات النموذجية الخراطة المتخصصة, طحن, حفر, تشطيب فيليه, تلميع, والموازنة.
لأن أعمدة الكرنك تواجه تحميلًا دوريًا شديدًا, تعد سلامة السطح في الشرائح والتحولات الدورية ذات أهمية خاصة.
مسامير الرصاص
تتطلب مسامير الرصاص تحكمًا محكمًا في ملف تعريف الخيط, يقذف, دقة الرصاص, استقامة, والانتهاء من السطح.
في التطبيقات الدقيقة, قد تكون هناك حاجة لطحن الخيط أو عمليات أخرى عالية الدقة بعد المعالجة الحرارية.
لمثل هذه المكونات, يمتد هدف العملية إلى ما هو أبعد من دقة الأبعاد ليشمل دقة الحركة على طول العمل بأكمله.
2. كم & تصنيع أجزاء البطانة: دقة التجويف هي التحدي الفني الأساسي
يتم استخدام أجزاء الأكمام والجلبة على نطاق واسع كدعم, توجيه, تحديد المواقع, ختم, والمكونات المقاومة للتآكل في المعدات الميكانيكية.
وتشمل الأمثلة النموذجية الشجيرات الحاملة, الأكمام التوجيهية, الأكمام الفاصلة, الأكمام رمح, البطانات الهيدروليكية, بطانات الاسطوانة, وارتداء الأكمام.
على الرغم من أن هندستها الأساسية غالبًا ما تكون بسيطة نسبيًا - ثقب داخلي أسطواني مدمج مع سطح أسطواني خارجي - إلا أن متطلبات التصنيع يمكن أن تكون أكثر تطلبًا بكثير مما يوحي به مظهرها.
إن التحدي الرئيسي في تصنيع الأكمام والجلبة لا يتمثل في مجرد إنتاج تجويف دقيق أو قطر خارجي.
الشرط الحاسم هو الحفاظ على العلاقة الهندسية بين التجويف, القطر الخارجي, وجوه النهاية, والمحور الوظيفي.
في العديد من التطبيقات, حتى الخطأ البسيط في التركيز أو التعامد يمكن أن يسبب تحميلًا غير متساوٍ, ارتداء المفرط, تسرب, اهتزاز, أو الفشل المبكر.

عملية التصنيع النموذجية لأجزاء الأكمام
يمكن وصف مسار المعالجة العام بأنه:
إعداد فارغ ← مواجهة ← تحول خشن ← حفر أو حفر خشن ← معالجة حرارية إذا لزم الأمر ← شبه تشطيب ← حفر أو توسيع دقيق ← طحن/شحذ داخلي ← فحص نهائي
يعتمد التسلسل الدقيق على هيكل الأكمام والدقة المطلوبة.
للبطانات البسيطة نسبيًا ومنخفضة الدقة, قد يوفر الحفر الذي يتبعه التوسيع دقة كافية في التجويف.
عندما تكون هناك حاجة إلى تفاوتات أكثر صرامة وتحكم هندسي أفضل, ممل, طحن داخلي, شحذ, أو يمكن تقديم اللف.
التقدم العملي هو:
الحفر ← الحفر ← التوسيع ← الطحن/الشحذ
تخدم كل عملية غرضًا مختلفًا بدلاً من مجرد تكرار نفس العملية بدقة متزايدة.
تتحمل بالقطع: من التخشين إلى التشطيب الدقيق
حفر
يستخدم الحفر بشكل شائع لإنشاء الثقب الأولي في الفراغات الصلبة. إنه يوفر إنتاجية عالية ولكنه عادةً لا يوفر الدقة الهندسية المطلوبة للتجويف الوظيفي الدقيق.
موضع الثقب, استقامة, ويمكن أن يؤثر انحراف الحفر على جميع العمليات اللاحقة, لذلك ينبغي النظر إلى الثقب الأولي على أنه هندسة البدء بدلاً من التجويف النهائي.
ممل
يزيل التجويف المواد من الثقب الموجود ويوفر تحكمًا أكبر بكثير في القطر, استقامة, استدارة, والدقة الموضعية.
للأكمام الدقيقة, غالبًا ما يكون التجويف هو العملية الوسيطة الرئيسية لأنه يصحح الأخطاء التي تحدث أثناء الحفر ويؤسس هندسة موثوقة للتشطيب اللاحق.
التوسيع
يتم استخدام التوسيع في المقام الأول لتحسين دقة حجم التجويف وتشطيب السطح بعد إنتاج ثقب مناسب مُجهز مسبقًا.
إنه فعال للإنتاج المتسق نسبيًا عندما يكون التسامح المطلوب ضمن قدرة العملية.
لكن, لا يعد التوسيع بديلاً عن تصحيح الثغرة غير الدقيقة أو المنحرفة بشكل أساسي. لا تزال جودة النتيجة تعتمد على عملية الثقب أو الحفر السابقة.
طحن داخلي
يتم استخدام الطحن الداخلي عند الحاجة إلى دقة عالية في الأبعاد والهندسية, خاصة بالنسبة للمكونات الصلبة أو الدقيقة.
يمكن أن تتحسن:
- قطر التجويف
- استدارة
- أسطواني
- خشونة السطح
يجب التحكم بعناية في بدلات الطحن, خاصة بالنسبة للأكمام ذات القطر الصغير أو ذات الجدران الرقيقة.
شحذ
الشحذ هو عملية تشطيب مناسبة بشكل خاص للثقوب الأسطوانية.
يمكنه تحسين الدقة الهندسية وملمس السطح ويستخدم على نطاق واسع لبطانات الأسطوانات, المكونات الهيدروليكية, البطانات الدقيقة, والأسطح الحاملة.
إحدى الفوائد الرئيسية للشحذ هي القدرة على إنشاء نمط سطحي متقاطع يمكن التحكم فيه والذي يمكن أن يدعم الاحتفاظ بمواد التشحيم في التطبيقات المناسبة.
أكمام رقيقة الجدار: التشوه هو التحدي الرئيسي
تعتبر الأكمام ذات الجدران الرقيقة من بين المكونات الأكثر صعوبة في الماكينة بدقة لأن صلابتها محدودة.
أثناء التصنيع, قد تؤدي قوة القطع إلى تشويه قطعة العمل مؤقتًا.
بعد الافراج عن المباراة, يمكن أن يتعافى التشوه المرن جزئيًا, مما يتسبب في تغيير التجويف المقاس أو القطر الخارجي.
وهذا يخلق وضعا مشتركا:
يتم تشكيله تحت حمل التثبيت ← يظهر البعد صحيحًا ← تم إطلاقه من التركيب ← تغييرات هندسية
تصبح المشكلة أكثر خطورة عندما يكون الغلاف رقيقًا جدًا, طويل, أو مصنوعة من مادة ناعمة نسبيا.
ثلاث طرق رئيسية للتحكم في التشوه
1. تقليل قوة القطع
معلمات القطع المناسبة, أدوات حادة, هندسة الأداة المناسبة, وعمق القطع المتحكم فيه يمكن أن يقلل من قوى القطع الشعاعية.
2. تحسين لقط
يجب أن يحافظ نظام تثبيت العمل على المكون بشكل آمن دون استخدام القوة المفرطة.
أفواه ناعمة, توسيع الشياق, الدعم الداخلي, ويمكن للتركيبات المصممة خصيصًا أن تساعد في توزيع أحمال التثبيت بشكل أكثر تجانسًا.
3. السيطرة على الحرارة
يمكن أن يؤدي قطع الحرارة إلى تمدد الأداة وقطعة العمل. إذا كانت درجة الحرارة غير مستقرة, قد لا تمثل قياسات الأبعاد التي يتم إجراؤها مباشرة بعد التصنيع الهندسة الفعلية لدرجة حرارة الغرفة.
لمكونات الدقة, لذلك قد يكون توصيل سائل التبريد والتثبيت الحراري لا يقل أهمية عن معلمات القطع الاسمية.
غالبًا ما يكون تركيز التجويف إلى القطر الخارجي أكثر أهمية من الحجم الفردي
إحدى أهم خصائص الغلاف هي العلاقة بين التجويف والقطر الخارجي.
فكر في جلبة مثبتة في السكن وتحمل عمودًا دوارًا.
حتى لو كان قطر التجويف والقطر الخارجي ضمن نطاق التسامح, يمكن أن يؤدي الانحراف المفرط بينهما إلى إنتاج سماكة غير متساوية للجدار ومحور تشغيل متوازن.
هذا يمكن أن يؤدي إلى:
- ضغط تحمل غير متساو
- تآكل متسارع
- زيادة الاحتكاك
- اختلال رمح
- التدفئة المحلية
- انخفاض أداء الختم
لهذا السبب, يجب أن تحافظ العملية على علاقة مستقرة بين الأسطح المرجعية الداخلية والخارجية.
حيث يكون التركيز العالي مطلوبًا, يمكن أن يؤدي تصنيع كلا السطحين من مرجع مشترك أو استخدام إستراتيجية إعداد فردي يتم التحكم فيها إلى تقليل أخطاء تحديد الموقع المتراكمة.
تصنيع الأكمام ذات الفتحات العميقة
تقدم الأكمام الطويلة والبطانات العميقة تحديات إضافية تتعلق بانحراف الأداة, إخلاء الشريحة, تسليم المبرد, وتحمل الاستقامة.
حيث أن الحفرة تصبح أعمق نسبة إلى قطرها, يصبح نظام التصنيع حساسًا بشكل متزايد تجاه:
- أداة المتراكمة
- قوة القطع
- اهتزاز
- تراكم الحرارة
- إخلاء الشريحة
- اختلال الشغل والأداة
ولذلك قد تكون هناك حاجة إلى تقنيات الحفر العميق والتجويف المتخصصة.
في عمليات الحفر الدقيقة, يمكن أن تساعد ترتيبات الحفر العائمة أو ذاتية المحاذاة نظام القطع على متابعة الثقب الموجود بشكل أكثر دقة, اعتمادا على الجهاز والتطبيق.
يعد توصيل سائل التبريد الفعال أمرًا ضروريًا أيضًا. قد يؤدي سوء إخلاء الرقاقة إلى السماح للرقائق بإعادة القطع, مما تسبب في التهديف, عدم الاستقرار الأبعاد, وتسارع تآكل الأدوات.
3. السكن & تصنيع أجزاء الصندوق: الجمع بين التصنيع الآلي لأنظمة الثقب والطائرات المرجعية
تعتبر أجزاء الهيكل والصندوق من المكونات الهيكلية الأساسية في المعدات الميكانيكية.
وتشمل الأمثلة النموذجية علب الأدوات الآلية, حالات علبة التروس, تحمل العلب, أجسام المضخة, حالات انتقال, كتل المحرك, وصناديق المغزل.
على عكس مهاوي والأكمام, والتي تهيمن عليها الأسطح الدورانية, تحتوي أجزاء السكن عادةً على مجموعة من المستويات المرجعية الكبيرة, أنظمة الحفر المتقاطعة, أسطح التركيب, ثقوب مترابطة, تجاويف داخلية, والميزات الهيكلية الخارجية.
وبالتالي فإن صعوبة التصنيع لديهم لا تأتي من ميزة واحدة, ولكن من الحفاظ على العلاقة المكانية بين العديد من الأسطح الوظيفية وأنظمة الفتحات.
تؤثر دقة الأبعاد والهندسية لهذه الميزات بشكل مباشر على جودة التجميع, محاذاة رمح, تحمل الأداء, اهتزاز, ختم, واستقرار التشغيل للجهاز الكامل.

متطلبات الآلات الرئيسية
أهم المتطلبات تشمل قطر التجويف, دقة موضع الثقب, المحورية, التسطيح الطائرة, عمودية, التوازي, والانتهاء من السطح.
لتحمل العلب وحالات النقل, تعد العلاقة بين التجاويف المتعددة أمرًا بالغ الأهمية بشكل خاص لأن أي اختلال في المحاذاة يمكن أن يؤثر على محاذاة العمود, تحمل التحميل, شبك العتاد, اهتزاز, وخدمة الحياة.
| متطلبات | الغرض الرئيسي |
| دقة تتحمل | يضمن المحمل المناسب وتناسب العمود |
| دقة موضع الثقب | يحافظ على هندسة التجميع الصحيحة |
| المحورية | يحافظ على محاذاة تجاويف المحامل المتعددة |
| التسطيح الطائرة | يوفر تركيبًا وتجميعًا ثابتًا |
| عمودية / التوازي | يحافظ على العلاقات الهندسية الصحيحة |
| الانتهاء من السطح | يدعم التركيب, ختم, وأداء الاتصال |
اختيار المسند وتخطيط العمليات
اختيار المسند هو أساس تصنيع الإسكان. يجب إنشاء نظام مرجعي مستقر وقابل للتكرار قبل معالجة الميزات المهمة.
في قطعة واحدة أو إنتاج دفعة صغيرة, يمكن محاذاة المسبوكات الخشنة يدويًا وفقًا لمراجع التصميم.
في الإنتاج الضخم, أنظمة تحديد المواقع القائمة على التركيبات مثل مبدأ طائرة واحدة ذات دبوسين توفير تحديد المواقع أسرع وأكثر تكرارا.
يتبع تسلسل المعالجة بشكل عام مبدأ "المرجع أولاً, الطائرات قبل الثقوب, التخشين قبل الانتهاء."
يتم إنشاء الأسطح المرجعية الرئيسية أولاً, تليها أنظمة الثقب الحرج.
يساعد الحفاظ على العمليات المهمة داخل نفس نظام الإحداثيات في تقليل أخطاء تحديد المواقع التراكمية.
تصنيع الطائرات المرجعية وأنظمة الثقب
عادة ما يتم تشكيل الطائرات المرجعية بواسطة طحن, التخطيط, أو طحن, اعتمادا على حجم المكون ومتطلبات الدقة.
بعد إنشاء أسطح المسند الأولية, يمكن إنتاج أنظمة الثقب عن طريق الحفر, التوسيع, ممل, أو الآلات المتخصصة.
لثقوب التركيب العادية, قد يكون الحفر كافيا. غالبًا ما تتطلب تجاويف المحامل الدقيقة عمليات مملة أو تشطيب. حيث يجب أن تشترك عدة تجاويف في محور مشترك, مملة الخط يمكن أن توفر تحكمًا محوريًا ممتازًا.
تنسيق الآلات و التصنيع باستخدام الحاسب الآلي تعتبر المراكز مناسبة بشكل خاص عندما يجب التحكم في مواقع الفتحات المتعددة بدقة وتكون مرونة الإنتاج مهمة.
طريق التصنيع النموذجي
عملية تمثيلية هي:
التحضير الفارغ ← معالجة سطح المسند ← معالجة السطح الرئيسي ← معالجة الفتحات الخشنة ← شبه تشطيب ← حفر/طحن دقيق ← خصائص اللولبة والثانوية ← التشطيب النهائي والفحص
يساعد فصل التخشين والتشطيب على تقليل تأثير قوى القطع, الإجهاد المتبقي, والتشويه الحراري على الدقة النهائية.
للمساكن المصبوبة الكبيرة, قد يكون تخفيف الضغط أو تثبيته ضروريًا أيضًا قبل المعالجة الدقيقة لأن إزالة كميات كبيرة من المواد يمكن أن تؤدي إلى تحرير الضغوط المتبقية والتسبب في حركة الأبعاد.
لماذا تعتبر دقة نظام الثقب مهمة؟
في سكن, الأبعاد الفردية ليست سوى جزء من متطلبات الجودة.
قد يفي تجويف المحمل بتسامح القطر الخاص به ولكنه لا يزال يسبب مشاكل وظيفية إذا تم وضع محوره بشكل غير صحيح بالنسبة إلى تجويف آخر أو سطح تثبيت آخر.
لذلك, الهدف الأساسي من تصنيع الإسكان هو:
إقامة علاقات هندسية دقيقة ومستقرة بين المستويات المرجعية, الحفر الدقيقة, فتحات التركيب, وغيرها من الميزات الوظيفية.
للإنتاج المرن, توفر مراكز التصنيع باستخدام الحاسب الآلي مزيجًا فعالاً من الدقة والقدرة على التكيف.
للتصنيع بكميات كبيرة, تركيبات مخصصة, أنظمة مملة, المعدات الآلية, ويمكن أن يوفر الفحص أثناء العملية إمكانية تكرار وإنتاجية أعلى.
المبدأ الأساسي يبقى كما هو: السيطرة على نظام المسند أولا, ثم قم ببناء الحفرة بأكملها وهندسة السطح حولها.
4. تصنيع التروس الأسطوانية: معالجة ملف تعريف الأسنان باعتبارها جوهر العملية
أسطواني التروس هي مكونات نقل أساسية تستخدم لنقل عزم الدوران, تغيير سرعة الدوران, والحفاظ على علاقة حركة محددة بين الأعمدة.
تشمل الأمثلة النموذجية التروس المحفزة, التروس حلزونية, التروس الداخلية, وغيرها من أشكال التروس الأسطوانية.
إن تصنيعها أكثر تطلبًا بكثير من الخراطة العادية لأن نظام الأسنان يجب أن يحافظ على علاقات دقيقة في الملف الشخصي, يقود, يقذف, تباعد, نفاذ شعاعي, والمحاذاة مع تتحمل والعتاد أو محور رمح.
تؤثر جودة الترس بشكل مباشر على ضوضاء الإرسال, اهتزاز, توزيع الحمل, كفاءة, وخدمة الحياة.
لذلك, ينبغي اعتبار تصنيع التروس عملية متكاملة تتضمن إعداد التروس الفارغة, التحكم في التاريخ, جيل الأسنان, المعالجة الحرارية, التشطيب, والتفتيش النهائي, بدلاً من مجرد عملية قطع الأسنان.

متطلبات التصنيع الرئيسية للتروس الأسطوانية
يتم تقييم دقة التروس بشكل عام من عدة وجهات نظر وظيفية.
تحدد دقة الحركة ما إذا كان الترس ينقل العلاقة الزاوية المقصودة, بينما تؤثر دقة التشغيل على السلاسة والاهتزاز.
تؤثر دقة الأسنان إلى الأسنان وسطح الأسنان على كيفية توزيع الحمل بشكل موحد عبر الأسنان المتشابكة.
| متطلبات | الأهمية الهندسية |
| دقة ملف تعريف الأسنان | يضمن هندسة الأسنان المصممة بشكل مطوي أو معدل |
| دقة الرصاص | يتحكم في محاذاة الأسنان على طول عرض الوجه |
| دقة الملعب | يحافظ على تباعد الأسنان الصحيح ونسبة النقل |
| نفاذ شعاعي | يؤثر على اتساق الدوران وشبكة التروس |
| دقة تتحمل | يضمن الوضع الصحيح على العمود |
| تركيز التجويف إلى الأسنان | يحافظ على العلاقة الصحيحة بين محور التروس ونظام الأسنان |
| خشونة سطح الأسنان | يؤثر على الاحتكاك, ضوضاء, يرتدي, والتعب |
| صلابة وعمق القضية | تحديد مقاومة التآكل والقدرة على حمل الأحمال بعد المعالجة الحرارية |
عملية تصنيع التروس الأسطوانية النموذجية
طريق تصنيع العتاد التمثيلي هو:
تصنيع الفراغات ← المعالجة الحرارية للفراغات إذا لزم الأمر ← تدوير التروس الفارغة ← معالجة التجويف والوجه ← قطع التروس ← المعالجة الحرارية ← استعادة المسند ← تشطيب التروس ← الفحص
التسلسل الدقيق يعتمد على المادة, حجم العتاد, درجة الدقة, طريقة المعالجة الحرارية, وحجم الإنتاج.
أحد المبادئ المهمة بشكل خاص هو الاحتفاظ ببدل تشغيل كافٍ للعمليات التي يتم إجراؤها بعد المعالجة الحرارية.
عمليات مثل الكربنة, التبريد, والتلطيف يمكن أن يسبب تغييرات الأبعاد والهندسية.
إذا كان متطلبات الدقة النهائية ضيقًا, يجب توقع هذه التغييرات خلال مراحل التصنيع السابقة.
اختيار المرجع أمر بالغ الأهمية
نظام الأسنان, التجويف, ويجب أن تحافظ الوجوه النهائية على علاقة مكانية دقيقة. لذلك, يعد اختيار مسند الإسناد أحد أهم القرارات في تخطيط عملية التروس.
ل التروس رمح متكاملة, يتم إنشاء محور الدوران بشكل شائع من خلال فتحات مركزية أو مراجع عمود أخرى يتم التحكم فيها. ل التروس من النوع المجوف, غالبًا ما يتم استخدام التجويف والوجه النهائي كمراجع تحديد وظيفية.
المبدأ بسيط:
يجب أن يكون مسند المعالجة متوافقًا بشكل وثيق مع مسند الدوران الوظيفي للترس.
يمكن أن يؤدي الاختيار السيئ لمسند الإسناد إلى إنتاج ترس يكون فيه شكل السن دقيقًا بشكل فردي ولكن نظام السن بأكمله غريب الأطوار بالنسبة إلى التجويف.
قد يؤدي هذا إلى شبكات غير متساوية, زيادة الضوضاء, تحميل الأسنان الموضعية, والتآكل المبكر.
الطرق الرئيسية لتصنيع الأسنان
يتم اختيار عمليات قطع التروس المختلفة وفقًا لهندسة التروس, دقة, حجم الإنتاج, وما إذا كان العتاد داخليًا أم خارجيًا.
هوبينغ والعتاد
يعد Hobbing أحد أكثر الطرق المستخدمة على نطاق واسع لتصنيع التروس الأسطوانية الخارجية. يتفاعل الموقد الدوار بشكل مستمر مع الترس الفارغ لتوليد فراغات الأسنان.
مزاياها الرئيسية هي الإنتاجية العالية, القطع المستمر, وملاءمتها لكل من التروس المحفزة والحلزونية. ولذلك فهي جذابة بشكل خاص للمتوسط- والإنتاج بكميات كبيرة.
تشكيل العتاد
يستخدم تشكيل الترس قاطعة ترددية تتشابك مع قطعة العمل في علاقة توليد تشبه الترس.
إن قدرتها على العمل بالقرب من الأكتاف وضمن الأشكال الهندسية الداخلية تجعلها ذات قيمة للتروس الداخلية وبعض هياكل التروس التي يصعب تسخينها.
حلاقة العتاد
يتم استخدام حلاقة التروس بشكل عام قبل التصلب النهائي لتحسين دقة الأسنان وحالة السطح.
يمكنه إزالة الانحرافات الصغيرة التي تم إنتاجها أثناء عمليات القطع السابقة ويرتبط بشكل خاص بتصنيع معدات السيارات بكميات كبيرة.
طحن والعتاد
للتروس الصلبة عالية الدقة, غالبًا ما يكون الطحن هو العملية النهائية لإنهاء الأسنان. يمكن أن يحسن بشكل ملحوظ شكل الأسنان, يقود, نفد, والانتهاء من السطح.
يعد طحن التروس مهمًا بشكل خاص للتطبيقات التي يكون فيها ضوضاء النقل منخفضة, قدرة تحميل عالية, ويلزم نقل الحركة الدقيقة.
المعالجة الحرارية والتشطيب بعد المعالجة الحرارية
غالبًا ما تكون المعالجة الحرارية واحدة من أكثر المراحل تأثيرًا في تصنيع التروس لأن الترس يجب أن يحقق صلابة السطح في نفس الوقت, مقاومة التآكل, قوة التعب, واستقرار الأبعاد.
اعتمادا على المواد والعتاد والتطبيق, قد تشمل العلاجات:
- الكربنة
- الكربون
- نيترة
- تصلب الحث
- من خلال تصلب
للتروس المقواة بالعلبة, يوفر الجمع بين السطح الصلب المقاوم للتآكل والقلب الأكثر صرامة توازنًا بين مقاومة إجهاد التلامس والقوة الهيكلية الإجمالية.
لكن, يمكن أن تؤدي المعالجة الحرارية أيضًا إلى حدوث تشويه, الإجهاد المتبقي, وتغيير الأبعاد. ولهذا السبب تتطلب التروس عالية الدقة في كثير من الأحيان عملية طحن أو شحذ نهائية بعد المعالجة الحرارية.
5. تصنيع المكابس: تشكيل دقيق لبيئات التشغيل ذات درجة الحرارة العالية
تعتبر المكابس مكونات ترددية مهمة في محركات الاحتراق الداخلي, الضواغط, وأنظمة الطاقة الأخرى.
أنها تعمل تحت درجة حرارة عالية, ارتفاع الضغط, الأحمال الميكانيكية المتناوبة, والاتصال المنزلق المستمر, لذلك ترتبط متطلبات التصنيع الخاصة بهم ارتباطًا وثيقًا بالتمدد الحراري, تشحيم, ختم, وأداء التعب.
يتم تصنيع مكابس المحرك عادة من سبائك الألومنيوم بسبب كثافتها المنخفضة والتوصيل الحراري المناسب, على الرغم من أن التطبيقات المتخصصة قد تستخدم مواد أخرى.
على عكس المكون الأسطواني التقليدي, نادرًا ما يتم تصنيع المكبس على شكل أسطوانة مستقيمة بسيطة.
تنورتها, تاج, الأخاديد الدائرية, فتحات الدبوس, والتجاويف الداخلية جميعها لها متطلبات وظيفية مختلفة.
ويتمثل التحدي الرئيسي في إعادة إنتاج الشكل الهندسي المصمم بدقة كافية بحيث يحقق المكبس خلوص التشغيل المطلوب وتوزيع الحمل تحت درجة حرارة التشغيل الفعلية, بدلاً من مجرد تلبية أبعاد درجة حرارة الغرفة.

متطلبات التشغيل الرئيسية للمكابس
| متطلبات | الأهمية الهندسية |
| قطر التنورة والملف الشخصي | يتحكم في خلوص التشغيل بين المكبس والأسطوانة |
| استدارة التنورة | يعزز الاتصال الموحد ويقلل التحميل الموضعي |
| دقة الدبوس | يضمن الملاءمة الصحيحة لمسمار المكبس ونقل الحمولة |
| موضع الدبوس | يحافظ على العلاقة الهندسية بين المكبس وقضيب التوصيل |
| أبعاد الأخدود الدائري | يتحكم في جلوس حلقة المكبس وختمها |
| موقف الأخدود والتوازي | يمنع التحميل غير المتساوي للحلقة ومشاكل الختم |
| هندسة التاج | يؤثر على الاحتراق, التحميل الحراري, وتوزيع المواد |
| خشونة السطح | يؤثر على الاحتكاك, تشحيم, وارتداء |
تعتبر حافة المكبس ذات أهمية خاصة لأن هندستها التشغيلية تتأثر بالتمدد الحراري والتشوه الميكانيكي.
قد يكون المظهر الجانبي الذي يبدو غير أسطواني قليلاً في درجة حرارة الغرفة مقصودًا, السماح للمكبس بالاقتراب من شكل التشغيل المطلوب بعد التسخين.
عملية تصنيع المكبس النموذجية
طريق التصنيع التمثيلي هو:
الصب أو الحدادة ← الخراطة الخشنة ← المعالجة الداخلية ← معالجة الدبوس ← معالجة الأخدود الحلقي ← تشكيل التنورة ← التشطيب ← الفحص
يعتمد التسلسل الدقيق على تصميم المكبس, مادة, حجم الإنتاج, والعلاقة بين ميزات المكبس.
يتم استخدام الآلات الخام في المقام الأول لإنشاء الهندسة الأساسية وإزالة المواد الزائدة, في حين أن عمليات التشطيب مسؤولة عن إعادة إنتاج المظهر الوظيفي والتفاوتات الهندسية الضيقة.
لإنتاج الحجم العالي, غالبًا ما يتم استخدام معدات CNC المخصصة والقياس الآلي للحفاظ على أبعاد متسقة من جزء إلى آخر.
تصنيع ملف التنورة المكبس
واحدة من العمليات الأكثر تطلبًا من الناحية الفنية هي تصنيع ملف تعريف التنورة.
قد يتم التحكم في التنورة بعناية:
- لمحات برميل
- ملفات تعريف الكاميرا
- التناقص التدريجي
- الإغاثة المحلية
- هندسة جانب الدفع
تعوض هذه الميزات عن التمدد الحراري والتحميل الميكانيكي المختلف الذي تتعرض له مناطق مختلفة من المكبس أثناء التشغيل.
لذلك, إن تصنيع المكبس ليس مجرد مسألة إنتاج قطر اسمي. يجب أن تتكاثر العملية أ ملف تعريف وظيفي ثلاثي الأبعاد.
يمكن لأنظمة CNC الحديثة استخدام ملفات التعريف التي يتم التحكم فيها بالتنسيق وتعويض الأدوات لتحقيق الشكل الهندسي المطلوب, بينما تتحقق أنظمة القياس الدقيقة من المظهر الجانبي الفعلي مقابل نموذج التصميم.
التصنيع الدقيق لتجويف الدبوس
يعد تجويف دبوس المكبس ميزة مهمة أخرى لأنه ينقل الحمل بين المكبس وقضيب التوصيل.
جودتها تعتمد على:
القطر + استدارة + أسطواني + موضع + تنسيق
يمكن أن يؤثر الوضع غير الصحيح لتجويف الدبوس على حركة المكبس ويؤدي إلى تحميل إضافي في نظام قضيب التوصيل والعمود المرفقي.
اعتمادا على تصميم المكبس, يمكن تشكيل التجويف عن طريق الثقب الدقيق متبوعًا بالشحذ أو أي عملية تشطيب دقيقة أخرى.
تصنيع الأخدود الدائري
يجب أن تحافظ الأخاديد الحلقية على عرض دقيق, عمق, موضع, والتوازي بحيث يمكن لحلقات المكبس أن تتحرك وتغلق بشكل صحيح.
يمكن أن تؤدي هندسة الأخدود الضعيفة إلى:
- الختم غير كاف
- الاستهلاك المفرط للنفط
- التصاق الدائري
- زيادة الضربة
- تآكل متسارع
وبالتالي، تتطلب عملية تشطيب الأخدود تحكمًا صارمًا في هندسة الأداة وتعويض الأبعاد, خاصة عند تصنيع سبائك الألومنيوم بكميات إنتاج عالية.
6. تصنيع قضبان التوصيل: التحكم في التشوه للمكونات منخفضة الصلابة
تربط قضبان التوصيل المكبس بالعمود المرفقي وتنقل القوى المتناوبة المتولدة أثناء الحركة الترددية.
يجب أن يتحملوا الأحمال الدورية العالية, تأثير, الانحناء, والتعب, مع بقائها خفيفة الوزن بدرجة كافية لتقليل الكتلة الترددية.
يتم إنتاج معظم قضبان التوصيل التقليدية من الصلب مزورة, على الرغم من استخدام الألومنيوم والسبائك المتخصصة الأخرى في تطبيقات محددة.
من منظور الآلات, تمثل قضبان التوصيل تحديًا لأن هيكلها الممدود ومقطعها العرضي المتنوع يمنحها صلابة محلية منخفضة نسبيًا.
نتيجة ل, قوة لقط, قوة القطع, والإجهاد المتبقي يمكن أن يسبب التشوه, مما يجعل من الصعب الحفاظ على هندسة التجويف الدقيقة والمسافة المركزية.
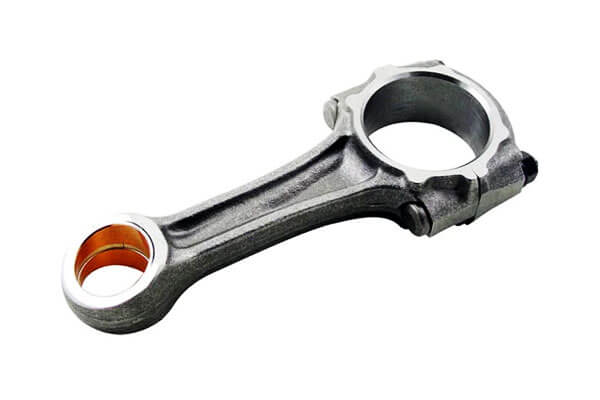
عملية تصنيع قضبان التوصيل النموذجية
قد يكون طريق العملية العامة:
تزوير ← المعالجة الحرارية ← معالجة المسند ← معالجة خارجية خشنة ← معالجة التجويف ← فصل الغطاء ← شبه تشطيب ← حفر/شحذ دقيق ← الفحص النهائي
ويختلف التسلسل وفقًا لتصميم قضيب التوصيل وما إذا كان يتم استخدام الآلات التقليدية أو تقنية الكسر والتقسيم.
تعمل المعالجة الخشنة على إنشاء أسطح مرجعية مستقرة وتزيل غالبية بدل المعالجة.
يتم بعد ذلك استخدام الحفر والشحذ الدقيق لتحقيق أبعاد التجويف النهائية والدقة الهندسية.
تتحمل التصنيع والتشطيب
يتم عمومًا تشكيل التجاويف الكبيرة والصغيرة من خلال سلسلة من عمليات الحفر الخشنة, نصف تشطيب, والتشطيب الدقيق.
ممل يحدد الحجم الدقيق والشكل الهندسي, بينما شحذ يمكن أن تزيد من تحسين الاستدارة, أسطواني, وخصائص السطح عند الاقتضاء.
للتجميع الكبير, العلاقة بين القضيب والغطاء مهمة بشكل خاص.
بعد فصل الغطاء وإعادة تجميعه, يجب أن يحافظ التجويف النهائي على الهندسة والمحاذاة المصممة.
قضبان توصيل الكسر والانقسام
يتم استخدام تقسيم الكسر على نطاق واسع لتصميمات قضبان التوصيل المناسبة ذات الحجم الكبير.
بدلاً من إنتاج سطح تزاوج آلي تقليدي بين القضيب والغطاء, يبدأ الكسر المتحكم فيه على طول منطقة محددة مسبقًا.
توفر وجوه الكسر غير المنتظمة الناتجة واجهة تزاوج فردية للغاية, مساعدة الغطاء والقضيب على العودة إلى موضعهما النسبي الأصلي أثناء التجميع.
يمكن أن يقدم هذا النهج:
- موقع دقيق من الرأس إلى القضيب
- انخفاض الحركة النسبية
- القضاء على بعض عمليات الآلات التقليدية
- كفاءة الإنتاج بكميات كبيرة
- وضع التجميع المتسق عند التحكم فيه بشكل صحيح
لكن, يتطلب تقسيم الكسر خصائص المواد التي يتم التحكم فيها بعناية, هندسة الشق, سلوك الكسر, ومعلمات المعالجة. إنها ليست مناسبة لكل مادة أو تصميم لقضبان التوصيل.
المبدأ الأساسي لتصنيع قضبان التوصيل
يتمثل التحدي الأساسي في الحفاظ على العلاقة المكانية الدقيقة بين التجاويف الكبيرة والصغيرة مع منع تشوه المكون النحيف نسبيًا.
وهذا يجعل من تصنيع قضبان التوصيل مثالًا كلاسيكيًا للتصنيع الدقيق منخفض الصلابة. دقة الآلة وحدها لا تضمن النتيجة النهائية.
يجب أن تتحكم العملية في وقت واحد في اختيار المسند, تحميل لاعبا اساسيا, قوة القطع, إزالة المواد, المعالجة الحرارية, تتحمل التشطيب, والتفتيش.
في إنتاج السيارات بكميات كبيرة, وبالتالي، فإن العملية الأكثر فعالية تجمع بين التثبيت الصلب والقابل للتكرار مع معلمات التصنيع التي يتم التحكم فيها, القياس الآلي, و, عند الاقتضاء, تكنولوجيا الكسر والانقسام.
7. مقارنة أجزاء الآلات الستة النموذجية
على الرغم من مهاوي, الأكمام, المساكن, التروس, بيستونز, وقضبان التوصيل لها أشكال هندسية مختلفة جدًا, ويمكن مقارنة منطق تخطيط العمليات الخاص بهم بشكل منهجي.
| نوع الجزء | تحدي الآلات الأولية | الميزات الحرجة | العمليات المشتركة | نقطة التحكم الرئيسية |
| رمح | دقة الدوران والتركيز | المجلات, أكتاف, المواضيع, طرق المفاتيح | تحول, طحن, تصنيع الشريحة | المحورية والنفاذ |
| كم | تتحمل الدقة والتشوه | تتحمل, ل, وجه النهاية | حفر, ممل, التوسيع, شحذ | العلاقة بين التجويف وOD |
| السكن | دقة المسند ونظام الثقب | وجوه التركيب, المملون, الثقوب | طحن, ممل, حفر, طحن | الموقع والدقة الهندسية |
| جير | هندسة الأسنان وتشويه المعالجة الحرارية | الملف الشخصي للأسنان, يقود, يقذف, التجويف | الرصيف, تشكيل, حلق, شحذ, طحن | دقة العتاد ونفاذه |
| مكبس | الملف الوظيفي والهندسة الحرارية | جيبة, تتحمل الدبوس, الأخاديد الدائرية | تحول, ممل, تصنيع الأخدود | الملف الشخصي والدقة الموضعية |
| ربط قضيب | صلابة منخفضة وتشوه | الثقوب ذات النهاية الصغيرة/النهاية الكبيرة | طحن, ممل, شحذ, تقسيم الكسر | تتحمل محاذاة والمسافة المركزية |
ويبين الجدول نمطا هاما: يجب أن تتبع طريقة التصنيع الهندسة الوظيفية للجزء.
لا توجد عملية تصنيع متفوقة عالميًا.
يعتبر الدوران مثاليًا للأسطح الدوارة, يعد التجويف أمرًا ضروريًا للحصول على أقطار داخلية دقيقة, يهيمن الطحن على الأسطح المنشورية المعقدة, يوفر الطحن دقة عالية بعد المعالجة الحرارية, ويمكن أن تؤدي العمليات القائمة على التشكيل أو الكسر إلى تقليل متطلبات التشغيل الآلي للمكونات المناسبة ذات الحجم الكبير.
8. خاتمة
أنواع الأجزاء الستة التمثيلية —مهاوي, الأكمام, المساكن, التروس, بيستونز, وقضبان التوصيل- توفير مقطع عرضي مفيد لممارسة التصنيع الميكانيكي.
رغم الاختلافات, تظهر نفس المبادئ الأساسية مرارًا وتكرارًا:
الاختيار الصحيح للمسند ← التسلسل المنطقي للعملية ← طرق التصنيع المناسبة ← التحكم الفعال في التشوه ← الفحص الموثوق
هذا هو الأساس الحقيقي لتصميم عملية التصنيع.
الهدف ليس مجرد إزالة المواد في أسرع وقت ممكن.
يجب أن تقوم عملية التصنيع الناجحة بتحويل الفراغ إلى مكون يلبي أبعاده, هندسي, وظيفية, المعدنية, سطح, والمتطلبات الاقتصادية باستمرار.
للمهندسين, مخططي العمليات, والمصنعين, إن فهم فئات الأجزاء الست النموذجية هذه يوفر أكثر من مجرد قائمة بطرق التصنيع.
فهو يوفر إطارًا عمليًا لتحليل المكونات غير المألوفة واختيار مسار العملية بناءً على بنية الجزء, المتطلبات الوظيفية, السلوك المادي, دقة, وحجم الإنتاج.
الأسئلة الشائعة
ما هو الجزء الأكثر تحديًا بالنسبة للآلة بين هذه الأنواع الستة?
ذلك يعتمد على درجة الدقة, لكن بشكل عام تمثل التروس والمكابس أعلى درجة من التعقيد في العملية.
تتطلب التروس تصنيعًا متخصصًا لملفات الأسنان وتفاوتات هندسية ضيقة, بينما تتطلب المكابس تحكمًا دقيقًا في الأشكال المنحنية المعقدة وعمليات نقل المسند المتعددة.
ما هي العملية التي توفر أعلى جودة لأسنان التروس?
ينتج طحن التروس أعلى دقة لملف تعريف الأسنان وهي العملية القياسية للتروس المقواة ذات الدرجة الدقيقة.
يمكنه تصحيح التشوه الناتج عن المعالجة الحرارية وتحقيق أعلى درجات الدقة AGMA أو DIN.
لماذا يعد اختيار المسند أمرًا بالغ الأهمية في تصنيع المساكن?
تحتوي المساكن على أنظمة ثقب متعددة مترابطة ووجوه تزاوج. يتم تكديس جميع التفاوتات الموضعية من المسند الأساسي.
يؤدي تحديد مرجع الإسناد بشكل سيء إلى حدوث خطأ محاذاة تراكمي يؤدي إلى انخفاض ملاءمة التجميع وأداء الماكينة بشكل مباشر.
ما فائدة تقسيم الكسر لقضبان التوصيل?
تقسيم الكسر يخلق تطابقًا مثاليًا, واجهة قفل الشكل بين القضيب والغطاء.
وهذا يحسن دقة التجميع, يلغي تصنيع سطح التزاوج, يقلل من عدد الأجزاء, ويزيد من السلامة الهيكلية الكبيرة.
ما هو التشطيب القياسي لتحمل تحمل الأكمام?
يتم الانتهاء من معظم تجاويف المحامل الدقيقة عن طريق الشحذ, مما ينتج استدارة ممتازة, نسيج السطح الذي يمكن التحكم فيه, وحجم ثابت.
لتطبيقات عالية الدقة للغاية, يمكن تحديد طحن التجويف أو التشطيب الفائق.

