Tempering is een van die mees fundamentele dog wydverstaanbare hittebehandelingsprosesse in metaalvervaardiging.
Byna elke gebluste staalkomponent ondergaan tempering as 'n verpligte sekondêre na-blusbewerking, tog hanteer baie ingenieurs en produksiespanne dit as 'n onbenullighede, gestandaardiseerde stap eerder as 'n presisie-beheerde proses wat finale sterkte definieer, taaiheid, interne strestoestand, en dienslewe.
In die praktyk, blus slotte in 'n harde, bros, stresbelaaide martensitiese struktuur wat funksioneel onbruikbaar is vir die meeste ingenieurstoepassings.
Tempering - noukeurig beheerde verhitting onder die kritieke transformasietemperatuur - pas daardie as-geblusde mikrostruktuur aan om die presiese balans van hardheid te lewer, taaiheid, Dimensionele stabiliteit, en vermoeiingsweerstand benodig vir diens.
Tempering word dus algemeen gebruik in die vervaardiging van gereedskapstaal, sterf staal, veerstaal, draende komponente, ratte, asse, motoronderdele, vorms, en strukturele masjienkomponente.
1. Wat is temperering?
In metallurgie, tempeling is 'n hittebehandelingsproses waarin 'n voorheen geharde ysterlegering weer tot 'n temperatuur verhit word onder die laer kritieke temperatuur (A₁), vir 'n bepaalde tydperk gehou word, en dan onder gekontroleerde toestande afgekoel.
Vir gewone-koolstofstaal, die eutektoïede temperatuur wat met die A₁-lyn geassosieer word, is ongeveer 727° C (1341° F), alhoewel die werklike kritieke temperature verskil met chemiese samestelling.
Tempering word hoofsaaklik toegepas na blus om die as-geblus martensietiese struktuur te verander.
Die hoofdoelwitte is om brosheid en oorblywende spanning te verminder terwyl 'n toepaslike vlak van hardheid en sterkte behou word.
Deur die tempereertemperatuur en houtyd te kies, vervaardigers kan die balans tussen hardheid aanpas, taaiheid, selfpiriteit, dra weerstand, en dimensionele stabiliteit.

Die belangrikste effekte van tempering sluit in:
| Doelwit | Effek van Tempering |
| Verminder brosheid | Verbeter taaiheid en weerstand teen breuk |
| Verlig blusspanning | Verminder oorblywende spanning en die risiko van vertraagde krake |
| Pas hardheid aan | Verlaag oormatige as-geblus hardheid tot die vereiste vlak |
| Verbeter rekbaarheid | Laat groter plastiese vervorming toe voor mislukking |
| Stabiliseer die mikrostruktuur | Verminder dimensionele veranderinge tydens daaropvolgende diens |
| Beheer diensprestasie | Vestig die vereiste kombinasie van krag, taaiheid, en dra weerstand |
Die tempereertemperatuur word gekies volgens die staalgraad en die verlangde finale eienskappe.
N lae temperatuur humeur kan gebruik word wanneer hoë hardheid behou moet word, terwyl 'n hoër tempertemperatuur oor die algemeen groter taaiheid en rekbaarheid produseer met 'n ooreenstemmende vermindering in hardheid.
Tempering moet nie met uitgloeiing verwar word nie. Uitgloeiing is gewoonlik bedoel om staal sag te maak en 'n relatief stabiele te bevorder, rekbare mikrostruktuur, wat dikwels verhitting bo 'n kritieke transformasietemperatuur behels, gevolg deur stadige afkoeling.
Tempeling, daarenteen, word op geharde staal toegepas en word onder die kritieke transformasiebereik uitgevoer om die geharde toestand te verander eerder as om heeltemal uit te skakel.
In praktiese staalvervaardiging, tempering word dus die beste verstaan as 'n beheerde aanpassing van die mikrostruktuur wat deur blus geskep word.
Die doel is nie bloot om geharde staal sagter te maak nie, maar om 'n buitensporig bros as-geblusde struktuur te omskep in een wat 'n meer bruikbare ingenieurskombinasie van eienskappe bied.
2. Waarom tempering nodig is: Die Wetenskap Agter Geblus Staal
Om tempering te verstaan, mens moet eers verstaan wat blus doen.
Wanneer staal in die austenietfaseveld verhit word—tipies bo 800–900°C, afhangende van samestelling—word sy kristalstruktuur gesiggesentreerd kubies (FCC).
Austeniet kan aansienlike hoeveelhede koolstof oplos. As die staal dan vinnig afgekoel word, gewoonlik in water, olie, of polimeer, die koolstofatome het nie tyd om uit te diffundeer nie.
Die kristalstruktuur poog om te transformeer in liggaamsgesentreerde kubieke (BCC) ferriet, maar die vasgevang koolstof verwring die rooster in 'n liggaam-gesentreerde tetragonaal (BCT) struktuur bekend as martensiet.
Martensiet word gekenmerk deur:
- Baie hoë hardheid.
- Hoë opbrengssterkte.
- Lae rekbaarheid en taaiheid.
- Hoë oorblywende spanning.
- 'n Neiging tot vertraagde krake.
- Die teenwoordigheid van behoue austeniet in baie legerings.
In hierdie as-geblus toestand, staal is dikwels te bros vir praktiese gebruik. 'n Snygereedskap kan skeur. 'n As kan kraak tydens montering. Die rattand kan onder skoklading breek.
Tempering verminder hierdie risiko's deur beheerde diffusie en mikrostrukturele herrangskikking toe te laat.
Die noodsaaklikheid van tempering is dus beide wetenskaplik en prakties.
Wetenskaplik, dit laat die staal toe om ewewig te nader deur roosterspanning te verlig en karbiede te presipiteer. Prakties, dit stel die staal in staat om werklike dienstoestande te oorleef.
3. Wat is die hooftempertemperatuurreekse?
Temperatuurtemperatuur is een van die belangrikste veranderlikes in staal hittebehandeling omdat dit direk die mate van mikrostrukturele verandering na blus beheer beheer.
Soos die tempering temperatuur toeneem, koolstofdiffusie, karbied neerslag, herstel, en die transformasie van behoue austeniet word oor die algemeen meer uitgesproke.
Daar is geen enkele temperatuurreeks wat op elke staal van toepassing is nie.
Lae-temperatuur-tempering
Lae-temperatuur-tempering word algemeen gebruik wanneer die komponent 'n hoë vlak van hardheid en slytasieweerstand moet behou terwyl die brosheid wat met vars martensiet geassosieer word, verminder word..
Tipiese temperature is ongeveer 150–250°C (300–480°F), alhoewel die geskikte reeks afhang van die staal.
Op hierdie stadium, koolstof begin herverdeel vanaf oorversadigde martensiet, fyn karbiedfases kan ontwikkel, en oorblywende spanning van blus word verminder.
Die vermindering in hardheid is gewoonlik beperk in vergelyking met hoër temperatuurtempering.
Hierdie behandeling is algemeen vir toepassings soos:
- Snygereedskap
- Skei
- Drabestande komponente
- Sekere drakomponente
- Hoë-hardheid gereedskap-staal dele
Die afweging is dat taaiheid relatief beperk bly in vergelyking met medium- of hoë-temperatuur getemperde toestande.
Medium-temperatuur-tempering
Medium-temperatuur tempering, na beraming 250–450°C (480–840°F), produseer 'n groter modifikasie van die geblusde mikrostruktuur.
Karbiedneerslag word meer ontwikkel, martensiet word minder oorversadig, en interne spannings neem steeds af.
Hierdie streek kan nuttig wees wanneer 'n komponent 'n meer gebalanseerde kombinasie van krag, hardheid, taaiheid, en dra weerstand.
Die presiese reaksie verskil aansienlik volgens staal. Sommige staalsoorte vertoon ook temperbros-verskynsels in spesifieke temperatuurreekse, wat beteken dat beide die tempering temperatuur en die daaropvolgende verkoeling praktyk aandag kan vereis.
Hoë-temperatuur-tempering
Hoë-temperatuur tempering word oor die algemeen uitgevoer op ongeveer 450–700°C (840–1290°F), mits die temperatuur gepas bly vir die spesifieke staal en onder die relevante kritieke transformasiereeks bly.
By hierdie temperature, die mikrostruktuur ondergaan baie meer uitgebreide herstel en karbiedevolusie.
Residuele spanning word aansienlik verminder, en die materiaal ontwikkel oor die algemeen aansienlik hoër taaiheid en rekbaarheid as in die as-gebluste of lae-temper toestand.
Hoë-temperatuur-tempering word wyd geassosieer met geblus-en-getemperde struktuurstaal, legeringsstaal, asse, ratte, drukbevattende komponente, en swaar gelaaide masjienonderdele.
’n Veral belangrike onderskeid is dat hoë-temperatuur-tempering nie noodwendig swak sterkte beteken nie.
Behoorlik gelegeerde en hitte-behandelde staal kan aansienlike opbrengs- en treksterkte behou terwyl dit baie beter breukweerstand verkry.
Sekondêre verharding tydens temperering
Sekere hoogs gelegeerde gereedskapstaal tree anders op. In plaas daarvan om voortdurend in hardheid te verminder namate die tempertemperatuur toeneem, hulle kan 'n wys sekondêre verhardingspiek, dikwels binne 'n hoër tempereringsgebied.
Dit vind plaas wanneer elemente soos chroom gelegeer word, molibdeen, wolfraam, of vanadium neerslag as fyn, stabiele legeringskarbiede.
Hierdie deeltjies belemmer ontwrigtingbeweging en kan hardheid verhoog of behou.
Sekondêre verharding is veral belangrik vir hoëspoedstaal en geselekteerde gereedskapstaal wat bedoel is vir hoë-temperatuur diens.
4. Wat is die temperproses?
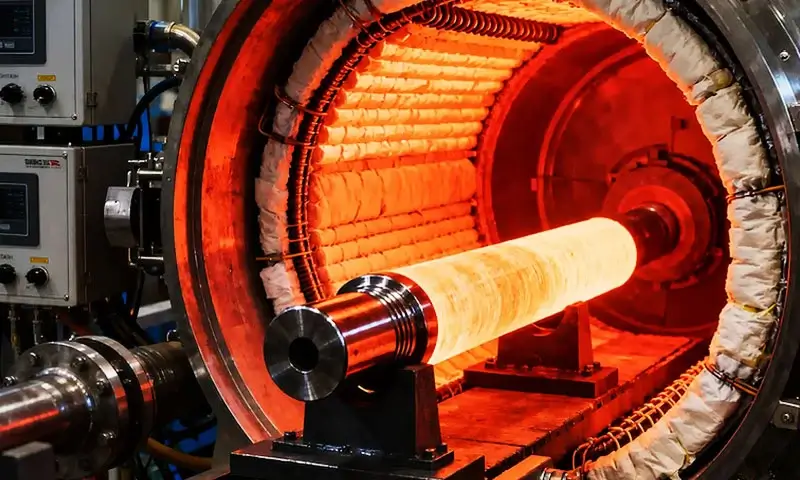
Die tempereringsproses is 'n beheerde termiese siklus wat uitgevoer word na verharding of 'n ander behandeling wat 'n voldoende geharde mikrostruktuur geproduseer het.
Alhoewel die prosedure eenvoudig lyk, om konsekwente resultate te behaal, vereis beheer oor temperatuur, tyd, oond eenvormigheid, laai, verkoeling, en die toestand van die gebluste staal.
'n Tipiese industriële temperingvolgorde kan voorgestel word as:
Blus → Oordrag na Tempering → Verhitting → Week → Beheerde verkoeling → Inspeksie

Stap 1: Blus die staal
Tempering begin gewoonlik met 'n behoorlik geblusde komponent.
Die staal word eers geaustenitiseer en dan vinnig afgekoel teen 'n tempo wat voldoende is om die beoogde verharde struktuur te produseer.
Die blusmedium kan insluit:
- Olie
- Water
- Polimeer oplossing
- Gas onder druk
- Gesmelte sout
Die korrekte medium hang af van die legering en komponent geometrie.
Die doelwit is om die vereiste verhardbaarheid en mikrostruktuur te bereik, terwyl krake en vervorming tot die minimum beperk word.
Stap 2: Dra die komponent oor na die temperoond
Na blus, die komponent moet volgens die gespesifiseerde produksieprosedure getemper word.
Vir baie grade, vinnige tempering is wenslik omdat die vars gebluste toestand hoë naspannings bevat.
Die oordragprosedure moet ook onnodige termiese skok of onbeheerde verkoeling vermy wat die finale hittebehandelingstoestand kan beïnvloed.
Vir kritieke komponente, oondrekords moet die werklike temperatuursiklus dokumenteer eerder as om net op die oondstelpunt staat te maak.
Stap 3: Verhit tot die gespesifiseerde tempereringstemperatuur
Die komponent word verhit tot die geselekteerde tempering temperatuur, wat kan wissel van ongeveer 150°C tot 700 °C afhangende van die staal.
Verhitting moet voldoende beheer word om oormatige temperatuurgradiënte te voorkom, veral in groot of komplekse komponente.
Die oond moet voorsien geskik:
- Temperatuur eenvormigheid
- Atmosfeerbeheer waar nodig
- Laai sirkulasie
- Instrument kalibrasie
- Temperatuur opname
Vir presiese hittebehandeling, die werklike werkstuk temperatuur is belangriker as die geprogrammeerde oondtemperatuur.
Stap 4: Week by temperatuur
Sodra die komponent die vereiste temperatuur bereik het, dit word vir 'n bepaalde tydperk gehou.
Tydens hierdie deurweek stadium, die mikrostruktuur ondergaan die temperreaksies wat geskik is vir die staal:
- Koolstof herverdeling
- Karbied neerslag
- Martensiet ontbinding
- Stres ontspanning
- Matrix herstel
- Behou-austenitiese transformasie
- Legering-karbied neerslag in sekondêre verhardende staal
Die vereiste weektyd hang af van komponentgrootte, meetkunde, allooi, tipe oond, en toepaslike spesifikasie.
Stap 5: Beheerde verkoeling
Na die vereiste houtyd, die komponent word volgens die prosesspesifikasie afgekoel.
Baie staal kan in lug afgekoel word nadat dit getemper is, terwyl sekere allooistelsels of kritieke komponente 'n spesifieke verkoelingspraktyk kan vereis.
Verkoelingstoestande kan dimensionele stabiliteit beïnvloed en, in sommige staalsoorte, vatbaarheid vir humeur brosheid. Dus, "verkoeling" moet nie as 'n onbeduidende finale stap hanteer word nie.
Stap 6: Herhaal Tempering wanneer nodig
Sommige staal benodig dubbele of drievoudige tempering eerder as 'n enkele siklus.
Herhaalde tempering kan gebruik word om:
- Stabiliseer behoue austeniet verder
- Temper nuutgevormde martensiet na behoue-austeniet-transformasie
- Verbeter dimensionele stabiliteit
- Ontwikkel 'n meer stabiele karbiedstruktuur
- Bereik konsekwente eienskappe regdeur die komponent
Hierdie praktyk is veral algemeen vir hoë-legering gereedskapstaal.
5. Waarom vereis sommige staalsoorte dubbele of drievoudige tempering??
'n Enkele temperingsiklus is voldoende vir baie gebluste staal, maar hoë-legering Gereedskapstaal en sekere hoë-koolstofstaal vereis dikwels twee of selfs drie temperingsiklusse.
Die hoofrede is dat die eerste temperbehandeling die stabiliteit van behoue austeniet kan verander en vars martensiet kan produseer tydens daaropvolgende afkoeling.
'n Tweede of derde humeur temper dan hierdie nuutgevormde martensiet en verbeter die stabiliteit van die finale mikrostruktuur.
Behoue Austeniet is die hoofrede
Na blus, sommige staalsoorte behou 'n gedeelte van die oorspronklike austeniet omdat die martensietiese transformasie nie tot voltooiing voortgaan nie.
Dit is veral relevant in staal wat relatief hoë vlakke van koolstof en legeringselemente bevat.
Tydens die eerste tempereringsiklus, die stabiliteit van behoue austeniet kan verander. Met afkoeling na tempering, sommige van hierdie behoue austeniet kan verander in vars, ongetemperde martensiet.
Dit skep 'n nuwe probleem: hoewel die oorspronklike martensiet getemper is, die nuutgevormde martensiet het nie.
’n Tweede temperingsiklus word dus gebruik om hierdie vars martensiet te temper.
Waarom is vars martensiet 'n bekommernis?
Vars martensiet het dieselfde basiese nadele as die oorspronklike as-geblusde struktuur:
- Hoë hardheid
- Hoë oorblywende stres
- Lae rekbaarheid
- Relatief swak taaiheid
- Verhoogde vatbaarheid vir krake
Om hierdie struktuur onbehandeld te laat, kan plaaslike variasies in hardheid en taaiheid veroorsaak. In presisie gereedskapstaal, dit kan ook bydra tot dimensionele onstabiliteit.
Dubbeltempering help dus om te verseker dat beide die oorspronklike martensiet en martensiet wat na die eerste tempersiklus gevorm is, behoorlik getemper word.
Wanneer word drievoudige tempering gebruik?
Drievoudige tempering word gebruik wanneer 'n selfs hoër graad van mikrostrukturele stabilisering vereis word.
Dit is veral algemeen in sommige hoëspoedstaal, warmwerk gereedskapstaal, en hoogs gelegeerde matrystaal, afhangende van die vervaardiger se hittebehandelingspesifikasie.
'n Derde siklus kan gekies word om:
- Stabiliseer behoue austeniet verder
- Temper enige nuutgevormde martensiet
- Verfyn die balans tussen hardheid en taaiheid
- Verbeter dimensionele stabiliteit
- Stel die vereiste sekondêre verhardingstoestand vas
Drievoudige tempering moet nie outomaties toegepas word nie. Dit is slegs geregverdig wanneer die staalgraad en vereiste eienskappe dit vereis.
Tipiese staal wat herhaalde tempering vereis
Herhaalde tempering is veral relevant vir staal soos:
- H13 warmwerk gereedskapstaal
- Hoëspoed staal
- Hoë-legerings koudwerk gereedskapstaal
- Geselekteerde warmwerk- en matrijsstaal
- Sekere neerslag of sekondêre verhardende gereedskapstaal
Die werklike aantal tempereringsiklusse moet altyd die spesifieke staalgraad en gekwalifiseerde hittebehandelingsprosedure volg. Meer siklusse beteken nie outomaties beter werkverrigting nie.
6. Wat is sekondêre verharding tydens temperering?
Sekondêre verharding is 'n verskynsel waarin sekere hoogs gelegeerde staal verhoogde hardheid ontwikkel tydens tempering by relatief hoë temperature, selfs al veroorsaak gewone tempering van koolstofstaal oor die algemeen hardheid afneem.
Hierdie gedrag is kenmerkend van staal wat aansienlike hoeveelhede karbiedvormende legeringselemente bevat, in die besonder molibdeen, wolfraam, vanadium, en chroom.
Waarom vind sekondêre verharding plaas?
Tydens konvensionele tempering, die hardheid van gebluste martensiet neem gewoonlik af namate koolstof die oorversadigde matriks verlaat en karbiede meer stabiel word.
In hoogs gelegeerde gereedskapstaal, nietemin, 'n ander proses kan by hoër tempereringstemperature plaasvind. Legeringselemente diffundeer en vorm baie fyn legeringskarbiede.
Hierdie neerslae kan uiters effektief wees om ontwrigtingbeweging te weerstaan.
Die gevolglike versterking kan vergoed vir, en soms oorskry, die hardheid wat tydens vroeër stadiums van tempering verloor is.
Die algemene volgorde is:
Blus → Aanvanklike Tempering/Versagting → Allooi-karbied neerslag → Sekondêre verharding
Legeringselemente betrokke
Die belangrikste elemente sluit in:
| Legeringselement | Rol in Sekondêre Verharding |
| Mo | Bevorder fyn legering-karbied neerslag en verbeter temperweerstand |
| W | Vorm stabiele wolframryke karbiede in geskikte gereedskapstaal |
| V | Produseer baie harde vanadiumkarbiede met sterk versterkende effekte |
| CR | Dra by tot legering-karbiedvorming en verbeter verhardbaarheid en temperweerstand |
| Mede | Kan sekondêre verharding indirek verbeter deur die matriks- en karbiedpresipitasiegedrag te beïnvloed |
Die presiese karbiedtipe hang af van staalsamestelling en hittebehandelingsgeskiedenis.
Waarom is sekondêre verharding belangrik?
Sekondêre verharding laat sekere gereedskapstaal toe om hoë hardheid te bereik na getempering by temperature wat aansienlik hoër is as dié wat vir konvensionele laetemperatuurtempering gebruik word.
Dit is waardevol omdat hoëtemperatuurtempering ook kan verbeter:
- Temperatuur weerstand
- Dimensionele stabiliteit
- Strukturele stabiliteit
- Warm hardheid
- Weerstand teen versagting tydens diens
Vir gereedskap wat by verhoogde temperatuur werk, die behoud van hardheid tydens diens kan belangriker wees as om die maksimum moontlike kamertemperatuur-hardheid te bereik.
Sekondêre verharding en H13 gereedskapstaal
H13 is 'n verteenwoordigende warmwerk gereedskapstaal waarin legering-karbied neerslag bydra tot sy reaksie tydens hoë-temperatuurtempering.
Die hittebehandeling daarvan is ontwerp om 'n gepaste balans van hardheid daar te stel, taaiheid, weerstand teen termiese moegheid, en weerstand teen versagting.
Die presiese sekondêre verhardingsreaksie hang af van die staal se chemie, austenitiserende temperatuur, blus metode, temper temperatuur, en houtyd.
Dit is dus verkeerd om sekondêre verharding as bloot “verharding deur herverhitting” te behandel.
Die verskynsel is die gevolg van beheerde presipitasie van legeringryke karbiede binne 'n voorheen geharde mikrostruktuur.
7. Hoe beïnvloed temperering meganiese eienskappe?
Tempering verander die meganiese eienskappe van staal deur die hoogs oorversadigde en gestresste martensietiese struktuur wat deur blus geproduseer word, te verander.
Die grootte en rigting van hierdie veranderinge hang af van die staalgraad en temperingstoestand, dus moet die verhouding as 'n algemene tendens eerder as 'n vaste reël verstaan word.
Algehele effek van temperering
| Eiendom | Algemene effek van toenemende tempererns* |
| Hardheid | ↓ Neem gewoonlik af |
| Opbrengsterkte | ↓ Neem gewoonlik af |
| Trekkrag | ↓ Neem gewoonlik af |
| Selfpiriteit | ↑ Verhoog gewoonlik |
| Taaiheid | ↑ Verhoog gewoonlik |
| Residuele stres | ↓ Verminder |
| Dimensionele stabiliteit | ↑ Verbeter oor die algemeen |
| Dra weerstand | Gelykmaak- en toestand-afhanklik |
| Moegheidsweerstand | Verbeter dikwels deur beter taaiheid en stresverligting |
| Hoë-temperatuur-versagtingsweerstand | Kan aansienlik verbeter in geskikte legeringsgereedskapstaal |
*Algemene neigings vir konvensionele gebluste staal; hoogs gelegeerde staal kan verskillende gedrag toon, veral waar sekondêre verharding voorkom.
Die praktiese doelwit van tempering is dus om die regte eiendomsbalans te kies eerder as om enige enkele meganiese eienskap te maksimeer.
'n Snywerktuig kan maksimum praktiese hardheid en slytasieweerstand vereis, terwyl 'n rat of as aansienlik groter taaiheid en moegheidsweerstand kan vereis.
Deur die temperatuur en tyd vir die spesifieke staal te beheer, vervaardigers kan die finale mikrostruktuur aanpas by die werklike diensvereistes.
8. Wat is tempering vs uitgloeiing vs normalisering vs stresverligting?
Tempeling, uitgloping, normalisasie, en stresverligting is almal termiese behandelingsprosesse, maar hulle is nie uitruilbaar nie.
Hulle temperatuur wissel, mikrostrukture begin, verkoelingsmetodes, metallurgiese meganismes, en beoogde resultate verskil.
| Vergelyking | Tempeling | Uitgloping | Normalisasie | Stresverligting |
| Primêre doel | Verminder brosheid en oorblywende spanning na verharding terwyl bruikbare hardheid behou word | Maak staal sag, verbeter rekbaarheid, stres te verlig, en mikrostruktuur te verander | Verfyn graanstruktuur en produseer 'n relatief eenvormige mikrostruktuur | Verminder oorblywende spanning met minimale verandering aan die bestaande mikrostruktuur |
| Tipiese aanvangstoestand | Geblusde of geharde staal | As-cast, gewerk het, koud gewerk, of voorheen hittebehandelde staal | As-cast, gesmee, gerol, of bewerkte staal | Gesweis, giet, gemasjineer, gevorm, of hittebehandelde komponent |
| Temperatuurreeks | Onder A₁; gewoonlik ~150–700°C, afhangend van graad | Gewoonlik by of bo kritieke transformasietemperature, afhangende van uitgloei tipe | Oor die algemeen bo die kritieke transformasiereeks | Gewoonlik onder die kritieke transformasiereeks |
| Verkoelingsmetode | Gewoonlik lugverkoeling of gespesifiseerde beheerde verkoeling | Tipies stadige oondverkoeling | Gewoonlik lugverkoeling | Beheerde verkoeling, dikwels oond of lugverkoeling |
Hoof mikrostrukturele effek |
Ontbind of wysig geblusde martensiet; bevorder karbied neerslag en herstel | Produseer 'n sagter, meer stabiele mikrostruktuur | Bevorder herkristallisasie/verfyning en 'n relatief eenvormige ferriet-perlietstruktuur in toepaslike staal | Verlig interne stres met beperkte fasetransformasie |
| Hardheid | Neem oor die algemeen af vanaf die as-geblus toestand | Neem oor die algemeen aansienlik af | Gewoonlik laer as geblus-en-getemperde staal | Verander gewoonlik net effens |
| Taaiheid & Selfpiriteit | Verhoog oor die algemeen | Verhoog aansienlik | Verbeter oor die algemeen in vergelyking met growwe of hoogs gespanne begintoestande | Verbeter gewoonlik stresverwante betroubaarheid sonder groot eiendomsveranderinge |
| Tipiese toepassings | Ratte, asse, gereedskap, skei, vere, geharde masjienonderdele | Bewerkingsvoorraad, smeewerk, gietstukke, koudbewerkte dele | Smeewerk, Strukturele komponente, tralie, en voorverhardingsbehandeling | Gelaste strukture, groot gietstukke, gemasjineerde onderdele, vervaardigde komponente |
9. Tempering van verskillende staaltipes
Verskillende staaltipes reageer verskillend op tempering. Om hierdie verskille te verstaan, is noodsaaklik vir die keuse van die regte temperingskedule.
Gewone koolstofstaal:
Eenvoudig om te temper. Lae koolstofstaal (<0.3% C) word selde geblus en getemper omdat hulle nie noemenswaardig verhard nie.
Medium koolstofstaal (0.3–0,6% C) word gewoonlik geblus en getemper vir skagte, ratte, en asse. Hoë koolstofstaal (>0.6% C) word vir gereedskap gebruik, vere, en messe.
Allooi staal:
Bevat elemente soos chroom, nikkel, molibdeen, en vanadium.
Hulle het beter verhardbaarheid en reageer goed op tempering. Sekondêre verharding is algemeen in legerings met sterk karbiedvormers.
Gereedskapstaal:
Sluit waterverharding in, olieverharding, lugverharding, hoë spoed, en warmwerkstaal.
Temperingskedules verskil baie. Hoëspoedstaal word drievoudig getemper by 540–560°C. Warmwerkstaal soos H13 is dubbel getemper by 500–550°C.
Vlekvrye staal:
Martensitiese vlekvrye staal (Bv., 410, 420, 440C) kan verhard en getemper word. Austenitiese vlekvrye staal (Bv., 304, 316) kan nie verhard word deur blus nie en word nie getemper nie.
Ferritiese vlekvrye staal word oor die algemeen nie gehard nie. Neerslag-hardende vlekvrye staal word verouder, nie getemper nie.
Maraging Steels:
Dit is lae-koolstof, hoë-nikkel legerings wat deur veroudering versterk word, nie deur martensiettempering nie.
Nietemin, hulle kan 'n oplossingsbehandeling en verouderingsproses ondergaan wat konseptueel soortgelyk is aan tempering.
10. Tempering H13 Gereedskapstaal: 'n Praktiese Voorbeeld
H13 gereedskapstaal is 'n chroom-molibdeen-vanadium warmwerk gereedskapstaal wat wyd gebruik word vir gietvorms, smee sterf, ekstrusiegereedskap, en ander gereedskap wat aan herhaalde verhitting en verkoeling blootgestel word.
Sy kombinasie van warm krag, taaiheid, humeur weerstand, en termiese moegheidsweerstand maak dit 'n verteenwoordigende voorbeeld van waarom tempering noukeurig beheer moet word in legeringsgereedskapstaal.
Na austenitisering en blus, H13 ontwikkel 'n harde martensietiese struktuur met oorblywende spanning en 'n mate van teruggehoude austeniet.
Die daaropvolgende temperbehandeling is dus nie net ontwerp om brosheid te verminder nie, maar ook om die vereiste sekondêre verhardingsreaksie en mikrostrukturele stabiliteit te ontwikkel.
Tipiese H13 Tempering skedule
H13 is algemeen dubbel gehard, met 'n derde humeur soms gespesifiseer vir groot of besonder kritieke komponente.
Presiese parameters moet die toepaslike materiaalspesifikasie en gekwalifiseerde hittebehandelingsprosedure volg.
| Tempering Stap | Temperatuur | Houtyd | Verkoeling | Primêre doel |
| Eerste humeur | 500–550°C | ~2 uur | Lug koel | Verminder blusspanning en inisieer tempering/sekondêre verhardingsreaksies |
| Tweede humeur | 500–550°C | ~2 uur | Lug koel | Temper nuutgevormde martensiet en stabiliseer die mikrostruktuur verder |
| Opsionele derde humeur | 500–550°C | ~2 uur | Lug koel | Verbeter strukturele en dimensionele stabiliteit verder, veral in groot dele |
Die werklike austenitiserende en blustoestande is ook belangrik.
H13 word gewoonlik geaustenitiseer op ongeveer 1,020–1 050°C, gevolg deur beheerde verkoeling soos lug- of gasblus, afhangende van die grootte van die afdeling, toerusting, en die vereiste eiendomme.
Tipiese gevolglike hardheid
'n Behoorlik hittebehandelde H13-komponent bereik gewoonlik 'n finale hardheid in die omgewing van ongeveer 48–52 HRC, alhoewel die werklike hardheid afhang van die austenitiserende toestand, blustempo, temper temperatuur, hou tyd, en materiaalchemie.
Binne die genoemde tempereringsgebied, die algemene tendens is:
- Sowat 500°C: hoër hardheid, met minder tempering-verwante versagting.
- Sowat 550°C: ietwat laer hardheid, oor die algemeen met groter taaiheid en stresverligting.
Die verhouding is nie streng lineêr nie, en H13 kan uitstal sekondêre verharding as gevolg van presipitasie van fyn legeringskarbiede tydens hoëtemperatuurtempering.
Hoekom is H13 dubbel gehard?
Die hoofrede vir dubbele tempering is die gedrag van behoue austeniet na blus.
Na die eerste tempereringsiklus, sommige behoue austeniet kan tydens afkoeling in vars martensiet verander.
Hierdie nuutgevormde martensiet het nog nie getempering ondergaan nie en kan dus relatief hoë oorblywende spanning en brosheid bevat.
Die tweede temperingsiklus behandel hierdie vars martensiet en help om 'n meer eenvormige finale mikrostruktuur te produseer:
Uitblus → Eerste humeur → behoue austeniet-transformasie → vars martensiet → tweede humeur
Dubbele tempering help ook om die verlangde neerslagreaksies te voltooi en die konsekwentheid van hardheid en dimensionele stabiliteit te verbeter.
Vir groot of hoogs kritieke H13-komponente, n derde humeur kan gebruik word wanneer dit deur die hittebehandelingspesifikasie vereis word, veral waar bykomende stabilisering voordelig is.
Ingenieurswese
Die doel van H13-tempering is nie bloot om hardheid te maksimeer nie.
Die finale toestand moet hardheid balanseer, warm sterkte, taaiheid, weerstand teen termiese moegheid, en dimensionele stabiliteit.
Om hierdie rede, 'n H13-matrys wat by ongeveer 500–550°C getemper is, is ontwerp om voldoende hardheid vir slytasieweerstand te behou, terwyl die taaiheid en temperweerstand ontwikkel word wat nodig is vir herhaalde termiese siklusse en meganiese laai in diens.
11. Industriële toepassings van gehard staal
Gehard staal word wyd gebruik in industriële vervaardiging omdat dit 'n beheerbare balans tussen sterkte bied, hardheid, taaiheid, selfpiriteit, moegheidsweerstand, en dimensionele stabiliteit.
Ratte en ratkaskomponente
Ratte ondergaan gewoonlik blus, gevolg deur tempering om hoë sterkte en voldoende taaiheid te verkry.
Die temperbehandeling verminder die brosheid en oorblywende spanning wat met die verharde toestand geassosieer word, terwyl voldoende hardheid vir tandkontak en slytweerstand behou word..
Tipiese komponente sluit in:
- Transmissie ratte
- Pinions
- Ry ratte
- Sprockets
- Asse en rat-asse
Vir swaar gelaaide ratte, die finale hittebehandelingstoestand word gewoonlik rondom moegheidssterkte ontwerp, kontakstres, en weerstand teen tandbreuk eerder as hardheid alleen.
Asse, Asse, en Spelde
Geblus-en-getemperde legeringstaal word wyd gebruik vir skagte, asse, penne, en soortgelyke masjienelemente wat aan gekombineerde buiging onderwerp word, torsie, impak, en sikliese laai.
In vergelyking met 'n as-gebluste struktuur, 'n behoorlik getemperde martensietiese struktuur bied aansienlik beter taaiheid en weerstand teen kraakvoortplanting, maak dit meer geskik vir dinamies gelaaide komponente.
Springs
Veerstaal vereis hoë elastiese sterkte en weerstand teen moegheid.
Tempering na verharding word gebruik om die hardheid aan te pas en interne spanning te verlig, terwyl die sterkte behou word wat nodig is vir herhaalde elastiese laai.
Aansoeke sluit in:
- Spoelvere
- Bladvere
- Torsievere
- Vering komponente
- Klepvere
Die temperingstoestand moet noukeurig beheer word omdat beide oormatige sagtheid en oormatige brosheid die lentelewe kan verminder.
Dies en gereedskap
Gereedskapstaal word gewoonlik getemper om 'n beheerde kombinasie van hardheid te bereik, dra weerstand, taaiheid, en weerstand teen versagting.
Warmwerkgereedskapstaal soos H13 word teen relatief hoë temperature getemper om termiese stabiliteit en weerstand teen herhaalde verhitting en verkoeling te verkry.
Kouewerk- en hoëspoed-gereedskapstaal gebruik verskillende temperingskedules, afhangende van hul legeringstelsels en vereiste sny- of vormprestasie.
Motoronderdele
Gehard staal word wyd gebruik in motorvervaardiging vir komponente wat herhaalde meganiese laai en impak moet weerstaan.
Voorbeelde hiervan:
- As-asse
- Stuur komponente
- Aandryfasse
- Verbindingskomponente
- Vering dele
- Transmissie komponente
Blus-en-temperbehandeling stel hierdie komponente in staat om hoë sterkte te bereik sonder om die taaiheid in te boet wat nodig is vir werklike dienstoestande.
Konstruksie en Swaar Toerusting
Swaar masjinerie-komponente ervaar dikwels hoë vragte, skok, skuur, en sikliese stres. Geharde legeringstaal word dus wyd gebruik vir:
- Penne en busse
- Hidrouliese komponente
- Graafmasjien en laaier onderdele
- Kraan komponente
- Landboumasjinerie komponente
- Mynbou toerusting onderdele
In hierdie toepassings, die vereiste temperingstoestand word tipies gekies volgens die dominante kombinasie van slagweerstand, moegheidsterkte, en dra weerstand.
Druk- en energietoerusting
Sekere drukdraende en energiestelselkomponente gebruik geblus-en-getemperde staal omdat die behandeling hoë sterkte tesame met verbeterde taaiheid kan verskaf.
Aansoeke kan insluit:
- Hoë-sterkte druk komponente
- Turbineverwante meganiese onderdele
- Industriële hegstukke
- Krag-oordrag komponente
- Swaardiens strukturele komponente
Vir veiligheidskritieke komponente, die hittebehandelingsproses word normaalweg ondersteun deur hardheidstoetsing, meganiese toetsing, Dimensionele inspeksie, en metallurgiese verifikasie.
12. Tempering Beyond Steel: Glas, Sjokolade, en ander materiaal
Die woord "tempering" word ook in ander velde gebruik, maar die meganismes verskil.
Glas Tempering
Glastempering behels die verhitting van glas tot ongeveer 600–700°C en dan vinnige afkoeling van die oppervlaktes met lugstrale.
Die oppervlak trek vinniger saam as die binnekant, skep drukspannings op die oppervlak en trekspannings in die kern.
Dit maak gehard glas baie sterker en veroorsaak dat dit in klein breek, stomp fragmente eerder as skerp skerwe. Dit word in motorvensters gebruik, stort deure, en argitektoniese beglazing.
Sjokoladetempering
Sjokoladetempering is 'n beheerde verhittings- en verkoelingsproses wat kakaobotter aanmoedig om in 'n stabiele vorm te kristalliseer, bekend as Vorm V (beta kristalle).
Behoorlik getemperde sjokolade het 'n glansende afwerking, 'n kraakvars snap, en 'n gladde smelt. Ongetemperde sjokolade kan blom, korrelrig voel, of te maklik versag.
Ander materiaal
Sommige nie-ysterhoudende legerings, soos sekere aluminium- en koperlegerings, neerslagverharding of verouderingsbehandelings ondergaan wat soms losweg tempering genoem word.
Nietemin, die term is die presiesste wanneer dit op ysterhoudende metallurgie toegepas word.
13. Konklusie
Tempering is 'n fundamentele hittebehandelingsproses vir die transformasie van geblus, hoogs gestres, en relatief bros staal tot 'n meer stabiele ingenieursmateriaal.
Die belangrikheid daarvan lê nie bloot in die vermindering van hardheid nie, maar in die beheer van die mikrostrukturele evolusie van martensiet en die vestiging van die vereiste balans tussen hardheid, krag, taaiheid, selfpiriteit, en dimensionele stabiliteit.
Die tempering temperatuur is die mees invloedryke proses veranderlike, maar dit moet saam met houtyd oorweeg word, staal samestelling, voorafgaande austenitiserings- en blustoestande, komponent grootte, en die vereiste finale eienskappe.
Die korrekte temperbehandeling is dus staal-graad spesifiek eerder as universeel.
Koolstofstaal, legerings struktuurstaal, hoë-koolstof staal, Gereedskapstaal, hoëspoed staal, warmwerkstaal, en martensitiese vlekvrye staal kan almal verskillende temperreaksies toon.
In industriële produksie, suksesvolle tempering moet beoordeel word deur die finale werkverrigting van die komponent - nie deur temperatuur alleen nie.
'n Behoorlik beheerde tempereringsproses verander die uiterste hardheid van die gebluste toestand in 'n betroubare kombinasie van meganiese eienskappe wat geskik is vir ratte, asse, vere, skei, motoronderdele, swaar toerusting, en ander veeleisende toepassings.
Vrae
Wat is tempering in staal?
Tempering is 'n hittebehandelingsproses waarin geharde staal herverhit word tot 'n temperatuur onder sy kritieke transformasiegebied, vir 'n bepaalde tyd gehou word, en dan afgekoel.
Dit word hoofsaaklik gebruik om brosheid en oorblywende spanning te verminder terwyl die vereiste balans van hardheid verkry word, krag, en taaiheid.
Verminder tempering hardheid?
Vir die meeste konvensionele gebluste staal, verhoging van die tempering temperatuur verminder oor die algemeen hardheid en sterkte terwyl taaiheid en rekbaarheid verbeter word.
Hoogs gelegeerde gereedskapstaal kan anders optree as gevolg van sekondêre verharding.
Wat is die verskil tussen tempering en uitgloeiing?
Tempering word normaalweg op geharde staal onder die kritieke transformasiegebied uitgevoer om martensiet te verander.
Uitgloeiing is oor die algemeen bedoel om staal sag te maak en 'n meer rekbaar te maak, stabiele mikrostruktuur, gebruik dikwels stadige beheerde verkoeling.
Hoe word gehard staal geïnspekteer?
Tipiese inspeksie kan hardheidstoetsing insluit, Dimensionele inspeksie, metallografiese ondersoek, en meganiese toetsing, met addisionele oppervlak- of nie-vernietigende toetsing waar vereis deur die toepassing of spesifikasie.