
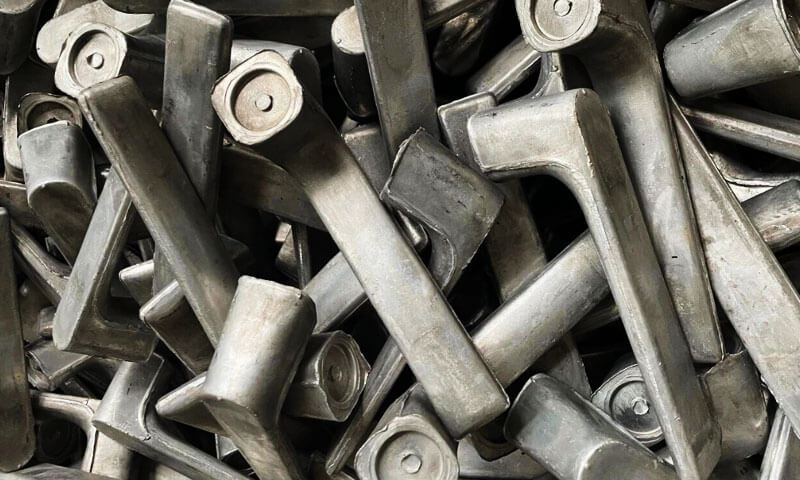
As jy enige tyd spandeer het rondom aluminium smee, jy ken die naam 6061. Dit is nie die hardste legering nie; dit is nie die sterkste nie, en dit is nie die mees korrosiebestande nie.
Maar jaar na jaar, dit bly die allooi wat stilweg die werk in fietsrame doen, robot gewrigte, mediese toerusting, EV-hakies, elektriese gereedskap omhulsels, en talle ander lasdraende dele.
In my jare op die smeedvloer, Ek het gesien hoe ingenieurs oorspesifiseer 7075 wanneer 6061-T6 heeltemal voldoende sou gewees het.
Ek het gesien hoe aankoopspanne die laagste prys najaag en uiteindelik herwin 6061 wat nie behoorlik geanodiseer het nie. Ek het ook gesien hoe pragtig gesmee 6061-T6-onderdele vir dekades in die veld hou.
Hierdie artikel is 'n gedetailleerde, praktiese blik op 6061-T6 aluminiumlegering smee—wat dit is, hoe dit optree, hoe om dit te smee, hoe om dit met hitte te behandel, en waar dit sin maak.
As jy op soek is na betroubare inligting oor 6061-T6 smee eienskappe, smee temperatuur, T6 hittebehandeling, of 6061 vs 6063, hierdie gids is vir jou geskryf.
1. Wat is 6061 Aluminiumlegering?
6061 behoort aan die 6000 reeks aluminiumlegerings, wat magnesium en silikon as hul primêre legeringselemente gebruik.
Dit is 'n hitte-behandelbare legering waarvan die meganiese eienskappe verbeter kan word deur beheerde oplossing-hittebehandeling en kunsmatige veroudering.
Sy hoofversterkingsmeganisme behels die neerslag van fyn Mg-Si-gebaseerde versterkingsfases, algemeen beskryf in ingenieurspraktyk deur die Mg₂Si-stelsel.
Koper en ander klein legeringselemente beïnvloed ook die neerslagreaksie en algehele eienskappe daarvan.
Tipiese Chemiese Samestelling van 6061 Aluminium
| Element | Tipiese spesifikasiereeks (gew.%) |
| Aluminium (AL) | Balans |
| Magnesium (Mg) | 0.80–1.20 |
| Silikon (En) | 0.40–0.80 |
| Koper (CU) | 0.15–0.40 |
| Chroom (CR) | 0.04–0.35 |
| Strykyster (Fe) | 0.70 maksimum. |
| Mangaan (Mn) | 0.15 maksimum. |
| Sink (Zn) | 0.25 maksimum. |
| Titaan (Van) | 0.15 maksimum. |
Die samestellingreekse is verteenwoordigend van die standaard 6061 allooi spesifikasie. Die toepaslike materiaalstandaard en aankoopspesifikasie bepaal die aanvaardingslimiete vir 'n spesifieke produksiegroep.
2. Verstaan die meganiese eienskappe van 6061-T6
Die T6-benaming dui aan dat die materiaal oplossing-hittebehandeling ondergaan het, gevolg deur kunsmatige veroudering om sy gespesifiseerde eienskappe te ontwikkel.
Dit is nie bloot 'n beskrywing van die allooisamestelling nie; dit verteenwoordig 'n bepaalde metallurgiese toestand.
Die volgende tabel verskaf verteenwoordigende kamertemperatuur-eienskappe vir algemene 6061-T6 smeedprodukte.
Werklike waardes vir smee hang af van die toepaslike spesifikasie, snit dikte, produk geometrie, en toetsrigting.
Tipiese Meganiese en Fisiese Eienskappe
| Eiendom | Verteenwoordigende waarde |
| Uiteindelike treksterkte | Ongeveer 290–310 MPa |
| Lewer krag | Ongeveer 240–276 MPa |
| Verlenging | Ongeveer 8–17%, afhangende van produkvorm |
| Elastiese modulus | Na beraming 68.9 GPA |
| Digtheid | Na beraming 2.70 g/cm³ |
| Brinell hardheid | Na beraming 95 Hb |
| Termiese uitsettingskoëffisiënt | Ongeveer 23–24 × 10⁻⁶/K naby kamertemperatuur |
| Smeltbereik | Ongeveer 580–650°C |
Hierdie waardes is aanduidend, nie universele ontwerp toelaatbaar nie. Gekwalifiseerde smee-eienskappe moet uit die toepaslike materiaalspesifikasie geneem word en vir die werklike komponent geverifieer word.
Sterkte en strukturele betroubaarheid
Vir die meeste algemene industriële komponente, 6061-T6 bied 'n nuttige kombinasie van treksterkte en treksterkte sonder die materiaalkoste en verwerkingsvereistes wat met hoër-sterkte aluminiumlegerings geassosieer word.
Dit is geskik vir komponente wat aan matige tot hoë meganiese vragte onderwerp word, mits die ontwerp rekening hou met seksiedikte, stres konsentrasies, moegheidsvereistes, en die werklike eienskappe van die voltooide smee.
'n Punt wat die moeite werd is om van die winkelvloer af te onthou: 'n nominale treksterktewaarde vertel nie die hele storie oor 'n gesmede komponent nie.
Graanvloei, plaaslike meetkunde, gebreke, hittebehandeling, en masjinering-geïnduseerde spannings beïnvloed ook diensprestasie.
Korrosieweerstand
6061 bied oor die algemeen goeie weerstand teen atmosferiese korrosie en baie varswateromgewings.
Dit word gereeld vir buitelugmasjinerie gekies, vervoertoerusting, en komponente wat aan gewone industriële toestande blootgestel is.
Vir mariene, kus, of chemies aggressiewe omgewings, bykomende beskerming mag nodig wees.
Anodisering, geskikte omskakelingsbedekkings, of verfstelsels kan oppervlakduursaamheid verbeter, afhangende van die toepassing.
Die kontak tussen aluminium en verskillende metale moet ook oorweeg word. Onder ongunstige vog en elektriese kontak toestande, galvaniese korrosie kan die aluminiumoppervlak beskadig.
Bestuurbaarheid
6061-T6 is goed geskik vir CNC frees, draai, boor, vervelig, en tik.
Die kombinasie van sterkte en bewerkbaarheid maak dit aantreklik vir onderdele wat akkurate borings benodig, monteervlakke, drade, en komplekse sakke.
Nietemin, 'n vervalste blanko is nie outomaties maklik om te masjineer nie. Residuele stres, plaaslike hardheid variasie, onvoldoende bewerkingstoelae, en swak werkhouding kan almal dimensionele probleme veroorsaak.
Sweisbaarheid
6061 kan gesweis word deur gebruik te maak van algemene aluminium sweisprosesse, maar die sweis van 'n T6-komponent verander die plaaslike metallurgiese toestand.
Die hitte-geaffekteerde sone verloor oor die algemeen van sy neerslag-verhardingssterkte, tensy 'n geskikte na-sweisbehandeling die vereiste eienskappe herstel.
Vir hoogs gelaaide komponente, die gesamentlike ontwerp en verminderde plaaslike sterkte moet tydens ingenieurswese in ag geneem word.
Waar moontlik, 'n gesmede komponent wat ontwerp is om sweisverbindings te minimaliseer, kan kwaliteitbeheer en vragoordrag vereenvoudig.
Oppervlakafwerking
6061 reageer oor die algemeen goed op anodisering en ander algemene aluminiumafwerkingsprosesse.
Anodisering kan korrosiebestandheid en oppervlakslytasieprestasie verbeter, alhoewel die resultaat afhang van die legering, voorbehandeling, anodisering metode, en laagdikte.
Vir sigbare komponente, soos fietsonderdele, toerusting omhulsels, en verbruiker-produk strukture, oppervlakvoorbereiding en materiaalkonsekwentheid is veral belangrik vir die verkryging van eenvormige voorkoms.
3. Wat beteken die T6-temper?
Die T6-tempering word verkry deur 'n beheerde hittebehandelingsvolgorde.
Vir gesmee 6061 komponente, hierdie proses moet rondom die allooi ontwerp word, smee meetkunde, snit dikte, en toepaslike spesifikasie.
Dit is ook belangrik om die smeetemperatuur van die oplossing se hittebehandelingstemperatuur te onderskei.
Hulle dien verskillende metallurgiese doeleindes en moet nie as uitruilbaar hanteer word nie.
Oplossing Hittebehandeling
Tydens oplossing hittebehandeling, die smee word verhit tot 'n bepaalde temperatuur sodat oplosbare legeringselemente die aluminiummatriks binnedring.
Vir 6061, 'n oplossing-behandelingstemperatuur rondom 530–550°C word algemeen na verwys, alhoewel die presiese goedgekeurde siklus afhang van die materiaalspesifikasie en komponentvereistes.
Die doel is om 'n geskikte soliede oplossing te skep voor blus.
Temperatuur eenvormigheid is krities. Onderverhitting kan lei tot 'n onvoldoende oplossing-behandelingsreaksie, terwyl oormatige temperatuur gelokaliseerde beginnende smelting of ander metallurgiese skade kan veroorsaak.
Vir dik of komplekse smeewerk, die houtydperk moet met verwysing na seksiedikte vasgestel word, oond eenvormigheid, en die gekwalifiseerde hittebehandelingsprosedure.
Blus
Na oplossing behandeling, die komponent word vinnig afgekoel, tipies deur water blus wanneer vereis deur die goedgekeurde proses.
Blus behou die oorversadigde vaste oplossing wat nodig is vir daaropvolgende kunsmatige veroudering.
Nietemin, vinnige afkoeling kan ook termiese gradiënte en oorblywende spannings veroorsaak.
Dun gedeeltes, dik hubs, ribbes, en komplekse oorgange kan teen verskillende tempo's afkoel, verhoog die risiko van vervorming.
Om hierdie rede, 'n ervare hittebehandelingsingenieur oorweeg nie net die blusmedium nie, maar ook die komponentgeometrie, oordrag tyd, bevestiging reëling, en verkoeling eenvormigheid.
Kunsmatige veroudering
Na blus, the material is artificially aged to develop its required strength.
A typical reference for 6061 forgings is aging near 160–180°C for approximately eight hours, although approved cycles vary according to product form and specification.
The actual treatment must be confirmed against the governing requirements rather than copied indiscriminately from a general reference.
Tydens veroudering, fine strengthening precipitates form within the aluminum matrix. Their size, verspreiding, and coherency affect the movement of dislocations and therefore the alloy’s strength.
Underaging may leave the material below its intended strength. Excessive aging temperature or time can lead to overaging and a reduction in strength.
The purpose of T6 treatment is not simply to make the aluminum harder. It is to achieve a controlled balance of strength, selfpiriteit, en metallurgiese stabiliteit.
4. Hoekom 6061 Is goed geskik vir smee
6061 word wyd gebruik vir aluminium smeewerk omdat die warm werkbaarheid en hitte-behandelbare eienskappe dit geskik maak vir baie industriële komponent geometrieë.
Smee is veral voordelig wanneer die onderdeel geïntegreerde meetkunde vereis, Goeie strukturele integriteit, en betroubare meganiese werkverrigting.

'n Praktiese Smee-temperatuurreeks
Vir 6061 aluminium, die metaaltemperatuur tydens smee word gewoonlik binne 'n benaderde werkbereik van 430–480°C beheer, onderhewig aan die legeringstoestand, billet grootte, die ontwerp, en gekwalifiseerde proses.
Die boonste punt van hierdie reeks moet nie as 'n teiken vir elke komponent hanteer word nie. Tegniese verwysings identifiseer ongeveer 480°C as die boonste punt van die aanbevole smeereeks.
Vanuit 'n produksie-ingenieur se perspektief, die belangrike punt is dat bloktemperatuur en werklike metaaltemperatuur tydens vervorming nie noodwendig dieselfde is nie.
'n Knuppel kan afkoel terwyl dit uit die oond oorgedra word, tydens voorvorming, of tydens kontak met die dobbelsteen.
Oormatige verkoeling verhoog weerstand teen vervorming en kan lei tot onvolledige vulling, hoë drukladings, of kraak.
Omgekeerd, oormatige verhitting kan die materiaal beskadig en prosesbetroubaarheid verminder.
Temperatuur moet dus as deel van die volledige smee-volgorde beheer word eerder as om net op die oondvertoning staat te maak.
Matige vervormingsweerstand
In vergelyking met moeiliker om te smee hoë-sterkte allooie, 6061 kan doeltreffend gevorm word onder behoorlik beheerde warm-smee toestande.
Sy weerstand teen vervorming verander steeds met temperatuur, spanningstempo, blok geometrie, en hoeveelheid vervorming.
Matrysvul- en persladingsvereistes moet dus teen die werklike onderdeelontwerp geëvalueer word.
Goeie geskiktheid vir geslote smee
Geslote smee is veral nuttig vir die vervaardiging van herhaalbare driedimensionele komponente met base, ribbes, oorgange, en geïntegreerde monteerkenmerke.
'n Tipiese vervaardigingsroete sluit in:
- Billet inspeksie en sny.
- Beheerde blokverhitting.
- Voorvorm of blokkeer smee waar nodig.
- Voltooi smee in die laaste dobbelsteen.
- Flits snoei en voorlopige inspeksie.
- Oplossing hittebehandeling en blus.
- Kunsmatige veroudering.
- CNC bewerking en afwerking.
- Finale dimensionele en materiaalinspeksie.
Nie elke komponent benodig 'n aparte voorvorm of identiese prosesstadiums nie. Die roete moet rondom meetkunde ontwikkel word, materiaal vloei, die filling, en produksievolume.
Graanvloei en strukturele integriteit
Een van die groot voordele van smee is die vervorming van die metaal in die vereiste vorm.
Onder geskikte omstandighede, dit kan die bewerkte mikrostruktuur verfyn en rigtinggewende korrelvloei vestig wat die komponent se geometrie volg.
Dit kan voordelig wees vir moegheidsprestasie en dravermoë, veral wanneer die onderdeelontwerp en matrysuitleg die materiaalvloei in lyn bring met groot diensladings.
Nietemin, graanvloei is nie outomaties gunstig bloot omdat 'n deel gesmee is nie.
Swak voorvorm ontwerp, vou, rondtes, onvolledige vulling, of onvanpaste materiaalvloei kan defekte veroorsaak. Smeedontwerp en prosesbeheer bly noodsaaklik.
5. Sleutelproseskontroles vir 6061-T6 aluminium smee
In produksie, goed 6061 aluminium smee kom uit 'n herhaalbare proses eerder as 'n enkele optimale parameter.
Die volgende kontroles het die grootste praktiese belang.
| Prosesstadium | Kritiese beheer | Potensiële probleem indien swak beheer |
| Billet voorbereiding | Allooi identiteit, materiële toestand, billet afmetings | Chemie variasie, inkonsekwente vervorming |
| Verwarming | Billet temperatuur en eenvormigheid | Onvolledige vulling, krake, oorverhitting |
| Die ontwerp | Voorvorm meetkunde, radiusse, flitstoelaag, die belyning | Rondtes, ondervul, oormatige flits |
| Smee | Druk laai, vervorming volgorde, oordrag tyd | Vloeidefekte, dimensionele variasie |
| Hittebehandeling | Oplossing temperatuur, deurweek, blus, veroudering | Verkeerde sterkte, vervorming, inkonsekwente eienskappe |
| Bewerking | Datum strategie, vasklem, toelae, gereedskap pad | Dimensionele dryf, oorblywende-stres vervorming |
| Inspeksie | Chemie, hardheid, dimensies, relevante NDT | Onopgemerkte materiaal- of prosesdefekte |
Waaraan ek besondere aandag gee tydens produksie
Eerste, die materiaal wat die pers binnegaan, moet naspeurbaar en geskik wees vir die gespesifiseerde legering.
'n Verskaffersertifikaat is nuttig, maar materiaal-identifikasie en inkomende inspeksie moet deel van die kwaliteitstelsel wees.
Tweedens, matrysvulling moet geëvalueer word voordat produksie vrygestel word. As 'n komponent herhaaldelik rondtes produseer, koue sluitings, of ondergevulde areas, toenemende perskrag is nie noodwendig die regte oplossing nie.
Die onderliggende probleem kan 'n voorvorm wees, blok volume, temperatuur, die geometrie, of materiaalvloei.
Derde, hittebehandeling moet bekragtig word vir die werklike smee. 'n Siklus wat goed werk vir 'n klein hakie sal dalk nie gelykstaande temperatuuruniformiteit of dimensionele stabiliteit in 'n groot komponent met dik nawe en dun ribbes verskaf nie.
Ten einde laaste, die voltooide smee moet teen die tekening en materiaalspesifikasie geïnspekteer word.
Hardheid alleen kan nie bevestig dat alle vereiste trek eienskappe nie, dimensies, en strukturele toestande is bereik.
6. Waarom 6061-T6-aluminiumsmee dikwels beter is as gegote aluminiumonderdele
Smee en gietwerk is komplementêre prosesse, en nie een is outomaties beter vir elke komponent nie.
Die keuse hang af van geometrie, strukturele vereistes, produksievolume, en koste.
Vir lasdraende komponente, nietemin, smee kan betekenisvolle voordele bo konvensionele gegote aluminium dele bied.
| Vergelykingsfaktor | 6061-T6 aluminium smee | Aluminium rolverdeling |
| Vervaardigingsbeginsel | Soliede knuppel word plasties vervorm in vorm | Gesmelte metaal stol in 'n vorm |
| Mikrostruktuur | Werkte en vervormde struktuur | Stollingsstruktuur |
| Graanvloei | Kan in lyn gebring word met komponent meetkunde | Verskaf nie smeetipe rigtinggewende graanvloei nie |
| Interne defekrisiko's | Smeedverwante defekte bly moontlik; goeie beginmateriaal is noodsaaklik | Porositeit, krimping, en insluitings kan plaasvind afhangende van die proses |
| Meganiese prestasie | Dikwels voordelig vir veeleisende lasdraende toepassings | Hang af van legering, gietproses, gietende gesondheid, en hittebehandeling |
Meetkundige buigsaamheid |
Beperk deur smee- en vormontwerpvereistes | Sterk voordeel vir komplekse holtes en ingewikkelde geometrie |
| Bewerking toelae | Kan beheer word deur byna-net-vorm smee | Hang af van gietmetode en dimensionele vereistes |
| Gereedskap-oorwegings | Die smee van matryse en persvermoë kan aansienlike beleggings wees | Varieer baie volgens proses; sandgieting kan ekonomies wees vir lae hoeveelhede |
| Tipiese keuse | Strukturele dele wat sterkte en moegheidsprestasie vereis | Komplekse vorms, geïntegreerde holtes, en ontwerpe wat gietekonomie bevoordeel |
Die belangrike onderskeid is dat smee die materiaal deur vervorming verander, terwyl gietwerk die komponent vorm deur stolling.
Wanneer die komponent se geometrie en produksievolume geskik is, smee kan 'n gunstige kombinasie van strukturele werkverrigting en herhaalbaarheid bied.
Nietemin, die finale besluit moet deur die vereiste meganiese eienskappe ondersteun word, ontwerpladings, meetkunde, en vervaardigingsekonomie.
7. 6061 vs. 6063 vs. 7075: Watter legering moet jy kies vir smee?
Kies tussen 6061, 6063, en 7075 aluminium hang af van die komponent se sterktevereistes, smee haalbaarheid, korrosie omgewing, bewerkingsbehoeftes, en produksiekoste.
Alhoewel al drie hittebehandelbare aluminiumlegerings is, hulle dien verskillende vervaardigingsdoeleindes.
| Vergelykingsfaktor | 6061 Aluminium Allooi | 6063 Aluminium Allooi | 7075 Aluminium Allooi |
| Allooi reeks | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Familielid krag | Medium tot hoog | Laag tot medium | Baie hoog |
| Verteenwoordiger treksterkte krag in T6 toestand* | Ongeveer 290–310 MPa | Ongeveer 205–240 MPa | Ongeveer 530–570 MPa |
| Verteenwoordiger opbrengs krag in T6 toestand* | Ongeveer 240–276 MPa | Ongeveer 170–215 MPa | Ongeveer 470–505 MPa |
| Smee eienskappe | Goeie warm smeebaarheid; geskik vir 'n wye reeks industriële komponente | Hoofsaaklik gebruik vir ekstrusie; smee geskiktheid moet geëvalueer word vir die spesifieke komponent | Hoësterkte-legering wat noukeurige beheer van smeetemperatuur vereis, vervorming, en hittebehandeling |
| Korrosie weerstand | Goed vir algemene industriële omgewings | Goed tot baie goed in baie atmosferiese omgewings | Oor die algemeen minder bestand teen korrosie as 6061 en vereis groter aandag aan die diensomgewing |
| Sweisbaarheid | Oor die algemeen goed, alhoewel sweiswerk plaaslike T6-sterkte verminder | Oor die algemeen goed, onderhewig aan die toepassing en humeur | Oor die algemeen swak vir konvensionele smeltsweiswerk |
CNC-bewerkbaarheid |
Goed; geskik vir presisie bewerking | Goed | Goed, maar bewerkingstrategie hang af van die komponent en materiaaltoestand |
| Anodisering en oppervlak afwerking | Goed, met wyd gebruikte dekoratiewe en beskermende afwerkings | Uitstekende keuse vir baie eenvormige argitektoniese en dekoratiewe afwerkings | Anodisering is moontlik, maar kosmetiese voorkoms en korrosiebeskerming hang af van legeringstoestand en -proses |
| Familielid materiaal koste bereken | Gematig | Gematig | Oor die algemeen hoër |
| Tipies aansoeke | Gesmede hakies, masjinerie komponente, hidrouliese onderdele, strukturele verbindings, robotkomponente | Geëxtrudeerde profiele, Hittebakke, argitektoniese afdelings, geselekteerde liggewig komponente | Hoë-sterkte strukturele toebehore, gespesialiseerde lugvaartkomponente, hoë-lading meganiese onderdele |
| Die beste geskik vir | Gebalanseerde krag, korrosieweerstand, bestuurbaarheid, en koste | Toepassings wat ekstrusieprestasie prioritiseer, komplekse profiele, en oppervlakvoorkoms | Toepassings waar hoë sterkte die belangrikste ontwerpvereiste is |
Meganiese eienskappe is verteenwoordigende verwysingsreekse vir gewone bewerkte produkte in T6 toestand, nie gewaarborgde waardes vir elke smee nie.
Werklike eienskappe hang af van produkvorm, snit dikte, spesifikasie, hittebehandeling, en toetsvereistes.
8. Tipiese toepassings van 6061-T6 aluminium smee
Die legering is geskik vir 'n wye reeks liggewig strukturele en meganiese komponente.
In elke aansoek, die finale ontwerp en toepaslike spesifikasies bepaal of 'n vervalste 6061-T6 aluminium komponent toepaslik is.

Fiets- en Sporttoerusting
Toepassings sluit krukkomponente in, stuurstange, sitplekklemme, verbindingstoebehore, en ander strukturele bykomstighede.
Die belangrikste voordele is lae digtheid, nuttige krag, bestuurbaarheid, en die vermoë om komplekse meetkunde te skep terwyl 'n relatief lae komponentmassa behou word.
Robotika en outomatisering
Robotgewrigte, monteerhakies, aktuator ondersteun, en strukturele verbindings vereis dikwels 'n kombinasie van styfheid, Dimensionele akkuraatheid, en lae massa.
6061-T6 smeewerk verskaf 'n praktiese beginmateriaal vir komponente wat daarna CNC-bewerking van boorgate benodig, dra sitplekke, en montage-koppelvlakke.
Motor- en elektriese voertuie
Moontlike toepassings sluit geselekteerde hakies in, monteer komponente, strukturele verbindings, en meganiese hulponderdele.
Vir veiligheidskritieke onderstel- of veringkomponente, die allooi toestand, smee spesifikasie, moegheid prestasie, en valideringsvereistes moet voor produksie vasgestel word.
Hidrouliese en industriële masjinerie
Hidrouliese komponente, toerusting hakies, klepverwante dele, koppelings, en masjienstutte kan baat vind by die kombinasie van krag, korrosieweerstand, en bewerkbaarheid.
Vir drukbevattende komponente, die ontwerp moet afsonderlik drukintegriteit aanspreek, verseëlend, en toepaslike kwalifikasievereistes. Die allooi-benaming alleen bevestig nie geskiktheid nie.
Mediese toerusting en industriële instrumente
Toerusting strukture, aanpassingsmeganismes, monteer plate, en ondersteuningskomponente kan 6061-T6 gebruik waar gewig en akkuraatheid belangrik is.
Elektriese gereedskap en meganiese samestellings
Geselekteerde behuisings, ratkas ondersteun, strukturele verbindings, en ander gemasjineerde komponente kan baat vind by gesmee 6061 spasies.
9. Praktiese waarskuwings vanaf die Forge-vloer
Ek het 'n paar lesse op die harde manier geleer. Hier is my waarskuwings vir enigiemand wat 6061-T6 smee spesifiseer.
Moenie verstek na 7075
7075 is sterker, maar dit is ook duurder, moeiliker om te smee, moeiliker om te sweis, en minder korrosiebestand. Vir die meeste dele, 6061-T6 is genoeg. Met behulp van 7075 wanneer dit nie nodig is nie, is bloot geld verbrand.
Anodiseer vir buitelug- en kusdiens
6061 het matige korrosiebestandheid. In 'n goedaardige binnenshuise omgewing, dit is goed.
Vir langtermyn blootstelling aan die buitelug of kus, anodiseer dit. Die oksiedlaag sal die oppervlak beskerm en die lewensduur verleng.
Bevestig T6 Hittebehandeling
Ek kan dit nie genoeg sê nie. N 6061 smee sonder T6 is nie 'n strukturele deel nie. Vra vir hardheidsverslae en trekdata. As die verskaffer dit nie kan verskaf nie, vind 'n ander verskaffer.
Gebruik inheemse aluminium, Nie herwin nie
Herwin 6061 kan inkonsekwente chemie hê. Dit mag nie eenvormig geanodiseer word nie, en die sterkte daarvan kan verskil. Vir kritiese smeewerk, dring aan op ongerepte aluminium staaf en versoek 'n spektrometrieverslag vir elke bondel.
Oorweeg sweis versigtig
6061 is sweisbaar, maar die hitte-geaffekteerde sone verloor krag. As jy 'n 6061-T6 deel sweis, jy sal dalk 'n laer sterkte in die sweisarea moet aanvaar, of beplan vir na-sweis hittebehandeling indien moontlik.
Masjien Na T6
As jy masjien voor T6, die deel kan vervorm tydens blus. Vir stywe verdraagsame dele, rowwe masjien, T6 behandel, maak dan die masjien klaar.
10. Finale Gedagtes
6061-T6 is nie die opvallendste aluminiumlegering nie. Dit sal nie 'n kragkompetisie wen nie 7075.
Dit sal nie 'n korrosiekompetisie teen wen nie 5052. Maar dit is die legering wat die werk gedoen kry—dag na dag, deel na deel.
In my dekades op die smeedvloer, Ek het geleer dat die beste materiaal nie altyd die sterkste of die goedkoopste is nie.
Dit is die een wat by die toepassing pas. Vir die oorgrote meerderheid van strukturele aluminium smeewerk, daardie materiaal is 6061-T6.
As jy 'n vervalste komponent ontwerp, begin met 6061-T6. As dit jou krag ontmoet, korrosie, en gewigsvereistes, jy het jou antwoord gevind. En as dit nie so is nie, oorweeg dit dan om op te beweeg na 'n meer gespesialiseerde legering.
Maar moenie die werkesel oorslaan net omdat dit bekend is nie. Vertroudheid, in hierdie geval, is 'n teken van bewese prestasie.
Vrae
Wat is 6061-T6 aluminium smee?
Dit is 'n smeewerk van 6061 aluminiumlegering en daarna verwerk tot die T6-tempering deur middel van oplossingshittebehandeling en kunsmatige veroudering, volgens die toepaslike spesifikasie.
Die smeeproses vorm die komponent, terwyl hittebehandeling die vereiste finale eienskappe daarvan vestig.
Wat is die verskil tussen 6061-T6 en 6061-T651 aluminium?
T6 is oplossing hitte behandel en kunsmatig verouder. T651 is T6 plus 'n beheerde strek om interne spanning te verlig. T651 word dikwels gebruik vir gemasjineerde onderdele waar dimensionele stabiliteit van kritieke belang is.
Is 6061-T6 sterker as 6063-T6 aluminium?
Ja. 6061-T6 het 'n hoër trek- en treksterkte as 6063-T6. 6063 word meer gekies vir ekstrueerbaarheid en oppervlakafwerking as vir sterkte.
Hoe hard is 6061-T6 aluminium?
Tipiese hardheid is rond 95 Hb (Brinell). Dit is matig-hard genoeg vir strukturele gebruik, sag genoeg om maklik te masjien.
Hoekom het 6061-T6 aluminium hittebehandeling nodig??
Sonder T6, 6061 het net ongeveer die helfte van sy potensiële sterkte. Die T6-behandeling presipiteer Mg₂Si-deeltjies wat die legering versterk.
Is 6061-T6 aluminium goed vir anodisering?
Ja. 6061 geanodiseer eweredig en neem kleurstof goed op. Dit is 'n algemene keuse vir sigbaar, kosmetiese, en argitektoniese dele.

