In meganiese vervaardiging, ontelbare komponente kan anders lyk in vorm en funksie, maar baie van hulle kan in 'n beperkte aantal tipiese struktuurvorme geklassifiseer word.
Onder die mees verteenwoordigende is asse, moue, huise, ratte, suiers, en koppelstawe verbind.
Die uitdaging in die bewerking van hierdie onderdele is nie bloot om 'n snygereedskap of masjien te kies nie.
'n Gesonde prosesplan moet leë seleksie koördineer, datum ontwerp, bewerking volgorde, toelae verspreiding, hittebehandeling, toebehore ontwerp, sny parameters, Dimensionele inspeksie, en produksievolume.
Hierdie artikel bied 'n sistematiese oorsig van die bewerkingsmetodes, tipiese proses roetes, sleutel tegniese vereistes, en algemene vervaardigingsuitdagings wat verband hou met hierdie ses verteenwoordigende meganiese onderdele.
1. As Onderdele Bewerking: Die maatstaf van roterende komponentbewerking
Asonderdele is van die mees verteenwoordigende komponente in meganiese vervaardiging.
Hul primêre funksies is om roterende elemente te ondersteun, wringkrag oordra, krag oordra, en handhaaf die relatiewe posisie van laers, ratte, katrolle, koppelings, en ander transmissiekomponente.
Die kwaliteit van 'n skag word bepaal deur 'n kombinasie van dimensionele akkuraatheid, vorm akkuraatheid, posisionele akkuraatheid, en oppervlak integriteit.
Vir relatief eenvoudige klein skagte, ronde staaf voorraad is dikwels ekonomies omdat die begin meetkunde reeds benader die finale silindriese vorm.
Vir hoësterkte of swaar gelaaide skagte, smee kan beter materiaalbenutting en gunstiger meganiese eienskappe verskaf. Groot of hoogs komplekse skagte kan gespesialiseerde giet- of smeeprosesse vereis.

Tipiese asbewerkingsproses
'n Algemene asbewerkingsroete kan uitgedruk word as:
Leëvoorbereiding → voor- en middelboor → grofdraai → hittebehandeling → semi-afwerking → sekondêre kenmerk bewerking → afwerking draai → slyp of superafwerking → finale inspeksie
Die presiese volgorde verander volgens die skaggeometrie en materiaal, maar datumstabiliteit en prosesvolgordebepaling sentrale oorwegings bly.
Vir baie presisie skagte, middelgate word vroeg gevestig en dan gebruik as verwysingsdatums vir daaropvolgende bewerking.
Bewerking tussen sentra laat toe dat verskillende eksterne silindriese oppervlaktes gegenereer word relatief tot 'n gemeenskaplike as, wat veral voordelig is wanneer koaksialiteit krities is.
Waarom proses volgordebepaling belangrik is
'n Hoofbeginsel in asbewerking is om aansienlike materiaalverwydering uit te voer terwyl die werkstuk nog voldoende strukturele styfheid het.
Byvoorbeeld, grofdraai van groter diameters word gewoonlik uitgevoer voor uitgebreide bewerking van kleiner diameters.
As te veel materiaal op 'n vroeë stadium uit 'n skraal gebied verwyder word, plaaslike styfheid neem af en die skag word meer vatbaar vir:
Defleksie → vibrasie → dimensionele fout → meetkundige afwyking
Termiese behandeling moet ook in die prosesroete geïntegreer word. Wanneer verharding of tempering vereis word, voldoende afwerkingtoelae moet behou word om hittebehandelingsvervorming tydens daaropvolgende bewerkings te verwyder.
Growwe draai en semi-afwerking
Draai is die primêre bewerkingsproses vir die meeste konvensionele asgeometrieë.
Rowwe draai is hoofsaaklik gemoeid met doeltreffende materiaalverwydering en die vestiging van die basiese trapprofiel.
Snyparameters word oor die algemeen gekies om produktiwiteit te maksimeer terwyl stabiele snytoestande gehandhaaf word en oormatige defleksie vermy word.
Semi-afwerking bring die belangrikste funksionele oppervlaktes nader aan hul finale afmetings en berei hulle voor vir hoë-presisie afwerking.
Vir skraal skagte, die keuse van ondersteuning is veral belangrik. Stootsteun, vaste rus, rus rus, toepaslike gooimetodes, en geoptimaliseerde snyparameters kan werkstukafbuiging aansienlik verminder.
Die doel is nie bloot om materiaal vinnig te verwyder nie, maar om 'n stabiele tussengeometrie te produseer wat die latere presisiebewerkings betroubaar kan ondersteun.
Presisie afwerking van skagoppervlaktes
Wanneer skagte hoë dimensionele en meetkundige akkuraatheid vereis, slyp word dikwels die finale presisiebewerking.
Silindriese slyp word wyd gebruik vir die dra van joernale, presisie skagte, hidrouliese komponente, en ander oppervlaktes wat streng toleransies en beheerde oppervlakafwerking vereis.
Sentraallose maal is hoogs produktief vir silindriese komponente wat in groot hoeveelhede vervaardig word, veral wanneer individuele werkhouding tussen sentrums onnodig is.
Vir veeleisende toepassings, bykomende afwerkingstegnieke kan insluit:
- Superafwerking
- Slyp
- Poleer
- Roller poets
- Klop
Hierdie prosesse kan oppervlaktekstuur verbeter en, afhangende van die metode, verander naby-oppervlak eienskappe soos oorblywende spanning en hardheid.
Slyp gaan nie bloot oor oppervlakruwheid nie
'n Algemene wanopvatting is dat slyp slegs gebruik word om 'n gladder oppervlak te verkry. In presisie-as vervaardiging, sy rol is baie wyer.
Slyp kan regstel:
- Diameter variasie
- Taps toe
- Rondheidsfoute
- Silindrisiteitsfoute
- Plaaslike oppervlakdefekte
Nietemin, oormatige maalhitte kan die oppervlaklaag van geharde staal beskadig.
Dus, koelmiddel aflewering, wiel keuse, aantrek, voer, en slypparameters moet noukeurig beheer word om termiese skade of ongewenste oorblywende spanning te voorkom.
Bewerking van sleutels, Splines, en drade
Skagte bevat dikwels sekondêre funksionele kenmerke wat akkuraat met die hoofrotasie-as verwant moet bly.
Sleutels kan deur maal geproduseer word, aanranding, vorming, of gespesialiseerde bewerkingsmetodes. Hulle breedte, diepte, posisie, en hoekoriëntasie beïnvloed wringkragoordrag en samestelling.
Splines is meer kompleks omdat veelvuldige tande akkuraat rondom die asomtrek versprei moet word.
Afhangende van die spline-ontwerp en produksievolume, prosesse soos aanranding, vorming, hobbing, maalwerk, of maal kan gebruik word.
Drade kan gemasjineer word deur te draai, draad maal, tik vir interne kenmerke, of slyp vir hoë-presisie toepassings.
'n Kritiese prosesbeplanningsbeginsel is dat hierdie sekondêre kenmerke gemasjineer moet word vanaf beheerde funksionele datums.
Andersins, die skag kan akkurate individuele kenmerke hê, maar verkeerde hoek- of posisionele verhoudings tussen hulle.
Spesiale skagonderdele: Krukasse en loodskroewe
Sommige askomponente vereis gespesialiseerde prosesstrategieë omdat hul geometrie verder gaan as konvensionele draaiwerk.
Krukas
Krukasse bevat veelvuldige offsetjoernale, insluitend hoofjoernale en krukpenne.
Hul bewerking vereis dus presiese beheer van die joernaaldeursnee, kruk gooi, hoekposisie, filette, olie gange, en dinamiese balans.
Tipiese prosesse kan gespesialiseerde draaiwerk insluit, maal, boor, filet afwerking, poleer, en balanseer.
Omdat krukas erge sikliese laai ervaar, oppervlakintegriteit by filette en joernaaloorgange is veral belangrik.
Loodskroewe
Loodskroewe vereis streng beheer van draadprofiel, toonhoogte, lood akkuraatheid, reguitheid, en oppervlakafwerking.
In presisie toepassings, draadslyp of ander hoë-akkuraatheid prosesse kan vereis word na hitte behandeling.
Vir sulke komponente, die prosesdoelwit strek verder as dimensionele akkuraatheid om in te sluit bewegingsakkuraatheid oor die hele werklengte.
2. Mou & Bewerking van busonderdele: Bore Precision as die Kern Tegniese Uitdaging
Hul- en busonderdele word wyd as ondersteuning gebruik, leiding, posisionasie, verseëlend, en slytvaste komponente in meganiese toerusting.
Tipiese voorbeelde sluit in draende bosse, gidsmoue, spasieermoue, skaghulse, hidrouliese busse, silinder voerings, en dra moue.
Alhoewel hul basiese geometrie dikwels relatief eenvoudig is - 'n silindriese binnegat gekombineer met 'n eksterne silindriese oppervlak - kan die bewerkingsvereistes aansienlik meer veeleisend wees as wat hul voorkoms aandui.
Die sentrale uitdaging in hul- en busbewerking is nie bloot om 'n akkurate boor of buitedeursnee te produseer nie.
Die kritieke vereiste is die handhawing van die geometriese verhouding tussen die boor, buitenste deursnee, eindvlakke, en funksionele as.
In baie toepassings, selfs 'n klein fout in konsentrisiteit of loodregstelling kan ongelyke laai veroorsaak, oormatige slytasie, lekkasie, vibrasie, of voortydige mislukking.

Tipiese bewerkingsproses vir hulonderdele
'n Algemene bewerkingsroete kan beskryf word as:
Leë voorbereiding → bekleding → growwe draai → boor of growwe boor → hittebehandeling indien nodig → semi-afwerking → presisie boor of uitruim → interne slyp/slyp → finale inspeksie
Die presiese volgorde hang af van die moustruktuur en vereiste akkuraatheid.
Vir relatief eenvoudige en lae-presisie busse, boor gevolg deur ruim kan voldoende boor akkuraatheid verskaf.
Wanneer strenger toleransies en beter meetkundige beheer vereis word, vervelig, interne slyp, slyp, of lap kan ingestel word.
'n Praktiese vordering is:
Boor → Boring → Ruim → Slyp/Slyp
Elke proses dien 'n ander doel eerder as om net dieselfde bewerking te herhaal met toenemende akkuraatheid.
Boorbewerking: Van grofwerk tot presisieafwerking
Boor
Boor word algemeen gebruik om die aanvanklike gat in soliede spasies te skep. Dit bied hoë produktiwiteit, maar verskaf gewoonlik nie die meetkundige akkuraatheid wat nodig is vir 'n presisie funksionele boor nie.
Gat posisie, reguitheid, en boorafbuiging kan alle daaropvolgende bewerkings beïnvloed, dus moet die aanvanklike gat gesien word as 'n begin meetkunde eerder as die finale boor.
Vervelig
Boring verwyder materiaal uit 'n bestaande gat en bied baie groter beheer oor deursnee, reguitheid, rondheid, en posisionele akkuraatheid.
Vir presisiemoue, vervelig is dikwels die sleutel-tussenoperasie omdat dit foute wat tydens boor aangebring is regstel en 'n betroubare meetkunde vir daaropvolgende afwerking daarstel.
Room
Ruim word hoofsaaklik gebruik om boorgrootte akkuraatheid en oppervlakafwerking te verbeter nadat 'n geskikte voorafbewerkte gat vervaardig is.
Dit is doeltreffend vir relatief konsekwente produksie wanneer die vereiste toleransie binne die vermoë van die proses is.
Nietemin, uitruim is nie 'n plaasvervanger vir die regstelling van 'n fundamenteel onakkurate of verkeerde gat nie. Die kwaliteit van die resultaat hang steeds af van die vorige boor- of booroperasie.
Interne slyp
Interne slyp word gebruik wanneer hoë dimensionele en meetkundige akkuraatheid vereis word, veral vir geharde of presisie komponente.
Dit kan verbeter:
- Boor deursnee
- Rondheid
- Silindrikiteit
- Oppervlak ruwheid
Maaltoelaes moet noukeurig beheer word, veral vir klein deursnee of dunwandige moue.
Slyp
Slyp is 'n afwerkingsproses wat veral geskik is vir silindriese borings.
Dit kan beide geometriese akkuraatheid en oppervlaktekstuur verbeter en word wyd gebruik vir silindervoerings, hidrouliese komponente, presisie busse, en dra-oppervlaktes.
Een van die groot voordele van slyp is die vermoë om 'n beheerde kruis-gearceerde oppervlakpatroon te genereer wat smeermiddelretensie in toepaslike toepassings kan ondersteun.
Dunmuurmoue: Vervorming is die belangrikste uitdaging
Dunmuurmoue is van die moeiliker komponente om akkuraat te masjineer omdat hul styfheid beperk is.
Tydens bewerking, die snykrag kan die werkstuk tydelik vervorm.
Nadat die wedstryd vrygestel is, die elastiese vervorming kan gedeeltelik herstel, wat veroorsaak dat die gemete boor of buitedeursnee verander.
Dit skep 'n gemeenskaplike situasie:
Gemasjineer onder klemlading → dimensie lyk korrek → losgemaak van bevestiging → geometrieveranderinge
Die probleem word erger as die mou baie dun is, lank, of gemaak van 'n relatief sagte materiaal.
Drie hoofmetodes van vervormingsbeheer
1. Verminder snykrag
Toepaslike sny parameters, skerp gereedskap, geskikte gereedskapgeometrie, en beheerde snydiepte kan radiale snykragte verminder.
2. Optimaliseer klem
Die werkhoustelsel moet die komponent veilig hou sonder om oormatige krag toe te pas.
Sagte kake, uitbreidende mandrels, interne ondersteunings, en spesiaal ontwerpte toebehore kan help om klemvragte meer eenvormig te versprei.
3. Beheer hitte
Sny hitte kan veroorsaak dat beide die gereedskap en werkstuk uitsit. As die temperatuur nie stabiel is nie, dimensionele metings wat onmiddellik na bewerking geneem word, verteenwoordig moontlik nie die werklike kamertemperatuur meetkunde nie.
Vir presisie komponente, koelmiddellewering en termiese stabilisering kan dus so belangrik wees as nominale snyparameters.
Boor-tot-OD-konsentrisiteit is dikwels belangriker as individuele grootte
Een van die belangrikste kenmerke van 'n mou is die verhouding tussen sy boor en buitedeursnee.
Oorweeg 'n bus wat in 'n behuising geïnstalleer is en 'n roterende as dra.
Selfs al is die boordeursnee en buitedeursnee albei binne toleransie, oormatige eksentrisiteit tussen hulle kan ongelyke wanddikte en 'n verskuiwende lopende as veroorsaak.
Dit kan lei tot:
- Ongelyke laerdruk
- Versnelde slytasie
- Verhoogde wrywing
- As wanbelyning
- Plaaslike verwarming
- Verminderde seëlprestasie
Om hierdie rede, die proses moet 'n stabiele verhouding tussen die interne en eksterne verwysingsoppervlaktes handhaaf.
Waar hoë konsentrisiteit vereis word, die bewerking van beide oppervlaktes vanaf 'n gemeenskaplike datum of die gebruik van 'n beheerde enkelopstellingstrategie kan opgehoopte lokaliseringsfoute verminder.
Diepgat-moubewerking
Langmoue en diepboorbusse stel bykomende uitdagings in verband met gereedskapafbuiging, chip ontruiming, koelmiddel aflewering, en het reguit gedra.
Soos die gat dieper word relatief tot sy deursnee, die bewerkingstelsel word toenemend sensitief vir:
- Gereedskap oorhang
- Sny krag
- Vibrasie
- Hitte akkumulasie
- Chip ontruiming
- Wanbelyning van die werkstuk en gereedskap
Gespesialiseerde diepgat boor- en boortegnieke kan dus nodig wees.
In presisie boorbewerkings, drywende of selfbelynde boorreëlings kan die snystelsel help om die bestaande gat meer akkuraat te volg, afhangende van die masjien en toepassing.
Effektiewe koelmiddellewering is ook noodsaaklik. Swak skyfie-ontruiming kan skyfies laat hersny, boortelling veroorsaak, dimensionele onstabiliteit, en versnelde slytasie van gereedskap.
3. Behuising & Bewerking van boksonderdele: Gekombineerde bewerking van gatstelsels en verwysingsvlakke
Behuising en boksonderdele is fundamentele strukturele komponente in meganiese toerusting.
Tipiese voorbeelde sluit in masjiengereedskaphuise, ratkaskaste, Beheerhuise, Pomp liggame, oordragsake, enjinblokke, en spilbokse.
Anders as skagte en moue, wat deur rotasie-oppervlaktes oorheers word, behuisingsdele bevat gewoonlik 'n kombinasie van groot verwysingsvlakke, kruisende boorstelsels, monteeroppervlaktes, skroefdraadgate, interne holtes, en eksterne strukturele kenmerke.
Hul bewerkingsprobleme kom dus nie van 'n enkele kenmerk nie, maar van die handhawing van die ruimtelike verhouding tussen talle funksionele oppervlaktes en gatstelsels.
Die dimensionele en geometriese akkuraatheid van hierdie kenmerke beïnvloed die samestellingskwaliteit direk, asbelyning, dra prestasie, vibrasie, verseëlend, en die bedryfstabiliteit van die volledige masjien.

Sleutel bewerking vereistes
Die belangrikste vereistes sluit in boordiameter, gat-posisie akkuraatheid, koaksialiteit, vlak vlakheid, loodregtigheid, parallelisme, en oppervlakafwerking.
Vir laerhuise en transmissiekaste, die verhouding tussen veelvuldige borings is veral krities omdat enige wanbelyning asbelyning kan beïnvloed, laerlading, rat ineen, vibrasie, en dienslewe.
| Vereiste | Hoofdoel |
| Boor akkuraatheid | Verseker behoorlike laer- en aspassing |
| Gat-posisie akkuraatheid | Handhaaf korrekte samestelling meetkunde |
| Koaksialiteit | Hou veelvuldige laerborings in lyn |
| Vlak platheid | Bied stabiele montering en montering |
| Loodreg / parallelisme | Handhaaf korrekte meetkundige verwantskappe |
| Oppervlakafwerking | Ondersteun passing, verseëlend, en kontak prestasie |
Datumseleksie en Prosesbeplanning
Datumkeuse is die grondslag van behuisingsbewerking. 'n Stabiele en herhaalbare verwysingstelsel moet gevestig word voordat kritieke kenmerke gemasjineer word.
In enkelstuk of klein-batch produksie, rowwe gietstukke kan met die hand in lyn gebring word volgens ontwerpverwysings.
In massaproduksie, toebehore-gebaseerde lokaliseringstelsels soos die een-vlak-twee-pen beginsel verskaf vinniger en meer herhaalbare posisionering.
Die bewerkingsvolgorde volg oor die algemeen die beginsel van “datum eerste, vliegtuie voor gate, grof voor afronding.”
Groot verwysingsoppervlaktes word eers gevestig, gevolg deur die kritieke gatstelsels.
Om belangrike bedrywighede binne dieselfde koördinaatstelsel te hou, help om kumulatiewe posisioneringsfoute te verminder.
Bewerking van verwysingsvlakke en gatstelsels
Verwysingsvliegtuie word gewoonlik gemasjineer deur maalwerk, skaafwerk, of maal, afhangende van die komponentgrootte en akkuraatheidsvereistes.
Nadat die primêre datum oppervlaktes vasgestel is, gatstelsels kan deur boor vervaardig word, ruim, vervelig, of gespesialiseerde bewerking.
Vir gewone monteergate, boor kan voldoende wees. Presisie draerborings vereis dikwels vervelige of afrondingsbewerkings. Waar verskeie boorgate 'n gemeenskaplike as moet deel, lyn vervelig kan uitstekende koaksiale beheer bied.
Koördineer bewerking en CNC -bewerking sentrums is veral geskik wanneer veelvuldige gate-liggings akkuraat beheer moet word en produksiebuigsaamheid belangrik is.
Tipiese bewerkingsroete
'n Verteenwoordigende proses is:
Leë voorbereiding → datum-vlak bewerking → hoofvlak bewerking → grofgat bewerking → semi-afwerking → presisie boor/frees → skroefwerk en sekondêre kenmerke → finale afwerking en inspeksie
Deur rofwerk en afwerking te skei help om die invloed van snykragte te verminder, oorblywende spanning, en termiese vervorming op finale akkuraatheid.
Vir groot gegote omhulsels, spanningsverligting of stabilisering kan ook nodig wees voor presisiebewerking omdat die verwydering van groot hoeveelhede materiaal oorblywende spanning kan vrystel en dimensionele beweging kan veroorsaak.
Waarom gatstelsel akkuraatheid saak maak
In 'n behuising, individuele afmetings is slegs deel van die kwaliteitvereiste.
'n Laerboor kan sy deursnee-toleransie bereik, maar steeds funksionele probleme veroorsaak as sy as verkeerd geposisioneer is relatief tot 'n ander boor of monteeroppervlak.
Dus, die kerndoelwit van behuisingsbewerking is:
Om akkurate en stabiele meetkundige verwantskappe tussen verwysingsvlakke te vestig, presisie borings, monteergate, en ander funksionele kenmerke.
Vir buigsame produksie, CNC-bewerkingsentrums bied 'n effektiewe kombinasie van akkuraatheid en aanpasbaarheid.
Vir hoëvolume-vervaardiging, toegewyde toebehore, vervelige stelsels, outomatiese toerusting, en in-proses inspeksie kan hoër herhaalbaarheid en produktiwiteit verskaf.
Die fundamentele beginsel bly dieselfde: beheer eers die datumstelsel, bou dan die hele gat en oppervlakgeometrie daaromheen.
4. Silindriese ratte bewerking: Tandprofielbewerking as die proseskern
Silindries ratte is noodsaaklike transmissiekomponente wat gebruik word om wringkrag oor te dra, verander rotasiespoed, en handhaaf 'n gedefinieerde bewegingsverhouding tussen asse.
Tipiese voorbeelde sluit reguit ratte in, heliese ratte, interne ratte, en ander silindriese ratvorms.
Hul bewerking is aansienlik meer veeleisend as gewone draaiwerk omdat die tandstelsel akkurate verhoudings in profiel moet handhaaf, lei, toonhoogte, afstand tussen, radiale uitloop, en belyning met die ratboor of as-as.
Die kwaliteit van 'n rat beïnvloed transmissiegeraas direk, vibrasie, las verspreiding, doeltreffendheid, en dienslewe.
Dus, rat vervaardiging moet beskou word as 'n geïntegreerde proses wat rat blanko voorbereiding behels, datum beheer, tand generasie, hittebehandeling, afwerking, en finale inspeksie, eerder as bloot 'n tandsny-operasie.

Hoofbewerkingsvereistes vir silindriese ratte
Rat akkuraatheid word oor die algemeen vanuit verskeie funksionele perspektiewe beoordeel.
Bewegingsakkuraatheid bepaal of die rat die beoogde hoekverwantskap oordra, terwyl hardloop akkuraatheid affekteer gladheid en vibrasie.
Tand-tot-tand en tand-oppervlak akkuraatheid beïnvloed hoe eenvormig las versprei word oor die inmekaar tande.
| Vereiste | Ingenieurswese |
| Tandprofiel akkuraatheid | Verseker die ontwerpte involut of gewysigde tandgeometrie |
| Lood akkuraatheid | Beheer tandbelyning langs die gesigwydte |
| Toonhoogte akkuraatheid | Handhaaf korrekte tandspasiëring en transmissieverhouding |
| Radiale uitloop | Beïnvloed rotasiekonsekwentheid en ratgaas |
| Boor akkuraatheid | Verseker korrekte posisionering op die as |
| Boor-tot-tand konsentrisiteit | Handhaaf die korrekte verhouding tussen die rat-as en tandstelsel |
| Ruwheid van die tandoppervlak | Beïnvloed wrywing, geraas, dra, en moegheid |
| Hardheid en kasdiepte | Bepaal slytasieweerstand en vragdravermoë na hittebehandeling |
Tipiese silindriese ratbewerkingsproses
'n Verteenwoordigende ratvervaardigingsroete is:
Leë vervaardiging → hittebehandeling van blanko indien nodig → rat leeg draai → boor en vlak bewerking → rat sny → hitte behandeling → datum herstel → rat afwerking → inspeksie
Die presiese volgorde hang af van die materiaal, rat grootte, akkuraatheid graad, hittebehandeling metode, en produksievolume.
'n Belangrike beginsel is om voldoende bewerkingstoelae te reserveer vir bewerkings wat na hittebehandeling uitgevoer word.
Prosesse soos karburasie, blus, en tempering kan dimensionele en geometriese veranderinge veroorsaak.
As die finale akkuraatheidsvereiste streng is, hierdie veranderinge moet tydens vroeëre bewerkingstadia verwag word.
Datumkeuse is krities
Die tandstelsel, verveel, en eindvlakke moet 'n presiese ruimtelike verhouding handhaaf. Dus, datumkeuse is een van die belangrikste besluite in ratprosesbeplanning.
Vir as-integrale ratte, die rotasie-as word algemeen vasgestel deur middelgate of ander beheerde asverwysings. Vir boortipe ratte, die boor- en eindvlak word dikwels as funksionele lokaliseringsverwysings gebruik.
Die beginsel is eenvoudig:
Die bewerkingsdatum moet nou in lyn wees met die rat se funksionele rotasiedatum.
Swak datum seleksie kan 'n rat produseer waarin die tandprofiel individueel akkuraat is, maar die hele tandstelsel is eksentries relatief tot die boring.
Dit kan lei tot ongelyke mesing, verhoogde geraas, gelokaliseerde tandlading, en voortydige dra.
Belangrikste tandbewerkingsmetodes
Verskillende ratsnyprosesse word volgens ratgeometrie gekies, akkuraatheid, produksievolume, en of die rat intern of ekstern is.
Gear Hobbing
Hobbing is een van die mees gebruikte metodes vir die bewerking van eksterne silindriese ratte. 'n Roterende kookplaat skakel deurlopend met die ratspasie in om die tandspasies te genereer.
Die belangrikste voordele daarvan is hoë produktiwiteit, deurlopende sny, en geskiktheid vir beide reguit en heliese ratte. Dit is dus besonder aantreklik vir medium- en produksie met 'n hoë volume.
Ratvorming
Ratvorming gebruik 'n resiprokerende snyer wat met die werkstuk in 'n rat-agtige genererende verhouding inskakel.
Sy vermoë om naby skouers en binne interne geometrieë te werk maak dit waardevol vir interne ratte en sekere ratstrukture wat moeilik is om te kook..
Gear Skeer
Ratskeer word gewoonlik voor finale verharding gebruik om tandakkuraatheid en oppervlaktoestand te verbeter.
Dit kan klein afwykings verwyder wat tydens vorige snybewerkings geproduseer is en word veral geassosieer met hoëvolume motorratvervaardiging.
Rat Slyp
Vir geharde hoë-presisie ratte, slyp is dikwels die finale tandafwerking. Dit kan tandprofiel aansienlik verbeter, lei, uithardloop, en oppervlakafwerking.
Ratslyp is veral belangrik vir toepassings met lae transmissiegeraas, hoë vragvermoë, en presiese bewegingsoordrag word vereis.
Hittebehandeling en Na-hittebehandelingsafwerking
Hittebehandeling is dikwels een van die mees invloedryke stadiums in ratvervaardiging omdat die rat gelyktydig oppervlakhardheid moet bereik, dra weerstand, moegheidsterkte, en dimensionele stabiliteit.
Afhangende van die ratmateriaal en toepassing, behandelings kan insluit:
- Geklas
- Carbonitriding
- Nitriding
- Induksie verharding
- Deur verharding
Vir koffergeharde ratte, die kombinasie van 'n harde slytvaste oppervlak en 'n taaier kern bied 'n balans tussen kontakmoegheidsweerstand en algehele strukturele sterkte.
Nietemin, hittebehandeling kan ook vervorming veroorsaak, oorblywende spanning, en dimensionele verandering. Dit is hoekom hoë-presisie ratte gereeld 'n finale slyp- of slypbewerking benodig na hittebehandeling.
5. Suiers bewerking: Presisievorming vir hoë-temperatuur-bedryfsomgewings
Suiers is kritieke resiprokerende komponente in binnebrandenjins, kompressors, en ander kragstelsels.
Hulle werk onder hoë temperature, hoë druk, afwisselende meganiese ladings, en deurlopende glykontak, dus is hul bewerkingsvereistes nou gekoppel aan termiese uitsetting, smeer, verseëlend, en moegheid prestasie.
Enjinsuiers word gewoonlik van aluminiumlegerings vervaardig vanweë hul lae digtheid en gunstige termiese geleidingsvermoë, alhoewel gespesialiseerde toepassings ander materiale kan gebruik.
Anders as 'n konvensionele silindriese komponent, 'n suier word selde as 'n eenvoudige reguit silinder gemasjineer.
Sy romp, kroon, ringgroewe, pen borings, en interne holtes het almal verskillende funksionele vereistes.
Die sentrale uitdaging is om die ontwerpte meetkunde akkuraat genoeg weer te gee dat die suier die vereiste loopvryhoogte en lasverdeling onder werklike bedryfstemperatuur bereik, eerder as om bloot kamertemperatuur dimensies te bevredig.

Hoofbewerkingsvereistes vir suiers
| Vereiste | Ingenieurswese |
| Romp deursnee en profiel | Beheer die loopspeling tussen suier en silinder |
| Rok rondheid | Bevorder eenvormige kontak en verminder gelokaliseerde laai |
| Pen-boor akkuraatheid | Verseker korrekte suierpenpas en vragoordrag |
| Pen-boor posisie | Handhaaf die geometriese verhouding tussen suier en verbindingsstang |
| Ringgroef-afmetings | Beheer suierring-sitplek en verseëling |
| Groefposisie en parallelisme | Voorkom ongelyke ringlaai en seëlprobleme |
| Kroon geometrie | Beïnvloed verbranding, termiese laai, en materiaalverspreiding |
| Oppervlak ruwheid | Beïnvloed wrywing, smeer, En dra |
Die suierrok is veral belangrik omdat sy werksgeometrie beïnvloed word deur termiese uitsetting en meganiese vervorming.
'n Profiel wat effens nie-silindries lyk by kamertemperatuur, kan opsetlik wees, laat die suier toe om die gewenste loopvorm na verhitting te nader.
Tipiese suierbewerkingsproses
'n Verteenwoordigende bewerkingsroete is:
Giet of smee → grofdraai → interne bewerking → pen-boor bewerking → ring-groef bewerking → romp profilering → afwerking → inspeksie
Die presiese volgorde hang af van die suierontwerp, materiaal, produksievolume, en die verhouding tussen die suierkenmerke.
Rowwe bewerking word hoofsaaklik gebruik om basiese meetkunde vas te stel en oortollige materiaal te verwyder, terwyl afwerking bedrywighede is verantwoordelik vir die reproduksie van die funksionele profiel en stywe geometriese toleransies.
Vir hoë volume produksie, toegewyde CNC-toerusting en outomatiese meting word dikwels gebruik om konsekwente afmetings van deel tot deel te handhaaf.
Suierrokprofielbewerking
Een van die tegnies veeleisendste bewerkings is die bewerking van die rompprofiel.
Die romp kan sorgvuldig beheer insluit:
- Vat profiele
- Cam profiele
- Tapers
- Plaaslike verligting
- Stoot-kant meetkunde
Hierdie kenmerke kompenseer vir die verskillende termiese uitsetting en meganiese belading wat deur verskillende streke van die suier tydens werking ervaar word.
Dus, suierbewerking is nie bloot 'n kwessie van die vervaardiging van 'n nominale deursnee nie. Die proses moet weergee a funksionele driedimensionele profiel.
Moderne CNC-stelsels kan koördinaatbeheerde profilering en gereedskapkompensasie gebruik om die vereiste meetkunde te bereik, terwyl presisiemetingstelsels die werklike profiel teen die ontwerpmodel verifieer.
Presisiebewerking van die penboring
Die suierpenboor is nog 'n kritieke kenmerk omdat dit las tussen die suier en verbindingsstang oordra.
Die kwaliteit daarvan hang af van:
Deursnee + rondheid + silindrisiteit + posisie + belyning
'n Verkeerde penboorposisie kan suierbeweging beïnvloed en bykomende laai in die verbindingstang en krukasstelsel inbring.
Afhangende van die suierontwerp, die boor kan gemasjineer word deur presisie boor gevolg deur slyp of 'n ander fyn afwerking bewerking.
Ringgroefbewerking
Ringgroewe moet akkurate breedte handhaaf, diepte, posisie, en parallelisme sodat die suierringe behoorlik kan beweeg en seël.
Swak groef meetkunde kan lei tot:
- Onvoldoende verseëling
- Oormatige olieverbruik
- Ring vas
- Verhoogde deurblaas
- Versnelde slytasie
Die groef-afwerking proses vereis dus streng beheer van gereedskap meetkunde en dimensionele kompensasie, veral wanneer aluminiumlegerings teen hoë produksievolumes gemasjineer word.
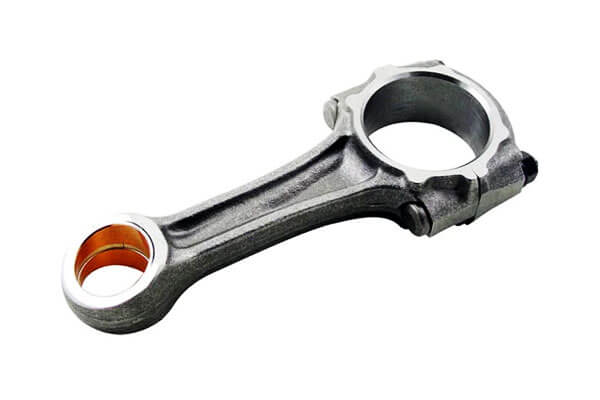
6. Verwerking van verbindingstawe: Vervormingsbeheer vir lae-rigiditeitskomponente
Verbindingstawe koppel die suier aan die krukas en dra die afwisselende kragte oor wat tydens heen-en-weer beweging gegenereer word.
Hulle moet hoë sikliese vragte weerstaan, impak, buig, en moegheid, terwyl dit lig genoeg bly om resiprokerende massa te verminder.
Die meeste konvensionele verbindingsstawe word vervaardig uit gesmede staal, alhoewel aluminium en ander gespesialiseerde legerings in spesifieke toepassings gebruik word.
Vanuit 'n bewerkingsperspektief, verbindingsstawe is uitdagend omdat hul langwerpige struktuur en wisselende deursnee hulle relatief lae plaaslike styfheid gee.
As gevolg hiervan, klemkrag, sny krag, en oorblywende spanning kan almal vervorming veroorsaak, wat dit moeilik maak om akkurate boorgeometrie en middelafstand te handhaaf.
Tipiese verbindingsstaafbewerkingsproses
'n Algemene prosesroete kan wees:
Smeedwerk → hittebehandeling → datum bewerking → ruwe eksterne bewerking → boor bewerking → dop skeiding → semi-afwerking → presisie boor / slyp → finale inspeksie
Die volgorde wissel na gelang van die verbindingstaafontwerp en of konvensionele bewerking of fraktuur-split-tegnologie gebruik word.
Rowwe bewerking vestig stabiele verwysingsoppervlaktes en verwyder die meerderheid van die bewerkingstoelaag.
Presisie boor en slyp word dan gebruik om die finale boor afmetings en geometriese akkuraatheid te bereik.
Boorbewerking en -afwerking
Die groot en klein boorgate word gewoonlik gemasjineer deur 'n reeks growwe boring, semi-afwerking, en presisie afwerking.
Vervelig bepaal akkurate grootte en meetkundige vorm, wyle slyp kan rondheid verder verbeter, silindrisiteit, en oppervlakkenmerke waar nodig.
Vir die groot-end-samestelling, die verhouding tussen die stok en pet is veral belangrik.
Nadat die doppie geskei en weer aanmekaar gesit is, die voltooide boor moet die ontwerpte meetkunde en belyning handhaaf.
Breuk-gesplete verbindingstawe
Breuksplyting word wyd gebruik vir geskikte hoëvolume-verbindingsstaafontwerpe.
In plaas daarvan om 'n konvensionele gemasjineerde paringsoppervlak tussen die staaf en pet te produseer, 'n beheerde fraktuur word langs 'n voorafbepaalde gebied geïnisieer.
Die gevolglike onreëlmatige breukvlakke bied 'n hoogs individuele paringsvlak, help om die pet en staaf terug te keer na hul oorspronklike relatiewe posisie tydens samestelling.
Hierdie benadering kan bied:
- Akkurate dop-tot-staaf ligging
- Verminderde relatiewe beweging
- Uitskakeling van sommige konvensionele bewerkingsoperasies
- Doeltreffende hoëvolume produksie
- Konsekwente samestellingposisionering wanneer dit behoorlik beheer word
Nietemin, breuk splitsing vereis noukeurig beheerde materiaal eienskappe, kerf meetkunde, fraktuurgedrag, en proses parameters. Dit is nie geskik vir elke verbindingstaafmateriaal of -ontwerp nie.
Die kernbeginsel van verbindingsstaafbewerking
Die fundamentele uitdaging is om die akkurate ruimtelike verhouding tussen die groot en klein boorgate te handhaaf, terwyl vervorming van die relatief skraal komponent voorkom word..
Dit maak verbindingstaafbewerking 'n klassieke voorbeeld van lae-styfheid presisievervaardiging. Masjien akkuraatheid alleen kan nie die finale resultaat waarborg nie.
Die proses moet gelyktydig datumkeuse beheer, toebehore laai, sny krag, materiaal verwydering, hittebehandeling, boor afwerking, en inspeksie.
In hoëvolume motorproduksie, die mees effektiewe proses kombineer dus rigiede en herhaalbare bevestiging met beheerde bewerkingsparameters, outomatiese meting, en, waar toepaslik, breuk-gesplete tegnologie.
7. Vergelyking van die ses tipiese bewerkingsonderdele
Alhoewel skagte, moue, huise, ratte, suiers, en verbindingstawe het baie verskillende geometrieë, hul prosesbeplanningslogika kan sistematies vergelyk word.
| Tipe deel | Primêre bewerkingsuitdaging | Kritiese kenmerke | Algemene prosesse | Groot beheerpunt |
| Skag | Rotasie akkuraatheid en konsentrisiteit | Joernale, skouers, drade, sleutelpaaie | Draai, maal, spline bewerking | Koaksialiteit en uitloop |
| Mou | Boor akkuraatheid en vervorming | Vervelig, VAN, eindgesig | Boor, vervelig, ruim, slyp | Bore-tot-OD-verhouding |
| Behuising | Datum en gatstelsel akkuraatheid | Monteer gesigte, borings, gate | Meulwerk, vervelig, boor, maal | Posisie en meetkundige akkuraatheid |
| Toerusting | Tandgeometrie en hittebehandelingsvervorming | Tand profiel, lei, toonhoogte, verveel | Hobbing, vorming, skeer, slyp, maal | Rat akkuraatheid en uitloop |
| Suier | Funksionele profiel en termiese meetkunde | Romp, pen boor, ringgroewe | Draai, vervelig, groef bewerking | Profiel- en posisionele akkuraatheid |
| Draaistang | Lae styfheid en vervorming | Klein-end/groot-end borings | Meulwerk, vervelig, slyp, fraktuur splitsing | Boorbelyning en middelafstand |
Die tabel toon 'n belangrike patroon: die bewerkingsmetode moet die funksionele geometrie van die onderdeel volg.
Daar is geen universeel voortreflike bewerkingsproses nie.
Draai is ideaal vir rotasie-oppervlaktes, vervelig is noodsaaklik vir presisie interne diameters, freeswerk oorheers komplekse prismatiese oppervlaktes, slyp bied hoë akkuraatheid na hittebehandeling, en vorming of breuk-gebaseerde prosesse kan bewerking vereistes vir geskikte hoë-volume komponente verminder.
8. Konklusie
Die ses verteenwoordigende deeltipes—asse, moue, huise, ratte, suiers, en koppelstawe verbind—verskaf 'n nuttige deursnee van meganiese bewerkingspraktyk.
Ten spyte van verskille, dieselfde fundamentele beginsels kom telkens weer voor:
Korrekte datumkeuse → logiese prosesvolgordebepaling → toepaslike bewerkingsmetodes → effektiewe vervormingsbeheer → betroubare inspeksie
Dit is die werklike grondslag van bewerkingsprosesontwerp.
Die doel is nie bloot om materiaal so vinnig as moontlik te verwyder nie.
'n Suksesvolle bewerkingsproses moet die blanko omskep in 'n komponent wat aan sy dimensionele voldoen, geometriese, funksioneel, metallurgiese, oppervlak, en ekonomiese vereistes konsekwent.
Vir ingenieurs, prosesbeplanners, en vervaardigers, om hierdie ses tipiese onderdeelkategorieë te verstaan, bied meer as 'n lys van bewerkingsmetodes.
Dit bied 'n praktiese raamwerk vir die ontleding van onbekende komponente en die keuse van 'n prosesroete gebaseer op onderdeelstruktuur, funksionele vereistes, materiële gedrag, akkuraatheid, en produksievolume.
Vrae
Wat is die mees uitdagende deel om te masjien onder hierdie ses tipes?
Dit hang af van die akkuraatheid graad, maar oor die algemeen bied ratte en suiers die hoogste proseskompleksiteit.
Ratte vereis gespesialiseerde tandprofielbewerking en streng geometriese toleransies, terwyl suiers presiese beheer van komplekse geboë profiele en veelvuldige datum-oordragte vereis.
Watter proses lewer die hoogste presisie rat tand kwaliteit?
Ratslyp lewer die hoogste tandprofielakkuraatheid en is die standaardproses vir presisiegraad geharde ratte.
Dit kan vervorming van hittebehandeling regstel en die hoogste AGMA- of DIN-akkuraatheidsgrade behaal.
Waarom is datumkeuse so krities in behuisingsbewerking?
Behuisings het veelvuldige onderling verwante gatstelsels en paringsvlakke. Alle posisionele toleransies stapel vanaf die primêre datum.
Swak datumseleksie skep kumulatiewe belyningsfout wat samestellingpasvorm en masjienwerkverrigting direk verswak.
Wat is die voordeel van breuk splitsing vir verbindingstawe?
Breuksplitsing skep 'n perfek ooreenstemmende, vormsluitende koppelvlak tussen die staaf en dop.
Dit verbeter die samestelling akkuraatheid, elimineer bewerking van die paringsoppervlak, verminder die aantal dele, en verhoog groot-end strukturele integriteit.
Wat is die standaardafwerking vir laerhulsborings?
Die meeste presisie-laerborings word afgewerk deur slyp, wat uitstekende rondheid lewer, beheerde oppervlaktekstuur, en konsekwente grootte.
Vir baie hoë presisie toepassings, boormaal of superafwerking kan gespesifiseer word.