
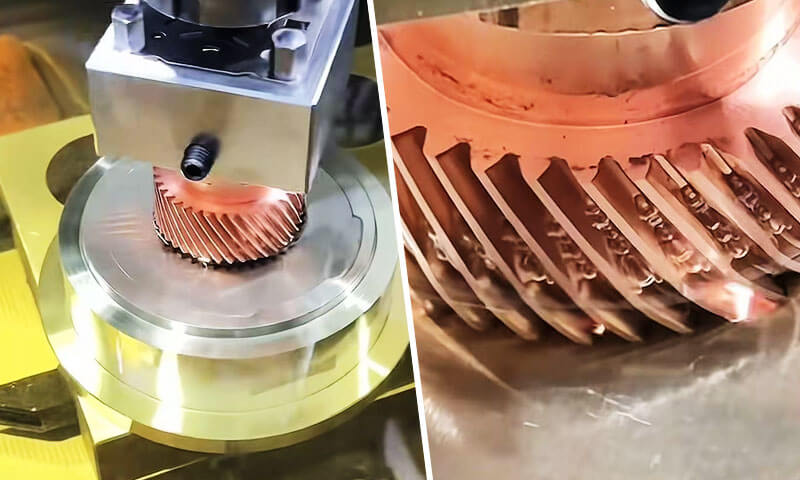
Машинска обрада синкера са електричним пражњењем, такође се назива рам ЕДМ, ЕДМ са потапањем или ЕДМ са шупљином, је један од најпрецизнијих и најнезаменљивијих нетрадиционалних производних процеса у савременом прецизном инжењерству.
За разлику од конвенционалног глодања и стругања који уклањају материјал механичком силом резања, синкер ЕДМ еродира електрично проводне предмете кроз контролисане, понављајуће електричне варнице, без физичког контакта између алата и дела.
Ова фундаментална разлика му омогућава да производи сложене тродимензионалне шупљине, оштри унутрашњи углови, дубоки уски прорези и карактеристике ултра-тврдог материјала које би било немогуће или претерано скупо произвести помоћу алата за сечење.
Деценијама, синкер ЕДМ је био окосница производње алата и калупа, и наставља да омогућава иновације у ваздухопловству, Медицински уређаји, аутомобилска и полупроводничка индустрија.
Његова јединствена способност машинске обраде каљених челика, цементирани карбиди, и специјалне суперлегуре до микронске тачности, са нултом силом резања и ивицама без ивица, чини га незаменљивим за прецизне компоненте високе вредности.
1. Шта је Синкер ЕДМ?
Синкер ЕДМ(Електрична обрада пражњења) је процес уклањања безконтактног термо-електричног материјала у коме је претходно обликована електрода (алат) и проводљиви радни предмет су потопљени у диелектрични флуид и одвојени сићушним, прецизно контролисан варнични размак.
Низ дискретних електричних пражњења се генерише преко процепа, сваки производи локализовани микро-плазма канал са температурама од 8.000-12.000°Ц који се топи и испарава ситне запремине материјала израдака и електроде.
Преко милиона циклуса пражњења, електрода постепено тоне у радни предмет, репродукујући његов инверзни облик са великом тачношћу.

Назив "синкер" потиче од ове акције понирања: електрода буквално тоне у део и формира шупљину.
За разлику од других ЕДМ варијанти, синкер ЕДМ је дефинисан својом способношћу да производи потпуно тродимензионалне унутрашње и спољашње форме, а не само пресецање профила.
То је оригинални облик ЕДМ технологије и остаје најсвестранија варијанта за сложене радове са шупљинама.
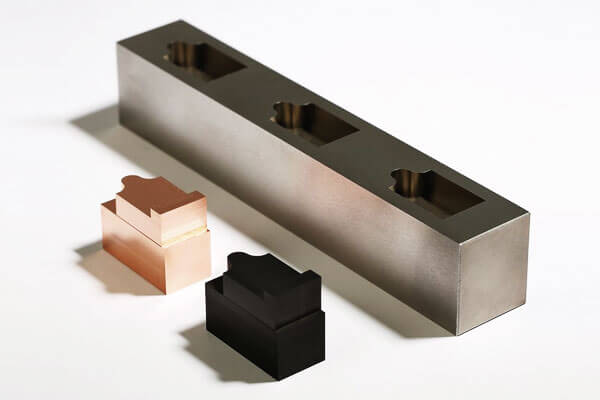
Кључна карактеристика је да је геометрија готовог дела директна негативна реплика електроде.
То значи сваки детаљ електроде — ребра, слотови, текстуре и радијуси углова — преноси се на радни предмет, скалиран величином варничног размака.
Историјски контекст
ЕДМ процес су први пут развила два совјетска научника 1940-их, Б.Р. Лазаренко и Н.И. Лазаренко, који је открио да се електрична пражњења могу користити за еродирање метала.
Технологија је даље усавршавана током 1950-их и 1960-их, а до 1970-их, Синкер ЕДМ је постао устаљени производни процес за израду алата и калупа.
Данас, то је камен темељац прецизне производње, посебно у ваздухопловству, аутомотиве, медицински, и индустрије за прављење калупа.
2. Како ради Синкер ЕДМ?
Синкер ЕДМ, такође познат и као ЕДМ или машинска обрада са електричним пражњењем, уклања материјал путем контролисаног низа електричних пражњења, а не директним механичким сечењем.
Процес користи обликовану електроду, проводљиви радни предмет, и диелектрични флуид.
Узастопним генерисањем микроскопских варница преко прецизно контролисаног процепа, Синкер ЕДМ постепено репродукује геометрију електроде у радном комаду.
За разлику од конвенционалне машинске обраде, постоји нема директног контакта између електроде и радног предмета током нормалне обраде пражњењем.
Уклањање материјала је првенствено регулисано електричном енергијом импулса, фреквенција пражњења, услови празнина, диелектрична циркулација, и кретање електрода.
Диелектрични слом
Процес почиње тако што је електрода постављена изузетно близу проводног радног предмета док су обе уроњене у диелектрични флуид, типично ЕДМ уље.
Између електроде и радног предмета примењује се контролисани напон. У нормалним условима, диелектрик делује као електрични изолатор.
Како се електрода приближава радном предмету и међуелектродни размак достигне одговарајући ниво, електрично поље постаје довољно јако да локално јонизује диелектрик.
Течност се затим подвргава диелектрични слом, стварајући привремени проводни плазма канал између две површине.
Зато што се пражњење дешава на локализованим тачкама где су електрични услови најповољнији, процес обраде може концентрирати енергију у изузетно мале површине.
Електрично пражњење и локализовано ослобађање енергије
Када дође до квара, краткотрајни струјни импулс пролази кроз плазма канал. Електрична енергија се претвара у интензивну локализовану топлотну енергију.
Температуре унутар зоне пражњења могу достићи неколико хиљада степени Целзијуса.
Ова екстремна али високо локализована енергија производи брзо загревање и радног предмета и, у мањој мери, електрода.
Пражњење не уклања материјал кроз континуирано сечење. Уместо тога, свака појединачна искра ствара микроскопски догађај обраде. Комбиновани ефекат милиона ових догађаја постепено производи жељену шупљину.
Топљење и испаравање радног предмета
Концентрисана топлотна енергија се брзо топи и делимично испарава веома малу запремину материјала на површини радног предмета. Након сваког ефективног пражњења формира се микроскопски кратер.
Димензије ових кратера јако зависе од параметара обраде као нпр:
- Вршна струја пражњења
- Трајање пулса
- Трајање импулса
- Напон пражњења
- Размак између електроде и радног предмета
- Диелектрични услови
Већа енергија пражњења генерално повећава брзина уклањања материјала (МРР), али може произвести и веће кратере, грубљу површину, дебљи прерађени слој, и већи регион погођен топлотом.
Нижеенергетски завршни импулси стварају много мање кратере и стога се користе када су тачност димензија и квалитет површине важнији од брзине уклањања.
Дејонизација и диелектрично испирање
После сваког импулса пражњења, струја је прекинута. Канал плазме колабира и диелектрик се брзо враћа у своје изолационо стање.
Истовремено, диелектрична циркулација уклања растопљене честице, поново очврснути остаци, и других загађивача из обрадног зазора.
Ефикасно испирање је неопходно јер нагомилани остаци могу створити нестабилна секундарна пражњења, кратки спојеви, арцинг, или неравномерно уклањање материјала.
Стога диелектрик истовремено обавља неколико функција: електрична изолација, хлађење, уклањање остатака, и успостављање стабилних услова јаза.
Контрола серво размака
Критична карактеристика Синкер ЕДМ-а је серво систем затворене петље који континуирано прати електричне услове у зазору обраде и сходно томе подешава положај електроде.
Ако јаз постане претерано мали, може доћи до нестабилног пражњења или кратког споја, па се електрода лагано увлачи.
Ако јаз постане превелик, пражњења постају ретка или престају, подстичући електроду да напредује.
Ова стална повратна информација одржава одговарајући радни размак током обраде.
Пошто се електрода прогресивно приближава коначној геометрији шупљине уз одржавање контролисаних услова пражњења, сложене шупљине могу се генерисати са великом поновљивошћу.
Прогресивно формирање шупљине
Електрода обично не производи комплетну шупљину у једном пражњењу. Уместо тога, хиљаде или милиони појединачних пражњења прогресивно еродирају радни предмет.
Како се процес наставља, електрода напредује у радни предмет задржавајући своју програмирану путању. Настала шупљина све више одговара на негативна геометрија електроде.
За прецизне апликације калупа и калупа, машинска обрада се обично дели на грубу обраду, полузавршна обрада, и завршне фазе.
Груба обрада користи импулсе релативно високе енергије за ефикасно уклањање материјала, док завршна обрада користи пражњења ниже енергије да би се постигла строжа контрола димензија и побољшан квалитет површине.
3. Синкер ЕДМ процес обраде корак по корак
Синкер ЕДМ није само операција стварања варница.
Израда прецизне ЕДМ шупљине захтева координисану контролу геометрије електроде, позиционирање радног предмета, диелектрична циркулација, параметара пражњења, хабање електрода, испирање, и инспекција.
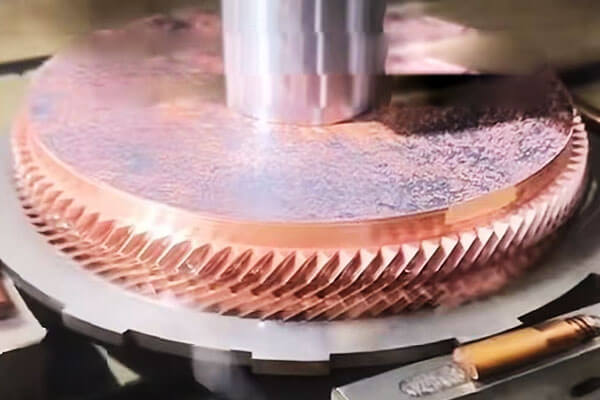
Корак 1: Дизајн и израда електрода
Процес почиње пројектовањем електроде која представља позитивна геометрија шупљине која се обрађује.
Графит и бакар су два најчешће коришћена материјала за електроде, одабрани према факторима као што су сложеност шупљине, потребна завршна обрада површине, Димензионална тачност, брзина обраде, и очекивано трошење електрода.
Дизајн електроде мора узети у обзир програмирано варница, хабање електрода, захтеви за испирање, и компензацију димензија коју захтева ЕДМ контролни систем.
За сложене калупе и калупе, може се произвести више електрода за грубу обраду, полузавршна обрада, и завршну обраду уместо покушаја да се постигне коначна шупљина са једном електродом.
Квалитет електроде директно утиче на квалитет завршне шупљине.
Грешке у димензијама електрода, оштре ивице, стање површине, или се поравнање може пренети на радни предмет током ЕДМ.
Корак 2: Подешавање радног комада и прецизно поравнање
Радни предмет је безбедно монтиран на сто ЕДМ машине и позициониран унутар диелектричног резервоара.
Прецизно поравнање успоставља координатни однос између радног предмета и електроде, што је битно при обради шупљина које морају прецизно да одговарају другим карактеристикама.
Модерне Синкер ЕДМ машине се обично користе додирне сонде, аутоматска детекција ивица, референтни системи, или циклуси мерења електрода за успостављање нултих тачака радног предмета и верификацију положаја електроде.
За машинску обраду са више електрода, доследно референцирање координата је посебно важно јер груба обрада, завршњак, а електроде детаља морају се вратити на исправне локације без уношења кумулативних грешака у позиционирању.
Корак 3: Диелектрична припрема и испирање
Зона обраде је испуњена или потопљена диелектричним флуидом. ЕДМ уље се широко користи за конвенционални Синкер ЕДМ јер обезбеђује стабилну електричну изолацију и ефикасно хлађење.
Диелектрик континуирано циркулише кроз системе за филтрирање и испирање како би се уклонили остаци од обраде.
Чистоћа диелектрика и температурна стабилност су важни јер контаминирана или термички нестабилна течност може утицати на понашање пражњења и конзистентност димензија.
Испирање је једнако критично. Током машинске обраде, растопљене и поново очврснуле честице се акумулирају у шупљини.
Ако се ове честице не уклоне ефикасно, могу изазвати нестабилна пражњења, секундарни лук, смањена ефикасност уклањања материјала, и локализовани површински дефекти.
Корак 4: ЕДМ програмирање параметара
Пре почетка обраде, процесни инжењер успоставља електричне и серво параметре према материјал радног предмета, материјал електроде, фаза обраде, геометрија шупљине, и захтевану завршну обраду површине.
Важни параметри укључују вршну струју, напон пражњења, пулсно време, време искључења пулса, серво референца, поларитет, услови испирања, и стратегије орбите или кретања електрода где је применљиво.
Не постоји јединствени универзални ЕДМ скуп параметара. Груба обрада захтева знатно више енергије пражњења него завршна обрада, док дубоке уске шупљине могу захтевати различите услове испирања и пулса од отворених шупљина.
Корак 5: Роугхинг
Груби ЕДМ уклања већину материјала и успоставља основну геометрију шупљине. Релативно висока енергија пражњења се користи за постизање високе брзине уклањања материјала.
Током ове фазе, већи електрични импулси производе веће појединачне кратере и стога бржу ерозију.
Контролисана количина додатка за машинску обраду намерно се оставља за наредне операције.
Циљ грубе обраде је не максималног квалитета површине, али ефикасно и стабилно уклањање расутог материјала уз одржавање довољне контроле димензија за завршну обраду.
За дубоке шупљине, услови испирања постају посебно важни током грубе обраде јер већа количина еродираног материјала може брзо контаминирати зазор у машинској обради.
Корак 6: Полу-завршна обрада и прелаз електроде
За захтевне каријесе, може се увести фаза полузавршне обраде између грубе и завршне обраде.
Одвојена електрода или прогресивно унапређена геометрија електроде може се користити за уклањање преосталог додатка за машинску обраду уз смањење одступања у димензијама и побољшање конзистентности површине.
Ова средња фаза обезбеђује контролисан прелаз између агресивне грубе обраде и деликатне завршне обраде.
Посебно је користан за калупе и калупе који садрже дубока ребра, уски прорези, оштри углови, фине текстуре, или сложене тродимензионалне површине.
Корак 7: Завршњак
Завршна обрада користи знатно нижу енергију пражњења за производњу коначних димензија шупљине и захтеваног квалитета површине.
Краће трајање импулса и ниже вршне струје стварају мање кратере ерозије, смањење храпавости површине и минимизирање дебљине термички погођеног површинског слоја.
Стратегија завршне обраде мора бити уравнотежена храпавост површине, Димензионална тачност, време обраде, и интегритет површине.
Изузетно фина завршна обрада може захтевати више пролаза јер уклањање материјала постаје прогресивно спорије како се енергија пражњења смањује.
За критичне апликације алата, завршна површина може накнадно бити подвргнута полирању, текстурирање, премазивање, или друге површинске обраде у зависности од захтеване функције.
Корак 8: Компензација истрошености електроде
Хабање електрода је инхерентна карактеристика Синкер ЕДМ. Иако се радни предмет обично еродира брже од електроде, електрода постепено мења облик током обраде.
Хабање је посебно значајно око оштре ивице, углови, мале карактеристике, и подручја изложена концентрисаној активности пражњења.
Савремене ЕДМ контроле компензују хабање електрода подешавањем кретања електрода и параметара обраде.
За високо прецизне шупљине, хабање електрода се такође мора узети у обзир током пројектовања електрода и провере димензија.
Корак 9: Завршна инспекција
Након ЕДМ обраде, шупљина се чисти и проверава у складу са инжењерским захтевима.
Провера димензија се може извршити коришћењем а Цмм, ЕДМ-специфичан систем сондирања, оптичка мерна опрема, или прецизни мерачи, у зависности од геометрије компоненте и захтева толеранције.
Храпавост површине може се проценити помоћу профилометра, док су критичне димензије шупљине и геометријски односи верификовани у односу на ЦАД модел или цртеж.
Ако се инспекцијом утврди локализована одступања, додатни ЕДМ завршни пролази се често могу извести без замене целог производног процеса.
4. Електроде за Синкер ЕДМ
Електрода је један од најважнијих елемената у ЕДМ потопу јер се њена геометрија директно преноси на радни предмет контролисаном електричном ерозијом.
За разлику од конвенционалног алата за сечење, ЕДМ електрода мора истовремено да обезбеди електричну проводљивост, Димензионална стабилност, отпорност на хабање, и тачна геометријска репродукција.
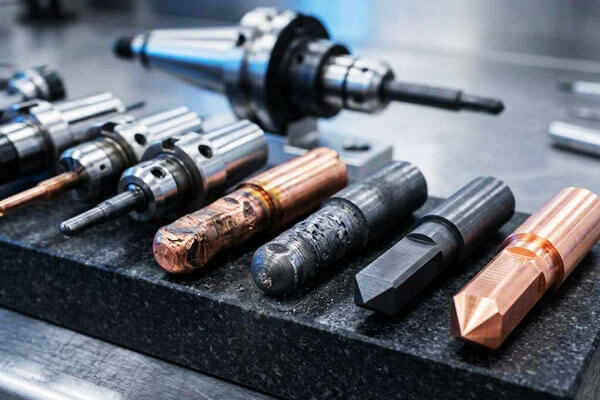
Материјали за електроде
| Материјал | Кључна својства | Предности | Ограничења | Типичне апликације |
| Графит | Висока електрична проводљивост; ниско хабање; Добра израда; висока тачка топљења. | Одличан за грубу обраду; мало трошење електрода; добра завршна обрада површине; исплативо. | Крхко; може произвести фину прашину; захтева специјализоване алате за сечење. | Шупљине калупа; умире; груба и завршна обрада. |
| Бакар | Одлична електрична проводљивост; Добра топлотна проводљивост; лако се обрађује. | Добро за завршну обраду; фина завршна обрада површине; лако се галванизира. | Веће хабање од графита; нижа брзина уклањања материјала. | Завршњак; мале шупљине; деликатне карактеристике. |
| Бакар-волфрам | Висока тачка топљења; одлична отпорност на хабање; Добра топлотна проводљивост. | Одлична отпорност на хабање; добро за фину завршну обраду; стабилне димензије. | Скупо; тешко машински. | Прецизна завршна обрада; мале електроде; апликације високог хабања. |
Сребро-Тунгстен |
Одлична проводљивост; висока тачка топљења; добра отпорност на хабање. | Веома мало хабања; одлична завршна обрада. | Веома скупо. | Високо прецизна завршна обрада; апликације високе вредности. |
| Тунгстен | Веома висока тачка топљења; одлична отпорност на хабање. | Веома мало хабања; добра завршна обрада. | Екстремно скупо; тешко машински. | Специјализоване апликације високе прецизности. |
5. Тачност, Завршна обрада и способност обраде
Једна од главних предности Синкер ЕДМ је његова способност да комбинује контролу високих димензија са машинском обрадом геометрија које је тешко или немогуће ефикасно произвести коришћењем конвенционалних алата за сечење.
Димензионална тачност
Са модерном ЦНЦ Синкер ЕДМ опремом и добро контролисаним процесом, толеранције димензија у распон од неколико микрона до неколико десетина микрона су остварљиве за одговарајуће геометрије.
Коначни резултат у великој мери зависи од компензације трошења електрода, термичка контрола, диелектрична стабилност, и методологију инспекције.
| Параметар | Типична способност | Инжењерска разматрања |
| Толеранција димензија | ±0,005–0,02 мм | Уже толеранције се могу постићи под оптимизованим условима завршне обраде |
| Толеранција високе прецизности | Приближно ±0,002–0,005 мм | Генерално захтева контролисане термичке услове, прецизне електроде, и наменске завршне пропуснице |
| Тачност позиционирања | Приближно ±0,003–0,01 мм | Зависи од конфигурације машине, калибрација осовине, и подешавање радног комада |
| Поновљивост | Приближно ±0,002–0,005 мм | Под јаким утицајем стања машине и стабилности процеса |
| Прецизност од електроде до шупљине | Обично у распону од неколико микрометара до десетина микрометара | Зависи од прегледа електрода, надокнада хабања, и контрола варничног размака |
Површинска завршна обрада
Синкер ЕДМ производи карактеристичну површину састављену од микроскопских кратера пражњења.
Храпавост површине првенствено контролише енергија пражњења: импулси више енергије производе дубље и веће кратере, док импулси за завршну обраду ниже енергије стварају финију површинску текстуру.
У наставку су приказани типични достижни распони храпавости површине.
| Храпавост површине Ра | Приближно. Храпавост (µин) | Типично стање обраде | Типична употреба |
| 0.2–0,4 µм | 8–16 µмин | Веома нискоенергетска завршна обрада | Прецизни калупи, површине алата оптичког квалитета које захтевају даље полирање |
| 0.4–0,8 µм | 16–32 µмин | Фина завршна обрада | Шупљине калупа, прецизност умире, функционалне површине |
| 0.8–1,6 µм | 32–63 µмин | Генерална завршна обрада | Опште прецизне алатне и инжењерске компоненте |
| 1.6–3,2 µм | 63–125 µмин | Средњеенергетска обрада | Прелиминарне шупљине и површине на којима је прихватљива умерена храпавост |
| >3.2 μм | >125 µин | Високоенергетска груба обрада | Уклањање расутог материјала пре завршетка |
Коначан квалитет површине није одређен само струјом. Трајање пулса, интервал пулса, поларитет, диелектрично испирање, материјал електроде, материјал радног предмета, и број завршних пролаза
Могућност обраде
Синкер ЕДМ је посебно вредан када компонента садржи дубоке шупљине, уска ребра, замршени џепови, мали унутрашњи радијуси, оштри геометријски прелази, или сложене тродимензионалне контуре.
| Значајка | Типична способност | Инжењерска разматрања |
| Минимална величина функције | Приближно 0,05–0,10 мм | Веома зависи од јачине електроде, испирање, однос ширине и висине, и испуштају енергију |
| Мали унутрашњи радијус | Приближно 0,05–0,15 мм | Ограничено геометријом електроде и хабањем електрода |
| Дубоке уске карактеристике | Односи страница су приближно 10:1-20:1 су могуће | Испирање постаје све теже како се дубина повећава |
| Дубина шупљине | До отприлике 100–200 мм или више | Првенствено ограничен дизајном електроде, испирање, ход машине, и геометрија шупљина |
Комплексне 3Д шупљине |
Одличан | Сложене геометрије електрода могу да репродукују веома сложене облике шупљина |
| Машинска обрада каљеног челика | Одличан | Посебно повољан након топлотне обраде |
| Оштре унутрашње карактеристике | Одличан | Практичнији од конвенционалних ротирајућих алата за многе унутрашње геометрије |
| Слепе шупљине | Одличан | Главна примена ЕДМ-а који тоне |
| Танка ребра и уски прорези | Одличан | Захтева пажљив дизајн електрода и контролисану енергију пражњења |
6. Које материјале може да обрађује Синкер ЕДМ?
Главна предност од синкер ЕДМ (Електрична обрада пражњења) је његова способност обраде електрично проводних материјала без обзира на њихову тврдоћу или механичку чврстоћу.
| Материјална породица | Типични материјали | Погодност | Типичне Сикер ЕДМ апликације |
| Челици алата | Х13, Д2, С7, П20, 4140, 4340 | Одличан | Убризгавајући плијесни, штанцање матрице, ударци, формирање шупљина, каљена алатка |
| Нехрђајући челичан | 304, 316, 17-4ПХ, 440Ц | Одличан | Медицинске компоненте, прецизна алатка, ваздухопловних делова, опрема за прераду хране |
| Супераллоис | Уносилац 625, Уносилац 718, Хастеллои, Васпалои | Одличан | Аероспаце компоненте, алати везани за турбине, опрема за хемијску обраду |
| Легуре титанијума | Ти-6Ал-4В и друге проводљиве легуре титанијума | Одличан | Аероспаце делови, медицинске компоненте, прецизне шупљине и алат |
Цементирани карбиди |
ВЦ-Цо и друге проводљиве класе карбида | Одличан | Алат за резање, компоненте отпорне на хабање, ударци, умире, прецизна алатка |
| легуре бакра | Бакар, месинга, бронза, берилијум бакар | Одличан | Електричне компоненте, прецизне шупљине, контакти, компоненте за пренос топлоте |
| Алуминијумске легуре | 6061, 7075 и друге проводне класе | Добри | Прототипови, калупи, прецизне компоненте мале запремине, сложене шупљине |
| Други проводни материјали | Одређене проводљиве специјалне легуре и композити | Зависно од апликације | Специјализовани алати и компоненте које се тешко обрађују |
7. Синкер ЕДМ вс. Вире ЕДМ вс. ЦНЦ обрада
Синкер ЕДМ, жице ЕДМ, и ЦНЦ обрада су све прецизне производне технологије, али уклањају материјал на суштински различите начине.
| Критеријум | Синкер ЕДМ | Жичани ЕДМ | ЦНЦ обрада |
| Уклањање материјала | Ерозија електричног пражњења | Ерозија електричног пражњења | Механичко сечење |
| Алат за алате | Обликована електрода | Непрекидна жичана електрода | Алат за резање |
| Материјални захтев | Електрично проводљив | Електрично проводљив | Генерално обрадиви материјали |
| Најбоље за | Шупљине, слепе рупе, сложене 3Д карактеристике | Профили, слотови, контуре, прорези | Општи призматични и ротациони делови |
| Тврди материјали | Одличан | Одличан | Зависно од алата |
| Слепе шупљине | Одличан | Обично није прикладно | Добри, зависна од геометрије |
| Сложена унутрашња геометрија | Одличан | Ограничен жичним приступом | Умерено до одлично |
Оштри унутрашњи углови |
Веома добар, зависан од електроде | Одличан | Ограничено пречником алата |
| 3Д обрада шупљина | Одличан | Ограничен | Добро са вишеосном обрадом |
| Стопа уклањања материјала | Умерен | Умерен | Генерално висока |
| Површинска завршна обрада | Одлично са завршним пасовима | Одлично са завршним пасовима | Одличан, у зависности од алата |
| Физичка сила резања | У суштини никакве | У суштини никакве | Значајан |
| Истрошеност електрода/алата | Долази до хабања електрода | Жица се непрекидно троши | Хабање резног алата |
| Типичне примене | Калупи, умире, ударци, шупљине | Прецизни профили, слотови, ударци | Шахтови, кућишта, плоче, Структурне компоненте |
8. Предности и ограничења Синкер ЕДМ
Кључне предности
- Машинска обрада независна од тврдоће: Сече каљени челик, карбида и суперлегура лако као меки челик; обрада се може извршити након топлотне обраде како би се избегло изобличење.
- Комплексна могућност 3Д шупљине: Производи унутрашње геометрије, оштри углови и дубока ребра која се не могу постићи ротирајућим резачима.
- Нулта сила резања: Нема механичког контакта значи да нема отклона, нема брбљања, нема гребања и резидуалног напрезања, чак и за ултра танке зидове и деликатне карактеристике.
- Изузетно висока прецизност: Постиже толеранције на нивоу микрона са одличном поновљивошћу за производњу великог обима.
- Супериорна површинска завршница: Могућност површина огледала које елиминишу ручно полирање за многе примене калупа.
- Високо аутоматизован: Подржава производњу преко ноћи без надзора са аутоматским мењачима електрода и надзором у процесу.
Инхерентна ограничења
- Само проводни материјали: Не може да се обради непроводна керамика, стакло или већина пластике.
- Нижа брзина уклањања материјала: Уклањање расутог материјала је спорије од млевења; најекономичнији за завршну обраду и сложене карактеристике уместо грубе обраде.
- Цена електроде и време испоруке: Прилагођене електроде повећавају трошкове дизајна и израде, посебно за прецизне радове са више електрода.
- Површински рецаст слој: Високоенергетска груба обрада ствара танак поново очврснути слој и зону под утицајем топлоте; завршни пролази смањују али га не елиминишу у потпуности.
- Веће капиталне инвестиције: Прецизне ЕДМ машине са потопом имају веће набавне и оперативне трошкове од стандардних центара за глодање.
- Управљање флуидима и отпадом: Диелектрични флуид захтева филтрацију и правилно руковање отпадним муљем.
9. Примене Синкер ЕДМ
Синкер ЕДМ се широко користи свуда где се конвенционалне методе резања сусрећу са ограничењима у тврдоћи материјала, геометрија шупљине, доступност функција, или унутрашњи детаљ.
Калуп и дие производња
Израда калупа је једна од најважнијих примена Синкер ЕДМ.
Убризгавајући плијесни, компресијски калупи, калупи за ливење под притиском, и други системи алата често садрже дубоке шупљине, уска ребра, текстуриране површине, и сложене унутрашње геометрије.
ЕДМ је посебно вредан након термичке обраде јер се очврсли челици калупа могу машински обрађивати без сила сечења повезаних са глодањем.
Прецисион Тоолинг
Ударци, формирање диес, екструзија умире, алати за штанцање, а прецизни уметци често захтевају чврсте толеранције димензија и оштре унутрашње карактеристике.
Синкер ЕДМ омогућава производњу сложених шупљина које би захтевале више специјализованих алата за сечење или које могу бити недоступне конвенционалном машинском обрадом.
Аероспаце компоненте
Производња ваздухопловства често укључује високе чврстоће, легуре отпорне на топлоту и сложене унутрашње геометрије.
Синкер ЕДМ се може користити за специјализоване алате, компоненте у вези са турбинама, прецизна опрема, и проводне материјале који се тешко обрађују.
Медицинска производња
Прецизни медицински алати и одабране металне компоненте могу захтевати изузетно фине карактеристике, сложене шупљине, и чврсте толеранције.
Синкер ЕДМ је посебно погодан за производњу калупа, алати за формирање, и специјализоване прецизне компоненте.
Аутомобилска и енергетска индустрија
Процес се користи за пренос алата, компоненте система за гориво, прецизност умире, делови који се односе на турбине, и индустријска опрема високих перформанси.
Електроника и микро-прецизне компоненте
Мицро-ЕДМ и прецизне Синкер ЕДМ технике могу произвести мале уторе, шупљине, конектори, и друге фине проводљиве карактеристике где конвенционални алати могу бити превелики или механички ломљиви.
10. Закључак
Синкер ЕДМ је много више од обичне алтернативе глодању тврдих материјала.
То је фундаментално другачији принцип производње који претвара електричну енергију у прецизну геометрију, омогућавајући облике и комбинације материјала које ниједан процес механичког резања не може постићи.
Његова јединствена комбинација независности од тврдоће, нулте силе резања, Комплексна способност шупљина и квалитет површине огледала чине га незаменљивим у производњи алата и калупа, ваздухопловство, медицинских уређаја и прецизног инжењерства.
Процес носи инхерентне компромисе: ниже стопе уклањања материјала, Разматрања о трошењу електрода и захтеви за проводљивим обрадацима значе да то није оптимално решење за сваки задатак обраде.
Када се правилно примени — за очврсле материјале, сложене унутрашње шупљине и апликације високе прецизности — ЕДМ за глодало пружа перформансе којима ниједан други производни процес не може да се мери.
Као технологија генератора, контролни системи и аутоматизација настављају да напредују, синкер ЕДМ ће се даље проширити на микро-производњу, медицинске и полупроводничке примене,
и интегрисане хибридне производне токове, учвршћујући своју позицију једног од темељних процеса модерне прецизне производње.
Често постављана питања
Која је разлика између Синкер ЕДМ-а и Вире ЕДМ-а?
Синкер ЕДМ користи обликовану електроду за обраду слепих шупљина и сложених унутрашњих геометрија.
Жичани ЕДМ користи жицу која се непрекидно креће за пресецање електрично проводног материјала и првенствено се користи за профиле, ударци, умире, и пролазне карактеристике.
Зашто се графит и бакар обично користе као ЕДМ електроде?
Оба материјала нуде добру електричну проводљивост и могућност обраде.
Графит се широко користи за сложене електроде и високотемпературне ЕДМ апликације, док бакар може да обезбеди одличну репродукцију детаља и квалитет површине у одговарајућим условима обраде.
Да ли ЕДМ оштећује површину радног предмета?
ЕДМ производи термички погођену површину и може формирати прерађени слој. Са правилно контролисаним параметрима завршне обраде, захваћени слој се може минимизирати.
Критичне компоненте могу захтевати додатну завршну обраду или инспекцију.
Колико је прецизан ЕДМ синкер?
Високо прецизне производне ЕДМ машине са потопом обично имају толеранције димензија од ±0,002 до ±0,005 мм за већину карактеристика, са ултра прецизним машинама способним за ±0,001 мм под контролисаним условима.
Тачност зависи од стабилности машине, контролу температуре и правилно управљање трошењем електрода.
Цан Синкер ЕДМ машински каљени челик?
Да. Синкер ЕДМ може да обради било који проводни материјал, без обзира на тврдоћу. Ово је једна од његових примарних предности у односу на конвенционалну машинску обраду.
Да ли је Синкер ЕДМ скуп?
Алат (производња електрода) је скупо, а време машине је скупо због спорог уклањања материјала.
Међутим, за сложене геометрије и тврде материјале, Синкер ЕДМ је често најисплативија опција.

