

У машинској производњи, безброј компоненти може изгледати другачије по облику и функцији, али многи од њих се могу сврстати у ограничен број типичних структуралних облика.
Међу најрепрезентативнијим су шахтови, рукавима, кућишта, зупчаници, клипови, и повезане шипке.
Изазов у машинској обради ових делова није само избор алата за сечење или машине.
Јасан план процеса мора да координира празну селекцију, дизајн датума, редослед обраде, расподела додатака, топлотни третман, дизајн прибора, Резање параметара, преглед димензија, и обим производње.
Овај чланак даје систематски преглед метода обраде, типичне процесне руте, кључни технички захтеви, и уобичајени производни изазови повезани са ових шест репрезентативних механичких делова.
1. Обрада делова вратила: Референтни показатељ обраде ротационих компоненти
Делови вратила су међу најрепрезентативнијим компонентама у машинској производњи.
Њихова примарна функција је подршка ротирајућим елементима, преноси обртни момент, пренос снаге, и одржавати релативни положај лежајева, зупчаници, ременице, спојнице, и друге компоненте преноса.
Квалитет осовине је одређен комбинацијом тачности димензија, тачност облика, тачност положаја, и интегритет површине.
За релативно једноставне мале осовине, Округли штап је често економичан јер је почетна геометрија већ приближна коначном цилиндричном облику.
За осовине велике чврстоће или јако оптерећене, ковање може обезбедити боље коришћење материјала и повољније механичке особине. Велике или веома сложене осовине могу захтевати специјализоване процесе ливења или ковања.

Типичан процес обраде вратила
Општа рута обраде вратила може се изразити као:
Припрема отвора → облагање и централно бушење → грубо стругање → термичка обрада → полузавршна обрада → секундарна обрада → завршно стругање → брушење или суперфиниш → завршна инспекција
Тачан редослед се мења у зависности од геометрије осовине и материјала, али стабилност података и секвенцирање процеса остају централна разматрања.
За многе прецизне осовине, централне рупе се постављају рано и затим се користе као референтни подаци за накнадну машинску обраду.
Обрада између центара омогућава да се генеришу различите спољашње цилиндричне површине у односу на заједничку осу, што је посебно корисно када је коаксијалност критична.
Зашто је важно секвенцирање процеса
Главни принцип у машинској обради осовине је да се изврши значајно уклањање материјала док радни предмет још увек има адекватну структурну крутост.
На пример, грубо стругање већих пречника се нормално изводи пре обимне обраде мањих пречника.
Ако се превише материјала уклони из витког региона у раној фази, локална крутост се смањује и осовина постаје подложнија:
Отклон → вибрација → грешка у димензијама → геометријско одступање
Термичка обрада такође мора бити интегрисана у процесни пут. Када је потребно каљење или каљење, треба задржати довољан додатак за завршну обраду да би се уклонила изобличења термичке обраде током наредних операција.
Грубо стругање и полузавршна обрада
Токарење је примарни процес обраде за већину конвенционалних геометрија вратила.
Грубо окретање се углавном бави ефикасним уклањањем материјала и успостављањем основног степенастог профила.
Параметри сечења се генерално бирају да максимизирају продуктивност уз одржавање стабилних услова сечења и избегавање прекомерног угиба.
Полу-завршна обрада приближава главне функционалне површине њиховим коначним димензијама и припрема их за високо прецизну завршну обраду.
За витке осовине, избор подршке је посебно важан. Подршка за задњи део, стални одмори, прати одморе, одговарајуће методе затезања, а оптимизовани параметри сечења могу значајно да смање отклон радног предмета.
Циљ није једноставно брзо уклањање материјала, али да произведе стабилну међугеометрију која може поуздано да подржи касније прецизне операције.
Прецизна обрада површина осовине
Када осовине захтевају високу димензионалну и геометријску тачност, брушење често постаје коначна прецизна операција.
Цилиндрично брушење се широко користи за носаче носача, прецизне осовине, хидрауличне компоненте, и друге површине које захтевају чврсте толеранције и контролисану завршну обраду површине.
Брушење без центра је високо продуктиван за цилиндричне компоненте произведене у великим количинама, посебно када је индивидуално држање посла између центара непотребно.
За захтевне апликације, додатне технике завршне обраде могу укључивати:
- Суперфинисхинг
- Хонинг
- Полирање
- Роллер бурнисхинг
- Лажење
Ови процеси могу побољшати текстуру површине и, зависно од методе, модификују својства близу површине као што су заостало напрезање и тврдоћа.
Брушење се не односи само на храпавост површине
Уобичајена заблуда је да се брушење користи само за постизање глађе површине. У прецизној производњи вратила, њена улога је много шира.
Брушење може исправити:
- Варијација пречника
- Тапер
- Грешке заокружености
- Грешке цилиндричности
- Локални површински дефекти
Међутим, прекомерна топлота брушења може оштетити површински слој каљеног челика.
Стога, испорука расхладне течности, избор точкова, облачење, хранити, а параметри млевења морају се пажљиво контролисати како би се спречила термичка оштећења или нежељена заостала напрезања.
Махининг Кеиваис, Сплинес, и Тхреадс
Осовине често садрже секундарне функционалне карактеристике које морају остати тачно повезане са главном осом ротације.
Клупци се могу произвести глодањем, броацхинг, обликовање, или специјализоване методе обраде. Њихова ширина, дубина, положај, а угаона оријентација утиче на пренос и монтажу обртног момента.
Зупци су сложенији јер више зубаца мора бити тачно распоређено по обиму осовине.
У зависности од дизајна шиљака и обима производње, процеси као што је провлачење, обликовање, хоббинг, глодање, или се може користити млевење.
Навоји се могу машински обрађивати окретањем, глодање навоја, тапкање за унутрашње карактеристике, или брушење за апликације високе прецизности.
Критични принцип планирања процеса је да ове секундарне карактеристике треба да буду обрађене из контролисаних функционалних података.
Иначе, осовина може имати тачне појединачне карактеристике али нетачне угаоне или позиционе односе између њих.
Специјални делови осовине: Радилице и водећи завртњи
Неке компоненте вратила захтевају специјализоване процесне стратегије јер њихова геометрија превазилази конвенционално стругање.
Цранксхафттс
Радилице садрже више офсетних рукаваца, укључујући главне часописе и клинове.
Њихова обрада стога захтева прецизну контролу пречника рукавца, бацање радилице, угаони положај, филети, нафтни пролази, и динамичка равнотежа.
Типични процеси могу укључивати специјализовано стругање, млевење, бушење, дорада филета, полирање, и балансирање.
Пошто радилице доживљавају озбиљно циклично оптерећење, интегритет површине на увојцима и прелазима ламела је посебно важан.
Леад Сцревс
Оловни завртњи захтевају строгу контролу профила навоја, питцх, оловна тачност, правост, и површински завршетак.
У прецизним апликацијама, након термичке обраде може бити потребно брушење навоја или други процеси високе прецизности.
За такве компоненте, циљ процеса се протеже даље од тачности димензија и укључује тачност кретања по целој радној дужини.
2. Слееве & Обрада делова чаура: Прецизност проврта као основни технички изазов
Делови рукава и чаура се широко користе као подршка, вођење, позиционирање, заптивање, и компоненте отпорне на хабање у машинској опреми.
Типични примери укључују чауре за лежајеве, вођице рукава, одстојне чауре, чахуре вратила, хидрауличне чауре, облоге цилиндара, и носити рукаве.
Иако је њихова основна геометрија често релативно једноставна - цилиндрична унутрашња рупа у комбинацији са спољном цилиндричном површином - захтеви за машинском обрадом могу бити знатно захтевнији него што њихов изглед сугерише.
Централни изазов у машинској обради чаура и чаура није једноставно стварање тачног отвора или спољашњег пречника.
Критични захтев је одржавање геометријског односа између проврта, спољни пречник, крајња лица, и функционална осовина.
У многим апликацијама, чак и мала грешка у концентричности или перпендикуларности може изазвати неравномерно оптерећење, прекомерно хабање, цурење, вибрација, или прераног отказа.

Типичан процес обраде делова рукава
Општа рута машинске обраде може се описати као:
Припрема празне површине → облагање → грубо стругање → бушење или грубо бушење → термичка обрада по потреби → полузавршна обрада → прецизно бушење или развртање → унутрашње брушење/хоновање → завршна контрола
Тачан редослед зависи од структуре рукава и потребне тачности.
За релативно једноставне и ниско прецизне чауре, бушење праћено развртањем може обезбедити довољну тачност бушотине.
Када су потребне чвршће толеранције и боља геометријска контрола, досадан, унутрашње млевење, брусити, или се може увести преклапање.
Практичан напредак је:
Бушење → Провртање → Развртање → Брушење/Хонирање
Сваки процес служи различитој сврси, а не једноставно понављање исте операције са све већом прецизношћу.
Боре Мацхининг: Од грубе обраде до прецизне завршне обраде
Бушење
Бушење се обично користи за стварање почетне рупе у чврстим празним деловима. Нуди високу продуктивност, али обично не обезбеђује геометријску тачност потребну за прецизан функционални проврт.
Положај рупе, правост, а скретање бушилице може утицати на све наредне операције, па почетну рупу треба посматрати као а почетну геометрију, а не завршни проврт.
досадно
Бушење уклања материјал из постојеће рупе и пружа много већу контролу над пречником, правост, заобљеност, и тачност положаја.
За прецизне рукаве, бушење је често кључна посредна операција јер исправља грешке настале током бушења и успоставља поуздану геометрију за накнадну завршну обраду.
Развртање
Развртање се првенствено користи за побољшање тачности величине отвора и завршне обраде након што је направљена одговарајућа претходно обрађена рупа.
Ефикасан је за релативно конзистентну производњу када је потребна толеранција унутар могућности процеса.
Међутим, развртање није замена за исправљање суштински непрецизне или неусклађене рупе. Квалитет резултата и даље зависи од претходне операције бушења или бушења.
Унутрашње брушење
Унутрашње брушење се користи када је потребна висока димензионална и геометријска тачност, посебно за каљене или прецизне компоненте.
Може се побољшати:
- Пречник отвора
- Роунднесс
- Цилиндричност
- Храпавост површине
Додатци за млевење морају се пажљиво контролисати, посебно за рукаве малог пречника или танких зидова.
Хонинг
Хоновање је процес завршне обраде посебно погодан за цилиндричне бушотине.
Може побољшати и геометријску тачност и текстуру површине и широко се користи за кошуљице цилиндара, хидрауличне компоненте, прецизне чауре, и носивих површина.
Једна од главних предности брушења је способност да се генерише контролисано укрштено шрафирано површинско шаре које може подржати задржавање мазива у одговарајућим применама.
Тхин-Валл Слеевес: Деформација је главни изазов
Навлаке са танким зидовима су међу компонентама које је теже прецизно обрађивати јер је њихова крутост ограничена.
Током машинске обраде, сила резања може привремено деформисати радни предмет.
Након што се прибор ослободи, еластична деформација се може делимично опоравити, узрокујући промену измереног отвора или спољашњег пречника.
Ово ствара уобичајену ситуацију:
Обрађено под оптерећењем стезања → димензија изгледа исправно → ослобођена од учвршћења → промене геометрије
Проблем постаје још тежи када је рукав веома танак, дуго, или направљен од релативно меког материјала.
Три главне методе контроле деформација
1. Смањите силу резања
Одговарајући параметри сечења, оштри алати, одговарајућа геометрија алата, а контролисана дубина реза може смањити радијалне силе резања.
2. Оптимизирајте стезање
Систем држања за рад мора безбедно да држи компоненту без примене превелике силе.
Меке чељусти, трнови за ширење, Интерна подршка, а специјално дизајнирани елементи могу помоћи у равномернијој расподели оптерећења стезања.
3. Контролишите топлоту
Топлота резања може проузроковати проширење и алата и радног предмета. Ако температура није стабилна, мерења димензија која се врше непосредно након машинске обраде можда неће представљати стварну геометрију собне температуре.
За прецизне компоненте, испорука расхладне течности и термичка стабилизација стога могу бити подједнако важни као и номинални параметри сечења.
Концентричност од отвора до ОД је често важнија од индивидуалне величине
Једна од најважнијих карактеристика чауре је однос између њеног проврта и спољашњег пречника.
Замислите чахуру уграђену у кућиште и носи ротирајуће вратило.
Чак и ако су и пречник отвора и спољашњи пречник унутар толеранције, прекомерни ексцентрицитет између њих може да произведе неуједначену дебљину зида и померање ходне осе.
Ово може довести до:
- Неуједначен притисак лежаја
- Убрзано хабање
- Повећано трење
- Неусклађеност осовине
- Локално грејање
- Смањене перформансе заптивања
Из овог разлога, процес треба да одржава стабилан однос између унутрашње и спољашње референтне површине.
Тамо где је потребна велика концентричност, обрада обе површине из заједничког датума или коришћење контролисане стратегије једног подешавања може смањити акумулиране грешке при лоцирању.
Машинска обрада чаура за дубоке рупе
Дуги рукави и чауре са дубоким отвором представљају додатне изазове у вези са отклоном алата, евакуација чипова, испорука расхладне течности, и носио право.
Како рупа постаје дубља у односу на њен пречник, систем обраде постаје све осетљивији на:
- Препуст алата
- Сила резања
- Вибрације
- Акумулација топлоте
- Евакуација чипа
- Неусклађеност радног предмета и алата
Стога могу бити потребне специјализоване технике бушења дубоких рупа и бушења.
У прецизним операцијама бушења, плутајући или самоподешавајући аранжмани за бушење могу помоћи систему за сечење да прецизније прати постојећу рупу, у зависности од машине и примене.
Ефикасна испорука расхладне течности је такође неопходна. Лоша евакуација струготине може омогућити поновно сечење струготина, изазивајући бодовање отвора, димензионална нестабилност, и убрзано хабање алата.
3. Становање & Обрада делова кутије: Комбинована обрада система рупа и референтних равни
Кућиште и делови кутије су основне структурне компоненте механичке опреме.
Типични примери укључују кућишта машина алатки, кућишта мењача, Носећи кућишта, тела пумпи, случајеви преноса, Блокови мотора, и вретенасте кутије.
За разлику од вратила и чаура, којима доминирају ротационе површине, делови кућишта обично садрже комбинацију великих референтних равни, системи проврта који се укрштају, монтажне површине, рупе са навојем, Унутрашње шупљине, и спољашње структурне карактеристике.
Њихова потешкоћа у машинској обради стога не произилази из једне карактеристике, већ од одржавања просторног односа међу бројним функционалним површинама и системима рупа.
Димензионална и геометријска тачност ових карактеристика директно утиче на квалитет монтаже, поравнање осовине, перформансе лежаја, вибрација, заптивање, и радну стабилност комплетне машине.

Кључни захтеви за машинску обраду
Најважнији захтеви укључују пречник отвора, тачност положаја рупе, коаксијалност, равност равни, перпендикуларност, паралелизам, и површински завршетак.
За кућишта лежајева и кућишта преноса, однос између више проврта је посебно критичан јер свако неусклађеност може утицати на поравнање осовине, оптерећење лежаја, зупчаник месхинг, вибрација, и век трајања.
| Рекуиремент | Главна сврха |
| Прецизност отвора | Обезбеђује правилно пристајање лежаја и осовине |
| Тачност положаја рупе | Одржава исправну геометрију склопа |
| Коаксијалност | Одржава вишеструке отворе лежаја поравнатим |
| Равна равност | Омогућава стабилну монтажу и монтажу |
| Перпендикуларност / паралелизам | Одржава исправне геометријске односе |
| Површинска завршна обрада | Подржава уклапање, заптивање, и перформансе контакта |
Избор датума и планирање процеса
Избор датума је основа машинске обраде кућишта. Пре обраде критичних карактеристика треба успоставити стабилан и поновљив референтни систем.
У једноделној или малосеријској производњи, груби одливци се могу ручно поравнати према референцама дизајна.
У масовној производњи, системи за лоцирање засновани на уређајима као што су принцип једна раван-два пина омогућавају брже и поновљивије позиционирање.
Редослед машинске обраде генерално следи принцип „прво податак, авиони пре рупа, груба обрада пре завршетка.”
Најпре се утврђују главне референтне површине, а затим следе системи критичних рупа.
Одржавање важних операција унутар истог координатног система помаже у смањењу кумулативних грешака у позиционирању.
Обрада референтних равни и система рупа
Референтне равни се обично обрађују помоћу глодање, рендисање, или млевење, у зависности од величине компоненте и захтева за тачност.
Након што су примарне референтне површине успостављене, системи рупа се могу произвести бушењем, развртање, досадан, или специјализовану машинску обраду.
За обичне монтажне рупе, бушење може бити довољно. Проврти за прецизне лежајеве често захтевају бушење или завршну обраду. Где неколико проврта мора делити заједничку осу, линија досадна може да обезбеди одличну коаксијалну контролу.
Координатна обрада и ЦНЦ обрада центри су посебно погодни када се мора прецизно контролисати више локација рупа и када је флексибилност производње важна.
Типична рута обраде
Репрезентативни процес је:
Припрема бланка → обрада у референтној равни → обрада у главној равни → груба обрада рупа → полузавршна обрада → прецизно бушење/глодање → нарезивање навоја и секундарне карактеристике → завршна обрада и инспекција
Раздвајање грубе и завршне обраде помаже у смањењу утицаја сила резања, преостали стрес, и термичка дисторзија на коначну тачност.
За велика ливена кућишта, ублажавање напрезања или стабилизација такође може бити неопходно пре прецизне обраде јер уклањање великих количина материјала може ослободити заостала напрезања и изазвати померање димензија.
Зашто је тачност система рупа важна
У кућишту, појединачне димензије су само део захтева квалитета.
Проврт лежаја може задовољити толеранцију пречника, али и даље изазива проблеме у раду ако је његова оса погрешно постављена у односу на други отвор или монтажну површину.
Стога, основни циљ машинске обраде кућишта је:
Успоставити тачне и стабилне геометријске односе међу референтним равнима, прецизне бушотине, монтажне рупе, и друге функционалне карактеристике.
За флексибилну производњу, ЦНЦ обрадни центри нуде ефикасну комбинацију тачности и прилагодљивости.
За производњу великих количина, наменска опрема, досадни системи, аутоматизована опрема, а инспекција у процесу може обезбедити већу поновљивост и продуктивност.
Основни принцип остаје исти: прво контролише систем података, затим изградите целу рупу и геометрију површине око ње.
4. Обрада цилиндричних зупчаника: Обрада профила зуба као језгро процеса
Цилиндричне зупчаници су битне компоненте преноса које се користе за пренос обртног момента, промените брзину ротације, и одржавају дефинисан однос кретања између осовина.
Типични примери укључују цилиндричне зупчанике, спирални зупчаници, унутрашњи зупчаници, и други облици цилиндричног зупчаника.
Њихова обрада је знатно захтевнија од обичног стругања јер систем зубаца мора да одржава тачне односе у профилу, олово, питцх, размак, радијално извлачење, и поравнање са провртом зупчаника или осовином осовине.
Квалитет зупчаника директно утиче на буку мењача, вибрација, расподела оптерећења, ефикасност, и век трајања.
Стога, производњу зупчаника треба посматрати као интегрисани процес који укључује припрему празног зупчаника, контрола датума, генерација зуба, топлотни третман, завршњак, и завршни преглед, а не само операција сечења зуба.

Главни захтеви за машинску обраду цилиндричних зупчаника
Тачност зупчаника се генерално оцењује из неколико функционалних перспектива.
Тачност кретања одређује да ли зупчаник преноси предвиђени угаони однос, док прецизност трчања утиче на глаткоћу и вибрације.
Прецизност зуба до зуба и површине зуба утиче на то колико је равномерно оптерећење распоређено по зупцима који се спајају.
| Рекуиремент | Инжењерски значај |
| Тачност профила зуба | Обезбеђује пројектовану еволвентну или модификовану геометрију зуба |
| Прецизност олова | Контролише поравнање зуба дуж ширине лица |
| Прецизност нагиба | Одржава правилан размак између зубаца и преносни однос |
| Радијални излаз | Утиче на конзистенцију ротације и мрежу зупчаника |
| Прецизност отвора | Обезбеђује правилно позиционирање на осовини |
| Концентричност од отвора до зуба | Одржава исправан однос између осе зупчаника и система зубаца |
| Храпавост површине зуба | Утиче на трење, бука, носити, и умор |
| Тврдоћа и дубина кућишта | Одредите отпорност на хабање и способност ношења након топлотне обраде |
Типичан процес обраде цилиндричног зупчаника
Репрезентативни пут производње зупчаника је:
Производња бланка → термичка обрада бланка по потреби → стругање зупчаника → обрада проврта и чеоних делова → сечење зупчаника → топлотна обрада → рестаурација података → завршна обрада зупчаника → инспекција
Тачан редослед зависи од материјала, величина зупчаника, степен тачности, метода термичке обраде, и обим производње.
Посебно важан принцип је да се резервише довољан износ за обраду за операције које се изводе након термичке обраде.
Процеси као што је карбуризација, гашење, а каљење може изазвати димензионалне и геометријске промене.
Ако је крајњи захтев за тачност строг, ове промене се морају предвидети током ранијих фаза обраде.
Избор датума је критичан
Систем зуба, боре, а крајње површине морају одржавати прецизан просторни однос. Стога, Избор датума је једна од најважнијих одлука у планирању процеса зупчаника.
За вратило-интегрални зупчаници, оса ротације се обично успоставља кроз централне рупе или друге контролисане референце вратила. За зупчаници типа проврта, проврт и крајња страна се често користе као функционалне референце за лоцирање.
Принцип је једноставан:
Основа обраде треба да буде уско усклађена са функционалном ротационом базом зупчаника.
Лош избор датума може произвести зупчаник у којем је профил зуба појединачно тачан, али је цео систем зуба ексцентричан у односу на проврт.
Ово може довести до неравномерног спајања, повећана бука, локализовано оптерећење зуба, и превремено хабање.
Главне методе обраде зуба
Различити процеси сечења зупчаника се бирају према геометрији зупчаника, тачност, обим производње, и да ли је зупчаник унутрашњи или спољашњи.
Геар Хоббинг
Хоббинг је једна од најчешће коришћених метода за машинску обраду спољашњих цилиндричних зупчаника. Ротирајућа плоча за кување се непрекидно спаја са зупчаником да би створила простор за зубе.
Његове главне предности су висока продуктивност, континуирано сечење, и погодност за целасте и спиралне зупчанике. Због тога је посебно атрактиван за средње- и масовну производњу.
Геар Схапинг
Обликовање зупчаника користи клипни резач који се спаја са радним предметом у односу генерисања зупчаника.
Његова способност да ради близу рамена и унутар унутрашње геометрије чини га вредним за унутрашње зупчанике и одређене структуре зупчаника које је тешко за кување.
Геар Схавинг
Бријање зупчаника се углавном користи пре коначног очвршћавања да би се побољшала тачност зуба и стање површине.
Може да уклони мала одступања настала током претходних операција сечења и посебно је повезана са великом производњом аутомобилске опреме.
Брушење зупчаника
За каљене високо прецизне зупчанике, брушење је често последња операција завршне обраде зуба. Може значајно побољшати профил зуба, олово, исцрпљивање, и површински завршетак.
Брушење зупчаника је посебно важно за апликације где је ниска бука преноса, висока носивост, а потребан је прецизан пренос покрета.
Термичка обрада и завршна обрада након термичке обраде
Топлотна обрада је често једна од најутицајнијих фаза у производњи зупчаника јер зупчаник мора истовремено да постигне површинску тврдоћу, отпорност на хабање, снага замора, и димензионална стабилност.
У зависности од материјала зупчаника и примене, третмани могу укључивати:
- Карбуризам
- Карбонитрирање
- Нитрирање
- Индукционо каљење
- Кроз каљење
За очвршћене зупчанике, комбинација чврсте површине отпорне на хабање и чвршћег језгра обезбеђује равнотежу између отпорности на замор од контакта и укупне чврстоће структуре.
Међутим, топлотна обрада такође може довести до изобличења, преостали стрес, и промену димензија. Због тога високо прецизни зупчаници често захтевају завршно брушење или брушење након термичке обраде.
5. Пистонс Мацхининг: Прецизно обликовање за радна окружења на високим температурама
Клипови су критичне реципрочне компоненте у моторима са унутрашњим сагоревањем, компресори, и других електроенергетских система.
Они раде под високим температурама, под високим притиском, наизменична механичка оптерећења, и континуирани клизни контакт, па су њихови захтеви за машинском обрадом уско повезани са термичким ширењем, подмазивање, заптивање, и перформансе замора.
Клипови мотора се обично производе од легура алуминијума због њихове мале густине и повољне топлотне проводљивости, иако специјализоване апликације могу користити друге материјале.
За разлику од конвенционалне цилиндричне компоненте, клип се ретко обрађује као једноставан прави цилиндар.
Његова сукња, круна, прстенасти жлебови, пин борес, а унутрашње шупљине имају различите функционалне захтеве.
Централни изазов је репродуковати пројектовану геометрију довољно прецизно да клип постигне потребан зазор и расподелу оптерећења под стварном радном температуром, а не само задовољавање димензија собне температуре.

Главни захтеви за машинску обраду клипова
| Рекуиремент | Инжењерски значај |
| Пречник и профил сукње | Контролише зазор између клипа и цилиндра |
| Заобљеност сукње | Промовише уједначен контакт и смањује локализовано оптерећење |
| Прецизност отвора клина | Обезбеђује правилно пристајање клипног клипа и пренос оптерећења |
| Положај клина | Одржава геометријски однос између клипа и клипњаче |
| Димензије жљебова прстена | Контролише налегање и заптивање клипних прстенова |
| Положај жлеба и паралелизам | Спречава неравномерно оптерећење прстена и проблеме са заптивање |
| Геометрија круне | Утиче на сагоревање, термичко оптерећење, и расподелу материјала |
| Храпавост површине | Утиче на трење, подмазивање, и носити |
Сукња клипа је посебно важна јер на њену радну геометрију утичу топлотно ширење и механичка деформација.
Профил који изгледа благо нецилиндричан на собној температури може бити намеран, омогућавајући клипу да се након загревања приближи жељеном радном облику.
Типичан процес обраде клипа
Репрезентативни пут обраде је:
Ливење или ковање → грубо стругање → унутрашња обрада → обрада клинова → обрада прстенастог жлеба → профилисање сукње → завршна обрада → инспекција
Тачан редослед зависи од дизајна клипа, материјал, обим производње, и однос између карактеристика клипа.
Груба обрада се првенствено користи за успостављање основне геометрије и уклањање вишка материјала, док су завршне операције одговорне за репродукцију функционалног профила и чврстих геометријских толеранција.
За производњу високог обима, наменска ЦНЦ опрема и аутоматизовано мерење се често користе за одржавање конзистентних димензија од дела до дела.
Обрада профила клипне сукње
Једна од технички најзахтевнијих операција је обрада профила сукње.
Сукња може укључивати пажљиво контролисане:
- Профили цеви
- Цам профилес
- Таперс
- Локални рељеф
- Геометрија потисне стране
Ове карактеристике компензују различито термичко ширење и механичко оптерећење које доживљавају различити делови клипа током рада.
Стога, обрада клипа није само ствар производње номиналног пречника. Процес мора да репродукује а функционални тродимензионални профил.
Савремени ЦНЦ системи могу да користе координатно контролисано профилисање и компензацију алата да би постигли потребну геометрију, док системи прецизног мерења верифицирају стварни профил у односу на пројектни модел.
Прецизна обрада отвора клина
Отвор клипа је још једна критична карактеристика јер преноси оптерећење између клипа и клипњаче.
Његов квалитет зависи од:
Пречник + заобљеност + цилиндричност + положај + поравнање
Погрешан положај отвора клипа може утицати на кретање клипа и увести додатно оптерећење у клипњачу и систем радилице.
У зависности од дизајна клипа, проврт се може машински обрађивати прецизним бушењем након чега следи хоновање или друга операција фине завршне обраде.
Обрада прстенастих жљебова
Прстенасти жлебови морају одржавати тачну ширину, дубина, положај, и паралелност тако да се клипни прстенови могу померати и правилно заптити.
Лоша геометрија жлеба може довести до:
- Неадекватно заптивање
- Прекомерна потрошња уља
- Лепљење прстена
- Повећано издувавање
- Убрзано хабање
Процес завршне обраде жлебова стога захтева строгу контролу геометрије алата и компензацију димензија, посебно при машинској обради легура алуминијума у великим количинама производње.
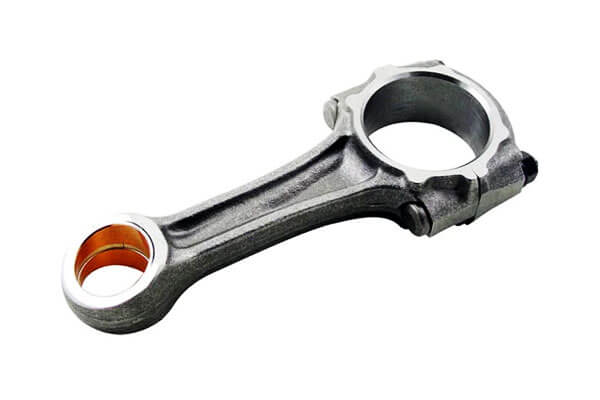
6. Обрада спојних шипки: Контрола деформације за компоненте ниске крутости
Клипњаче повезују клип са радилицом и преносе наизменичне силе настале током повратног кретања.
Морају издржати велика циклична оптерећења, утицај, савијање, и умор, док остају довољно лагани да минимизирају повратну масу.
Већина конвенционалних клипњача се производи од кованог челика, иако се алуминијум и друге специјализоване легуре користе у специфичним применама.
Из перспективе машинске обраде, клипњаче су изазовне јер им њихова издужена структура и различити попречни пресеци дају релативно ниску локалну крутост.
Као резултат, сила стезања, сила резања, а заостало напрезање може изазвати деформацију, што отежава одржавање тачне геометрије отвора и централног растојања.
Типичан процес обраде клипњаче
Општи пут процеса може бити:
Ковање → термичка обрада → референтна обрада → груба спољна обрада → обрада проврта → одвајање капа → полузавршна обрада → прецизно бушење/хоновање → завршна контрола
Редослед се разликује у зависности од дизајна клипњаче и да ли се користи конвенционална обрада или технологија раздвајања лома.
Грубом машинском обрадом се успостављају стабилне референтне површине и уклања се већи део заостатка обраде.
Прецизно бушење и хоновање се затим користе за постизање коначних димензија проврта и геометријске тачности.
Машинска обрада и завршна обрада
Проврти великих и малих крајева се генерално обрађују низом грубог бушења, полузавршна обрада, и прецизна завршна обрада.
досадно успоставља тачну величину и геометријску форму, док брусити може додатно побољшати заобљеност, цилиндричност, и површинске карактеристике где је потребно.
За велику скупштину, посебно је важан однос штапа и капе.
Након што се поклопац одвоји и поново састави, готови отвор мора одржавати пројектовану геометрију и поравнање.
Поломљене спојне шипке
Цепање лома се широко користи за прикладне дизајне клипњача велике запремине.
Уместо производње конвенционалне машински обрађене површине за спајање између шипке и капице, контролисан прелом се покреће дуж унапред одређеног региона.
Резултирајућа неправилна лица прелома пружају веома индивидуалан интерфејс за парење, помажући да се поклопац и шипка врате у првобитни релативни положај током монтаже.
Овај приступ може понудити:
- Тачна локација од капа до штапа
- Смањено релативно кретање
- Елиминација неких конвенционалних операција обраде
- Ефикасна производња великог обима
- Доследно позиционирање склопа када се правилно контролише
Међутим, цепање лома захтева пажљиво контролисана својства материјала, геометрија зареза, понашање прелома, и параметара процеса. Није погодан за сваки материјал или дизајн клипњаче.
Основни принцип обраде клипњаче
Основни изазов је да се одржи прецизан просторни однос између великих и малих проврта уз спречавање деформације релативно витке компоненте.
Ово чини машинску обраду клипњаче класичним примером прецизне производње ниске крутости. Само тачност машине не може гарантовати коначни резултат.
Процес мора истовремено контролисати избор датума, оптерећење прибора, сила резања, уклањање материјала, топлотни третман, завршна обрада бушотина, и инспекција.
У аутомобилској производњи великог обима, најефикаснији процес стога комбинује круто и поновљиво причвршћивање са контролисаним параметрима обраде, аутоматизовано мерење, и, где је прикладно, фрацтуре-сплит технологија.
7. Поређење шест типичних делова за машинску обраду
Иако осовине, рукавима, кућишта, зупчаници, клипови, а клипњаче имају веома различите геометрије, њихова логика планирања процеса може се систематски поредити.
| Парт Типе | Изазов примарне обраде | Критичне карактеристике | Уобичајени процеси | Главна контролна тачка |
| Схафт | Тачност и концентричност ротације | Часописи, рамена, нити, кључеви | Окретање, млевење, обрада у шиљцима | Коаксијалност и истицање |
| Слееве | Тачност проврта и деформација | Боре, ОФ, крајња страна | Бушење, досадан, развртање, брусити | Однос проврта и ОД |
| Становање | Тачност система датума и рупа | Монтажна лица, досади, рупе | Глодање, досадан, бушење, млевење | Положај и геометријска тачност |
| Геар | Геометрија зуба и изобличење термичке обраде | Профил зуба, олово, питцх, боре | Хоббинг, обликовање, бријање, брусити, млевење | Прецизност зупчаника и истрчавање |
| Клип | Функционални профил и термичка геометрија | Сукња, пин буре, прстенасти жлебови | Окретање, досадан, обрада жлебова | Профил и тачност положаја |
| Клипњача | Мала крутост и деформација | Мале/велике бушотине | Глодање, досадан, брусити, цепање прелома | Поравнање отвора и централно растојање |
Табела показује важан образац: метода обраде треба да прати функционалну геометрију дела.
Не постоји универзално супериоран процес обраде.
Окретање је идеално за ротационе површине, бушење је неопходно за прецизност унутрашњих пречника, глодање доминира сложеним призматичним површинама, брушење обезбеђује високу прецизност након топлотне обраде, а процеси формирања или ломљења могу смањити захтеве за машинском обрадом за одговарајуће компоненте велике запремине.
8. Закључак
Шест репрезентативних типова делова—шахтови, рукавима, кућишта, зупчаници, клипови, и повезане шипке—пружа користан пресек праксе механичке обраде.
Упркос разликама, исти фундаментални принципи се појављују изнова и изнова:
Исправан избор датума → логично секвенцирање процеса → одговарајуће методе обраде → ефективна контрола деформације → поуздана инспекција
Ово је прави темељ дизајна процеса обраде.
Циљ није једноставно уклонити материјал што је брже могуће.
Успешан процес обраде мора да трансформише бланко у компоненту која испуњава своје димензије, геометријски, функционалан, металуршки, површине, а економски захтеви доследно.
За инжењере, планери процеса, и произвођачи, разумевање ових шест типичних категорија делова пружа више од листе метода обраде.
Нуди практичан оквир за анализу непознатих компоненти и избор руте процеса на основу структуре делова, функционални захтеви, материјално понашање, тачност, и обим производње.
Често постављана питања
Шта је најизазовнији део за машину међу ових шест типова?
Зависи од степена прецизности, али генерално зупчаници и клипови представљају највећу сложеност процеса.
Зупчаници захтевају специјализовану машинску обраду профила зуба и чврсте геометријске толеранције, док клипови захтевају прецизну контролу сложених закривљених профила и вишеструке преносе података.
Који процес пружа највиши квалитет зуба зупчаника?
Брушење зупчаника даје највећу тачност профила зуба и стандардни је процес за прецизно каљене зупчанике.
Може да исправи изобличење услед топлотне обраде и постигне највише АГМА или ДИН оцене тачности.
Зашто је одабир датума толико критичан у машинској обради кућишта?
Кућишта имају више међусобно повезаних система рупа и спојних површина. Све толеранције положаја се слажу од примарног датума.
Лош избор датума ствара кумулативну грешку поравнања која директно деградира уклапање склопа и перформансе машине.
Која је корист од цепања лома за клипњаче?
Цепање прелома ствара савршено усклађено, интерфејс за закључавање облика између шипке и капице.
Ово побољшава тачност монтаже, елиминише машинску обраду површине за спајање, смањује број делова, и повећава структурални интегритет великог краја.
Која је стандардна завршна обрада отвора за чауре лежаја?
Већина проврта за прецизне лежајеве се завршава хоновањем, који производи одличну заобљеност, контролисана текстура површине, и конзистентне величине.
За веома прецизне апликације, може се специфицирати брушење проврта или суперфиниш.

