
Анализа случаја
| Пројекат | 310С Поклопац горионика за ливење од нерђајућег челика |
| Референтни пројекат | Компонента индустријског горионика високе температуре |
| Обим пројекта | Прецизно ливење комплекса 310С поклопац горионика од нерђајућег челика, укључујући развој воштаног узорка, ливење керамичких шкољки, 310С топљење и преливање, топлотни третман, дорада површине, преглед димензија, и опционо НДТ. |
| Материјал | АИСИ 310С / У 1.4845 Аустенитни од нехрђајућег челика — одабран због одличне отпорности на оксидацију, топлотна стабилност, и погодност за продужени рад на високим температурама. |
| Процес производње | Ињекција воском + силицијум-сол инвестиционо ливење + зграда од керамичких шкољки + депаратирање + 310С прецизно топљење + контролисано изливање + нокаут + одсецање/брушење + термичка обрада где је наведено + дорада површине + преглед димензија + НДТ где је потребно. |
| Радно окружење | Високотемпературна оксидациона атмосфера, са потенцијалним приближавањем радних температура 1,050° Ц, зависно од стварног дизајна горионика и услова рада. |
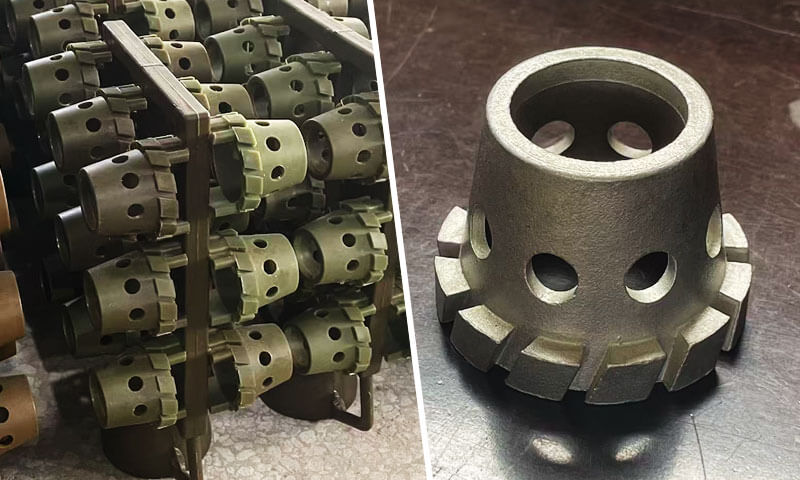
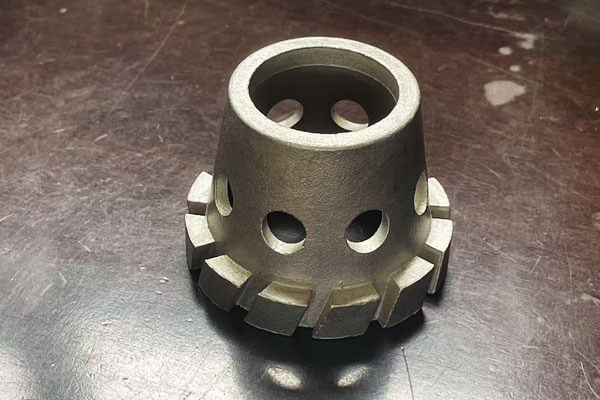
| Кључне карактеристике ливења | Конусно шупље тело, унутрашња шупљина, више отвора за гас/ваздух, горњи прстенасти обод, и ободни назубљени зуби који стабилизују пламен. |
| Примарни инжењерски изазов | Постизање поузданог пуњења, контролисано очвршћавање, тачна геометрија рупе, стабилна кружност, и унутрашњу чврстоћу уз очување високотемпературних својстава 310С. |
1. Преглед пројекта
Ова студија случаја документује прилагођени силицијум-сол у стварном свету Инвестициони ливење пројекат за поклопац горионика од нерђајућег челика 310С, основна потрошна компонента за индустријску опрему за сагоревање гаса.
Радни предмет има сужено шупље главно тело, више једнолико распоређених отвора за ваздух за премикс око зида цилиндра, и ободни назубљени зуби који стабилизују пламен на дну.
Произведено ливењем изгубљеног воска и праћено ЦНЦ завршном обрадом, део је дизајниран за континуирани рад под високим температурама оксидационог окружења до 1050 ° Ц.
Суочен са металуршким недостацима нерђајућег челика 310С отпорног на топлоту и сложене геометрије делова, наша ливница је превазишла више препрека у пробној производњи и испоручила стабилне компоненте за масовну производњу које су у потпуности задовољиле перформансе сагоревања крајње употребе.
Овај чланак резимира позадину пројекта, техничке потешкоће, прилагођене противмере, ток рада контроле квалитета и коначних исхода пројекта.
2. Позадина пројекта
Индустријски поклопци горионика су критични хардвер који одређује стабилност сагоревања, термичка ефикасност и век трајања пећи, линије за топлотну обраду и комерцијални системи грејања.
Поклопци горионика за домаћинство се углавном производе штанцањем лима, али индустријски радни услови за тешке услове захтевају ливене структуре са већом чврстоћом зида и супериорном издржљивошћу на високим температурама.
Оригинални увезени поклопац горионика крајњег корисника је често прерано кварио: дошло је до термичког пуцања и ломљења површине након краткотрајног рада на високим температурама.
Купац је одлучио да локализује ланац снабдевања резервним деловима и одабрао је 310С (У 1.4845 / АИСИ 310С) аустенитни нерђајући челик отпоран на топлоту због одличне отпорности на оксидацију при високим температурама и отпорности на пузање.
Ипак, 310С је познато да је тешко за прецизно ливење. Има широк распон температура очвршћавања, висок вискозитет топљења, и висока подложност врућем кидању, порозност микро скупљања и инклузије оксидне шљаке.
У комбинацији са наглим прелазима дебљине зида, рупе за премикс малог пречника и танки назубљени зупци поклопца горионика, конвенционални параметри ливења не могу постићи квалификовани излаз масе, што је створило хитне техничке захтеве за наш професионални тим инжењера за ливење у улагаче.
3. Захтеви клијената
Купац индустријске опреме је предложио вишедимензионалне техничке, Захтеви у погледу димензија и перформанси за овај прилагођени поклопац горионика:
- Спецификација материјала: Строги хемијски састав за нерђајући челик 310С; Цр 24.0‑26.0 %, У 19.0-22.0 %, са ограниченим елементима нечистоћа у траговима.
Металографска структура треба да буде хомогена аустенита након термичке обраде жарења раствором. - Димензионално & Геометријска толеранција: Толеранција димензија ливења је у складу са ИСО 8062 ЦТ‑5 стандард. Позиције рупа унутрашње премикса, величине отвора и профили доњих назубљених зубаца морају одржавати конзистентност, да гарантује предвидљив ефекат претходног мешања горива и ваздуха.
Интерфејси за монтажу кључева резервишу могућност за накнадну ЦНЦ обраду. - Интерни квалитет: Нема врућих пукотина и продорних микропрслина; порозност скупљања и микропразнине неће утицати на механичку чврстоћу и перформансе при високим температурама.
Стандард прихватања пролази испитивање магнетним честицама (МТ) и ултразвучно испитивање (Ут). Без штетних инклузија шљаке унутар делова за ливење. - Квалитет површине: Глатка као ливена површина, нема лепљивог песка, питтинг или хладни кругови. Храпавост површине Ра ≤ 6.3 μм пре пескарења.
- Перформансе услуге: Дуготрајан стабилан рад при цикличној температури до 1050 ° Ц; нема термичког пуцања, деформације или јаког оксидационог љуштења током нормалних радних циклуса.
- Цоммерциал Таргет: Остварите стабилну масовну производњу са конкурентним приносом, да подржи континуирано снабдевање резервним деловима за купчев систем после продаје опреме за сагоревање.
4. Изазови
Током пробне производње прототипа, наш инжењерски тим је идентификовао међусобно повезане изазове у вези са материјалом и геометријом:
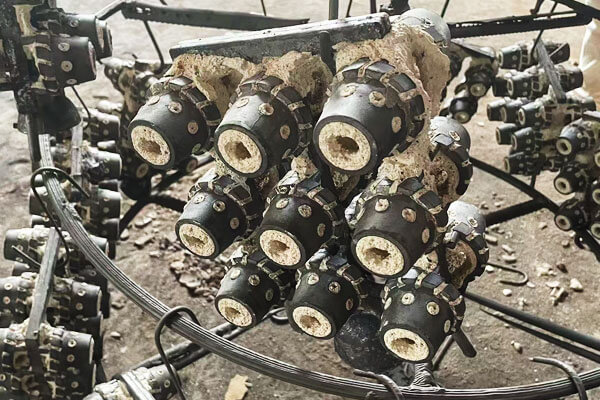
Висок ризик од врућег цепања при прелазима од дебелог до танког зида
Најкритичнији металуршки изазов био је ризик од вруће кидање током завршне фазе очвршћавања.
Поклопац горионика садржи релативно тежак део за монтажу који се повезује са много тањим конусним телом, праћено деликатним назубљеним зубима који стабилизују пламен.
Ова нагла варијација у дебљини пресека производи значајне разлике у локалној брзини хлађења и времену очвршћавања.
310С нерђајући челик додатно повећава ризик због свог релативно широког опсега очвршћавања. Танки делови могу постати крути док суседни тешки делови остају делимично течни или получврсти.
Како се преостали течни метал скупља, а околни материјал наставља да се смањује, локализовани затезни напон се може развити у регионима где делимично очврснута структура има ограничену способност да се деформише или прими додатни течни метал.
Најопасније пукотине нису нужно велики видљиви недостаци.
Микровруће сузе се могу формирати дуж интердендритских региона или у геометријским прелазним зонама и остају тешко идентификоване конвенционалном визуелном инспекцијом.
Под поновљеним загревањем и хлађењем, ови дисконтинуитети могу деловати као концентратори напрезања и постепено се шире.
Тешко храњење и управљање гасом око малих рупа за премикс-ваздух
Низ рупа за премикс-ваздух увео је други велики изазов.
Ове рупе су функционалне карактеристике сагоревања, а не декоративна геометрија.
Њихов пречник, положај, кружност, и конзистентност директно утичу на дистрибуцију ваздуха за сагоревање око поклопца горионика.
Из перспективе кастинга, међутим, мале рупе стварају ограничене путеве протока и локализоване термичке градијенте.
Током пуњења, растопљени 310С мора да репродукује релативно фине керамичке карактеристике уз одржавање довољне флуидности.
Током очвршћавања, ове области имају ограничен приступ доводу метала и могу постати рањиве на локализовано скупљање.
Истовремено, сваки преостали гас или турбулентни ток који настаје током пуњења калупа може да се зароби око унутрашњих површина рупа.
Танки назубљени зуби и превремено учвршћивање
Ободни назубљени зупци на дну поклопца горионика представљали су још један изазов специфичан за геометрију.
Ове танке избочине морају бити потпуно испуњене и одржавати конзистентан профил, а да притом остану механички робусни током рада на високим температурама.
Зато што је њихова термичка маса знатно мања од масе главног тела, брзо се хладе и учвршћују.
Ово ствара два конкурентна захтева.
С једне стране, растопљени метал мора да задржи адекватну течност довољно дуго да репродукује геометрију танког зуба.
С друге стране, прекомерно прегревање или продужено излагање растопљеном металу на високој температури може повећати оксидацију и интеракцију керамичке шкољке.
Зуби такође доживљавају другачију историју контракција од околног тела.
Ако очврснути зуби постану механички ограничени секцијама које се још учвршћују, заостала напрезања се могу акумулирати око корена зуба.
Инклузије оксида и реакције метал-љуска
Квалитет керамичке шкољке постаје посебно важан при ливењу нерђајућег челика отпорног на топлоту као што је 310С.
При повишеним температурама топљења и изливања, растопљени нерђајући челик може да ступи у интеракцију са ватросталним материјалима и атмосферским кисеоником.
Слабо контролисана хемија шкољке, неадекватно пуцање, превисока температура изливања, или турбулентно струјање метала може повећати ризик од површинских реакција и неметалних инклузија.
Укључене су типичне бриге:
- Инклузије оксида
- Ватростална контаминација
- Производи керамичке реакције
- Лепљиви песак
- Површинско питтинг
- Груба или неправилна кожа
- Заробљени оксидни филмови
Ови недостаци имају двоструки утицај.
Из производне перспективе, они смањују принос ливења и повећавају захтеве за завршну обраду.
Из услужне перспективе, површински дисконтинуитети могу постати преференцијална места за оксидацију и иницирање пукотина током поновног излагања високој температури.
За компоненту која ради у близини 1050 ° Ц, наизглед мањи површински дефект може постати значајно важнији након дужег топлотног излагања.
Изазов је стога био одржати чистоћа метала и стабилност керамичке шкољке истовремено, а не третирати квалитет површине као чисто козметички захтев.
Димензионална стабилност сложеног ливеног одливака
Поклопац горионика захтева висок степен конзистентности димензија упркос својој релативно сложеној геометрији.
Инвестиционо ливење може веома ефикасно да репродукује фине детаље, али на коначну металну компоненту утичу промене димензија у више фаза:
убризгавање воска → хлађење воска → изградња шкољке → печење шкољке → очвршћавање метала → топлотна обрада → обрада.
Мало одступање у узорку воска може се пренети у керамичку шкољку.
Деформација шкољке током сушења или печења може додатно појачати одступање, док неуједначено скупљање метала може унети још један слој промене димензија.
Изазов стога није био једноставно постићи тачност димензија на једном прототипу.
Прави циљ је био да се успостави а поновљиви систем контроле димензија способан да одржи конзистентност током серијске производње.
Напукнуће керамичке шкољке и баланс пропусности гаса
Сама шкољка је представљала деликатан инжењерски компромис.
Керамички калуп је морао бити довољно јак да издржи:
- Уклањање воска
- Печење на високим температурама
- Руковање
- Удар растопљеног метала
- Металостатски притисак
Истовремено, била му је потребна довољна пропустљивост да омогући излазак гасова током изливања.
Претерано густа шкољка може да обезбеди добру репродукцију површине, али ограничи евакуацију гаса.
Шкољка са недовољном чврстоћом или лошим међуслојним везивањем може да пукне током печења или сипања, што резултира продирањем метала, димензионални недостаци, или катастрофални неуспех ливења.
Сложена геометрија поклопца горионика учинила је ову равнотежу захтевнијом јер уске карактеристике и унутрашње контуре стварају подручја у којима се суше, услови печења и пуњења металом могу се разликовати од оних на главном телу.
Чистоћа растопљеног метала и стабилност при изливању
Други изазов је био одржавање стабилног квалитета растопљеног метала од пећи до калупа.
За прецизно ливење 310С, сам хемијски састав не гарантује квалитет ливења. Истопљени челик такође мора имати одговарајуће:
- Температура
- Флудност
- Садржај гаса
- Ниво инклузије
- Стање деоксидације
- Стабилност преливања
Недовољна деоксидација може повећати стварање оксида, док прекомерна или лоше контролисана деоксидација може унети нежељене продукте реакције.
Слично, превисока температура изливања може побољшати пуњење, али повећати реакцију металне љуске и оксидацију.
Процес је стога захтевао контролисан оперативни прозор у којем флудност, чистоћа и компатибилност керамичке шкољке су истовремено избалансирани.
Ово је било посебно важно за танке премешане рупе и назубљене зубе, где би нестабилан ток метала могао одмах да се претвори у непотпуно пуњење или заробљене инклузије.
5. Наше решење
Као а професионална ливница за инвестиционо ливење силицијум-сола, нисмо покушали да решимо дефекте поклопца горионика једним подешавањем температуре изливања или хемије легуре.
Кључно је било да се успостави а геометријски и металуршки вођен процесни прозор за нерђајући челик 310С.
За овај пројекат, третирали смо поклопац горионика као комплетан систем ливења: воштани узорак → керамичка шкољка → затварање и довод → топљење → изливање → очвршћавање → топлотна обрада → ЦНЦ дорада → инспекција.
Свака фаза је оптимизована у односу на специфичан начин квара који је идентификован током испитивања прототипа.
Током развоја процеса спроведене су следеће мере.
Редизајн улаза и храњења ради елиминисања врућег цепања
Прво велико побољшање било је потпуни редизајн система уласка и храњења.
Прво испитивање користило је релативно конвенционални начин храњења.
Анализа ЦТ/пресека одбијених узорака показала је да се највећа концентрација дефекта јавља око прелаза од дебелог до танког између монтажне главе и конусног тела, уз додатни ризик око корена назубљених зуба.
Стога смо редизајнирали кастинг да бисмо успоставили предвидљивији усмерена секвенца очвршћавања.
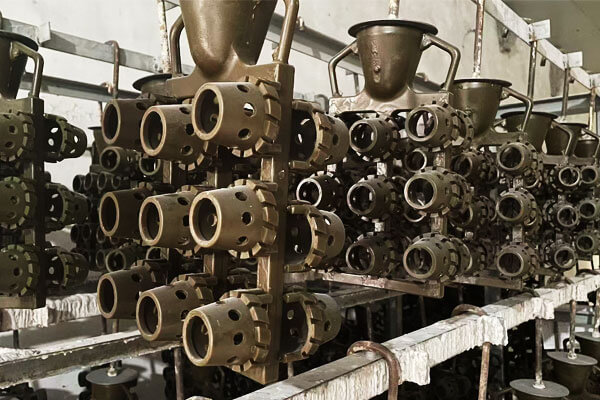
Основна стратегија је била:
Танки функционални делови → главно конусно тело → дебела монтажна глава → извор напајања
Тешка монтажна глава је намерно одржавана као једна од последњих области за очвршћавање како би могла да настави да снабдева течним металом суседне делове током волуметријске контракције.
Такође смо увели локализовано храњење на критичним термичким чворовима уместо да једноставно повећавамо укупну запремину успона.
Током процеса суђења, упоредили смо неколико конфигурација гајта и пратили дистрибуцију дефеката након сечења.
Оптимизовани дизајн значајно је смањио изоловане индикације скупљања и елиминисао понављајући образац врућег кидања који је примећен у раним испитивањима.
За ову специфичну компоненту, важна лекција је била да више метала није решење; секвенца очвршћавања морала је прво да се редизајнира.
Контролисање назубљених зуба кроз пуњење и термичку равнотежу
Танки назубљени зуби третирани су као посебан проблем ливења.
Зато што ове карактеристике имају много већи однос површине и запремине од главног тела, брзо губе топлоту и могу се смрзнути пре него што остатак одливака заврши пуњење.
Наше решење комбинује три контроле:
- Кратки и стабилни путеви протока метала
- Оптимизовано предгревање шкољке
- Контролисано прегревање
Уместо да једноставно повећате температуру изливања да бисте метал угурали у зубе, оптимизовали смо однос између температуре метала и температуре љуске.
Радни опсег изливања је контролисан на приближно 1580–1620 °Ц, док су услови предгревања и паљења граната стабилизовани пре изливања.
Ово је обезбедило довољну течност за танке зубе без непотребног повећања температуре метала и реакције керамичке шкољке.
Такође смо модификовали локални правац гајта тако да је метал достигао танке делове са мање турбуленције и мање могућности за превремено замрзавање.
Резултат је био значајно побољшање у потпуном попуњавању назубљеног профила уз избегавање заједничког компромиса између пуњење танког пресека и прекомерна оксидација.
Наменска контрола отвора за претходно мешање ваздуха
Рупе за премикс су биле једна од најважнијих функционалних карактеристика поклопца горионика.
Стога смо успоставили наменску контролну руту уместо да рупе третирамо као обичну ливену геометрију.
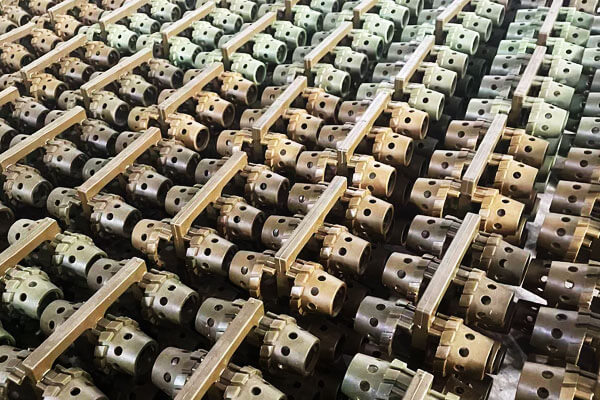
Процес се фокусирао на четири параметра:
- Пречник рупе
- Положај рупе
- Размак по ободу
- Интегритет унутрашње површине
У фази воска, 100% извршена је инспекција рупиотворних карактеристика. Било који узорак воска са оштећеним језгром, деформација или блокирани пролази је одбачен пре монтаже.
У фази ливења, понашање при пуњењу је побољшано кроз контролисан проток метала и помоћ при вакууму.
Циљ је био да се минимизира турбуленција и заробљени гас око пролаза малог пречника.
За критичне димензије рупа, а стратегија ливења на машину је усвојен: ливење у инвестицију обезбедило је геометрију скоро мреже, док је ЦНЦ обрада коришћена за успостављање коначних функционалних димензија где су биле потребне строже толеранције.
Овај приступ је избегао прекомерну машинску обраду док је обезбедио много бољу конзистентност од ослањања искључиво на димензије рупе као ливене.
Силица Сол Схелл оптимизација за 310С
За овај пројекат, Квалитет керамичке шкољке био је директно повезан са квалитетом ливења.
Развили смо а систем љуске од силицијум диоксида високе чистоће са финим премазом за лице на бази циркона посебно прилагођеним захтевима површине поклопца горионика 310С.
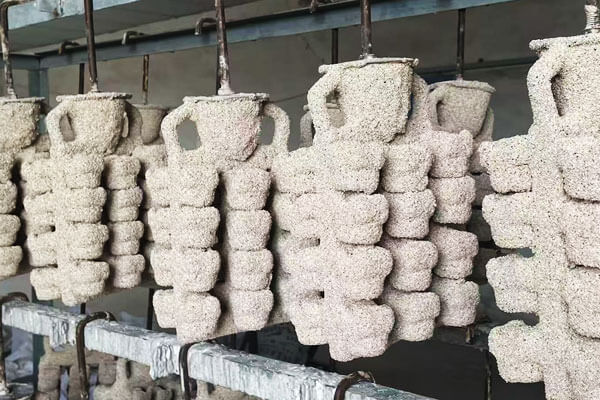
Схелл процес је оптимизован у три области:
Фаце Цоат
Ватростални премаз за лице високе чистоће је коришћен да се минимизира директна хемијска интеракција између растопљеног 310С и керамичког калупа.
Ово је помогло да се смањи:
- Лепљиви песак
- Керамичка реакција
- Површинско питтинг
- Ватросталне инклузије
- Губитак фине геометрије зуба
Бацкуп Лаиерс
Резервни слојеви су подешени да буду балансирани чврстоћа љуске и пропустљивост гаса.
Ово је било посебно важно јер шкољка која је превише густа може ограничити евакуацију гаса, док недовољна пропустљивост може повећати дефекте у вези са гасом око рупа за премикс.
Сушење и печење
Сваки слој љуске је сушен под контролисаним условима температуре и влажности.
Завршене гранате су тада отприлике испаљене 1180–1220 °Ц за уклањање остатака воска, влаге и органских материјала и за стабилизацију ватросталне структуре.
Одбаченим шкољкама није дозвољено да пређу на изливање ако је инспекција утврдила пуцање, непотпуно сушење, слабо међуслојно везивање, или абнормални површински услови.
Контрола чистоће Молтен 310С
За 310С, препознали смо то хемијски састав је само један део квалитета растопљеног метала.
Стварни учинак ливења такође зависи од нивоа оксида, растворених гасова, стабилност температуре и контрола укључивања.
Наша процедура топљења је стога укључивала:
- Контролисани избор материјала пуњења
- Средњефреквентно индукционо топљење
- Анализа спектрометра топлоте по топлоту
- Контролисана деоксидација
- Дегазација уз помоћ аргона
- Провера температуре непосредно пре изливања
Третман аргоном се обично одржавао приближно 3–5 минута под контролисаним условима.
Сврха је била да се смањи растворени гас и унапреди одвајање неметалних инклузија пре него што метал уђе у керамичку шкољку.
Хемијски састав је верификован пре изливања како би се осигурало да талина остане унутар специфициране 310С хемије, укључујући опсеге хрома и никла које захтева купац.
Ова комбинација од контрола хемије + контрола укључивања + контрола температуре био од суштинског значаја за побољшање унутрашњег интегритета ливења.
Сипање уз помоћ вакуума за бољу унутрашњу чврстоћу
Мале рупе и танки делови поклопца горионика учинили су турбуленцију и заробљавање гаса посебно непожељним.
Стога смо увели ливење по инвестицији уз помоћ вакуума за побољшање пуњења калупа и смањење количине ваздуха који остаје у шупљини током сипања.
Процес је оптимизован око контролисане секвенце:
припрема љуске → успостављање вакуума → стабилно увођење метала → контролисано пуњење → очвршћавање у стабилним условима
Брзина изливања је намерно контролисана, а не максимизирана.
Прекомерна турбуленција може створити оксидне филмове који остају заробљени унутар ливења, док претерано спора брзина пуњења може да изазове превремено замрзавање танких делова.
Стога је циљ био да се одржи а стабилан метални фронт са довољном брзином пуњења.
Овај приступ је био посебно ефикасан за регион са премиксом и танке назубљене зубе, где квалитет пуњења има директну везу са функционалним перформансама поклопца горионика.
Контролисање варијације димензија од воска до готовог ливења
Димензионални проблем је адресиран као питање ланца процеса, а не питање коначне инспекције.
Успоставили смо контролне тачке у свакој великој трансформацији димензија:
Узорак воска → шкољка → печени калуп → ливење → топлотна обрада → ЦНЦ компонента
За узорак воска, пре монтаже стабла проверене су критичне димензије.
За керамичку шкољку, услови сушења и печења су стабилизовани да би се деформација свела на минимум.
На одливу метала, додаци за скупљање и материјал за машинску обраду су уграђени у дизајн алата и ливења.
Након топлотне обраде, критичне монтажне димензије и функционалне површине су ЦНЦ машински обрађене и прегледане.
За капу производног горионика, применљиве димензије ливења су контролисане према клијентовим ИСО 8062 ЦТ5 захтев, док су строже функционалне димензије успостављене ЦНЦ обрадом где је то било потребно.
Овај приступ је значајно смањио варијације димензија од серије до серије.
6. Тецхницал Хигхлигхтс
| Тецхницал Фоцус | Наше техничко решење | Кључни процесни подаци / Резултат |
| 310С Контрола металургије | Развио процес ливења око специфичног очвршћавања и металуршког понашања 310С уместо примене општег рецепта за ливење од нерђајућег челика. | Контролисана хемија за сваки топљење; дегазација аргоном за приближно 3–5 мин; прозор за изливање контролисан на 1580–1620 °Ц. |
| Геометријски специфични улаз & Храњење | Редизајнирана врата и подизање око расподеле термалне масе; позициониран капацитет напајања на критичним прелазима од дебелог до танког и промовисано усмерено очвршћавање. | Секвенца очвршћавања оптимизована од танких пресека ка тежем региону храњења. |
| Испуна танких назубљених зуба | Балансиран температура метала + температура љуске + геометрија улаза + брзина пуњења за одржавање довољне течности без прекомерног прегревања. | Сипање контролисано у року од приближно 1580–1620 °Ц. |
| Премик-Аир Холе Куалити | Контролисане карактеристике формирања рупа у фази воска, оптимизован проток метала, примењено пуњење уз помоћ вакуума, и користио ЦНЦ калибрацију за критичне димензије. | 100% инспекција воштаног узорка; критична геометрија рупе верификована након ливења/ЦНЦ. |
| Силика Сол керамичка шкољка | Коришћен је силицијум сол високе чистоће са премазом за лице на бази циркона и оптимизованом пропусношћу и чврстоћом резервног слоја. | Испаљивање граната отприлике 1180–1220 °Ц. |
Пропустљивост љуске гаса |
Прилагођена дистрибуција ватросталних честица и структура слоја за балансирање пропустљивости са механичком чврстоћом. | Контролисана каша, дебљина слоја, окружење за сушење, и услове гађања. |
| Чистоћа растопљеног метала | Комбинована контролисана деоксидација, дегазација уз помоћ аргона, проверених материјала оптужбе, и хемијску анализу топлоте по топлоту. | Третман аргоном приближно 3–5 мин; провера спектрометра за сваки растоп. |
| Уливање уз помоћ вакуума | Примењено пуњење уз помоћ вакуума са контролисаном брзином сипања ради одржавања стабилног металног предњег дела. | Параметри пуњења оптимизовани за танкозидне и минијатурне карактеристике. |
| Усмерено учвршћивање | Координисана локација подизача, дизајн капије, дебљина секције, и термичке услове за контролу пута очвршћавања. | Храњење концентрисано на одабраним термалним чворовима. |
| Решење жарења | Развијен процес жарења специфичних за апликацију за микроструктуру ливене за улагање. | Металографска верификација структуре накнадне обраде. |
Производња скоро мреже |
Коришћено ливење за сложене профиле и ЦНЦ обрада само за функционалне интерфејсе. | ЦНЦ примењен на нити, парење лица, референтне површине, и одабране критичне рупе. |
| Димензионална стабилност | Успостављена контрола димензија од воштаног алата до ливења, топлотни третман, и ЦНЦ дорада. | Применљиве димензије ливења контролисане на ИСО 8062 ЦТ5; скупљање воштаног узорка циљано унутар приближно ±0,3%. |
| Испитивање без разарања | Имплементиран МТ за површинске/приповршинске пукотине и УТ за унутрашње дисконтинуитете, подржано металографским узорковањем. | Нема уочљивих дефеката топлог цепања под одређеним режимом МТ/УТ инспекције. |
| Контрола квалитета заснована на процесу | Установљене квалитетне капије од воштаног узорка, шкољка, топљење и преливање кроз термичку обраду, НДТ, и ЦНЦ инспекција. | 100% инспекција воштаног узорка плус верификацију процеса на нивоу серије и топлоте. |
| Стабилност производње | Интегрисана металургија, гатинг, љуска технологија, топљење, сипајући, топлотни третман, обрада, и инспекцију у један стандардизовани процес. | Принос ливења је побољшан од приближно 87% до 99.2%. |
| Перформансе услуге при високим температурама | Комбинована структура за ливење звука, оптимизован топлотни третман, контролисане геометрије, и висококвалитетно стање површине. | Стабилно циклично тестирање до приближно 1050 ° Ц без неприхватљивог пуцања, деформација, или озбиљно оксидационо љуштење. |
7. Производња и контрола квалитета
Строге вишестепене капије за контролу квалитета пролазе кроз цео производни ток:
- Вак Паттерн КЦ: 100 % визуелни преглед површинских недостатака; мерење кључних димензија помоћу мерача за координатно мерење. Неусаглашени узорци воска се директно уклањају.
- КЦ за прављење шкољки: Пратите температуру и влажност у радионици за сваку серију шкољки; проверите дебљину љуске, интегритет површине и ефекат печења пре изливања. Напукле или непотпуно испаљене шкољке се одбијају.
- Топљење сировог материјала & Цомпоситион КЦ: Инспекција улазних сировина; Испитивање састава спектрометра за сваку серију истопљеног челика да би се гарантовала усклађеност хемијског састава 310С.
- КЦ након изливања у процесу: После истресања и минирања, врши се визуелни скрининг за површинске дефекте.
Репрезентативни узорци из сваке серије се бирају за инспекцију пресека да би се проверило унутрашње скупљање или порозност. - Испитивање без разарања: Серијско тестирање магнетним честицама (МТ) открива површинске и приповршинске микропукотине; Ултразвучно тестирање (Ут) проверава унутрашњу запремину на штетне шупљине и инклузије скупљања.
- Верификација термичке обраде: Случајно узимање узорака за металографску анализу потврђује хомогену аустенитну микроструктуру након жарења раствора.
- Завршна инспекција димензија: ЦНЦ готови делови се мере за критичне димензије склопа и геометрију рупе за претходно мешање како би одговарали захтевима купаца за цртеже. За испоруку се пуштају само одливци који пролазе кроз све КЦ ставке.
8. Резултати пројекта
Након више рунди валидације прототипа и оптимизације процеса, пројекат поклопца горионика од нерђајућег челика 310С успешно је пребачен из пробне производње у стабилну серијску производњу.
Коначни резултати су показали да је оптимизована процес инвестиционог ливења силицијум сол могао истовремено да задовољи захтевне захтеве компоненте за интегритет ливења, конзистентност димензија, квалитет површине, металуршка стабилност, и перформансе сагоревања при високим температурама.
Још важније, резултати пројекта мерени су не само инспекцијским подацима, али и перформансама компоненте у њеној стварној индустријској примени.
Значајно побољшање приноса ливења
У почетној фази прототипа постигнут је принос ливења од приближно 87%. Главни губици били су повезани са индикацијама врућег цепања, локализовано скупљање, пуњење са танким карактеристикама, и површински дефекти.
Након оптимизације система уласка и храњења, процес керамичке шкољке, третман растопљеним металом, услови изливања, и контрола воштаног узорка, принос производње се повећао на приближно 99.2%.
Ово побољшање је показало да је процес превазишао изводљивост на нивоу прототипа и постигао стабилност потребну за серијску производњу.
| Индикатор производње | Прво суђење | Оптимизована производња |
| Цастинг Ииелд | ~87% | 99.2% |
| Применљива толеранција ливења | Нестабилан | ИСО 8062 ЦТ5 |
| храпавост површине | Променљив | Ра ≤ 6.3 μм пре завршне обраде |
| Ризик од врућег кидања | Понављајуће | Нема уочљивих пукотина под специфицираном МТ/УТ инспекцијом |
| Микроструктура | Променљив | Хомогена аустенитна структура верификована |
Успешна замена увезене компоненте
Из перспективе купца, један од најважнијих резултата била је успешна локализација претходно увезеног поклопца горионика.
Готови 310С инвестициони одливци пружили су упоредиве функционалне перформансе док нуде значајне предности у ланцу снабдевања:
- Краће време за набавку
- Осетљивија производња резервних делова
- Смањена зависност од иностраних добављача
- Мањи трошкови набавке и логистике
- Побољшано планирање производње
- Стабилна могућност понављања редоследа
Пројекат је стога пружио вредност изнад квалитета ливења. То је помогло купцу да успостави поузданији локални ланац снабдевања за критичне резервне делове система сагоревања.
Укупан резултат пројекта
Пројекат је успешно трансформисао тежак одлив од нерђајућег челика 310С из нестабилног прототипа у индустријску компоненту високог приноса.
Кључна достигнућа се могу сажети на следећи начин:
Шири значај пројекта лежи у демонстрацији да се нерђајући челик 310С отпоран на топлоту може поуздано уложити у комплекс, компоненте горионика са танким зидовима када је цео процес пројектован на основу понашања легуре у вези са очвршћавањем и стварних услова рада компоненте.
За овај поклопац горионика, квалитет ливења је на крају био неодвојив од перформанси сагоревања.
Побољшање контроле очвршћавања заштитило је интегритет структуре; побољшан квалитет љуске заштићено стање површине; чистији растопљени метал побољшао унутрашњу чврстоћу; прецизна геометрија подржана дистрибуцијом ваздуха и горива; и контролисана топлотна обрада побољшала је отпорност на термички циклус.
Другим речима, пројекат је успео јер је производни процес дизајниран не само за производњу квалификованог одливака, али да произведе поуздану компоненту сагоревања при високим температурама.
9. Зашто је ово решење успело
Успех овог пројекта ливења поклопца горионика потиче од комбиновања дубоког разумевања металуршких својстава 310С, потпуно уважавање геометријских слабости дела, и систематско понављање процеса, а не једнопараметарско прилагођавање.
Прво, нисмо једноставно копирали параметре инвестиционог ливења опште намене.
У потпуности смо препознали широк опсег очвршћавања 310С, висок вискозитет топљења и склоност пуцању на вруће, и усмерио ове ризике својствене материјалу у дизајну отвора, фазе топљења и изливања.
Друго, третирали смо структурне карактеристике поклопца горионика - неуједначену дебљину зида, мале рупе од претходног мешања и деликатни назубљени зуби — као основни инпут за дизајн процеса.
Сваки корак оптимизације реагује на специфичне начине квара узроковане геометријом, уместо да примењује рецепте за ливење које одговара свима.
Треће, контрола квалитета се спроводи у целом производном ланцу, почевши од узводних поступака са узорком воска. Потенцијални недостаци се рано откривају, уместо само прегледа готових одливака.
Четврто, термичка обрада након ливења и ЦНЦ завршна обрада се сматрају неопходним карикама за коначни учинак компоненти.
Одговарајуће жарење откључава потенцијал отпорности на топлоту 310С, док прецизна обрада гарантује захтеве за монтажу и функцију сагоревања.
Овај пројекат доказује то за сложене одливаке од нерђајућег челика отпорног на топлоту, квалификовани резултати се ослањају на интегрисано размишљање о металургији материјала, дизајн процеса ливења, геометријски прилагођен изглед гејта и обезбеђење квалитета пуне везе, уместо изолованих подешавања параметара.

