
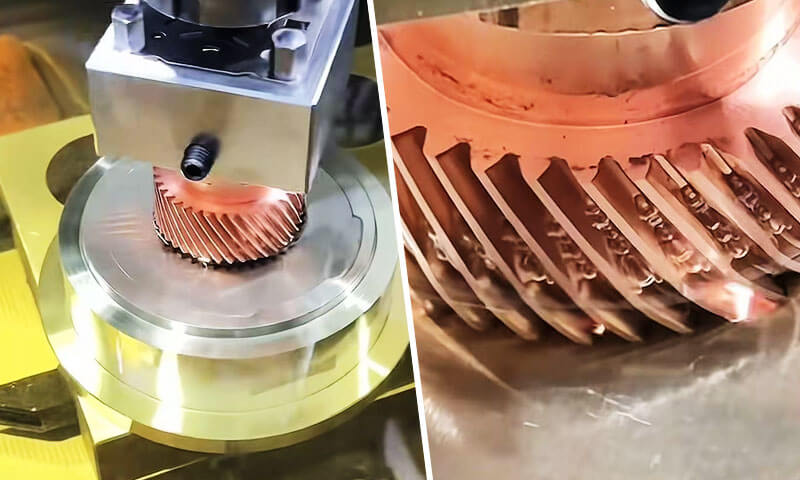
Электраэрозная апрацоўка грузіла, таксама называюць ram EDM, паглыбленне EDM або паражнін EDM, з'яўляецца адным з найбольш дакладных і незаменных нетрадыцыйных вытворчых працэсаў у сучасным дакладным машынабудаванні.
У адрозненне ад звычайнага фрэзеравання і такарнай апрацоўкі, якія выдаляюць матэрыял з дапамогай механічнай сілы рэзання, грузіла EDM раз'ядае электраправодныя нарыхтоўкі праз кантраляванае, перыядычныя электрычныя іскры, без фізічнага кантакту паміж інструментам і дэталлю.
Гэта прынцыповае адрозненне дазваляе вырабляць складаныя трохмерныя паражніны, вострыя ўнутраныя куты, глыбокія вузкія прарэзы і асаблівасці звышцвёрдага матэрыялу, якія было б немагчыма або занадта дорага вырабіць з дапамогай рэжучых інструментаў.
Дзесяцігоддзямі, грузіла EDM было асновай вытворчасці інструментаў і штампаў, і гэта працягвае спрыяць інавацыям у аэракасмічнай галіне, Медыцынскія прылады, аўтамабільнай і паўправадніковай прамысловасці.
Яго унікальная здольнасць апрацоўваць загартаваную сталь, цвёрдыя сплавы, і спецыяльныя суперсплавы з дакладнасцю да мікрон, з нулявой сілай рэзання і беражкамі без задзірын, робіць яго незаменным для высокакаштоўных дакладных кампанентаў.
1. Што такое Sinker EDM?
Грузіла EDM(Электрычная апрацоўка разраду) гэта бескантактавы тэрмаэлектрычны працэс выдалення матэрыялу, у якім папярэдне сфармаваны электрод (інструмент) і токаправодная нарыхтоўка пагружаныя ў дыэлектрычную вадкасць і падзеленыя малюсенькім, дакладна кантраляваны іскравы прамежак.
Серыя дыскрэтных электрычных разрадаў генеруецца праз шчыліну, кожны стварае лакалізаваны мікраплазменны канал з тэмпературай 8 000–12 000 °C, які плавіцца і выпарае невялікія аб'ёмы матэрыялу нарыхтоўкі і электрода.
Больш за мільёны цыклаў разрадкі, электрод паступова апускаецца ў нарыхтоўку, узнаўленне яго зваротнай формы з высокай дакладнасцю.

Назва «грузіла» паходзіць ад гэтага апускання: электрод літаральна апускаецца ў дэталь, утвараючы паражніну.
У адрозненне ад іншых варыянтаў EDM, грузіла EDM вызначаецца яго здольнасцю ствараць цалкам трохмерныя ўнутраныя і знешнія формы, а не толькі выразаць профілі.
Гэта арыгінальная форма тэхналогіі EDM і застаецца найбольш універсальным варыянтам для складанай працы з паражніной.
Ключавой адметнай асаблівасцю з'яўляецца тое, што геаметрыя гатовай дэталі з'яўляецца прамой адмоўнай копіяй электрода.
Гэта значыць кожная дэталь электрода — рэбры, слоты, тэкстуры і радыусы кутоў — пераносіцца на загатоўку, маштабуецца па памеры іскравога прамежку.
Гістарычны кантэкст
Працэс EDM быў упершыню распрацаваны ў 1940-х гадах двума савецкімі навукоўцамі, Б.Р. Лазарэнка і Н.І. Лазарэнка, які выявіў, што электрычныя разрады могуць быць выкарыстаны для эрозіі металу.
Тэхналогія была дадаткова ўдасканалена ў 1950-х і 1960-х гадах, і да 1970-х гг, Грузіла EDM стала вядомым вытворчым працэсам для вырабу інструментаў і штампаў.
Сёння, гэта краевугольны камень дакладнага вытворчасці, асабліва ў аэракасмічнай сферы, аўтамабільны, медычны, і фармовачнай прамысловасці.
2. Як працуе Sinker EDM?
Грузіла EDM, таксама вядомы як EDM або электраэрозная апрацоўка, выдаляе матэрыял праз кантраляваную паслядоўнасць электрычных разрадаў, а не праз прамое механічнае рэзанне.
У працэсе выкарыстоўваецца фасонны электрод, токаправодная нарыхтоўка, і вадкасць-дыэлектрык.
Неаднаразова ствараючы мікраскапічныя іскры праз дакладна кантраляваны зазор, Грузіла EDM паступова прайгравае геаметрыю электрода ў нарыхтоўцы.
У адрозненне ад звычайнай апрацоўкі, ёсць адсутнасць прамога кантакту паміж электродам і нарыхтоўкай падчас нармальнай апрацоўкі разрадам.
Выдаленне матэрыялу рэгулюецца ў асноўным энергіяй электрычнага імпульсу, частата разраду, ўмовы разрыву, дыэлектрычная цыркуляцыя, і рух электродаў.
Дыэлектрычны прабой
Працэс пачынаецца з таго, што электрод размяшчаецца вельмі блізка да токаправоднай нарыхтоўкі, у той час як абодва яны пагружаны ў дыэлектрычную вадкасць, звычайна EDM алей.
Кантраляванае напружанне падаецца паміж электродам і нарыхтоўкай. У звычайных умовах, дыэлектрык дзейнічае як электрычны ізалятар.
Калі электрод набліжаецца да нарыхтоўкі, міжэлектродны зазор дасягае адпаведнага ўзроўню, электрычнае поле становіцца дастаткова моцным, каб лакальна іянізаваць дыэлектрык.
Затым вадкасць падвяргаецца дыэлектрычны прабой, стварэнне часовага токаправоднага плазменнага канала паміж двума паверхнямі.
Паколькі разрад адбываецца ў лакалізаваных кропках, дзе электрычныя ўмовы найбольш спрыяльныя, працэс апрацоўкі можа канцэнтраваць энергію на вельмі малых участках.
Электрычны разрад і лакалізаванае вылучэнне энергіі
Аднойчы адбываецца паломка, па плазменным канале праходзіць кароткачасовы імпульс току. Электрычная энергія пераўтворыцца ў інтэнсіўную лакалізаваную цеплавую энергію.
Тэмпература ў зоне разраду можа дасягаць некалькіх тысяч градусаў Цэльсія.
Гэтая экстрэмальная, але вельмі лакалізаваная энергія выклікае хуткі нагрэў як нарыхтоўкі, так і, у меншай ступені, электрод.
Разрад не выдаляе матэрыял праз бесперапыннае рэзанне. Замест, кожная асобная іскра стварае мікраскапічную апрацоўку. Камбінаваны эфект мільёнаў гэтых падзей паступова стварае жаданую паражніну.
Плаўленне і выпарэнне нарыхтоўкі
Канцэнтраваная цеплавая энергія хутка плавіцца і часткова выпарае вельмі невялікі аб'ём матэрыялу на паверхні нарыхтоўкі. Пасля кожнага эфектыўнага разраду ўтворыцца мікраскапічны кратэр.
Памеры гэтых кратэраў моцна залежаць ад параметраў апрацоўкі, такіх як:
- Пікавы ток разраду
- Працягласць пульса
- Працягласць адключэння імпульсу
- Напружанне разраду
- Зазор электрод-нарыхтоўка
- Дыэлектрычныя ўмовы
Больш высокая энергія разраду звычайна павялічвае хуткасць здымання матэрыялу (MRR), але ён таксама можа ствараць вялікія кратэры, больш шурпатая паверхня, больш тоўсты пласт пераробкі, і больш цеплавога ўздзеяння вобласці.
Фінішныя імпульсы з меншай энергіяй ствараюць значна меншыя кратэры і таму выкарыстоўваюцца, калі дакладнасць памераў і якасць паверхні больш важныя, чым хуткасць выдалення.
Дэіянізацыя і дыэлектрычная прамыванне
Пасля кожнага разраду пульс, ток перарываецца. Плазменны канал руйнуецца, і дыэлектрык хутка вяртаецца да свайго ізалявальнага стану.
У той жа час, Дыэлектрычная цыркуляцыя выдаляе расплаўленыя часціцы, паўторна застылыя абломкі, і іншыя забруджвання з зазору апрацоўкі.
Эфектыўнае прамыванне вельмі важна, таму што назапашанае смецце можа стварыць нестабільныя другасныя разрады, кароткія замыканні, дугабудаванне, або нераўнамернае выдаленне матэрыялу.
Такім чынам, дыэлектрык выконвае некалькі функцый адначасова: электраізаляцыя, астуджэнне, выдаленне смецця, і аднаўленне ўмоў стабільнага разрыву.
Кантроль зазору сервопривода
Найважнейшай асаблівасцю Sinker EDM з'яўляецца сістэма сервопривода з замкнёным контурам які пастаянна кантралюе электрычныя ўмовы ў зазоры апрацоўкі і адпаведна рэгулюе становішча электрода.
Калі зазор становіцца празмерна малым, могуць узнікнуць нестабільныя разрады або кароткае замыканне, таму электрод трохі ўцягваецца.
Калі разрыў становіцца занадта вялікім, выдзялення становяцца рэдкімі або спыняюцца, падахвочваючы электрод рухацца наперад.
Гэтая бесперапынная зваротная сувязь падтрымлівае адпаведны працоўны зазор на працягу ўсёй апрацоўкі.
Паколькі электрод паступова набліжаецца да канчатковай геаметрыі паражніны, захоўваючы пры гэтым кантраляваныя ўмовы разраду, складаныя паражніны могуць быць створаны з высокай паўтаранасцю.
Прагрэсавальнае адукацыю паражніны
Электрод звычайна не стварае поўную паражніну за адзін разрад. Замест, тысячы ці мільёны асобных разрадаў паступова раз'ядаюць нарыхтоўку.
Паколькі працэс працягваецца, электрод прасоўваецца ў нарыхтоўку, захоўваючы запраграмаваную траекторыю. Атрыманая паражніну ўсё больш адпавядае адмоўная геаметрыя электрода.
Для дакладных формаў і штампаў, апрацоўку звычайна падзяляюць на чарнавую, паўфініш, і фінішныя этапы.
Чарнавая апрацоўка выкарыстоўвае імпульсы адносна высокай энергіі для эфектыўнага выдалення матэрыялу, у той час як аздабленне выкарыстоўвае разрады з меншай энергіяй для дасягнення больш жорсткага кантролю памераў і паляпшэння якасці паверхні.
3. Працэс апрацоўкі грузіла EDM крок за крокам
Sinker EDM - гэта не проста іскрагенерацыя.
Стварэнне дакладнай паражніны EDM патрабуе скаардынаванага кантролю геаметрыі электрода, пазіцыянаванне нарыхтоўкі, дыэлектрычная цыркуляцыя, параметры разраду, знос электродаў, прамыванне, і інспекцыя.
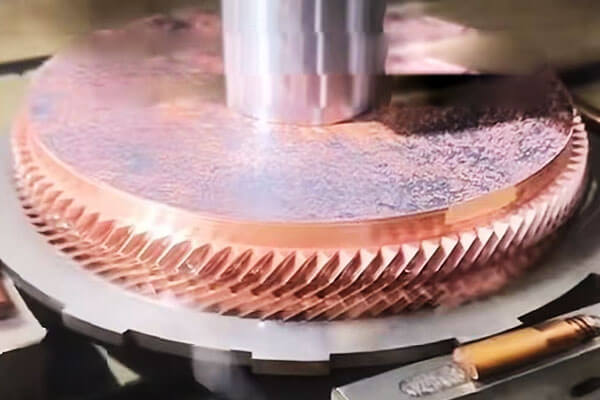
Крок 1: Дызайн і выраб электродаў
Працэс пачынаецца з распрацоўкі электрода, які ўяўляе сабой станоўчая геаметрыя апрацоўванай паражніны.
Графіт і медзь з'яўляюцца двума найбольш шырока выкарыстоўванымі электроднымі матэрыяламі, выбіраецца ў залежнасці ад такіх фактараў, як складанасць паражніны, неабходная аздабленне паверхні, dimensional accuracy, хуткасць апрацоўкі, і чаканы знос электродаў.
Канструкцыя электродаў павінна ўлічваць запраграмаванае іскравы разраднік, знос электродаў, патрабаванні да прамывання, і памерная кампенсацыя, неабходная сістэме кіравання EDM.
Для складаных форм і штампаў, для чарнавой апрацоўкі можна вырабіць некалькі электродаў, паўфініш, і аздабленне, а не спроба дасягнуць канчатковай паражніны з дапамогай аднаго электрода.
Якасць электрода напрамую ўплывае на якасць канчатковай паражніны.
Памылкі ў памерах электродаў, Вострыя краю, Умова паверхні, або выраўноўванне можа быць перанесена на нарыхтоўку падчас EDM.
Крок 2: Настройка нарыхтоўкі і дакладнае выраўноўванне
Нарыхтоўка надзейна замацавана на стале станка EDM і размешчана ў ёмістасці дыэлектрыка.
Дакладнае выраўноўванне ўсталёўвае каардынатную сувязь паміж нарыхтоўкай і электродам, што важна пры апрацоўцы паражнін, якія павінны дакладна адпавядаць іншым асаблівасцям.
Звычайна выкарыстоўваюцца сучасныя станкі Sinker EDM сэнсарныя щупы, аўтаматычнае вызначэнне краю, сістэмы адліку, або цыклы вымярэння электродаў ўсталяваць нулявыя кропкі нарыхтоўкі і праверыць становішча электрода.
Для шматэлектроднай апрацоўкі, паслядоўная прывязка каардынат асабліва важная, таму што чарнавая апрацоўка, фініш, і дэталёвыя электроды павінны вярнуцца ў правільныя месцы без увядзення сукупных памылак пазіцыянавання.
Крок 3: Падрыхтоўка дыэлектрыка і прамыванне
Зона апрацоўкі запаўняецца дыэлектрычнай вадкасцю або пагружаецца ў яе. EDM алей шырока выкарыстоўваецца для звычайнага грузіла EDM, таму што забяспечвае стабільную электраізаляцыю і эфектыўнае астуджэнне.
Дыэлектрык бесперапынна цыркулюе праз сістэмы фільтрацыі і прамывання для выдалення апрацоўчага смецця.
Дыэлектрычная чысціня і тэмпературная стабільнасць важныя, таму што забруджаная або тэрмічна нестабільная вадкасць можа паўплываць на паводзіны разраду і кансістэнцыю памераў.
Прамыванне гэтак жа важна. Падчас механічнай апрацоўкі, расплаўленыя і застылыя часціцы назапашваюцца ў паражніны.
Калі гэтыя часціцы не выдаляюцца эфектыўна, яны могуць выклікаць нестабільныя разрады, другасная дуга, зніжэнне эфектыўнасці выдалення матэрыялу, і лакалізаваныя дэфекты паверхні.
Крок 4: Праграмаванне параметраў EDM
Перад пачаткам апрацоўкі, інжынер-тэхнолаг усталёўвае электрычныя і серво параметры ў адпаведнасці з матэрыял нарыхтоўкі, матэрыял электродаў, этап апрацоўкі, геаметрыя паражніны, і неабходная аздабленне паверхні.
Важныя параметры ўключаюць пікавы ток, напружанне разраду, час уключэння пульса, час адключэння імпульсу, спасылка сервопривода, палярнасць, умовы прамывання, і стратэгіі арбіты або руху электродаў, дзе гэта дастасавальна.
Адзінага універсальнага набору параметраў EDM не існуе. Чарнавая апрацоўка патрабуе значна больш энергіі разраду, чым чыставая апрацоўка, у той час як для глыбокіх вузкіх паражнін могуць спатрэбіцца іншыя ўмовы прамывання і пульса ў параўнанні з адкрытымі паражнінамі.
Крок 5: Чарнавая апрацоўка
Грубы EDM выдаляе большую частку матэрыялу і ўсталёўвае асноўную геаметрыю паражніны. Для дасягнення высокай хуткасці выдалення матэрыялу выкарыстоўваецца адносна высокая энергія разраду.
Падчас гэтага этапу, вялікія электрычныя імпульсы ствараюць большыя асобныя кратэры і, такім чынам, больш хуткую эрозію.
Кантраляваная колькасць прыпуску на апрацоўку наўмысна пакідаецца для наступных аперацый.
Мэта чарнавой апрацоўкі не максімальная якасць паверхні, але эфектыўнае і стабільнае выдаленне сыпкіх матэрыялаў пры захаванні дастатковага кантролю памераў для аздаблення.
Для глыбокіх паражнін, умовы прамывання становяцца асабліва важнымі падчас чарнавой апрацоўкі, таму што вялікая колькасць размытага матэрыялу можа хутка забрудзіць зазор апрацоўкі.
Крок 6: Паўаздабленне і пераход электродаў
Для патрабавальных паражнін, паміж чарнавой і канчатковай ачысткай можа быць уведзены этап паўчыстага апрацоўкі.
Асобны электрод або прагрэсіўна ўдасканаленая геаметрыя электрода могуць быць выкарыстаны для выдалення пакінутага прыпуску на апрацоўку, адначасова памяншаючы адхіленне памераў і паляпшаючы кансістэнцыю паверхні.
Гэты прамежкавы этап забяспечвае кантраляваны пераход паміж агрэсіўнай чарнавой і далікатнай аздабленнем.
Гэта асабліва карысна для формаў і штампаў, якія змяшчаюць глыбокія рэбры, вузкія прарэзы, вострыя куты, тонкія тэкстуры, або складаныя трохмерныя паверхні.
Крок 7: Фініш
Фінішная апрацоўка выкарыстоўвае значна меншую энергію разраду для атрымання канчатковых памераў паражніны і неабходнай якасці паверхні.
Больш кароткая працягласць імпульсу і больш нізкія пікавыя токі ствараюць меншыя эрозійныя кратэры, памяншэнне шурпатасці паверхні і мінімізацыя таўшчыні павярхоўнага пласта тэрмічнага ўздзеяння.
Стратэгія аздаблення павінна збалансавацца шурпатасць паверхні, dimensional accuracy, час апрацоўкі, і цэласнасць паверхні.
Надзвычай тонкая аздабленне можа запатрабаваць некалькі праходаў, таму што выдаленне матэрыялу становіцца ўсё больш павольным па меры памяншэння энергіі разраду.
Для найважнейшых інструментаў, канчатковая паверхня можа пасля падвяргацца паліроўцы, тэкстураванне, слой, або іншая апрацоўка паверхні ў залежнасці ад неабходнай функцыі.
Крок 8: Кампенсацыя зносу электродаў
Знос электродаў з'яўляецца неад'емнай характарыстыкай Sinker EDM. Хаця нарыхтоўка звычайна разбураецца хутчэй, чым электрод, электрод паступова мяняе форму падчас апрацоўкі.
Знос асабліва значны вакол Вострыя краю, куты, невялікія асаблівасці, і вобласці, якія падвяргаюцца ўздзеянню канцэнтраванага разраду.
Сучасныя элементы кіравання EDM кампенсуюць знос электродаў, рэгулюючы рух электродаў і параметры апрацоўкі.
Для высокадакладных паражнін, знос электродаў таксама неабходна ўлічваць пры распрацоўцы электродаў і праверцы памераў.
Крок 9: Выніковая праверка
Пасля EDM апрацоўкі, паражніну чысцяць і правяраюць на адпаведнасць тэхнічным патрабаванням.
Праверка памераў можа быць выканана з дапамогай a Смм, Спецыяльная сістэма зандзіравання EDM, аптычнае вымяральнае абсталяванне, або дакладныя датчыкі, у залежнасці ад геаметрыі кампанента і патрабаванняў допуску.
Шурпатасць паверхні можна ацаніць з дапамогай профилометра, у той час як крытычныя памеры паражніны і геаметрычныя суадносіны правяраюцца ў адпаведнасці з мадэллю або чарцяжом САПР.
Калі агляд выяўляе лакалізаваныя адхіленні, дадатковыя праходы аздаблення EDM часта можна выканаць без замены ўсяго вытворчага працэсу.
4. Электроды для грузіла EDM
Электрод з'яўляецца адным з найбольш важных элементаў у грузіле EDM, таму што яго геаметрыя непасрэдна пераносіцца на нарыхтоўку праз кантраляваную электрычную эрозію.
У адрозненне ад звычайнага рэжучага інструмента, ЭДМ-электрод павінен адначасова забяспечваць электраправоднасць, Памерная стабільнасць, насіць супраціў, і дакладнае геаметрычнае прайграванне.
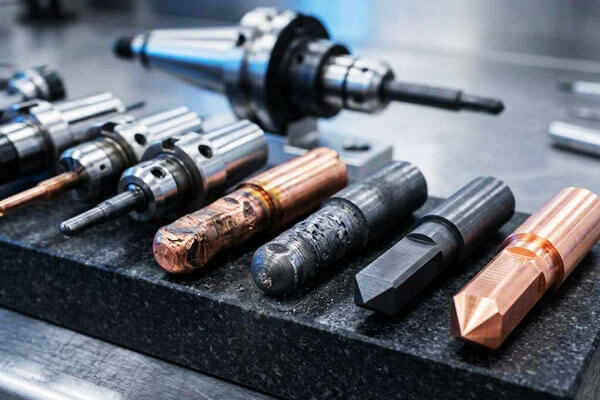
Электродныя матэрыялы
| Матэрыял | Ключавыя ўласцівасці | Перавагі | Абмежаванні | Тыповыя прыкладанні |
| Графіт | Высокая электраправоднасць; нізкі знос; Добрая апрацоўка; высокая тэмпература плаўлення. | Выдатна падыходзіць для чарнавой апрацоўкі; нізкі знос электродаў; добрая аздабленне паверхні; эканамічна эфектыўным. | Крохкі; можа ўтвараць дробны пыл; патрабуе спецыяльных рэжучых інструментаў. | Паражніны цвілі; памірае; чарнавая і чыставая апрацоўка. |
| Copper | Выдатная электраправоднасць; добрая цеплаправоднасць; лёгка паддаецца апрацоўцы. | Добры для аздаблення; тонкая аздабленне паверхні; лёгка гальванічаць. | Больш высокі знос, чым графіт; меншая хуткасць здымання матэрыялу. | Фініш; невялікія паражніны; далікатныя рысы. |
| Медна-вальфрамавы | Высокая тэмпература плаўлення; Выдатная ўстойлівасць да зносу; добрая цеплаправоднасць. | Выдатная зносаўстойлівасць; добры для тонкай аздаблення; стабільныя памеры. | дорага; Цяжка машыну. | Дакладнасць аздаблення; невялікія электроды; прымянення з высокім узроўнем зносу. |
Срэбра-вальфрам |
Выдатная праводнасць; высокая тэмпература плаўлення; добрая зносаўстойлівасць. | Вельмі нізкі знос; выдатная аздабленне. | Вельмі дорага. | Высокая дакладнасць аздаблення; высокакаштоўныя прыкладанні. |
| Вальффральф | Вельмі высокая тэмпература плаўлення; Выдатная ўстойлівасць да зносу. | Вельмі нізкі знос; добрая аздабленне. | Надзвычай дорага; Цяжка машыну. | Спецыялізаваныя высокадакладныя прыкладанні. |
5. Акуратнасць, Аздабленне паверхні і магчымасць апрацоўкі
Адна з галоўных моцных бакоў Грузіла EDM гэта яго здольнасць спалучаць высокі кантроль памераў з механічнай апрацоўкай геаметрычных формаў, якія цяжка ці немагчыма эфектыўна вырабіць з выкарыстаннем звычайных рэжучых інструментаў.
Дакладная дакладнасць
З сучасным абсталяваннем CNC Sinker EDM і добра кантраляваным працэсам, допускі на памеры ў ст ад некалькіх мікрон да некалькіх дзесяткаў мікрон дасягальныя для падыходных геаметрый.
Канчатковы вынік моцна залежыць ад кампенсацыі зносу электродаў, цеплавы кантроль, дыэлектрычная стабільнасць, і метадалогія праверкі.
| Параметр | Тыповая здольнасць | Інжынерныя меркаванні |
| Памерны допуск | ±0,005–0,02 мм | Больш жорсткія допускі могуць быць дасягнутыя пры аптымізаваных умовах аздаблення |
| Высокадакладны допуск | Прыкладна ±0,002–0,005 мм | Звычайна патрабуецца кантраляваны цеплавы рэжым, прэцызійныя электроды, і спецыяльныя фінішныя праходы |
| Дакладнасць пазіцыянавання | Прыкладна ±0,003–0,01 мм | Залежыць ад канфігурацыі машыны, каліброўка восі, і наладка нарыхтоўкі |
| Паўтаральнасць | Прыкладна ±0,002–0,005 мм | Моцна залежыць ад стану машыны і стабільнасці працэсу |
| Дакладнасць ад электрода да паражніны | Звычайна ў межах ад некалькіх мікраметраў да дзесяткаў мікраметраў | Залежыць ад праверкі электродаў, кампенсацыя зносу, і кантроль разрадніка |
Аздабленне паверхні
Sinker EDM стварае характэрную паверхню, якая складаецца з мікраскапічных разрадных кратэраў.
Шурпатасць паверхні ў асноўным кантралюецца энергіяй разраду: імпульсы больш высокай энергіі ствараюць больш глыбокія і вялікія кратэры, у той час як фінішныя імпульсы з меншай энергіяй ствараюць больш тонкую тэкстуру паверхні.
Тыповыя дасягальныя дыяпазоны шурпатасці паверхні паказаны ніжэй.
| Шурпатасць паверхні Ra | Прыбл. Шурпатасць (µin) | Тыповыя ўмовы апрацоўкі | Звычайнае выкарыстанне |
| 0.2–0,4 мкм | 8–16 мкмін | Вельмі энергаёмістая аздабленне | Прэцызійныя формы, паверхні інструментаў аптычнай якасці, якія патрабуюць далейшай паліроўкі |
| 0.4–0,8 мкм | 16–32 мкмін | Тонкая аздабленне | Паражніны цвілі, дакладнасць памірае, функцыянальныя паверхні |
| 0.8–1,6 мкм | 32–63 мкмін | Агульная аздабленне | Агульныя дакладныя інструменты і кампаненты машынабудавання |
| 1.6–3,2 мкм | 63–125 мкмін | Сярэднеэнергетычная апрацоўка | Папярэднія паражніны і паверхні, дзе прымальная ўмераная шурпатасць |
| >3.2 µm | >125 µin | Высокаэнергетычная чарнавая апрацоўка | Вываз сыпкіх матэрыялаў перад аздабленнем |
Канчатковая якасць паверхні не вызначаецца толькі токам. Працягласць імпульсу, інтэрвал пульса, палярнасць, дыэлектрычная прамыванне, матэрыял электродаў, матэрыял нарыхтоўкі, і колькасць фінішных праходаў
Магчымасць апрацоўкі
Грузіла EDM асабліва каштоўна, калі кампанент змяшчае глыбокія паражніны, вузкія рэбры, складаныя кішэні, малыя ўнутраныя радыусы, рэзкія геаметрычныя пераходы, або складаныя аб'ёмныя контуры.
| Рыса | Тыповая здольнасць | Інжынерныя меркаванні |
| Мінімальны памер функцыі | Прыкладна 0,05–0,10 мм | Моцна залежыць ад трываласці электрода, прамыванне, суадносіны бакоў, і энергія разраду |
| Малы ўнутраны радыус | Прыкладна 0,05–0,15 мм | Абмежавана геаметрыяй электрода і зносам электрода |
| Глыбокія вузкія рысы | Суадносіны бакоў прыблізна 10:1–20:1 магчымы | Прамыванне становіцца ўсё цяжэй па меры павелічэння глыбіні |
| Глыбіня паражніны | Прыкладна да 100–200 мм і больш | У першую чаргу абмяжоўваецца канструкцыяй электрода, прамыванне, машынны ход, і геаметрыі паражніны |
Складаныя 3D паражніны |
Выдатны | Складаная геаметрыя электродаў можа прайграваць вельмі складаныя формы паражніны |
| Апрацоўка загартаванай сталі | Выдатны | Асабліва выгадна пасля тэрмічнай апрацоўкі |
| Рэзкія ўнутраныя асаблівасці | Выдатны | Больш практычны, чым звычайныя паваротныя інструменты для многіх унутраных геаметрый |
| Сляпыя паражніны | Выдатны | Асноўнае прымяненне апускальнай электраэрозіі |
| Тонкія рэбры і вузкія прарэзы | Выдатны | Патрабуецца дбайная канструкцыя электрода і кантраляваная энергія разраду |
6. Якія матэрыялы могуць быць апрацаваны з дапамогай грузіла EDM?
Галоўная перавага грузіла EDM (Электрычная апрацоўка разраду) гэта яго здольнасць апрацоўваць электраправодныя матэрыялы незалежна ад іх цвёрдасці або механічнай трываласці.
| Матэрыяльная сям'я | Тыповыя матэрыялы | Прыдатнасць | Тыповыя прымянення грузіла EDM |
| Інструментальныя сталі | H13, D2, S7, P20, 4140, 4340 | Выдатны | Формы ўпырску, штампоўка памірае, удары, якія ўтвараюць паражніны, загартаваная аснастка |
| З нержавеючай сталі | 304, 316, 17-4Ph, 440C | Выдатны | Медыцынскія кампаненты, прэцызійны інструмент, аэракасмічныя часткі, харчовае абсталяванне |
| Суперсплавы | Умова 625, Умова 718, Hastelloy, Васпалой | Выдатны | Аэракасмічныя кампаненты, аснастка для турбін, хімічнае абсталяванне |
| Titanium Alloys | Ti-6Al-4V і іншыя токаправодныя тытанавыя сплавы | Выдатны | Аэракасмічныя часткі, медыцынскія кампаненты, прэцызійныя паражніны і аснастка |
Цэментаваныя карбіды |
WC-Co і іншыя токаправодныя маркі карбіду | Выдатны | Рэжучыя інструменты, зносастойкіх кампанентаў, удары, памірае, прэцызійны інструмент |
| Медныя сплавы | Copper, мосенж, бронза, берыліевая медзь | Выдатны | Электрычныя кампаненты, прэцызійныя паражніны, кантакты, цеплаабменныя кампаненты |
| Aluminum Alloys | 6061, 7075 і іншыя токаправодныя маркі | Добры | Прататыпы, формы, дробныя прэцызійныя кампаненты, складаныя паражніны |
| Іншыя правадзячыя матэрыялы | Некаторыя токаправодныя спецыяльныя сплавы і кампазіты | Залежыць ад прыкладання | Спецыялізаваныя інструменты і кампаненты, якія складана апрацоўваць |
7. Грузіла EDM супраць. Драцяная электроэрозійная машына супраць. Апрацоўка з ЧПУ
Грузіла EDM, дрот EDM, і апрацоўка з ЧПУ - гэта дакладныя тэхналогіі вытворчасці, але яны здымаюць матэрыял прынцыпова рознымі спосабамі.
| Крытэрый | Грузіла EDM | Дрот EDM | Апрацоўка з ЧПУ |
| Вываз матэрыялу | Электраразрадная эрозія | Электраразрадная эрозія | Механічная рэзка |
| Інструмента | Фасонны электрод | Бесперапынны драцяны электрод | Рэжучыя інструменты |
| Патрэба ў матэрыяле | Электраправодны | Электраправодны | Матэрыялы, якія звычайна апрацоўваюцца |
| Лепш для | Паражніны, глухія адтуліны, складаныя 3D функцыі | Профілі, слоты, контуры, скразныя прарэзы | Агульныя прызматычныя і вярчальныя часткі |
| Жорсткія матэрыялы | Выдатны | Выдатны | Інструментальна-залежны |
| Сляпыя паражніны | Выдатны | Звычайна не падыходзіць | Добры, залежыць ад геаметрыі |
| Складаная ўнутраная геаметрыя | Выдатны | Абмежаваны правадным доступам | Ад сярэдняга да выдатнага |
Вострыя ўнутраныя куты |
Вельмі добра, электродазалежны | Выдатны | Абмежаваны дыяметрам інструмента |
| 3D апрацоўка паражнін | Выдатны | Абмежаваны | Добра падыходзіць для шматвосевай апрацоўкі |
| Хуткасць здымання матэрыялу | Умераны | Умераны | У цэлым высокі |
| Аздабленне паверхні | Выдатна спраўляецца з фінішнымі пасамі | Выдатна спраўляецца з фінішнымі пасамі | Выдатны, у залежнасці ад аснасткі |
| Фізічная сіла рэзання | Па сутнасці ніякага | Па сутнасці ніякага | Значны |
| Знос электрода/інструмента | Адбываецца знос электродаў | Дрот бесперапынна расходуецца | Знос рэжучага інструмента |
| Тыповыя прыкладанні | Формы, памірае, удары, паражніны | Прэцызійныя профілі, слоты, удары | Шахты, дапрацоўкі, талерка, Структурныя кампаненты |
8. Перавагі і абмежаванні Sinker EDM
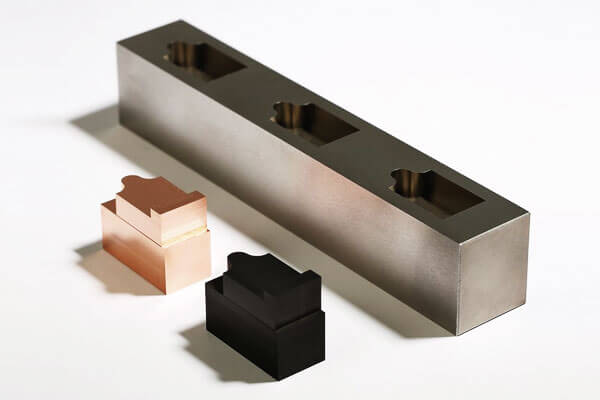
Асноўныя перавагі
- Апрацоўка, незалежная ад цвёрдасці: Рэжа загартаваную сталь, карбіду і суперсплавов гэтак жа лёгка, як мяккая сталь; апрацоўка можа быць выканана пасля тэрмічнай апрацоўкі, каб пазбегнуць скажэнняў.
- Комплексная магчымасць 3D паражніны: Вырабляе ўнутраныя геаметрыі, вострыя куты і глыбокія рэбры, якія не могуць быць дасягнуты з дапамогай верцяцца фрэз.
- Нулявыя сілы рэзання: Адсутнасць механічнага кантакту азначае адсутнасць адхіленняў, ніякай балбатні, без задзірын і рэшткавага напружання пры рэзанні, нават для звыштонкіх сцен і далікатных функцый.
- Надзвычай высокая дакладнасць: Дасягае допускаў на мікронным узроўні з выдатнай паўтаранасцю для вытворчасці вялікіх аб'ёмаў.
- Палепшаная аздабленне паверхні: Здольнасць да люстраной якасці паверхняў, якая выключае ручную паліроўку для многіх формаў.
- Высока аўтаматызаваны: Падтрымлівае вытворчасць без нагляду на працягу ночы з аўтаматычнай заменай электродаў і маніторынгам працэсу.
Уласцівыя абмежаванні
- Толькі токаправодныя матэрыялы: Нельга апрацоўваць неправодную кераміку, шкло або большасць пластмас.
- Больш нізкая хуткасць здымання матэрыялу: Выдаленне сыпкага матэрыялу адбываецца павольней, чым фрэзераванне; найбольш эканамічны для аздаблення і складаных функцый, чым чарнавы.
- Кошт электродаў і час выканання: Індывідуальныя электроды павялічваюць кошт дызайну і вырабу, асабліва для шматэлектроднай дакладнай працы.
- Павярхоўны перароблены пласт: Высокаэнергетычная чарнавая апрацоўка стварае тонкі паўторна застылы пласт і зону тэрмічнага ўздзеяння; фінішныя праходы памяншаюць, але не ліквідуюць цалкам.
- Больш высокія капіталаўкладанні: Прэцызійныя грузільныя станкі EDM маюць больш высокі кошт набыцця і эксплуатацыі, чым стандартныя фрэзерныя цэнтры.
- Кіраванне вадкасцямі і адходамі: Дыэлектрычная вадкасць патрабуе фільтрацыі і правільнай апрацоўкі адходаў.
9. Прыкладанні Sinker EDM
Грузіла EDM шырока выкарыстоўваецца ўсюды, дзе звычайныя метады рэзкі сутыкаюцца з абмежаваннямі ў цвёрдасці матэрыялу, геаметрыя паражніны, асаблівасць даступнасці, або ўнутраная дэталь.
Вытворчасць прэс-формаў і штампаў
Выраб прэс-формаў з'яўляецца адным з найбольш важных ужыванняў Sinker EDM.
Формы ўпырску, прэс-формы, формы для ліцця пад ціскам, і іншыя сістэмы інструментаў часта ўтрымліваюць глыбокія паражніны, вузкія рэбры, фактурныя паверхні, і складанай унутранай геаметрыі.
Электраэрозійная дэфармацыя асабліва каштоўная пасля тэрмічнай апрацоўкі, таму што загартаваныя формы сталі можна апрацоўваць без сіл рэзання, звязаных з фрэзераваннем.
Дакладныя інструменты
Удары, фарміруючыя штампы, экструзійныя штампы, інструменты для штампоўкі, і дакладныя ўстаўкі часта патрабуюць строгіх допускаў на памеры і выразных унутраных дэталяў.
Грузіла EDM дазваляе вырабляць складаныя паражніны, якія патрабуюць некалькіх спецыялізаваных рэжучых інструментаў або могуць быць недаступныя пры звычайнай апрацоўцы.
Аэракасмічныя кампаненты
Аэракасмічная вытворчасць часта ўключае ў сябе высокую трываласць, гарачатрывалых сплаваў і складанай унутранай геаметрыі.
Грузіла EDM можна выкарыстоўваць для спецыялізаванага інструмента, кампаненты, звязаныя з турбінай, дакладныя свяцільні, і цяжкіх для апрацоўкі электраправодных матэрыялаў.
Медыцынская вытворчасць
Для прэцызійных медыцынскіх інструментаў і асобных металічных кампанентаў могуць спатрэбіцца надзвычай тонкія функцыі, складаныя паражніны, і жорсткія допускі.
Грузіла EDM асабліва падыходзіць для вырабу прэс-формаў, інструменты для фармавання, і спецыяльныя дакладныя кампаненты.
Аўтамабільная і энергетычная прамысловасць
Працэс выкарыстоўваецца для перадачы інструментаў, кампаненты паліўнай сістэмы, дакладнасць памірае, часткі, звязаныя з турбінай, і высокапрадукцыйнае прамысловае абсталяванне.
Электроніка і мікрадакладныя кампаненты
Тэхнікі Micro-EDM і Precision Sinker EDM могуць вырабляць невялікія прарэзы, паражніны, раздымы, і іншыя тонкія электраправодныя элементы, дзе звычайныя інструменты могуць быць занадта вялікімі або механічна далікатнымі.
10. Conclusion
Грузіла EDM - гэта значна больш, чым проста альтэрнатыва фрэзераванню цвёрдых матэрыялаў.
Гэта прынцыпова іншы прынцып вытворчасці, які пераўтварае электрычную энергію ў дакладную геаметрыю, забяспечваючы формы і камбінацыі матэрыялаў, якіх не можа дасягнуць ніякі механічны працэс рэзкі.
Яго унікальнае спалучэнне незалежнасці ад цвёрдасці, нулявыя сілы рэзання, магчымасць комплекснай паражніны і люстраная якасць паверхні робяць яго незаменным у вытворчасці інструментаў і штампаў, аэракасмічная, медыцынскія прыборы і дакладнае машынабудаванне.
Працэс сапраўды прадугледжвае ўласцівыя кампрамісы: больш нізкія паказчыкі здымання матэрыялу, меркаванні аб зносе электродаў і патрабаванні да токаправодных нарыхтовак азначаюць, што гэта не аптымальнае рашэнне для кожнай задачы апрацоўкі.
Пры правільным нанясенні — для загартаваных матэрыялаў, складаныя ўнутраныя паражніны і высокадакладныя прыкладанні — грузіла EDM забяспечвае прадукцыйнасць, з якой не можа параўнацца ні адзін іншы вытворчы працэс.
Як генератарная тэхналогія, сістэмы кіравання і аўтаматызацыі працягваюць развівацца, грузіла EDM будзе пашырацца ў мікра-вытворчасць, медыцынскія і паўправадніковыя прымянення,
і інтэграваныя гібрыдныя вытворчыя працэсы, умацаванне сваёй пазіцыі ў якасці аднаго з асноватворных працэсаў сучаснай дакладнай вытворчасці.
FAQ
У чым розніца паміж грузілам і дротам?
Грузіла EDM выкарыстоўвае фасонны электрод для апрацоўкі глухіх паражнін і складанай унутранай геаметрыі.
Для драцяной электроэрозіі выкарыстоўваецца дрот, які бесперапынна рухаецца, для праразання электраправоднага матэрыялу і ў асноўным выкарыстоўваецца для профіляў, удары, памірае, і скразныя асаблівасці.
Чаму ў якасці электраэрозійных электродаў звычайна выкарыстоўваюцца графіт і медзь?
Абодва матэрыялы забяспечваюць добрую электраправоднасць і апрацоўку.
Графіт шырока выкарыстоўваецца для складаных электродаў і высокатэмпературных электроэрозионных прымянення, у той час як медзь можа забяспечыць выдатнае прайграванне дэталяў і якасць паверхні ў падыходных умовах апрацоўкі.
Ці пашкоджвае EDM паверхню нарыхтоўкі?
EDM стварае тэрмічную паверхню і можа ўтварыць перароблены пласт. З належным кантролем параметраў аздаблення, здзіўлены пласт можна звесці да мінімуму.
Крытычныя кампаненты могуць запатрабаваць дадатковай аздаблення паверхні або праверкі.
Наколькі дакладны грузіл EDM?
Высокадакладныя вытворчыя грузільныя станкі EDM звычайна маюць допускі на памеры ад ±0,002 да ±0,005 мм для большасці функцый, са звышдакладнымі машынамі, здольнымі ±0,001 мм у кантраляваных умовах.
Дакладнасць залежыць ад стабільнасці машыны, кантроль тэмпературы і правільнае кіраванне зносам электродаў.
Can Sinker машына EDM загартаванай сталі?
Так. Грузіла EDM можа апрацоўваць любы токаправодны матэрыял, незалежна ад цвёрдасці. Гэта адна з асноўных пераваг у параўнанні са звычайнай апрацоўкай.
Ці дарагі Sinker EDM?
Інструмент (вытворчасць электродаў) каштуе дорага, і машынны час каштуе дорага з-за павольнага выдалення матэрыялу.
Аднак, для складанай геаметрыі і цвёрдых матэрыялаў, Электраэрозійная машына з грузілам часта з'яўляецца найбольш эканамічна эфектыўным варыянтам.

